CNC 报价
从 1972 年的工时定额表到算法:为什么 CNC 报价还停留在半个世纪前
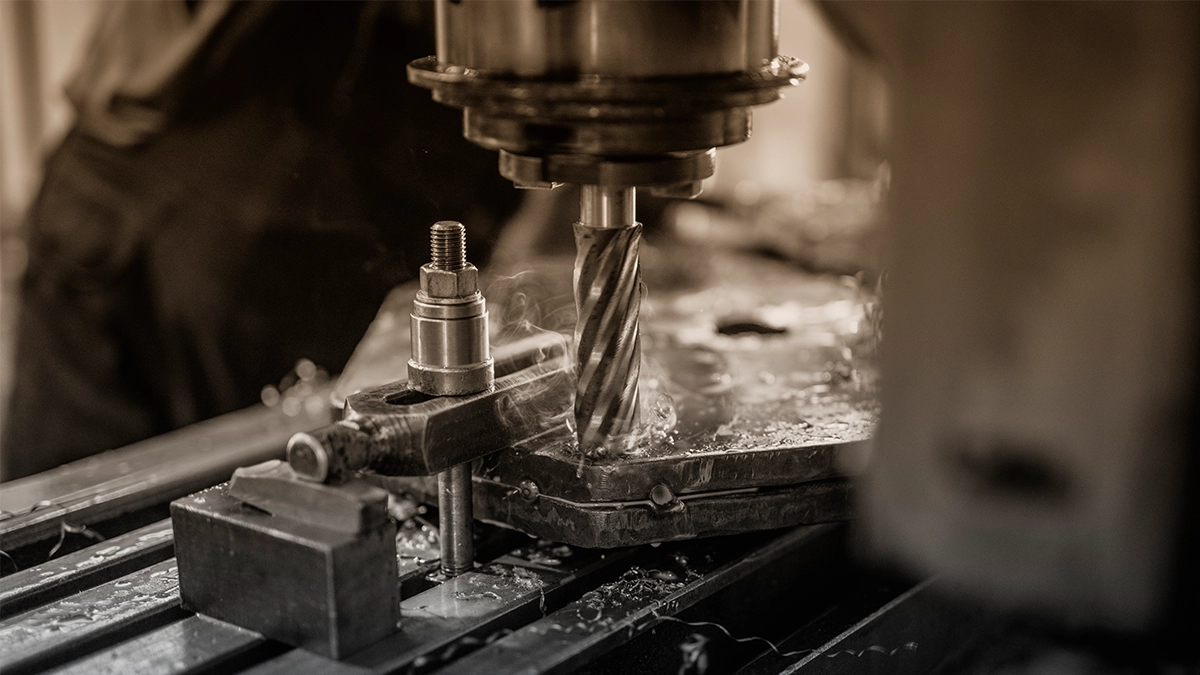
加工工时估算的科学几十年前就已解决。问题从来不是缺乏知识 - 而是应用知识的成本。这篇文章讲的是:为什么报价成了 CNC 车间里最后一项手工作业,以及当它终于不再是手工作业时会发生什么。
1972 年,一位工艺工程师的办公桌
1972 年,波兰科学技术出版社(Wydawnictwa Naukowo-Techniczne)出版了一本至今仍被一些波兰工艺工程师记得的书:Romuald Wołk 博士的《金属切削机床工时定额》(「Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem」)。五百多页的表格和准则:普通车床、转塔车床、多轴自动车床、钻床、铣床、刨床、磨床。每一类机床都配有一整套定额数据,用来计算一道工序到底需要多长时间。
Wołk 描述的方法叫分析计算法,其原理如下:工程师把工序分解为若干加工步骤。对每个步骤,从表格中选取切削用量 - 速度、进给、走刀次数 - 并考虑材料、刀具和经济刀具寿命。由此算出基本加工时间 tg:刀具实际切削的时间。然后再从其他表格查出辅助时间 tp(装夹与拆卸工件、改变切削用量、过程中测量)和整批的准备结束时间 tpz。加上宽放系数求和,就得到该工序的工时定额。
这是扎实、经过验证的工程方法。它只有一个缺陷:用起来太贵。用这种方法完整核算一个不算简单的零件,需要一位熟练工程师数小时的时间。对于一份包含三个品目、客户可能只订一个甚至一个都不订的询价单,很少有工厂负担得起。于是零件靠目测、凭经验报价。有时报得准。有时低了 40% - 工厂倒贴钱做零件。有时高了 40% - 订单悄悄流向了竞争对手。
物理规律没有过时
有必要说清楚:Wołk 书中依据的那些关系式今天依然成立。切削速度与刀具寿命的关系自 20 世纪初的泰勒(Taylor)以来就为人所知。切削力与功率、进给与切深的选择、把工序时间分解为基本、辅助和准备结束三部分 - 工科院校今天仍在教这些内容,此后建立的每一个严肃的加工成本模型,内部都是完全相同的分解。
过时的是表格里的数字。1972 年的定额是按高速钢、早期硬质合金和那个时代的机床设备标定的。今天的涂层刀片切削速度快了好几倍,CNC 彻底改变了辅助时间的比例。模型活了下来;系数漂移了。记住这个想法 - 我们还会回来。
报价周围的一切都自动化了
五十年来,自动化一直在把手工作业从工艺工程师的桌上拿走 - 除了一项。
首先是编程。早在 2008 年,行业媒体就报道了具备自动特征识别(feature-based machining)的 CAM 系统:软件自己分析零件模型,「以最少的用户输入」完成型腔、轮廓、凸台和钻孔程序的编制。工程师过去在绘图板前、后来在 G 代码编辑器里花几个小时做的事,开始自动发生。
然后是车间数据。近年的研究 - 比如维也纳工业大学团队在 2023 年 CIRP ICME 会议上提出的架构 - 展示了通过 OPC UA 和 STEP-NC 把机床与传感器反馈自动关联到零件具体几何特征的系统。工业 4.0、数字孪生、机床实时汇报自己的工作。
那报价呢?在大多数机加工厂,今天的报价看起来和 1972 年一样 - 只是 Wołk 的表格换成了电子表格和老板的经验。询价单通过邮件到达,在队列里等上一到三天,有人打开模型、看一眼、估一下、回复。客户与工厂的第一次接触 - 真正决定订单归属的时刻 - 始终是整条链上最后一项完全手工的任务。
而这是要花真金白银的。不只是工程师本可用于工艺规划的时间被算数占用了。最贵的是订单:把询价发给五家工厂的客户,往往从第一家给出合理价格的工厂下单。三天后的回复,常常是回复给了空气。
算法拿到 STEP 文件后做什么
现代报价引擎在一分钟之内做的,正是拿着表格的工程师做过的事 - 而且本质上顺序相同。
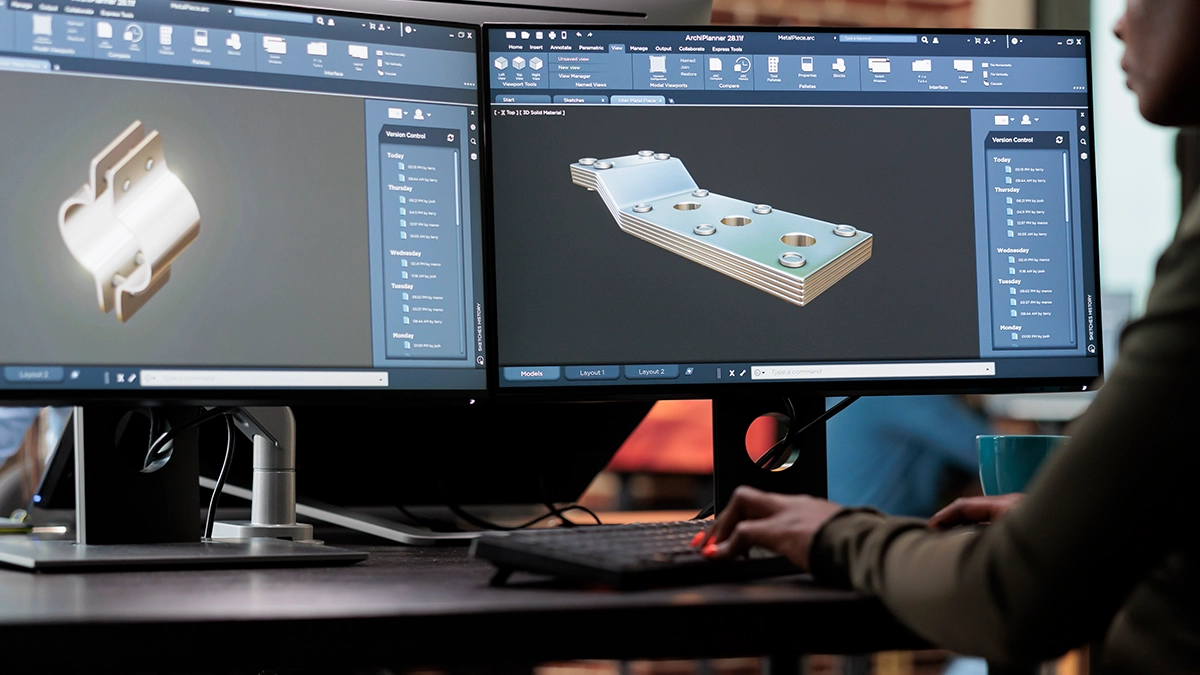
第一步,读取几何。算法从 STEP 文件中提取实体、体积和表面积,识别孔及其直径与深度、带圆角的型腔、螺纹候选特征、回转体零件。这正是工程师「把工序分解为加工步骤」的那一步 - 只是由机器完成。
第二步,计算时间。需要去除的材料体积除以该材料的去除率,得到粗加工时间。需要精加工的表面及其性质(平面、回转面、自由曲面)给出精加工时间。每个孔按直径和深度得到自己的钻削时间。这就是基本时间 tg,由支撑 1972 年表格的同一套物理关系算出。
最后,加上 Wołk 所说的准备结束时间:由零件复杂度和装夹次数决定的机床调整、CAM 编程、首件检验 - 分摊到整批。公差等级和表面粗糙度作为时间乘数发挥作用,与旧定额的精神完全一致。再加上按毛坯计算的材料、热处理和表面处理、利润率。价格就出来了 - 一分钟,而不是几小时。每一步的细节见文档一份报价是怎样生成的。
Designed by Magnific
Wołk 早有预见:系数必须在自己厂里测
在书的前言里,Wołk 做了一件今天看来几乎像预言的事。他有意省去了补充时间 tu 的定额,写道:它取决于每个工厂各自的组织与技术状况,「应由各厂根据对工作日的观察自行制定」。
换句话说:模型是通用的,系数是本地的。每家工厂的机床不同、费率不同、组织不同、习惯不同。不了解你工厂的表格,永远会有偏差。
这正是 MetronQ 校准机制背后的原理。引擎不会带着某时某地适合过某人的僵硬定额上门。相反,它把自己的系数 - 有效费率和准备时间 - 拟合到具体工厂的历史报价上:拿你已经按自己方式定过价的零件,学会按你的方式报价,只是更快。Wołk 让每家工厂通过观察工作日确定自己的 tu。我们让引擎从你自己的价格中确定它。
机器算数,工艺师拍板
五十年的工时定额史还清楚地教给我们一件事:在零件不寻常的地方,任何表格、任何算法都替代不了经验丰富的工程师的判断。薄壁、深孔、细长轴、焊接件和铸件、处于可制造性边缘的几何 - 这些正是自动化应该能够说「我不知道,请人来看看」的情形。
因此,合理的工作模式不是完全自动化,而是带审批的自动化。引擎分析几何、计算价格、准备完整的成本分解,工艺师在客户看到之前审核结果并做决定。带有风险特征的零件 - 薄壁、深孔、异常的几何特征 - 无论计算结果如何,都会被自动转入人工审核。人没有离开流程,改变的只是角色:从算数变成判断。
这也许是这个故事最好的结尾。自 1972 年以来的变化比你想象的少 - 表格仍然存在,只是从桌子上方的书架搬进了软件,翻页的活儿现在由机器来干。工程师做的还是他们一直最擅长的事:看着零件,判断价格定得对不对。只是耗时从一小时变成了一分钟 - 客户当天就能得到答复,而不是三天后。MetronQ 的报价就是这样运作的。但无论用什么工具 - 如果你们厂的询价单还在排队等一个拿着电子表格的人,那大概是全公司最昂贵的一条队列。
PS 想知道消灭这条队列要花多少钱 - 看看价格。
至于今天具体是什么在构成零件价格 - 材料、批量、公差、附加工序 - 从买方视角的拆解见我们的机加工报价指南。
参考来源
- 1.R. Wołk,《Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem》,Wydawnictwa Naukowo-Techniczne,华沙,1972 年
- 2.《Feature-Based Machining - Mastercam/CNC Software》,Modern Machine Shop,2008 年 3 月
- 3.G. Mauthner 等,《Industry-Oriented System Architecture for Feature-Based Data Management in CNC Machining Processes》,Procedia CIRP 118 (2023),第 157-162 页