表面粗糙度:Ra、Rz、等级与对照表
表面粗糙度是刀刃或砂轮在表面上留下的最细微的不平度,用参数和以微米为单位描述。它决定零件的摩擦、密封和寿命,也直接影响加工成本。本文介绍基本粗糙度参数、带表格的粗糙度等级、Ra与Rz的换算,以及切削加工实际能达到的数值。
什么是表面粗糙度和表面纹理
表面粗糙度是表面上最细微、间距最小的不平度,也就是刀刃或砂轮磨粒留下的微观峰和谷。它与波长更长的不平度以及形状误差一起构成表面纹理。因此粗糙度只描述这些不平度中最小的尺度,而不是整个零件的几何形状,评价时必须把它与其他成分区分开来。
任何加工表面都不是绝对光滑的。在显微镜下,即使镜面般的表面也是由峰和谷组成的地形。粗糙度首先取决于加工方法:车削、铣削和磨削留下的微观不平度各不相同。所以粗糙度从来不能脱离工艺单独评价,几乎每张图纸上都会出现它。
表面粗糙度几乎影响零件的每一项功能:摩擦与磨损、连接的密封性、疲劳强度(微观谷底相当于缺口)、涂层附着力和耐腐蚀性。粗糙表面有时是需要的,例如用于粘接或涂装,但在轴承轴颈上就是缺陷。另一方面,光洁度要花钱:要求的粗糙度参数越低,走刀和工序就越多。因此我们像对待任何尺寸一样对待粗糙度:按功能需要确定,不要更光。
表面结构:粗糙度、波纹度与形状误差
粗糙度、波纹度和形状误差是同一测得轮廓中尺度不同的三个分量。粗糙度是刀刃或砂轮留下的痕迹;波纹度是间距更大的不平度,通常由机床、夹具、工件和刀具系统的振动引起;形状误差,例如椭圆度或锥度,则涉及整个零件的几何形状。
仪器记录的表面轮廓是这三个分量之和,因此轮廓图上的结构总是混合了三种尺度。评定时用具有标准截止波长的滤波器把它们分开,参数只从分离出的粗糙度轮廓计算。EN ISO 4287把未滤波的轮廓称为P轮廓,波纹度称为W轮廓,粗糙度称为R轮廓。
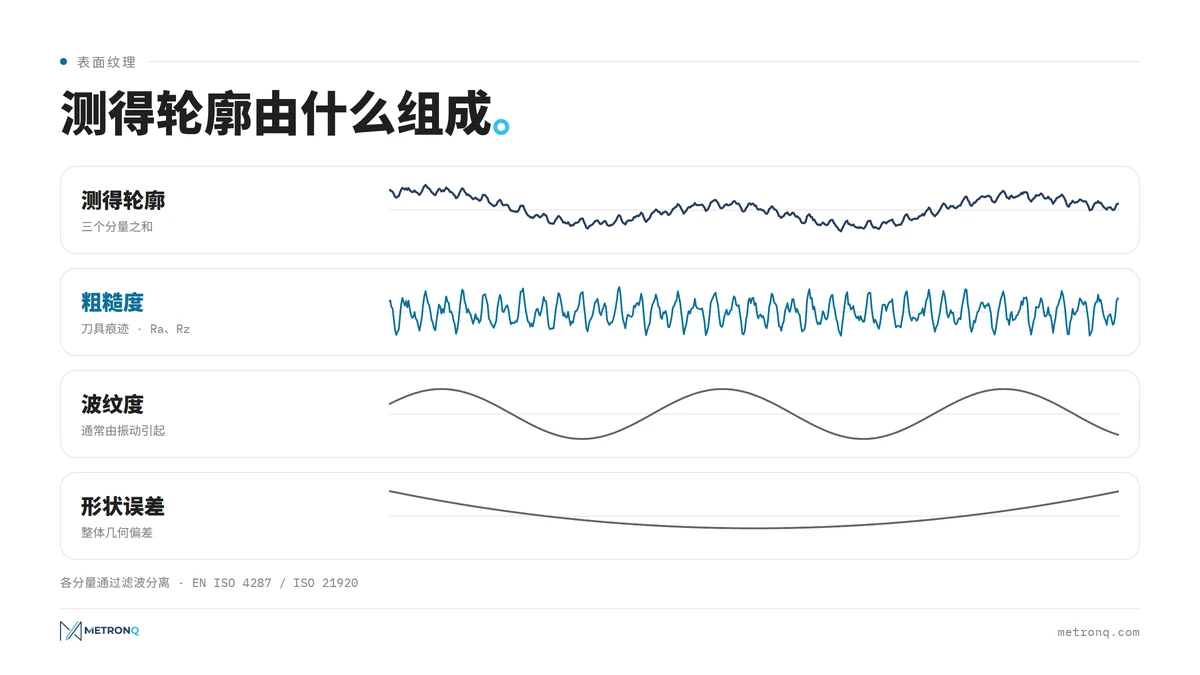
这种区分有实际意义。波纹度可能让介质穿过仅凭看起来密封的连接,所以密封面上两个分量都要控制。反过来,如果不用滤波器评定,形状误差很容易被误当成粗糙度。没有注明滤波器和取样长度的结果意义不大,报告中的高粗糙度值实际上可能是振动造成的。
典型粗糙度参数与表面粗糙度的单位
基本的表面粗糙度参数是和,此外还有、、和。它们由粗糙度标准定义:EN ISO 4287,目前正被EN ISO 21920系列取代,新系列整理了定义,但没有改变其实质。表面粗糙度的单位始终相同:微米,美国文件中为微英寸。
每个参数值都在取样长度上评定,即标准化的轮廓长度:0.08、0.25、0.8、2.5或8 mm。取样长度按预期的粗糙度选择,评定长度通常为五个取样长度。一个取样长度内的R轮廓是每次粗糙度测量的基础,不注明取样长度,两个实验室的结果就无法比较。
处理美国文件时要注意换算:1 µin等于0.0254 µm,所以 32 µin约为0.8 µm, 125 µin约为3.2 µm。美国标准ASME B46.1对参数的定义与ISO相近,符号也相同,通常只需换算数字。
Ra参数:粗糙度参数中Ra的含义
表面粗糙度最常用参数描述。它是取样长度内轮廓偏离中线的绝对值的算术平均值,通常称为算术平均粗糙度:
其中:
- - 粗糙度轮廓相对中线的纵坐标 [µm],
- - 取样长度 [mm]。
在实际中是什么意思?轮廓偏离中线的平均值为1.6微米。最常用,因为算术平均粗糙度稳定、重复性好,在刀痕规则时能很好地代表整个表面。但它只说明粗糙度有多大,不说明形状:它是平均值,单条深划痕几乎会被平均掉,两种轮廓完全不同的表面也可能有相同的数值。
Rz参数:表面粗糙度Rz
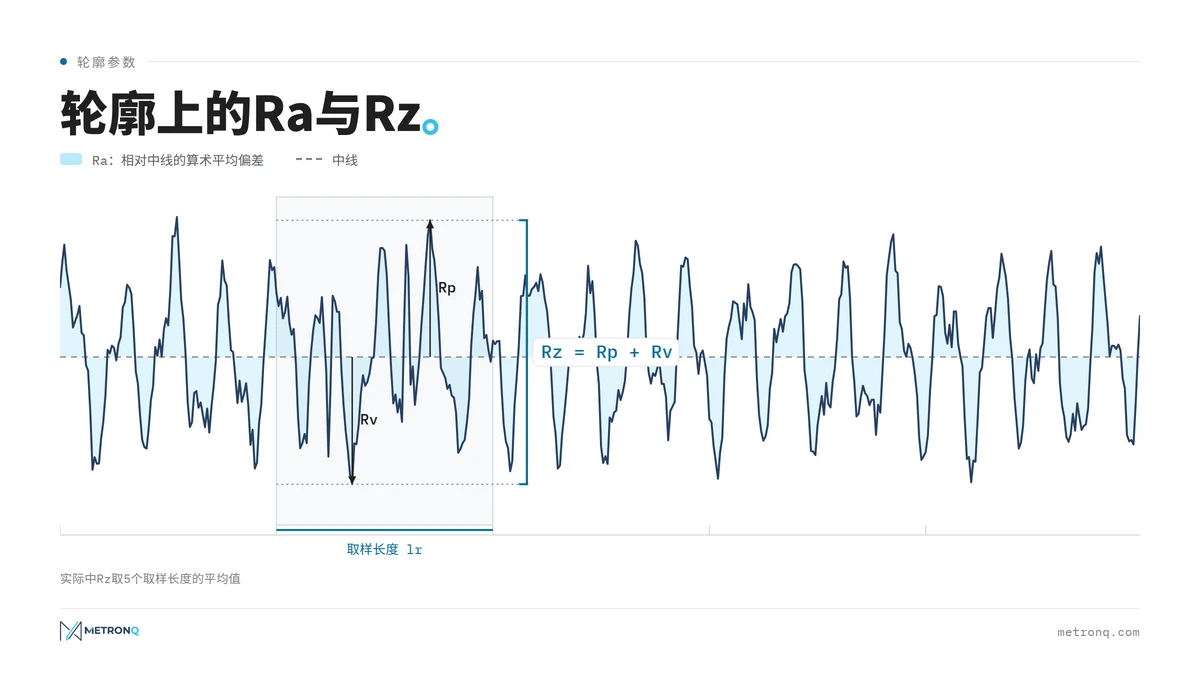
是取样长度内粗糙度轮廓的最大高度,即最高峰高度加最低谷深度。实际中结果取五个连续取样长度的平均值。下面的图表在一个取样长度内展示了这两个量。
其中:
- - 中线以上最高轮廓峰的高度 [µm],
- - 中线以下最低轮廓谷的深度 [µm]。
对单个峰和划痕敏感,因此用于单个凸起就有影响的场合:即使合格,粗糙度轮廓的高度也可能让密封面报废。
支承率曲线及其他参数
粗糙度参数不止这两个。是整个评定长度上的轮廓总高度,是纵坐标的均方根值,描述轮廓单元的平均宽度,也就是痕迹的疏密。是粗糙度轮廓在某一深度的材料比率。支承率曲线(Abbott-Firestone曲线)对滑动表面非常有用,因为它显示磨合后实际承载的材料有多少。按ISO 25178在面上而不是线上计算的区域参数和主要用于光学测量。
Ra与Rz换算:参考表
Ra和Rz不能用公式换算:标准没有给出公式,因为二者的关系取决于轮廓形状。对于典型的车削和铣削表面,一般认为是的4到7倍,这足以用于图纸或报价的初步评估,但不能代替按图纸参数进行的实际测量和验收。
Mahr公司的George Schuetz指出,把要求按检验时,4:1到7:1的比值是安全的;反方向时实际比值可能高达20:1,因为单条划痕会推高,却几乎不改变。下表列出图纸上最常见数值对应的范围:
| [µm] | 参考值 [µm] | 常见场合 |
|---|---|---|
| 0.2 | 0.8-1.4 | 滑动导轨、研磨面 |
| 0.4 | 1.6-2.8 | 滚动轴承轴颈 |
| 0.8 | 3.2-5.6 | 动密封、配合面 |
| 1.6 | 6.4-11 | 精车和精铣 |
| 3.2 | 13-22 | 典型机械加工表面 |
| 6.3 | 25-44 | 半精加工 |
| 12.5 | 50-88 | 粗加工 |
这种Ra与Rz的对比只用于初步评估,不能代替测量:图纸标注时就检验,任何换算都应与客户书面约定。
粗糙度等级:N级表与旧的1-14级
粗糙度等级是约定的光洁度档次,对应某个参数的极限值,通常是。目前仍在使用两套体系:ISO 1302的1992年版中的N1-N12级,以及旧波兰标准和苏联标准中的1-14级,后者为每一级同时规定了和。
N级随粗糙度增大而增大:N1最光滑,N12最粗糙。ISO 1302的2002年版已不再包含N级,但它们仍出现在产品目录、报价和进口图纸上:
| 等级 | [µm] | [µin] | 示例表面 |
|---|---|---|---|
| N12 | 50 | 2000 | 热切割、铸态表面 |
| N11 | 25 | 1000 | 粗加工后 |
| N10 | 12.5 | 500 | 无要求的自由表面 |
| N9 | 6.3 | 250 | 半精加工 |
| N8 | 3.2 | 125 | 典型加工表面 |
| N7 | 1.6 | 63 | 间隙配合、静密封面 |
| N6 | 0.8 | 32 | 配合面、动密封 |
| N5 | 0.4 | 16 | 滚动轴承轴颈 |
| N4 | 0.2 | 8 | 滑动导轨 |
| N3 | 0.1 | 4 | 研磨表面 |
| N2 | 0.05 | 2 | 测量仪器 |
| N1 | 0.025 | 1 | 量块、光学件 |
询价中最常见的是N7和N8,即 1.6和3.2 µm:前者需要仔细的精加工走刀,后者用正确的车削或铣削即可达到。
旧的1至14级方向相反:编号越大,表面越光滑。它们来自旧波兰标准和苏联GOST 2789,图纸上写成带编号的三角形,例如∇6。每一级都规定了两个参数的上限,由此可以看出该体系如何把与联系起来:
| 等级 | 上限 [µm] | 上限 [µm] |
|---|---|---|
| 1 | 80 | 320 |
| 2 | 40 | 160 |
| 3 | 20 | 80 |
| 4 | 10 | 40 |
| 5 | 5 | 20 |
| 6 | 2.5 | 10 |
| 7 | 1.25 | 6.3 |
| 8 | 0.63 | 3.2 |
| 9 | 0.32 | 1.6 |
| 10 | 0.16 | 0.8 |
| 11 | 0.08 | 0.4 |
| 12 | 0.04 | 0.2 |
| 13 | 0.02 | 0.1 |
| 14 | 0.01 | 0.05 |
在1-6级中是的四倍,7-14级中约为五倍,符合上一节的4-7倍规则。粗糙度以等级给出时,报价前最好把它改写成具体的参数和数值。
粗糙度标注:技术图纸上的粗糙度符号
图纸上的表面粗糙度标注就是粗糙度符号:两条倾斜的边,旁边写有参数、数值和可能的附加说明,例如。它告诉加工方要检验哪个参数、要达到什么数值,以及能否自行选择加工方法,是图纸上与尺寸公差同样重要的要求。
符号有三种形式:基本符号(任何工艺)、用横线封闭成三角形的符号(要求去除材料)和带圆圈的符号(不允许去除材料)。符号旁可以补充带max的最大值、纹理方向、加工方法和加工余量。在技术图纸上,只有要求与标题栏附近统一标注的一般要求不同的表面才单独标注粗糙度。符号构成、所有字段和旧标注方法我们在另一篇文章中详细讲解:技术图纸上的表面粗糙度符号。
如何测量表面粗糙度:测量要点
测量时沿垂直于加工痕迹的直线记录表面轮廓,再由轮廓计算参数。在机床旁用便携式粗糙度仪或比较样块就够了,计量室则使用触针式轮廓仪或光学方法。与图纸比较时,测量结果必须采用与要求相同的取样长度和滤波器,否则数值没有可比性。
触针式轮廓仪与粗糙度仪
触针式轮廓仪用针尖半径通常为2或5 µm的金刚石触针划过表面,把触针的运动转换成表面轮廓。简单的仪器只显示数字。轮廓记录仪还能画出粗糙度曲线,从中可以看出不平度的形状;带移动工作台的仪器可以调整测量方向与纹理方向的关系。便携式表面粗糙度仪握在手中,几秒钟就给出和,因此用于机床旁的检查。
用非接触方法检测表面粗糙度
非接触式粗糙度测量利用光:共聚焦显微镜、白光干涉仪或焦点变化法。光学测量不会划伤软材料,而且一次覆盖一个面而不是一条线,因此结果用区域参数和表示。批量生产中粗糙度通常抽样检查,并且只测功能表面。比较样块可以快速判断是否达到了要求的粗糙度。
取样长度和滤波器的选择、16%规则以及如何阅读测量报告,我们在另一篇表面粗糙度测量指南中介绍。
机械加工表面的粗糙度:工艺的影响
加工后零件的粗糙度取决于加工方法、切削参数和刀具状态。每种工艺产生的粗糙度都在一个特征范围内,因此在工艺规划阶段就能预测结果:粗加工以牺牲光洁度为代价快速去除材料,精加工则相反,需要更小的进给和更多时间。
下表中机械加工表面的范围来自Swift和Booker的工艺选择手册:
| 工艺 | 可达到的 [µm] |
|---|---|
| 车削和镗削 | 0.05-25 |
| 铣削 | 0.2-25 |
| 钻削 | 0.4-12.5 |
| 铰削 | 0.4-6.3 |
| 拉削 | 0.4-6.3 |
| 磨削 | 0.025-6.3 |
| 珩磨 | 0.025-1.6 |
| 研磨 | 0.012-0.8 |
这些范围既包括粗加工也包括仔细的精加工;目标表面只有在精加工走刀中才能达到下限数值。
车削
车削留下平行的圆周沟纹,表面纹理有明显的方向性。理论不平度高度由进给量和刀片刀尖圆弧半径决定:
其中:
- - 理论轮廓高度 [mm],
- - 每转进给量 [mm/r],
- - 刀尖圆弧半径 [mm]。
进给0.2 mm/r、半径0.8 mm时约为6.3 µm,即约1.6 µm。实际结果还取决于振动、积屑瘤和刀具磨损,因此常比理论值差。粗车得到 6.3到25,减小进给仔细精车可使目标表面达到 0.4。
铣削
铣削留下刀齿的弧形痕迹,精加工时得到 1.6到3.2。结果取决于每齿进给、刀齿跳动和加工策略:顺铣通常比逆铣表面更光,修光刃刀片可以提高进给而不损失光洁度。纹理方向随刀具路径而定,当表面纹理需要规定的方向时这一点很重要。
磨削与精整加工
磨料加工形成细密的纹理:磨削通常把粗糙度降到 0.2-0.8,精磨可达 0.1。目标表面需要更光滑时,就要采用珩磨、研磨和抛光等精整工艺。每增加一级都是一道额外工序,往往要在另一台机床上完成。
粗糙度要求:如何确定所需的表面粗糙度
确定零件的粗糙度要从功能出发,而不是从外观出发。先确定哪些表面与其他零件配合,再从轴承、密封件和导轨的样本中取值,自由表面的要求则保持在普通加工就能达到的水平。这样既能控制成本,也能看清粗糙度真正重要的地方。
功能表面通常只占零件的一小部分。典型的铣削和车削表面无需特殊措施就能达到 1.6-3.2左右,这个水平是自由表面合理的默认要求。功能表面的正确粗糙度值来自配合件的样本,因为轴承或密封件制造商最清楚自己的产品需要什么。然后把它作为带极限值的粗糙度参数要求写入图纸。
密封面与滑动表面
目标表面需要密封时,静密封通常 1.6-3.2即可,动密封则需要 0.2-0.8。唇形密封下的粗糙度还有下限,因为太光的轴颈留不住油膜,而且磨削痕迹不能形成会泵油的螺旋纹。滑动导轨需要 0.2-0.8,滚动轴承轴颈需要 0.4-0.8。食品和制药设备通常要求并抛光,以免污物沉积在微观谷中。
表面粗糙度、光洁度与加工成本
每向更光的表面迈进一步,都意味着多一次走刀、更慢的进给或一道单独的工序,这会体现在价格上:严格公差和低Ra的真实成本。用代替3.2往往意味着增加磨削工序,还要再加研磨。粗糙度只在一定阈值内影响功能;低于阈值后光洁度只关乎外观,超出这一阈值的光洁度要求只会增加成本而没有收益。因此光洁度参数最好与加工方共同商定。
在自动报价中,每一个这样的步骤都对应工厂报价规则中设定的质量等级。
关于表面粗糙度的常见问题
零件的表面粗糙度怎么测?
最常用触针式轮廓仪或便携式表面粗糙度仪:触针沿垂直于加工痕迹的方向在标准长度上移动,仪器计算出和。对易损零件采用光学方法。要使测量结果能与图纸比较,必须使用与要求相同的取样长度和滤波器,并在多个位置重复测量。
图纸上的Ra 3.2是什么意思?
它表示算术平均粗糙度,即轮廓偏离中线的平均值,不得超过3.2微米。这是普通机械加工表面的典型要求,相当于N8级,也是正确车削的标准结果。每降低一级,例如降到,都意味着车间要多花时间或增加一道工序,报价也会相应提高。
测量粗糙度时如何避免误差?
应垂直于加工痕迹测量,表面要清洁,远离棱边,取样长度和滤波器要与预期数值匹配。典型错误包括取样长度太短、车削后沿沟纹方向测量,以及把结果与要求相比较。有疑问时应在多个位置重复测量,并在报告中注明测量条件。
车削、铣削和磨削后的机械加工表面粗糙度是多少?
车削和铣削后为 1.6到3.2,仔细精车可达 0.4,磨削可把粗糙度降到 0.2到0.8。珩磨和研磨可低于 0.1,粗加工则为 6.3到25。车削时起决定作用的是进给量和刀尖圆弧半径,铣削时则是每齿进给和刀齿跳动。
粗糙度、波纹度和形状误差有什么区别?
区别在于尺度和成因。粗糙度是间距很小的刀具痕迹,通常小于一毫米;波纹度间距更大,多由振动引起;形状误差如椭圆度或锥度涉及整个几何形状。评定时用滤波器把它们分开,密封面上前两个分量都要控制,否则可能出现泄漏。
密封表面的粗糙度要求是什么?
静密封允许 1.6到3.2;动密封,例如唇形密封下的轴颈,需要 0.2到0.8且不能有螺旋纹。即使合格,单条划痕也可能使密封面报废,所以最好同时标注并限制波纹度。最终数值以密封件制造商的要求为准。
Ra 1.6对应的Rz是多少?
大约6.4到11 µm,因为典型车削和铣削表面的是的4到7倍。这只是估算:存在单条划痕时,比值可能升到20:1。如果图纸标注的是,就必须用这个参数测量表面,而不是由结果换算,换算值不能作为验收依据。
参考来源
- 1.EN ISO 4287 / EN ISO 21920系列(轮廓参数Ra、Rz、Rt、Rq、RSm、Rmr的定义)
- 2.ISO 1302:1992与ISO 1302:2002(N1-N12粗糙度等级及其在2002年版中的取消)
- 3.GOST 2789-73及旧波兰标准:1-14级粗糙度及Ra、Rz极限值(表格见《苏联大百科全书》"Шероховатость поверхности"词条等)
- 4.G. Schuetz(Mahr),《Surface Texture From Ra to Rz》,Modern Machine Shop,2002年(mmsonline.com,Rz/Ra比值4-7及最高20:1)
- 5.ISO 3274(触针式仪器、针尖半径)与ISO 25178(区域参数Sa、Sz)
- 6.ASME B46.1 Surface Texture(美国文件中的参数)
- 7.K.G. Swift、J.D. Booker,《Manufacturing Process Selection Handbook》,Butterworth-Heinemann,2013年(各工艺的Ra范围)
- 8.Sandvik Coromant,Training Handbook(车削理论轮廓高度)
- 9.R. Wołk,《Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem》,WNT,华沙,1972年(光洁度等级及对走刀次数的影响)
- 10.M. Lembersky(主编),《Realistic Cost Estimating for Manufacturing》,第3版,SME,2016年(表面精整的成本)