Oberflächenrauheit: Ra, Rz, Klassen und Tabellen
Oberflächenrauheit ist die Gesamtheit der feinsten Unebenheiten, die eine Schneide oder Schleifscheibe auf einer Oberfläche hinterlässt, beschrieben in Mikrometern durch die Kenngrößen und . Sie bestimmt Reibung, Dichtheit und Lebensdauer eines Teils und damit auch seinen Preis. Wir erklären die wichtigsten Rauheitskenngrößen, Rauheitsklassen mit Tabellen, die Umrechnung von Ra in Rz und die Werte, die spanende Bearbeitung tatsächlich erreicht.
Was Oberflächenrauheit und Oberflächenbeschaffenheit sind
Oberflächenrauheit sind die feinsten, dicht beieinander liegenden Unebenheiten einer Oberfläche, also die Mikrospitzen und -täler, die eine Schneide oder die Körner einer Schleifscheibe hinterlassen. Zusammen mit langwelligeren Unebenheiten und Formabweichungen bilden sie die Oberflächenbeschaffenheit. Die Rauheit beschreibt also nur den kleinsten Maßstab dieser Unebenheiten, nicht die Geometrie des ganzen Teils.
Keine bearbeitete Oberfläche ist vollkommen glatt. Unter dem Mikroskop zeigt sich selbst eine spiegelnde Oberfläche als Landschaft aus Spitzen und Tälern. Die Rauheit hängt vor allem vom Verfahren ab: Drehen hinterlässt andere Mikrounebenheiten als Fräsen und Schleifen wieder andere. Deshalb wird Rauheit nie losgelöst von der Technologie beurteilt, und deshalb taucht sie auf fast jeder Zeichnung auf.
Die Oberflächenrauheit beeinflusst fast jede Funktion eines Teils: Reibung und Verschleiß, Dichtheit von Verbindungen, Dauerfestigkeit (die Talgründe wirken wie Kerben), Haftung von Beschichtungen und Korrosionsbeständigkeit. Eine raue Oberfläche ist manchmal erwünscht, etwa zum Kleben oder Lackieren, auf einem Lagerzapfen aber ein Fehler. Gleichzeitig kostet Glätte Geld: Je kleiner der geforderte Rauheitswert, desto mehr Schnitte und Arbeitsgänge. Deshalb behandeln wir Rauheit wie jedes andere Maß: so fein, wie die Funktion es verlangt, und kein bisschen feiner.
Oberflächenstruktur: Rauheit, Welligkeit und Formabweichungen
Rauheit, Welligkeit und Formabweichungen sind drei Anteile desselben gemessenen Profils, die sich im Maßstab unterscheiden. Rauheit sind die Spuren von Schneide oder Schleifscheibe, Welligkeit sind Unebenheiten mit größerem Abstand, meist durch Schwingungen im System aus Maschine, Spannmittel, Werkstück und Werkzeug, und Formabweichungen wie Unrundheit oder Konizität betreffen die ganze Geometrie.
Das vom Messgerät aufgezeichnete Oberflächenprofil ist die Summe dieser drei Anteile, daher mischt die Struktur auf dem Schrieb immer alle drei Maßstäbe. Bei der Auswertung werden sie durch Filter mit genormten Grenzwellenlängen getrennt, und erst aus dem herausgefilterten Rauheitsprofil werden die Kenngrößen berechnet. EN ISO 4287 nennt das ungefilterte Profil P-Profil, die Welligkeit W-Profil und die Rauheit R-Profil.
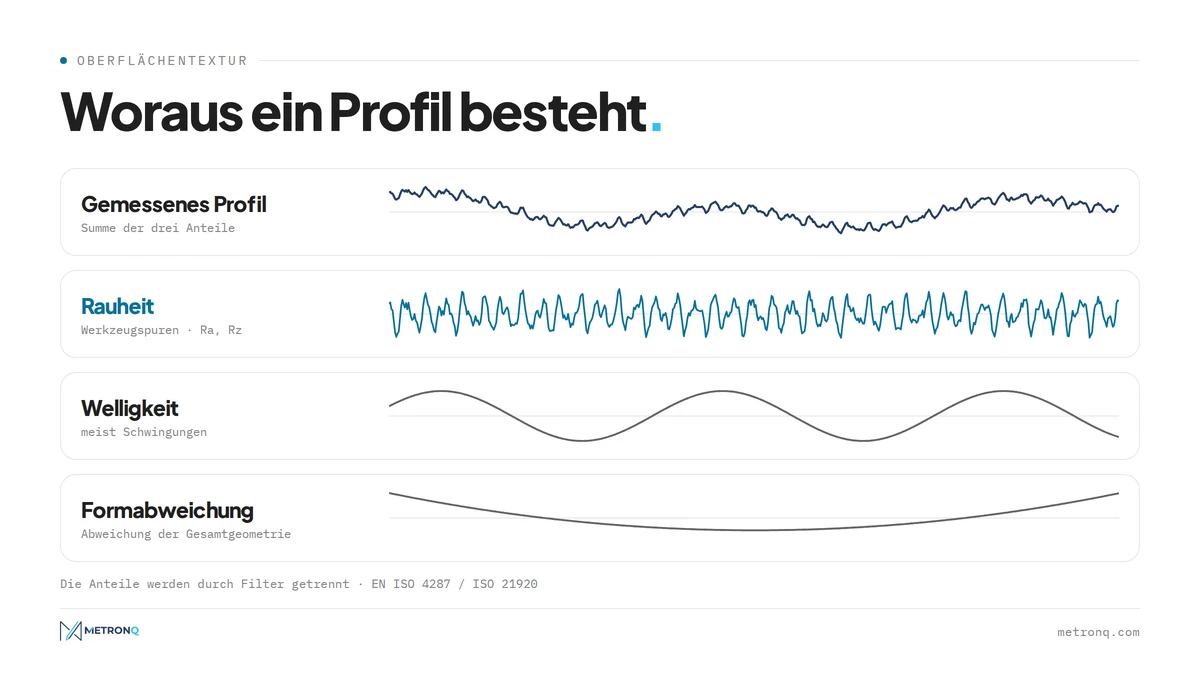
Die Unterscheidung hat praktische Folgen. Welligkeit kann ein Medium durch eine Verbindung lassen, die nach allein dicht aussah, deshalb werden an Dichtflächen beide Anteile kontrolliert. Formabweichungen wiederum werden leicht mit Rauheit verwechselt, wenn ohne Filter ausgewertet wird. Ein Ergebnis ohne Angabe von Filter und Messstrecke sagt wenig, und ein hoher Rauheitswert im Protokoll ist dann oft eine Folge von Schwingungen.
Die typischen Rauheitskenngrößen und Einheiten der Oberflächenrauheit
Die wichtigsten Rauheitskenngrößen sind und , daneben , , und . Sie sind in den Rauheitsnormen definiert: EN ISO 4287, die heute durch die Reihe EN ISO 21920 ersetzt wird, welche die Definitionen ordnet, ohne ihren Kern zu ändern. Die Einheiten sind immer dieselben: Mikrometer, in US-Unterlagen Mikrozoll.
Jeder Kennwert wird über eine Einzelmessstrecke ermittelt, also eine genormte Profillänge: 0,08; 0,25; 0,8; 2,5 oder 8 mm. Die Einzelmessstrecke wird nach der erwarteten Rauheit gewählt, und die Messstrecke umfasst in der Regel fünf solcher Abschnitte. Der Teil des R-Profils auf einer Einzelmessstrecke ist die Grundlage jeder Rauheitsmessung, und ohne Angabe der Messstrecke sind die Ergebnisse zweier Labore nicht vergleichbar.
Bei US-Unterlagen gilt die Umrechnung: 1 µin sind 0,0254 µm, also entspricht 32 µin etwa 0,8 µm und 125 µin etwa 3,2 µm. Die US-Norm ASME B46.1 definiert die Kenngrößen ähnlich wie ISO und verwendet dieselben Symbole, sodass meist nur die Zahlen umzurechnen sind.
Kenngröße Ra: was Ra unter den Rauheitskenngrößen bedeutet
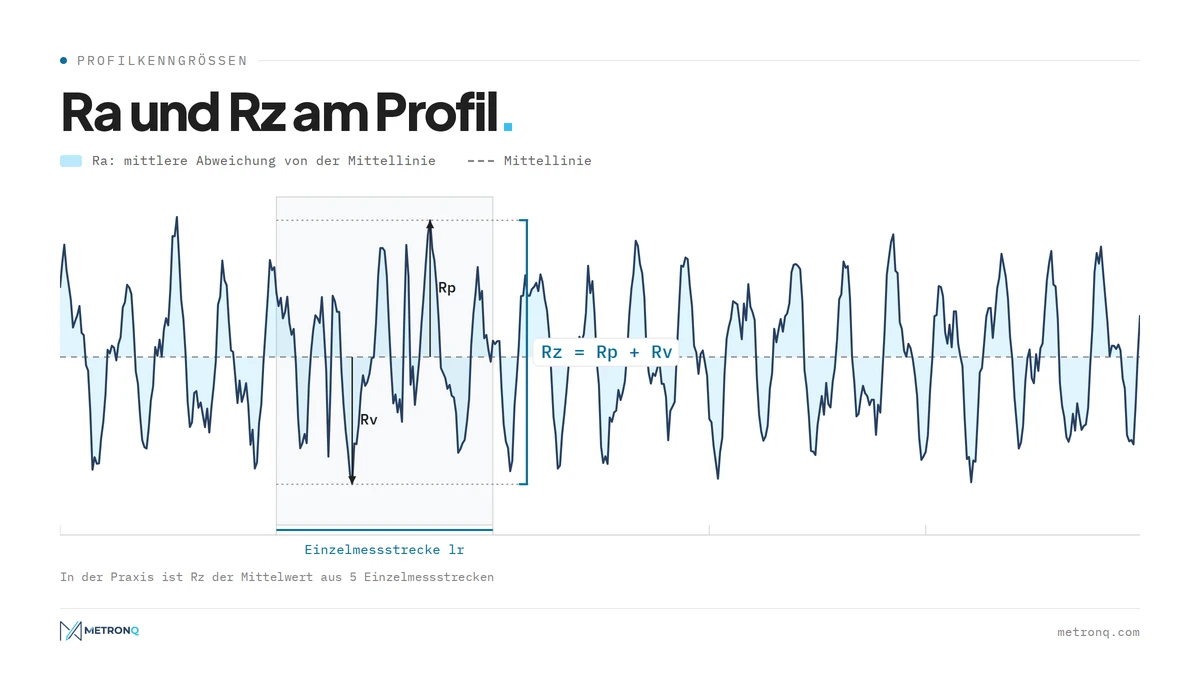
Am häufigsten wird Rauheit durch den Mittenrauwert beschrieben. Er ist das arithmetische Mittel der Beträge der Profilabweichungen von der Mittellinie innerhalb einer Einzelmessstrecke:
dabei ist:
- - Ordinate des Rauheitsprofils bezogen auf die Mittellinie [µm],
- - Einzelmessstrecke [mm].
Was bedeutet in der Praxis? Die mittlere Abweichung des Profils von der Mittellinie beträgt 1,6 Mikrometer. ist am weitesten verbreitet, weil der Mittenrauwert stabil und wiederholbar ist und bei regelmäßigen Werkzeugspuren die ganze Fläche gut beschreibt. Er sagt aber nur, wie viel Rauheit vorhanden ist, nicht welche Form sie hat: Er mittelt, sodass ein einzelner tiefer Riss fast verschwindet, und zwei völlig verschiedene Profile können denselben Wert haben.
Kenngröße Rz: die Rautiefe
ist die größte Höhe des Rauheitsprofils innerhalb einer Einzelmessstrecke: die Höhe der höchsten Spitze plus die Tiefe des tiefsten Tals. In der Praxis wird das Ergebnis über fünf aufeinanderfolgende Einzelmessstrecken gemittelt. Das Diagramm unten zeigt beide Größen auf einer Einzelmessstrecke.
dabei ist:
- - Höhe der höchsten Profilspitze über der Mittellinie [µm],
- - Tiefe des tiefsten Profiltals unter der Mittellinie [µm].
reagiert auf einzelne Spitzen und Riefen und wird deshalb dort verwendet, wo eine einzelne Unebenheit zählt: Die Höhe des Rauheitsprofils kann eine Dichtfläche selbst bei einwandfreiem unbrauchbar machen.
Materialanteilkurve und weitere Kenngrößen
Die Rauheitskenngrößen enden nicht bei diesen beiden. ist die Gesamthöhe des Profils über die ganze Messstrecke, der quadratische Mittelwert der Ordinaten, und beschreibt die mittlere Rillenbreite, also wie dicht die Spuren liegen. ist der Materialanteil des Rauheitsprofils in einer bestimmten Tiefe. Die Materialanteilkurve (Abbott-Firestone-Kurve) ist bei Gleitflächen unverzichtbar, weil sie zeigt, wie viel Material nach dem Einlaufen die Last tatsächlich trägt. Die flächenhaften Kenngrößen und nach ISO 25178, die über eine Fläche statt eine Linie berechnet werden, kommen vor allem bei optischer Messung vor.
Umrechnung von Ra in Rz: Richtwerttabelle
Ra und Rz lassen sich nicht mit einer Formel umrechnen: Die Normen geben keine an, weil der Zusammenhang von der Profilform abhängt. Für typische gedrehte und gefräste Flächen nimmt man an, dass das 4- bis 7-Fache von beträgt, was für eine erste Bewertung einer Zeichnung oder eines Angebots ausreicht.
Nach George Schuetz von Mahr ist ein Verhältnis von 4:1 bis 7:1 sicher, wenn eine -Forderung als geprüft wird, in umgekehrter Richtung kann das tatsächliche Verhältnis aber bis 20:1 reichen, weil ein einzelner Riss hochtreibt, aber kaum verändert. Die Tabelle zeigt diesen Bereich für die häufigsten Zeichnungswerte:
| [µm] | Richtwert [µm] | Typische Anwendung |
|---|---|---|
| 0,2 | 0,8-1,4 | Gleitführungen, geläppte Flächen |
| 0,4 | 1,6-2,8 | Wälzlagersitze |
| 0,8 | 3,2-5,6 | dynamische Dichtungen, Passungen |
| 1,6 | 6,4-11 | Feindrehen und Fräsen |
| 3,2 | 13-22 | typische spanend bearbeitete Flächen |
| 6,3 | 25-44 | Vorschlichten |
| 12,5 | 50-88 | Schruppen |
Diese Umrechnung von Ra und Rz dient der ersten Bewertung und ersetzt keine Messung: Steht auf der Zeichnung , wird geprüft, und eine Umrechnung wird schriftlich mit dem Kunden vereinbart.
Rauheitsklassen: Tabelle der N-Klassen und der alten Klassen 1-14
Eine Rauheitsklasse ist eine vereinbarte Glättestufe, der ein Grenzwert einer Kenngröße entspricht, meist . Zwei Systeme sind noch im Umlauf: die Klassen N1-N12 aus der Ausgabe 1992 der ISO 1302 sowie die Klassen 1-14 aus alten polnischen und sowjetischen Normen, in denen jeder Klasse sowohl als auch zugeordnet war.
N-Klassen steigen mit der Rauheit: N1 ist die glatteste, N12 die raueste Oberfläche. In der Ausgabe 2002 der ISO 1302 sind sie nicht mehr enthalten, tauchen aber weiter in Katalogen, Angeboten und Importzeichnungen auf:
| Klasse | [µm] | [µin] | Beispielfläche |
|---|---|---|---|
| N12 | 50 | 2000 | thermisch geschnitten, Gusshaut |
| N11 | 25 | 1000 | nach dem Schruppen |
| N10 | 12,5 | 500 | freie Flächen ohne Anforderung |
| N9 | 6,3 | 250 | Vorschlichten |
| N8 | 3,2 | 125 | typische bearbeitete Flächen |
| N7 | 1,6 | 63 | Spielpassungen, statische Dichtflächen |
| N6 | 0,8 | 32 | Passungen, dynamische Dichtungen |
| N5 | 0,4 | 16 | Wälzlagersitze |
| N4 | 0,2 | 8 | Gleitführungen |
| N3 | 0,1 | 4 | geläppte Flächen |
| N2 | 0,05 | 2 | Messgeräte |
| N1 | 0,025 | 1 | Endmaße, Optik |
Am häufigsten tauchen in Anfragen N7 und N8 auf, also 1,6 und 3,2 µm: Die erste braucht einen sorgfältigen Schlichtschnitt, die zweite entsteht beim korrekten Drehen oder Fräsen.
Die älteren Klassen 1 bis 14 laufen umgekehrt: Je höher die Nummer, desto glatter die Oberfläche. Sie stammen aus alten polnischen Normen und der sowjetischen GOST 2789 und wurden auf Zeichnungen als Dreieck mit Nummer geschrieben, etwa ∇6. Jede Klasse hat eine Obergrenze für beide Kenngrößen, was zeigt, wie dieses System mit verknüpfte:
| Klasse | bis [µm] | bis [µm] |
|---|---|---|
| 1 | 80 | 320 |
| 2 | 40 | 160 |
| 3 | 20 | 80 |
| 4 | 10 | 40 |
| 5 | 5 | 20 |
| 6 | 2,5 | 10 |
| 7 | 1,25 | 6,3 |
| 8 | 0,63 | 3,2 |
| 9 | 0,32 | 1,6 |
| 10 | 0,16 | 0,8 |
| 11 | 0,08 | 0,4 |
| 12 | 0,04 | 0,2 |
| 13 | 0,02 | 0,1 |
| 14 | 0,01 | 0,05 |
In den Klassen 1-6 ist das Vierfache von , in den Klassen 7-14 etwa das Fünffache, was zur 4-7-Regel aus dem vorigen Abschnitt passt. Ist die Rauheit als Klasse angegeben, lohnt es sich, sie vor der Kalkulation in eine konkrete Kenngröße mit Wert umzuschreiben.
Rauheitsangaben: das Oberflächenzeichen auf der technischen Zeichnung
Die Rauheitsangabe auf einer Zeichnung ist das Oberflächenzeichen: zwei schräge Schenkel, neben denen die Kenngröße, ihr Wert und eventuelle Zusätze stehen, zum Beispiel . Es sagt dem Fertiger, welche Kenngröße er prüfen muss, welchen Wert er erreichen soll und ob er das Verfahren frei wählen darf.
Das Zeichen gibt es in drei Varianten: Grundsymbol (beliebiges Verfahren), mit Querstrich, der das Dreieck schließt (materialabtragende Bearbeitung gefordert), und mit Kreis (materialabtragende Bearbeitung unzulässig). Am Zeichen lassen sich ein Höchstwert mit dem Zusatz max, die Rillenrichtung, das Fertigungsverfahren und die Bearbeitungszugabe ergänzen. Auf der technischen Zeichnung steht die Rauheit an Flächen, deren Anforderungen von der allgemeinen Angabe neben dem Schriftfeld abweichen. Aufbau, alle Felder und alte Schreibweisen behandeln wir in einem eigenen Beitrag: Oberflächenzeichen auf der technischen Zeichnung.
Wie man Oberflächenrauheit misst: Rauheitsmessung in Kürze
Gemessen wird, indem das Oberflächenprofil entlang einer Linie quer zu den Bearbeitungsspuren aufgezeichnet und daraus die Kenngrößen berechnet werden. An der Maschine genügen ein tragbares Rauheitsmessgerät oder Vergleichsmuster, im Messraum werden Tastschnittgeräte oder optische Verfahren eingesetzt. Für den Vergleich mit der Zeichnung muss das Ergebnis mit derselben Messstrecke und demselben Filter entstehen.
Tastschnittgeräte und Rauheitsmessgeräte
Tastschnittgeräte führen eine Diamantnadel mit einem Spitzenradius von meist 2 oder 5 µm über die Oberfläche und wandeln ihre Bewegung in ein Oberflächenprofil um. Ein einfaches Gerät zeigt nur Zahlen an. Ein Profilschreiber zeichnet zusätzlich den Rauheitsschrieb auf, aus dem sich die Form der Unebenheiten ablesen lässt, und ein Gerät mit beweglichem Tisch erlaubt es, die Messrichtung zur Rillenrichtung auszurichten. Ein tragbares Rauheitsmessgerät passt in die Hand und liefert und in Sekunden, daher dient es zur Kontrolle an der Maschine.
Berührungslose Prüfung der Oberflächenrauheit
Berührungslose Verfahren nutzen Licht: konfokale Mikroskopie, Weißlichtinterferometrie oder Fokusvariation. Optische Messung zerkratzt keine weichen Werkstoffe und erfasst gleich eine Fläche statt einer Linie, daher werden die Ergebnisse als flächenhafte Kenngrößen und angegeben. In der Serienfertigung wird Rauheit meist stichprobenartig und nur an Funktionsflächen geprüft. Vergleichsmuster zeigen schnell, ob die geforderte Rauheit erreicht ist.
Die Wahl von Messstrecke und Filter, die 16%-Regel und das Lesen des Protokolls beschreiben wir in einem eigenen Leitfaden zur Rauheitsmessung.
Rauheit spanend bearbeiteter Flächen: Einfluss des Verfahrens
Die Rauheit eines bearbeiteten Teils hängt vom Verfahren, den Schnittwerten und dem Zustand des Werkzeugs ab. Jedes Verfahren erzeugt Rauheit in einem typischen Bereich, sodass sich das Ergebnis schon bei der Arbeitsplanung abschätzen lässt: Schruppen nimmt schnell Material ab, auf Kosten der Glätte, und Schlichten tut das Gegenteil.
Die folgenden Bereiche für spanend bearbeitete Flächen stammen aus dem Handbuch zur Verfahrensauswahl von Swift und Booker:
| Verfahren | Erreichbares [µm] |
|---|---|
| Drehen und Ausdrehen | 0,05-25 |
| Fräsen | 0,2-25 |
| Bohren | 0,4-12,5 |
| Reiben | 0,4-6,3 |
| Räumen | 0,4-6,3 |
| Schleifen | 0,025-6,3 |
| Honen | 0,025-1,6 |
| Läppen | 0,012-0,8 |
Die Bereiche umfassen Schruppen wie sorgfältiges Schlichten; die Zielfläche erreicht die unteren Werte erst im Schlichtschnitt.
Drehen
Drehen hinterlässt parallele Umfangsrillen, die Oberflächenbeschaffenheit ist deutlich gerichtet. Die theoretische Rautiefe ergibt sich aus Vorschub und Eckenradius der Wendeschneidplatte:
dabei ist:
- - theoretische Profilhöhe [mm],
- - Vorschub je Umdrehung [mm/U],
- - Eckenradius der Platte [mm].
Bei einem Vorschub von 0,2 mm/U und einem Radius von 0,8 mm ergibt das etwa 6,3 µm, also um 1,6 µm. Das tatsächliche Ergebnis hängt auch von Schwingungen, Aufbauschneide und Verschleiß ab und ist daher oft schlechter als das theoretische. Schruppdrehen ergibt 6,3 bis 25, sorgfältiges Schlichten mit reduziertem Vorschub bringt die Zielfläche auf 0,4.
Fräsen
Fräsen hinterlässt bogenförmige Spuren der Schneiden und ergibt beim Schlichten 1,6 bis 3,2. Entscheidend sind Zahnvorschub, Rundlauf der Schneiden und Strategie: Gleichlauffräsen ergibt meist eine glattere Fläche als Gegenlauffräsen, und Wiper-Platten erlauben höheren Vorschub ohne Verlust an Glätte. Die Rillenrichtung folgt der Werkzeugbahn, was wichtig ist, wenn die Oberfläche eine vorgeschriebene Rillenrichtung haben muss.
Schleifen und Feinbearbeitung
Spanen mit geometrisch unbestimmter Schneide ergibt eine feine, dichte Struktur: Schleifen senkt die Rauheit meist auf 0,2-0,8, Feinschleifen auf 0,1. Muss die Zielfläche noch glatter sein, kommen Feinbearbeitungsverfahren wie Honen, Läppen und Polieren hinzu. Jede solche Stufe ist ein zusätzlicher Arbeitsgang, oft auf einer eigenen Maschine.
Rauheitsanforderungen: wie man die geforderte Rauheit festlegt
Die Rauheit eines Teils legt man von der Funktion her fest, nicht vom Aussehen. Zuerst klärt man, welche Flächen mit anderen Teilen zusammenwirken, dann übernimmt man Werte aus Katalogen für Lager, Dichtungen und Führungen, und die Anforderungen an freie Flächen bleiben auf dem Niveau normaler Bearbeitung. So bleiben die Kosten im Rahmen.
Funktionsflächen sind meist eine Minderheit des Teils. Typische gefräste und gedrehte Flächen liegen ohne besonderen Aufwand bei 1,6-3,2, und dieses Niveau ist eine vernünftige Standardanforderung für freie Flächen. Der richtige Rauheitswert für Funktionsflächen kommt aus den Katalogen der Gegenstücke, denn der Hersteller des Lagers oder der Dichtung weiß, was sein Produkt braucht. Er wird dann als geforderte Rauheitskenngröße mit Grenzwert eingetragen.
Dichtflächen und Gleitflächen
Soll die Zielfläche dichten, reicht für eine statische Dichtung meist 1,6-3,2, eine dynamische braucht 0,2-0,8. Unter einem Radialwellendichtring ist die Rauheit auch nach unten begrenzt, weil ein zu glatter Zapfen keinen Ölfilm hält, und die Schleifspuren dürfen keinen Drall bilden, der Öl fördert. Eine Gleitführung braucht 0,2-0,8, ein Wälzlagersitz 0,4-0,8. In Lebensmittel- und Pharmaanlagen wird meist mit Polieren verlangt, damit sich nichts in den Mikrotälern absetzt.
Rauheit, Oberflächengüte und Bearbeitungskosten
Jeder Schritt zu einer glatteren Oberfläche bedeutet einen zusätzlichen Schnitt, langsameren Vorschub oder einen eigenen Arbeitsgang, und das zeigt sich im Preis: was enge Toleranzen und niedriges Ra wirklich kosten. Eine Oberfläche statt 3,2 bedeutet oft einen zusätzlichen Schleifgang, zusätzlich Läppen. Rauheit beeinflusst die Funktion nur bis zu einer Schwelle; darunter ist Glätte rein optisch, und Anforderungen darüber hinaus erhöhen die Kosten ohne Nutzen. Deshalb stimmt man die Oberflächengüte am besten mit dem Fertiger ab.
Die Zeiten der Schlichtschnitte werden für die Maschinen berechnet, die der Betrieb selbst anlegt und kalibriert, mehr dazu unter Maschinenpark und Kalibrierung. In der automatischen Kalkulation entspricht jeder solche Schritt der Qualitätsklasse in den Kalkulationsregeln des Betriebs.
Häufige Fragen zur Oberflächenrauheit
Wie misst man die Oberflächenrauheit eines Teils?
Meist mit einem Tastschnittgerät oder einem tragbaren Rauheitsmessgerät: Die Tastnadel fährt quer zu den Bearbeitungsspuren über eine genormte Strecke, und das Gerät berechnet und . Bei empfindlichen Teilen kommen optische Verfahren zum Einsatz. Damit das Ergebnis mit der Zeichnung vergleichbar ist, müssen Einzelmessstrecke und Filter der Anforderung entsprechen.
Was bedeutet Ra 3,2 auf einer Zeichnung?
Es bedeutet, dass der Mittenrauwert, also die mittlere Abweichung des Profils von der Mittellinie, 3,2 Mikrometer nicht überschreiten darf. Das ist eine typische Anforderung an gewöhnliche spanend bearbeitete Flächen, entspricht der Klasse N8 und ist das Standardergebnis korrekten Drehens. Jeder Schritt nach unten, etwa auf , bedeutet zusätzliche Zeit oder einen Arbeitsgang.
Wie vermeidet man Fehler bei der Rauheitsmessung?
Quer zu den Bearbeitungsspuren messen, auf einer sauberen Fläche und mit Abstand zu Kanten, mit einer Einzelmessstrecke und einem Filter passend zum erwarteten Wert. Typische Fehler sind eine zu kurze Messstrecke, Messen entlang der Drehrillen und der Vergleich eines -Ergebnisses mit einer -Forderung. Im Zweifel wird an mehreren Stellen wiederholt gemessen.
Welche Rauheit haben spanend bearbeitete Flächen nach Drehen, Fräsen und Schleifen?
Nach Drehen und Fräsen 1,6 bis 3,2, nach sorgfältigem Schlichtdrehen bis 0,4, und Schleifen senkt die Rauheit auf 0,2 bis 0,8. Honen und Läppen erreichen weniger als 0,1, Schruppen ergibt 6,3 bis 25. Beim Drehen entscheiden Vorschub und Eckenradius, beim Fräsen Zahnvorschub und Rundlauf der Schneiden.
Worin unterscheiden sich Rauheit, Welligkeit und Formabweichungen?
In Maßstab und Ursache. Rauheit sind Werkzeugspuren mit kleinem Abstand, meist unter einem Millimeter, Welligkeit hat größere Abstände und kommt meist von Schwingungen, und Formabweichungen wie Unrundheit oder Konizität betreffen die ganze Geometrie. Bei der Auswertung werden sie durch Filter getrennt, und an Dichtflächen werden die ersten beiden Anteile kontrolliert.
Welche Rauheit braucht eine Dichtfläche?
Eine statische Dichtung erlaubt 1,6 bis 3,2, dynamische Dichtungen, etwa ein Zapfen unter einem Radialwellendichtring, brauchen 0,2 bis 0,8 ohne Drall. Ein einzelner Riss kann eine Dichtfläche trotz guten unbrauchbar machen, daher lohnt es sich, auch anzugeben und die Welligkeit zu begrenzen. Die endgültigen Werte nennt der Dichtungshersteller.
Wie groß ist Rz bei Ra 1,6?
Etwa 6,4 bis 11 µm, weil bei typischen gedrehten und gefrästen Flächen das 4- bis 7-Fache von beträgt. Das ist nur eine Schätzung: Bei einzelnen Riefen steigt das Verhältnis bis auf 20:1. Steht auf der Zeichnung , muss die Fläche mit dieser Kenngröße gemessen werden, statt ein -Ergebnis umzurechnen.
Quellen
- 1.EN ISO 4287 / Reihe EN ISO 21920 (Definitionen der Profilkenngrößen Ra, Rz, Rt, Rq, RSm, Rmr)
- 2.ISO 1302:1992 und ISO 1302:2002 (Rauheitsklassen N1-N12 und ihr Wegfall in der Ausgabe 2002)
- 3.GOST 2789-73 und frühere polnische Normen: Rauheitsklassen 1-14 mit Grenzwerten für Ra und Rz (Tabelle u. a. in der Großen Sowjetischen Enzyklopädie, Stichwort "Шероховатость поверхности")
- 4.G. Schuetz (Mahr), "Surface Texture From Ra to Rz", Modern Machine Shop, 2002 (mmsonline.com, Verhältnis Rz/Ra 4-7 und bis 20:1)
- 5.ISO 3274 (Tastschnittgeräte, Spitzenradius) und ISO 25178 (flächenhafte Kenngrößen Sa, Sz)
- 6.ASME B46.1 Surface Texture (Kenngrößen in US-Unterlagen)
- 7.K.G. Swift, J.D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (Ra-Bereiche der Verfahren)
- 8.Sandvik Coromant, Training Handbook (theoretische Rautiefe beim Drehen)
- 9.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warschau 1972 (Glätteklassen und Einfluss auf die Schnittzahl)
- 10.M. Lembersky (Hrsg.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016 (Kosten des Oberflächenfinishs)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen