
指南
精加工:类型、阶段与表面质量
· 阅读约 17 分钟
每个零件都出生两次:先是从原材料中长出形状,然后——在刀具的最后几刀里——获得尺寸、光洁度和外观。这第二幕就是精加工。在这份指南中,我们展示它与粗加工有何不同、精加工工序有哪些类型、为什么淬火会出现在两个阶段之间,以及精加工阶段如何决定零件能否通过检验。
什么是精加工,为什么要拆分工艺
精加工是零件成形的最后阶段:去除最后十分之几、百分之几毫米的走刀,赋予表面最终的尺寸、光洁度和特征。它的对立面是粗加工,任务是快速去除材料——在尽可能短的时间内去掉尽可能多的体积,不管外观。这种划分不是编辑上的惯例,而是工艺设计的基石:工艺设计教科书(Feld、Grzesik)把它当作规划每道工序时的第一个决定。
为什么不能一刀做完所有事?因为两个阶段的目标互相排斥。快速去除材料需要大的切屑截面,而大截面产生的力、热和变形会摧毁精度。精度需要小的力和稳定的温度,也就是小截面和更慢的节奏。合理的切削加工因此把矛盾的目标在时间上分开:先体积,后质量。粗加工之后,精加工接到的是已经大致成形、留有小而受控余量的零件——可以专注于尺寸和表面。CNC精加工随后用几刀轻走刀把零件送到尺寸。
粗加工与精加工:两个阶段的区别
粗加工用大切削深度(2-5毫米甚至更多)、大进给和适中的速度工作;留下粗糙的刀痕和表层应力。精加工阶段相反:切削深度0.2-0.5毫米、小进给、更高的切削速度——以及完全不同的优先级。粗加工之后表面质量必然粗糙(Ra约6.3-25 µm);精加工走刀之后典型为Ra 0.8-3.2 µm。区别也体现在刀具上:CNC粗加工用坚固耐载、大圆弧的刀片,精加工阶段用锋利的几何、修光刃刀片和高精度刀具。最后是经济账:粗加工阶段看材料去除率,精加工阶段看重复性。粗加工留下的粗糙刀痕本来就在计划之内:它们会在下一阶段消失。
工艺流程中的切削加工阶段
按教科书,经典的切削加工工艺流程分为三个、有时四个阶段:粗加工(去除大部分余量)、半精加工(把几何做到接近最终)、精加工(尺寸和表面),以及——在最高要求下——研磨之类的超精加工。当毛坯是带硬皮的铸件或锻件时,还会单独分出去皮的预加工。顺序并不僵化:简单的铣削件在一次装夹中合并各阶段,复杂的轴则要经过几台机床。在车间实践中,精加工通常与粗加工在同一台机床、同一次装夹中完成。但规划的核心规则永远相同:每个阶段给下一个阶段留下可预测的余量。典型情况下给精加工阶段留0.3-1毫米每边——足够去除上一阶段的痕迹和变形,又少到不浪费时间。切削加工本身是什么、切削过程由哪些运动组成,我们在切削加工基础指南中单独解释——这里只谈工艺的收尾。
材料去除与表面质量:工艺的两个目标
整个加工过程可以描述为两个量之间的谈判。第一个是材料去除——每分钟的体积,即工件接近最终形状的速度;第二个是表面质量,即刀具留下的东西。粗加工把第一个量最大化:多余材料以全切屑截面下来,产出以立方厘米计。精加工提供第二个:小截面、锋利刀刃和为光洁度而非速度选择的切削参数。对工艺员来说,精加工阶段对粗加工刀痕只有一个任务:去掉它们——不多也不少。快速去除材料和完美的表面在同一刀内是物理上的矛盾——所以工艺分成阶段,而不是寻找一个对两个目标都糟糕的折中。
用数字说:粗加工阶段去除多余材料能吃掉70-90%的切削时间,但决定零件能否通过检验的是精加工阶段。因此风险不对称——粗加工的错误损失时间,精加工的错误损失零件。去除率是第一阶段的度量,第二阶段以微米计。
精加工的类型
精加工的类型最容易按常见程度排序:先是在做过粗加工的同一台机床上的精加工走刀,然后是磨料加工,最后是特殊处理。选择取决于要求的精度、材料硬度和几何形状——没有万能的方法,但有一把逻辑的梯子,只往下爬到图纸要求的高度为止。
精车与精铣
最便宜的零件精加工就是同一台机床上的最后几刀:用锋利小圆弧刀片精车,用小余量精铣。现代切削加工以这种方式达到IT7-IT8公差和Ra 0.8-1.6,且无需换装夹——而每次重新装夹都是基准误差的风险。铣削或车削中心上的精密切削加工如今覆盖工业的大部分需求;只有当图纸要求更高时,磨料加工才登场。CNC加工在这里还有一个优势:同样的程序在第一件和第一千件上给出相同的表面,而且精加工工序处理的是它从上一个程序就认识的几何——这是其重复性的很大一部分。
磨削
磨削是基础的磨料加工:砂轮磨粒切下微屑,给出Ra 0.2-0.8和低至IT5-IT6的公差。在材料硬到刀刃啃不动的地方它无可替代——正因此它与淬火是天生一对。淬硬零件的精加工是它的主场;当铣床或车床上的精加工走刀关不住精度等级时,零件同样会转到磨床。平面用周边或端面磨,轴类在外圆磨床上磨,孔在内圆磨床上磨。路线通常很简单:粗加工、热处理、磨。这种精度的代价是单独的机床、单独的装夹和缓慢的节奏——磨削每个行程只去掉百分之几毫米。
抛光与超越尺寸的表面精饰
当外观或卫生比尺寸更重要时,抛光登场:用软工具加磨膏处理表面,降到Ra 0.1以下直至镜面。这类表面精饰是食品和医疗行业的规范(微谷是沉积物的藏身处),也是注塑模具的规范——模具表面会印在每一模产品上。同一家族还有珩磨(气缸内壁)和研磨——在这些工序里,表面精饰本身就是目的。
去毛刺:手工与机械
每条切削过的棱边都带毛刺——锋利、不规则的残留,割手、卡装配、在使用中脱落。去毛刺,即清除毛刺,是精加工类型中最被低估的一种。手工作业(锉刀、刮刀、研磨纤维)在小批量和难以够到的棱边上仍是主角;在孔系交叉复杂的零件上,它常常也是唯一选择。批量生产中机械方法接手:机上倒角、刷子、振动光饰、喷砂。手工作业在单件修正和样件上还会回归。小零件的精加工常常就是去毛刺,仅此而已。实用规则:图纸不说话,就默认"棱边倒钝"——而漏掉去毛刺的报价会把工时低估多达百分之十几,因为手工作业不随自动化而缩放。
钻孔、铰孔与精密孔加工
孔有自己的质量阶梯。钻孔给出"毛坯"孔(IT11-IT13);需要更精时,钻后是粗铰和精铰,把孔带到IT7-IT9和Ra 0.8-1.6。轴承位或H7配合的精密孔加工是经典序列:钻、铰,必要时精镗或珩磨。这是一般原则的好例子:一个特征的精加工很少是一道工序——它是同一表面上一串越来越轻柔的处理。
Power Skiving与齿形
新篇章是Power Skiving——刮齿加工:刀具主轴与工件主轴同步,在一台车铣复合中心上切出并精加工齿形,而不必把零件搬到单独的插齿机。Power Skiving缩短了内齿和花键的工序链,与硬加工结合时,在中等要求下能替代磨齿。对工艺员来说,它是一个更广趋势的信号:现代切削加工把越来越多的精加工工序拉到一台机床上,缩短换产时间和装夹次数。
工艺中的淬火:热处理之后的精加工
在要求硬度的零件上——轴、齿轮、导轨、工装——淬火站在加工阶段之间。顺序是铁律:先对软材料粗加工,再热处理,然后在硬态下精加工。原因一:切软钢便宜,而淬火后55-62 HRC把普通刀片排除在外。原因二:淬火使零件变形——零件翘曲,尺寸漂移十分之几毫米,所以炉前做的精加工会进垃圾桶。因此淬火前留余量(典型0.3-0.5毫米每边),淬火后由砂轮或CBN刀片去除——用确定刀刃做硬态精加工,如今已是砂轮的正式替代方案。感应淬火和渗碳只改变表层,但规则不变:淬火之后只能精加工,绝不能再成形。如果图纸把硬度和紧配合放在一起,而工艺里没有硬态精加工阶段,那这个工艺就是错的——这是"贪便宜"订购零件时较常见的投诉原因之一。
不锈钢与难加工材料
材料类型能推翻这些规则,特殊案例是不锈钢。奥氏体牌号(304、316)不响应马氏体淬火,却会加工硬化:太浅的、"抚摸式"的精加工走刀会硬化表层并加速刀具磨损。所以不锈钢规则是:精加工走刀必须真正切削(切削深度大于刃口圆弧半径),用锋利的正前角刀具和平稳的进给;不锈钢的切削参数在目录里是单独一章。再加上黏刀的切屑和差的导热——冷却液在这里比在碳钢上更辛苦,硬化后的粗糙度还可能不降反升。不锈钢件更不宽容,因为参数窗口更窄。钛和镍合金有类似的陷阱:无需特殊措施即可精加工的材料范围,恰好在航空合金开始的地方结束。
表面质量:尺寸精度与光洁度
精加工阶段的成果由两族量描述。第一族是尺寸精度:IT公差等级,典型的CNC精加工达到IT7-IT8,磨削IT5-IT6,研磨更高。尺寸精度也包括形状和位置——平行度、垂直度、跳动——因为再好的尺寸也救不了翘曲的面。第二族是表面粗糙度及其Ra和Rz参数,详见表面粗糙度参数一文。两族由一条简单的成本定律相连:质量每上一个台阶就是一道额外工序。Ra 3.2从铣削"白送";Ra 0.8需要用心的参数;Ra 0.4通常要磨;镜面——要抛光。表面质量随每道工序上升——价格也随之上升,所以不接触任何东西的自由表面可以停留在铣削水平,而配合表面的精加工按图纸规划,不按习惯。超出功能需要的质量是纯粹的成本:高质量在表面配合、密封或可见的地方才有意义——不是处处。这样理解的精密切削加工不是奢侈,而是对图纸具体行的回应。
也要知道精加工修不了什么。前面阶段的加工缺陷——过切、基准误差、整体热变形——原封不动地穿过精加工阶段,甚至在表层去掉后才暴露出来。缺陷在产生的地方抓最便宜;精加工阶段管光洁度,不管拯救几何。
实践中的精加工:参数与冷却液
精加工工序有自己的一套设定:小切削深度、细进给(是它雕刻微观峰谷)、比粗加工更快的节奏。紧接粗加工之后,精加工阶段继承前任的热量和应力——新鲜的粗加工应力还在表层中沉降,所以精密零件会在两个阶段之间安排停顿或冷却。两个阶段的切削参数来自同样的目录,但取自不同的行,稳定的参数在这里比大胆的参数更重要——如何一步步选择,见切削速度一文。稳定性在这一阶段变得更重:设定必须逐件重复,CNC机床在这里占优不是因为更快,而是因为无聊——每次都做同样的事。设定写进工艺卡,几个月后仍能复现稳定的过程。粗加工按主轴功率规划,精加工按刚性和振动规划;这一阶段的工艺很大程度上是对颤振的战争:刚性装夹、短悬伸、锋利的刀具。尺寸精度还随温度漂移——所以最紧的配合要在恒温车间做。
冷却液在精加工中扮演与粗加工不同的角色。在那边它主要带走热量;在这边它守护零件的热稳定性(百分之几毫米随温度"漂")并冲走切屑,免得它们划伤已完成的表面。淬硬钢配CBN常干切;不锈钢和铝配润滑性好的冷却液能直接改善表面。最小原则:精准送进切削区的冷却液,比灌满整台机床更有用。
刀具磨损与工件
在精加工阶段,刀具磨损的衡量方式不同:不是看刀片还能不能切,而是看它还能不能保住尺寸和光洁度。在粗加工阶段还能继续干的刀具,在精加工上已经报废——变钝的刀刃早在灾难之前就留下更差的表面。所以这里对磨损做预防性控制,按件数换刀片,不按状态。工件也提条件:薄壁件在切削力下弹让,所以柔性零件的精加工用小力加上深思熟虑的支撑;热处理后的工件需要硬加工刀具,而硬切削有自己更窄的参数窗口。材料类型合上拼图——由它决定终章是锋利刀片的走刀还是砂轮;无需特殊措施可加工的材料范围止于航空合金。
切削加工作为精饰手段的优势:一次装夹,多重收益
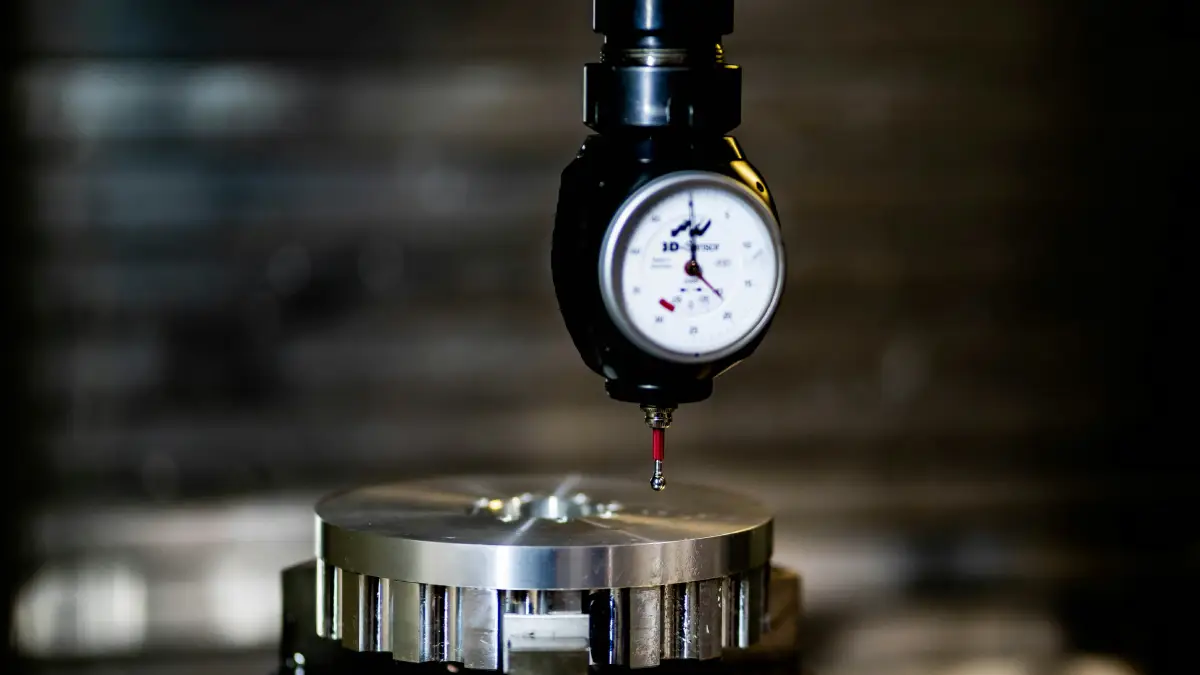
与涂层、电化学加工或电火花相比,切削加工作为精饰路线的优势归结为三点:可预测(几何直接来自刀具轨迹)、适用面宽、成本低。在做过粗加工的同一台机床上精加工,收益更具体:没有重新找基准的误差、整个流程更短、工位间运输更少。精加工那时交付的不只是尺寸,还有与粗加工阶段一致的基准;它还交付没有意外的批次,因为一次装夹中只有一个坐标系说了算;现代切削加工再加上不卸件的测头测量。高效的切削加工今天就是这个意思:尽可能多的阶段放进一次装夹,磨料加工只留给图纸不给选择的地方。
零件产量与高效加工
批量生产按件算账:一台机床每班的零件产量取决于两个阶段时间之和,所以要一起优化。悖论在于:产量——在线尾而不是在单一工序上衡量——更常在粗加工阶段提升(更激进地去除多余材料),在精加工阶段稳定,因为每件废品都损失了零件已经吞掉的全部时间。高要求零件的生产因此从结尾开始算:精加工阶段必须得到多少时间,产量才不至于用废品来买。算错的余量反着作用:精加工阶段只能部分去除粗加工痕迹,产量就流失在返工里。之后才确定粗加工可以跑多快;两个阶段的效率加起来是成本,但只有一个决定质量。在这个逻辑里,产量和质量不是对手——对手是不分阶段。批量生产用一个数字合上这本账:连废品一起算的产量才是唯一诚实的效率。算得好的阶段划分比任何单一参数更能提高产量——成本上算得过来的零件生产就是这个样子。
应用与CNC加工服务
精加工的应用覆盖几乎所有零件带公差尺寸的行业:汽车(轴颈、轴承座)、液压(密封面和内孔的表面加工)、航空(0.5毫米薄壁复杂型腔的加工)、医疗——植入物的精密切削加工要经过验证——以及注塑模具:在那里,粗加工走刀之后,CNC精加工用球头刀降到Ra 0.4而无需手工修饰,完成成形面的加工。复杂几何越成为常态,零件价值中在精加工阶段产生的份额就越大——一个工艺里用到的切削加工类型如今要按半打数:铣、镗、铰、攻丝、磨料加工、去毛刺——而且几乎所有类型都有自己的精加工变体。复杂壳体的加工则在带测头的CNC机床上进行,在阶段之间测量零件。
CNC加工如今覆盖整个阶梯,从粗到精,而粗加工与精加工在一台机床上完成是加工中心的标准。对买方来说结论很简单:CNC加工服务的差别不在于供应商有没有机床,而在于它对精加工阶段的掌控——决定检验报告上尺寸的是它。报价时值得知道工艺的尾巴会吃掉多少工作量:CNC即时报价把时间按工序拆开,展示公差和光洁度如何换算成价格——在图纸进车间之前。紧要求零件总是更贵,不是因为材料,而是因为工艺的结尾。
关于精加工的常见问题
**粗加工和精加工有什么区别?**目标和参数。粗加工把材料去除率最大化:大深度、大进给、粗糙表面。精加工交付尺寸和光洁度:小余量、细进给、锋利刀具。精加工阶段在粗加工留下的0.3-1毫米余量上工作——阶段划分是每个健康工艺的基石。
**切削加工的工艺流程是什么样的?**是把不同切削加工类型串成一条路线的阶段序列:粗加工、半精加工、精加工,有时还有超精加工——热处理插在中间;铸锻件还要加去皮的预加工。每个阶段给下一个留下受控余量,规划从图纸要求倒推;CNC加工则让工作性质仅凭程序就能切换。
**阶段之间的淬火是干什么的?**赋予软材料没有的硬度——但它使零件变形,并把硬度提到普通刀具够不着的程度。所以淬火在粗加工之后进行,留出余量,之后由砂轮或硬加工去除。
**什么是去毛刺,什么时候用手工?**是清除切削棱边上的锋利毛刺。手工——用于小批量、样件和机器够不到的棱边;批量生产中机械方法接手,从倒角到振动光饰。
**车削可以是精加工吗?**可以——锋利刀片达到IT7和Ra 0.8-1.6,CBN刀片甚至能精加工淬硬钢,替代砂轮。这是名副其实的精密切削加工;条件是刚性系统和小而稳定的余量。
**精加工阶段留多少去除余量?**粗加工后典型0.3-1毫米每边,淬火前0.3-0.5毫米。太少——上一阶段的痕迹去不掉;太多——精加工阶段像粗加工一样干活,丢掉精度。
**精加工什么时候需要磨床?**当尺寸精度要求紧于IT7、光洁度低于Ra 0.8,或材料已淬硬时。低于这些门槛,精加工走刀用铣刀或车刀去除粗加工痕迹——更便宜,还在一次装夹里。
**精加工能修正前面阶段的错误吗?**不能。精加工阶段的小余量能去除刀痕,但纠正不了几何误差和基准误差——那些必须在产生的地方消除。
**为什么表面质量会抬高零件价格?**因为每个光洁度门槛都是一道额外工序:更用心的走刀、砂轮、抛光——以及额外的质量检验。要求最好按功能提,不按美观:表面不接触任何东西的地方,粗一点的表面就是更便宜。
主题精加工切削加工技术
参考来源
- 1.M. Feld,《Podstawy projektowania procesów technologicznych typowych części maszyn》,WNT(工艺阶段、工序间余量)
- 2.W. Grzesik,《Podstawy skrawania materiałów konstrukcyjnych》,WNT(精加工与表层)
- 3.W. Olszak,《Obróbka skrawaniem》,WNT(精加工工序类型)
- 4.R. Wołk,《Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem》,WNT,华沙,1972年(定额中的粗精加工划分)
- 5.Sandvik Coromant,《Training Handbook: Metal Cutting Technology》(硬加工、Power Skiving)
- 6.K.G. Swift、J.D. Booker,《Manufacturing Process Selection Handbook》,Butterworth-Heinemann,2013年(各工艺可达公差与Ra)。