Chropowatość powierzchni: Ra, Rz, klasy i tabele
Chropowatość powierzchni to zbiór najdrobniejszych nierówności, które zostawia na powierzchni ostrze lub ściernica, opisywany w mikrometrach parametrami i . Decyduje o tarciu, szczelności i trwałości części, a przy okazji o cenie wykonania. Wyjaśniamy podstawowe parametry chropowatości, klasy chropowatości z tabelami, przeliczanie Ra na Rz i wartości, które realnie daje obróbka skrawaniem.
Czym jest chropowatość powierzchni i tekstura powierzchni
Chropowatość powierzchni to najdrobniejsze, blisko rozmieszczone nierówności powierzchni, czyli mikronierówności pozostawione przez ostrze lub ziarna ściernicy. Razem z większymi nierównościami i błędami kształtu tworzą one teksturę powierzchni. Chropowatość powierzchni opisuje więc tylko najmniejszą skalę tych nierówności, a nie całą geometrię części.
Żadna powierzchnia po obróbce nie jest idealnie gładka. Pod mikroskopem nawet lustrzane wykończenie powierzchni okazuje się krajobrazem wzniesień i dolin. Chropowatość powierzchni zależy przede wszystkim od metody: inne mikronierówności daje toczenie, inne frezowanie, a jeszcze inne szlifowanie. Dlatego w praktyce chropowatości powierzchni nie ocenia się w oderwaniu od technologii, a temat chropowatości powierzchni wraca przy każdym rysunku.
Chropowatość powierzchni wpływa na niemal każdą funkcję części: na tarcie i zużycie, na szczelność połączeń, na wytrzymałość zmęczeniową (dna mikrodolin działają jak karby), na przyczepność powłok i odporność na korozję. Wysoka chropowatość powierzchni bywa pożądana, na przykład pod klejenie lub malowanie, ale na czopie łożyska jest wadą. Z drugiej strony gładkość kosztuje: im niższy wymagany parametr chropowatości, tym więcej przejść i operacji. Dlatego chropowatość powierzchni traktujemy jak każdy inny wymiar: chropowatość powierzchni powinna być tak niska, jak wymaga funkcja, i ani trochę niższa.
Struktura powierzchni: chropowatość, falistość i błędy kształtu
Chropowatość, falistość i błędy kształtu to trzy składniki tego samego zmierzonego profilu, różniące się skalą. Chropowatość to ślady ostrza lub ściernicy, falistość powierzchni to nierówności o większym rozstawie, zwykle skutek drgań układu obrabiarka, uchwyt, przedmiot, narzędzie, a błędy kształtu, takie jak owalność czy stożkowość, obejmują całą geometrię.
Profil powierzchni zarejestrowany przez przyrząd jest sumą tych trzech składników, więc struktura powierzchni widoczna na wykresie zawsze miesza wszystkie trzy skale. Podczas analizy rozdziela się je filtrami o znormalizowanej długości fali granicznej, a dopiero z wydzielonego profilu chropowatości wyznacza się parametry. Norma EN ISO 4287 nazywa profil przed filtracją profilem P, falistość profilem W, a chropowatość profilem R.
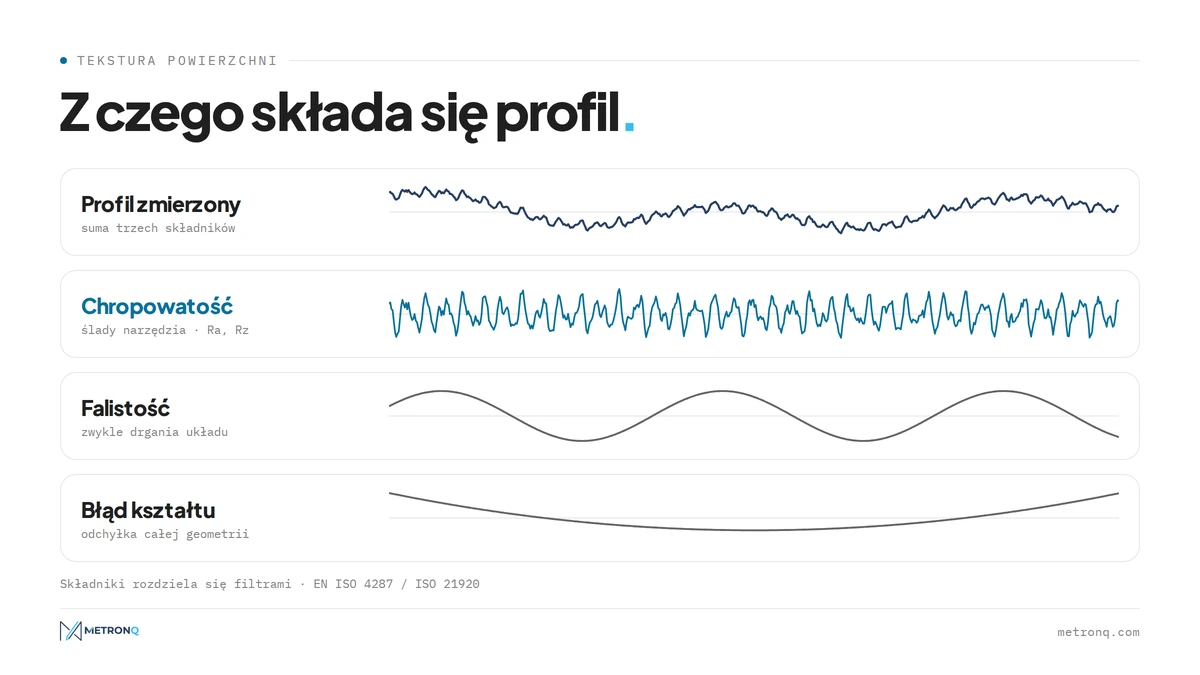
Rozróżnienie ma praktyczne skutki. Falistość powierzchni potrafi przepuścić medium przez połączenie, które według samego wyglądało na szczelne, więc przy uszczelnieniach kontroluje się oba składniki. Błędy kształtu łatwo z kolei pomylić z chropowatością, gdy wyznaczanie parametrów powierzchni odbywa się bez filtru. Wynik bez podanego filtru i odcinka niewiele mówi, a wysoka chropowatość powierzchni w protokole bywa wtedy w rzeczywistości skutkiem drgań.
Typowe parametry chropowatości i jednostki chropowatości powierzchni
Podstawowe parametry chropowatości powierzchni to i , a obok nich , , i . Definiują je normy chropowatości: EN ISO 4287, dziś zastępowana serią EN ISO 21920, która porządkuje definicje, ale nie zmienia istoty. Jednostki chropowatości powierzchni są zawsze te same: mikrometry, a w dokumentacji amerykańskiej mikrocale.
Każdą wartość parametru chropowatości wyznacza się na odcinku elementarnym, czyli znormalizowanej długości profilu: 0,08; 0,25; 0,8; 2,5 albo 8 mm. Odcinek elementarny chropowatości dobiera się do spodziewanej wielkości chropowatości powierzchni, a długość pomiarowa to zwykle pięć takich odcinków. Elementarny profil chropowatości, czyli fragment profilu R na jednym odcinku, jest podstawą pomiaru chropowatości powierzchni, a bez podanego odcinka wartości parametrów powierzchni z dwóch laboratoriów są nieporównywalne.
Przy dokumentacji amerykańskiej pamiętaj o przeliczeniu: 1 µin to 0,0254 µm, więc 32 µin to około 0,8 µm, a 125 µin to około 3,2 µm. Normy dotyczące chropowatości powierzchni w USA (ASME B46.1) definiują parametry podobnie jak ISO, a chropowatość powierzchni określa się tam tymi samymi symbolami, więc zwykle wystarczy przeliczyć liczby.
Parametr Ra: co oznacza Ra wśród parametrów chropowatości
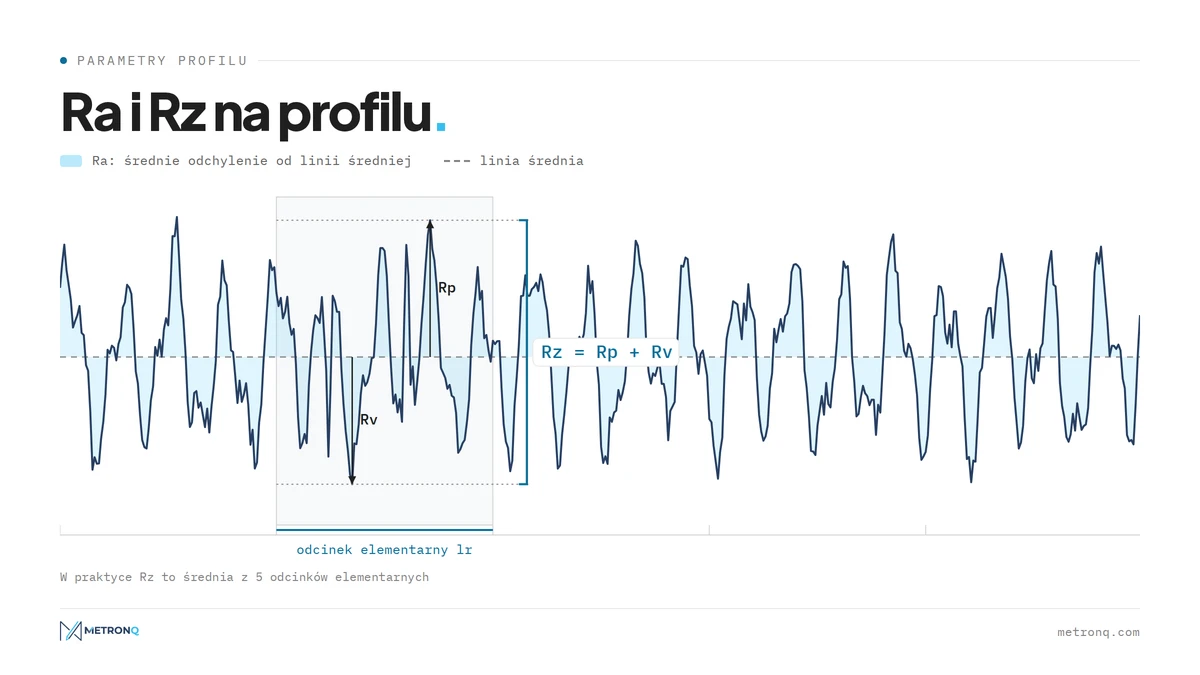
Chropowatość powierzchni opisuje się najczęściej parametrem . To średnia arytmetyczna bezwzględnych odchyleń profilu od linii średniej na odcinku elementarnym, potocznie średnia chropowatość:
gdzie:
- - rzędna profilu chropowatości względem linii średniej [µm],
- - odcinek elementarny [mm].
Co oznacza w praktyce? Przeciętne odchylenie profilu od linii średniej wynosi 1,6 mikrometra. Parametr jest najpopularniejszy, bo średnia chropowatość jest stabilna i powtarzalna, a przy regularnych śladach narzędzia dobrze oddaje charakter całej powierzchni. Mówi o wielkości chropowatości powierzchni, ale nie o jej kształcie: uśrednia, więc pojedyncza głęboka rysa może w nim niemal zniknąć, a dwie powierzchnie o zupełnie innym kształcie profilu mogą mieć tę samą wartość chropowatości.
Parametr Rz, czyli chropowatość powierzchni Rz
to największa wysokość profilu chropowatości na odcinku elementarnym: suma wysokości najwyższego wzniesienia i głębokości najniższej doliny. W praktyce wynik uśrednia się z pięciu kolejnych odcinków. Wykres chropowatości powierzchni niżej pokazuje obie wielkości na jednym odcinku elementarnym chropowatości.
gdzie:
- - wysokość najwyższego wzniesienia profilu nad linią średnią [µm],
- - głębokość najniższej doliny pod linią średnią [µm].
Parametr reaguje na wzniesienia profilu chropowatości i pojedyncze rysy, dlatego stosuje się go tam, gdzie jeden wierzchołek ma znaczenie: wysokość profilu chropowatości potrafi zdyskwalifikować przylgę nawet przy poprawnym .
Materiałowy profil chropowatości i pozostałe parametry
Parametry chropowatości powierzchni nie kończą się na tych dwóch. to całkowita wysokość profilu na całej długości pomiarowej, to średnia kwadratowa rzędnych, a opisuje średni rozstaw elementów profilu, czyli gęstość śladów. to materiałowy profil chropowatości, opisujący udział materiału na danej głębokości. Materiałowy profil chropowatości (krzywa Abbotta-Firestone'a) jest bezcenny przy powierzchniach ślizgowych, bo mówi, ile materiału realnie niesie obciążenie po dotarciu. Parametry przestrzenne i według ISO 25178, czyli parametry nierówności powierzchni liczone na obszarze, pojawiają się głównie przy pomiarach optycznych.
Przeliczanie Ra na Rz: tabela orientacyjna
Ra i Rz nie da się przeliczyć wzorem: normy chropowatości go nie podają, bo zależność między nimi zależy od kształtu profilu. Dla typowych powierzchni po toczeniu i obróbce frezem przyjmuje się, że jest od 4 do 7 razy większe niż , i takie przeliczenie wystarcza do wstępnej oceny rysunku albo oferty.
Według George'a Schuetza z firmy Mahr stosunek od 4:1 do 7:1 jest bezpieczny przy przejściu z wymagania na kontrolę , ale w przeciwnym kierunku może dojść nawet do 20:1, bo pojedyncza rysa podbija , a prawie nie zmienia . Tabela pokazuje ten zakres dla wartości najczęściej spotykanych na rysunkach:
| [µm] | orientacyjnie [µm] | Gdzie spotkasz |
|---|---|---|
| 0,2 | 0,8-1,4 | prowadnice ślizgowe, docierane przylgi |
| 0,4 | 1,6-2,8 | czopy pod łożyska toczne |
| 0,8 | 3,2-5,6 | uszczelnienia dynamiczne, pasowania |
| 1,6 | 6,4-11 | dokładne toczenie i frezowanie |
| 3,2 | 13-22 | typowe powierzchnie obrabiane mechanicznie |
| 6,3 | 25-44 | obróbka średniodokładna |
| 12,5 | 50-88 | zgrubna obróbka skrawaniem |
Takie porównanie Ra i Rz służy do wstępnej oceny, a nie zastępuje pomiaru: jeśli rysunek podaje , kontroluje się , a ewentualne przeliczenie uzgadnia z odbiorcą na piśmie.
Klasy chropowatości: tabela klas N i dawnych klas 1-14
Klasa chropowatości to umowny stopień gładkości, który opisuje wielkość chropowatości powierzchni jedną liczbą; odpowiada jej graniczna wartość parametru, najczęściej . Dziś spotyka się dwa systemy: klasy N1-N12 z wydania ISO 1302 z 1992 roku oraz klasy 1-14 z dawnych norm polskich i radzieckich, w których każdej klasie przypisano zarówno , jak i .
Klasy N rosną razem z wysokością chropowatości: N1 to najgładsza powierzchnia, N12 najbardziej chropowata. W wydaniu ISO 1302 z 2002 roku już ich nie ma, ale wciąż pojawiają się w katalogach, ofertach i na rysunkach z importu:
| Klasa | [µm] | [µin] | Przykładowa powierzchnia |
|---|---|---|---|
| N12 | 50 | 2000 | po cięciu termicznym, odlew surowy |
| N11 | 25 | 1000 | po obróbce zgrubnej |
| N10 | 12,5 | 500 | powierzchnie swobodne bez wymagań |
| N9 | 6,3 | 250 | obróbka średniodokładna |
| N8 | 3,2 | 125 | typowe powierzchnie obrabiane |
| N7 | 1,6 | 63 | pasowania luźne, przylgi spoczynkowe |
| N6 | 0,8 | 32 | pasowania, uszczelnienia dynamiczne |
| N5 | 0,4 | 16 | czopy pod łożyska toczne |
| N4 | 0,2 | 8 | prowadnice ślizgowe |
| N3 | 0,1 | 4 | powierzchnie docierane |
| N2 | 0,05 | 2 | przyrządy pomiarowe |
| N1 | 0,025 | 1 | płytki wzorcowe, optyka |
Najczęściej w zapytaniach pojawia się chropowatość N7 i N8, czyli 1,6 i 3,2 µm: pierwsza wymaga starannego przejścia wykańczającego, druga wychodzi z prawidłowego toczenia lub obróbki frezem.
Starsze klasy chropowatości powierzchni, numerowane od 1 do 14, rosną odwrotnie: im wyższy numer, tym gładsza powierzchnia. Pochodzą z dawnych polskich norm dotyczących chropowatości powierzchni i z radzieckiej GOST 2789, a na rysunkach zapisywano je trójkątem z numerem, na przykład ∇6. Każda klasa ma górną granicę obu parametrów, co pokazuje, jak w tamtym systemie wiązano z :
| Klasa | do [µm] | do [µm] |
|---|---|---|
| 1 | 80 | 320 |
| 2 | 40 | 160 |
| 3 | 20 | 80 |
| 4 | 10 | 40 |
| 5 | 5 | 20 |
| 6 | 2,5 | 10 |
| 7 | 1,25 | 6,3 |
| 8 | 0,63 | 3,2 |
| 9 | 0,32 | 1,6 |
| 10 | 0,16 | 0,8 |
| 11 | 0,08 | 0,4 |
| 12 | 0,04 | 0,2 |
| 13 | 0,02 | 0,1 |
| 14 | 0,01 | 0,05 |
W klasach 1-6 jest czterokrotnością , w klasach 7-14 mniej więcej pięciokrotnością, co mieści się w regule 4-7 z poprzedniej sekcji. W przypadku chropowatości powierzchni podanej klasą warto przed wyceną przepisać takie oznaczenie chropowatości powierzchni na konkretny parametr i wartość.
Oznaczanie chropowatości powierzchni: znak chropowatości na rysunku technicznym
Oznaczenie chropowatości powierzchni na rysunku to znak chropowatości, czyli symbol z dwóch nachylonych ramion, przy którym stoi parametr chropowatości, wartość i ewentualne dopiski, na przykład . Zapis chropowatości powierzchni mówi wykonawcy, jaki parametr ma kontrolować, jaką wartość ma osiągnąć i czy wolno mu wybrać proces.
Symbol chropowatości powierzchni występuje w trzech wariantach: podstawowym (dowolny proces), z poprzeczką zamykającą trójkąt (wymagana obróbka ubytkowa) i z okręgiem (obróbka ubytkowa zabroniona). Przy znaku chropowatości można dopisać maksymalną chropowatość powierzchni z dopiskiem max, kierunek chropowatości powierzchni, sposób obróbki i naddatek. Na rysunku technicznym chropowatość wpisuje się przy powierzchniach, których wymagania dotyczące powierzchni odbiegają od wymagania ogólnego, podanego zbiorczo przy tabliczce. Budowę znaku, wszystkie pola i dawne zapisy rozkładamy w osobnym tekście: oznaczenia chropowatości na rysunku technicznym.
Jak mierzyć chropowatość powierzchni: mierzenie chropowatości w skrócie
Pomiar chropowatości powierzchni polega na zarejestrowaniu profilu powierzchni wzdłuż linii prostopadłej do śladów obróbki i wyliczeniu z niego parametrów. Przy maszynie wystarcza przenośny tester chropowatości powierzchni albo wzorce porównawcze, a w izbie pomiarowej używa się profilometru stykowego lub metod optycznych. Gdy porównuje się z rysunkiem chropowatość powierzchni, wynik musi pochodzić z tego samego odcinka i filtru, co wymaganie.
Profilometry stykowe i tester chropowatości powierzchni
Profilometry stykowe prowadzą po powierzchni igłę diamentową o promieniu ostrza zwykle 2 lub 5 µm i zamieniają jej ruch w profil powierzchni. Prosty profilometr pokazuje tylko liczby. Urządzenie profilografometr dodatkowo zapisuje wykres chropowatości powierzchni, z którego da się odczytać kształt nierówności powierzchni, a profilografometr z ruchomym stolikiem pozwala ustawić kierunek profilu chropowatości względem śladów. Przenośny tester chropowatości powierzchni mieści się w dłoni i podaje oraz w kilka sekund, więc służy do kontroli przy obrabiarce.
Badanie chropowatości powierzchni metodami bezstykowymi
Bezstykowe metody pomiaru chropowatości wykorzystują światło: mikroskopię konfokalną, interferometrię światła białego albo zmienną ogniskową. Pomiar chropowatości powierzchni optycznie nie rysuje miękkich materiałów i obejmuje od razu obszar, a nie linię, dlatego wyniki podaje się parametrami przestrzennymi i . W seryjnej produkcji chropowatość powierzchni sprawdza się zwykle na próbkach, a kontrola powierzchni pomiarami chropowatości obejmuje zwykle tylko powierzchnie funkcjonalne. Wzorce porównawcze pozwalają szybko ocenić, czy chropowatość powierzchni została osiągnięta.
Dobór odcinka i filtrów, regułę 16% i czytanie protokołu opisujemy w osobnym przewodniku, w którym pomiar chropowatości rozkładamy krok po kroku.
Chropowatość powierzchni obrabianych mechanicznie: wpływ metody obróbki powierzchni
Chropowatość powierzchni części po obróbce zależy od metody, parametrów skrawania i stanu narzędzia. Każda metoda daje chropowatość powierzchni w charakterystycznym zakresie, więc już przy planowaniu procesu da się przewidzieć, co osiągnie powierzchnia docelowa: zgrubna obróbka skrawaniem zdejmuje materiał szybko kosztem gładkości, a dokładna obróbka skrawaniem odwrotnie.
Poniższe zakresy dla powierzchni obrabianych mechanicznie pochodzą z podręcznika doboru procesów Swifta i Bookera:
| Obróbka | Osiągalne [µm] |
|---|---|
| Toczenie i wytaczanie | 0,05-25 |
| Frezowanie | 0,2-25 |
| Wiercenie | 0,4-12,5 |
| Rozwiercanie | 0,4-6,3 |
| Przeciąganie | 0,4-6,3 |
| Szlifowanie | 0,025-6,3 |
| Honowanie | 0,025-1,6 |
| Docieranie | 0,012-0,8 |
Zakresy obejmują zarówno obróbkę zgrubną, jak i staranne wykończenie; powierzchnia docelowa osiąga dolne wartości dopiero w przejściu wykańczającym.
Toczenie
Toczenie zostawia równoległe rowki obwodowe, a tekstura powierzchni jest wyraźnie kierunkowa. Teoretyczną wysokość nierówności wyznacza posuw i promień naroża płytki:
gdzie:
- - teoretyczna wysokość profilu [mm],
- - posuw na obrót [mm/obr],
- - promień naroża płytki [mm].
Przy posuwie 0,2 mm/obr i promieniu 0,8 mm daje to około 6,3 µm, czyli w okolicach 1,6 µm. Rzeczywisty wynik zależy też od drgań, narostu i zużycia ostrza, więc bywa gorszy od teoretycznego. Toczenie zgrubne daje 6,3 do 25, a po starannym wykończeniu ze zmniejszonym posuwem powierzchnia docelowa schodzi do 0,4.
Frezowanie
Obróbka frezem zostawia łukowe ślady po ostrzach i przy dokładnej obróbce daje chropowatość powierzchni 1,6 do 3,2. O wyniku decyduje posuw na ząb, bicie ostrzy i strategia: frezowanie współbieżne zwykle daje gładszą powierzchnię niż przeciwbieżne, a płytki z ostrzem wygładzającym (wiper) pozwalają zwiększyć posuw bez utraty gładkości. Kierunek chropowatości powierzchni zależy od toru narzędzia, co ma znaczenie, gdy tekstura powierzchni ma mieć wymaganą kierunkowość struktury.
Szlifowanie i obróbka wykończeniowa
Obróbka ścierna daje drobną, gęstą fakturę: chropowatość powierzchni szlifowanie obniża zwykle do 0,2-0,8, a odmiana dokładna do 0,1. Gdy powierzchnia docelowa wymaga gładkości poniżej tej wartości, wchodzi obróbka wykończeniowa w rodzaju honowania, docierania i polerowania. Każdy taki próg to dodatkowa operacja, często na osobnej maszynie.
Wymagania dotyczące chropowatości: jak określić chropowatość powierzchni wymaganej
Określenie chropowatości powierzchni przedmiotu zaczyna się od funkcji, a nie od wyglądu. Najpierw ustala się, które powierzchnie współpracują z innymi częściami, potem bierze wartości z katalogów łożysk, uszczelnień i prowadnic, a wymagania dotyczące powierzchni swobodnych zostawia na poziomie, który daje zwykła obróbka. Taki porządek trzyma koszty w ryzach i pokazuje, gdzie chropowatość powierzchni ma znaczenie.
Powierzchnie funkcjonalne to zwykle mniejszość detalu. Typowe powierzchnie frezowane i toczone wychodzą w okolicach 1,6-3,2 bez specjalnych zabiegów i taki poziom jest rozsądnym domyślnym wymaganiem dla powierzchni swobodnych. Prawidłowa wartość chropowatości dla powierzchni funkcjonalnych pochodzi z katalogów elementów współpracujących, bo to producent łożyska czy uszczelnienia wie, czego potrzebuje jego wyrób. Chropowatość danej powierzchni wpisuje się wtedy jako wymagany parametr chropowatości z wartością graniczną.
Powierzchnia uszczelniająca i powierzchnie ślizgowe
Gdy powierzchnia docelowa ma uszczelniać, pod uszczelnienie spoczynkowe wystarcza zwykle 1,6-3,2, a pod dynamiczne potrzeba 0,2-0,8. Chropowatość powierzchni uszczelnienia wargowego jest ograniczona także od dołu, bo zbyt gładki czop nie utrzymuje filmu olejowego, a ślady obróbki ściernej nie mogą tworzyć skrętu, który pompuje olej. Powierzchnia ślizgowa prowadnicy wymaga 0,2-0,8, czop pod łożysko toczne 0,4-0,8. W instalacjach spożywczych i farmaceutycznych wymaga się zwykle z polerowaniem, żeby nic nie osadzało się w mikrodolinach.
Chropowatość powierzchni a wykończenie i koszt obróbki
Każdy krok w stronę gładszej powierzchni to dodatkowy przejazd, wolniejszy posuw albo osobna operacja, i widać to w cenie: ile naprawdę kosztuje ciasna tolerancja i niskie Ra. Wykończenie powierzchni zamiast 3,2 często oznacza dołożenie operacji ściernej, a dodatkowo docierania. Chropowatość powierzchni wpływa na funkcję tylko do pewnego progu; poniżej niego gładkość ma znaczenie wyłącznie estetyczne, a wymagania dotyczące wykończenia ponad ten próg podnoszą koszt bez zysku. Dlatego parametry wykończenia powierzchni warto ustalać razem z wykonawcą.
Czasy przejść wykańczających liczone są dla maszyn, które zakład sam wprowadza i kalibruje: więcej na stronie park maszyn i kalibracja. W automatycznej wycenie każdy taki krok odpowiada klasie jakości ustawionej w zasadach wyceny warsztatu.
Najczęstsze pytania o chropowatość powierzchni
Jak mierzy się chropowatość powierzchni części?
Najczęściej profilometrem stykowym lub przenośnym testerem chropowatości powierzchni: igła przejeżdża prostopadle do śladów obróbki po znormalizowanym odcinku, a przyrząd wylicza i . Przy detalach delikatnych stosuje się metody optyczne. Żeby mierzyć chropowatość powierzchni porównywalnie z rysunkiem, trzeba użyć tego samego odcinka elementarnego i filtru, co w wymaganiu.
Co oznacza Ra 3,2 na rysunku?
Takie oznaczenie chropowatości powierzchni mówi, że średnia chropowatość, czyli średnie odchylenie profilu od linii średniej, nie powinna przekraczać 3,2 mikrometra. To typowe wymaganie dla zwykłych powierzchni obrabianych mechanicznie, odpowiadające klasie N8, i standardowy wynik prawidłowego toczenia. Każdy krok w dół, na przykład do , oznacza dodatkowy czas albo operację.
Jak uniknąć błędów przy pomiarze chropowatości?
Mierzyć prostopadle do śladów obróbki, na czystej powierzchni i z dala od krawędzi, z odcinkiem elementarnym i filtrem dobranym do spodziewanej wartości. Typowe błędy to zbyt krótki odcinek, pomiar wzdłuż rowków po toczeniu i porównywanie wyniku z wymaganiem . Przy wątpliwościach pomiar chropowatości powierzchni powtarza się w kilku miejscach.
Jaka jest chropowatość powierzchni obrabianych mechanicznie po toczeniu, frezowaniu i szlifowaniu?
Po toczeniu i obróbce frezem 1,6 do 3,2, po starannym wykończeniu toczeniem do 0,4, a chropowatość powierzchni szlifowanie obniża do 0,2 do 0,8. Honowanie i docieranie schodzą poniżej 0,1, a obróbka zgrubna daje 6,3 do 25. Przy toczeniu decydują posuw i promień naroża płytki, przy obróbce frezem posuw na ząb i bicie ostrzy.
Czym różni się chropowatość od falistości i błędów kształtu?
Skalą i przyczyną. Chropowatość to ślady narzędzia o małym rozstawie, zwykle poniżej milimetra, falistość powierzchni ma większy rozstaw i pochodzi najczęściej od drgań, a błędy kształtu, jak owalność czy stożkowość, dotyczą całej geometrii. W analizie rozdziela się je filtrami, a przy uszczelnieniach kontroluje się oba pierwsze składniki.
Jakie są wymagania dotyczące chropowatości, gdy powierzchnia uszczelnia?
Pod uszczelnienie spoczynkowe chropowatość powierzchni uszczelnienia może wynosić 1,6 do 3,2, dla uszczelnień dynamicznych, na przykład czopa pod pierścień wargowy, 0,2 do 0,8 bez skrętu śladów. Pojedyncza rysa może zdyskwalifikować przylgę mimo dobrego , więc warto podać też i ograniczyć falowanie. Ostateczne wartości podaje producent uszczelnienia.
Ile wynosi Rz dla Ra 1,6?
Orientacyjnie od 6,4 do 11 µm, bo dla typowych powierzchni toczonych i frezowanych jest 4 do 7 razy większe niż . To tylko szacunek: przy pojedynczych rysach stosunek rośnie nawet do 20:1. Jeśli rysunek podaje , powierzchnię trzeba zmierzyć tym parametrem, a nie przeliczać wynik .
Źródła
- 1.PN-EN ISO 4287 / seria EN ISO 21920 (definicje parametrów profilu Ra, Rz, Rt, Rq, RSm, Rmr)
- 2.ISO 1302:1992 i ISO 1302:2002 (klasy chropowatości N1-N12 i ich usunięcie z wydania 2002)
- 3.GOST 2789-73 i dawne normy polskie: klasy chropowatości 1-14 z granicznymi Ra i Rz (tabela m.in. w Wielkiej Encyklopedii Radzieckiej, hasło "Шероховатость поверхности")
- 4.G. Schuetz (Mahr), "Surface Texture From Ra to Rz", Modern Machine Shop, 2002 (mmsonline.com, stosunek Rz/Ra 4-7 i do 20:1)
- 5.ISO 3274 (przyrządy stykowe, promień ostrza) i ISO 25178 (parametry przestrzenne Sa, Sz)
- 6.ASME B46.1 Surface Texture (parametry w dokumentacji amerykańskiej)
- 7.K.G. Swift, J.D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (zakresy Ra dla procesów obróbki)
- 8.Sandvik Coromant, Training Handbook (teoretyczna wysokość nierówności przy toczeniu)
- 9.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warszawa 1972 (klasy gładkości i wpływ na liczbę przejść)
- 10.M. Lembersky (red.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016 (koszt wykończenia powierzchni)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo