技术图纸上的表面粗糙度符号与标注读法
粗糙度标注是技术图纸上的标准化记号,告诉加工者每个表面应当多光滑:粗糙度符号、参数值、加工方法和纹理方向。如今这些规则由 ISO 21920-1 规定,此前由 ISO 1302 规定。在这份指南中,我们介绍按现行标准如何标注粗糙度、如何读懂别人的图纸和旧图纸上的符号,以及如何书写自己的要求,让加工者的理解和你完全一致。
表面粗糙度:快速回顾
表面粗糙度是零件几何中最精细的组成部分:刀刃、砂轮或其他工艺留下的微观不平度,在表面轮廓分析中要与波纹度和形状误差分离开来。无论在机械制造还是整个金属加工行业,粗糙度都是图纸上最基本的要求之一。
它之所以出现在图纸上,是因为粗糙度影响摩擦、密封、疲劳和外观,而光洁度每提高一档,就意味着更多工序和更高成本。
更宽泛的粗糙度话题,即 与 有何不同、如何测量、车削或磨削实际能达到多光滑,我们在关于表面粗糙度参数的文章中介绍。这里只讨论图纸上能看到的内容:符号以及符号旁的一切。
ISO 1302 还是 ISO 21920:按哪个ISO标准读符号
符号应按标题栏中引用的标准来读:图纸引用 ISO 1302,就适用它的默认规则;把文件迁移到新标准时最好核对标注,因为两个标准的默认设置并不相同。标题栏没有说明时,稳妥的做法是按 ISO 21920 解读,并在首件时与设计者确认。
新标准 ISO 21920-1:2021 取代了 ISO 1302:2002,但流通中的大多数图纸仍是“按老办法”绘制的。符号的形状、数值在横臂旁的位置、纹理方向符号以及标注的含义都没有改变。新系列把原先分散在 ISO 1302(标注)、ISO 4287(粗糙度参数)和 ISO 4288(验收规则)中的内容整合为一体,并明确了默认值,例如验收规则和评定长度。
粗糙度符号:结构
基本的粗糙度符号是由两条与表面线成60°的臂组成的“对勾”,放在视图的边或指引线上。标准把所有信息都安排在这个简单记号周围:水平横臂下方写要求的参数及数值(如 3.2),顶点附近写描述工艺和纹理方向的附加符号。
符号总是指向一个具体的目标表面:要么直接接触它,要么通过箭头与它相连,这样就清楚设计者要求的粗糙度值适用于哪里。完整的粗糙度符号有五个固定区域,标准中用字母标记,因此不同设计部门画的符号都能用同一种方式读懂:
| 区域 | 在符号上的位置 | 填写内容 | 示例 |
|---|---|---|---|
| a | 横臂下方,第一行 | 要求的粗糙度参数及数值 | |
| b | 横臂下方,后续各行 | 第二项及更多要求 | |
| c | 横臂上方 | 制造方法、加工工艺、涂层 | 磨削 |
| d | 顶点处 | 纹理方向符号 | |
| e | 左侧,靠近臂 | 加工余量(mm) | 0.3 |
符号的三种变体
符号有三种变体,告诉加工者是否可以自行选择工艺。基本符号(单独的“对勾”)表示允许用任何方法获得该表面。带封闭三角形的符号要求去除材料:目标表面必须经过切削或磨削,这就是典型的机械加工表面。两臂之间带内切圆的符号禁止去除材料:表面必须保持铸造、锻造或轧制后的原样。
第三种变体最常被忽视,代价也最高。对锻件和铸件而言,原始表层比加工过的表层更有价值:它具有有利的残余应力和致密的组织,去掉它可能降低零件的疲劳强度。加工者如果“修整”了这样的表面,即使表面更光滑,做出的零件也与图纸不符。
第四种变体是“周边”符号:在臂与横臂相接处画一个小圆。它表示该要求适用于该视图中封闭轮廓上的所有表面,但不包括平行于图纸平面的面。不要把它与两臂之间禁止去除材料的圆混淆。
粗糙度Ra与Rz:如何读符号旁的数字
标注的核心是参数值,也就是极限值。 是平均粗糙度,即轮廓相对中线偏差的算术平均值; 是由峰和谷求得的粗糙度轮廓高度;单位始终是微米。书写格式为:参数符号、空格、数值,如 或 。
这些足以读懂符号旁要求的粗糙度值:轴颈上的 3.2 表示该表面的平均粗糙度不得超过 3.2 µm。该选哪个参数、为什么 对轮廓中的单个划痕往往筛得更严,这属于参数文章的范围;从标注角度看,重要的只有一点:一个符号旁可以同时给出多个参数的数值,每一个都单独有效。
符号旁的Ra、Rz及其他参数
符号旁可以写标准中的任何粗糙度参数,不限于 和 ,例如粗糙度总高度 或材料比 。开头的字母说明参数是从哪种轮廓计算的:R 表示粗糙度轮廓,W 表示波纹度轮廓,P 表示原始轮廓。条件只有一个:参数符号总是写在数字前面。
最大粗糙度标注及符号旁的其他标注
默认情况下,单个数值按16%规则执行:超出极限的测量结果不超过16%,该批即为合格;每次测量算出的参数都与这个数值比较。要求属于关键时,使用带“max”的最大粗糙度标注,如 :此时任何一次测量都不得超过该值。
max标注是密封面和轴承面的标准,那里最大粗糙度决定密封性,一道划痕就意味着泄漏。在卫生级设备中也能见到它:与食品接触的表面通常要求 不大于 0.8 µm。除参数值外,符号旁还可以写加工方式、加工余量、评定长度以及另一类型参数的数值,因此一条完整的指令能装进一个符号:“磨削, 0.8,纹理垂直于轴线”。
还有一些表面既不能太粗糙,也不能太光滑:研磨的密封贴合面、粘接面、气缸工作面。这时使用带字母 U 和 L 的双向标注: 表示粗糙度必须落在这个区间内,太粗的表面密封不住,太光的表面留不住润滑油或胶粘剂。重新描图时“为了简化”删掉下限,是让配合副咬死的简单做法。
表面处理标注:表面精加工、涂层与热处理
表面处理要求用文字写在符号横臂上方的c区:“车削”、“磨削”、“研磨”、“抛光”。这样的附注为该目标表面规定了工艺,因此只在精加工方式具有功能意义时使用;单独的数值只说明成品表面应达到什么粗糙度,方法则留给车间决定。
同一区域也用于涂层。如果要求的粗糙度值针对的是涂覆前的状态,就必须明确写出,因为涂层会改变轮廓;因此精加工要求可能有两个数值:涂覆前的数值和成品表面的数值。
技术图纸上的热处理标注是符号之外的单独标注,规则见 ISO 15787:带公差的硬度(如 58+4 HRC)、硬化层深度和处理范围。局部淬火区域用沿表面的粗点划线标出。
机械加工表面的纹理方向
纹理方向即加工痕迹的方向,用符号顶点处的字母或记号标注。所有机械加工表面都有某种纹理方向,沿痕迹和垂直于痕迹测得的轮廓截然不同;垂直于痕迹时粗糙度轮廓高度最大,因此轮廓测量都垂直于痕迹进行,粗糙度检验也照此执行。
标准规定了七个纹理方向符号: 表示痕迹平行于视图投影面, 表示垂直于投影面, 交叉, 多向(面铣的典型特征), 同心, 放射状, 无方向、呈颗粒状(如喷砂后)。粗糙度也通过方向影响配合副的工作:痕迹顺着运动方向时滑动面运转更安静,径向密封则需要环向痕迹。凡是目标表面与密封件或导轨配合工作的地方,都值得明确写出纹理方向,因为单凭数值说明不了零件表面在运动中的表现。
粗糙度等级与换算表
在粗糙度标注被标准化为直接写参数值之前,光洁度是按等级书写的。粗糙度等级是约定的级别,每一级对应平均粗糙度 的一个数值;N 等级编号越小,粗糙度高度越小(旧的 ∇ 等级正好相反)。单位始终不变:微米。
现代ISO等级为 N1-N12;在较老的波兰和东欧文件中,会遇到旧标准规定的三角等级 ∇1-∇14。换算表让你在不同标注体系之间快速切换:
| ISO等级 | [µm] | 旧标记 | 典型工艺 |
|---|---|---|---|
| N12 | 50 | ∇1 | 火焰切割、毛坯铸件 |
| N11 | 25 | ∇2 | 粗加工 |
| N10 | 12.5 | ∇3 | 粗车、粗铣 |
| N9 | 6.3 | ∇4-∇5 | 中等精度加工 |
| N8 | 3.2 | ∇6 | 典型机械加工表面 |
| N7 | 1.6 | ∇7 | 精车、精铣 |
| N6 | 0.8 | ∇8 | 精密切削、磨削 |
| N5 | 0.4 | ∇9 | 精磨 |
| N4 | 0.2 | ∇10 | 磨削、珩磨 |
| N3及以下 | ≤0.1 | ∇11-∇14 | 研磨、抛光 |
用等级概括描述粗糙度的做法在商业规格书中仍有使用;金属行业就是这样描述粗糙度的,比如评定轧制原始状态钢棒的表面质量。这样描述的粗糙度是半成品的特性,而不是成品零件的特性;机械制造中的粗糙度则直接用 值标注。
旧粗糙度标注:如何读老图纸
旧标注应按绘图当日有效的标准来读,而不是按今天的标准。旧的粗糙度标注标准 ISO 1302:2002 明确写道:按更早版本所作的标注引用的是当时的参数定义,也只能这样解释。因此标题栏中的日期和标准是首先要核对的内容。
实践中,车间会遇到四类旧的粗糙度标注:
- 带等级编号的三角(∇6、∇8)。 源自旧波兰及东欧标准的粗糙度等级(中国旧标准中的“表面光洁度”▽1~▽14 与之类似);对应的 值见上表。
- 不带编号的三角(∇、∇∇、∇∇∇)。 常见于旧德国文件(DIN 3141,约1980年被 DIN ISO 1302 取代):三角越多,表面越光滑,而波浪线 ~ 表示原始表面。具体数值必须与设计者商定。
- 符号左侧只有一个数字,如 3.2。 按2002年以前的 ISO 1302,不带参数符号的数字表示以微米计的 。在新图纸上,这样的标注是不完整的。
- 1997年以前图纸上的 。 过去 表示十点高度,如今它是粗糙度轮廓的最大高度(即以前的 )。字母相同,量却不同,因为当时粗糙度参数被重新定义了。
2002年粗糙度标注的变化包括:固定的a-e区域、必须写出参数符号、默认采用16%规则以及“max”附注。为旧机器制作备件时,最稳妥的是把要求改写成今天的标注方式,并与客户确认。
标题栏旁的集中标注
完整的图纸不会在每个面上都画符号,这正是集中标注的用途:它放在标题栏上方,作为整个零件粗糙度的一般说明,相当于默认值。带数值的符号(机械加工表面最常用 3.2,这是金属加工行业的典型值)适用于视图中没有单独符号的所有表面。
零件其余部分都应达到这个粗糙度;这同样适用于外表面和孔的内表面,一条标注就能规定所有面的粗糙度。如果零件上有带单独要求的功能表面,就在集中符号旁的括号里加上一个或几个例外符号,这是给读图者的信号:“其余为 3.2,但要在视图中寻找另有标注的表面”。最常破坏这个体系的有两件事:零件上有单独标注时集中符号却不带括号,以及根本没有集中标注,导致没有符号的表面没有任何要求。
如何在技术图纸上标注粗糙度:分步说明
在图纸上标注粗糙度,最简单的方法是分六步:选出功能表面,选择参数和数值,确定验收规则,只在有意义的地方补充工艺和纹理方向,把符号放在正确的边上,最后用集中标注收尾。
- 列出功能表面。 密封贴合面、轴承和密封件的轴颈、滑动面和基准面。只有这些表面需要用单独的符号规定粗糙度。
- 选择参数和数值。 最常用 ;参数值取决于表面的功能,而不是为了留余量。
- 确定验收规则。 默认的16%规则通常就够了;max附注只用于关键表面。
- 必要时补充精加工要求。 工艺写在c区,纹理方向符号写在顶点处;其他情况下留空。
- 把符号放在边或指引线上。 从能看见目标表面的一侧标注;一个符号描述一个表面。
- 在标题栏上方加集中标注。 例外符号写在括号里,让零件的每个面都有明确的粗糙度要求。
这样粗糙度标注就完整了:每个面都有自己的要求,无论是明确的还是默认的,功能表面则直接得到要求。外部粗糙度,即可见面和基准面上的粗糙度,容易实现也容易检验。内部粗糙度,即孔和槽里的粗糙度,往往更难:它的符号放在带箭头指向孔的指引线上,而深孔中低于 0.8 的要求通常意味着一道附加工序,例如铰孔。因此内部粗糙度比同样数值的外部粗糙度更贵。
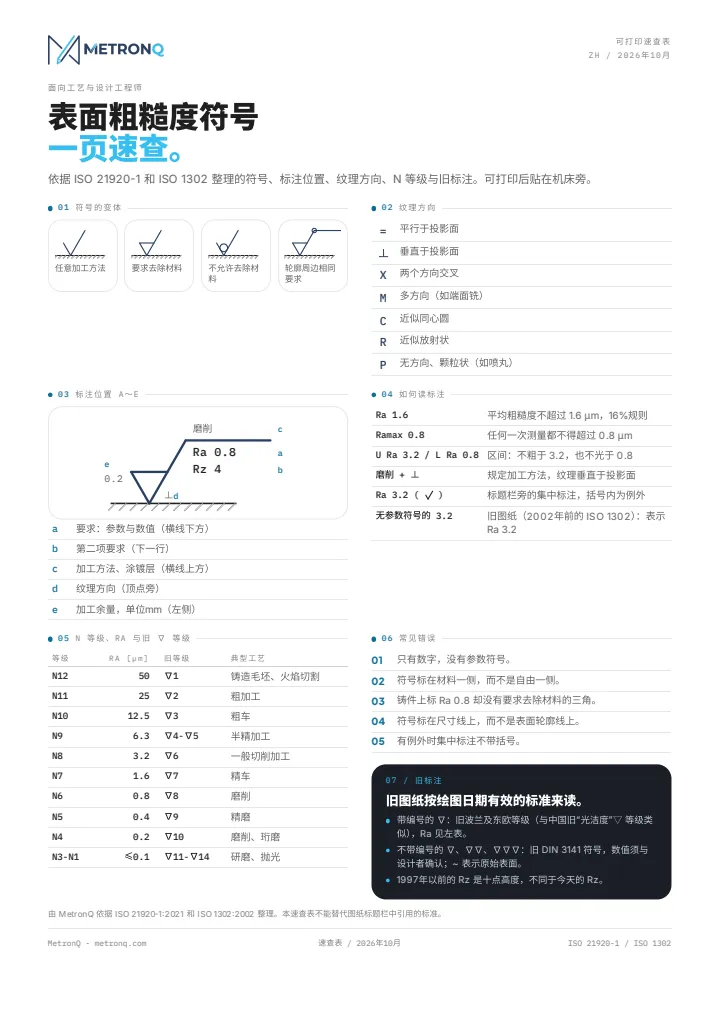
如果要素只有一部分需要与其余部分不同的光洁度(比如轴上只有轴承位那一段),就把符号放在这一段旁边,并用界限线标出范围;这是只在需要之处规定粗糙度的最简单方法。图纸上粗糙度的全部要点,我们整理在一页A4纸上:粗糙度符号速查表PDF,可以打印出来挂在工位旁。
图纸上的五种标注及工艺员从中读出什么
一张壳体图纸上可能出现五种典型标注:集中符号、密封贴合面上带三角的 0.8、轴颈上带 的磨削要求、粘接面上的U/L区间,以及锻件上带圆的符号。每一种都告诉工艺员关于工艺、成本和零件粗糙度的不同信息。
这些信息随后会写进工艺卡:
- 标题栏上方的集中符号 ,括号里有两个例外符号。 零件按常规铣削;两个表面需要关注,其余表面只要加工正确就会“自然”达标,用粗糙度比对样块检查就够了。
- 阀门密封贴合面上带封闭三角的 。 慢进给的精密切削或磨削;此外每件都要用轮廓仪检验粗糙度,因为这个要求已处于铣削能力的极限。
- 径向油封轴颈上的 。 工艺已规定,每次测量的最大粗糙度都不得超过 0.4,痕迹垂直于旋转轴线,也就是说纵向磨削被排除,只能用切入磨。这是价目表中最贵的组合之一。
- 粘接面上的 。 双向区间:太光滑,胶粘不牢;太粗糙,胶层会不连续。工艺员会把加工目标定在“区间中部”,而不是越光越好。
- 锻件表面上带圆的符号。 不要动:这里的要求就是原始粗糙度。如果旁边紧挨着机械加工表面,就要仔细规划装夹,以免在没有余量的地方意外切掉材料。
如今图纸上的质量要求可以自动报价:基于STEP文件的即时CNC报价会为每个表面单独计算质量等级附加费。报价时也可以只上传PDF格式的技术图纸,支持的文件格式列在文档中。
粗糙度与成本的关系:什么是可行的
粗糙度与成本的关系很简单,因为粗糙度决定工序数量:正确的切削加工,即铣削和车削,无需特别措施就能达到 1.6-3.2,精心的精加工能到 0.8,更低的数值通常需要磨削或精加工,也就是一道单独的工序,往往还要换一台机床。
把允许的粗糙度高度降到 0.8 以下,每一次都是有意识的成本决策:要求的数值越低,工序就越多。在给一个铣削就能完成的表面写上 0.4 之前,最好先了解它的代价:公差和粗糙度如何推高CNC零件价格。成本中还要加上粗糙度检验。轮廓测量方法分为接触式(轮廓仪垂直于痕迹移动)和非接触的光学式,算出的参数再与图纸比较;在机床旁,操作工使用粗糙度比对样块,而金相显微镜用于评价表层,而不是粗糙度本身。轮廓测量方法及其陷阱,我们在关于粗糙度测量的文章中介绍。
粗糙度要求书写中最常见的错误
粗糙度标注中有几种错误在图纸上反复出现。第一种是符号旁只有一个数字,参数只能靠猜:“0.8”可能是 、 或别的什么;在2002年以前按 ISO 1302 绘制的旧图纸上它表示 ,但在新图纸上这样的标注不完整,加工者会选择对自己有利的解释。
符号画在线的错误一侧,即材料一侧而不是自由一侧,形式上规定的就是设计者并未想到的表面的粗糙度。铸造表面上标 0.8 却没有加工符号:砂型铸件毛坯的 约为 12.5-25,没有要求切削的三角,这样的要求无法实现,通常会以报价询问的形式退回。符号画在尺寸线上而不是表面的边上:读图者不知道它指的是哪个面。最后,有单独标注,却没有在集中符号旁的括号里列出例外:这时两个要求同时有效,争议直到验收时才了结。认真的粗糙度标注能堵住所有这些漏洞,因为机械制造中的粗糙度是功能要求,而不是装饰。
关于粗糙度符号的常见问题
没有任何数值的粗糙度符号是什么意思?
它只规定制造方式:基本符号允许任何工艺,带三角形的符号要求去除材料,带圆的符号则禁止去除材料。只有写上参数值,才构成数值要求;标题栏旁不带数值的符号也可能是带括号例外的集中标注的一部分。完整的粗糙度标注需要参数符号和极限值。
Ra 3.2 和 Ramax 3.2 的标注有什么区别?
3.2 按16%规则执行,允许个别结果超出极限(最多16%的测量),而 3.2 要求任何一次测量都不得超过最大粗糙度。 用于关键表面,例如密封面和轴承面,同时要预料到粗糙度检验会因此变贵。
按 ISO 1302 标注的图纸还有效吗?
有效,标题栏中引用的粗糙度标注标准对该图纸始终适用,即使它已被更新的标准系列取代。在 ISO 21920 中,符号形状、数值位置、纹理方向符号和标注含义都保持不变。差异主要在默认设置,所以文件迁移到新标准时最好核对标注,而不是机械地替换标准编号。
怎样读带三角形的旧粗糙度标注?
带编号的三角(如 ∇6)是旧的粗糙度等级,对应一个具体的平均粗糙度 :∇6 约为 3.2 µm,∇8 约为 0.8 µm。不带编号的三角通常来自旧德国文件,表示精加工程度,因此其具体数值必须与设计者确认。
怎样只对要素的一部分规定粗糙度要求?
把符号放在目标表面的这一段旁边,并用界限线标出适用范围,比如只标在轴上的轴承位那一段。这比收紧整个表面的要求更便宜,也是只在需要之处规定粗糙度的最简单方法;表面其余部分保留自己的要求或集中标注的要求。
机械加工表面的粗糙度怎样标注?
最常见的做法是在标题栏上方用 3.2 的集中符号,只在功能表面上加带三角的单独符号,例如轴承位轴颈上的 0.8。轴的外表面和孔的内表面,符号都放在边上或指引线上;纹理方向和工艺只在影响功能时才补充。
什么时候在粗糙度符号旁写明表面精加工方式?
只在加工方式影响功能时才写,例如油封轴颈必须切入磨削,或者表面必须抛光。精加工方式用文字写在符号横臂上方。其他情况下只写参数值就够了,方法由车间选择,这通常能降低零件价格。
怎样测量粗糙度,才能让结果与图纸可比?
轮廓仪要垂直于加工痕迹移动,因为那个方向的粗糙度高度最大,测量长度采用符号旁给出的值,或图纸所引标准的默认值。算出的参数按16%规则或max规则与极限值比较。机床旁的快速检验可以用粗糙度比对样块,但发生争议时以仪器测量为准。
下载
参考来源
- 1.ISO 21920-1:2021(图纸上表面结构的标注;取代ISO 1302:2002)
- 2.ISO 1302:2002(旧图纸上的标注)
- 3.EN ISO 4287(轮廓参数Ra、Rz)
- 4.ISO 4288(结果与极限比较的规则、16%规则与max规则)
- 5.T. Dobrzański,《Rysunek techniczny maszynowy》,WNT(图纸标注实践)。
- 6.ISO 15787:2016(图纸上热处理零件的表示)
- 7.DIN 3141(旧德国表面符号,已废止)