Oberflächenzeichen: Rauheitsangaben auf technischen Zeichnungen richtig lesen
Rauheitsangaben sind genormte Einträge auf der technischen Zeichnung, die dem Hersteller sagen, wie glatt jede Fläche sein muss: Oberflächenzeichen, Parameterwert, Bearbeitungsverfahren und Rillenrichtung. Die Regeln legt heute ISO 21920-1 fest, früher war es ISO 1302. In diesem Leitfaden zeigen wir, wie Rauheit nach aktuellen Normen angegeben wird, wie man die Symbole auf fremden und alten Zeichnungen liest und wie man eigene Anforderungen so schreibt, dass der Hersteller sie genauso versteht wie Sie.
Oberflächenrauheit: eine kurze Auffrischung
Die Oberflächenrauheit ist die feinste Komponente der Teilegeometrie: Mikro-Unebenheiten, die Schneide, Schleifscheibe oder ein anderes Verfahren hinterlassen und die bei der Auswertung des Oberflächenprofils von Welligkeit und Formabweichungen getrennt werden. Im Maschinenbau und in der gesamten Metallindustrie gehört sie zu den grundlegenden Anforderungen jeder Zeichnung.
Auf die Zeichnung kommt sie, weil sie Reibung, Dichtheit, Ermüdung und Aussehen beeinflusst - und jede zusätzliche Stufe Glätte bedeutet weitere Operationen und höhere Kosten.
Das breitere Thema - worin sich von unterscheidet, wie man Rauheit misst und welche Glätte Drehen oder Schleifen realistisch liefern - behandeln wir im Artikel über die Rauheitsparameter Ra und Rz. Hier geht es um das, was auf der Zeichnung steht: das Oberflächenzeichen und alles, was dazugehört.
ISO 1302 oder ISO 21920: nach welcher Norm man das Zeichen liest
Das Zeichen liest man nach der Norm, auf die das Schriftfeld verweist; nennt die Zeichnung ISO 1302, gelten deren Standardregeln. Beim Umstellen auf die neue Norm lohnt es sich, die Angaben durchzusehen, denn die Voreinstellungen beider Normen sind nicht identisch. Schweigt das Schriftfeld, legt man sicherheitshalber ISO 21920 zugrunde und stimmt die Auslegung beim Erstmuster mit dem Konstrukteur ab.
Die neue Norm ISO 21920-1:2021 hat ISO 1302:2002 ersetzt, doch die meisten Zeichnungen im Umlauf sind noch "nach alter Art" entstanden. Form des Zeichens, Position des Werts am Querstrich, Symbole der Rillenrichtung und Bedeutung der Angabe haben sich nicht geändert. Die neue Reihe fasst zusammen, was zuvor auf ISO 1302 (Angabe), ISO 4287 (Rauheitsparameter) und ISO 4288 (Abnahmeregeln) verteilt war, und präzisiert die Standardwerte, etwa die Abnahmeregel und die Messstrecke.
Oberflächenzeichen und Rauheitssymbole: Aufbau
Das grundlegende Oberflächenzeichen ist ein "Haken" aus zwei Schenkeln, die um 60° zur Flächenlinie geneigt sind, platziert auf einer Kante der Ansicht oder an einer Hinweislinie. Um dieses einfache Symbol herum ordnet die Norm alle Informationen an: Unter den waagerechten Querstrich kommt der geforderte Parameter mit Wert (z. B. 3,2), am Scheitel stehen Zusatzsymbole für Verfahren und Rillenrichtung.
Das Zeichen zeigt immer auf eine konkrete Zielfläche: Es berührt sie direkt oder ist über einen Pfeil mit ihr verbunden, sodass klar ist, wo der vom Konstrukteur geforderte Rauheitswert gilt. Das vollständige Symbol hat fünf feste Felder, die in der Norm mit Buchstaben bezeichnet sind; deshalb lesen sich Oberflächenzeichen aus verschiedenen Konstruktionsbüros gleich:
| Feld | Position am Zeichen | Eintrag | Beispiel |
|---|---|---|---|
| a | unter dem Querstrich, erste Zeile | geforderter Rauheitsparameter und Wert | |
| b | unter dem Querstrich, weitere Zeilen | zweite und weitere Anforderung | |
| c | über dem Querstrich | Fertigungsverfahren, Bearbeitung, Beschichtung | schleifen |
| d | am Scheitel | Symbol der Rillenrichtung | |
| e | links, am Schenkel | Bearbeitungszugabe in mm | 0,3 |
Oberflächenzeichen in drei Varianten
Das Zeichen gibt es in drei Varianten, die dem Hersteller sagen, ob er das Verfahren frei wählen darf. Das Grundsymbol (der bloße Haken) bedeutet: beliebiges Verfahren. Das Zeichen mit geschlossenem Dreieck verlangt Materialabtrag: Die Zielfläche muss spanend oder schleifend bearbeitet werden, es sind die klassischen mechanisch bearbeiteten Flächen. Das Zeichen mit einem zwischen die Schenkel eingeschriebenen Kreis verbietet Materialabtrag: Die Fläche bleibt so, wie sie aus dem Guss, der Schmiedung oder dem Walzen kommt.
Diese dritte Variante wird am häufigsten ignoriert - und rächt sich am teuersten. Bei Schmiede- und Gussteilen ist die rohe Randschicht wertvoller als eine bearbeitete: Sie hat günstige Eigenspannungen und ein geschlossenes Gefüge, und ihr Abtragen kann die Dauerfestigkeit des Teils senken. Wer eine solche Fläche "verbessert", liefert ein Teil, das nicht der Zeichnung entspricht, auch wenn es glatter geworden ist.
Die vierte Variante ist das Zeichen "ringsum": ein kleiner Kreis an der Stelle, wo der Schenkel in den Querstrich übergeht. Es bedeutet, dass die Anforderung für alle Flächen am geschlossenen Umriss in der jeweiligen Ansicht gilt, nicht aber für Flächen parallel zur Zeichenebene. Man sollte es nicht mit dem Kreis zwischen den Schenkeln verwechseln, der die Bearbeitung verbietet.
Rauheit Ra und Rz: wie man die Zahl am Zeichen liest
Kern der Angabe ist der Parameterwert, ein Grenzwert. ist der Mittenrauwert, also das arithmetische Mittel der Abweichungen des Profils von der Mittellinie; ist die Höhe des Rauheitsprofils aus Spitze und Tal. Die Einheit ist immer Mikrometer. Geschrieben wird: Parametersymbol, Leerzeichen, Wert, z. B. oder .
Das reicht, um den geforderten Wert am Zeichen zu lesen: 3,2 an einem Zapfen bedeutet, dass der Mittenrauwert dieser Fläche 3,2 µm nicht überschreiten darf. Welchen Parameter man wählt und warum einzelne Riefen im Profil strenger aussiebt, gehört in den Artikel über die Parameter. Für die Angabe zählt eines: An einem Zeichen kann man Werte für mehrere Parameter zugleich angeben, und jeder davon gilt für sich.
Ra, Rz und weitere Rauheitsparameter am Zeichen
Am Zeichen dürfen alle Rauheitsparameter der Norm stehen, nicht nur und : etwa die Gesamthöhe des Rauheitsprofils oder der Materialanteil . Der Anfangsbuchstabe sagt, aus welchem Profil der Parameter berechnet wird: R steht für das Rauheitsprofil, W für die Welligkeit und P für das Primärprofil. Die einzige Bedingung: Das Parametersymbol steht immer vor der Zahl.
Kennzeichnung der maximalen Rauheit und weitere Einträge am Zeichen
Standardmäßig gilt ein einzelner Wert nach der 16-%-Regel: Eine Charge ist konform, wenn nicht mehr als 16 % der Messergebnisse den Grenzwert überschreiten; mit diesem Wert vergleicht man die aus den einzelnen Messungen berechneten Parameter. Ist die Anforderung kritisch, verwendet man den Zusatz "max", z. B. : Dann darf die Rauheit in keiner einzigen Messung darüber liegen.
Die max-Angabe ist Standard auf Dicht- und Lagerflächen, wo die maximale Rauheit über die Dichtheit entscheidet und ein einzelner Kratzer eine Leckage bedeutet. Man findet sie auch in Hygiene-Installationen: Flächen mit Lebensmittelkontakt haben meist von höchstens 0,8 µm. Neben dem Parameterwert kann das Zeichen außerdem das Verfahren, die Bearbeitungszugabe, die Messstrecke und einen zweiten Parameter eines anderen Typs tragen, sodass eine vollständige Anweisung in ein Zeichen passt: "schleifen, 0,8, Rillen senkrecht zur Achse".
Es gibt auch Flächen, die weder zu rau noch zu glatt sein dürfen: geläppte Sitzflächen, Klebeflächen, Zylinderlaufbahnen. Dann verwendet man eine beidseitige Angabe mit den Buchstaben U und L: bedeutet, dass die Rauheit in einem Band liegen muss - eine zu raue Fläche dichtet nicht, eine zu glatte hält weder Schmierstoff noch Klebstoff. Die untere Grenze beim Neuzeichnen "der Einfachheit halber" zu streichen, ist ein bequemer Weg zu einer Paarung, die frisst.
Angaben zur Oberflächenbearbeitung: Oberflächengüte, Beschichtungen und Wärmebehandlung
Angaben zur Bearbeitung schreibt man in Worten über den Querstrich des Zeichens, in Feld c: "drehen", "schleifen", "läppen", "polieren". Ein solcher Zusatz schreibt das Verfahren für die Zielfläche vor, daher setzt man ihn nur ein, wenn die Oberflächengüte funktional zählt; der Wert allein legt nur fest, welche Rauheit die fertige Fläche haben muss, und überlässt die Methode der Werkstatt.
Dasselbe Feld dient für Beschichtungen. Gilt der geforderte Rauheitswert für den Zustand vor dem Beschichten, muss das ausdrücklich dastehen, denn die Beschichtung verändert das Profil; Anforderungen an die Oberflächengüte können also zwei Werte haben: einen vor dem Beschichten und einen für die fertige Fläche.
Angaben zur Wärmebehandlung sind auf der technischen Zeichnung ein eigener Eintrag außerhalb des Zeichens. Die Regeln legt ISO 15787 fest: Härte mit Toleranz (z. B. 58+4 HRC), Einhärtungstiefe und Umfang der Behandlung. Eine örtlich gehärtete Zone kennzeichnet man mit einer breiten Strichpunktlinie entlang der Fläche.
Rillenrichtung auf mechanisch bearbeiteten Flächen
Die Rillenrichtung, also die Richtung der Bearbeitungsspuren, wird mit einem Buchstaben oder Symbol am Scheitel des Zeichens angegeben. Alle mechanisch bearbeiteten Flächen haben eine Rillenrichtung, und ein Profil sieht längs und quer zu den Spuren völlig anders aus; quer zu den Spuren ist die Profilhöhe am größten, deshalb messen Profilometrie-Verfahren und Rauheitsprüfung quer dazu.
Die Norm sieht sieben Symbole vor: Rillen parallel zur Projektionsebene der Ansicht, senkrecht dazu, gekreuzt, mehrfach gerichtet (typisch für das Planfräsen), konzentrisch, radial und ungerichtet, punktförmig (z. B. nach dem Strahlen). Die Rauheit wirkt auch über ihre Richtung auf die Funktion: Eine Gleitfläche läuft leiser, wenn die Spuren der Bewegung folgen, und eine Radialdichtung braucht umlaufende Spuren. Wo die Zielfläche mit einer Dichtung oder Führung zusammenarbeitet, sollte man die Rillenrichtung ausdrücklich angeben: Der Wert allein sagt nicht, wie sich die Oberfläche in Bewegung verhält.
Rauheitsklassen und Rauheitstabellen
Bevor Rauheit direkt über Parameterwerte genormt wurde, gab man die Glätte in Klassen an. Rauheitsklassen sind konventionelle Stufen, bei denen jeder Klasse ein bestimmter Mittenrauwert entspricht; je niedriger die N-Klasse, desto kleiner die Rauheitshöhe (bei den alten ∇-Klassen umgekehrt). Die Einheit bleibt dabei dieselbe: Mikrometer.
Die modernen ISO-Klassen sind N1-N12; in älteren Unterlagen nach früheren polnischen und osteuropäischen Normen findet man Dreiecksklassen ∇1-∇14. Rauheitstabellen erlauben den schnellen Wechsel zwischen den Notationen:
| ISO-Klasse | [µm] | Alte Kennzeichnung | Typisches Verfahren |
|---|---|---|---|
| N12 | 50 | ∇1 | Brennschneiden, Rohguss |
| N11 | 25 | ∇2 | grobe Bearbeitung |
| N10 | 12,5 | ∇3 | Schruppdrehen, -fräsen |
| N9 | 6,3 | ∇4-∇5 | mittlere Bearbeitung |
| N8 | 3,2 | ∇6 | typische mechanisch bearbeitete Flächen |
| N7 | 1,6 | ∇7 | Feindrehen und -fräsen |
| N6 | 0,8 | ∇8 | Präzisionszerspanung, Schleifen |
| N5 | 0,4 | ∇9 | Feinschleifen |
| N4 | 0,2 | ∇10 | Schleifen, Honen |
| N3 und darunter | ≤0,1 | ∇11-∇14 | Läppen, Polieren |
Die Beschreibung über Klassen wird in Handelsspezifikationen weiterhin verwendet; so beschreibt die Metallindustrie etwa, welche Oberflächenqualität Stahlstangen im Walzzustand haben. Eine so beschriebene Rauheit ist ein Merkmal des Halbzeugs, nicht des Fertigteils; im Maschinenbau gibt man sie direkt als -Wert an.
Alte Rauheitsangaben: wie man ältere Zeichnungen liest
Alte Angaben liest man nach der Norm, die am Tag der Zeichnungserstellung galt, nicht nach der heutigen. Das sagt ISO 1302:2002, die frühere Norm für Oberflächenangaben, ausdrücklich: Eine Angabe nach einer früheren Ausgabe bezieht sich auf die damaligen Parameterdefinitionen und darf nur so ausgelegt werden. Datum und Norm im Schriftfeld prüft man deshalb zuerst.
In der Praxis begegnen der Werkstatt vier Arten alter Angaben:
- Dreiecke mit Klassennummer (∇6, ∇8). Rauheitsklassen aus früheren polnischen und osteuropäischen Normen; die -Entsprechungen stehen in der Tabelle oben.
- Dreiecke ohne Nummer (∇, ∇∇, ∇∇∇). Die Dreiecksymbole nach DIN 3141, typisch für alte deutsche Zeichnungen (DIN 3141 wurde um 1980 durch DIN ISO 1302 ersetzt): Je mehr Dreiecke, desto glatter die Fläche, und die Tilde ~ bezeichnete eine Rohfläche. Den Zahlenwert muss man mit dem Konstrukteur klären.
- Nur eine Zahl links am Zeichen, z. B. 3,2. Nach ISO 1302 vor 2002 bedeutete eine Zahl ohne Parametersymbol in Mikrometern. Auf neuen Zeichnungen ist eine solche Angabe unvollständig.
- auf einer Zeichnung vor 1997. Früher bezeichnete die Zehnpunkthöhe des Rauheitsprofils, heute ist es die größte Höhe des Rauheitsprofils (das frühere ). Gleicher Buchstabe, andere Größe, weil die Rauheitsparameter damals neu definiert wurden.
Die 2002 eingeführten Änderungen sind die festen Felder a-e, das verpflichtende Parametersymbol, die 16-%-Regel als Standard und der Zusatz "max". Bei Ersatzteilen für alte Maschinen ist es am sichersten, die Anforderung in die heutige Schreibweise zu übertragen und mit dem Abnehmer zu bestätigen.
Sammelangabe am Schriftfeld
Eine vollständige Zeichnung setzt nicht an jede Fläche ein Zeichen - dafür gibt es die Sammelangabe über dem Schriftfeld, die als allgemeine Rauheitsangabe für das ganze Teil dient. Sie wirkt wie ein Standardwert: Das Zeichen mit Wert (meist 3,2 für mechanisch bearbeitete Flächen, ein in der Metallindustrie typischer Wert) gilt für jede Fläche ohne eigenes Zeichen in den Ansichten.
Diese Rauheit gilt für den ganzen Rest des Teils, für Außenflächen ebenso wie für die Innenflächen von Bohrungen; so lässt sich die Rauheit aller Flächen mit einer einzigen Angabe festlegen. Hat das Teil Funktionsflächen mit eigenen Anforderungen, setzt man neben das Sammelzeichen in Klammern das Zeichen oder die Zeichen der Ausnahmen - ein Signal für den Leser: "Der Rest hat 3,2, aber in den Ansichten gibt es anders gekennzeichnete Flächen." Zwei Dinge stören dieses System am häufigsten: ein Sammelzeichen ohne Klammer bei einem Teil mit Einzelangaben und eine ganz fehlende Sammelangabe, wenn Flächen ohne Zeichen dann gar keine Anforderung haben.
Rauheit auf der technischen Zeichnung angeben: Schritt für Schritt
Am einfachsten gibt man die Rauheit auf der Zeichnung in sechs Schritten an: Funktionsflächen auswählen, Parameter und Wert festlegen, über die Abnahmeregel entscheiden, Verfahren und Rillenrichtung nur dort ergänzen, wo sie zählen, die Zeichen an die richtigen Kanten setzen und die Zeichnung mit der Sammelangabe abschließen.
- Funktionsflächen auflisten. Sitzflächen, Zapfen für Lager und Dichtungen, Gleit- und Bezugsflächen. Nur für sie braucht es ein eigenes Zeichen.
- Parameter und Wert wählen. Meist ; der Wert ergibt sich aus der Funktion der Fläche, nicht aus einer Sicherheitsreserve.
- Über die Abnahmeregel entscheiden. Die Standard-16-%-Regel reicht meist; den Zusatz max nur für kritische Flächen.
- Anforderungen an die Oberflächengüte ergänzen, falls nötig. Das Verfahren in Feld c und das Symbol der Rillenrichtung am Scheitel; in allen anderen Fällen bleiben diese Felder leer.
- Das Zeichen auf die Kante oder Hinweislinie setzen. Von der Seite, von der die Zielfläche sichtbar ist; ein Zeichen beschreibt eine Fläche.
- Die Sammelangabe über dem Schriftfeld ergänzen. Mit den Ausnahmen in Klammern, damit für jede Fläche des Teils eine Rauheit festgelegt ist.
So ist die Rauheitsangabe vollständig: Jede Fläche hat ihre Anforderung, ausdrücklich oder per Sammelangabe, und die Funktionsflächen erhalten sie direkt. Äußere Rauheit auf sichtbaren und Bezugsflächen ist leicht zu erreichen und zu prüfen. Innere Rauheit in Bohrungen und Nuten ist schwieriger: Sie bekommt ihr Zeichen an einer Hinweislinie mit Pfeil in die Bohrung, und unter 0,8 in einer tiefen Bohrung bedeutet meist eine zusätzliche Operation, etwa Reiben. Innen kostet dieselbe Rauheit also mehr als außen.
Braucht nur ein Abschnitt eines Elements eine andere Glätte als der Rest (etwa nur der Lagersitz eines Zapfens), setzt man das Zeichen an diesen Abschnitt, mit Begrenzungslinien für seinen Geltungsbereich; das ist der einfachste Weg, Rauheit nur dort vorzuschreiben, wo sie gebraucht wird. Das ganze Thema Rauheit auf der Zeichnung haben wir auf einer A4-Seite zusammengefasst: PDF-Übersicht der Oberflächenzeichen zum Ausdrucken und Aufhängen am Arbeitsplatz.
Fünf Angaben aus der Zeichnung und was der Arbeitsplaner daraus liest
Auf einer einzigen Gehäusezeichnung kann man fünf typische Angaben finden: das Sammelzeichen, ein Dreieck mit 0,8 an der Sitzfläche, Schleifen mit am Zapfen, ein U/L-Band an der Klebefläche und ein Zeichen mit Kreis am Schmiedeteil. Jede sagt dem Arbeitsplaner etwas anderes über Prozess, Kosten und die Rauheit des Teils.
Diese Informationen landen anschließend im Arbeitsplan:
- Sammelzeichen über dem Schriftfeld, in Klammern zwei Ausnahmezeichen. Ein standardmäßig gefrästes Teil; zwei Flächen brauchen Aufmerksamkeit, der Rest ergibt sich bei korrekter Bearbeitung "von selbst", und zur Prüfung genügen Vergleichsmuster.
- mit geschlossenem Dreieck an der Ventilsitzfläche. Präzise Zerspanung mit kleinen Vorschüben oder Schleifen; dazu Rauheitsprüfung an jedem Stück mit dem Tastschnittgerät, weil die Anforderung an der Grenze dessen liegt, was Fräsen leisten kann.
- am Zapfen für einen Radialwellendichtring. Verfahren vorgeschrieben, maximale Rauheit 0,4 in jeder Messung, Rillen senkrecht zur Drehachse - Längsschleifen scheidet also aus, es bleibt Einstechschleifen. Eine der teuersten Kombinationen in der Preisliste.
- an der Klebefläche. Beidseitiges Band: zu glatt - der Klebstoff haftet nicht, zu rau - die Klebefuge wird ungleichmäßig. Der Arbeitsplaner zielt mit der Bearbeitung "auf die Bandmitte", nicht auf möglichst glatt.
- Zeichen mit Kreis an der Schmiedefläche. Nicht anfassen: Die rohe Oberfläche ist hier die Anforderung. Liegen direkt daneben mechanisch bearbeitete Flächen, muss man die Spannung so planen, dass nicht versehentlich dort Material abgetragen wird, wo keine Zugabe vorhanden ist.
Die Qualitätsanforderungen einer Zeichnung lassen sich heute automatisch kalkulieren: Die Sofortkalkulation für CNC-Teile aus einer STEP-Datei berechnet den Aufschlag für die Qualitätsklasse separat für jede Fläche. Zur Kalkulation kann man auch nur die technische Zeichnung als PDF hochladen - die Liste der unterstützten Dateiformate steht in der Dokumentation.
Zusammenhang zwischen Rauheit und Kosten: was machbar ist
Der Zusammenhang zwischen Rauheit und Kosten ist einfach, weil die Rauheit die Zahl der Operationen bestimmt: Korrekte Zerspanung, also Fräsen und Drehen, liefert 1,6-3,2 ohne besondere Maßnahmen, sorgfältiges Schlichten 0,8, und alles darunter erfordert meist Schleifen oder Endbearbeitung - also eine eigene Operation, oft auf einer eigenen Maschine.
Jede Absenkung der zulässigen Rauheitshöhe unter 0,8 ist eine bewusste Kostenentscheidung: Je niedriger der geforderte Wert, desto mehr Operationen. Bevor man 0,4 auf eine Fläche schreibt, die direkt vom Fräser kommt, sollte man wissen, was das kostet: wie Toleranzen und Rauheit den Preis von CNC-Teilen treiben. Zu den Kosten kommt die Rauheitsprüfung. Profilometrie-Verfahren teilen sich in taktile, bei denen das Tastschnittgerät quer zu den Rillen geführt wird, und berührungslose, optische; die berechneten Parameter vergleicht man mit der Zeichnung. An der Maschine greift der Bediener zu Vergleichsmustern, und ein Metallographie-Mikroskop dient zur Beurteilung der Randschicht, nicht der Rauheit selbst. Die Messverfahren und ihre Fallstricke beschreiben wir im Artikel über die Rauheitsmessung.
Häufigste Fehler bei Rauheitsanforderungen
Einige Fehler bei Rauheitsangaben wiederholen sich auf Zeichnungen häufig. Eine bloße Zahl am Zeichen, bei der man den Parameter raten muss - "0,8" kann , oder irgendetwas bedeuten; auf alten Zeichnungen nach ISO 1302 vor 2002 stand sie für , doch auf einer neuen Zeichnung ist eine solche Angabe unvollständig, und der Hersteller wählt die ihm günstige Auslegung.
Ein Zeichen auf der falschen Seite der Linie, also von der Materialseite statt von der freien Seite - formal legt es dann die Rauheit einer Fläche fest, die der Konstrukteur nicht gemeint hat. 0,8 auf einer Gussfläche ohne Bearbeitungszeichen - ein roher Sandguss hat in der Größenordnung von 12,5-25, also ist eine solche Anforderung ohne das Dreieck, das Zerspanung verlangt, nicht erfüllbar und kommt meist als Rückfrage zum Angebot zurück. Ein Zeichen auf der Maßlinie statt an der Flächenkante - der Leser weiß nicht, welche Fläche gemeint ist. Und schließlich Einzelangaben ohne Ausnahmen in Klammern beim Sammelzeichen: Dann gelten zwei Anforderungen zugleich, und der Streit endet erst bei der Abnahme. Sorgfältige Rauheitsangaben schließen jedes dieser Schlupflöcher, denn Rauheit ist im Maschinenbau eine funktionale Anforderung, keine Verzierung.
Häufige Fragen zu Oberflächenzeichen
Was bedeutet ein Oberflächenzeichen ohne Wert?
Es legt nur die Herstellungsart fest: Das Grundsymbol erlaubt jedes Verfahren, das Zeichen mit Dreieck verlangt Materialabtrag, das Zeichen mit Kreis verbietet ihn. Eine Zahlenanforderung entsteht erst mit einem Parameterwert; ein Zeichen ohne Wert am Schriftfeld kann auch Teil der Sammelangabe mit Ausnahmen in Klammern sein. Eine vollständige Rauheitsangabe braucht Parametersymbol und Grenzwert.
Was ist der Unterschied zwischen Ra 3,2 und Ramax 3,2?
3,2 gilt nach der 16-%-Regel und lässt zu, dass einzelne Ergebnisse den Grenzwert überschreiten (höchstens 16 % der Messungen), während bei 3,2 die Rauheit in keiner Messung überschritten werden darf. verwendet man für kritische Flächen, etwa Dicht- und Lagerflächen, und muss dann mit einer teureren Rauheitsprüfung rechnen.
Ist eine nach ISO 1302 gekennzeichnete Zeichnung noch gültig?
Ja, die im Schriftfeld genannte Norm gilt für diese Zeichnung auch dann, wenn sie inzwischen durch eine neuere Normenreihe ersetzt wurde. Form des Zeichens, Position des Werts, Symbole der Rillenrichtung und Bedeutung der Angabe sind in ISO 21920 gleich geblieben. Unterschiede betreffen vor allem die Voreinstellungen, daher sollte man die Angaben beim Umstellen prüfen, statt nur die Normnummer zu tauschen.
Wie liest man alte Rauheitsangaben mit Dreiecken?
Ein Dreieck mit Nummer (z. B. ∇6) ist eine Rauheitsklasse aus früheren polnischen und osteuropäischen Normen, der ein bestimmter Mittenrauwert entspricht: ∇6 sind etwa 3,2 µm, ∇8 etwa 0,8 µm. Dreiecke ohne Nummer stammen meist aus alten deutschen Zeichnungen nach DIN 3141 und bezeichnen den Grad der Oberflächengüte, daher muss man ihren Zahlenwert mit dem Konstrukteur klären.
Wie gibt man Rauheitsanforderungen nur für einen Abschnitt eines Elements an?
Mit einem Zeichen an diesem Abschnitt der Zielfläche und Begrenzungslinien für seinen Geltungsbereich, etwa nur am Lagersitz eines Zapfens. Das ist günstiger, als die Anforderung für die ganze Fläche zu verschärfen, und der einfachste Weg, Rauheit nur dort vorzuschreiben, wo sie gebraucht wird; der Rest behält seine eigene Anforderung oder die Sammelangabe.
Wie gibt man die Rauheit mechanisch bearbeiteter Flächen an?
Meist mit einer Sammelangabe 3,2 über dem Schriftfeld und eigenen Zeichen mit Dreieck nur an Funktionsflächen, etwa 0,8 am Lagerzapfen. Die Außenfläche einer Welle und die Innenfläche einer Bohrung bekommen ihr Zeichen an der Kante oder an einer Hinweislinie; Rillenrichtung und Verfahren ergänzt man nur, wenn sie die Funktion beeinflussen.
Wann gehört das Bearbeitungsverfahren an das Oberflächenzeichen?
Nur wenn das Verfahren die Funktion beeinflusst, etwa wenn ein Dichtungszapfen im Einstich geschliffen oder eine Fläche poliert werden muss. Die Bearbeitung schreibt man in Worten über den Querstrich des Zeichens. In allen anderen Fällen genügt der Parameterwert, und die Wahl der Methode bleibt der Werkstatt überlassen, was den Teilepreis meist senkt.
Wie misst man die Rauheit, damit das Ergebnis mit der Zeichnung vergleichbar ist?
Das Tastschnittgerät wird quer zu den Bearbeitungsspuren geführt, weil die Rauheitshöhe dort am größten ist, über die am Zeichen angegebene Messstrecke oder die Standardstrecke nach der Norm der Zeichnung. Die berechneten Parameter vergleicht man nach der 16-%- oder der max-Regel mit dem Grenzwert. Für schnelle Prüfungen an der Maschine dienen Vergleichsmuster, im Streitfall entscheidet aber die Messung mit dem Gerät.
Downloads
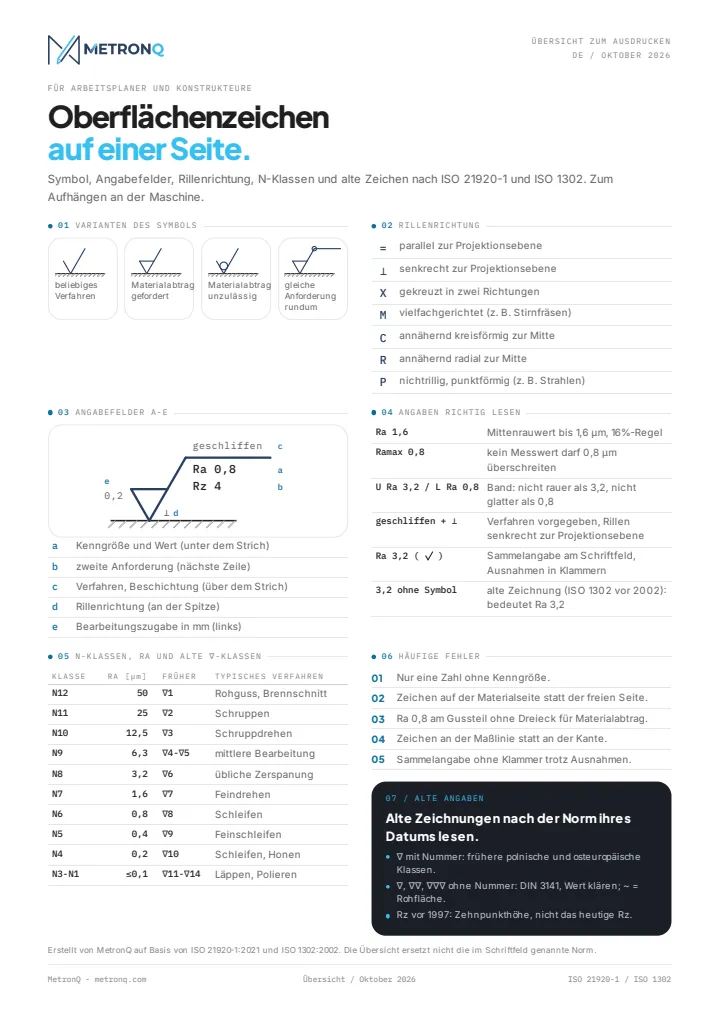
Oberflächenzeichen - Übersicht
Symbolvarianten, Angabefelder a-e, die 7 Rillenrichtungen, Beispielangaben, N-Klassen mit alten ∇-Klassen, häufige Fehler und alte Zeichen. A4, hochformat.
Quellen
- 1.ISO 21920-1:2021 (Angabe der Oberflächenbeschaffenheit auf Zeichnungen; ersetzt ISO 1302:2002)
- 2.ISO 1302:2002 (Angaben auf älteren Zeichnungen)
- 3.EN ISO 4287 (Profilparameter Ra, Rz)
- 4.ISO 4288 (Regeln für den Vergleich der Ergebnisse mit Grenzwerten, 16%- und max-Regel)
- 5.T. Dobrzański, "Rysunek techniczny maszynowy", WNT (Praxis der Zeichnungsangaben).
- 6.ISO 15787:2016 (Darstellung wärmebehandelter Teile in Zeichnungen)
- 7.DIN 3141 (frühere Oberflächenzeichen, zurückgezogen)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen