Oznaczenia chropowatości powierzchni: znak, symbole i zapisy na rysunku technicznym
Oznaczenia chropowatości to znormalizowane zapisy na rysunku technicznym, które mówią wykonawcy, jak gładka ma być każda powierzchnia: znak chropowatości, wartość parametru, sposób obróbki i kierunek śladów. Zasady ustala dziś norma dotycząca oznaczania chropowatości ISO 21920-1, a wcześniej ISO 1302. W tym przewodniku pokazujemy, jak wygląda oznaczanie chropowatości według aktualnych norm, jak czytać symbole na cudzych i starych rysunkach i jak zapisywać własne wymagania, żeby wykonawca zrozumiał je tak samo jak Ty.
Chropowatość powierzchni: krótkie przypomnienie
Chropowatość powierzchni stanowi najdrobniejszą składową geometrii części: to mikronierówności pozostawione przez ostrze, ściernicę lub inny proces, oddzielane w analizie profilu powierzchni od falistości i błędów kształtu. Chropowatość w budowie maszyn i chropowatość w przemyśle metalowym należą do podstawowych wymagań rysunkowych.
Na rysunek trafia, bo chropowatość powierzchni wpływa na tarcie, szczelność, zmęczenie i wygląd - a każdy próg gładkości w dół to dodatkowe operacje i wyższy koszt.
Szerszy temat chropowatości powierzchni - czym różni się od , jak się go mierzy i jaka gładkość realnie wychodzi z toczenia czy szlifowania - opisujemy w tekście o parametrach chropowatości powierzchni. Tutaj zajmujemy się tym, co widać na rysunku: znakiem i wszystkim, co przy nim stoi.
ISO 1302 czy ISO 21920: według której normy ISO czytać znak
Znak czyta się według normy dotyczącej oznaczania chropowatości przywołanej w tabliczce rysunkowej; jeśli rysunek powołuje ISO 1302, obowiązują jej reguły domyślne, a przy przenoszeniu dokumentacji na nową normę warto zapisy przejrzeć, bo domyślne ustawienia obu norm nie są identyczne. Gdy tabliczka milczy, bezpiecznie jest przyjąć interpretację zgodną z ISO 21920 i potwierdzić ją z konstruktorem przy pierwszej sztuce.
Nowa norma dotycząca oznaczania chropowatości, ISO 21920-1:2021, zastąpiła ISO 1302:2002, ale większość rysunków w obiegu wciąż powstała "po staremu". Kształt znaku, miejsce wartości przy półce, symbole kierunku śladów i sens zapisu się nie zmieniły. Nowa seria zebrała w całość to, co było rozproszone między ISO 1302 (zapis), ISO 4287 (parametry chropowatości powierzchni) i ISO 4288 (reguły odbioru), i doprecyzowała wartości domyślne, np. regułę odbioru i odcinek pomiarowy.
Znak chropowatości i symbole chropowatości: budowa
Podstawowy znak chropowatości to "ptaszek" z dwóch ramion nachylonych pod 60° do linii powierzchni, stawiany na krawędzi widoku lub na linii odniesienia. Wokół tego prostego symbolu norma rozmieszcza wszystkie informacje: pod poziomą półką wpisuje się wymagany parametr chropowatości z wartością (np. 3,2), a przy wierzchołku dodatkowe symbole chropowatości opisujące proces i kierunek śladów.
Znak wskazuje zawsze konkretną powierzchnię docelową: dotyka jej bezpośrednio albo łączy się z nią strzałką, więc wiadomo, gdzie obowiązuje wartość chropowatości powierzchni wymaganej przez konstruktora. Pełny symbol chropowatości ma pięć stałych pól, oznaczanych w normie literami, dzięki czemu znaki chropowatości z różnych biur konstrukcyjnych czyta się tak samo:
| Pole | Gdzie przy znaku | Co się wpisuje | Przykład |
|---|---|---|---|
| a | pod półką, pierwszy wiersz | wymagany parametr chropowatości i wartość | |
| b | pod półką, kolejne wiersze | drugie i dalsze wymaganie | |
| c | nad półką | sposób wykonania, obróbka, powłoka | szlifować |
| d | przy wierzchołku | symbol kierunku śladów | |
| e | po lewej, przy ramieniu | naddatek na obróbkę w mm | 0,3 |
Oznaczenie chropowatości w trzech wariantach
Znak występuje w trzech odmianach, które mówią wykonawcy, czy wolno mu wybrać proces. Znak podstawowy (sam "ptaszek") oznacza dowolny sposób uzyskania powierzchni. Znak z zamkniętym trójkątem wymaga obróbki ubytkowej: powierzchnia docelowa wymaga obróbki skrawaniem lub ścieraniem, to klasyczne powierzchnie obrabiane mechanicznie. Znak z okręgiem wpisanym między ramiona zabrania obróbki ubytkowej: powierzchnia ma zostać taka, jaka wyszła z odlewu, kucia czy walcowania.
Ten trzeci wariant bywa najczęściej ignorowany - i najdrożej się mści. Przy odkuwkach i odlewach surowa warstwa wierzchnia jest cenniejsza niż obrobiona: ma korzystne naprężenia własne i zamkniętą strukturę, a jej zebranie potrafi obniżyć wytrzymałość zmęczeniową części. Wykonawca, który "poprawi" taką powierzchnię, robi część niezgodną z rysunkiem, choćby wyszła gładsza.
Czwarty wariant to znak "dookoła": mały okrąg w miejscu, gdzie ramię łączy się z półką. Oznacza, że wymaganie obowiązuje wszystkie powierzchnie na zamkniętym obrysie w danym widoku, ale nie obejmuje ścian równoległych do płaszczyzny rysunku. Nie należy go mylić z okręgiem między ramionami, który zakazuje obróbki.
Chropowatość Ra i chropowatość Rz: jak czytać liczbę przy znaku
Sercem zapisu jest wartość parametru chropowatości: wartość graniczna. to średnia chropowatość, czyli średnia arytmetyczna odchyleń profilu powierzchni od linii średniej, - wysokość profilu chropowatości liczona ze szczytu i doliny; jednostki chropowatości powierzchni to zawsze mikrometry. Zapisuje się je w formacie: symbol parametru, odstęp, wartość, np. lub .
Tyle wystarczy, żeby odczytać wartość chropowatości powierzchni wymaganej przy znaku: 3,2 na czopie znaczy, że średnia chropowatość tej powierzchni nie może przekroczyć 3,2 µm. Który parametr wybrać i dlaczego bywa ostrzejszym sitem na pojedyncze rysy w profilu powierzchni - to już domena artykułu o parametrach; z punktu widzenia zapisu ważne jest jedno: przy jednym znaku można podać wartość parametru chropowatości dla kilku parametrów naraz i każda z nich obowiązuje osobno.
Parametr Ra, parametr Rz i inne parametry chropowatości przy znaku
Przy znaku wolno wpisać wszystkie parametry chropowatości powierzchni z normy, nie tylko i : na przykład całkowitą wysokość chropowatości albo udział materiałowy . Litera na początku mówi, z którego profilu powierzchni są obliczane parametry chropowatości: R to profil chropowatości, W falistości, a P pierwotny profil powierzchni. Warunek jest jeden: wymagany parametr chropowatości zawsze stoi przed liczbą.
Oznaczenie maksymalnej chropowatości i inne zapisy przy znaku
Domyślnie pojedyncza wartość działa według reguły 16%: partia jest zgodna, jeśli nie więcej niż 16% wyników pomiaru przekracza limit; z tą wartością porównuje się obliczane parametry chropowatości z kolejnych pomiarów. Gdy wymaganie jest krytyczne, stosuje się oznaczenie maksymalnej chropowatości z dopiskiem "max", np. : wtedy maksymalna chropowatość powierzchni nie może zostać przekroczona w żadnym pojedynczym pomiarze.
Zapis max to standard na powierzchniach uszczelniających i łożyskowych, gdzie maksymalna chropowatość powierzchni decyduje o szczelności, a jedna rysa oznacza przeciek. Spotyka się go też tam, gdzie liczy się chropowatość w instalacjach higienicznych: powierzchnie stykające się z żywnością mają zwykle nie większe niż 0,8 µm. Obok wartości parametru przy znaku można umieścić także rodzaj obróbki, naddatek, odcinek pomiarowy oraz wartość parametru drugiego typu, więc kompletna instrukcja mieści się w jednym znaku: "szlifować, 0,8, ślady prostopadłe do osi".
Są też powierzchnie, które nie mogą być ani za szorstkie, ani za gładkie: przylgnie docierane, powierzchnie pod klejenie, gładzie cylindrów. Wtedy stosuje się zapis dwustronny z literami U i L: znaczy, że chropowatość powierzchni ma się zmieścić w paśmie - za zgrubna powierzchnia nie uszczelni, za gładka nie utrzyma smaru albo kleju. Usuwanie dolnej granicy "dla uproszczenia" przy przerysowywaniu dokumentacji to prosty sposób na węzeł, który się zaciera.
Oznaczenia obróbki powierzchni: wykończenie powierzchni, powłoki i obróbka cieplna
Oznaczenia obróbki powierzchni wpisuje się słownie nad półką znaku, w polu c: "toczyć", "szlifować", "docierać", "polerować". Taki dopisek narzuca proces dla danej powierzchni docelowej, więc stosuje się go tylko wtedy, gdy wykończenie powierzchni ma znaczenie funkcjonalne; sam zapis wartości mówi tylko, jaką chropowatość powierzchni ma mieć gotowa ścianka, a metodę zostawia warsztatowi.
To samo pole służy do powłok. Jeśli wartość chropowatości powierzchni wymaganej dotyczy stanu przed nałożeniem powłoki, trzeba to napisać wprost, bo powłoka zmienia profil; wymagania dotyczące wykończenia mogą więc mieć dwie wartości: pod powłokę i dla gotowej powierzchni.
Oznaczenia obróbki cieplnej na rysunku technicznym to osobny zapis, poza znakiem. Reguły podaje ISO 15787: twardość z tolerancją (np. 58+4 HRC), głębokość warstwy utwardzonej i zakres obróbki. Strefę hartowaną miejscowo zaznacza się grubą linią punktową wzdłuż powierzchni.
Kierunek chropowatości na powierzchniach obrabianych mechanicznie
Kierunek chropowatości, czyli kierunek śladów obróbki, oznacza się literą lub symbolem przy wierzchołku znaku. Wszystkie powierzchnie obrabiane mechanicznie mają jakiś kierunek śladów, a profil powierzchni mierzony wzdłuż i w poprzek tych śladów wygląda zupełnie inaczej; wysokość profilu chropowatości w poprzek śladów jest największa, dlatego metody profilometrii mierzą w poprzek śladów i tak prowadzi się kontrolę chropowatości powierzchni.
Norma przewiduje siedem symboli kierunku profilu chropowatości: ślady równoległe do płaszczyzny rzutu widoku, prostopadłe do niej, skrzyżowane, wielokierunkowe (typowe dla frezowania czołowego), koncentryczne, promieniowe oraz bezkierunkowe, punktowe (np. po obróbce strumieniowo-ściernej). Chropowatość powierzchni wpływa na pracę węzła także przez kierunek: powierzchnia ślizgowa pracuje ciszej, gdy ślady biegną wzdłuż ruchu, a uszczelnienie promieniowe wymaga śladów obwodowych. Tam, gdzie powierzchnia docelowa współpracuje z uszczelnieniem lub prowadnicą, kierunek chropowatości warto zapisać jawnie: sama wartość nie mówi, jak chropowatość powierzchni części zachowa się w ruchu.
Klasy chropowatości i tabele chropowatości
Zanim oznaczanie chropowatości powierzchni ustandaryzowano wprost wartościami parametrów, gładkość zapisywano klasami. Klasy chropowatości to umowne stopnie, czyli poziomy chropowatości powierzchni, w których każdej klasie odpowiada wartość, jaką przyjmuje średnia chropowatość ; im niższy numer klasy N, tym mniejsza wysokość chropowatości (w dawnych klasach ∇ odwrotnie). Jednostki chropowatości powierzchni pozostają przy tym te same: mikrometry.
Współczesne klasy według ISO to N1-N12; w starszej polskiej dokumentacji spotkasz klasy trójkątowe ∇1-∇14. Tabele chropowatości pozwalają szybko przejść między systemami zapisów opisujących chropowatość powierzchni:
| Klasa ISO | [µm] | Dawny zapis | Typowy proces |
|---|---|---|---|
| N12 | 50 | ∇1 | cięcie ogniowe, odlew surowy |
| N11 | 25 | ∇2 | obróbka zgrubna |
| N10 | 12,5 | ∇3 | zgrubne toczenie, frezowanie |
| N9 | 6,3 | ∇4-∇5 | obróbka średniodokładna |
| N8 | 3,2 | ∇6 | typowe powierzchnie obrabiane mechanicznie |
| N7 | 1,6 | ∇7 | dokładne toczenie i frezowanie |
| N6 | 0,8 | ∇8 | dokładna obróbka skrawaniem, szlifowanie |
| N5 | 0,4 | ∇9 | szlifowanie dokładne |
| N4 | 0,2 | ∇10 | szlifowanie, honowanie |
| N3 i niżej | ≤0,1 | ∇11-∇14 | docieranie, polerowanie |
Ogólny opis chropowatości klasami wciąż bywa używany w specyfikacjach handlowych; tak opisuje się chropowatość w przemyśle metalowym np. przy ocenie, jaką jakość prętów stalowych daje hutniczy stan surowy. Tak opisywana chropowatość powierzchni stanowi cechę półwyrobu, nie gotowej części; chropowatość w budowie maszyn zapisuje się już wprost wartością .
Stare oznaczenia chropowatości: jak czytać dawne rysunki
Dawne zapisy czyta się według normy, która obowiązywała w dniu wykonania rysunku, a nie według dzisiejszej. Mówi to wprost ISO 1302:2002, dawna norma dotycząca oznaczania chropowatości: zapis wykonany według wcześniejszego wydania odnosi się do ówczesnych definicji parametrów i tylko tak może być interpretowany. Data i norma w tabliczce są więc pierwszą rzeczą do sprawdzenia.
W praktyce warsztat spotyka cztery rodzaje dawnych zapisów opisujących chropowatość powierzchni:
- Trójkąty z numerem klasy (∇6, ∇8). Klasy chropowatości z dawnych polskich norm; odpowiedniki są w tabeli powyżej.
- Same trójkąty bez numeru (∇, ∇∇, ∇∇∇). Typowe dla starej dokumentacji niemieckiej (DIN 3141, zastąpionej przez DIN ISO 1302 około 1980 r.): im więcej trójkątów, tym gładsza powierzchnia, a falka ~ oznaczała powierzchnię surową. Wartość liczbową trzeba ustalić z konstruktorem.
- Sama liczba po lewej stronie znaku, np. 3,2. Według ISO 1302 sprzed 2002 r. liczba bez symbolu parametru oznaczała w mikrometrach. Na nowych rysunkach taki zapis jest niekompletny.
- na rysunku sprzed 1997 r. Wcześniej oznaczał wysokość profilu chropowatości liczoną z dziesięciu punktów, dziś to największa wysokość profilu chropowatości (dawne ). Ta sama litera, inna wielkość, bo parametry chropowatości powierzchni zdefiniowano wtedy od nowa.
Zmiany w oznaczaniu chropowatości powierzchni wprowadzone w 2002 roku to stałe pola a-e, obowiązkowy symbol parametru, reguła 16% jako domyślna i dopisek "max". Przy częściach zamiennych do starych maszyn najbezpieczniej przepisać wymaganie na dzisiejszy zapis i potwierdzić je z odbiorcą.
Oznaczenie zbiorcze przy tabliczce rysunkowej
Kompletny rysunek nie stawia znaku przy każdej ściance - od tego jest oznaczenie zbiorcze, umieszczane nad tabliczką rysunkową i pełniące rolę ogólnego opisu chropowatości całej części. Działa ono jak wartość domyślna: znak z wartością (najczęściej 3,2 dla powierzchni obrabianych mechanicznie; to typowa chropowatość w przemyśle metalowym) obowiązuje dla każdej powierzchni, która nie dostała własnego znaku w widokach.
Taką chropowatość powierzchni ma mieć cała reszta części; dotyczy to tak samo chropowatości zewnętrznej, jak i chropowatości wewnętrznej otworów, a zapis pozwala określić chropowatość powierzchni wszystkich ścianek jednym zapisem. Jeśli na części są powierzchnie funkcjonalne z indywidualnymi wymaganiami, obok znaku zbiorczego dopisuje się w nawiasie znak lub znaki wyjątków - to sygnał dla czytającego: "reszta ma 3,2, ale szukaj po widokach powierzchni oznaczonych inaczej". Dwie rzeczy psują ten system najczęściej: znak zbiorczy bez nawiasu przy części z indywidualnymi oznaczeniami oraz brak oznaczenia zbiorczego w ogóle, gdy powierzchnie bez znaku nie mają żadnego wymagania.
Jak oznaczyć chropowatość na rysunku technicznym: krok po kroku
Oznaczanie chropowatości na rysunku najprościej przeprowadzić w sześciu krokach: wybrać powierzchnie funkcjonalne, dobrać parametr i wartość, zdecydować o regule odbioru, dopisać proces i kierunek śladów tylko tam, gdzie mają znaczenie, postawić znaki na właściwych krawędziach i zamknąć rysunek oznaczeniem zbiorczym.
- Wypisz powierzchnie funkcjonalne. Przylgnie, czopy pod łożyska i uszczelnienia, powierzchnie ślizgowe i bazowe. Tylko dla nich trzeba określić chropowatość powierzchni osobnym znakiem.
- Dobierz parametr i wartość. Najczęściej ; wartość parametru chropowatości wynika z funkcji powierzchni, nie z zapasu.
- Zdecyduj o regule odbioru. Domyślna reguła 16% wystarcza zwykle; dopisek max tylko dla powierzchni krytycznych.
- Dopisz wymagania dotyczące wykończenia, jeśli są potrzebne. Proces w polu c i symbol kierunku profilu chropowatości przy wierzchołku; w pozostałych przypadkach zostaw je puste.
- Postaw znak na krawędzi lub linii odniesienia. Od strony, z której powierzchnia docelowa jest widoczna; jeden znak opisuje jedną powierzchnię.
- Dodaj oznaczenie zbiorcze nad tabliczką. Z wyjątkami w nawiasie, żeby chropowatość powierzchni części była określona dla każdej ścianki.
Dzięki temu oznaczanie chropowatości powierzchni jest kompletne: każda ścianka ma swoje wymaganie, jawne albo domyślne, a powierzchnie funkcjonalne dostają je wprost. Chropowatość zewnętrzna, na powierzchniach widocznych i bazowych, jest łatwa do uzyskania i skontrolowania. Chropowatość wewnętrzna, w otworach i rowkach, bywa trudniejsza: dostaje znak na linii odniesienia ze strzałką wskazującą otwór, a poniżej 0,8 w głębokim otworze zwykle oznacza dodatkową operację, np. rozwiercanie. Chropowatość wewnętrzna kosztuje więc więcej niż ta sama chropowatość zewnętrzna.
Jeżeli fragment elementu wymaga innej gładkości niż reszta (np. tylko odcinek czopa pod łożysko), znak stawia się przy tym fragmencie z liniami ograniczającymi zakres; to najprostszy sposób, by określić chropowatość powierzchni tylko tam, gdzie jest potrzebna. Cały temat chropowatości powierzchni na rysunku zebraliśmy na jednej stronie A4: ściąga PDF z symbolami chropowatości do wydruku i powieszenia przy stanowisku.
Pięć zapisów z rysunku i co czyta z nich technolog
Na jednym rysunku korpusu można spotkać pięć typowych zapisów: znak zbiorczy, trójkąt z 0,8 na przylgni, szlifowanie z na czopie, pasmo U/L na powierzchni klejonej i znak z okręgiem na odkuwce. Każdy mówi technologowi coś innego o procesie, koszcie i chropowatości powierzchni części.
Te informacje trafiają potem do karty technologicznej:
- Znak zbiorczy nad tabliczką, w nawiasie dwa znaki wyjątków. Część standardowo frezowana; dwie powierzchnie wymagają uwagi, reszta wyjdzie "sama" z prawidłowej obróbki, a do jej sprawdzenia wystarczą płytki wzorcowe.
- z zamkniętym trójkątem na przyldze zaworu. Dokładna obróbka skrawaniem z wolnymi posuwami albo szlifowanie; do tego kontrola chropowatości powierzchni na każdej sztuce, do której służy profilografometr, bo wymaganie jest na granicy możliwości frezowania.
- na czopie pod uszczelniacz promieniowy. Proces narzucony, maksymalna chropowatość powierzchni to 0,4 w każdym pomiarze, ślady prostopadle do osi obrotu - czyli szlifowanie wzdłużne odpada, zostaje wgłębne. Jedna z najdroższych kombinacji w cenniku.
- na powierzchni klejonej. Pasmo dwustronne: za gładko - klej nie zwiąże, za zgrubnie - spoina będzie nieciągła. Technolog zaplanuje obróbkę "w środek pasma", a nie jak najgładszą.
- Znak z okręgiem na powierzchni odkuwki. Nie dotykać: surowa chropowatość powierzchni stanowi tu wymaganie. Jeśli tuż obok leżą powierzchnie obrabiane mechanicznie, trzeba tak zaplanować mocowania, żeby przypadkiem nie zebrać naddatku tam, gdzie go nie ma.
Wymagania jakościowe z rysunku da się dziś wycenić automatycznie: natychmiastowa wycena CNC z pliku STEP liczy dopłatę za klasę jakości osobno dla każdej powierzchni. Do wyceny można też wgrać sam rysunek techniczny w PDF - listę obsługiwanych formatów plików podaje dokumentacja.
Zależność pomiędzy chropowatością a kosztem: co jest wykonalne
Zależność pomiędzy chropowatością a kosztem jest prosta, bo chropowatość powierzchni wpływa na liczbę operacji: prawidłowa obróbka skrawaniem, frezowanie i toczenie, daje 1,6-3,2 bez specjalnych zabiegów, staranne wykończenie 0,8, a wszystko poniżej wymaga zwykle szlifowania lub obróbki wykończeniowej - czyli osobnej operacji, często na osobnej maszynie.
Każde zmniejszenie dopuszczalnej wysokości chropowatości poniżej 0,8 to świadoma decyzja kosztowa: im niższa wartość chropowatości powierzchni wymaganej, tym więcej operacji. Zanim wpiszesz 0,4 na powierzchnię, która wychodzi spod freza, warto wiedzieć, ile to kosztuje: jak tolerancje i chropowatość napędzają cenę części CNC. Do kosztu dochodzi kontrola chropowatości powierzchni. Metody profilometrii dzielą się na stykowe, w których profilografometr prowadzi się w poprzek śladów, i bezstykowe, optyczne, a obliczane parametry chropowatości porównuje się z rysunkiem; przy maszynie operator sięga po płytki wzorcowe, a mikroskop metalograficzny służy do oceny warstwy wierzchniej, nie samej chropowatości. Metody profilometrii i ich pułapki opisujemy w artykule o pomiarze chropowatości.
Najczęstsze błędy w zapisie wymagań dotyczących chropowatości
Kilka błędów w stosowaniu zasad dotyczących oznaczania chropowatości powtarza się na rysunkach bardzo często. Sama liczba przy znaku, gdy wymagany parametr chropowatości trzeba zgadywać - "0,8" może znaczyć , albo cokolwiek; na starych rysunkach według ISO 1302 sprzed 2002 r. oznaczała , ale na nowym rysunku taki zapis jest niekompletny, a wykonawca przyjmie interpretację korzystną dla siebie.
Znak postawiony po złej stronie linii, czyli od strony materiału zamiast od strony wolnej - formalnie określa wtedy chropowatość powierzchni części, której konstruktor nie miał na myśli. 0,8 na powierzchni odlewanej bez znaku obróbki - surowy odlew piaskowy ma rzędu 12,5-25, więc takie wymaganie bez trójkąta nakazującego obróbkę skrawaniem jest niewykonalne i zwykle wraca jako pytanie ofertowe. Znak na linii wymiarowej zamiast na krawędzi powierzchni - czytelnik nie wie, której ścianki dotyczy. Wreszcie oznaczenia indywidualne bez wyjątków w nawiasie przy znaku zbiorczym: dwa wymagania obowiązują wtedy naraz, a spór kończy się dopiero przy odbiorze. Staranne oznaczanie chropowatości powierzchni zamyka każdą z tych furtek, bo chropowatość w budowie maszyn to wymaganie funkcjonalne, nie ozdobnik.
Najczęstsze pytania o znaki chropowatości
Co oznacza znak chropowatości bez żadnej wartości?
To sam sposób wykonania: znak podstawowy dopuszcza dowolny proces, znak z trójkątem wymaga obróbki ubytkowej, a znak z okręgiem jej zabrania. Wymaganie liczbowe pojawia się dopiero z wartością parametru chropowatości; znak bez wartości przy tabliczce bywa też elementem oznaczenia zbiorczego z wyjątkami w nawiasie. Pełne oznaczanie chropowatości powierzchni wymaga symbolu parametru i wartości granicznej.
Czym różni się zapis Ra 3,2 od Ramax 3,2?
3,2 działa według reguły 16% i dopuszcza, by pojedyncze wyniki przekraczały limit (maksymalnie 16% pomiarów), a przy 3,2 maksymalna chropowatość powierzchni nie może zostać przekroczona w żadnym pomiarze. stosuje się dla powierzchni krytycznych, np. uszczelniających i łożyskowych, i trzeba się liczyć z tym, że kontrola chropowatości powierzchni robi się wtedy droższa.
Czy rysunek oznaczony według ISO 1302 jest nadal ważny?
Tak, norma dotycząca oznaczania chropowatości przywołana w tabliczce obowiązuje dla tego rysunku, nawet po zastąpieniu jej nowszą serią norm. Kształt znaku, miejsce wartości, symbole kierunku śladów i sens zapisu w ISO 21920 pozostały te same. Różnice dotyczą głównie ustawień domyślnych, więc przy przenoszeniu dokumentacji na nową normę zapisy warto przejrzeć, zamiast podmieniać numer normy mechanicznie.
Jak czytać stare oznaczenia chropowatości z trójkątami?
Trójkąt z numerem (np. ∇6) to dawna klasa chropowatości, której odpowiada konkretna średnia chropowatość : ∇6 to około 3,2 µm, ∇8 około 0,8 µm. Same trójkąty bez numeru pochodzą zwykle ze starej dokumentacji niemieckiej i oznaczają stopień wykończenia, więc ich wartość liczbową trzeba potwierdzić z konstruktorem.
Jak zapisać wymagania dotyczące chropowatości tylko dla fragmentu elementu?
Znakiem postawionym przy tym fragmencie powierzchni docelowej z liniami ograniczającymi zakres obowiązywania, na przykład tylko przy odcinku czopa pod łożysko. To tańsze niż zaostrzanie wymagania dla całej powierzchni i najprostszy sposób, by określić chropowatość powierzchni tylko tam, gdzie jest potrzebna; reszta zachowuje wymaganie własne albo zbiorcze.
Jak oznaczyć chropowatość powierzchni obrabianych mechanicznie?
Najczęściej znakiem zbiorczym 3,2 nad tabliczką i osobnymi znakami z trójkątem tylko na powierzchniach funkcjonalnych, np. 0,8 na czopie pod łożysko. Chropowatość zewnętrzna wału i chropowatość wewnętrzna otworu dostają znak na krawędzi albo na linii odniesienia; kierunek śladów i proces dopisuje się tylko wtedy, gdy wpływa na funkcję.
Kiedy dopisywać wykończenie powierzchni przy znaku chropowatości?
Tylko wtedy, gdy sposób obróbki wpływa na funkcję, np. gdy czop pod uszczelniacz musi być szlifowany wgłębnie albo powierzchnia ma zostać polerowana. Wykończenie powierzchni wpisuje się słownie nad półką znaku. W pozostałych przypadkach wystarczy wartość parametru, a wybór metody zostaje po stronie warsztatu, co zwykle obniża cenę części.
Jak mierzyć chropowatość powierzchni, żeby wynik był porównywalny z rysunkiem?
Profilografometr prowadzi się w poprzek śladów obróbki, bo tam wysokość chropowatości jest największa, na odcinku pomiarowym podanym przy znaku albo domyślnym według normy z rysunku. Obliczane parametry chropowatości porównuje się z wartością graniczną według reguły 16% albo max. Do szybkiej kontroli przy maszynie służą płytki wzorcowe, ale przy sporze rozstrzyga pomiar przyrządem.
Do pobrania
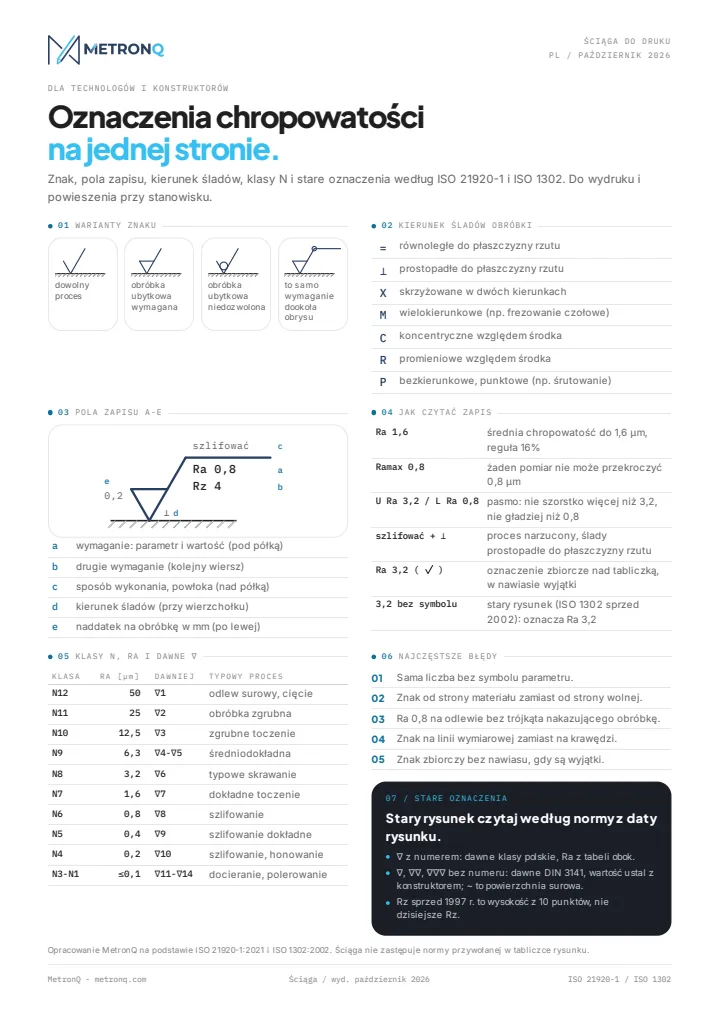
Oznaczenia chropowatości - ściąga
Warianty znaku, pola zapisu a-e, 7 symboli kierunku śladów, przykłady zapisu, klasy N z dawnymi ∇, najczęstsze błędy i stare oznaczenia. A4, pionowo.
Źródła
- 1.ISO 21920-1:2021 (oznaczanie struktury geometrycznej powierzchni na rysunkach; zastępuje ISO 1302:2002)
- 2.ISO 1302:2002 (zapis na starszych rysunkach)
- 3.PN-EN ISO 4287 (parametry profilu Ra, Rz)
- 4.ISO 4288 (reguły porównywania wyników z limitami, reguła 16% i max)
- 5.T. Dobrzański, "Rysunek techniczny maszynowy", WNT (praktyka oznaczania na rysunkach).
- 6.ISO 15787:2016 (oznaczanie części obrabianych cieplnie na rysunkach)
- 7.DIN 3141 (dawne niemieckie znaki powierzchni, wycofana)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo