如何计算切削速度、转速与进给
切削速度、主轴转速和进给速度,是每道工序开工前必须敲定的三个数字,它们决定刀具寿命、表面质量和加工时间。这份指南讲的是这三个数怎么算:你会看到公式、常用材料的示例参数,以及容易套用到自己刀具和零件上的分步计算;只想要结果,可以直接用免费的切削参数计算器。
加工参数:我们到底在算什么
金属切削是三个量的博弈。基本切削参数是切削速度 (刃口相对材料移动多快)、进给(刀具向下一层材料推进多快)和切削深度(一次走刀去除多少材料)。由此派生出你在机床上实际设定的数值:主轴转速和每分钟毫米数的进给速度。
从粗加工到精加工,整个加工过程就是对这几个数字有意识的调配。
为什么这如此重要?因为选错参数会同时毁掉一切:切削速度不对,要么刀具过早磨损,要么白白干得慢;进给不对,要么打坏刃口,要么留下粗糙表面;切深过大则让机床过载。而选对的参数能同时带来好的表面、可预测的刀具寿命和短的节拍。计算切削参数总是遵循同一顺序:先为材料-刀具组合选定切削速度,再算主轴转速,最后定进给和切深。参数相互作用,所以每个计算器都会一步步引导你。
切削速度(Vc)
切削速度()是刃口在被加工表面上移动的速度,单位米每分钟。它是最重要的参数,因为切削速度直接控制切削区的温度,而温度支配刃口磨损。实践中切削速度取决于材料-刀具组合:软材料允许更高速度,硬材料限制速度。公式很简单:
其中 是毫米直径, 是每分钟转数。这一个公式足以为任何刀具计算切削速度。注意一个陷阱:铣削和钻削时 指刀具直径,车削时代入的是工件直径——因为旋转的是零件而不是刀具。两种情况下起作用的都是接触点处的有效切削直径:小切深工作的球头铣刀"看到"的直径远小于名义直径,所以转速得提上去。
正确数值从哪里来?每家制造商都发布推荐:具体刀片牌号或铣刀在某材料组的目录切削速度是最好的起点,其他一切经验法则都只是它的近似。目录值通常按每条刃约十五分钟连续切削给出;常见刀具-材料组合的典型速度汇总在下面的表格里。
计算主轴转速
主轴转速等于切削速度乘以1000,再除以π与直径(毫米)的乘积。10毫米硬质合金立铣刀在200 m/min下约为6370 rpm,50毫米的轴在150 m/min下约为955 rpm。直径越小,同样的 所需的转速就越高。
在机床上你设定的不是 ,而是转速。所以每个转速计算器做的第一件事,就是把上面的公式变形:
例子:10毫米整体硬质合金立铣刀铣结构钢,推荐切削速度 200 m/min。转速计算如下:。同一公式在车削中同样适用:50毫米的轴、要求切削速度 150 m/min,得 。它还能反着用:知道转速和直径,就能倒推实际运行的切削速度是多少。这笔计算只需片刻,却能让你摆脱"凭感觉"干活——那种在这个零件上慢了一半、在那个零件上杀死刃口的干法。
一个值得记住的关系:相同 下,直径越小,转速越高。所以3毫米小铣刀要超过21000转才能达到同样的 200 m/min——这也是为什么小刀具在主轴转速受限的机床上常在最优值以下运行。
进给计算
进给速度 (mm/min)等于主轴转速 、齿数 和每齿进给量 三者的乘积。我们的10毫米4刃铣刀在6370 rpm、 mm时,进给速度约为1274 mm/min。车削中则直接用转速乘以每转进给量 。
第二根支柱是进给。起点是每齿进给量 (mm/齿),同样来自目录。进给计算器把它换算成写进程序的进给速度:
其中 是齿数——在线计算器里的"刃数()"栏。继续上面的例子:我们的10毫米铣刀有4条刃,目录给出 。进给速度因此是 。知道了转速,就能对刀库里的每把刀重复这个计算;车削中用每转进给量 (mm/r)代替 ,进给速度就是简单的 。
齿数的影响是双重的:齿多意味着相同单刃负荷下更高的进给速度,但排屑更差。粗加工和精加工要分别选进给值,因为进给对加工表面的塑造作用最大。这也是为什么铝用2-3刃铣刀、钢用4刃以上。进给太低和太高一样有害:刃口不是在切削而是在摩擦,把材料加工硬化,钝得更快——低进给还可能让表面更差。目录进给值应当当作不值得跌破的下限。
切削深度
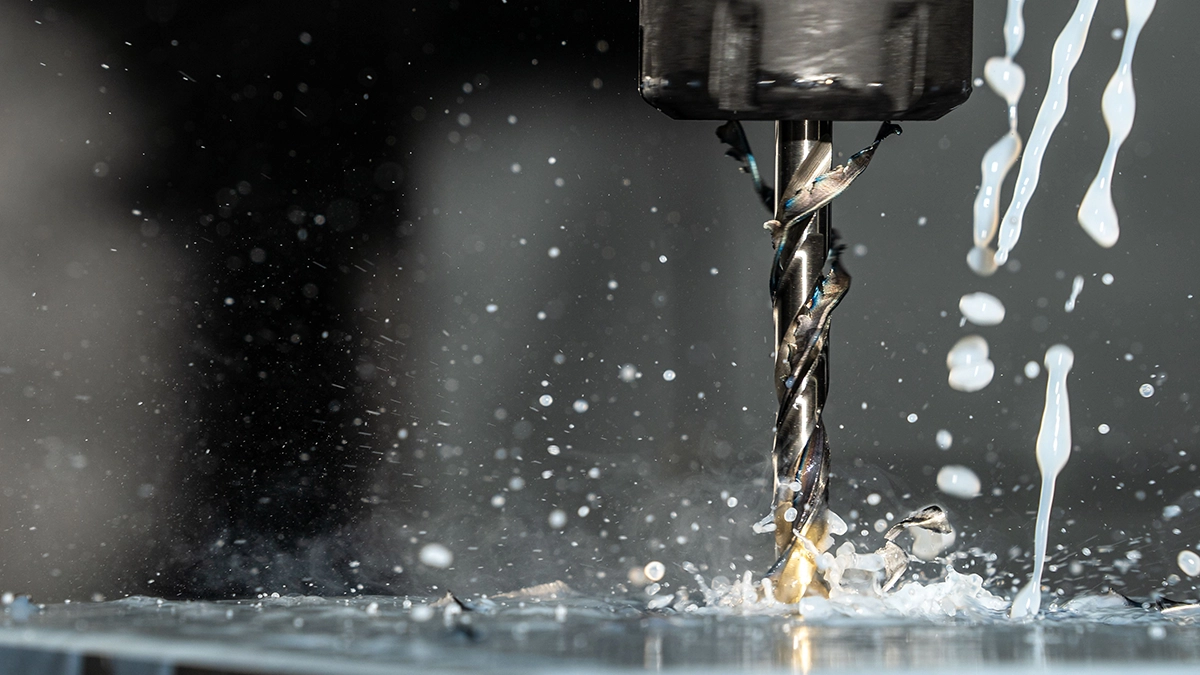
第三个参数是切削深度 (轴向)和切削宽度 (铣削中的径向)。粗加工在中等进给下大量去料;精加工去得少,参数按表面质量选。就像切削速度跟着材料走一样,深度跟着装夹刚性走:出现振动时,先减深度,再动速度。
整体立铣刀的实用规则:圆周铣削 可达1-1.5倍直径,全槽铣削则只能是直径的一小部分;车削刀片的 由刃长和刀尖圆弧半径决定。深度和宽度补齐基本参数组。如何由直径计算切深并匹配刀片、铣刀与机床,见专门的切削深度指南。
常用材料的典型切削速度
硬质合金刀具的典型切削速度:淬硬钢60-120 m/min,不锈钢100-180 m/min,结构钢150-250 m/min,铝300-800 m/min以上。高速钢刀具要慢好几倍。10毫米立铣刀的每齿进给量通常为0.02-0.15 mm。
以下数值是硬质合金和高速钢刀具的安全起点。请当作指导性推荐;刀具制造商的数据永远优先,微调在机床上完成。所有数值均假定浇注冷却。
| 工件材料 | 硬质合金 [m/min] | 高速钢 [m/min] | 10mm立铣刀的 [mm/齿] |
|---|---|---|---|
| 结构钢 | 150-250 | 25-40 | 0.04-0.08 |
| 不锈钢 | 100-180 | 15-25 | 0.03-0.06 |
| 淬硬钢(45-55 HRC) | 60-120 | - | 0.02-0.05 |
| 灰铸铁 | 120-250 | 20-35 | 0.05-0.10 |
| 铝 | 300-800+ | 60-120 | 0.05-0.12 |
| 黄铜、青铜 | 200-400 | 40-70 | 0.05-0.10 |
| 塑料 | 200-500 | 50-100 | 0.05-0.15 |
怎么读这张表:材料决定数量级,刀具决定上限;区间上端的速度要求稳定的条件。刚性好的机床、冷却液和短的刀具悬伸允许往上走;断续切削、薄壁零件或长悬伸意味着往下走——断续切削要把速度降20-30%,因为表格假定连续切削。还有一条简单的修正规则:同组内材料越硬, 越低,而加工硬化材料(不锈钢、高温合金)还额外要求更低的进给。总之,所需的切削速度永远是材料、刀具和装夹稳定性的合力。
选择参数:刀具寿命对加工时间
选择切削速度永远是妥协,参数选择整体上是一门平衡的艺术。更高的速度缩短加工时间,但也抬高温度,让刃口磨损呈指数加速:经典的泰勒方程说, 上升百分之十出头就可能让刀具寿命减半,因为在这个方程里切削速度的指数最大。
速度换时间的效率——在某个点之前——快于它损失时间。另一方面,跌破某个门槛也没有好处:速度太低助长积屑瘤、恶化表面、拉长节拍,而刀具寿命只在纸面上改善——因为积屑瘤脱落时会从刃口上撕下碎块。两个极端通常都来自惯性——参数在材料之间照搬而不重算;新一批材料的合适速度可能不同于上一批。值得时不时按刃口的实际状态调整速度:刀片磨得太快就降下来;能用到标准的好几倍就试着提上去。这种对自家设备的了解比任何目录都值钱。
实践中,最优点在刀具磨损成本与机时成本之和达到最小的地方;工艺员真正追寻的正是这个速度,而不是目录里的最大值。机时贵就跑快些、勤换刀片;专用刀具贵就跑慢些,因为刀具寿命是买节拍的货币。系统性的优化从简单地记录刀片寿命开始。批量生产的收益是实实在在的:优化后的参数能在不换机床、不换夹具的情况下把节拍缩短百分之几十——而且优化不止于 :进给和深度也属于这套组合。为什么省下的每一分钟都重要,我们在CNC加工中最贵的一分钟里写过。
怎么知道该修正了?刃口自己会发信号。刀具磨损比平常快、后刀面出现发亮的磨损带、切屑变成深蓝色,是刃口跑太快的典型画面——该把速度降10-20%。积屑瘤和拉毛的表面说的是反话:把速度或进给提上去。崩刃通常指向振动或断续切削而不是 本身;药方是减小深度、夹得更刚,恢复平稳切削。改参数之前,一定先用放大镜检查磨损的刃口,因为每种磨损机制的对策都不同。
还有第二个维度:加工质量。合适的切削速度让积屑瘤和振动最小化,选得好的速度还能减少毁掉刃口的微崩刃。但最终的光洁度主要由进给支配:车削中进给减半,理论轮廓改善四倍,而速度只间接影响粗糙度——不过适度提高速度确实能降低积屑瘤倾向,从更干净的切屑上就能看出来。这如何换算成 和 ,我们在表面粗糙度一文中讲过。所以精加工用更高的 和更低的进给,粗加工反之;把速度和进给匹配到加工阶段是成功的一半,另一半是随着刃口磨损把参数维持在正确水平。好的加工质量,就是从好的数字开始的。
切削速度计算:分步实操
这里是两个典型案例的完整计算;同一套流程适用于任何其他工序。像在线计算器一样代入自己的数字即可:输入刀具直径(车削则是工件直径栏),从表里取 ,把剩下的算完。
**铣削,结构钢,10毫米整体硬质合金立铣刀,4刃。**第一步:从表格或目录取 、。第二步:把 换算成转速:。第三步:进给速度 。第四步:圆周铣削深度 。如果机床达不到这个转速,把 限到机床最大值并按比例降低进给;只要知道了转速,剩下的永远是简单乘法。
**车削,不锈钢,40毫米轴,硬质合金刀片。**取 、进给 0.2 mm/r。转速:,进给速度 。实用提示:车削中工件直径每走一刀都在缩小,所以CNC系统用恒线速度功能(G96)实时修正转速,保持编程的切削速度;我们在G代码指南中讲过它。
典型的在线计算器要的正是上面这些数据:刀具直径(车削为工件直径)、目录里的切削速度 ,算进给还要刃数()和每齿进给量。结果是进入程序S地址的主轴转速和进入F地址的进给速度。算出的转速永远要和机床最大值比对。进给计算器和转速计算器本质是同一套算术:做上一两次,你就开始心算了。在那之前,可以用免费的切削参数计算器核对手算的转速和进给速度。
车间里和报价单里的切削参数
切削速度的知识在机床之外也有用。速度和进给直接决定节拍时间,而节拍时间是零件价格的主要成分。加工方优化好的参数和设计方合理的公差,是同一笔节省的两半。从几何到工时再到价格的完整步骤,见文档一份报价是怎样生成的。
所以在 MetronQ 报价工具中,需要去除的材料体积和要求的精度,是用现实的参数而不是一口价换算成加工时间的;整个流程如何运作,我们在什么是CNC加工中描述过,参考费率在价格页。
最后是四个划算的习惯。第一,按启动键之前先算参数,哪怕在纸上:两周之后就成了本能,程序里的数字不再是猜测,质量变得可重复。第二,记录验证过的设置:成功任务里的参数比网上任何示例都是更好的目录,因为每个零件都得到一套经过验证的组合,优化好的设置为下一单备着。第三,一次只改一样——改两样你永远不知道是哪一样起了作用、它对刀具寿命有什么影响。第四,听机床的声音:均匀的嗡鸣意味着参数不错,尖叫通常是速度太高或进给太少,隆隆声是振动——对付它的是深度,不是 。
关于切削参数的常见问题
切削参数到底是什么?
切削参数是描述刃口工作的完整量组:切削速度 、进给(每齿、每转或每分钟)、切削深度与宽度,以及由此得出的转速。计算它们只是用两个公式的简单算术;难的是为具体条件选值,因为参数相互作用,车床、铣床、钻床上都一样。
每把切削刀具都有一个唯一正确的速度吗?
没有,每把刀具都有一个取决于工件材料、冷却和装夹刚性的区间。同一把铣刀在铝和不锈钢中的最优值相差数倍,所以正确的速度永远是一个区间而不是一个点。选速度时要考虑具体工序的条件,并把第一个成功零件的参数记下来。
切削速度取决于什么?
切削速度首先取决于材料-刀具组合:工件更硬意味着更低的 ,刀具更硬(硬质合金、陶瓷)意味着更高。然后是冷却、装夹稳定性和切削是否连续。遇到不常见的材料,先找它的 ISO 组(P/M/K/N/S/H),从区间下端开始。
速度过高或过低会发生什么?
速度过高会让温度急剧上升,刃口磨损加速,刀具寿命从小时级掉到分钟级。速度过低则增加积屑瘤风险、糟蹋表面、浪费机时。两个极端通常都来自不经重算就从别的材料抄来的设置;正确的速度能让两种风险同时最小化。
有免费的切削参数计算器吗?
有,metronq.com 提供免费的切削参数计算器,本文开头和正文中都有链接。只想要结果的话可以直接用它,也可以用它核对手算的转速和进给速度。本文在纸上演示的全部算术,在那里都会自动完成。
没有计算器怎么快速估算?
用简化公式 。、10毫米刀具时得 6360 rpm,与完整公式几乎一致。转速乘以刃数和每齿进给量就得到进给速度,倒过来的公式则能从转速反推切削速度。
参考来源
- 1.Sandvik Coromant,《Training Handbook: Metal Cutting Technology》,2017年(公式与参数范围)
- 2.ISO 3685:1993(刀具寿命试验,泰勒方程)
- 3.K. Jemielniak,《Obróbka skrawaniem》,华沙工业大学出版社(金属切削理论基础)
- 4.各刀具制造商技术目录(推荐Vc和fz值)。