Schnittdaten berechnen: Vc, Drehzahl, Vorschub
Schnittgeschwindigkeit, Spindeldrehzahl und Vorschub sind die drei Zahlen, die vor jeder Operation festgelegt werden müssen - und sie entscheiden über Standzeit, Oberflächenqualität und Bearbeitungszeit. Dieser Leitfaden zeigt, wie man sie berechnet: Sie finden hier die Formeln, Beispielwerte für gängige Werkstoffe und Schritt-für-Schritt-Berechnungen, die sich leicht für das eigene Werkzeug und Teil wiederholen lassen - oder Sie geben die Werte in unseren kostenlosen Schnittdaten-Rechner ein, der jede Formel mit Ihren Zahlen zeigt.
Schnittdaten: Was wir eigentlich berechnen
Zerspanung ist ein Spiel mit drei Größen. Die grundlegenden Schnittdaten sind die Schnittgeschwindigkeit (wie schnell sich die Schneide relativ zum Material bewegt), der Vorschub (wie schnell das Werkzeug in aufeinanderfolgende Schichten vordringt) und die Schnitttiefe (wie viel Material ein Durchgang abträgt).
Daraus ergeben sich die abgeleiteten Werte, die man tatsächlich an der Maschine einstellt: die Spindeldrehzahl und der Vorschub in mm pro Minute. Der ganze Bearbeitungsprozess, vom Schruppen bis zum Schlichten, ist eine Frage des bewussten Jonglierens mit diesen Zahlen.
Warum ist das so wichtig? Weil schlecht gewählte Schnittdaten alles auf einmal verderben: Die falsche Schnittgeschwindigkeit bedeutet entweder vorzeitigen Werkzeugverschleiß oder unnötig langsame Arbeit, der falsche Vorschub zerstört Schneiden oder hinterlässt eine raue Oberfläche, und übertriebene Schnitttiefe überlastet die Maschine. Gut gewählte Schnittdaten liefern dagegen gute Oberfläche, vorhersagbare Standzeit und kurze Zykluszeit gleichzeitig. Die Berechnung der Schnittdaten folgt immer derselben Reihenfolge: zuerst die Schnittgeschwindigkeit für das Paar Werkstoff-Werkzeug wählen, dann die Spindeldrehzahl berechnen und schließlich Vorschub und Tiefe festlegen. Die Parameter wirken zusammen - deshalb führt jeder Rechner Schritt für Schritt durch sie hindurch.
Die Schnittgeschwindigkeit (Vc)
Die Schnittgeschwindigkeit () ist die Geschwindigkeit, mit der sich die Schneide über die bearbeitete Fläche bewegt, ausgedrückt in Metern pro Minute. Sie ist der wichtigste Parameter, denn die Schnittgeschwindigkeit steuert direkt die Temperatur in der Schnittzone, und die Temperatur regiert den Schneidenverschleiß. In der Praxis hängt die Schnittgeschwindigkeit vom Paar Werkstoff-Werkzeug ab: Weiche Werkstoffe erlauben höhere Geschwindigkeiten, harte begrenzen sie.
Die Formel ist einfach:
wobei der Durchmesser in Millimetern ist und die Umdrehungen pro Minute. Diese eine Formel genügt, um die Schnittgeschwindigkeit für jedes Werkzeug zu berechnen. Vorsicht vor einer Falle: Beim Fräsen und Bohren bedeutet den Werkzeugdurchmesser, beim Drehen setzt man dagegen den Werkstückdurchmesser ein, weil sich das Teil dreht und nicht das Werkzeug. In beiden Fällen zählt der effektive Schnittdurchmesser am Kontaktpunkt: Ein Kugelfräser, der mit geringer Tiefe arbeitet, "sieht" einen deutlich kleineren Durchmesser als den nominellen - die Drehzahl muss also hinauf.
Woher nimmt man den richtigen Wert? Jeder Hersteller veröffentlicht Empfehlungen: Die Katalog-Schnittgeschwindigkeiten für eine konkrete Plattensorte oder einen Fräser und eine Werkstoffgruppe sind der beste Ausgangspunkt, und jede andere Faustregel ist nur eine Annäherung daran. Katalogwerte gelten typischerweise für etwa fünfzehn Minuten ununterbrochenen Schnitts pro Schneide; typische Geschwindigkeiten für gängige Werkzeug-Werkstoff-Paare sammelt die Tabelle weiter unten.
Die Spindeldrehzahl berechnen
Die Spindeldrehzahl in U/min erhält man, indem man die Schnittgeschwindigkeit mit 1000 multipliziert und durch π mal Durchmesser in Millimetern teilt. Für einen 10-mm-Schaftfräser bei 200 m/min ergibt das etwa 6.370 U/min, für eine Welle mit 50 mm bei 150 m/min etwa 955 U/min. Kleinere Durchmesser brauchen bei gleichem eine höhere Drehzahl.
An der Maschine stellt man nicht ein, sondern die Drehzahl. Das Erste, was jeder Drehzahl-Rechner tut, ist deshalb, die obige Formel umzustellen:
Beispiel: ein Vollhartmetall-Schaftfräser 10 mm in Baustahl, empfohlene Schnittgeschwindigkeit 200 m/min. Die Drehzahlberechnung sieht so aus: . Dieselbe Formel funktioniert beim Drehen: Eine Welle mit 50 mm und eine geforderte Schnittgeschwindigkeit von 150 m/min ergeben . Sie funktioniert auch rückwärts: Wer Drehzahl und Durchmesser kennt, kann zurückrechnen, welche Schnittgeschwindigkeit tatsächlich läuft. Die Rechnung dauert einen Moment und schützt vor der Arbeit "nach Augenmaß", die bei einem Teil halb so schnell ist wie möglich und beim anderen die Schneide umbringt.
Eine Beziehung, die man sich merken sollte: Je kleiner der Durchmesser, desto höher die Drehzahl bei gleichem . Deshalb braucht ein kleiner 3-mm-Fräser über 21.000 U/min, um dieselben 200 m/min zu erreichen - und deshalb laufen kleine Werkzeuge auf Maschinen mit begrenzter Spindeldrehzahl oft unter ihrem Optimum.
Den Vorschub berechnen
Der Vorschub in mm/min ist das Produkt aus Drehzahl , Zähnezahl und Zahnvorschub . Für unseren 10-mm-Fräser mit 4 Schneiden bei 6.370 U/min und mm ergibt das etwa 1.274 mm/min. Beim Drehen multipliziert man die Drehzahl einfach mit dem Vorschub pro Umdrehung .
Die zweite Säule ist der Vorschub. Ausgangspunkt ist der Zahnvorschub (mm/Zahn), ebenfalls im Katalog angegeben. Ein Vorschub-Rechner wandelt ihn in den Vorschub um, den man ins Programm einträgt:
wobei z die Zähnezahl ist - das Feld "Schneidenzahl (z)" in Online-Rechnern. Weiter mit dem Beispiel: Unser 10-mm-Fräser hat 4 Schneiden, und der Katalog gibt an. Der Vorschub beträgt also . Wer die Drehzahl kennt, kann das für jedes Werkzeug im Magazin wiederholen; beim Drehen verwendet man statt den Umdrehungsvorschub (mm/U), und der Minutenvorschub ist einfach .
Die Zähnezahl zählt doppelt: Mehr Zähne bedeuten einen höheren Vorschub bei gleicher Belastung pro Schneide, aber auch schlechtere Spanabfuhr. Vorschubwerte werden getrennt für Schruppen und Schlichten gewählt, denn der Vorschub prägt die bearbeitete Oberfläche am stärksten. Deshalb wählt man für Aluminium Fräser mit 2-3 Schneiden und für Stahl 4 und mehr. Ein zu niedriger Vorschub ist genauso schädlich wie ein zu hoher: Statt zu schneiden, reibt die Schneide, verfestigt das Material und stumpft schneller ab - und ein niedriger Vorschub kann auch die Oberfläche verschlechtern. Katalog-Vorschubwerte sollte man als Untergrenze behandeln, die zu unterschreiten sich nicht lohnt.
Die Schnitttiefe
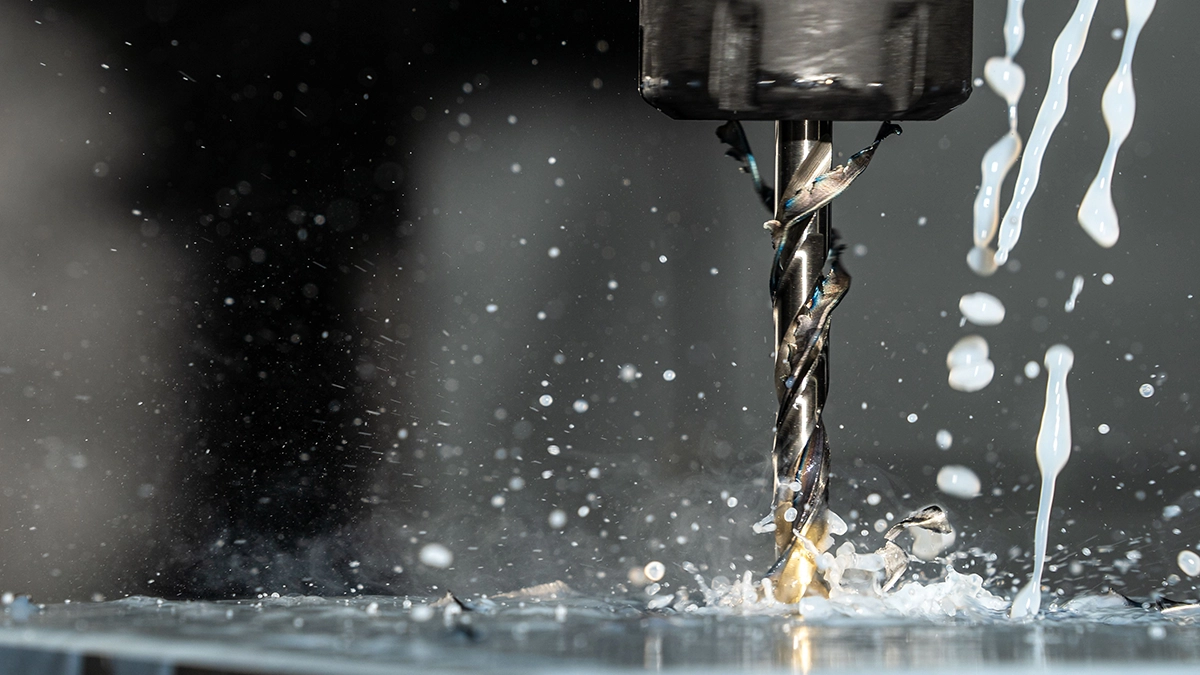
Der dritte Parameter ist die Schnitttiefe (axial) und die Schnittbreite (radial beim Fräsen). So wie die Schnittgeschwindigkeit dem Werkstoff folgt, folgt die Tiefe der Steifigkeit der Aufspannung: Treten Vibrationen auf, reduziert man zuerst die Tiefe, bevor man die Geschwindigkeiten anfasst.
Das Schruppen trägt viel bei moderatem Vorschub ab; das Schlichten wenig, mit Parametern, die für die Oberflächenqualität gewählt sind. Eine praktische Regel für Vollfräser: bis 1-1,5 Durchmesser beim Umfangsfräsen und ein Bruchteil des Durchmessers beim Vollnutfräsen; bei Drehplatten folgt aus Schneidkantenlänge und Eckenradius. Tiefe und Breite vervollständigen den Grundparametersatz. Wie man die Tiefe aus den Durchmessern berechnet und auf Platte, Fräser und Maschine abstimmt, zeigt ein eigener Leitfaden zur Schnitttiefe.
Typische Schnittgeschwindigkeiten für gängige Werkstoffe
Mit Hartmetall liegen typische Schnittgeschwindigkeiten bei 60-120 m/min in gehärtetem Stahl, 100-180 m/min in rostfreiem Stahl, 150-250 m/min in Baustahl und 300-800 m/min oder mehr in Aluminium. HSS-Werkzeuge laufen um ein Mehrfaches langsamer, in Baustahl zum Beispiel mit 25-40 m/min. Der Zahnvorschub für einen 10-mm-Schaftfräser liegt typisch bei 0,02-0,15 mm.
Die folgenden Werte sind sichere Startpunkte für Hartmetall- und HSS-Werkzeuge. Sie sind als Richtwerte zu verstehen; die Daten des Werkzeugherstellers haben immer Vorrang, und die Feinabstimmung geschieht an der Maschine. Alle Werte setzen Überflutungskühlung voraus.
| Werkstoff | Hartmetall [m/min] | HSS [m/min] | für Schaftfräser 10 mm [mm/Zahn] |
|---|---|---|---|
| Baustahl | 150-250 | 25-40 | 0,04-0,08 |
| Rostfreier Stahl | 100-180 | 15-25 | 0,03-0,06 |
| Gehärteter Stahl (45-55 HRC) | 60-120 | - | 0,02-0,05 |
| Grauguss | 120-250 | 20-35 | 0,05-0,10 |
| Aluminium | 300-800+ | 60-120 | 0,05-0,12 |
| Messing, Bronze | 200-400 | 40-70 | 0,05-0,10 |
| Kunststoffe | 200-500 | 50-100 | 0,05-0,15 |
Wie man die Tabelle liest: Der Werkstoff bestimmt die Größenordnung, das Werkzeug die Obergrenze; Geschwindigkeiten am oberen Rand verlangen stabile Bedingungen. Eine steife Maschine, Kühlmittel und kurze Werkzeugauskragung erlauben mehr; unterbrochene Schnitte, ein dünnwandiges Teil oder lange Auskragung bedeuten weniger - beim unterbrochenen Schnitt senkt man die Geschwindigkeit um 20-30 %, denn die Tabelle setzt kontinuierlichen Schnitt voraus. Dazu eine einfache Korrekturregel: Je härter der Werkstoff innerhalb einer Gruppe, desto niedriger , und kaltverfestigende Werkstoffe (Rostfrei, Superlegierungen) verlangen zusätzlich einen niedrigeren Vorschub. Kurz: Die erforderliche Schnittgeschwindigkeit ist immer die Resultante aus Werkstoff, Werkzeug und Stabilität der Aufspannung.
Parameter wählen: Standzeit gegen Bearbeitungszeit
Die Wahl der Schnittgeschwindigkeit ist immer ein Kompromiss. Eine höhere Geschwindigkeit verkürzt die Bearbeitungszeit, erhöht aber auch die Temperatur und beschleunigt den Schneidenverschleiß exponentiell: Die klassische Taylor-Gleichung besagt, dass ein Anstieg von um etwas mehr als zehn Prozent die Standzeit halbieren kann, denn in dieser Gleichung trägt die Schnittgeschwindigkeit den größten Exponenten.
Die Parameterwahl insgesamt ist eine Kunst der Balance. Geschwindigkeit kauft Zeit schneller, als sie sie verliert - bis zu einem Punkt.
Andererseits hilft es auch nicht, unter eine bestimmte Schwelle zu fallen: Eine zu niedrige Geschwindigkeit begünstigt Aufbauschneiden, verschlechtert die Oberfläche und bläht die Zykluszeit auf, während sich die Standzeit nur auf dem Papier verbessert - denn die Aufbauschneide reißt beim Ablösen Fragmente aus der Schneidkante. Beide Extreme entstehen meist aus Routine: Einstellungen, die zwischen Werkstoffen übernommen werden, ohne neu zu rechnen; die richtige Geschwindigkeit für eine neue Materialcharge kann sich von der letzten unterscheiden. Es lohnt sich, die Geschwindigkeit von Zeit zu Zeit an den tatsächlichen Zustand der Schneiden anzupassen: Verschleißen die Platten zu schnell, geht man herunter; halten sie ein Mehrfaches der Norm, versucht man es höher. Dieses Wissen über den eigenen Maschinenpark ist mehr wert als jeder Katalog.
In der Praxis liegt das Optimum dort, wo die Kosten des Werkzeugverschleißes und die Kosten der Maschinenzeit zusammen ihr Minimum erreichen; genau diese Geschwindigkeit jagen Arbeitsvorbereiter, nicht das Katalogmaximum. Bei teurer Maschinenstunde lohnt es sich, schneller zu fahren und Platten öfter zu wechseln; bei teuren Sonderwerkzeugen fährt man langsamer, denn Standzeit ist die Währung, mit der Zykluszeit gekauft wird. Systematische Optimierung beginnt mit dem schlichten Protokollieren der Plattenstandzeiten. In der Serienfertigung ist der Gewinn real: Optimierte Parameter können den Zyklus um Dutzende Prozent verkürzen, ohne Maschinen- oder Vorrichtungswechsel - und die Optimierung endet nicht bei : Vorschub und Tiefe gehören zum Paket. Warum jede gesparte Minute zählt, haben wir in der teuersten Minute der CNC-Bearbeitung beschrieben.
Woran erkennt man, dass eine Korrektur fällig ist? Die Schneide signalisiert es selbst. Schnellerer Werkzeugverschleiß als üblich, eine glänzende Verschleißmarke auf der Freifläche und dunkelblau anlaufende Späne sind das typische Bild einer zu schnell laufenden Schneide - ein Zeichen, mit der Geschwindigkeit 10-20 % herunterzugehen. Aufbauschneiden und eine verschmierte Oberfläche sagen das Gegenteil: mit Geschwindigkeit oder Vorschub hinauf. Schneidenausbrüche deuten meist auf Vibrationen oder unterbrochenen Schnitt statt auf selbst; das Heilmittel sind weniger Tiefe und steifere Spannung, die den gleichmäßigen Schnitt wiederherstellen. Eine verschlissene Schneide sollte man immer mit der Lupe inspizieren, bevor man Parameter ändert, denn jeder Verschleißmechanismus hat ein anderes Gegenmittel.
Und es gibt die zweite Dimension: die Bearbeitungsqualität. Die richtige Schnittgeschwindigkeit minimiert Aufbauschneiden und Vibrationen, und eine gut gewählte Geschwindigkeit minimiert auch die Mikroausbrüche, die eine Schneide ruinieren. Die endgültige Glätte regiert allerdings hauptsächlich der Vorschub: Beim Drehen verbessert ein halbierter Vorschub das theoretische Profil um das Vierfache, während die Geschwindigkeit die Rauheit nur indirekt beeinflusst - wobei eine moderat höhere Geschwindigkeit die Neigung zur Aufbauschneide verringert, was man an einem saubereren Span sieht. Wie sich das in und übersetzt, haben wir im Artikel über die Oberflächenrauheit behandelt. Das Schlichten läuft deshalb mit höherem und niedrigerem Vorschub, das Schruppen umgekehrt; Geschwindigkeit und Vorschub an die Bearbeitungsstufe anzupassen ist die halbe Miete - die andere Hälfte ist, die Parameter bei fortschreitendem Schneidenverschleiß richtig zu halten. Gute Bearbeitungsqualität beginnt schlicht mit guten Zahlen.
Schnittdaten berechnen Schritt für Schritt
Hier die vollständige Rechnung für zwei typische Fälle; dasselbe Schema funktioniert für jede andere Operation. Man setzt einfach die eigenen Zahlen ein, genau wie in einem Online-Rechner: Werkzeugdurchmesser eingeben (oder beim Drehen das Feld Werkstückdurchmesser), aus der Tabelle nehmen und den Rest durchrechnen.
Fräsen, Baustahl, Vollhartmetall-Schaftfräser 10 mm, 4 Schneiden. Schritt 1: Aus Tabelle oder Katalog nehmen wir und . Schritt 2: in Drehzahl umrechnen: . Schritt 3: Der Vorschub beträgt . Schritt 4: Tiefe beim Umfangsfräsen. Erreicht die Maschine diese Drehzahl nicht, begrenzt man auf das Maschinenmaximum und reduziert den Vorschub proportional; kennt man erst die Drehzahl, ist der Rest immer einfache Multiplikation.
Drehen, rostfreier Stahl, Welle 40 mm, Hartmetallplatte. Wir nehmen und einen Vorschub von 0,2 mm/U. Drehzahl: , und der Minutenvorschub beträgt . Ein praktischer Hinweis: Beim Drehen schrumpft der Werkstückdurchmesser mit jedem Durchgang, deshalb nutzen CNC-Steuerungen die Funktion konstante Schnittgeschwindigkeit (G96), die die Drehzahl laufend korrigiert, um die programmierte Schnittgeschwindigkeit zu halten; wir haben sie in unserem Leitfaden zum G-Code behandelt.
Ein typischer Online-Rechner fragt genau nach den Daten, die oben zu sehen sind: dem Werkzeugdurchmesser (oder Objektdurchmesser beim Drehen), der Schnittgeschwindigkeit aus dem Katalog und für den Vorschub zusätzlich nach der Schneidenzahl (z) und dem Zahnvorschub. Die Ergebnisse sind die Spindeldrehzahl, die in die Adresse S des Programms wandert, und der Vorschub für die Adresse F. Die berechnete Drehzahl sollte man immer mit dem Maschinenmaximum vergleichen. Vorschub-Rechner und Drehzahl-Rechner sind also ein und dieselbe Arithmetik: Wer sie ein-, zweimal durchführt, beginnt sie im Kopf zu machen. Bis dahin nimmt Ihnen unser Schnittdaten-Rechner die Arithmetik ab und zeigt unter jedem Ergebnis den Rechenweg.
Schnittdaten in der Werkstatt und im Angebot
Das Wissen um Schnittgeschwindigkeiten nützt über die Maschine hinaus. Geschwindigkeit und Vorschub bestimmen direkt die Zykluszeit, und die Zykluszeit ist der Hauptbestandteil des Teilepreises. Optimierte Parameter auf Seiten des Zerspaners und vernünftige Toleranzen auf Seiten des Konstrukteurs sind zwei Hälften derselben Ersparnis.
Deshalb werden in der MetronQ-Kalkulation das abzutragende Materialvolumen und die geforderte Genauigkeit mit realistischen Parametern in Bearbeitungszeit umgerechnet statt mit einer Pauschale; wie der ganze Prozess funktioniert, haben wir in Was ist CNC-Bearbeitung beschrieben, und Richtpreise stehen in der Preisübersicht. Wie aus Geometrie, Zeiten und Sätzen ein Preis wird, zeigt die Dokumentation Wie eine Kalkulation entsteht.
Zum Schluss vier Gewohnheiten, die sich auszahlen. Erstens: Vor dem Start die Parameter berechnen, und sei es auf Papier - nach zwei Wochen wird das zur zweiten Natur, und die Zahlen im Programm hören auf, geraten zu sein; die Qualität wird wiederholbar. Zweitens: Bewährte Einstellungen notieren - Parameter aus gelungenen Aufträgen sind ein besserer Katalog als jedes Beispiel aus dem Internet, denn jedes Teil bekommt einen verifizierten Satz, und die optimierten Einstellungen liegen für den nächsten Auftrag bereit. Drittens: immer nur eine Sache ändern - bei zwei Änderungen weiß man nie, welche geholfen hat oder wie sie die Standzeit beeinflusst hat. Viertens: auf die Maschine hören - ein gleichmäßiges Summen bedeutet gute Parameter, Quietschen meist zu viel Geschwindigkeit oder zu wenig Vorschub, und Rumpeln bedeutet Vibrationen, denen man mit der Tiefe begegnet, nicht mit .
Häufige Fragen zu Schnittdaten
Was genau sind Schnittdaten?
Schnittdaten sind der vollständige Satz von Größen, die die Arbeit der Schneide beschreiben: Schnittgeschwindigkeit , Vorschub (pro Zahn, pro Umdrehung oder pro Minute), Schnitttiefe und -breite sowie die daraus folgende Drehzahl. Ihre Berechnung ist einfache Arithmetik mit zwei Formeln; schwieriger ist die Wahl der Werte für konkrete Bedingungen, denn die Parameter wirken zusammen.
Hat jedes Zerspanungswerkzeug eine einzige richtige Geschwindigkeit?
Nein, jedes Werkzeug hat einen Bereich, der vom Werkstoff, der Kühlung und der Steifigkeit der Aufspannung abhängt. Das Optimum für denselben Fräser in Aluminium und in Rostfrei unterscheidet sich um ein Mehrfaches, die richtige Geschwindigkeit ist also immer ein Bereich, kein Punkt. Die Parameter des ersten gelungenen Teils sollte man notieren.
Wovon hängt die Schnittgeschwindigkeit ab?
Die Schnittgeschwindigkeit hängt vor allem vom Paar Werkstoff-Werkzeug ab: Ein härteres Werkstück bedeutet niedrigeres , ein härteres Werkzeug (Hartmetall, Keramik) höheres. Danach kommen Kühlung, Spannstabilität und die Frage, ob der Schnitt kontinuierlich ist. Für einen ungewöhnlichen Werkstoff sucht man seine ISO-Gruppe (P/M/K/N/S/H) und beginnt am unteren Rand der Spanne.
Was passiert bei zu hoher oder zu niedriger Geschwindigkeit?
Eine zu hohe Geschwindigkeit treibt die Temperatur scharf nach oben, beschleunigt den Schneidenverschleiß und lässt die Standzeit von Stunden auf Minuten fallen. Eine zu niedrige erhöht das Risiko von Aufbauschneiden, verdirbt die Oberfläche und verschwendet Maschinenzeit. Beide Extreme stammen meist aus Einstellungen, die ohne Neuberechnung von einem anderen Werkstoff kopiert wurden.
Gibt es einen kostenlosen Schnittdaten-Rechner?
Ja, auf metronq.com gibt es einen kostenlosen Schnittdaten-Rechner, der oben im Artikel verlinkt ist. Man gibt die eigenen Werte ein, und der Rechner zeigt jede Formel mit den eigenen Zahlen sowie unter jedem Ergebnis den Rechenweg. Die ganze Arithmetik, die dieser Leitfaden auf Papier vorführt, nimmt er einem damit vollständig ab.
Wie schätze ich die Zahlen schnell ohne Rechner?
Mit der vereinfachten Formel . Für und ein 10-mm-Werkzeug ergibt das 6.360 U/min, fast identisch mit der vollen Formel. Den Vorschub erhält man durch Multiplikation der Drehzahl mit Schneidenzahl und Zahnvorschub, und die umgestellte Formel liefert aus der Drehzahl die Schnittgeschwindigkeit.
Quellen
- 1.Sandvik Coromant, "Training Handbook: Metal Cutting Technology", 2017 (Formeln und Parameterbereiche)
- 2.ISO 3685:1993 (Standzeitprüfung, Taylor-Gleichung)
- 3.K. Jemielniak, "Obróbka skrawaniem", Verlag der TU Warschau (Grundlagen der Zerspanungstheorie)
- 4.technische Kataloge der Werkzeughersteller (empfohlene Vc- und fz-Werte).
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen