
Poradnik
Obróbka wykańczająca: rodzaje, etapy i jakość powierzchni
· 17 min czytania
Każda część rodzi się dwa razy: najpierw z surowego materiału powstaje jej kształt, a potem - w ostatnich przejściach narzędzia - jej wymiar, gładkość i wygląd. Ten drugi akt to obróbka wykańczająca. W tym przewodniku pokazujemy, czym różni się ona od etapu zgrubnego, jakie są rodzaje obróbki wykańczającej, po co między etapami pojawia się hartowanie i jak etap wykańczający decyduje o tym, czy detal przejdzie kontrolę.
Czym jest obróbka wykańczająca i po co dzieli się proces
Obróbka wykańczająca to końcowy etap kształtowania części: przejścia, które zdejmują ostatnie dziesiąte i setne części milimetra, żeby nadać powierzchniom ostateczny wymiar, gładkość i charakter. Jej przeciwieństwem jest obróbka zgrubna, której zadaniem jest szybkie usuwanie materiału - jak najwięcej objętości w jak najkrótszym czasie, bez dbania o wygląd. Ten podział nie jest konwencją redakcyjną, tylko fundamentem technologii: podręczniki projektowania procesów (Feld, Grzesik) traktują go jako pierwszą decyzję przy planowaniu każdej operacji.
Dlaczego nie da się zrobić wszystkiego jednym przejściem? Bo cele obu etapów się wykluczają. Szybkie usuwanie materiału wymaga dużych przekrojów wióra, a te generują siły, ciepło i odkształcenia, które niszczą dokładność. Precyzja wymaga małych sił i stabilnej temperatury, a to oznacza małe przekroje i wolniejsze tempo. Właściwa obróbka skrawaniem rozdziela więc sprzeczne cele w czasie: najpierw objętość, potem jakość. Po obróbce zgrubnej obróbka wykańczająca dostaje detal już z grubsza ukształtowany, z niewielkim, kontrolowanym naddatkiem - i może skupić się wyłącznie na wymiarze i powierzchni. Po fazie zgrubnej obróbka wykańczająca CNC przejmuje detal i w kilku lekkich przejściach prowadzi go do wymiaru.
Obróbka zgrubna i wykańczanie: różnice między obróbką na dwóch etapach
Zgrubna obróbka skrawaniem pracuje dużą głębokością skrawania (2-5 mm i więcej), dużym posuwem i umiarkowaną prędkością; zostawia zgrubne ślady narzędzia i naprężenia w warstwie wierzchniej. Etap wykańczający odwrotnie: głębokość skrawania 0,2-0,5 mm, mały posuw, wyższa prędkość skrawania - i zupełnie inne priorytety. Po obróbce zgrubnej wykończenie powierzchni jest siłą rzeczy zgrubne (Ra rzędu 6,3-25 µm); po przejściach wykańczających typowo Ra 0,8-3,2 µm. Różnice między obróbką na obu etapach widać też w narzędziach: zgrubna obróbka CNC używa mocnych, odpornych na obciążenia płytek o dużym promieniu, a etap wykańczający - ostrych geometrii, płytek typu wiper i narzędzi o wysokiej dokładności. Wreszcie ekonomia: na etapie zgrubnym liczy się szybkość usuwania materiału, na wykańczającym - powtarzalność. Pozostałe po zgrubnej obróbce zgrubne ślady narzędzia są zresztą wliczone w plan: znikną w następnym etapie.
Etapy obróbki skrawaniem w procesie technologicznym obróbki skrawaniem
Klasyczny proces technologiczny obróbki skrawaniem dzieli się według podręczników na trzy, czasem cztery etapy: obróbka zgrubna (zdjęcie większości naddatku), obróbka kształtująca (nadanie geometrii bliskiej finalnej), obróbka wykańczająca (wymiar i powierzchnia) i - przy najwyższych wymaganiach - obróbka bardzo dokładna, jak docieranie. Wstępna obróbka skrawaniem bywa wydzielana osobno, gdy surówka to odlew lub odkuwka z twardym naskórkiem. Sekwencja nie jest sztywna: prosty detal frezowany łączy etapy w jednym zamocowaniu, a skomplikowany wałek przechodzi przez kilka maszyn. W praktyce warsztatowej po operacji zgrubnej obróbka wykańczająca skrawaniem odbywa się najczęściej na tej samej obrabiarce i w tym samym zamocowaniu. Kluczowa reguła planowania brzmi jednak zawsze tak samo: każdy etap zostawia następnemu przewidywalny naddatek. Typowo na etap wykańczający zostawia się 0,3-1 mm na stronę - dość, by usunąć ślady i odkształcenia z poprzedniego etapu, i na tyle mało, by nie marnować czasu. Czym w ogóle jest skrawanie i jakie ruchy składają się na proces skrawania, wyjaśniamy w osobnym przewodniku po obróbce skrawaniem - tu zostajemy przy samym finiszu procesu.
Usuwanie materiału a wykończenie powierzchni: dwa cele procesu
Cały proces obróbki można opisać jako negocjację między dwiema wielkościami. Pierwsza to usuwanie materiału - objętość na minutę, czyli tempo, w jakim obrabiany przedmiot zbliża się do finalnego kształtu; druga to wykończenie powierzchni, czyli to, co po narzędziu zostaje. Zgrubna obróbka skrawaniem maksymalizuje pierwszą wielkość: usuwanie nadmiaru materiału idzie tu pełnym przekrojem wióra, a wydajność obróbki mierzy się w centymetrach sześciennych. Obróbka wykańczająca zapewnia drugą: małe przekroje, ostre krawędzie i parametry skrawania dobrane pod gładkość, nie pod tempo. Dla planisty po fazie zgrubnej obróbka wykańczająca zgrubne ślady ma po prostu usunąć - nic więcej i nic mniej. Szybkie usuwanie materiału i doskonałe wykończenie powierzchni na jednym przejściu to fizyczna sprzeczność - dlatego proces dzieli się na etapy, zamiast szukać kompromisu, który byłby zły dla obu celów naraz.
W liczbach: usuwanie nadmiaru materiału na etapie zgrubnym potrafi pochłonąć 70-90% czasu skrawania, ale to etap wykańczający decyduje, czy część przejdzie kontrolę. Stąd asymetria ryzyka - błąd obróbki zgrubnej kosztuje czas, błąd finiszu kosztuje detal. Szybkość usuwania materiału jest więc metryką pierwszego etapu; drugi mierzy się mikrometrami.
Rodzaje obróbki wykańczającej
Rodzaje obróbki wykańczającej najprościej uporządkować od najczęstszych: wykańczające przejścia na tej samej obrabiarce, która robiła etap zgrubny, potem operacje ścierne, wreszcie zabiegi specjalne. Wybór zależy od wymaganej dokładności, twardości materiału i geometrii - nie ma jednej metody dobrej na wszystko, jest za to logiczna drabina, po której schodzi się tylko tak nisko, jak każe rysunek.
Toczenie i frezowanie wykańczające
Najtańsza obróbka wykańczająca elementów to po prostu ostatnie przejścia na tej samej maszynie: toczenie wykańczające ostrą płytką o małym promieniu i frezowanie wykańczające z małym naddatkiem. Nowoczesna obróbka skrawaniem osiąga w ten sposób tolerancje IT7-IT8 i Ra 0,8-1,6 bez zmiany zamocowania - a każde ponowne mocowanie to ryzyko błędu bazowania. Precyzyjna obróbka skrawaniem na centrum frezarskim czy tokarskim pokrywa dziś większość potrzeb przemysłu; dopiero gdy rysunek żąda więcej, do gry wchodzą operacje ścierne. Obróbka skrawaniem CNC ma tu jeszcze jedną przewagę: te same programy dają identyczne wykończenie powierzchni na sztuce pierwszej i tysięcznej, a po przejściach zgrubnych obróbka wykańczająca CNC pracuje na geometrii, którą zna z poprzedniego programu - to duża część jej powtarzalności.
Szlifowanie
Szlifowanie to podstawowa obróbka ścierna: ziarna ściernicy zdejmują mikrowióry, dając Ra 0,2-0,8 i tolerancje do IT5-IT6. Jest niezastąpione tam, gdzie materiał jest za twardy na ostrze - właśnie dlatego stanowi naturalną parę z hartowaniem. Obróbka wykańczająca elementów zahartowanych to wręcz jego domena, a gdy po fazie zgrubnej obróbka wykańczająca skrawaniem nie domyka klasy dokładności, detal również przechodzi na szlifierkę. Płaszczyzny szlifuje się obwodowo lub czołowo, wałki na szlifierkach kłowych, otwory na szlifierkach do otworów. Ścieżka jest zwykle prosta: zgrubna obróbka skrawaniem, obróbka cieplna, szlif. Cena tej dokładności to osobna maszyna, osobne zamocowanie i wolne tempo - szlifowanie zdejmuje setne części milimetra na przejście.
Polerowanie i wykańczanie powierzchni ponad wymiar
Gdy liczy się nie wymiar, lecz wygląd lub higiena, wchodzi polerowanie: obróbka powierzchni miękkimi narzędziami z pastą ścierną, schodząca poniżej Ra 0,1 aż po lustro. Wykańczanie powierzchni tego typu jest normą w branży spożywczej i medycznej (mikrodoliny to siedlisko osadów) oraz w formach wtryskowych, gdzie powierzchnia formy odciska się w każdej sztuce. Do tej samej rodziny należą honowanie (gładzie cylindrów) i docieranie - operacje, w których wykańczanie powierzchni staje się celem samym w sobie.
Gratowanie: obróbka ręczna i obróbka mechaniczna
Każda krawędź po skrawaniu ma grat - ostry, nieregularny naddatek, który kaleczy ręce, blokuje montaż i odpada w eksploatacji. Gratowanie, czyli jego usuwanie, to najbardziej niedoceniany z rodzajów obróbki wykańczającej. Obróbka ręczna (pilnik, skrobak, włóknina) wciąż króluje przy małych seriach i trudno dostępnych krawędziach; obróbka ręczna bywa też jedyną opcją przy detalach ze skomplikowanymi przecięciami otworów. W seriach obróbka mechaniczna przejmuje temat: fazowanie na maszynie, szczotki, wygładzanie wibrościerne, obróbka strumieniowa. Obróbka ręczna wraca jeszcze przy poprawkach jednostkowych i prototypach. Obróbka wykańczająca elementów drobnych to zresztą często właśnie gratowanie i nic więcej. Reguła praktyczna: jeśli rysunek milczy, przyjmuje się "krawędzie stępione" - a wycena, która pomija gratowanie, zaniża pracochłonność nawet o kilkanaście procent, bo obróbka ręczna nie skaluje się z automatyzacją.
Wiercenie, rozwiercanie i obróbka precyzyjna otworów
Otwory mają własną drabinę jakości. Wiercenie daje otwór "surowy" (IT11-IT13); gdy trzeba dokładniej, po wierceniu przychodzi rozwiercanie zgrubne i wykańczające, które prowadzi otwór do IT7-IT9 i Ra 0,8-1,6. Obróbka precyzyjna otworów pod łożyska czy pasowania H7 to klasyczna sekwencja: wiercenie, rozwiercanie, ewentualnie wytaczanie dokładne lub honowanie. To dobry przykład ogólnej zasady: obróbka wykańczająca elementów rzadko jest jedną operacją - to łańcuszek coraz delikatniejszych zabiegów na tej samej powierzchni.
Power Skiving i uzębienia
Nowym rozdziałem jest Power Skiving - obwiedniowe skrawanie uzębień, w którym zsynchronizowane wrzeciona narzędzia i koła pozwalają nacinać i wykańczać zęby na jednym centrum tokarsko-frezarskim, zamiast przenosić detal na osobną dłutownicę. Power Skiving skraca łańcuch operacji przy kołach zębatych wewnętrznych i wielowypustach, a w połączeniu z obróbką na twardo potrafi zastąpić szlifowanie zębów przy umiarkowanych wymaganiach. Dla technologa to sygnał szerszego trendu: nowoczesna obróbka skrawaniem wciąga kolejne operacje wykańczające na jedną maszynę, skracając czas przezbrojeń i liczbę zamocowań.
Hartowanie w procesie: finisz po obróbce cieplnej
W częściach, które mają być twarde - wały, koła zębate, prowadnice, narzędzia - między etapami obróbki staje hartowanie. Kolejność jest żelazna: najpierw zgrubna obróbka skrawaniem miękkiego materiału, potem obróbka cieplna, potem finisz na twardo. Powód pierwszy: skrawanie miękkiej stali jest tanie, a po hartowaniu twardość 55-62 HRC wyklucza zwykłe płytki. Powód drugi: hartowanie odkształca - detal prowadzi się i zmienia wymiary o dziesiąte części milimetra, więc finisz wykonany przed piecem poszedłby do kosza. Dlatego przed hartowaniem zostawia się naddatek (typowo 0,3-0,5 mm na stronę), a po hartowaniu zdejmuje go ściernica albo płytki CBN - po fazie zgrubnej obróbka wykańczająca skrawaniem na twardo jest dziś pełnoprawną alternatywą dla ściernicy. Hartowanie indukcyjne i nawęglanie zmieniają tylko warstwę wierzchnią, ale reguła zostaje: po hartowaniu wolno już tylko wykańczać, nigdy kształtować. Jeśli rysunek łączy twardość z ciasnym pasowaniem, proces bez etapu na twardo po obróbce cieplnej jest po prostu błędnie zaplanowany - to jedna z częstszych przyczyn reklamacji przy zamawianiu części "po taniości".
Inox i materiały trudnoobrabialne
Rodzaj materiału potrafi wywrócić te reguły, a osobny przypadek to Inox, czyli stale nierdzewne. Austenityczny Inox (304, 316) nie podlega hartowaniu martenzytycznemu, za to umacnia się przy zgniocie: zbyt płytkie, "głaszczące" przejście wykańczające utwardza warstwę wierzchnią i przyspiesza zużycie narzędzi. Stąd reguła dla Inoxu: przejście wykańczające musi realnie skrawać (głębokość skrawania powyżej promienia zaokrąglenia krawędzi), z ostrym narzędziem skrawającym o dodatniej geometrii i stabilnym posuwem; parametry skrawania pod Inox to w katalogach osobny rozdział. Do tego dochodzi lepki wiór i słabe odprowadzanie ciepła - chłodziwo pracuje tu ciężej niż przy stali węglowej, a chropowatość powierzchni po zgniocie potrafi wzrosnąć zamiast spaść. Obrabiany element z Inoxu wybacza mniej, bo parametry skrawania mają tu węższe okno. Podobne pułapki mają tytan i stopy niklu: zakres obróbki materiałów, które wykańcza się bez specjalnych zabiegów, kończy się dokładnie tam, gdzie zaczynają się materiały lotnicze.
Jakość wykończenia powierzchni: dokładność wymiarowa i gładkość
Efekt etapu wykańczającego opisują dwie rodziny wielkości. Pierwsza to dokładność wymiarowa: klasy tolerancji IT, w których typowa obróbka wykańczająca CNC osiąga IT7-IT8, szlifowanie IT5-IT6, a docieranie jeszcze mniej. Dokładność wymiarowa obejmuje też kształt i położenie - równoległość, prostopadłość, bicie - bo najlepszy wymiar nie uratuje krzywej płaszczyzny. Druga rodzina to chropowatość powierzchni z parametrami Ra i Rz, które opisujemy szczegółowo w artykule o parametrach chropowatości. Obie rodziny łączy prosta zależność kosztowa: każdy skok jakości w górę to dodatkowa operacja. Jakość wykończenia powierzchni Ra 3,2 wychodzi "sama" z frezowania; Ra 0,8 wymaga starannych parametrów; Ra 0,4 zwykle szlifowania; lustro - polerowania. Jakość powierzchni rośnie z każdą operacją - i cena razem z nią, dlatego obróbka powierzchni swobodnych, które niczego nie dotykają, może zostać na poziomie frezowania, a wykańczanie powierzchni współpracujących planuje się z rysunku, nie z przyzwyczajenia. Wyższa jakość powierzchni niż wymagana funkcją to czysty koszt: wysoka jakość ma sens tam, gdzie powierzchnia współpracuje, uszczelnia albo jest widoczna, a nie wszędzie. Tak rozumiana precyzyjna obróbka skrawaniem nie jest luksusem, tylko odpowiedzią na konkretne wiersze rysunku.
Warto też wiedzieć, czego finisz nie naprawi. Wady obróbki skrawaniem z wcześniejszych etapów - podcięcia, błędy bazowania, odkształcenia cieplne całej bryły - przechodzą przez etap wykańczający nietknięte albo wręcz się ujawniają, gdy zejdzie wierzchnia warstwa. Wady obróbki skrawaniem najtaniej łapie się tam, gdzie powstały; etap wykańczający jest od gładkości, nie od ratowania geometrii.
Obróbka skrawaniem wykańczająca w praktyce: parametry i chłodziwo
Obróbka skrawaniem wykańczająca rządzi się własnym zestawem nastaw: mała głębokość skrawania, drobny posuw (to on rzeźbi mikronierówności), wyższe tempo niż na etapie obróbki zgrubnej. Tuż po fazie zgrubnej obróbka wykańczająca CNC dziedziczy po poprzedniku ciepło i naprężenia - świeżo po zgrubnej obróbce zgrubne naprężenia w warstwie wierzchniej dopiero się układają, stąd na dokładnych detalach planuje się przerwę lub chłodzenie między etapami. Parametry skrawania dla obu etapów pochodzą z tych samych katalogów, ale z różnych wierszy, a stabilne parametry skrawania są tu ważniejsze niż odważne - jak dobiera się je krok po kroku, opisujemy w tekście o prędkości skrawania. Na etapie wykańczającym rośnie też rola stabilności: parametry obróbki muszą być powtarzalne co do sztuki, a maszyny CNC dają tu przewagę nie dlatego, że są szybsze, tylko dlatego, że są nudne - robią to samo za każdym razem. Parametry obróbki spisuje się w karcie technologicznej, żeby stabilny proces skrawania dało się odtworzyć po miesiącach. Zgrubną obróbkę CNC planuje się od mocy wrzeciona, wykańczającą - od sztywności i drgań; technologia obróbki skrawaniem na tym etapie to w dużej mierze walka z wibracjami: sztywne mocowanie, krótkie wysięgi, ostre narzędzie skrawające. Dokładność wymiarowa pływa też z temperaturą - stąd klimatyzowane hale przy najciaśniejszych pasowaniach.
Chłodziwo gra na wykańczaniu inną rolę niż na etapie zgrubnym. Tam głównie odbiera ciepło; tu pilnuje stabilności termicznej detalu (setne części milimetra "pływają" z temperaturą) i spłukuje wióry, żeby nie rysowały gotowej powierzchni. Przy stalach hartowanych i CBN pracuje się często na sucho, przy Inoxie i aluminium chłodziwo z dobrym smarowaniem poprawia wykończenie powierzchni wprost. Zasada minimum: chłodziwo podane precyzyjnie w strefę skrawania robi więcej niż zalewanie całej maszyny.
Zużycie narzędzi i obrabiany przedmiot
Na etapie wykańczającym zużycie narzędzi mierzy się inaczej: nie tym, czy płytka jeszcze skrawa, ale tym, czy jeszcze trzyma wymiar i gładkość. Narzędzie skrawające, które na etapie zgrubnym pracowałoby dalej, na finiszu jest już zużyte - starta krawędź zostawia gorszą powierzchnię na długo przed katastrofą. Dlatego zużycie narzędzi kontroluje się tu prewencyjnie, wymieniając płytki według liczby sztuk, nie według stanu. Obrabiany przedmiot też stawia warunki: cienkościenny obrabiany element ugina się pod siłami skrawania, więc obróbka wykańczająca elementów podatnych idzie małymi siłami i z przemyślanym podparciem; obrabiany przedmiot po obróbce cieplnej wymaga narzędzi skrawających do pracy na twardo, a proces skrawania na twardo ma własne, węższe okna parametrów. Rodzaj materiału zamyka układankę - to od niego zależy, czy finałem będzie ostre przejście płytką, czy ściernica; zakres obróbki materiałów bez zabiegów specjalnych kończy się na stopach lotniczych.
Zalety obróbki skrawaniem na etapie wykańczania: korzyści z obróbki w jednym zamocowaniu
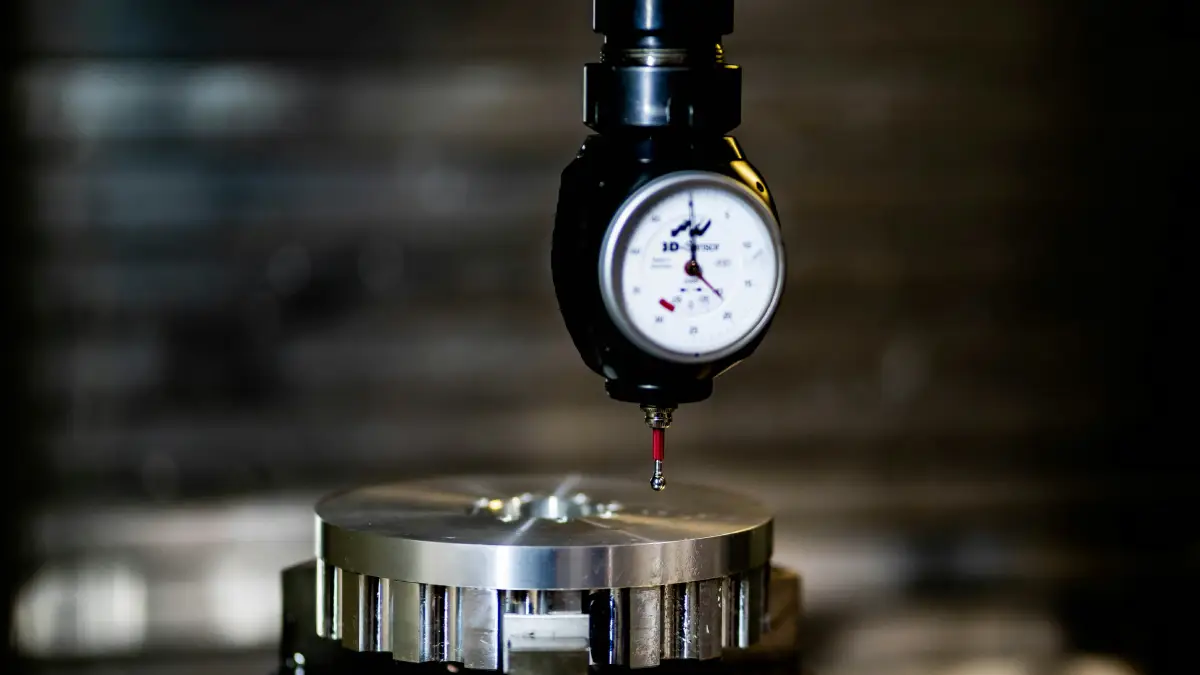
Zalety obróbki skrawaniem jako metody wykańczania - na tle powłok, obróbki elektrochemicznej czy EDM - sprowadzają się do trzech rzeczy: przewidywalność (geometria wynika wprost z toru narzędzia), szerokość zastosowań i koszt. Korzyści z obróbki wykańczającej na tej samej maszynie, która robiła etap zgrubny, są jeszcze konkretniejsze: brak błędów ponownego bazowania, krótszy cały proces obróbki, mniej transportu między stanowiskami. Obróbka wykańczająca zapewnia wtedy nie tylko wymiar, ale i spójność baz z etapem zgrubnym; obróbka wykańczająca zapewnia też serię bez niespodzianek, bo obróbką skrawaniem CNC w jednym zamocowaniu rządzi jeden układ współrzędnych; nowoczesna obróbka skrawaniem dokłada do tego pomiar sondą bez zdejmowania detalu. Efektywna obróbka skrawaniem to dziś właśnie to: jak najwięcej etapów w jednym zamocowaniu, a operacje ścierne tylko tam, gdzie rysunek nie zostawia wyboru.
Wydajność części a efektywna obróbka skrawaniem
W produkcji seryjnej rachunek robi się na sztuki: wydajność części z maszyny na zmianę zależy od sumy czasów obu etapów, więc optymalizuje się je razem. Paradoks polega na tym, że wydajność produkcji - mierzona na końcu linii, nie na jednej operacji - częściej podnosi się na etapie obróbki zgrubnej (agresywniejsze usuwanie nadmiaru materiału), a stabilizuje na wykańczającym - bo każdy brak to strata całego czasu, który detal już pochłonął. Produkcja części o wysokich wymaganiach zaczyna więc liczenie od końca: ile czasu musi dostać etap wykańczający, żeby wydajność części nie była okupiona brakami. Źle policzony naddatek działa w drugą stronę: po fazie zgrubnej obróbka wykańczająca zgrubne ślady usuwa wtedy tylko częściowo i wydajność produkcji przepada w poprawkach. Dopiero potem ustala się, jak szybko wolno przebiec przez etap zgrubny; wydajność obróbki na obu etapach składa się na koszt, ale tylko jeden z nich decyduje o jakości. W tej logice wydajność części i jakość nie są przeciwnikami - przeciwnikiem jest brak podziału na etapy. Produkcja części seryjnych domyka ten rachunek liczbą: wydajność części liczona razem z brakami to jedyna uczciwa wydajność obróbki. Dobrze policzony podział etapów podnosi wydajność produkcji mocniej niż jakikolwiek pojedynczy parametr - tak wygląda produkcja części, która spina się kosztowo.
Zastosowanie obróbki skrawaniem wykańczającej i usługi obróbki CNC
Zastosowanie obróbki skrawaniem wykańczającej obejmuje praktycznie każdą branżę, w której części mają wymiary z tolerancjami: motoryzację (czopy, gniazda łożysk), hydraulikę (obróbka powierzchni przylgowych i gładzi), lotnictwo (obróbka skrawaniem skomplikowanych kieszeni ze ściankami 0,5 mm), medycynę, gdzie precyzyjna obróbka skrawaniem implantów podlega walidacji, i formy wtryskowe - tam po przejściach zgrubnych obróbka wykańczająca CNC frezami kulistymi schodzi do Ra 0,4 bez ręcznego doprowadzania i domyka obróbkę powierzchni formujących. Im bardziej obróbka skrawaniem skomplikowanych geometrii staje się normą, tym większa część wartości detalu powstaje właśnie na etapie wykańczającym - rodzaje obróbki skrawaniem używane w jednym procesie liczy się dziś w pół tuzinach: frezowanie, wytaczanie, rozwiercanie, gwintowanie, obróbka ścierna, gratowanie - i praktycznie wszystkie rodzaje obróbki skrawaniem mają swoje wykańczające odmiany. Obróbka skrawaniem skomplikowanych korpusów odbywa się przy tym na maszynach CNC z sondami, które mierzą detal między etapami.
Obróbka skrawaniem CNC pokrywa dziś całą tę drabinę, od zgrubnej po finisz, a zgrubna obróbka CNC i wykańczająca na jednej maszynie to standard centrów obróbkowych. Dla zamawiającego payoff jest prosty: usługi obróbki CNC różnią się nie tym, czy wykonawca ma maszyny, tylko tym, jak panuje nad etapem wykańczającym - to on decyduje o wymiarach na protokole pomiarowym. Wyceniając detal, warto więc wiedzieć, ile pracy zje końcówka procesu: automatyczna wycena CNC rozbija czas na operacje i pokazuje, jak tolerancje i gładkość przekładają się na cenę - zanim rysunek trafi do warsztatu. Obróbka części z ciasnymi wymaganiami zawsze kosztuje więcej nie przez materiał, lecz przez końcówkę procesu.
Najczęstsze pytania o obróbkę wykańczającą
Czym różni się obróbka zgrubna od wykańczającej? Celem i parametrami. Obróbka zgrubna maksymalizuje tempo usuwania materiału: duża głębokość, duży posuw, zgrubne wykończenie powierzchni. Obróbka wykańczająca zapewnia wymiar i gładkość: mały naddatek, drobny posuw, ostre narzędzie. Po fazie zgrubnej obróbka wykańczająca skrawaniem pracuje na naddatku 0,3-1 mm - rozdzielenie etapów to fundament każdego poprawnego procesu.
Jak wygląda proces technologiczny obróbki skrawaniem? Jako sekwencja etapów łączących różne rodzaje obróbki skrawaniem w jedną marszrutę: obróbka zgrubna, kształtująca, wykańczająca, czasem bardzo dokładna - z obróbką cieplną wpiętą między nie; przy odlewach i odkuwkach dochodzi wstępna obróbka skrawaniem naskórka. Każdy etap zostawia następnemu kontrolowany naddatek, a proces technologiczny obróbki skrawaniem planuje się od wymagań rysunku wstecz; obróbka skrawaniem CNC pozwala przy tym zmieniać charakter pracy samym programem.
Czemu służy hartowanie między etapami obróbki? Nadaje twardość, której miękki materiał nie ma - ale odkształca detal i utwardza go ponad możliwości zwykłych narzędzi. Dlatego wykonuje się je po obróbce zgrubnej, zostawiając naddatek, który zdejmie potem ściernica lub obróbka na twardo.
Czym jest gratowanie i kiedy wykonuje się je ręcznie? To usuwanie ostrych gratów z krawędzi po skrawaniu. Ręcznie - przy małych seriach, prototypach i krawędziach, do których nie dojdzie maszyna; w seriach przejmują je metody mechaniczne, od fazowania po obróbkę wibrościerną.
Czy toczenie może być obróbką wykańczającą? Tak - ostra płytka osiąga IT7 i Ra 0,8-1,6, a płytkami CBN wykańcza się nawet stale zahartowane, zastępując ściernicę. To pełnoprawna precyzyjna obróbka skrawaniem; warunkiem jest sztywny układ i mały, stabilny naddatek.
Ile naddatku zostawia się do usuwania materiału na etapie wykańczającym? Typowo 0,3-1 mm na stronę po etapie zgrubnym i 0,3-0,5 mm przed hartowaniem. Za mało - ślady poprzedniego etapu nie znikną; za dużo - etap wykańczający pracuje jak zgrubny i traci dokładność.
Kiedy obróbka wykańczająca wymaga szlifierki? Gdy dokładność wymiarowa ma być ciaśniejsza niż IT7, gładkość poniżej Ra 0,8 albo gdy materiał jest zahartowany. Poniżej tych progów po fazie zgrubnej obróbka wykańczająca zgrubne ślady usuwa frezem lub nożem - taniej i w jednym zamocowaniu.
Czy wykańczanie poprawi błędy z wcześniejszych etapów? Nie. Mały naddatek etapu wykańczającego usuwa ślady narzędzia, ale nie skoryguje błędów geometrii ani bazowania - te trzeba wyeliminować tam, gdzie powstały.
Dlaczego wykończenie powierzchni podnosi cenę części? Bo każdy próg gładkości to dodatkowa operacja: staranniejsze przejścia, ściernica, polerowanie - i dodatkowa kontrola jakości powierzchni. Wymagania warto więc stawiać funkcją, nie estetyką: tam, gdzie powierzchnia niczego nie dotyka, zgrubniejsze wykończenie powierzchni jest po prostu tańsze.
Tematyobróbka wykańczającaobróbka skrawaniemtechnologia
Źródła
- 1.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT (etapy procesu, naddatki międzyoperacyjne)
- 2.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT (obróbka wykańczająca i warstwa wierzchnia)
- 3.W. Olszak, "Obróbka skrawaniem", WNT (rodzaje operacji wykańczających)
- 4.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warszawa 1972 (podział na obróbkę zgrubną i wykańczającą w normowaniu)
- 5.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (obróbka na twardo, Power Skiving)
- 6.K.G. Swift, J.D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (osiągalne tolerancje i Ra procesów).
Przeczytaj też
- Prędkość skrawania: definicja, dobór i praktykaPrędkość skrawania decyduje o temperaturze w strefie skrawania, zużyciu ostrza i koszcie obróbki. Wyjaśniamy, czym różni się od obrotów i jak ją dobrać.
- Rozwiercanie otworów - precyzyjna obróbka otworówWiertło zostawia otwór za mało dokładny dla pasowań. Wyjaśniamy, jak rozwiercanie nadaje otworom ostateczny wymiar i gładkość: rozwiertaki, naddatki, parametry.
- Programy CNC: przegląd oprogramowania CAD, CAM i sterującegoZa każdym detalem stoją trzy programy: CAD, CAM i sterowanie. Porządkujemy programy CNC, przeglądamy narzędzia od darmowych po przemysłowe i podpowiadamy, jak dobrać software do maszyny i budżetu.
Wypróbuj na swoim detalu
Załóż konto, wgraj swoje pliki STEP i porównaj wyceny z własnymi. Pierwsze 14 dni za darmo, bez karty.
Załóż konto za darmo