
Ratgeber
Endbearbeitung: Arten, Etappen und Oberflächenqualität
· 17 Min. Lesezeit
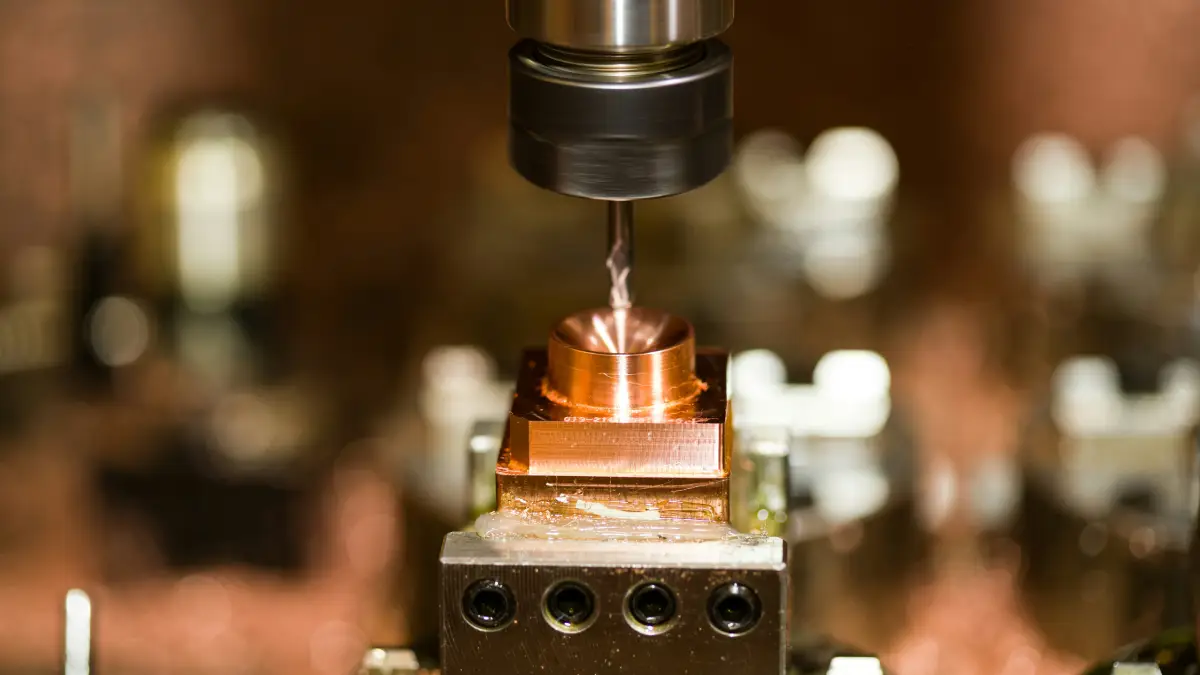
Jedes Teil wird zweimal geboren: Zuerst entsteht aus dem Rohmaterial seine Form, dann - in den letzten Schnitten des Werkzeugs - sein Maß, seine Glätte und sein Aussehen. Dieser zweite Akt ist die Endbearbeitung. In diesem Leitfaden zeigen wir, wie sie sich vom Schruppen unterscheidet, welche Arten der Endbearbeitung es gibt, warum zwischen den Etappen das Härten auftaucht und wie die Schlichtstufe darüber entscheidet, ob ein Teil die Prüfung besteht.
Was die Endbearbeitung ist und warum der Prozess geteilt wird
Die Endbearbeitung ist die letzte Etappe der Formgebung: die Schnitte, die die letzten Zehntel und Hundertstel Millimeter abnehmen, um den Flächen ihr endgültiges Maß, ihre Glätte und ihren Charakter zu geben. Ihr Gegenstück ist das Schruppen, dessen Aufgabe der schnelle Materialabtrag ist - möglichst viel Volumen in möglichst kurzer Zeit, ohne Rücksicht auf das Aussehen. Diese Teilung ist keine redaktionelle Konvention, sondern das Fundament der Prozessplanung: Die Lehrbücher (Feld, Grzesik) behandeln sie als erste Entscheidung bei der Planung jeder Operation.
Warum geht nicht alles in einem Schnitt? Weil sich die Ziele beider Etappen ausschließen. Schneller Abtrag verlangt große Spanquerschnitte, und die erzeugen Kräfte, Wärme und Verformungen, die die Genauigkeit zerstören. Präzision verlangt kleine Kräfte und stabile Temperatur, also kleine Querschnitte und ein langsameres Tempo. Eine richtig geplante Zerspanung trennt die widersprüchlichen Ziele deshalb zeitlich: erst Volumen, dann Qualität. Nach dem Schruppen erhält die Schlichtstufe ein grob geformtes Teil mit kleinem, kontrolliertem Aufmaß - und kann sich ausschließlich auf Maß und Oberfläche konzentrieren. Die CNC-Endbearbeitung führt das Teil dann in wenigen leichten Schnitten auf Maß.
Schruppen und Schlichten: die Unterschiede der beiden Etappen
Das Schruppen arbeitet mit großer Schnitttiefe (2-5 mm und mehr), kräftigem Vorschub und moderater Geschwindigkeit; es hinterlässt grobe Werkzeugspuren und Spannungen in der Randschicht. Die Schlichtstufe ist das Gegenteil: Schnitttiefe 0,2-0,5 mm, feiner Vorschub, höhere Schnittgeschwindigkeit - und völlig andere Prioritäten. Nach dem Schruppen ist die Oberfläche zwangsläufig grob (Ra etwa 6,3-25 µm); nach den Schlichtschnitten typisch Ra 0,8-3,2 µm. Die Unterschiede zeigen sich auch im Werkzeug: Das Schruppen auf der CNC-Maschine nutzt starke, belastbare Platten mit großem Radius, die Schlichtstufe scharfe Geometrien, Wiper-Platten und hochgenaue Werkzeuge. Schließlich die Ökonomie: Beim Schruppen zählt das Zeitspanvolumen, beim Schlichten die Wiederholbarkeit. Die groben Spuren des Schruppens sind dabei eingeplant: Sie verschwinden in der nächsten Etappe.
Die Etappen der Zerspanung im Prozessplan
Der klassische Prozessplan der Zerspanung gliedert sich nach den Lehrbüchern in drei, manchmal vier Etappen: Schruppen (Abtrag des größten Teils des Aufmaßes), Vorschlichten (Geometrie nahe an final), Schlichten (Maß und Oberfläche) und - bei höchsten Anforderungen - Feinstbearbeitung wie Läppen. Eine vorgelagerte Etappe zum Abtragen der Gusshaut wird abgetrennt, wenn das Rohteil ein Guss- oder Schmiedestück mit harter Kruste ist. Die Reihenfolge ist nicht starr: Ein einfaches Frästeil vereint die Etappen in einer Aufspannung, eine komplexe Welle durchläuft mehrere Maschinen. In der Werkstattpraxis findet das Schlichten meist auf derselben Maschine und in derselben Aufspannung statt wie das Schruppen. Die zentrale Planungsregel lautet aber immer gleich: Jede Etappe hinterlässt der nächsten ein vorhersagbares Aufmaß. Typisch bleiben 0,3-1 mm pro Seite für die Schlichtstufe - genug, um Spuren und Verformungen der vorherigen Etappe zu beseitigen, und wenig genug, um keine Zeit zu verschwenden. Was Zerspanung überhaupt ist und welche Bewegungen den Schnitt ausmachen, erklären wir im eigenen Leitfaden zu den Grundlagen der Zerspanung - hier bleiben wir beim Finish des Prozesses.
Materialabtrag vs. Oberflächengüte: die zwei Ziele des Prozesses
Der ganze Bearbeitungsprozess lässt sich als Verhandlung zwischen zwei Größen beschreiben. Die erste ist der Materialabtrag - Volumen pro Minute, das Tempo, in dem sich das Werkstück der Endform nähert; die zweite die Oberflächengüte, also das, was das Werkzeug hinterlässt. Das Schruppen maximiert die erste: Das überschüssige Material geht mit vollem Spanquerschnitt herunter, die Produktivität wird in Kubikzentimetern gemessen. Das Schlichten liefert die zweite: kleine Querschnitte, scharfe Kanten und Schnittdaten, die auf Glätte statt Tempo gewählt sind. Für den Planer hat die Schlichtstufe gegenüber den Schruppspuren genau eine Aufgabe: sie zu beseitigen - nicht mehr und nicht weniger. Schneller Abtrag und perfektes Finish in einem Schnitt sind ein physikalischer Widerspruch - deshalb teilt sich der Prozess in Etappen, statt einen Kompromiss zu suchen, der beiden Zielen schaden würde.
In Zahlen: Der Abtrag des Aufmaßes beim Schruppen kann 70-90% der Schnittzeit verschlingen, aber über die Prüfung entscheidet die Schlichtstufe. Daher die Asymmetrie des Risikos - ein Fehler beim Schruppen kostet Zeit, ein Fehler beim Finish kostet das Teil. Das Zeitspanvolumen ist die Metrik der ersten Etappe; die zweite wird in Mikrometern gemessen.
Die Arten der Endbearbeitung
Die Arten der Endbearbeitung ordnet man am einfachsten von den häufigsten her: Schlichtschnitte auf derselben Maschine, die das Schruppen erledigt hat, dann abrasive Operationen, schließlich Sonderverfahren. Die Wahl hängt von der geforderten Genauigkeit, der Werkstoffhärte und der Geometrie ab - es gibt keine Methode für alles, wohl aber eine logische Leiter, auf der man nur so weit hinabsteigt, wie es die Zeichnung verlangt.
Schlichtdrehen und Schlichtfräsen
Die günstigste Endbearbeitung von Teilen sind schlicht die letzten Schnitte auf derselben Maschine: Schlichtdrehen mit scharfer Platte kleinen Radius und Schlichtfräsen mit kleinem Aufmaß. Moderne Zerspanung erreicht so IT7-IT8 und Ra 0,8-1,6 ohne Umspannen - und jedes erneute Spannen ist ein Bezugsfehler-Risiko. Die Präzisionszerspanung auf dem Fräs- oder Drehzentrum deckt heute die meisten Bedürfnisse der Industrie ab; erst wenn die Zeichnung mehr verlangt, kommen die abrasiven Operationen ins Spiel. Die CNC-Bearbeitung hat hier noch einen Vorteil: Dieselben Programme liefern identische Oberflächen am ersten und am tausendsten Teil, und die Schlichtoperation arbeitet auf einer Geometrie, die sie aus dem vorherigen Programm kennt - ein großer Teil ihrer Wiederholbarkeit.
Schleifen
Das Schleifen ist die grundlegende abrasive Operation: Die Körner der Scheibe nehmen Mikrospäne ab und liefern Ra 0,2-0,8 und Toleranzen bis IT5-IT6. Es ist unersetzlich, wo der Werkstoff für eine Schneide zu hart ist - genau deshalb bildet es das natürliche Paar zum Härten. Die Endbearbeitung gehärteter Teile ist sein Revier, und wenn ein Schlichtschnitt auf Fräse oder Drehmaschine die Genauigkeitsklasse nicht schließt, wandert das Teil ebenfalls auf die Schleifmaschine. Ebenen schleift man umfangs- oder stirnseitig, Wellen auf Rundschleifmaschinen, Bohrungen auf Innenschleifmaschinen. Der Weg ist meist einfach: Schruppen, Wärmebehandlung, Schliff. Der Preis dieser Genauigkeit sind eine eigene Maschine, eine eigene Aufspannung und ein langsames Tempo - das Schleifen nimmt Hundertstel Millimeter pro Durchgang.
Polieren und Finish jenseits des Maßes
Wenn Aussehen oder Hygiene wichtiger sind als das Maß, kommt das Polieren: Bearbeitung der Oberfläche mit weichen Werkzeugen und Schleifpaste, hinunter unter Ra 0,1 bis zum Spiegel. Dieses Oberflächenfinish ist die Norm in der Lebensmittel- und Medizinbranche (Mikrotäler sind Nistplätze für Ablagerungen) und im Formenbau, wo sich die Formoberfläche in jedem Schuss abbildet. Zur selben Familie gehören das Honen (Zylinderlaufbahnen) und das Läppen - Operationen, bei denen das Oberflächenfinish zum Ziel an sich wird.
Entgraten: von Hand und maschinell
Jede zerspante Kante trägt einen Grat - einen scharfen, unregelmäßigen Rest, der Hände verletzt, die Montage blockiert und im Betrieb abbricht. Das Entgraten, seine Beseitigung, ist die am meisten unterschätzte Art der Endbearbeitung. Handarbeit (Feile, Schaber, Vlies) regiert weiter bei kleinen Losen und schwer zugänglichen Kanten; sie ist oft auch die einzige Option bei Teilen mit komplexen Bohrungsverschneidungen. In der Serie übernehmen maschinelle Methoden: Anfasen auf der Maschine, Bürsten, Gleitschleifen, Strahlen. Die Handarbeit kehrt bei Einzelkorrekturen und Prototypen zurück. Bei Kleinteilen bedeutet Endbearbeitung oft schlicht Entgraten und nichts weiter. Die Praxisregel: Schweigt die Zeichnung, gilt "Kanten gebrochen" - und ein Angebot, das das Entgraten vergisst, unterschätzt den Aufwand um bis zu einem guten Dutzend Prozent, denn Handarbeit skaliert nicht mit der Automatisierung.
Bohren, Reiben und Präzisionsbohrungen
Bohrungen haben ihre eigene Qualitätsleiter. Das Bohren liefert ein "rohes" Loch (IT11-IT13); wenn es genauer sein muss, folgen Schrupp- und Schlichtreiben, die die Bohrung auf IT7-IT9 und Ra 0,8-1,6 bringen. Die Präzisionsbearbeitung von Bohrungen für Lager oder H7-Passungen ist die klassische Sequenz: Bohren, Reiben, bei Bedarf Feinbohren oder Honen. Ein gutes Beispiel für das allgemeine Prinzip: Die Endbearbeitung eines Merkmals ist selten eine einzige Operation - sie ist eine Kette immer sanfterer Eingriffe an derselben Fläche.
Power Skiving und Verzahnungen
Ein neues Kapitel ist das Power Skiving - das Wälzschälen von Verzahnungen, bei dem synchronisierte Werkzeug- und Werkstückspindeln Zähne auf einem Dreh-Fräszentrum schneiden und fertigbearbeiten, statt das Teil auf eine eigene Stoßmaschine zu geben. Power Skiving verkürzt die Operationskette bei Innenverzahnungen und Keilwellen, und kombiniert mit Hartbearbeitung kann es das Zahnschleifen bei moderaten Anforderungen ersetzen. Für den Planer ist es das Signal eines breiteren Trends: Die moderne Zerspanung zieht immer mehr Schlichtoperationen auf eine Maschine und verkürzt Rüstzeiten und Aufspannungen.
Härten im Prozess: Finish nach der Wärmebehandlung
Bei Teilen, die hart sein müssen - Wellen, Zahnräder, Führungen, Werkzeuge - steht zwischen den Bearbeitungsetappen das Härten. Die Reihenfolge ist eisern: erst Schruppen des weichen Materials, dann Wärmebehandlung, dann Finish im harten Zustand. Grund eins: Weichen Stahl zu zerspanen ist billig, während 55-62 HRC nach dem Härten gewöhnliche Platten ausschließen. Grund zwei: Härten verzieht - das Teil wirft sich und ändert seine Maße um Zehntel Millimeter, ein vor dem Ofen gefertigtes Finish ginge also in den Müll. Deshalb bleibt vor dem Härten ein Aufmaß (typisch 0,3-0,5 mm pro Seite), das danach die Schleifscheibe oder CBN-Platten abnehmen - das Hartschlichten mit definierten Schneiden ist heute eine vollwertige Alternative zur Scheibe. Induktionshärten und Einsatzhärten verändern nur die Randschicht, doch die Regel bleibt: Nach dem Härten darf man nur noch schlichten, nie mehr formen. Verbindet eine Zeichnung Härte mit enger Passung, ist ein Prozess ohne Hartbearbeitungsstufe schlicht falsch geplant - eine der häufigeren Reklamationsursachen, wenn Teile "billig" bestellt werden.
Edelstahl und schwer zerspanbare Werkstoffe
Der Werkstoff kann diese Regeln kippen, und der Sonderfall ist der Edelstahl. Austenitische Sorten (304, 316) lassen sich nicht martensitisch härten, verfestigen sich aber beim Kaltverformen: Ein zu flacher, "streichelnder" Schlichtschnitt härtet die Randschicht und beschleunigt den Werkzeugverschleiß. Daher die Edelstahl-Regel: Der Schlichtschnitt muss wirklich schneiden (Schnitttiefe über dem Kantenradius), mit scharfem, positiv geschliffenem Werkzeug und ruhigem Vorschub; die Schnittdaten für Edelstahl sind in den Katalogen ein eigenes Kapitel. Dazu kommen der zähe Span und die schlechte Wärmeleitung - der Kühlschmierstoff arbeitet hier härter als bei Kohlenstoffstahl, und die Rauheit kann nach der Verfestigung steigen statt zu fallen. Ein Edelstahlteil verzeiht weniger, weil das Parameterfenster enger ist. Ähnliche Fallen halten Titan und Nickellegierungen bereit: Der Bereich der Werkstoffe, die sich ohne Sondermaßnahmen fertigbearbeiten lassen, endet genau dort, wo die Luftfahrtlegierungen beginnen.
Qualität des Finishs: Maßgenauigkeit und Glätte
Das Ergebnis der Schlichtstufe beschreiben zwei Familien von Größen. Die erste ist die Maßgenauigkeit: die IT-Toleranzgrade, in denen die typische CNC-Endbearbeitung IT7-IT8 erreicht, das Schleifen IT5-IT6 und das Läppen noch mehr. Zur Maßgenauigkeit gehören auch Form und Lage - Parallelität, Rechtwinkligkeit, Rundlauf - denn das beste Maß rettet keine verzogene Fläche. Die zweite Familie ist die Oberflächenrauheit mit ihren Parametern Ra und Rz, die wir im Artikel über die Rauheitsparameter im Detail beschreiben. Beide Familien verbindet ein einfaches Kostengesetz: Jeder Qualitätssprung nach oben ist eine zusätzliche Operation. Ra 3,2 kommt "von selbst" aus dem Fräsen; Ra 0,8 verlangt sorgfältige Parameter; Ra 0,4 meist Schleifen; der Spiegel - Polieren. Die Oberflächenqualität steigt mit jeder Operation - und der Preis mit ihr; deshalb dürfen freie Flächen, die nichts berühren, auf Fräsniveau bleiben, während das Finish der Funktionsflächen aus der Zeichnung geplant wird, nicht aus Gewohnheit. Qualität über dem Funktionsbedarf ist reiner Kostenfaktor: Hohe Güte hat Sinn, wo eine Fläche paart, dichtet oder sichtbar ist - nicht überall. So verstanden ist die Präzisionszerspanung kein Luxus, sondern eine Antwort auf konkrete Zeilen der Zeichnung.
Man sollte auch wissen, was das Finish nicht repariert. Fehler aus früheren Etappen - Hinterschnitte, Bezugsfehler, thermischer Verzug des ganzen Körpers - passieren die Schlichtstufe unberührt oder treten sogar erst zutage, wenn die Deckschicht fällt. Fehler fängt man am billigsten dort, wo sie entstehen; die Schlichtstufe ist für die Glätte da, nicht für die Rettung der Geometrie.
Das Schlichten in der Praxis: Parameter und Kühlschmierstoff
Die Schlichtoperation läuft mit eigenem Satz an Einstellungen: kleine Schnitttiefe, feiner Vorschub (er formt die Mikrospitzen), flotteres Tempo als beim Schruppen. Direkt nach dem Schruppen erbt die Schlichtstufe Wärme und Spannungen des Vorgängers - die frischen Spannungen in der Randschicht setzen sich noch, weshalb man bei genauen Teilen eine Pause oder Kühlung zwischen den Etappen einplant. Die Schnittdaten beider Etappen stammen aus denselben Katalogen, aber aus verschiedenen Zeilen, und stabile Werte zählen hier mehr als mutige - wie man sie Schritt für Schritt wählt, behandeln wir im Artikel über die Schnittgeschwindigkeit. Die Stabilität gewinnt an Gewicht: Die Einstellungen müssen sich von Teil zu Teil wiederholen, und CNC-Maschinen sind hier nicht deshalb im Vorteil, weil sie schneller sind, sondern weil sie langweilig sind - sie tun jedes Mal dasselbe. Die Einstellungen wandern in die Arbeitskarte, damit sich der stabile Prozess nach Monaten reproduzieren lässt. Das Schruppen plant man von der Spindelleistung her, das Schlichten von Steifigkeit und Schwingungen; die Technologie dieser Etappe ist zu großen Teilen ein Krieg gegen das Rattern: steife Spannung, kurze Auskragungen, ein scharfes Werkzeug. Auch die Maßgenauigkeit driftet mit der Temperatur - daher klimatisierte Hallen bei den engsten Passungen.
Der Kühlschmierstoff spielt beim Schlichten eine andere Rolle als beim Schruppen. Dort führt er vor allem Wärme ab; hier wacht er über die thermische Stabilität des Teils (Hundertstel Millimeter "schwimmen" mit der Temperatur) und spült die Späne weg, damit sie die fertige Fläche nicht verkratzen. Gehärtete Stähle mit CBN laufen oft trocken; bei Edelstahl und Aluminium verbessert ein gut schmierender Kühlschmierstoff das Finish direkt. Das Minimalprinzip: Kühlschmierstoff, präzise in die Schnittzone geführt, leistet mehr als das Fluten der ganzen Maschine.
Werkzeugverschleiß und das Werkstück
An der Schlichtstufe misst man den Werkzeugverschleiß anders: nicht daran, ob die Platte noch schneidet, sondern daran, ob sie noch Maß und Glätte hält. Ein Werkzeug, das beim Schruppen weiterarbeiten würde, ist fürs Finish schon verschlissen - eine stumpfe Kante hinterlässt lange vor der Katastrophe eine schlechtere Fläche. Deshalb kontrolliert man den Verschleiß hier präventiv und wechselt die Platten nach Stückzahl, nicht nach Zustand. Auch das Werkstück stellt Bedingungen: Ein dünnwandiges Teil federt unter den Schnittkräften, das Finish nachgiebiger Teile läuft also mit kleinen Kräften und durchdachter Abstützung; ein Werkstück nach der Wärmebehandlung verlangt Werkzeuge für die Hartbearbeitung, und das Hartschneiden hat eigene, engere Parameterfenster. Der Werkstoff schließt das Puzzle - er entscheidet, ob das Finale ein scharfer Plattenschnitt oder die Schleifscheibe ist; der Bereich der ohne Sondermaßnahmen bearbeitbaren Werkstoffe endet bei den Luftfahrtlegierungen.
Die Vorteile der Zerspanung als Finish: eine Aufspannung, viele Gewinne
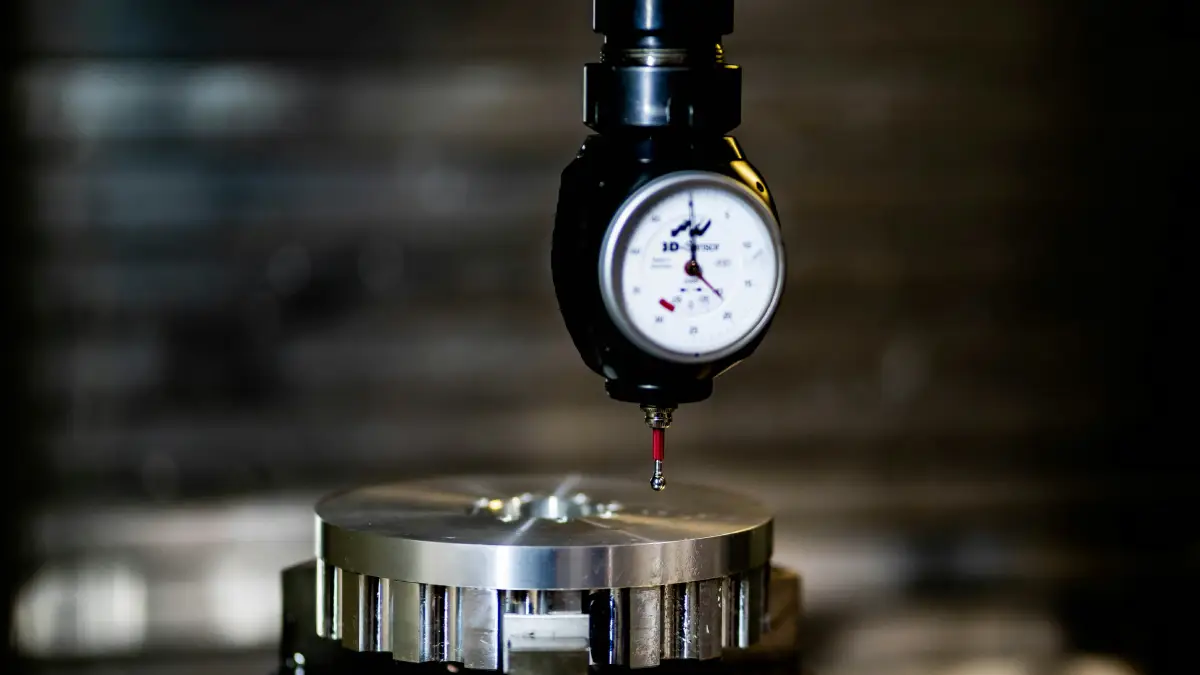
Die Vorteile der Zerspanung als Finishing-Weg - gegenüber Beschichtungen, elektrochemischer Bearbeitung oder Erodieren - lassen sich auf drei Dinge bringen: Vorhersagbarkeit (die Geometrie folgt direkt der Werkzeugbahn), Anwendungsbreite und Kosten. Die Gewinne des Schlichtens auf derselben Maschine, die das Schruppen erledigt hat, sind noch konkreter: keine erneuten Bezugsfehler, ein kürzerer Gesamtprozess, weniger Transport zwischen Stationen. Das Finish liefert dann nicht nur das Maß, sondern auch konsistente Bezüge zur Schruppstufe; es liefert auch eine Serie ohne Überraschungen, denn in einer Aufspannung regiert ein einziges Koordinatensystem; die moderne Zerspanung ergänzt das um die Messung mit der Messtaster-Sonde ohne Ausspannen. Effiziente Zerspanung heißt heute genau das: so viele Etappen wie möglich in einer Aufspannung, abrasive Operationen nur dort, wo die Zeichnung keine Wahl lässt.
Teiledurchsatz und effiziente Zerspanung
In der Serienfertigung wird in Stück gerechnet: Der Durchsatz einer Maschine pro Schicht hängt von der Summe der Zeiten beider Etappen ab, also optimiert man sie gemeinsam. Das Paradox: Der Ausstoß - gemessen am Ende der Linie, nicht an einer Operation - wird häufiger an der Schruppstufe gehoben (aggressiverer Abtrag des Aufmaßes) und an der Schlichtstufe stabilisiert, denn jeder Ausschuss verliert die gesamte Zeit, die das Teil schon verschlungen hat. Die Fertigung anspruchsvoller Teile rechnet deshalb vom Ende her: Wie viel Zeit muss die Schlichtstufe bekommen, damit der Durchsatz nicht mit Ausschuss erkauft wird. Ein falsch berechnetes Aufmaß wirkt umgekehrt: Die Schlichtstufe beseitigt die Schruppspuren dann nur teilweise, und der Ausstoß versickert in Nacharbeit. Erst danach wird festgelegt, wie schnell das Schruppen laufen darf; die Produktivität beider Etappen summiert sich zu den Kosten, aber nur eine entscheidet über die Qualität. In dieser Logik sind Durchsatz und Qualität keine Gegner - der Gegner ist die fehlende Etappenteilung. Die Serie schließt die Rechnung mit einer Zahl: Durchsatz mitsamt Ausschuss ist die einzig ehrliche Produktivität. Eine gut berechnete Etappenteilung hebt den Ausstoß stärker als jeder einzelne Parameter - so sieht eine Teilefertigung aus, die sich rechnet.
Anwendungen und CNC-Dienstleistungen
Die Anwendungen der Endbearbeitung umfassen praktisch jede Branche, in der Teile tolerierte Maße tragen: Automobil (Zapfen, Lagersitze), Hydraulik (Bearbeitung von Dichtflächen und Laufbahnen), Luftfahrt (Bearbeitung komplexer Taschen mit 0,5-mm-Wänden), Medizin, wo die Präzisionszerspanung von Implantaten der Validierung unterliegt, und der Formenbau - dort geht die CNC-Endbearbeitung mit Kugelfräsern nach den Schruppschnitten bis Ra 0,4 ohne Handarbeit hinunter und schließt die Bearbeitung der formgebenden Flächen ab. Je mehr komplexe Geometrien zur Norm werden, desto größer ist der Wertanteil des Teils, der an der Schlichtstufe entsteht - die Bearbeitungsarten eines einzigen Prozesses zählt man heute im halben Dutzend: Fräsen, Ausdrehen, Reiben, Gewinden, abrasive Arbeit, Entgraten - und praktisch alle haben ihre Schlichtvarianten. Komplexe Gehäuse laufen dabei auf CNC-Maschinen mit Sonden, die das Teil zwischen den Etappen messen.
Die CNC-Bearbeitung deckt heute die ganze Leiter ab, vom Schruppen bis zum Finish, und Schruppen plus Schlichten auf einer Maschine ist der Standard der Bearbeitungszentren. Für den Einkäufer ist der Punkt einfach: CNC-Dienstleister unterscheiden sich nicht darin, ob sie Maschinen besitzen, sondern darin, wie gut sie die Schlichtstufe beherrschen - sie entscheidet über die Maße auf dem Messprotokoll. Beim Kalkulieren eines Teils lohnt es sich zu wissen, wie viel Arbeit das Ende des Prozesses frisst: Unsere Sofortkalkulation für CNC-Teile zerlegt die Zeit nach Operationen und zeigt, wie sich Toleranzen und Finish im Preis niederschlagen - bevor die Zeichnung in die Werkstatt geht. Teile mit engen Anforderungen kosten immer mehr - nicht wegen des Materials, sondern wegen des Prozessendes.
Häufige Fragen zur Endbearbeitung
Worin unterscheidet sich das Schruppen vom Schlichten? In Ziel und Parametern. Das Schruppen maximiert das Zeitspanvolumen: große Tiefe, kräftiger Vorschub, grobe Oberfläche. Das Schlichten liefert Maß und Glätte: kleines Aufmaß, feiner Vorschub, scharfes Werkzeug. Die Schlichtstufe arbeitet auf dem 0,3-1 mm Aufmaß des Schruppens - die Etappenteilung ist das Fundament jedes gesunden Prozesses.
Wie sieht ein Prozessplan der Zerspanung aus? Als Abfolge von Etappen, die verschiedene Bearbeitungsarten zu einer Route verbinden: Schruppen, Vorschlichten, Schlichten, manchmal Feinstbearbeitung - mit der Wärmebehandlung dazwischen; bei Guss- und Schmiedeteilen kommt eine Vorstufe zum Abtragen der Kruste hinzu. Jede Etappe hinterlässt der nächsten ein kontrolliertes Aufmaß, geplant wird rückwärts von den Anforderungen der Zeichnung; die CNC-Bearbeitung erlaubt es dabei, den Charakter der Arbeit allein per Programm zu wechseln.
Wozu dient das Härten zwischen den Etappen? Es gibt die Härte, die das weiche Material nicht hat - aber es verzieht das Teil und härtet es über die Möglichkeiten gewöhnlicher Werkzeuge hinaus. Deshalb erfolgt es nach dem Schruppen, mit einem Aufmaß, das danach Schleifscheibe oder Hartbearbeitung abnehmen.
Was ist Entgraten und wann macht man es von Hand? Das Beseitigen scharfer Grate an zerspanten Kanten. Von Hand - bei kleinen Losen, Prototypen und Kanten, die keine Maschine erreicht; in der Serie übernehmen maschinelle Methoden, vom Anfasen bis zum Gleitschleifen.
Kann Drehen eine Schlichtoperation sein? Ja - eine scharfe Platte erreicht IT7 und Ra 0,8-1,6, und mit CBN-Platten schlichtet man sogar gehärtete Stähle und ersetzt die Scheibe. Das ist vollwertige Präzisionszerspanung; Bedingung sind ein steifes System und ein kleines, stabiles Aufmaß.
Wie viel Aufmaß bleibt für den Abtrag an der Schlichtstufe? Typisch 0,3-1 mm pro Seite nach dem Schruppen und 0,3-0,5 mm vor dem Härten. Zu wenig - die Spuren der vorherigen Etappe verschwinden nicht; zu viel - die Schlichtstufe arbeitet wie eine Schruppstufe und verliert die Genauigkeit.
Wann verlangt die Endbearbeitung eine Schleifmaschine? Wenn die Maßgenauigkeit enger als IT7 sein muss, die Glätte unter Ra 0,8 liegt oder der Werkstoff gehärtet ist. Unterhalb dieser Schwellen beseitigen die Schlichtschnitte die Schruppspuren mit Fräser oder Drehmeißel - billiger und in einer Aufspannung.
Repariert das Finish Fehler früherer Etappen? Nein. Das kleine Aufmaß der Schlichtstufe beseitigt Werkzeugspuren, korrigiert aber weder Geometrie- noch Bezugsfehler - die müssen dort beseitigt werden, wo sie entstehen.
Warum erhöht das Oberflächenfinish den Teilepreis? Weil jede Glätteschwelle eine zusätzliche Operation ist: sorgfältigere Schnitte, die Schleifscheibe, das Polieren - und zusätzliche Qualitätsprüfung. Anforderungen stellt man am besten nach Funktion, nicht nach Ästhetik: Wo eine Fläche nichts berührt, ist ein gröberes Finish schlicht billiger.
ThemenEndbearbeitungZerspanungTechnologie
Quellen
- 1.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT (Prozessetappen, Zwischenaufmaße)
- 2.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT (Endbearbeitung und Randschicht)
- 3.W. Olszak, "Obróbka skrawaniem", WNT (Arten der Schlichtoperationen)
- 4.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warschau 1972 (Schruppen/Schlichten in der Zeitnormung)
- 5.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (Hartbearbeitung, Power Skiving)
- 6.K.G. Swift, J.D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (erreichbare Toleranzen und Ra je Verfahren).
Weiterlesen
- Schnittgeschwindigkeit: Definition, Wahl und PraxisDie Schnittgeschwindigkeit bestimmt Temperatur, Verschleiß und Kosten der Bearbeitung. Wir erklären, was sie von der Drehzahl trennt und wie man sie wählt.
- Zerspanung: Wie die spanende Bearbeitung funktioniert - Arten, Genauigkeit, AnwendungenDie Zerspanung ist das Fundament der Teilefertigung: vom Stangenmaterial zum Bauteil mit Hundertstel-Genauigkeit. Wir erklären, wie sie funktioniert.
- Reiben von Bohrungen: PräzisionsbohrungenDer Bohrer hinterlässt eine Bohrung, die für Passungen zu ungenau ist. Wir erklären, wie Reiben Endmaß und Oberfläche liefert: Reibahlen, Aufmaße, Schnittdaten.
Auf Ihrem eigenen Teil ausprobieren
Legen Sie ein Konto an, laden Sie Ihre STEP-Dateien hoch und vergleichen Sie die Preise mit Ihren eigenen. Die ersten 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen