金属切削加工:原理、类型、精度与应用
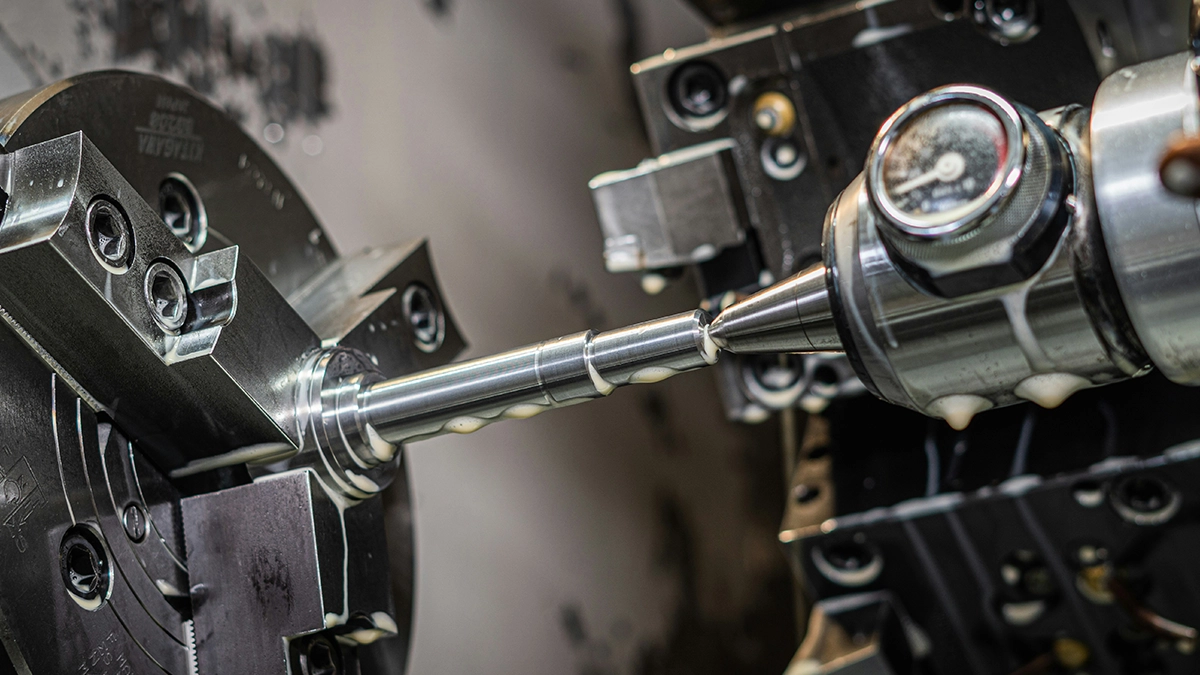
切削加工是一种去除材料的加工方法:刀具刃口以切屑的形式从工件上去除多余材料,直到零件达到图纸要求的尺寸、形状和表面质量。本文从基础讲起:切削过程及其参数、切削加工与切屑的类型、加工阶段、精度、材料的切削加工性以及应用。如何委托和报价这类加工,请见我们关于CNC加工的文章。
什么是切削加工,它如何运作
切削加工依靠楔形刃口一层层剪切材料,把多余部分变成切屑。实际中的切削是什么?它是通过两种复合运动对材料进行精密成形:提供能量的主运动,以及把切削区移到工件新位置的进给运动。两者配合,决定了加工的效率和结果。
在接触区,刃口压入工件材料,沿剪切面将其剪下,并以切屑形式带走。无论是立式车床还是手中的锉刀,整个切削过程都是如此。
切削加工是一种去除材料的加工:材料去除
切削加工属于去除材料的制造方法。这类方法还包括电蚀和化学加工,但切削是其中的主流。逐层去除材料是这种方法的优势,因为它几乎能用任何材料做出任何几何形状,精度是铸造或锻造无法达到的。这也是它的弱点:去除多余材料要花时间、能源和刀具,而切屑是买来的原材料变成的废料。因此切削的目标很务实:在保证精度的前提下,只去除必要的部分,并且越快越好。
切屑类型
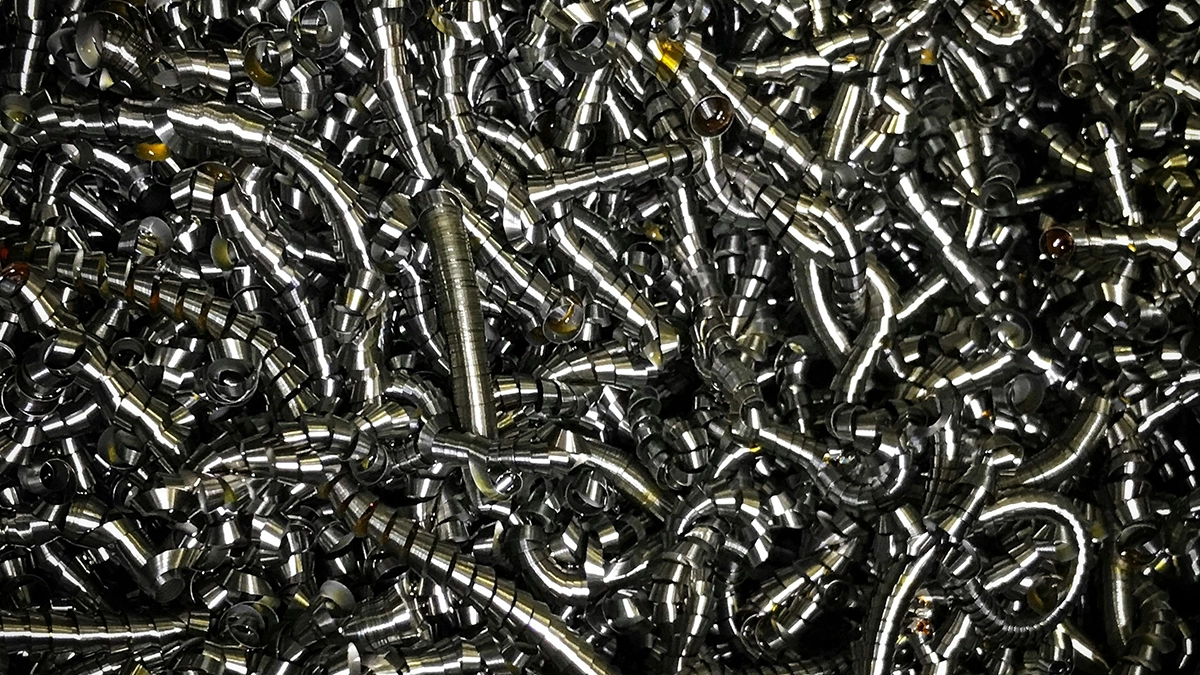
切屑是加工过程的名片,有经验的工艺人员能从中读出很多信息。经典文献(Grzesik、Jemielniak)把切屑分为三种基本类型。带状切屑连续而平滑,在较高速度下切削塑性材料时形成;长带会缠绕刀具,所以刀片带有断屑槽。节状切屑出现在钛合金、淬硬钢等难加工材料上。崩碎切屑碎成短块,典型于脆性材料:铸铁、黄铜和某些塑料。
切削加工基础:切削过程与参数
切削加工的基础可以归结为三个参数以及由此产生的力。切削速度、进给量和切削深度决定了效率、刀具寿命和表面质量,而切削力决定机床、夹具和工件能否承受负载而不产生振动和变形。参数选得合理,加工才稳定。
基本切削参数
切削速度是刃口相对材料的速度,单位为米每分钟;进给量是每转(铣削时为每齿)刀具的移动量;切削深度是被去除层的厚度。主轴转速由切削速度计算:
其中:
- - 转速 [r/min],
- - 切削速度 [m/min],
- - 工件或刀具直径 [mm]。
各种材料和刀具的参考值见我们的切削参数计算器,速度本身的选择见切削速度一文。
车削和铣削中的切削力
车削时的主切削力可由切削层截面积和材料的单位切削力估算:
其中:
- - 主切削力 [N],
- - 单位切削力 [N/mm²],
- - 切削深度 [mm],
- - 每转进给量 [mm/r]。
对于约为2000 N/mm²的钢,在 = 2 mm、 = 0.25 mm/r时,切削力约为1000 N;切削速度200 m/min时切削功率约3.3 kW。铣削时切削力是脉动的,因为每个刀齿单独切入并切下厚度变化的切屑,由此产生振动,也说明了加工策略的重要性,我们在CNC加工部分再谈。
切削加工的类型:机械加工方法
切削加工分为两大类。使用几何形状确定的刃口的切削,采用车刀、铣刀、钻头等刀具,切除较厚的材料层;磨料加工则用几何形状不确定的磨粒工作,去除微米级的材料层,表面质量很高。这是切削加工的两种基本形式,适用场合各不相同。
手工加工与机床加工
切削加工也按机械化程度划分。手工加工(锉削、刮削、去毛刺)如今只起辅助作用。在普通机床上加工需要操作者时刻关注,而机械化加工及其最高形式CNC加工则把刀具运动交给机床。所有方式的共同点是:机械切削通过刃口与工件的物理接触,用力去除材料。下面介绍最重要的加工方法。
车削
车削时工件做主运动,刀具沿轴线或垂直于轴线移动。这是回转体零件的首选方法:轴、套和法兰。传统车削在工具车间仍有用武之地,但在生产中CNC车削是标准,带动力刀具的车床能在同一次装夹中加工槽和孔。车刀的更多内容见我们的切削刀具指南。
铣削
铣削时旋转的多齿刀具做主运动,工件或刀具在三个或更多轴上移动。这是用途最广的方法:平面、型腔、槽和模具。3轴、4轴和5轴CNC铣削能加工复杂形状,而车铣复合中心可以不重新装夹就同时完成铣削和车削。
钻削
钻削及其相关工序(铰孔、锪孔、攻丝)负责加工孔,而孔在统计上是机械零件最常见的几何特征。主运动和进给运动通常都由刀具完成,初学者最常在钻削时把转速设得过高。
磨料加工
磨削、珩磨、研磨和抛光在确定刃口切削无法胜任的地方接手:淬硬表面的精加工、低于 0.4的要求以及几微米级的公差。磨削也是加工淬硬表面唯一可行的方法,因此典型的工艺路线是:粗加工、淬火、精磨。
加工阶段与工艺规程
零件很少一次走刀完成,因为工艺规程把工作分成目标不同的若干阶段。预加工准备毛坯和基准,粗加工去除大部分余量,半精加工使零件接近尺寸,精加工则赋予零件最终尺寸和表面质量。阶段划分得好,后续工序才能可预测地修正误差。
预加工(切断、车端面、钻中心孔)确定基准,后续所有工序都以此为准。粗加工采用较大的切削深度和进给量,因为此时重要的是材料去除率而不是表面质量。半精加工留下小而均匀的余量。最后,精加工采用小余量、较高速度和较小进给。典型零件要经过三到四个这样的阶段,把粗加工和精加工分开可以减少应力和热量对结果的影响。
工艺设计:工艺路线与工艺卡
完整的工艺规程不只是刀具走刀:还包括毛坯选择、工序和装夹顺序、基准、阶段之间的热处理以及检验。这样理解的工艺设计本身就是一门学科;Feld仅基准选择就用了整整几章,因为基准误差会毁掉所有工序的精度。工艺按工序逐一记录,工艺卡应包含哪些内容,我们用可下载的模板加以说明。设计良好的工艺能保证精度随每个阶段提高。
加工精度与精度等级
加工精度用ISO 286的IT公差等级描述:数字越小,公差越严。粗加工可达IT12-IT14,半精加工IT9-IT11,CNC机床上的精密精加工IT7-IT8。磨削和研磨可达IT5-IT6,足以满足轴承配合要求。
高精度与表面质量
对于直径50 mm的轴,IT7意味着25微米的公差带,相当于人类头发粗细的一半:这就是切削加工所追求的高精度。精度与光洁度相辅相成:精加工得到 0.8-3.2的粗糙度,而低于 0.4的高表面质量需要磨削,详见表面粗糙度一文。
精度从何而来?来自机床、夹具、工件和刀具组成的整个系统。精密加工始于该系统的刚性,因为切削总会带来力和热,加工过程决定变形在哪里累积。每提高一个IT等级都会抬高价格,因为需要更慢的参数、更多工序和更严格的检验,详见公差与加工成本。
加工材料与切削加工性
金属切削是主流:结构钢、合金钢和不锈钢、铸铁、铝、铜、黄铜、钛以及镍基高温合金。切削加工与铸造、锻造和成形等其他金属加工方法竞争,凡是精度和短交期比材料消耗更重要的地方,切削都占上风。
切削加工性描述材料在刃口下的加工难易程度:通过刀具寿命、切削力、表面质量和切屑形态来评价。ISO 513的分组(P、M、K、N、S、H)规范了刀具和参数的选择。铝切削速度快,但容易产生积屑瘤;不锈钢在刃口下会加工硬化;医疗行业青睐的钛导热差;铸铁产生粉尘状的崩碎切屑。含硫或含铅的易切削钢切削加工性更好,因为切屑容易折断。
有色金属需要与钢不同的刀具和策略。塑料和复合材料的切削也在增长;塑料在刃口下会流动并受热熔化,因此需要锋利的刀具和良好的冷却。石墨或陶瓷等脆性材料的精密加工则是磨削和金刚石刀具的领域。
CNC切削加工:现代加工方法
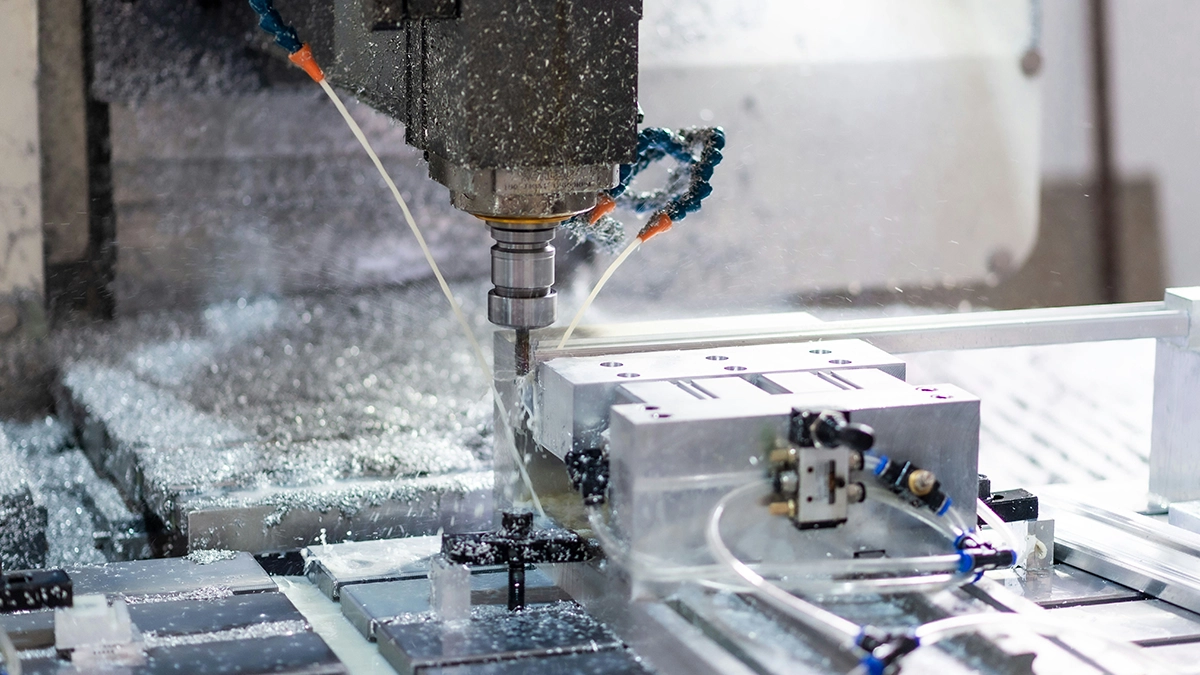
现代切削加工首先意味着CNC机床。数控把手艺变成了可重复的过程:程序每次运行都一样,CNC机床能达到手工无法企及的精度。CNC车削和CNC铣削构成了这一领域的核心,五轴CNC切削则能加工叶片、模具和植入物的几何形状。
复杂形状的CNC加工、摆线铣削与自动化
CNC机床按G代码中写好的路径引导刀具,现代切削加工也不断采用新技术。摆线铣削让铣刀以小包角沿环形路径运动,使刃口负载保持恒定,刀具可以用整个刃长工作。此外还有高速加工(HSM)和硬切削,后者可替代部分磨削工序;再加上自动化:棒料送料器、机器人、测头以及夜间无人值守生产。这里的效率以节拍时间和单件成本衡量,所以凡是批量重要的地方,金属CNC加工都在取代传统方法。
切削加工的优点与缺点
切削加工最大的优点是材料和几何形状上的通用性、非去除材料方法无法达到的精度和表面质量、无需模具即可从CAD模型直接做出零件,以及CNC带来的可重复性。主要缺点是材料浪费、耗时、几何限制,以及表层中的应力和热量。
切削加工的优点
通用性:从软塑料到淬硬钢,从简单的套到复杂形状。无需模具和工装的精密成形意味着从模型到成品的路径很短,这使精密切削加工非常适合原型和小批量。CNC机床消除了人手的差异,因此可重复的切削加工能在任何批量的零件生产中提供可预测的质量。切削加工在工业中的广泛应用正是源于这些优点。
切削加工的缺点
材料浪费:从整块料铣削时,多达90%的原材料变成切屑。耗时:逐层成形比直接铸出成品形状慢,因此在简单零件的超大批量生产中切削在成本上处于劣势。几何限制:刃口到不了的地方,切削也就无能为力。现代切削加工减轻了这些缺点,但没有消除它们。
切削加工在零件生产中的应用
切削加工几乎用于所有工业部门,因为机械零件的生产几乎总是在机床上完成最后一步。其范围从工具车间的单件到数十万件的批量,加工方法根据行业、材料和批量来选择,并且常常与铸造、锻造或增材制造结合使用。
汽车、航空与医疗行业
汽车行业是典型的大批量领域:发动机缸体、轴和变速箱壳体,生产线和秒级节拍的CNC车削决定了单件成本。航空业用轻合金和钛加工复杂结构,常常要从整块料上去除90%的材料;能源行业需要大型汽轮机轴的加工。医疗行业要求用难加工合金精密加工植入物,对供应商的审核也最严格。此外还有铁路、液压和工具车间,在那里模具的CNC铣削是家常便饭。
切削加工服务:市场与报价
切削加工市场从一人作坊到拥有数百台机床的企业不等,金属CNC加工是委托零件生产中最常见的服务。如今工厂提供的切削加工交期以天计算,但报价方式差别很大,从粗略估算到算法都有。在MetronQ中,报价根据模型和要求自动生成,参考价格见价格页面。
关于切削加工的常见问题
"切削加工"一个零件到底是什么意思?
意思是用刃口有控制地逐层去除材料来使零件成形,切屑是副产品。这是机械加工,区别于电蚀或化学方法。切削加工既适用于原始毛坯(棒料、锻件、铸件),也适用于经过其他工艺、需要精确表面、配合和孔的零件,是零件制造中最常用的最后一道工序。
主要的切削加工方法有哪些?
切削加工包括车削(回转体)、铣削(平面和空间形状)、钻削及铰孔和攻丝(孔),以及磨削、珩磨和研磨等磨料加工。补充方法有拉削、插削和齿轮加工。所有切削加工都基于楔形刃口切下切屑的原理,各种形式的区别在于运动学,也就是工件和刀具如何相对运动。
CNC加工与传统加工有什么区别?
区别在于控制方式:传统机床由操作者引导刀具路径,CNC机床由程序引导。CNC切削加工,也就是CNC车削和CNC铣削,带来可重复性、多轴加工和自动化,现代切削加工在实践中就是CNC。不过传统车床没有完全消失,修复和简单单件时可能更快。
最常切削的材料是哪些?
典型的车间主要加工结构钢、不锈钢和铝,其次是铸铁、黄铜、钛和塑料,而有色金属的切削加工正随电动汽车的发展而增长。切削加工性由ISO 513的分组规范:从易加工的铝(N)到难加工的高温合金(S)和淬硬材料(H),刀具和参数要随之调整。
切削加工过程如何进行?
从毛坯开始分阶段进行:预加工确定基准,粗加工去除大部分余量,半精加工使零件接近尺寸,精加工赋予零件最终尺寸和表面质量。各阶段之间可能有热处理,最后是检验。整个工艺事先写入工艺路线和工艺卡,逐道工序记录机床、刀具和时间。
车削和铣削有什么区别?
车削时工件旋转,铣削时多齿刀具旋转。回转体零件选择车削,其余几何形状如平面、型腔和模具选择铣削。传统的车削和铣削越来越多地在同一台车铣复合机床上结合,在零件的一次装夹中交替完成两种工序,减少了装夹误差和辅助时间。
切屑类型能说明过程的什么?
切屑是免费的诊断工具:带状切屑说明切削过程塑性、稳定,节状切屑出现在难加工材料上,崩碎切屑出现在脆性材料上。颜色和形状提示需要的调整:变色说明温度过高,缠绕成团的带状切屑则说明断屑槽或进给量有问题。
什么时候切削是错误的选择?
尽管应用广泛,切削在以下情况处于劣势:简单形状的超大批量,铸造、注塑或冲压更便宜;刀具到不了的内部通道,此时3D打印胜出;以及加工贵金属时,昂贵的原料会变成切屑。实际中常把方法结合起来:铸件或打印件只在功能表面上进行切削加工。
参考来源
- 1.W. Grzesik,《Advanced Machining Processes of Metallic Materials》,Elsevier(过程力学、切屑形成)
- 2.K. Jemielniak,《Obróbka skrawaniem》,华沙工业大学出版社(切削理论与方法基础)
- 3.W. Olszak,《Obróbka skrawaniem》,WNT(方法与工艺)
- 4.M. Feld,《Podstawy projektowania procesów technologicznych typowych części maszyn》,WNT(工艺阶段与基准)
- 5.ISO 286(IT公差等级)、ISO 513(材料分组)。
- 6.Sandvik Coromant,Training Handbook(单位切削力kc、切削力与功率、摆线铣削)