
Ratgeber
Schnittgeschwindigkeit: Definition, Wahl und Praxis
· 18 Min. Lesezeit
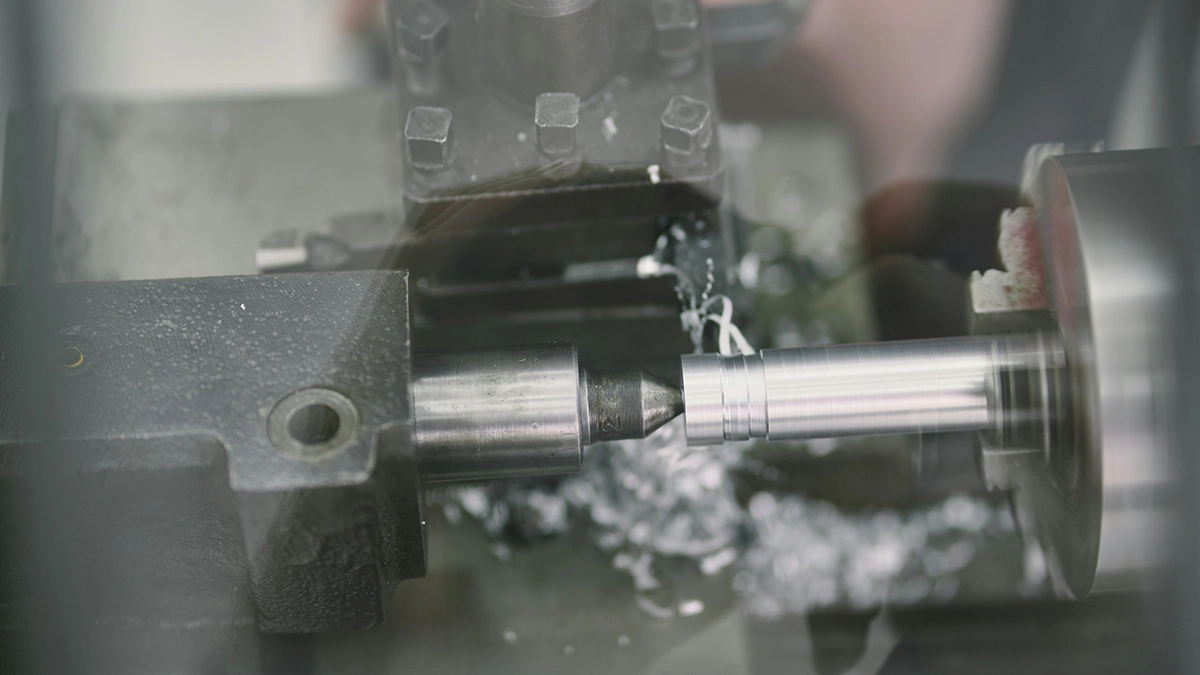
Von allen Zahlen, die eine Bearbeitung beschreiben, bewirkt diese eine am meisten: Die Schnittgeschwindigkeit entscheidet über die Temperatur in der Schnittzone, das Tempo des Schneidenverschleißes und darüber, ob die Bearbeitung überhaupt wirtschaftlich ist. In diesem Leitfaden erklären wir, was die Schnittgeschwindigkeit ist, wie sie sich von Spindeldrehzahl und Vorschub unterscheidet, wie sie Standzeit und Oberflächengüte beeinflusst und woher man den richtigen Wert für seinen Werkstoff nimmt.
Was die Schnittgeschwindigkeit ist
Die Schnittgeschwindigkeit (Vc) ist die Geschwindigkeit, mit der sich die Schneidkante relativ zur Werkstückoberfläche bewegt - anschaulich gesagt: wie schnell die Schneide über den Werkstoff "fährt". Angegeben wird sie in Metern pro Minute. Werkzeugkataloge nennen die Schnittgeschwindigkeit in m/min und nicht in Umdrehungen, und das mit Absicht: Die Drehzahl hängt vom Durchmesser ab, während die Schnittgeschwindigkeit die Verhältnisse an der Kante selbst beschreibt - egal, ob man eine Welle mit 20 mm oder mit 200 mm Durchmesser dreht.
Hier liegt das häufigste Missverständnis: Schnittgeschwindigkeit ist nicht dasselbe wie Spindeldrehzahl. Die Drehzahl (n, U/min) sagt, wie schnell sich die Spindel dreht; die Schnittgeschwindigkeit sagt, wie schnell der Werkstoff an der Schneidkante vorbeifließt. Bei gleicher Drehzahl bedeutet ein großer Durchmesser eine hohe, ein kleiner eine niedrige Schnittgeschwindigkeit. Deshalb legt die Prozessplanung zuerst die Schnittgeschwindigkeit für das Paar Werkstoff-Werkzeug fest und leitet daraus erst die Drehzahl für den konkreten Durchmesser ab. Maßgeblich ist die Hauptbewegung: Beim Drehen rotiert das Werkstück, beim Fräsen und Bohren das Werkzeug - dort spricht man von der Umfangsgeschwindigkeit des Fräsers, die sich aus Drehzahl und Werkzeugdurchmesser zusammensetzt.
Schnittgeschwindigkeit, Umfangsgeschwindigkeit: ein Phänomen, mehrere Namen
Literatur und Kataloge nennen dieselbe Größe unterschiedlich: Schnittgeschwindigkeit, englisch cutting speed oder surface speed, in älteren polnischen Handbüchern "szybkość skrawania" (so die Wołk-Tabellen von 1972). Alle meinen exakt dasselbe Vc. Das ist beim Lesen von Unterlagen wichtig: "Schnittgeschwindigkeit 25 m/min" in einem alten HSS-Leitfaden und "Vc 250" auf der Karte einer Hartmetall-Wendeplatte sind dieselbe physikalische Größe - der Unterschied im Wert kommt vom Schneidstoff, nicht von der Definition.
Schnittdaten: Geschwindigkeit, Vorschub und Schnitttiefe
Die Schnittgeschwindigkeit ist der erste von drei Parametern, die vor jeder Operation festgelegt werden. Die anderen beiden sind Vorschub und Schnitttiefe - und jeder der drei ist für etwas anderes zuständig. Die Wahl beginnt bei der Geschwindigkeit, denn sie stellt die thermische Seite des Prozesses ein; Vorschub und Tiefe kommen dazu. Dasselbe Muster - vom Thermischen zum Mechanischen - kehrt in jedem Abschnitt dieses Textes wieder.
Vorschub und Vorschubgeschwindigkeit
Der Vorschub (f) ist der Weg, den das Werkzeug relativ zum Teil pro Umdrehung oder pro Schneide zurücklegt - er entscheidet, wie dick der Span ist, den jede Schneidkante nimmt. Aus Vorschub pro Umdrehung und Drehzahl ergibt sich die Vorschubgeschwindigkeit (vf, mm/min): das Tempo, in dem sich das Werkzeug tatsächlich am Teil entlangbewegt. Die Unterscheidung ist wichtig: Der Katalog nennt den Vorschub pro Umdrehung oder pro Zahn, die Steuerung führt eine Vorschubgeschwindigkeit aus. Die Umrechnung ist eine simple Multiplikation, muss aber bewusst geschehen - derselbe Zahnvorschub bei doppelter Drehzahl ergibt die doppelte Vorschubgeschwindigkeit, und die bedeutet einen entsprechend kürzeren Schnitt. Die Rechnung kehrt bei jeder Drehzahländerung zurück: Die Steuerung fährt mm/min, also muss der Vorschub nach einer Drehzahlkorrektur neu umgerechnet werden. Eine stabile Vorschubgeschwindigkeit ergibt einen gleichmäßigen Spanquerschnitt und damit vorhersagbare Schnittkräfte und wiederholbare Maße; ein zur Schneide passender Vorschub bedeutet auch eine vorhersagbare Werkzeugbelastung. Und der Vorschub prägt direkt die Rauheit - dazu später mehr.
Schnitttiefe und Schnittbreite
Die Schnitttiefe (ap) sagt, wie tief die Schneide in einem Durchgang ins Material eintaucht; beim Fräsen kommt die Schnittbreite (ae) hinzu - wie breit der Materialstreifen ist, den der Fräser nimmt. Typische Schnitttiefen beim Schruppdrehen sind 2-5 mm, beim Schlichten 0,2-0,5 mm. Zusammen mit dem Vorschub baut die Tiefe den Querschnitt der Spanschicht auf - und damit die mechanische Belastung des Werkzeugs. Höhere Vorschubgeschwindigkeiten bei gleicher Tiefe steigern die Produktivität, aber auf Kosten der Kantenbelastung.
Schnittgeschwindigkeit vs. Vorschub: was wofür zuständig ist
Kurz gesagt: Die Geschwindigkeit regiert die Temperatur, Vorschub und Tiefe regieren die Kräfte. Ein zu großer Vorschub treibt die Belastung über die Festigkeit der Kante (Ausbrüche), eine zu hohe Geschwindigkeit überhitzt sie (schneller Freiflächenverschleiß). Diese Rollenteilung ist die Basis der Diagnose: Bricht die Schneide aus, schau auf Vorschub und Spanquerschnitt; verschleißt sie rasend schnell oder verformt sich plastisch - auf die Geschwindigkeit. Grzesiks Lehrbuch sagt es direkt: Die Temperatur in der Schnittzone wächst vor allem mit der Geschwindigkeit, die Werkzeugbelastung mit dem Querschnitt der Spanschicht. Und die Geschwindigkeit beeinflusst mehr als die Wärme: Auch die Spanbildung und die Stabilität des ganzen Prozesses hängen von ihr ab.
Was in der Schnittzone passiert
Zerspanung ist kontrollierte Verformung: Die Schneide drückt in den Werkstoff, der sich entlang einer schmalen Ebene abschert und als Span abfließt. Fast die gesamte Arbeit dieser Scherung wird zu Wärme, und das Tempo der Erwärmung bestimmt die Geschwindigkeit, mit der der Werkstoff durch die Scherzone fließt. Daher die erste Eigenschaft: Die Schnittgeschwindigkeit beeinflusst die Temperatur stärker als jeder andere Parameter. Bei niedrigen Geschwindigkeiten entsteht wenig Wärme, dafür ein anderes Problem - die Spanbildung wird instabil und an der Schneide setzt sich eine Aufbauschneide an: verfestigte Werkstoffpartikel, die sich zyklisch losreißen, die Oberfläche ruinieren und die Kante mikroskopisch ausbrechen. Eine zu niedrige Schnittgeschwindigkeit ist also genauso schädlich wie eine übertriebene. Zweite Eigenschaft: Mit der Geschwindigkeit ändert sich der Spancharakter - vom Reißspan über die Aufbauschneiden-Zone bis zum Fließspan bei hartmetalltypischen Geschwindigkeiten; deshalb sehen Zerspanprozesse verschiedener Werkzeug-Epochen so unterschiedlich aus. Drittens: Oberhalb einer Schwelle verbessern höhere Geschwindigkeiten nichts mehr und verkürzen nur noch das Schneidenleben.
Was die Schneidkante sieht
Die Mechanik der Schneide wird genau über diese Phänomene beschrieben - und sie erklären, warum es keinen einen "besten" Wert gibt: Die optimale Schnittgeschwindigkeit ist immer ein Kompromiss zwischen Bearbeitungszeit und Schneidenverschleiß, für jedes Werkstoff-Werkzeug-Paar ein anderer. Die Schnittgeschwindigkeit ist dabei die übergeordnete Variable: Mit ihr beginnt jede Auswahltabelle, und der Rest dieses Textes zeigt, wie man das Optimum für den eigenen Prozess findet.
Schnittgeschwindigkeit und Standzeit
Den Zusammenhang zwischen Geschwindigkeit und Standzeit hat F.W. Taylor schon 1907 quantifiziert: Seine Gleichung besagt, dass die Standzeit mit steigender Geschwindigkeit exponentiell fällt - die Geschwindigkeit bestimmt die Standzeit also stärker als Vorschub und Tiefe zusammen. Die Faustregeln der Zerspanungshandbücher stimmen zu: 20% mehr Geschwindigkeit können die Standzeit halbieren; 50% mehr können sie auf ein Fünftel drücken. Derselbe Schritt in die Gegenrichtung verlängert das Schneidenleben, aber auf Kosten der Bearbeitungszeit. Eine übertriebene Geschwindigkeit führt deshalb zu lawinenartigem Freiflächenverschleiß, eine zu niedrige zu Aufbauschneide, schlechter Oberfläche und verschenktem Maschinenpotenzial. Zwischen den Extremen liegt eine breite, sichere Mitte: Die richtige Schnittgeschwindigkeit ist die, bei der der Plattenverschleiß gleichmäßig und vorhersagbar ist und die Wechsel in den natürlichen Rhythmus der Schicht fallen.
Auf die Verschleißkurve wirkt die Geschwindigkeit über zwei Kanäle zugleich: Temperatur und Reibweg. Die Symptome sieht man auf der Platte mit bloßem Auge. Gleichmäßiger Freiflächenverschleiß ist natürlicher Verschleiß und das Zeichen gut gewählter Bedingungen. Ein Kolk auf der Spanfläche - zu viel Temperatur, also meist zu viel Geschwindigkeit; im Extremfall endet es mit plastischer Verformung der Ecke. Ausbrüche - zu hohe mechanische Belastung durch Vorschub oder unterbrochenen Schnitt. Aufbauschneide - zu niedrige Geschwindigkeit. Schnellerer Verschleiß als im Katalog ist fast nie ein Fehler der Platte; er signalisiert, dass ein Parameter von den Bedingungen abweicht, für die der Werkzeughersteller seine Tabellen erstellt hat. Übermäßigen Verschleiß sollte man immer diagnostizieren, bevor man die Platte gegen eine "bessere" tauscht - sonst stirbt die neue denselben Tod.
Die Wahl der Schnittgeschwindigkeit: womit anfangen
Die Wahl beginnt nicht bei der Maschine, sondern bei zwei Werkstoffen: dem des Teils und dem der Schneide. Erst danach wird der Wert für Operation, Aufspannstabilität und geforderte Qualität korrigiert. Gut geführt sieht die Auswahl wie ein Trichter aus: vom Werkstoff über das Werkzeug zur Operation.
Der Werkstoff des Teils
Die Werkstoffart ist der erste Filter. Weiches Aluminium lässt sich mehr als zehnmal schneller zerspanen als eine warmfeste Nickellegierung; Härte und Kaltverfestigungsneigung entscheiden über Wärme und Reibung an der Kante. Auch die Oberfläche des Rohteils zählt: Die harte Gusshaut oder Zunder nach dem Warmwalzen verlangen einen reduzierten Einstieg, denn die Randschicht ist oft härter als der Kern. In austenitischen Stählen führt umgekehrt eine zu zaghafte Geschwindigkeit zur Kaltverfestigung der Randschicht, durch die sich der nächste Schnitt erst durchbeißen muss. Die Industrie ordnet das in die ISO-Gruppen: P (Stähle), M (nichtrostende Stähle), K (Gusseisen), N (NE-Metalle), S (warmfeste Legierungen und Titan), H (harte Werkstoffe). Gruppe S verzeiht am wenigsten - Titanlegierungen leiten Wärme schlecht und laufen bei etwa 30-60 m/min, während Aluminium der Gruppe N 300-1000 m/min und mehr verträgt. Das sind im wörtlichsten Sinn Werkstoffe mit verschiedenen Geschwindigkeiten: ein zwanzigfacher Unterschied bei identischer Schneidengeometrie.
Der Schneidstoff
Der zweite Filter ist der Schneidstoff. Schnellarbeitsstahl (HSS) verliert seine Härte oberhalb von etwa 600°C, sein Element sind also die niedrigen Bereiche: 25-40 m/min für Baustahl. Hartmetall arbeitet bei 150-300 m/min, Keramik und CBN noch höher. Deshalb hat die Frage "welche Schnittgeschwindigkeit für Stahl?" ohne Angabe der Schneide keine Antwort - zwischen HSS und Hartmetall liegt eine Größenordnung. Ältere Normative nennen Werte für HSS, daher die mehrfach niedrigeren Zahlen als die heutigen Hartmetallwerte; aus demselben Grund bezieht sich der geforderte Wert auf einer Werkzeugkarte immer auf das konkrete Paar Werkstoffgruppe-Plattensorte. Eine eigene Rolle spielt die Beschichtung: Dieselben Platten mit PVD/CVD-Beschichtung vertragen deutlich höhere Geschwindigkeiten, weil die Schicht thermisch isoliert und die Reibung senkt. Welcher Schneidentyp zu welcher Arbeit passt, beschreiben wir ausführlicher im Überblick der Zerspanungswerkzeuge.
Schruppen und Schlichten: gleicher Werkstoff, andere Parameter
Der dritte Filter ist der Zweck des Schnitts. Das Schruppen maximiert den Materialabtrag pro Zeit: Es arbeitet mit großem Vorschub und großer Tiefe und setzt die Geschwindigkeit moderat an, weil der Spanquerschnitt die Kante ohnehin stark belastet. Das Schlichten umgekehrt: kleiner Vorschub, kleine Tiefe, höhere Geschwindigkeit - denn bei kleinem Spanquerschnitt liefert gerade sie sauberes Scheren und gute Oberflächenqualität. Daher das typische Muster in den Tabellen: für eine Stahlsorte Schruppen mit 180-220 m/min bei 0,3-0,4 mm/U, Schlichten mit 240-280 m/min bei 0,1-0,15 mm/U. Gut gewählte Schnittdaten gehen immer paarweise: Geschwindigkeit zusammen mit Vorschub, nie einzeln. Schlecht gewählte sind meist genau das - "auseinandergelaufen": Geschwindigkeit aus der einen Tabelle, Vorschub aus der anderen; korrekte stammen aus einer Zeile des Katalogs. Die Wahl für Schruppen und Schlichten sind praktisch zwei benachbarte Zeilen derselben Tabelle.
Typische Werte: Orientierungstabelle für das Drehen mit Hartmetall
| Werkstoff | Schnittgeschwindigkeit [m/min] | Vorschub [mm/U] | Schnitttiefe [mm] |
|---|---|---|---|
| Baustahl | 180-280 | 0,15-0,4 | 0,5-4 |
| Nichtrostender Stahl | 120-200 | 0,1-0,3 | 0,5-3 |
| Grauguss | 150-250 | 0,2-0,5 | 1-5 |
| Aluminium und Legierungen | 300-1000 | 0,1-0,4 | 0,5-5 |
| Titan und warmfeste Legierungen | 30-60 | 0,1-0,25 | 0,5-2 |
| Gehärtete Stähle (CBN) | 100-180 | 0,05-0,15 | 0,1-0,5 |
Die Werte sind Richtwerte nach den Handbüchern von Sandvik Coromant und Grzesik; verbindlich ist immer der Katalog der konkreten Platte für die konkrete Werkstoffgruppe.
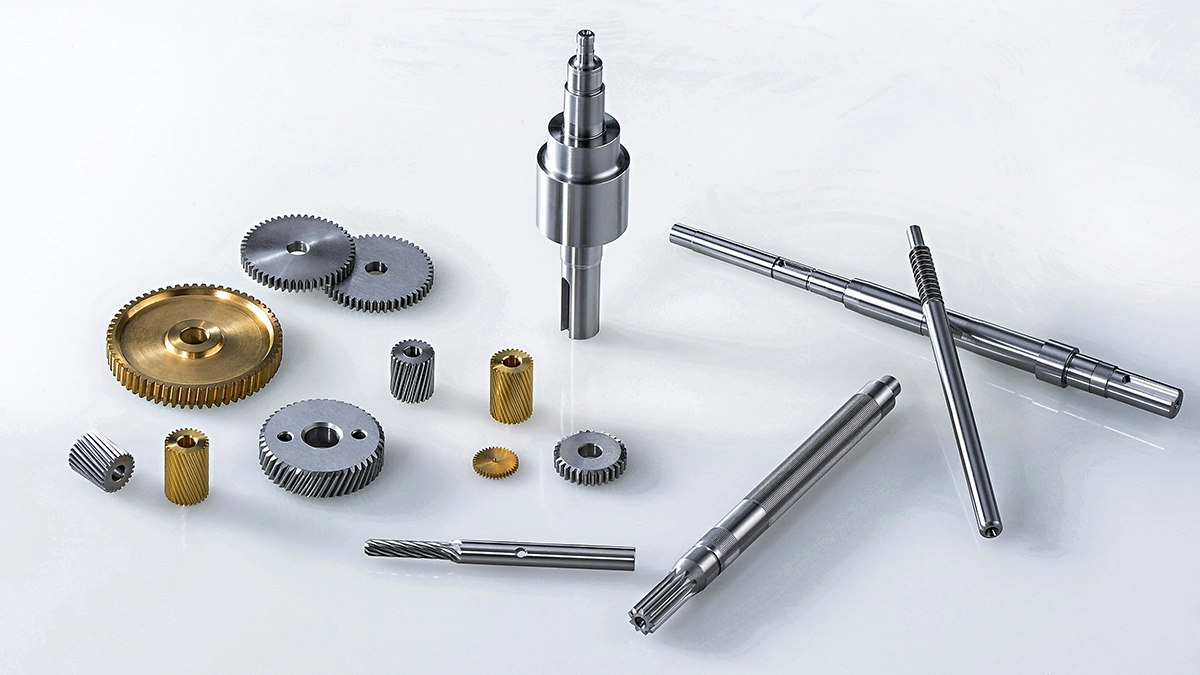
Die Bestimmung in der Praxis: Katalog, Korrektur, Rechner
Im realen Betrieb läuft die Bestimmung der Schnittgeschwindigkeit in drei Schritten. Schritt eins: der Katalogwert von der Werkzeugkarte - der Hersteller nennt für jede Platte und Werkstoffgruppe einen Wert in m/min, meist als Bereich mit Startwert. Schritt zwei: Korrektur für die eigenen Bedingungen. Der Katalogwert setzt steife Spannung, stabiles Aufmaß und ununterbrochenen Schnitt voraus; ein schlankes Werkstück, unterbrochene Schnitte, lange Auskragungen oder Trockenbearbeitung sind Gründe, 10-30% herunterzugehen - der gewählte Wert muss die Realität des Arbeitsplatzes abbilden, nicht nur die Tabelle. Ungewöhnliche Bedingungen (harte Gusshäute, lasergeschnittene Kanten) verlangen ebenfalls oft weniger als die Tabelle. Schritt drei: Umrechnung in Maschinenwerte - aus Geschwindigkeit und Durchmesser folgt die Drehzahl, aus Vorschub und Drehzahl die Vorschubgeschwindigkeit. Die Prozessnotiz sollte Vorschub, Geschwindigkeit und Tiefe als einen Satz festhalten - getrennt passen sie nicht mehr zueinander.
Rechner für Schnittgeschwindigkeit, Drehzahl und Vorschub
Hier kommen die Werkzeuge ins Spiel: Ein Schnittgeschwindigkeits-Rechner macht aus Vc und Durchmesser eine Drehzahl, ein Drehzahlrechner arbeitet umgekehrt, und ein Vorschubrechner rechnet den Umdrehungsvorschub in Millimeter pro Minute um - praktisch auch, wenn sich die Zähnezahl des Fräsers ändert. Ein guter Rechner entbindet aber nicht vom Denken: Der Eingabewert muss weiterhin aus dem Katalog kommen - das Umrechnen von Vorschüben und Drehzahlen ist genau die Ebene, auf der Rechner dem Menschen am besten dienen. Wie die Rechnung Schritt für Schritt aussieht - mit Formeln, Zahlenbeispielen und Geschwindigkeitstabelle - zeigt unser Schnittdaten-Rechner. Die größeren Werkzeughersteller haben eigene Auswahl-Apps wie Sandviks CoroPlus ToolGuide, die über die Berechnung hinaus auch Platte und Geometrie zur Operation empfehlen. Die Berechnung ist aber immer das Finale, nicht der Anfang: erst Werkstoff und Schneide, dann die Zahlen.
Warum betonen wir die Quelle statt der Formel? Weil das Berechnen einer Schnittgeschwindigkeit trivial einfach ist, das Wählen des richtigen Startwerts aber nicht. Zum Rechnen genügen Durchmesser und Drehzahl; zum guten Wählen muss man Werkstoff, Schneide und Operation kennen. Wer fragt, wie man die Geschwindigkeit fürs Fräsen oder Drehen berechnet, fragt in Wahrheit zwei Dinge zugleich: nach der Einheitenumrechnung und nach dem Basiswert - und nur das zweite verlangt Wissen. Dieselbe gefräste Tasche kann eine perfekt berechnete Drehzahl aus einem falschen Basiswert haben: Die Arithmetik stimmt, und die Platten bröckeln alle zehn Minuten. Der richtige Wert kommt aus Katalog und Erfahrung; der Rechner wandelt nur Einheiten um, und erst ein richtiger Wert am Eingang macht das Ergebnis etwas wert.
Dreh- und Fräsparameter: das Werkstück diktiert die Bedingungen
Drehparameter haben eine bequeme Eigenschaft: Der Durchmesser an der Schnittstelle ist direkt bekannt, also kann die Steuerung mit G96 eine konstante Schnittgeschwindigkeit halten - die Drehzahl steigt, wenn das Werkzeug zu kleineren Durchmessern fährt, und die Werkstückoberfläche sieht durchgehend dieselben Bedingungen. Diese Stabilisierung hält die Struktur über die ganze Planfläche gleich und den Verschleiß vorhersagbar. Ohne G96, bei konstanter Drehzahl, läuft das Plandrehen von außen nach innen mit fallender Geschwindigkeit - in der Achse sinkt sie auf null, sichtbar als verschlechterte Struktur nahe der Mitte.
Beim Fräsen bezieht sich die Geschwindigkeit auf den Umfang des Fräsers, entscheidend ist also der Werkzeugdurchmesser - und zwar der effektive: Ein Kugelfräser, der nur mit der Spitze arbeitet, hat dort eine Umfangsgeschwindigkeit nahe null, auch bei hoher Drehzahl. Deshalb fährt man im 3D-Formfräsen mit Drehzahlen über dem Ergebnis aus dem Nenndurchmesser. Zweite Besonderheit des Fräsens: Die Kante tritt bei jeder Umdrehung ins Material ein und wieder aus, die Werkzeugbelastung pulsiert also, und der Vorschub wird pro Zahn gerechnet. Niedrige Drehzahl bei großem Fräserdurchmesser ist ein normaler Zustand, kein Fehler - es zählt die Geschwindigkeit am Umfang. Schließlich das Bohren: Ein Bohrer hat entlang der Schneidkante eine veränderliche Geschwindigkeit (maximal am Umfang, null in der Achse) und verträgt deshalb niedrigere Werte als eine Drehplatte aus demselben Hartmetall. Mit welchen Geschwindigkeiten der eigene Prozess realistisch läuft, lohnt sich auch beim Vergeben von Aufträgen zu wissen - die Sofortkalkulation für CNC-Teile rechnet die Bearbeitungszeit mit realistischen Parametern, ein Titanteil wird also anders bepreist als dieselbe Form aus Aluminium.
Produktivität und die Ökonomie der Zerspanung
Die Produktivität misst man am abgetragenen Volumen pro Minute: Das Zeitspanvolumen ist das Produkt aus Geschwindigkeit, Vorschub und Tiefe. Der Abtrag wächst mit jedem der drei Parameter linear - die Kosten nicht. Dasselbe Zeitspanvolumen lässt sich also verschieden aufbauen, und hier steckt die praktische Weisheit der Handbücher: Wer schneller abtragen will, erhöht zuerst die Tiefe, dann den Vorschub und die Geschwindigkeit zuletzt. Die Tiefe verkürzt das Plattenleben kaum, der Vorschub mäßig, die Geschwindigkeit exponentiell. Die umgekehrte Reihenfolge, so intuitiv sie ist ("schneller!"), ist die teuerste: Mehr Geschwindigkeit heißt kürzeres Schneidenleben, häufigere Stillstände zum Wechseln und höhere Werkzeugkosten pro Teil.
Es gibt auch das andere Ende dieser Ökonomie: Zu zaghafte Werte sind Maschinenzeit, die umsonst verrinnt. Die Normtabellen führen die Werte nicht ohne Grund getrennt für Schruppen und Schlichten. Wołks Tabellen von 1972 und die heutigen SME-Handbücher rechnen es identisch: Es gibt eine wirtschaftliche Standzeit, bei der die Summe aus Maschinenzeit- und Werkzeugkosten am kleinsten ist - und ihr entspricht eine wirtschaftliche, keine maximale Geschwindigkeit; sich daran zu halten senkt die Werkzeugkosten pro Teil, ohne die Zykluszeit anzutasten. Das so bestimmte Optimum liegt oft 20-30% unter dem Katalogmaximum. In der Praxis liegt der gewählte Wert meist etwas unter dem technischen Maximum: Hohe Geschwindigkeiten kaufen Sekunden und zahlen mit Minuten Stillstand; in dieser Rechnung ist die Schnittgeschwindigkeit die teuerste Variable, die man falsch setzen kann. Gute Parameter erkennt man nicht daran, dass die Maschine "singt", sondern am Stückkostensatz.
Bearbeitungsqualität: wie der Vorschub die Oberfläche prägt
Zur vollen Rechnung gehört auch die Qualität: Höhere Geschwindigkeiten verbessern die Oberfläche in der Regel (weniger Aufbauschneide, sauberes Scheren), aber nur bis zur Schwingungsschwelle. Beginnt das System zu rattern, bekommt die Oberfläche die typischen Vibrationsspuren, und die Qualität fällt trotz "besserer" Parameter. Die Abhilfe ist dann paradoxerweise eine Korrektur nach unten oder ein anderer Vorschub - denn der Vorschub beeinflusst die Rauheitshöhe am stärksten, und seine Korrektur ist der erste Zug. Eine höhere Vorschubgeschwindigkeit ist der billigste Zeitgewinn auf Schlichtwegen, sofern die Rauheitsvorgabe es erlaubt - wie Qualität zahlenmäßig beschrieben wird, behandeln wir im Artikel über die Rauheitsparameter.
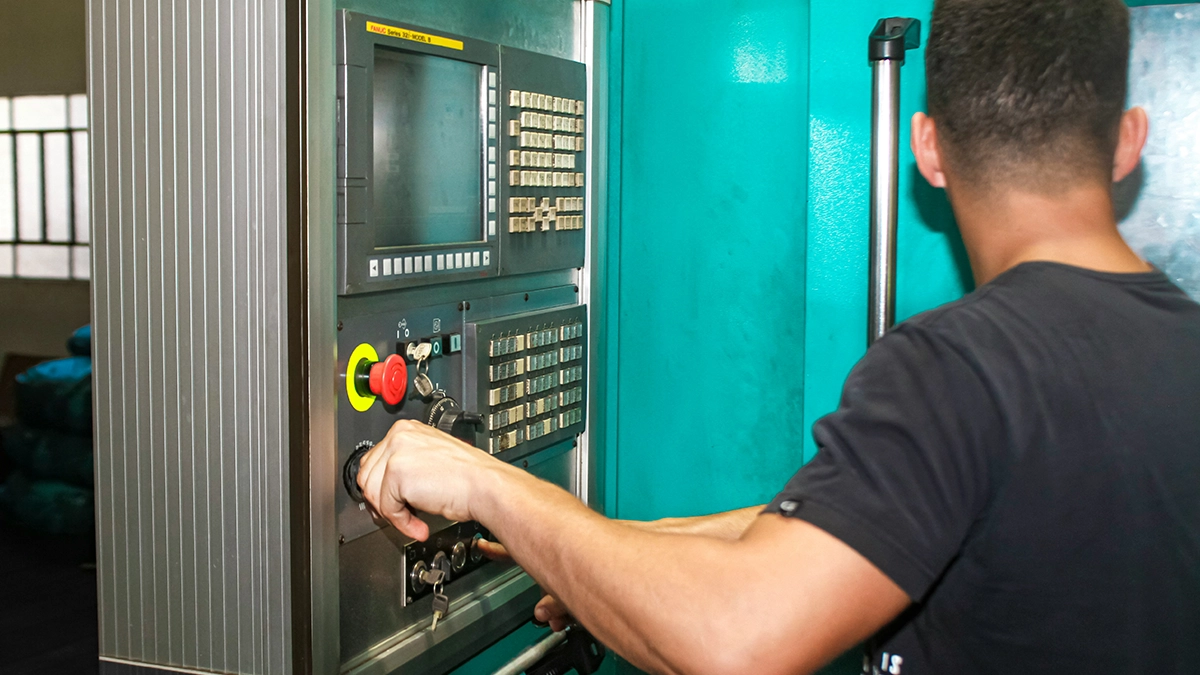
CNC-Bearbeitung: was die Geschwindigkeit an der Maschine steuert
Die CNC-Bearbeitung schließt das Thema von der Ausführungsseite: Die gewählten Werte landen im Programm als Adressen S und F. Beim Drehen bedeutet G96 S250 eine konstante Schnittgeschwindigkeit von 250 m/min - sie wird direkt kommandiert, die Steuerung leitet die Drehzahl aus dem Durchmesser ab, und der gewählte Wert gilt auf jedem Durchmesser; G97 bedeutet konstante Drehzahl. Beim Fräsen ist S immer die Spindeldrehzahl und F die Vorschubgeschwindigkeit in mm/min. Moderne Steuerungen erlauben zudem Korrekturen im Lauf über die Override-Regler, mit denen man den Vorschub anhebt oder beschneidet - der Standardweg, einen Prozess einzufahren, bis Geschwindigkeit und Vorschub stabil sind. Eingespielte Werte gehören danach ins Programm - ein "dauerhaft" verstellter Override ist eine Einladung zur Unwiederholbarkeit. Ob der Prozess die Maße wirklich hält, prüfen die Messmittel: Werkstück- und Werkzeugtaster an der Maschine plus Messungen an den Teilen, denn definierte Werte bedeuten nur dann etwas, wenn sich die Ergebnisse wiederholen. Eine programmierte Vorschubgeschwindigkeit liefert eine Wiederholbarkeit, die kein Handrad schafft, und das Einhalten der geplanten Geschwindigkeit erlaubt es, Plattenstandzeiten zwischen Losen zu vergleichen.
Häufige Fragen zur Schnittgeschwindigkeit
Was ist die Schnittgeschwindigkeit und worin wird sie angegeben? Die Relativgeschwindigkeit von Schneidkante und Werkstückoberfläche, angegeben in m/min. Sie beschreibt die Arbeitsbedingungen der Kante selbst, unabhängig vom Durchmesser - deshalb nennen die Kataloge sie und nicht die Drehzahl.
Worin unterscheidet sich die Schnittgeschwindigkeit von der Drehzahl? Die Schnittgeschwindigkeit (m/min) beschreibt die Bewegung des Materials an der Kante, die Spindeldrehzahl (U/min) die Bewegung der Spindel. Der Durchmesser verbindet beide: Bei gleicher Schnittgeschwindigkeit braucht ein kleinerer Durchmesser eine höhere Drehzahl.
Wie wählt man die Parameter fürs Schruppen? Große Tiefe und großer Vorschub, moderate Geschwindigkeit: Der Spanquerschnitt belastet die Kante ohnehin stark. Startwerte liefert der Plattenkatalog für die Werkstoffgruppe; bei instabiler Spannung geht man 10-30% herunter und rechnet dann in Drehzahl und Minutenvorschub um.
Wie wirkt eine Vorschubänderung auf die Oberfläche? Stärker als jeder andere Parameter: Die Rauheitshöhe wächst mit dem Quadrat des Umdrehungsvorschubs, und eine gleichmäßige Vorschubgeschwindigkeit hält die Bearbeitungsspuren im gleichen Abstand. Zur Verbesserung senkt man zuerst den Vorschub oder vergrößert den Eckenradius, erst danach rührt man die Geschwindigkeit an.
Warum hängt die Wahl vom Werkstoff ab? Weil Härte, Wärmeleitfähigkeit und Kaltverfestigungsneigung über Temperatur und Kräfte in der Schnittzone entscheiden. Die ISO-Gruppen (P, M, K, N, S, H) ordnen die Werkstoffe genau für diese Wahl.
Wie wirken die Schnittdaten auf die Standzeit? Die Geschwindigkeit exponentiell (20% schneller kann die Standzeit halbieren), der Vorschub mäßig, die Tiefe am schwächsten. Daher die Optimierungsreihenfolge: Tiefe, Vorschub, Geschwindigkeit - das Optimum liegt immer unter dem technischen Maximum der Schneide.
Welche Drehparameter bei veränderlichem Durchmesser? Konstante Schnittgeschwindigkeit (G96) mit Drehzahllimit: Die Steuerung hält an der Kante dieselben Bedingungen unabhängig vom Durchmesser. Bei konstanter Drehzahl (G97) ändern sich die Bedingungen mit jedem Schnitt auf anderem Durchmesser.
Was macht das Werkzeug bei zu niedriger Geschwindigkeit? Es bildet eine Aufbauschneide: Werkstoff schweißt sich an die Kante, reißt zyklisch ab, verdirbt die Oberfläche und bricht die Schneide mikroskopisch aus. Das typische Problem von HSS-Werten auf einer Hartmetallplatte; die richtige Hartmetallgeschwindigkeit beginnt dort, wo die Aufbauschneide verschwindet.
Was sind CNC-Messmittel und wozu bei der Parameterwahl? Werkstück- und Werkzeugtaster an der Maschine plus die Geräte im Messraum. Sie schließen die Auswahlschleife: Sie bestätigen, dass Maße und Rauheit bei den gesetzten Parametern von Teil zu Teil wiederholbar sind.
Wie berechnet man die Schnittgeschwindigkeit aus Drehzahl und Durchmesser? Umfang an der Schnittstelle mal Drehzahl; das Ergebnis kommt in m/min heraus. Formeln mit Zahlenbeispielen stehen im Rechner-Artikel - die Vorschubgeschwindigkeit funktioniert analog: Umdrehungsvorschub mal Drehzahl.
Lohnen sich hohe Schnittgeschwindigkeiten immer? Nein - oberhalb des wirtschaftlichen Optimums kostet jedes Prozent mehr Geschwindigkeit in Platten und Stillständen mehr, als es an Zeit zurückgibt. Hohe Geschwindigkeiten lohnen sich dort, wo die Maschinenstunde sehr teuer und der Schneidenwechsel schnell ist.
Welchen Parameter korrigiert man zuerst: Tiefe, Vorschub oder Geschwindigkeit? Je nach Problem: kurze Standzeit - Geschwindigkeit herunter; schlechte Rauheit - Vorschub; Rattern - Tiefe und Spannung. Bei der Produktivitätsoptimierung ist die Reihenfolge umgekehrt: erst Tiefe, dann Vorschub, Geschwindigkeit zuletzt.
Wie ändert die Werkstoffhärte die Schnittgeschwindigkeit? Grob gesagt wirken Härte und Wärmeleitfähigkeit in dieselbe Richtung - je härter und schlechter leitend der Werkstoff, desto niedriger die Geschwindigkeit. Gehärteter Stahl braucht andere Schneiden (CBN) und andere Werte als derselbe Stahl im weichen Zustand - die Unterschiede erreichen ein Mehrfaches.
ThemenSchnittgeschwindigkeitZerspanungTechnologie
Quellen
- 1.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych" (Grundlagen der Zerspanung von Konstruktionswerkstoffen), WNT (Mechanik der Schnittzone, Parametereinfluss)
- 2.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warschau 1972 (Wahl der Schnittbedingungen, wirtschaftliche Standzeit)
- 3.F.W. Taylor, "On the Art of Cutting Metals", ASME, 1907 (Standzeitgleichung)
- 4.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (Geschwindigkeitsbereiche der ISO-Gruppen, Auswahlempfehlungen)
- 5.M. Lembersky (Hrsg.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016 (Werkzeug- und Zeitkosten pro Teil).
Weiterlesen
- Endbearbeitung: Arten, Etappen und OberflächenqualitätDie Endbearbeitung macht aus der Rohform das fertige Teil: Maß, Glätte, Aussehen. Wir erklären ihre Arten und warum sich der Prozess in Etappen teilt.
- Zerspanung: Wie die spanende Bearbeitung funktioniert - Arten, Genauigkeit, AnwendungenDie Zerspanung ist das Fundament der Teilefertigung: vom Stangenmaterial zum Bauteil mit Hundertstel-Genauigkeit. Wir erklären, wie sie funktioniert.
- Reiben von Bohrungen: PräzisionsbohrungenDer Bohrer hinterlässt eine Bohrung, die für Passungen zu ungenau ist. Wir erklären, wie Reiben Endmaß und Oberfläche liefert: Reibahlen, Aufmaße, Schnittdaten.
Auf Ihrem eigenen Teil ausprobieren
Legen Sie ein Konto an, laden Sie Ihre STEP-Dateien hoch und vergleichen Sie die Preise mit Ihren eigenen. Die ersten 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen