用Excel做CNC报价:表格搭建与局限
电子表格能够为CNC零件算出合理的价格,而且有一个真正的优点:每个公式都看得见,车间里任何人都可以核对。下面我们从零搭建这样一张表,给出公式和一个零件的完整算例,然后指出表格开始得不偿失的五个地方。
CNC零件的价格由哪些部分组成
单件价格是四项之和:按毛坯计算的材料费,加工时间乘以机床费率,分摊到批量上的准备成本(装夹调整和编程),以及加成。每一项都有自己的数据来源和典型错误,因此在表格里最好把它们放在不同的行,分别填写、分别检查。
整个计算可以写成一个公式:
其中:
- - 不含税单价 [元/件],
- - 每件材料成本 [元],
- - 每件加工成本 [元],
- - 整个订单的准备成本 [元],
- - 批量 [件],
- - 按成本计算的加成率,例如20%取 。
材料按毛坯质量计算,而不是按成品零件质量计算,因为切屑同样要付钱给材料供应商。对于扁钢或矩形棒料:
其中:
- - 毛坯质量 [kg],
- - 材料单价 [元/kg],
- - 型材截面尺寸 [mm],
- - 含锯切余量的下料长度 [mm],
- - 材料密度 [g/cm³]。
加工成本等于单件时间乘以机床费率。准备成本把机床的准备与结束时间和编程人员的时间合在一起,后者通常有不同的费率:
其中:
- - 每件的单件加工时间 [min],
- - 准备与结束时间,即机床调整时间 [min],
- - 编程和工艺准备时间 [min],
- - 机时费率 [元/h],
- - 工艺员或编程员的小时费率 [元/h]。
准备时间每个订单只付一次,与数量无关。所以单价对批量如此敏感,我们在CNC加工中最昂贵的一分钟一文中有更详细的说明。
一步一步搭建表格
表格最好竖向搭建:一个零件,一列数值,每个输入项占一个单元格,每个公式只引用单元格,绝不把数字直接写进公式。下面所有数字都是示例,只用来说明计算方法,不代表任何工厂的价目表,读者应换成自己的数据。
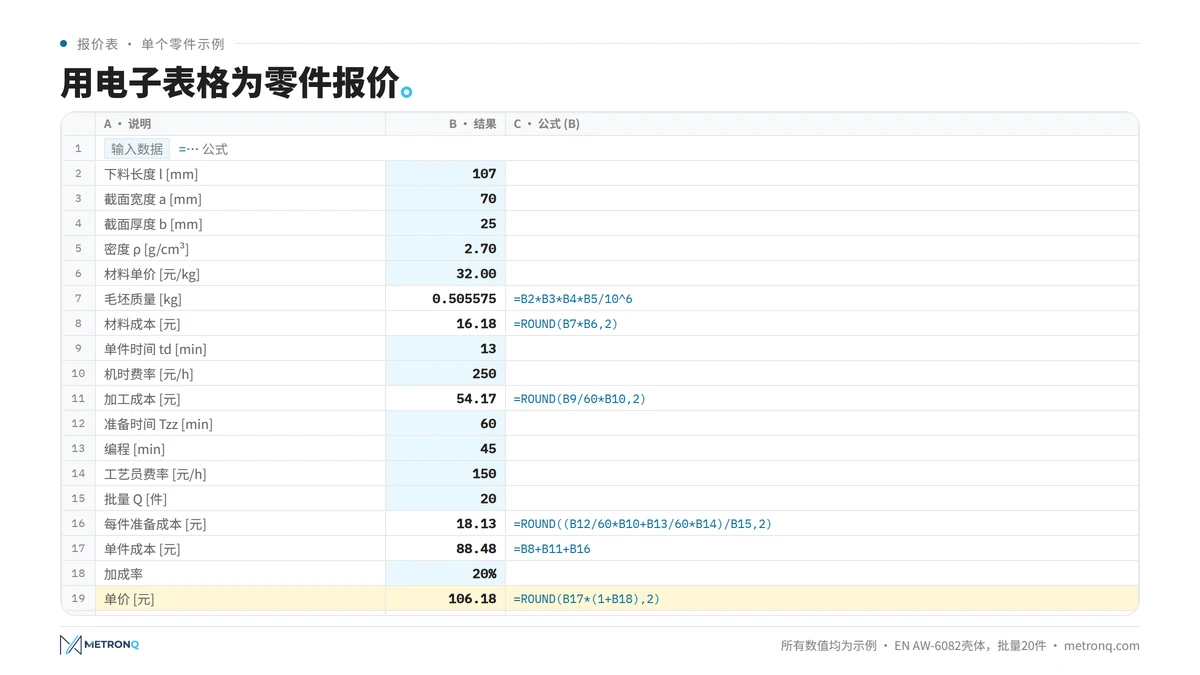
示例零件:铝合金EN AW-6082壳体,100 × 60 × 20 mm,带60 × 30 × 8 mm型腔、四个Ø6.6通孔和两个深16 mm的M8螺纹。批量:20件。毛坯:70 × 25 mm扁料,锯切成107 mm长的段(104 mm零件含端面余量,加3 mm锯缝)。
列与公式
A列为说明,B列为数值。公式采用Excel写法(ROUND函数,逗号分隔):
| 单元格 | 说明 | 内容 | 结果 |
|---|---|---|---|
| B2 | 下料长度 [mm] | 107 | 107 |
| B3 | 截面宽度 [mm] | 70 | 70 |
| B4 | 截面厚度 [mm] | 25 | 25 |
| B5 | 密度 [g/cm³] | 2.70 | 2.70 |
| B6 | 材料单价 [元/kg] | 32.00 | 32.00 |
| B7 | 毛坯质量 [kg] | =B2*B3*B4*B5/10^6 |
0.505575 |
| B8 | 材料成本 [元] | =ROUND(B7*B6,2) |
16.18 |
| B9 | 单件时间 [min] | 13 | 13 |
| B10 | 机时费率 [元/h] | 250 | 250 |
| B11 | 加工成本 [元] | =ROUND(B9/60*B10,2) |
54.17 |
| B12 | 准备时间 [min] | 60 | 60 |
| B13 | 编程 [min] | 45 | 45 |
| B14 | 工艺员费率 [元/h] | 150 | 150 |
| B15 | 批量 [件] | 20 | 20 |
| B16 | 每件准备成本 [元] | =ROUND((B12/60*B10+B13/60*B14)/B15,2) |
18.13 |
| B17 | 单件成本 [元] | =B8+B11+B16 |
88.48 |
| B18 | 加成率 | 20% | 20% |
| B19 | 单价 [元] | =ROUND(B17*(1+B18),2) |
106.18 |
| B20 | 订单金额 [元] | =B19*B15 |
2123.60 |
单个零件的算例
我们用手算复核同一个零件。所有数值均为示例。毛坯质量:107 · 70 · 25 · 2.70 / 10⁶ = 0.505575 kg,材料费为0.505575 · 32.00 = 16.18元。单件时间13 min(铣削9.0 min,钻孔和攻丝2.5 min,换刀和快移1.5 min),按250元/h计算为13 / 60 · 250 = 54.17元。
订单准备:调整60 min · 250元/h = 250.00元,加上编程45 min · 150元/h = 112.50元,合计362.50元。20件时每件为362.50 / 20 = 18.125,取整为18.13元。单件成本:16.18 + 54.17 + 18.13 = 88.48元。加成20%后:88.48 · 1.2 = 106.176,即每件106.18元,整个订单2123.60元。
9.0 min的铣削时间不是估出来的。对于Ø10 mm三刃铣刀, = 300 m/min、 = 0.06 mm时,转速为1000 · 300 / (π · 10) = 9549.3,取9550 r/min,进给速度为0.06 · 3 · 9550 = 1719 mm/min。CAM程序给出的刀具路径长度为15470 mm,得到15470 / 1719 = 9.0 min。这类计算可以交给切削参数计算器,再把结果填入B9单元格。
关于加成要注意一点:按成本加成20%并不等于售价中有20%的毛利。示例中利润为106.18 - 88.48 = 17.70元,约占售价的16.7%。表格中这个单元格要命名清楚,避免有人把两个概念混为一谈。
价格如何随批量变化
同一张表只改动B15单元格,就能看出准备成本如何分摊到每一件。示例数值:
| 批量 | 每件准备成本 [元] | 单件成本 [元] | 单价 [元] | 订单金额 [元] |
|---|---|---|---|---|
| 1 | 362.50 | 432.85 | 519.42 | 519.42 |
| 5 | 72.50 | 142.85 | 171.42 | 857.10 |
| 20 | 18.13 | 88.48 | 106.18 | 2123.60 |
| 100 | 3.63 | 73.98 | 88.78 | 8878.00 |
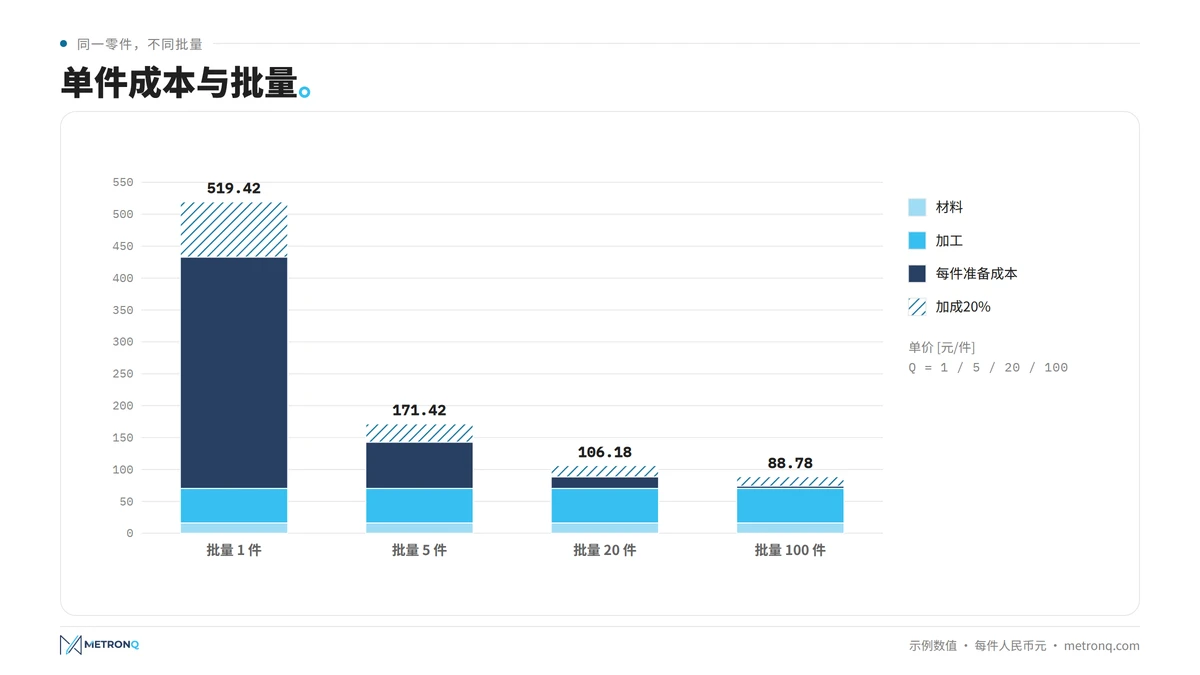
单件生产时,准备成本占总成本的83%以上;100件时不到5%。所以没有数量分档的报价让客户很难看懂,而只计算一个批量的表格掩盖了报价中最重要的关系。采购方如何看待这些成本项,见CNC机加工报价与成本详解。
机时费率从哪里来
机时费率是表格里最重要的数字,因为加工时间和准备时间都要乘以它。它等于工位的年度成本除以机床实际运转并能开票的小时数。从同行或论坛上拿来的费率,反映不了你自己的成本,用它报价等于用别人的账本做自己的生意。
其中:
- - 机时费率 [元/h],
- - 工位年度成本:折旧、操作工、能源、刀具、维护、厂房和管理费用分摊 [元],
- - 机床年度有效工作时间 [h]。
示例中工位年度成本为400000元,有效工作时间为1600 h,费率即400000 / 1600 = 250元/h。这是不含利润的成本费率,所以表格中加成要单独计算。最常见的错误是按2000 h甚至更多来算:单班生产时机床很少能切削这么多小时,而每一个停机小时都必须由卖出去的小时来承担。
车间里每台机床都应有自己的费率。五轴加工中心和简单的两轴车床按同一费率计算,必然导致简单零件丢单、复杂零件亏钱。
表格失灵的五个地方
表格里的公式通常没有错。问题出在输入的数据上:每个数字都要从图纸上读出、数出来或凭记忆估算,而表格不会检查这些数字对不对。下面是最常出问题的五个地方,每一处都用同一个零件举例说明,金额沿用上文的示例数据。
1. 手工录入尺寸
每个毛坯尺寸都是从键盘敲进表格的。下料长度把107 mm误输成170 mm,质量就变成0.80325 kg,材料费从16.18元升到25.70元。20件时单价从106.18元升到117.60元,每件高出11.42元,客户就会选择更便宜的报价。表格无从知道这个零件只有100 mm长。
2. 在图纸上数孔和螺纹
孔和螺纹的数量及深度由工艺员从视图中读取。在多视图图纸上,很容易漏掉隐藏面上的两个M8螺纹,或忽略某个孔旁的“4×”标注。示例中漏掉螺纹会让单件时间少算1 min,每件少算4.17元成本,整个订单少算83.40元,而这些活工厂照样要干。
3. 不检查零件能否装上机床
表格接受任何数字。它不会发现900 mm长的零件放不进X轴行程只有800 mm的机床,而填进去的正是这台机床的费率。它也不会发现型腔内角R3要求用Ø6而不是Ø10的铣刀,较小的铣刀在相同切削参数下去除材料更慢,会拉长按大刀具估算的铣削时间。
4. 知识只在一个人脑子里
准备时间、装夹次数和机床选择都是工艺员的决定,表格只是照单全收。同事给同一个零件报价时,把准备时间填成30 min而不是60 min,每件准备成本就从18.13元降到11.88元,单价从106.18元降到98.68元。两个人,一张图纸,两个价格每件相差7.50元,谁也不知道哪个对。
5. 按零件质量而不是毛坯计价
最省事的捷径是按3D模型给出的成品质量计算材料。示例中成品体积为101700.9 mm³,即0.2746 kg、材料费8.79元,而那段扁料要16.18元。每件相差7.39元,整个订单在加成前相差147.80元,每次都由你自己掏腰包。
如何判断该换用软件了
只要报价由一个人负责、每周询价不多、零件彼此相似,表格就够用。需要改变的信号是:报价等工艺员的时间比订单等机床的时间还长,或者同一个零件的价格取决于由谁来算。出现其中任何一种情况,都值得认真评估。
最简单的检验依靠你自己的数字:拿五个已经用表格报过价的零件,在软件里重新报价,再与你自己的结果对比。我们把它称为五个零件测试,每一步都可以用你自己的图纸重复。
MetronQ的CNC报价软件是这样工作的:它从STEP或IGES文件测量零件(孔的直径和深度、螺纹、型腔、最薄壁厚),或从PDF、DXF图纸读取尺寸、公差和材料。它按你的机床、费率和材料价格计算,从材料供应商实际销售的规格中选择毛坯,每个订单只计一次准备。它支持最多5轴铣削、车削、车铣复合中心和走心机,但不包括电火花加工、磨削和钣金加工。
工艺员能看到价格按成本项拆分的明细并予以批准,由阈值决定哪些报价可以直接发给客户。用至少5份报价进行校准,拟合两个数值:校准系数和准备时间。报价中不使用生成式模型。当阈值允许不经工艺员直接发送价格时,客户会立即收到报价,这就是CNC即时报价。当前方案请见价格页。
关于用表格做CNC报价的常见问题
用Excel做CNC报价能准确吗?
能,前提是表格按毛坯计算材料,按真实切削参数计算加工时间,每个订单只计一次准备成本,并用机床自身成本得出的费率。这样准确度取决于输入数据,而不是公式。薄弱环节仍然是手工从图纸读取尺寸、孔和螺纹,以及只掌握在一名工艺员手里的经验。
在表格中如何把准备成本分摊到批量上?
调整和编程成本每个订单计算一次,然后除以批量件数。示例中362.50元的准备成本,单件生产时每件就是362.50元,100件时每件只有3.63元。最好向客户给出几个数量分档,因为单价会相差好几倍,客户也能自己判断最划算的订购数量。
为什么材料要按毛坯而不是按零件质量计算?
因为供应商按标准规格出售棒料和扁料,切屑也是花钱买来的。示例中一段70 × 25 × 107 mm扁料要16.18元,而按成品质量计算的材料费只有8.79元。每件7.39元的差额,会在每一个按质量报价的订单里直接从利润中消失,批量越大损失越多。
表格里应该填什么机时费率?
填你自己的费率,即工位年度成本除以有效工作时间。示例中400000元成本和1600 h得出250元/h的成本费率,加成另行计算。每台机床都应有自己的费率,因为五轴加工中心和简单车床的成本完全不同,混用同一费率会让报价整体失真。
什么时候表格不再够用?
当询价来得比一个人算得还快,当同一个零件的价格取决于由谁报价,或者当输错的尺寸和漏掉的螺纹开始造成真金白银的损失时,表格就不够用了。这时值得用五个已经报过价的零件,把表格和软件的结果对比一下。
参考来源
- 1.G. Boothroyd, W. A. Knight, "Fundamentals of Machining and Machine Tools", CRC Press (economics of machining, cost per component)
- 2.Sandvik Coromant, "Metal cutting technical guide" (cutting speed, spindle speed and feed rate formulas)