尺寸公差:偏差与极限尺寸
尺寸公差是成品零件在仍然合格的前提下,允许的最大尺寸与最小尺寸之差。在图纸上,它用ISO代号表示,例如Ø25 H7,或用偏差表示,例如Ø25 +0.021/0。本文讲解极限尺寸和偏差,给出孔和轴的ISO公差数值表,并逐步计算公差,包括轴承配合。
尺寸公差:公称尺寸、极限尺寸与偏差
公差是零件允许的最大尺寸与最小尺寸之差。任何零件都无法完全按图纸尺寸加工,所以设计者给出一个区间,实际尺寸必须落在其中。区间越窄,加工越精密、越昂贵,因为需要更慢的走刀和更频繁的测量。
基准是公称尺寸,即图纸上的理想尺寸,偏差从它算起。公称尺寸本身不一定能取到:h7轴的公称尺寸位于公差带上限,g6轴的公称尺寸甚至在公差带之外。零件尺寸落在两个极限尺寸之间就是合格的。
上极限尺寸是最大尺寸,下极限尺寸是最小尺寸。两个极限尺寸都由公称尺寸加上偏差得到:
其中:
- - 公称尺寸 [mm],
- - 上极限尺寸 [mm],
- - 下极限尺寸 [mm],
- - 轴的上极限偏差 [mm],
- - 轴的下极限偏差 [mm],
- - 公差 [mm]。
偏差可以为正、为负或为零,而总是正值。例如Ø40 h6轴的, mm,所以极限尺寸为40.000和39.984 mm,公差为0.016 mm。图纸上偏差以毫米标注,表格中以微米给出。
孔的尺寸与轴的尺寸:大写和小写字母
标准区分两类尺寸。孔指任何内尺寸,包括槽宽;轴指任何外尺寸,包括键的厚度。孔的偏差用大写字母(、)表示,轴的偏差用小写字母(、)表示,与公差代号一致:H7是孔,h7是轴。
孔的公式相同,只是换成大写字母。最小的孔和最大的轴决定能否装配,最小的轴和最大的孔决定最大间隙。
内尺寸及其公差
内尺寸,即孔径以及槽和型腔的宽度,比外尺寸更难加工和测量。因此在同一配合中,孔的公差往往比轴宽一个等级,例如H7孔配g6轴,不过磨削轴颈常取与孔相同或更高的等级。孔径测量也需要不同的量具:内径表、塞规或三坐标测量机。
公差带的位置:字母A至ZC
公差带是上、下极限之间的区间,相对于零线(即公称尺寸)绘出。它的宽度是公差值,它相对零线的位置由基本偏差决定,基本偏差用字母表示。这两项信息合起来构成公差等级代号,例如H7或g6。
位置用字母表示:孔从A到ZC,轴从a到zc。A-H和a-h使公差带位于零线一侧,K-ZC和k-zc位于另一侧,JS和js则给出对称的公差带,上下偏差均为±IT/2。对称公差带适用于尺寸可向两侧偏离的场合,例如孔距。
h公差带与H孔
h公差带的上偏差为零:当轴的最大尺寸等于公称尺寸、全部公差都向负方向时,轴的公差就是h。H孔则相反,其下极限尺寸等于公称尺寸,公差向正方向。轴的固定h和孔的固定H,是下文两种配合制的基础。
因此冷拉棒料(通常为h9或h11)和磨削轴(h6-h8)都采用h公差:买方知道棒料不会比公称尺寸粗。h等级也是装有多个不同配合零件的轴颈上最常用的等级。
ISO公差等级代号与标准公差等级
ISO公差代号由一个字母(公差带位置)和一个数字(公差带宽度)组成。数字是标准公差等级IT。ISO 286标准规定了20个等级:IT01、IT0以及IT1至IT18。在同一直径下,数字越小,公差带越窄。
字母给出公差带类型,数字给出宽度,所以代号能唯一描述每个要素,但同一代号在不同直径下数值不同。ISO 286把公称尺寸分成若干尺寸段,例如大于18至30 mm,在每个尺寸段内IT公差只有一个值。尺寸段下限不含、上限包含:公称尺寸恰好为30 mm时属于18-30段。公称尺寸本身按惯例从优先数系中选取,例如16、20、25、32和40 mm。
公差值来自公差单位,它随直径的立方根增长:IT7的公差为,IT11为。公差单位解释了为什么Ø100 h7的公差带比Ø10 h7宽,尽管等级相同。准确数值始终取自标准表格,因为表中数值经过了圆整。
等级分组:IT01-IT5、IT6-IT11和IT12-IT18
IT01、IT0和IT1至IT5用于量块、量规、测量仪器以及最精密的零件,例如轴承滚道。IT0和IT01基本属于实验室等级。IT6至IT11用于配合中的机械零件,IT12至IT18用于未注公差尺寸、半成品、锻件和铸件。这些数值如何得出,见我们关于IT公差等级的文章。
ISO公差表:孔H6-H14与轴h6-h14
下表按ISO 286-1给出6-14级的IT值,单位为微米。对于H孔,下偏差为零,上偏差等于表中数值;对于h轴则相反:,为表中数值的负值。H6-H14公差几乎覆盖了全部切削加工。
| 直径 [mm] | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|
| ≤3 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| >3~6 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| >6~10 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| >10~18 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| >18~30 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| >30~50 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| >50~80 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| >80~120 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| >120~180 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1000 |
读表示例:Ø50 H8孔的公差为39 µm,所以下极限尺寸为50.000 mm,上极限尺寸为50.039 mm。Ø50 h8轴同样是39 µm,但方向相反:从49.961到50.000 mm。H6-H14孔公差和h6-h14轴公差数值相同,只是方向不同。除H和h以外的字母,例如g、k或p,其偏差需查ISO 286-2的表格。
如何选择公差等级
选择公差等级要从功能出发:该尺寸是否影响配合、密封或其他零件的定位,还是未注公差尺寸。比功能要求更严的等级只会增加成本,原则是:在保证功能的前提下尽量放宽公差。
机械制造中最常用的等级是配合用的IT6和IT7(H7孔,g6、h6、k6轴),较次要连接用IT8-IT9,只需装得进去的尺寸用IT11-IT12。精车通常达到IT7-IT8,铰孔达到IT7,磨削达到IT5-IT6。最常用的等级正好对应常规加工能廉价达到的精度。
选择等级也是与成本的权衡:每提高一级,公差带大约窄40%,而且常常要多一道工序。所以对所有不参与配合的尺寸,都应尽量放宽公差。每个要素的公差等级都应由它在装配中的作用决定。
配合中的孔公差与轴公差
孔和轴的公差要成对选择,因为连接的工作状态取决于两者尺寸之差。在基孔制中孔总是H,配合写成分数形式,例如Ø25 H7/g6。两个零件的极限尺寸决定是间隙还是过盈,也就是配合类型,它决定了装配方式和工作状态。
间隙配合总有间隙,过盈配合总有过盈,过渡配合则视实际尺寸可能是两者之一。对于H7孔,配合类型完全由轴决定:g6得到间隙,k6得到过渡配合,p6得到过盈。压入配合是字母为p、r、s的过盈配合,用压力机或加热装配。配合类型的详细说明和间隙表见我们的配合表。
轴的公差及其选择
轴的公差取决于轴上装什么:轴承、带键齿轮、密封件还是滑动轴套。选择时先看所需的配合,再看加工能力。带键齿轮通常用k6,滑动轴套用f7,径向轴封用h11。
一根轴同时与多个零件配合,所以同一根轴的不同轴颈上会有多个等级。轴承位通常精度最高,装轮毂的轴颈可以低一级。选择时还要确认车间的磨床或车床在批量生产中能否稳定保持这些配合,而不只是首件合格。还要考虑热膨胀,因为表中数值对应20°C。
基准孔与基孔制
基准孔是下极限尺寸与公称尺寸重合的H孔。在基孔制中,所有孔的基本偏差都是H,通过改变轴得到不同配合。在ISO体系中这是机械制造的标准做法,因为H7孔用定尺寸铰刀加工,并用一个量规检验。
基轴制则相反:轴为h,通过孔的字母改变配合。它用于冷拉h9棒料制成的轴、一根光轴上装多个零件的情况以及轴承座。配合制由设计者选择:采用基孔制,车间需要的刀具和量规更少;采用基轴制,则每个孔的字母都需要一把铰刀。所以几乎总是选择基孔制,H7孔也是车间里最常见的等级。
过盈连接的尺寸和间隙一样计算,只是结果为负。Ø25 H7/p6的最小过盈为1 µm,最大过盈为35 µm。这个数值决定压入力,以及连接能否不用键传递扭矩。选定的过盈配合总要按两种极端情况校核。
ISO 2768一般公差与未注代号的尺寸
一般公差适用于图纸上未注偏差的尺寸。ISO 2768-1把它分为四个公差等级:f(精密)、m(中等)、c(粗糙)和v(最粗)。所选等级在标题栏中只写一次,例如ISO 2768-m,此后适用于所有未单独标注公差的尺寸。
| 长度 [mm] | f | m | c | v |
|---|---|---|---|---|
| 0.5~3 | ±0.05 | ±0.1 | ±0.2 | - |
| >3~6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| >6~30 | ±0.1 | ±0.2 | ±0.5 | ±1 |
| >30~120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| >120~400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| >400~1000 | ±0.3 | ±0.8 | ±2 | ±4 |
| >1000~2000 | ±0.5 | ±1.2 | ±3 | ±6 |
| >2000~4000 | - | ±2 | ±4 | ±8 |
一般公差是对称的,尺寸可以向两侧偏离。50 mm长度在m级下的公差为±0.3 mm。m级在切削加工中最常用,c级用于焊接和钣金。一般公差适用于线性尺寸、半径、倒角和角度,但不适用于有单独偏差的尺寸,也不适用于括号中的参考尺寸。
一般公差就是设计者能接受的最宽松公差,没有比它更便宜的加工了。很多车间习惯称之为未注公差。
ISO 1101几何公差
几何公差限制表面的形状、方向、位置和跳动,也就是尺寸本身无法描述的内容。一根轴可能全长都在h6范围内,却仍然有锥度或弯曲。几何公差按ISO 1101标注在公差框格中,包括符号、数值和基准。
几何公差分为四类。形状公差有直线度、平面度、圆度和圆柱度;方向公差有平行度、垂直度和倾斜度;位置公差有位置度、同轴度和对称度;跳动公差有径向跳动、轴向跳动和全跳动。对于圆柱要素,轴承位最常标注的是圆柱度和径向跳动。
按照ISO 8015的独立原则,尺寸公差和几何公差各自独立生效。如果希望轴径同时限制形状,要加注包容要求,即带圆圈的E。几何公差大于尺寸公差是允许的,常用于非工作表面。图纸上没有公差框格时,适用ISO 2768-2的一般几何公差,等级为H、K或L。
更大的几何公差通常意味着更便宜的加工,因为装夹和测量次数更少。装配时本来就要调整的零件,也值得留出较大的公差。公差应始终由功能决定,而不是出于习惯,而且应能用车间现有的量具检验。
尺寸公差计算器:逐步计算公差
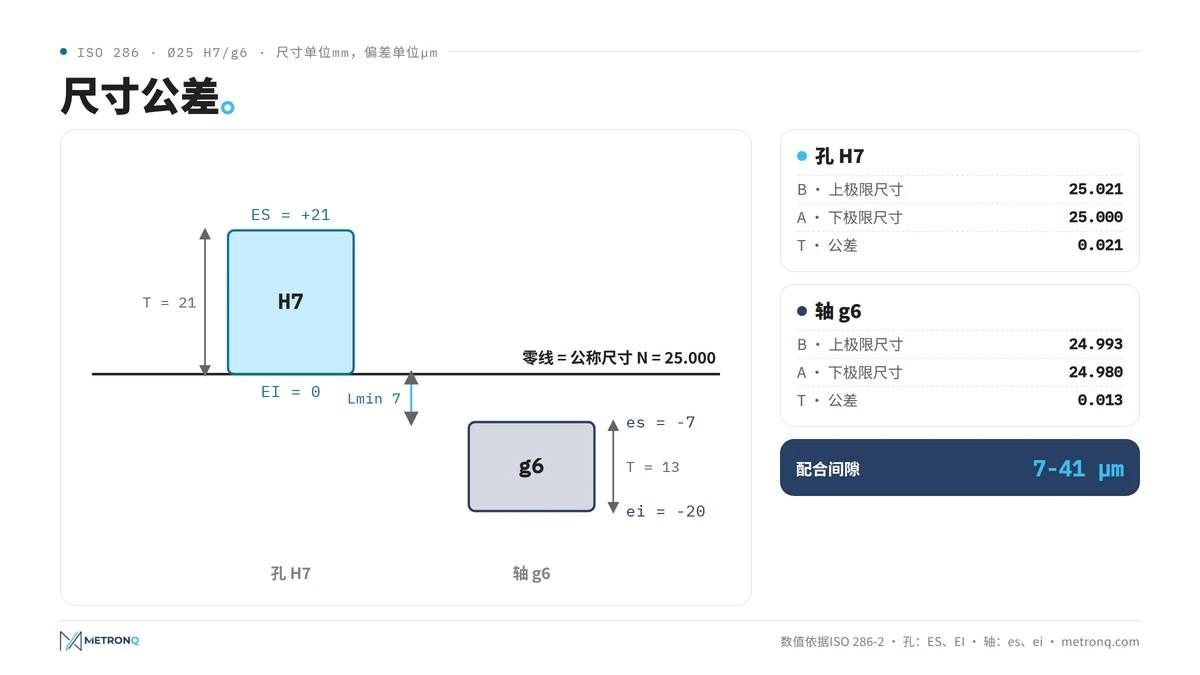
尺寸公差计算器无需查表,就能把ISO代号换算成偏差和极限尺寸。输入直径,选择孔或轴、字母和等级,就能得到上下偏差、公差值以及两个极限尺寸。手工计算分四步,下面以Ø25 H7孔和Ø25 g6轴为例说明。
- 确定直径所在的尺寸段,例如Ø25 mm属于大于18至30 mm段。
- 从表中查出该等级的IT公差,例如IT7 = 21 µm。
- 查出字母的基本偏差:H的下偏差为0,所以上偏差为+21 µm,孔径公差为21 µm。
- 把偏差加到公称尺寸上:下极限尺寸25.000 mm,上极限尺寸25.021 mm。
同一个计算器可以算出Ø25 g6轴:24.980至24.993 mm。最小孔(25.000)减最大轴(24.993)得到最小间隙7 µm,最大孔减最小轴得到最大间隙41 µm。我们的免费公差计算器可计算任意孔轴组合,数值依据ISO 286和ISO 2768。
计算器使用标准表格,而不是公差单位公式,因为公式结果与圆整后的标准值相差1-2 µm。同一等级出现不同偏差,是因为尺寸段不同:Ø18 h7和Ø18.5 h7分属不同尺寸段,偏差也就不同。好的计算器还会把孔公差和轴公差并排显示,同时给出间隙或过盈。
轴承公差计算:轴和轴承座
计算轴承配合时,必须考虑轴承本身有ISO 492规定的公差。普通级内圈内径的公差带只在负方向:直径大于18至30 mm时为0至-10 µm。外圈同样是负公差,直径大于50至80 mm时为0至-13 µm。
例如:6205轴承(内径25 mm)装在Ø25 k5轴上。轴的尺寸为25.002至25.011 mm,轴承内径为24.990至25.000 mm。因此过盈量为2至21 µm,尽管H7/k6在配合表中属于过渡配合。所以轴承位的公差等级应按轴承制造商的样本选择,轴通常为k5、k6或m5,轴承座为H7或J7。
图纸上的公差标注与ISO公差代号
公差标注就是在公称尺寸后加上允许偏差的信息。图样标准ISO 14405-1和ISO 129-1允许三种方式:公差代号(Ø25 H7)、数值偏差(Ø25 +0.021/0)或两个极限尺寸(25.021/25.000)。三者含义相同,ISO代号最简洁。
ISO公差代号在欧洲和世界大部分地区通用,任何工厂都能读懂标有H7的图纸。ISO公差体系由ISO 286的两部分共同描述:第1部分(原理和IT值)和第2部分(偏差表)。只写代号就足够了,但常在代号旁的括号中加注偏差,例如Ø25 H7 (+0.021/0),让操作工不必查表。括号中的偏差只是参考,如果与表格不一致,就必须更正。
公差标注同样适用于角度和长度。标注必须明确:公差规定中除数值外的第二个要素,是它所针对的表面。要素公差针对一个表面,而不是两个表面之间的距离,所以两个孔轴线的间距最好用位置度公差表示,而不是两个尺寸偏差。
修改图纸上的公差是设计者的决定。把不参与配合的孔从H7放宽到H8,可能省掉铰孔工序;把轴从h6改为h9,可以用车削代替磨削。但任何公差修改都需要图纸作者批准。
测量:测量工具与实际尺寸
实际尺寸是在成品零件上测得的尺寸。零件尺寸落在两个极限尺寸之间即为合格。测量工具要与公差值匹配:计量学的常用原则是,量具分辨率约为公差的1/10,测量不确定度不应占用公差带的百分之十五以上。
分辨率0.02 mm的卡尺足以检验ISO 2768的m级,分辨率0.01 mm或0.001 mm的千分尺可用于IT7-IT8级。批量生产中用量规检验孔和轴:孔用塞规,轴用卡规或环规。对于小直径深孔,塞规往往是唯一实用的量具。量规的通端对应零件必须通过的极限尺寸,止端对应另一个极限尺寸。
尺寸公差与加工成本
尺寸公差是影响零件价格最重要的因素之一。同一直径从IT11提高到IT7,通常要增加一道精加工工序、更频繁的测量和更多废品,提高到IT6则往往需要磨削。所以只在零件功能确实需要的地方规定尺寸公差。
公差如何影响时间和价格,见公差与CNC加工成本一文。在MetronQ报价中,公差和粗糙度作为由工厂自行设定的时间系数,影响每道工序的时间和成本。
关于尺寸公差的常见问题
如何计算尺寸公差?
公差是两个极限尺寸之差,也是上下偏差之差:上偏差减下偏差。Ø25 H7的偏差为+0.021和0 mm,所以公差为0.021 mm,直径必须在25.000至25.021 mm之间。ISO代号的偏差可查ISO 286-2表格或用计算器得到。
如何为尺寸选择公差等级?
公差等级要与尺寸的功能和加工方法相匹配。配合直径通常取IT6-IT7,次要连接取IT8-IT9,未注公差尺寸按ISO 2768选级。始终应选择能保证功能的最宽松等级,因为每提高一级都会增加加工成本。
什么是未注公差?
未注公差是指图纸上没有标注偏差的尺寸所适用的公差。如今由ISO 2768规定,在标题栏中写明等级,例如ISO 2768-m。如果图纸上没有这一说明,工厂应与客户商定采用哪种公差,而不是凭猜测加工、承担被投诉的风险。
用哪些测量工具检验公差?
所选量具的分辨率应约为公差的1/10。未注公差尺寸用卡尺即可,IT7-IT8级用千分尺或内径表,批量生产用塞规和卡规。最窄的公差带和形状公差要在温度受控的环境下用三坐标测量机测量。
图纸上的公差可以修改吗?
只有图纸作者或其授权人员才能修改公差。当尺寸不参与配合时,工厂可以建议放宽公差,这往往能从价格中省掉一整道工序。每次修改都应作为新版本写入图纸,以便质检按现行要求检验零件。
参考来源
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.ISO 2768-1:1989, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications
- 4.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications
- 5.ISO 1101:2017, Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 6.ISO 8015:2011, Fundamentals - Concepts, principles and rules (independence principle)
- 7.ISO 14405-1:2016, Dimensional tolerancing - Part 1: Linear sizes
- 8.ISO 492:2014, Rolling bearings - Radial bearings - Geometrical product specifications (GPS) and tolerance values
- 9.SKF《滚动轴承》综合样本(轴承公差、轴和轴承座的配合)