Wycena obróbki CNC w Excelu: arkusz i jego granice
Arkusz kalkulacyjny potrafi dać dobrą cenę detalu CNC i ma jedną realną przewagę: każda formuła jest widoczna, więc każdy w zakładzie może ją sprawdzić. Poniżej budujemy taki arkusz od zera, z formułami i przykładem dla jednego detalu, a potem pokazujemy pięć miejsc, w których arkusz zaczyna kosztować więcej, niż oszczędza.
Z czego składa się cena detalu CNC
Cena jednej sztuki to suma czterech składników: materiału liczonego z półfabrykatu, czasu obróbki pomnożonego przez stawkę maszyny, kosztu przygotowania (ustawienie i program) rozłożonego na partię oraz narzutu. Każdy składnik ma własne źródło danych i własny typowy błąd, dlatego w arkuszu warto trzymać je w osobnych wierszach.
Cała kalkulacja mieści się w jednym wzorze:
gdzie:
- - cena jednostkowa netto [zł/szt.],
- - koszt materiału na sztukę [zł],
- - koszt obróbki na sztukę [zł],
- - koszt przygotowania całego zlecenia [zł],
- - liczba sztuk w partii [szt.],
- - narzut liczony od kosztu, np. dla 20%.
Materiał liczy się z masy półfabrykatu, a nie gotowego detalu, bo za wiórem też płacisz hurtowni. Dla płaskownika lub pręta prostokątnego:
gdzie:
- - masa półfabrykatu [kg],
- - cena materiału [zł/kg],
- - wymiary przekroju handlowego [mm],
- - długość odcinka z naddatkiem na cięcie [mm],
- - gęstość materiału [g/cm³].
Koszt obróbki to czas jednostkowy razy stawka maszyny, a koszt przygotowania łączy czas przygotowawczo-zakończeniowy maszyny z czasem programisty, który zwykle ma inną stawkę:
gdzie:
- - czas jednostkowy obróbki jednej sztuki [min],
- - czas przygotowawczo-zakończeniowy, czyli ustawienie maszyny [min],
- - czas programowania i przygotowania technologii [min],
- - stawka maszynogodziny [zł/h],
- - stawka godzinowa technologa lub programisty [zł/h].
Czas przygotowania jest płacony raz na zlecenie, niezależnie od liczby sztuk. Dlatego cena jednostkowa tak mocno zależy od partii, co dokładniej opisujemy w artykule o koszcie ustawienia maszyny.
Arkusz krok po kroku
Arkusz najlepiej budować pionowo: jeden detal, jedna kolumna wartości, każda dana wejściowa w osobnej komórce i każda formuła odwołująca się tylko do komórek, nigdy do liczb wpisanych na sztywno. Wszystkie liczby poniżej są przykładowe i służą wyłącznie pokazaniu mechaniki, nie są cennikiem żadnego zakładu.
Przykładowy detal: korpus z aluminium EN AW-6082 o wymiarach 100 × 60 × 20 mm, z kieszenią 60 × 30 × 8 mm, czterema otworami przelotowymi Ø6,6 i dwoma gwintami M8 na głębokość 16 mm. Partia: 20 sztuk. Półfabrykat: płaskownik 70 × 25 mm cięty na odcinki 107 mm (104 mm detalu z naddatkiem na planowanie i 3 mm na rzaz piły).
Kolumny i formuły
Kolumna A zawiera opisy, kolumna B wartości. Formuły zapisano w składni polskiego Excela (funkcja ZAOKR, separator średnik):
| Komórka | Opis | Zawartość | Wynik |
|---|---|---|---|
| B2 | długość odcinka [mm] | 107 | 107 |
| B3 | szerokość przekroju [mm] | 70 | 70 |
| B4 | grubość przekroju [mm] | 25 | 25 |
| B5 | gęstość [g/cm³] | 2,70 | 2,70 |
| B6 | cena materiału [zł/kg] | 28,00 | 28,00 |
| B7 | masa półfabrykatu [kg] | =B2*B3*B4*B5/10^6 |
0,505575 |
| B8 | koszt materiału [zł] | =ZAOKR(B7*B6;2) |
14,16 |
| B9 | czas jednostkowy [min] | 13 | 13 |
| B10 | stawka maszyny [zł/h] | 180 | 180 |
| B11 | koszt obróbki [zł] | =ZAOKR(B9/60*B10;2) |
39,00 |
| B12 | ustawienie [min] | 60 | 60 |
| B13 | programowanie [min] | 45 | 45 |
| B14 | stawka technologa [zł/h] | 120 | 120 |
| B15 | partia [szt.] | 20 | 20 |
| B16 | przygotowanie na sztukę [zł] | =ZAOKR((B12/60*B10+B13/60*B14)/B15;2) |
13,50 |
| B17 | koszt jednostkowy [zł] | =B8+B11+B16 |
66,66 |
| B18 | narzut | 20% | 20% |
| B19 | cena jednostkowa [zł] | =ZAOKR(B17*(1+B18);2) |
79,99 |
| B20 | wartość zlecenia [zł] | =B19*B15 |
1 599,80 |
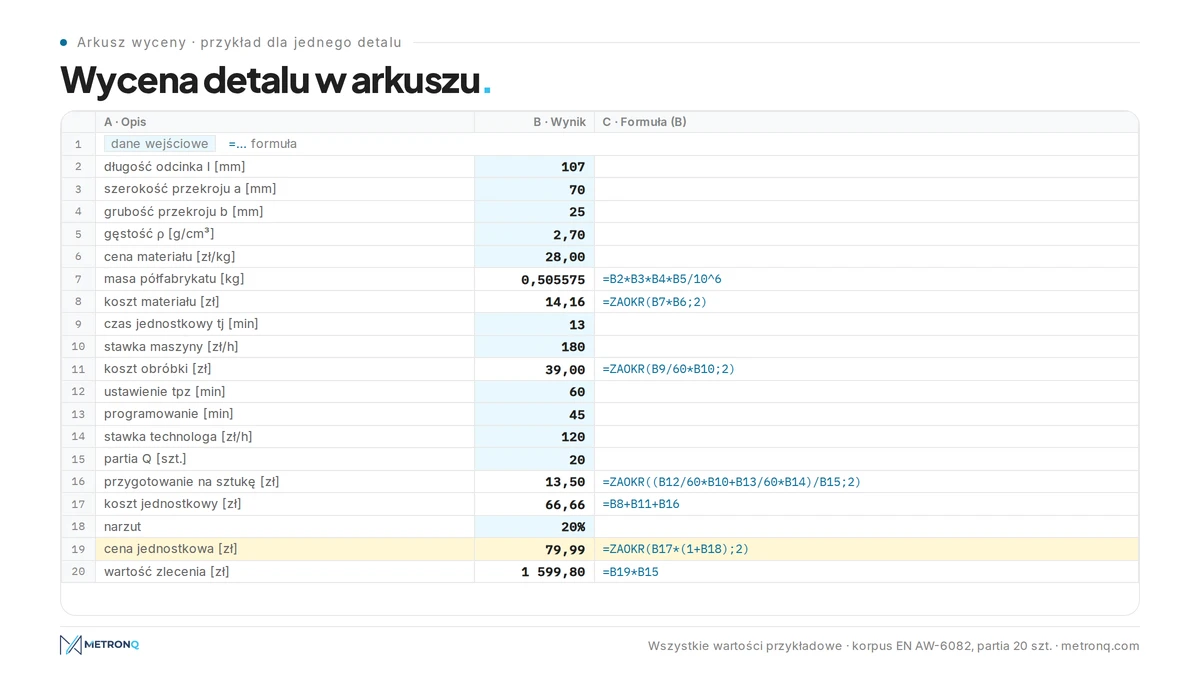
Przykład dla jednego detalu
Przeliczmy ten sam detal ręcznie, żeby sprawdzić arkusz. Wszystkie wartości są przykładowe. Masa odcinka: 107 · 70 · 25 · 2,70 / 10⁶ = 0,505575 kg, więc materiał kosztuje 0,505575 · 28,00 = 14,16 zł. Czas jednostkowy 13 min (frezowanie 9,0 min, wiercenie i gwintowanie 2,5 min, zmiany narzędzi i ruchy szybkie 1,5 min) przy stawce 180 zł/h daje 13 / 60 · 180 = 39,00 zł.
Przygotowanie zlecenia: ustawienie 60 min · 180 zł/h = 180,00 zł plus programowanie 45 min · 120 zł/h = 90,00 zł, razem 270,00 zł. Na sztukę przy 20 sztukach: 13,50 zł. Koszt jednostkowy: 14,16 + 39,00 + 13,50 = 66,66 zł. Po narzucie 20%: 66,66 · 1,2 = 79,992, czyli 79,99 zł za sztukę i 1 599,80 zł za zlecenie.
Czas frezowania 9,0 min nie jest zgadywany. Dla frezu Ø10 mm o trzech ostrzach, przy = 300 m/min i = 0,06 mm, prędkość obrotowa wynosi 1000 · 300 / (π · 10) = 9 549,3, czyli 9 550 obr/min, a posuw 0,06 · 3 · 9 550 = 1 719 mm/min. Droga narzędzia 15 470 mm z programu CAM daje 15 470 / 1 719 = 9,0 min. Takie przeliczenia zrobi za ciebie kalkulator parametrów skrawania, a wynik wpisujesz do komórki B9.
Jedna uwaga o narzucie: 20% liczone od kosztu to nie to samo co 20% marży w cenie. W przykładzie zysk wynosi 79,99 - 66,66 = 13,33 zł, czyli około 16,7% ceny. Warto w arkuszu nazwać tę komórkę jednoznacznie, żeby nikt nie mieszał obu pojęć.
Jak cena zależy od wielkości partii
Ten sam arkusz, w którym zmieniasz tylko komórkę B15, pokazuje, jak koszt przygotowania rozkłada się na sztuki. Wartości przykładowe:
| Partia | Przygotowanie na sztukę [zł] | Koszt jednostkowy [zł] | Cena jednostkowa [zł] | Wartość zlecenia [zł] |
|---|---|---|---|---|
| 1 | 270,00 | 323,16 | 387,79 | 387,79 |
| 5 | 54,00 | 107,16 | 128,59 | 642,95 |
| 20 | 13,50 | 66,66 | 79,99 | 1 599,80 |
| 100 | 2,70 | 55,86 | 67,03 | 6 703,00 |
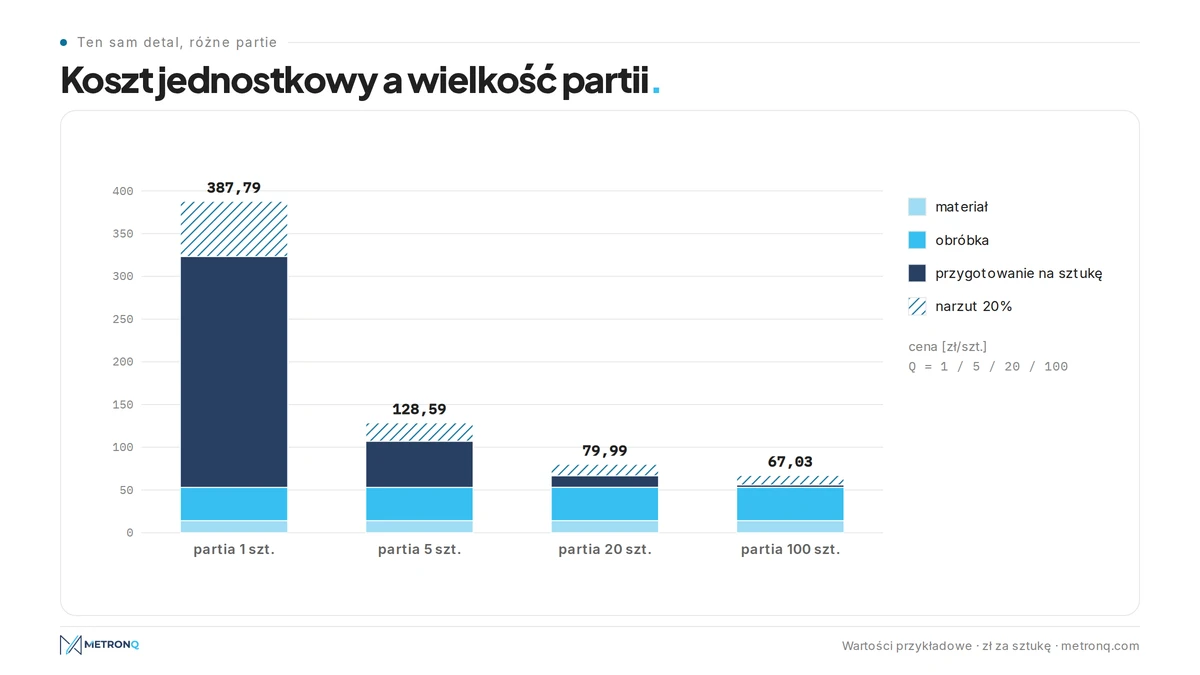
Przy jednej sztuce przygotowanie stanowi ponad 83% kosztu, przy stu sztukach niecałe 5%. Dlatego oferta bez progów ilościowych jest dla klienta mało czytelna, a arkusz, który liczy tylko jedną partię, ukrywa najważniejszą zależność w wycenie. Szerzej o tym, jak te składniki widzi kupujący, piszemy w artykule o wycenie obróbki skrawaniem.
Stawka maszynogodziny: skąd ją wziąć
Stawka maszyny jest najważniejszą liczbą w arkuszu, bo mnoży się przez czas obróbki i czas ustawienia. Liczy się ją z rocznych kosztów stanowiska podzielonych przez liczbę godzin, które maszyna realnie przepracuje i za które da się wystawić fakturę. Stawka wzięta od konkurencji albo z forum nie mówi nic o twoich kosztach.
gdzie:
- - stawka maszynogodziny [zł/h],
- - roczne koszty stanowiska: amortyzacja, operator, energia, narzędzia, serwis, udział w kosztach hali i biura [zł],
- - efektywny roczny fundusz czasu pracy maszyny [h].
W przykładzie roczne koszty stanowiska wynoszą 288 000 zł, a fundusz efektywny 1 600 h, więc stawka to 288 000 / 1 600 = 180 zł/h. To stawka kosztowa, bez zysku, dlatego narzut dodajemy w arkuszu osobno. Najczęstszy błąd to przyjęcie funduszu 2 000 h lub więcej: przy jednej zmianie maszyna rzadko skrawa tyle godzin, a każda godzina przestoju musi być pokryta z godzin sprzedanych.
Krok po kroku przechodzi przez to nasz przewodnik stawka maszynogodziny. Każda maszyna w parku powinna mieć własną stawkę: centrum pięcioosiowe i prosta tokarka dwuosiowa liczone tą samą stawką to gotowy przepis na przegrane przetargi na prostych detalach i straty na trudnych.
Pięć miejsc, w których arkusz zawodzi
Formuły w arkuszu zwykle są poprawne. Problem leży w danych, które do nich trafiają: każdą liczbę ktoś musi odczytać z rysunku, policzyć albo oszacować z pamięci, a arkusz nie sprawdza, czy zrobił to dobrze. Poniżej pięć miejsc, w których to się dzieje najczęściej, każde z przykładem liczonym na tym samym detalu.
1. Wymiary przepisywane ręcznie
Każdy wymiar półfabrykatu trafia do arkusza z klawiatury. Wystarczy przestawić cyfry w długości odcinka, wpisując 170 zamiast 107 mm, żeby masa wzrosła do 0,80325 kg, a materiał z 14,16 do 22,49 zł. Cena przy 20 sztukach rośnie z 79,99 do 89,99 zł, czyli o 10,00 zł za sztukę, i klient wybiera tańszą ofertę. Arkusz nie ma czym sprawdzić, że detal ma 100 mm długości.
2. Otwory i gwinty liczone na rysunku
Liczbę otworów, gwintów i ich głębokości technolog odczytuje z rzutów. Na rysunku z kilkoma widokami łatwo pominąć dwa gwinty M8 na niewidocznej ścianie albo przeoczyć zapis „4×" przy jednym otworze. W przykładzie pominięcie gwintów skraca czas jednostkowy o 1 min, co daje 3,00 zł kosztu na sztukę i 60,00 zł na całe zlecenie, które warsztat i tak wykona.
3. Brak sprawdzenia, czy detal mieści się na maszynie
Arkusz przyjmie każdą liczbę. Nie zauważy, że detal o długości 900 mm nie zmieści się w zakresie osi X równym 800 mm na maszynie, której stawkę wpisano. Nie zauważy też, że naroże kieszeni R3 wymusza frez Ø6 zamiast Ø10, a mniejszy frez przy tych samych parametrach skrawa wolniej i wydłuża czas frezowania, który wpisano z założeniem większego narzędzia.
4. Wiedza w jednej głowie
Czas ustawienia, liczba mocowań i wybór maszyny to decyzje technologa, które arkusz tylko przyjmuje. Gdy ten sam detal wycenia kolega i wpisuje 30 min ustawienia zamiast 60, przygotowanie na sztukę spada z 13,50 do 9,00 zł, a cena z 79,99 do 74,59 zł. Dwie osoby, jeden rysunek, dwie ceny różniące się o 5,40 zł na sztuce, i żadna nie wie, która jest właściwa.
5. Wycena z masy detalu zamiast z półfabrykatu
Najprostszy skrót to policzenie materiału z masy gotowej części, którą podaje model 3D. W przykładzie objętość gotowego detalu wynosi 101 700,9 mm³, czyli 0,2746 kg i 7,69 zł materiału, wobec 14,16 zł za odcinek płaskownika. Różnica to 6,47 zł na sztuce i 129,40 zł na zleceniu przed narzutem, płacone z własnej kieszeni za każdym razem.
Jak sprawdzić, czy czas przejść na program
Arkusz wystarcza, dopóki wycenia go jedna osoba, zapytań jest kilka w tygodniu, a detale są do siebie podobne. Sygnałem do zmiany jest sytuacja, w której wycena czeka na technologa dłużej niż zlecenie na maszynę albo ceny dla tego samego detalu różnią się zależnie od tego, kto je liczył.
Najprostszy sprawdzian opiera się na twoich własnych liczbach: weź pięć detali, które już wyceniłeś w arkuszu, wyceń je ponownie w programie i porównaj wyniki z własnymi liczbami. Opisaliśmy go jako test na pięciu detalach i każdy krok możesz powtórzyć na swoich rysunkach.
Tak działa program do wyceny CNC MetronQ: mierzy detal z pliku STEP lub IGES (otwory ze średnicą i głębokością, gwinty, kieszenie, najcieńszą ściankę) albo odczytuje wymiary, tolerancje i materiał z rysunku PDF lub DXF. Liczy według twoich maszyn, stawek i cen materiału, dobiera półfabrykat z wymiarów, które sprzedaje hurtownia, i dolicza ustawienie raz na zlecenie. Obsługuje frezowanie do 5 osi, toczenie, centra tokarsko-frezarskie i automaty typu Swiss, ale nie elektrodrążenie, szlifowanie ani obróbkę blach.
Technolog widzi rozbicie ceny na składniki i je zatwierdza, a próg decyduje, co trafia do klienta od razu. Kalibracja na co najmniej 5 wycenach dopasowuje dwie liczby: mnożnik kalibracji i czas ustawienia. W wycenie nie są używane modele generatywne. Gdy próg pozwala wysłać cenę bez udziału technologa, klient dostaje ją od razu, i na tym polega natychmiastowa wycena CNC. Aktualne plany znajdziesz w cenniku.
Najczęstsze pytania o wycenę CNC w arkuszu
Czy wycena CNC w Excelu może być dokładna?
Tak, jeśli arkusz liczy materiał z półfabrykatu, czas obróbki z rzeczywistych parametrów skrawania, przygotowanie raz na zlecenie i stawkę z kosztów własnych maszyny. Dokładność zależy wtedy od danych wejściowych, a nie od formuł. Słabym punktem pozostaje ręczne odczytywanie wymiarów, otworów i gwintów z rysunku oraz wiedza jednego technologa.
Jak w arkuszu rozłożyć koszt ustawienia maszyny na partię?
Koszt ustawienia i programowania liczy się raz na zlecenie, a potem dzieli przez liczbę sztuk w partii. W przykładzie 270,00 zł przygotowania daje 270,00 zł na sztukę przy jednej sztuce i 2,70 zł przy stu sztukach. Najlepiej pokazać klientowi kilka progów ilościowych, bo cena jednostkowa zmienia się wtedy kilkukrotnie.
Dlaczego materiał trzeba liczyć z półfabrykatu, a nie z masy detalu?
Bo hurtownia sprzedaje pręt lub płaskownik w wymiarach handlowych, a wiór też jest opłacony. W przykładzie odcinek płaskownika 70 × 25 × 107 mm kosztuje 14,16 zł, a materiał policzony z masy gotowego detalu tylko 7,69 zł. Różnica 6,47 zł na sztuce znika z zysku przy każdym zleceniu wycenionym z masy.
Jaką stawkę maszynogodziny wpisać do arkusza?
Własną, policzoną z rocznych kosztów stanowiska podzielonych przez efektywny fundusz czasu pracy. W przykładzie 288 000 zł kosztów i 1 600 h daje 180 zł/h stawki kosztowej, do której narzut dolicza się osobno. Każda maszyna powinna mieć własną stawkę, bo centrum pięcioosiowe i prosta tokarka mają zupełnie inne koszty.
Kiedy arkusz kalkulacyjny przestaje wystarczać do wyceny?
Gdy zapytań przybywa szybciej, niż jedna osoba nadąża je liczyć, gdy ceny tego samego detalu różnią się zależnie od wyceniającego albo gdy błędy w przepisanych wymiarach i pominięte gwinty zaczynają kosztować realne pieniądze. Wtedy warto porównać arkusz z programem na pięciu detalach, które już zostały wycenione.
Źródła
- 1.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT (normowanie czasu: tpz, tj)
- 2.Sandvik Coromant, "Metal cutting technical guide" (cutting speed, spindle speed and feed rate formulas)
- 3.G. Boothroyd, W. A. Knight, "Fundamentals of Machining and Machine Tools", CRC Press (economics of machining, cost per component)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo