ISO 2768一般公差:等级与数值表
图纸上未标注偏差的尺寸,其公差取自ISO 2768的表格。只要在标题栏中写一次等级,例如mK,所有未单独标注公差的尺寸就都有了明确的极限。下文给出f、m、c、v四个等级的表格,H、K、L三个等级的形状和位置公差,图纸读取示例,以及选择等级的实用原则。
ISO 2768:是什么,何时适用
ISO 2768是切削加工件和钣金件一般公差的标准。第1部分(1989年)规定了线性尺寸和角度尺寸在四个等级下的公差,第2部分曾规定H、K、L三个等级的形状和位置公差。只有当图纸引用它时才适用。
没有这样的说明,未注偏差的尺寸在形式上就没有任何公差,零件是否合格只能由与客户的合同来裁定。因此,标题栏中引用公认的公差标准,是工艺人员拿到新图纸时首先检查的内容。它还能简化图纸:设计者只需在功能需要的地方标注偏差。
2026年的状态:1989年的第1部分仍然有效(最近一次确认是在2022年),新的单册版ISO 2768正在出版中。第2部分已于2021年撤销,由ISO 22081取代,后者不提供现成的数值表。不过在现有图纸上,H、K、L等级仍然非常常见。
标题栏公差的意义
一般公差意味着每个尺寸都有极限,即使数字旁边没有任何符号。设计者只在对功能重要的尺寸上标注偏差,其余尺寸用一条说明覆盖。图纸更清晰,工艺人员一眼就能看出哪些尺寸是关键尺寸、哪些是自由尺寸。
尺寸精度对装配和零件工作起着关键作用,但图纸上的每个数字并不同样重要。未注公差尺寸的公差确保自由尺寸,例如法兰长度或倒角宽度,偏离公称尺寸不会超过该等级下常规加工所允许的范围。选择得当的公差既能保证零件功能,又不必为没人需要的精度付费,还能保证批量装配的重复性。
标题栏中的等级也相当于设计者与制造者之间的约定:每一个明确规定的公差,无论是标准、代号还是偏差,都具有约束力,并说明图纸默认的车间精度。f级意味着更精密的加工,c级则允许更快、更便宜的生产方法。
公差的类型:尺寸公差、几何公差和一般公差
图纸上有三类公差。尺寸公差限制大小,几何公差限制形状、方向、位置和跳动,一般公差则用一条说明覆盖所有未单独标注公差的尺寸。每类公差由不同的标准规定,用不同的量具检验,其中尺寸公差最容易测量。
尺寸公差可用数值标注(Ø25 +0.1/0),也可用ISO 286代号标注(Ø25 H7)。如何计算偏差和极限尺寸,见我们关于尺寸公差的文章。几何公差(GD&T)按ISO 1101标注在公差框格中,ISO 1101是ISO体系中几何公差的基础标准。
这些公差标准构成一个体系:ISO 286用于配合,ISO 1101用于几何特征,ISO 2768-1用于自由尺寸,ISO 8015规定把它们联系起来的原则。按照ISO 8015的独立原则,除非图纸另有要求,尺寸和几何特征分别检验。
f、m、c、v等级的表格与尺寸段
第1部分的表格给出f(精密)、m(中等)、c(粗糙)和v(最粗)四个等级的允许偏差。所有偏差都是对称的,即正负相同的数值。公称尺寸越大,同一等级下的公差越宽,这一点和IT等级相同。
线性尺寸公差
线性尺寸公差适用于长度、直径、距离和厚度。数值单位为毫米:
| 公称尺寸 [mm] | f | m | c | v |
|---|---|---|---|---|
| 0.5~3 | ±0.05 | ±0.1 | ±0.2 | - |
| >3~6 | ±0.05 | ±0.1 | ±0.3 | ±0.5 |
| >6~30 | ±0.1 | ±0.2 | ±0.5 | ±1 |
| >30~120 | ±0.15 | ±0.3 | ±0.8 | ±1.5 |
| >120~400 | ±0.2 | ±0.5 | ±1.2 | ±2.5 |
| >400~1000 | ±0.3 | ±0.8 | ±2 | ±4 |
| >1000~2000 | ±0.5 | ±1.2 | ±3 | ±6 |
| >2000~4000 | - | ±2 | ±4 | ±8 |
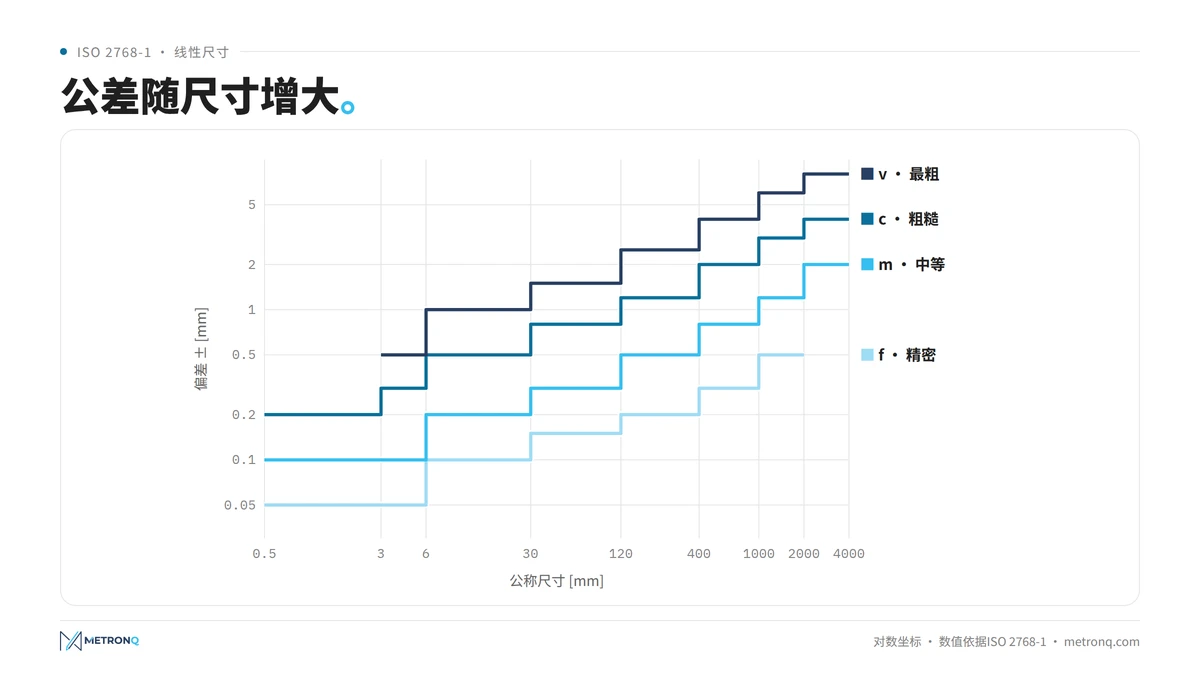
小于0.5 mm的尺寸,标准不给出数值,必须在尺寸旁标注偏差。计算配合等级的同一个公差计算器,也能给出任意尺寸在本表中的数值。
外半径和倒角高度
| 公称尺寸 [mm] | f和m | c和v |
|---|---|---|
| 0.5~3 | ±0.2 | ±0.4 |
| >3~6 | ±0.5 | ±1 |
| >6 | ±1 | ±2 |
角度尺寸公差
角度尺寸公差取决于角的短边长度,而不是角度本身。边越长,允许的角度偏差越小,因为同样的角度误差在长边上产生的偏移更大。角度公差以度和分表示。
| 短边长度 [mm] | f和m | c | v |
|---|---|---|---|
| ≤10 | ±1° | ±1°30' | ±3° |
| >10~50 | ±0°30' | ±1° | ±2° |
| >50~120 | ±0°20' | ±0°30' | ±1° |
| >120~400 | ±0°10' | ±0°15' | ±0°30' |
| >400 | ±0°5' | ±0°10' | ±0°20' |
表中的角度公差适用于线或面的总体方向,而不是其形状。实践中最常见的是45°倒角:短边2 mm的倒角在m级下角度可在44°至46°之间。
一般几何公差:H、K、L等级
原第2部分的几何公差,限制没有公差框格的要素的平面度、直线度、垂直度、对称度和跳动。H级最精密,K级中等,L级粗糙。它们与尺寸等级一起标注,例如mK,表示尺寸取m级、几何特征取K级。
| 特征 | 范围 [mm] | H | K | L |
|---|---|---|---|---|
| 平面度和直线度 | ≤10 | 0.02 | 0.05 | 0.1 |
| 平面度和直线度 | >10~30 | 0.05 | 0.1 | 0.2 |
| 平面度和直线度 | >30~100 | 0.1 | 0.2 | 0.4 |
| 平面度和直线度 | >100~300 | 0.2 | 0.4 | 0.8 |
| 平面度和直线度 | >300~1000 | 0.3 | 0.6 | 1.2 |
| 垂直度(短边) | ≤100 | 0.2 | 0.4 | 0.6 |
| 垂直度(短边) | >100~300 | 0.3 | 0.6 | 1 |
| 对称度 | ≤100 | 0.5 | 0.6 | 0.6 |
| 径向和轴向跳动 | 任意 | 0.1 | 0.2 | 0.5 |
圆度等于直径公差,但不大于表中的跳动值。平行度取尺寸公差与平面度两者中的较大值。这些数值来自2021年撤销的标准,因此新图纸越来越多地采用ISO 22081,由设计者自行给出数值。后缀E,例如mK-E,表示对所有单一尺寸要素采用包容要求。
ISO 1101仍是基础:图纸上的任何公差框格都优先于标题栏中的说明。表中的一般几何公差只适用于没有单独框格的要素。
图纸上的公差标注示例
公差标注最好用一个简单零件来说明。一块120 × 80 × 20 mm的钢板,有一个未注偏差的Ø20孔、一个1 × 45°倒角和一个短边25 mm的30°斜面,标题栏中写有mK等级。这些尺寸都从m级和K级表格中取得极限。
| 图纸尺寸 | 表中范围 | m/K级公差 | 极限 |
|---|---|---|---|
| 长度120 | >30~120 | ±0.3 | 119.7-120.3 |
| 宽度80 | >30~120 | ±0.3 | 79.7-80.3 |
| 厚度20 | >6~30 | ±0.2 | 19.8-20.2 |
| 孔Ø20 | >6~30 | ±0.2 | 19.8-20.2 |
| 倒角1 × 45° | 0.5~3 | ±0.2和±1° | 0.8-1.2 |
| 斜面30° | 短边10~50 | ±0°30' | 29°30'-30°30' |
| 大平面的平面度 | >100~300 | 0.4 | - |
| 侧面的垂直度 | ≤100 | 0.4 | - |
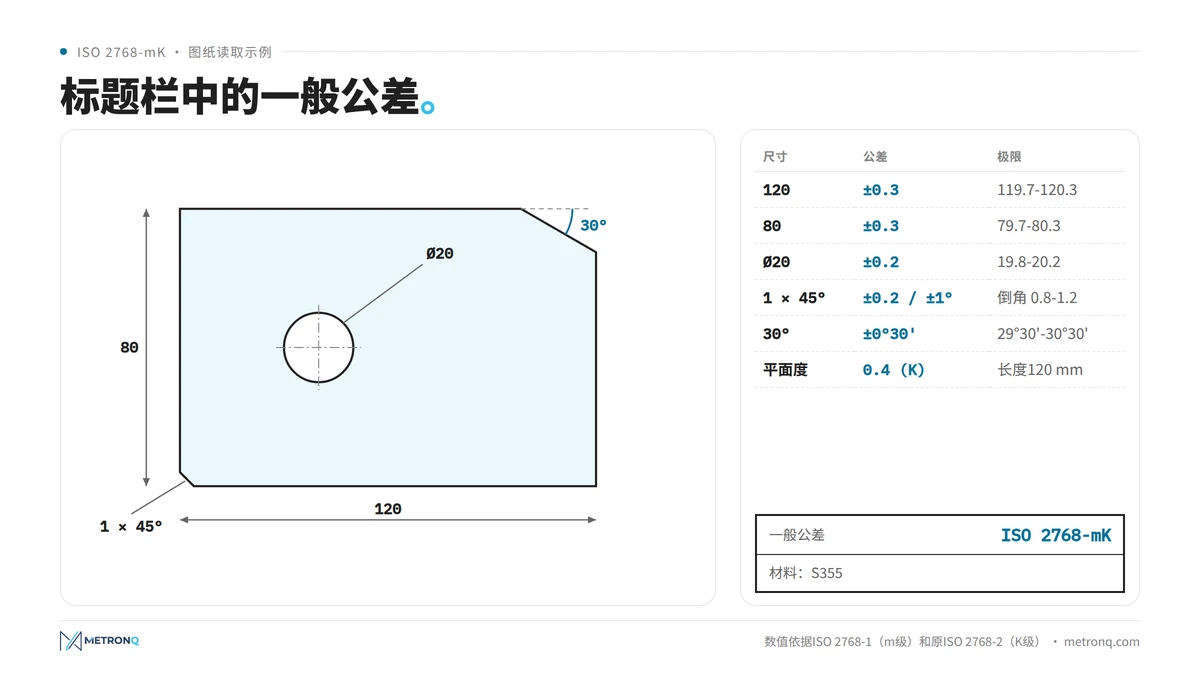
m级的典型示例:50 mm尺寸为±0.3 mm,10 mm尺寸为±0.2 mm。车间应用示例:如果Ø20孔是M18螺栓的通孔,m级就够了;但如果孔内要装轴套,设计者必须标注ISO 286等级,例如Ø20 H7。反过来的例子:钢板外轮廓上的120尺寸不影响任何功能,不需要标注偏差。
ISO 2768与ISO 286:何时用哪个体系
ISO 286描述配合公差,即一起工作的孔和轴,标题栏则覆盖其余一切。两项标准都描述尺寸公差,但范围不同。带H7或g6等代号的尺寸始终优先于标题栏。凡是必须保证配合的尺寸,都要有自己的代号。
两者差别很大:Ø25在m级下为±0.2 mm,即400 µm的公差带,而Ø25 H7只有21 µm。因此精密配合必须使用自己的代号,轴承配合还要参考制造商样本,因为标题栏无法保证轴承或轴套的正确配合。轴承以及传动轴上轴承位、密封位和齿轮位的公差,总是按配合表和轴承样本标注。
实践中,同一根轴上会同时出现两种体系:轴承轴颈为k5或k6,而台阶长度、倒角和退刀槽取m级。配合部位以外的轴径,例如轴颈之间的自由段,完全可以保留标题栏等级。IT等级及其数值见我们关于IT公差等级的文章,孔轴组合的选择见我们的配合表。
生产过程中的公差
能保持的精度取决于零件的制造方式。同样的m级,对铣削、钣金折弯和火焰切割意义并不相同,因为每种生产过程都有不同的固有精度。因此,标题栏中的等级要按制造方法选择,而不只是按零件功能选择。
CNC切削加工可以轻松保持m级,装夹稳定时也能达到f级。激光切割和钣金折弯通常在m级或c级,取决于板厚和折弯次数。厚板的火焰切割和等离子切割通常为c级或v级。过程公差,即某工艺在批量生产中达到的精度,应小于图纸公差,否则会出现废品。
报价前就应了解生产过程的公差,并在批次的首件上验证过程能力,因为它们决定工序数量。大板上的f级可能需要额外的精加工走刀,而c级可以完全省掉这一步。等级与加工方法不匹配,结果就是零件需要报价时没有考虑到的加工。
标准的适用范围:材料与行业
该标准适用于切削加工件和钣金成形件,与材料无关。因此钢和铝在m级下的公差相同:50 mm为±0.3 mm。铸造、锻造、焊接和塑料成型等其他工艺有各自的标准,需要单独引用。
这里材料特性比标准更重要,所以制定公差时要考虑温度、湿度和弹性。铝的热膨胀几乎是钢的两倍,因此f级的钢/铝零件公差应在20°C参考温度下测量,钢件和铝件应在同一温度下测量。在钢/铝混合装配中,公差要为膨胀差留出余量。切削加工的塑料同样适用本标准,但塑料会蠕变并吸湿,注塑件的公差由ISO 20457单独规定。复合材料的公差通常单独确定,因为它取决于纤维铺层。
切割和折弯的钣金件属于本标准范围,而焊接钢结构的公差由ISO 13920规定,钢结构施工由EN 1090-2规定。几毫米以上厚板的折弯公差,应与制造方商定。铸件有ISO 8062-3规定的等级,建筑工程(包括混凝土结构)的公差则由DIN 18202等标准规定,而不是机械零件标准。在这类零件上写mK会误导制造方。
航空领域的公差与ASME Y14.5
航空领域的公差很少依赖写有m级的标题栏。航空图纸,特别是美国供应链中的图纸,按ASME Y14.5绘制,该标准没有一般公差表:数值按小数位数写在标题栏中,或直接标在尺寸旁。航空零件的使用公差来自强度分析,而不是一般标准。
一个重要区别:ASME Y14.5默认采用包容原则(Rule #1),而ISO 8015采用独立原则。因此同一张标注Ø20 ±0.1的图纸在两个体系中含义不同,必须确认图纸依据的是哪个标准。
零件装配与连接稳定性
装配取决于装在一起的零件公差是否相互匹配。标题栏等级足以满足自由尺寸,但当两个零件要用螺栓或销钉连接时,公差链可能导致孔对不上。因此装配过程要与公差一起规划,而不是在零件做完之后。
用螺栓装配的机械零件,其公差在这里起决定作用,螺栓连接就是典型例子。按ISO 273,M10螺栓的通孔在精密系列中为10.5 mm,中等系列为11 mm,粗糙系列为12 mm。螺栓连接的公差来自这个间隙:孔径11 mm、螺栓10 mm时,每个孔的位置可偏离±0.5 mm,螺栓仍能穿入。标题栏公差在这个间隙之内:80 mm孔距在m级下为±0.3 mm。若采用精密系列的10.5 mm孔,余量只有±0.25 mm,标题栏公差就不够了。
连接稳定性取决于间隙不能过大:间隙大的螺栓连接靠摩擦传力,在动载荷下可能滑移。对于承受振动的结构,螺栓连接的公差最好用位置度标注,而不是交给标题栏。承受交变载荷的机械零件,总比静态零件需要更多关注。
配合过松
配合过松是指零件之间的间隙大于功能要求。轴在轴套中撞击,齿轮跳动,连接失去刚性。动载荷下的松配合会导致连接快速磨损和噪声。
严重的使用问题往往从间隙开始。间隙过大的主要问题是振动、过度间隙造成的零件磨损,以及外力使零件位置偏移。这常常导致整个组件昂贵的更换,而不只是更换一个零件,因为磨损的表面很难再配好。生产设备上昂贵的零件更换还意味着停机,带来额外成本。
配合过紧
配合过紧是指零件无法装配,或者必须用设计未考虑的力强行装配。在本应有间隙的地方采用紧配合,会导致咬死和轴承过热,使机构比预期更早失效。这是公差选择不当的典型后果。
公差过紧带来的装配问题包括装配时的额外加工、研磨或更换新零件。零件难以配合,装配时间变长,交货期也随之延长。强制过盈还会显著降低耐久性,因为装配应力与工作应力相叠加。
一般公差的最佳实践
最佳实践归结为一条原则:自由尺寸用标题栏等级,功能尺寸用单独公差。等级按制造方法选择,凡是对配合、密封或装配重要的尺寸,都要标注偏差或公差框格。这样既能降低成本又能避免争议,因为公差标准优先于车间习惯。
- 标题栏中始终写明标准编号和等级,例如ISO 2768-m。没有说明就等于没有公差。
- 切削加工选m级,只在确实需要精度的地方用f级。f级会同时提高所有尺寸的成本。
- 配合按ISO 286标注,对功能重要的几何特征按ISO 1101用公差框格标注。
- 检查螺栓孔和销孔的尺寸链。
- 在新图纸上考虑用ISO 22081代替已撤销的H、K、L等级。
公差过紧意味着更高的生产成本:每提高一级,加工更慢、测量更频繁,还要在测量机上做精密的尺寸检验。公差过松会降低产品寿命,并因投诉风险增加而损害成品的功能。选择得当的公差是一种折中:成品能正常工作,零件符合标准,成本也不会无谓增加。
这种折中直接体现在生产成本上:公差如何影响时间和零件价格,见公差与CNC加工成本一文。在MetronQ中,加工时间按工厂自己录入并校准的机床计算,因此图纸的精度等级会换算成具体机床上的实际时间。
关于一般公差的常见问题
ISO 2768中的mK是什么意思?
mK表示线性尺寸和角度尺寸取m级,没有公差框格的几何特征取K级。此时50 mm尺寸的公差为±0.3 mm,200 mm长表面的平面度为0.4 mm。K级出自2021年撤销的第2部分,但在图纸上仍被广泛使用。
超出标题栏公差的尺寸就是废品吗?
不一定。标准第1部分规定,如果不影响零件功能,超出这类公差不应自动导致零件被拒收。不过,验收公差最好在生产前与客户商定,因为实践中很多质量部门会拒收任何超差尺寸。
这项标准现在还有效吗?
1989年的第1部分仍然有效,最近一次确认是在2022年,新版本正在出版。包含H、K、L几何等级的第2部分已于2021年撤销,由ISO 22081取代。标有mK的旧图纸仍然有效,因为它们引用的是标准的特定版本。
CNC加工应选哪个等级?
常规切削加工最常选m级,因为CNC机床无需额外工序就能保持这一等级。小型精密零件用f级,钣金结构和大型零件用c级。配合尺寸无论如何都要按ISO 286用配合代号单独标注。
标题栏公差与ISO 286有什么区别?
ISO 286给出参与配合的尺寸公差,单位为微米,公差带位置取决于字母。标题栏中的数值是对称的,宽得多,覆盖没有单独标注的尺寸。同一个零件上两种体系同时使用:配合用代号,其余按标题栏。
参考来源
- 1.ISO 2768-1:1989, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications
- 2.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications (withdrawn 2021)
- 3.ISO 22081:2021, Geometrical product specifications (GPS) - Geometrical tolerancing - General geometrical specifications and general size specifications
- 4.ISO 1101:2017, Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 5.ISO 8015:2011, Fundamentals - Concepts, principles and rules
- 6.ISO 286-1:2010, ISO code system for tolerances on linear sizes
- 7.ISO 273:1979, Fasteners - Clearance holes for bolts and screws
- 8.ISO 13920:1996, Welding - General tolerances for welded constructions
- 9.ISO 8062-3:2007, Dimensional and geometrical tolerances for moulded parts
- 10.ISO 20457:2018, Plastics moulded parts - Tolerances and acceptance conditions
- 11.ASME Y14.5-2018, Dimensioning and Tolerancing