
切削刀具:类型、结构与正确选择
· 阅读约 9 分钟
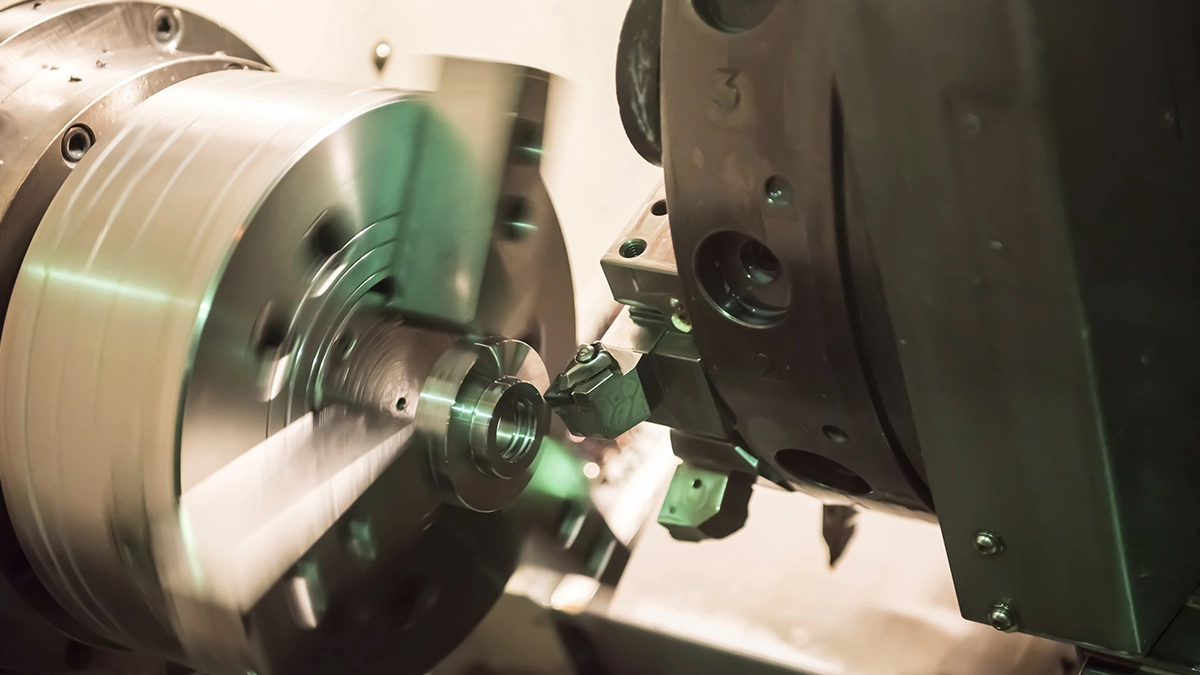
机床可以拥有最好的控制系统和最刚性的床身,但在材料里真正干活的是切削刀具:车刀、铣刀、钻头和锯。在这份指南中,我们梳理刀具的类型、结构和制造材料,最后给出为具体工序合理选择切削刀具的方法,以及今天的市场能提供什么。
金属切削与基本切削刀具
金属切削就是用刃口以切屑的形式去除一层材料,直到零件达到要求的形状、尺寸和表面粗糙度。每一条刃口——从最简单的钻头到多刃可转位刀具——都基于同一原理:一个楔子以合适的速度和进给被压入材料。差异从几何形状、刃数和安装方式开始,而正是这些定义了车间里使用的基本切削刀具。
最简单的分类按工序划分。车削工序由车刀承担,铣削属于铣刀和铣刀盘,孔加工归钻头、铰刀和丝锥,下料切断则是锯的活儿。拉削或滚齿等更专门的工序有自己的专用刀具,但工作原理保持一致。此外还有单刃刀具(车刀)与多刃刀具(铣刀、钻头、锯)之分——多刃刀具的刃口轮流参与切削,把热量和磨损分摊到彼此身上。实践中,现代车间的所有切削刀具有一个共同点:越来越多是带可换刀片的可转位刀具,而非永久刃磨的刃口。
切削刀具用什么做:HSS、HSS-E与硬质合金
材料决定刃口能做什么。最老的一类是高速钢(HSS)刀具:便宜、抗崩刃、易于重磨,但在约600°C以上失去硬度,这限制了切削速度。加钴的 HSS-E 变体耐更高温度,在难加工材料中表现更好,因此 HSS-E 钻头和丝锥是不锈钢加工的标准。而现代的主力是烧结硬质合金:硬质合金刀具的切削速度是高速钢的数倍,保持锋利的时间长许多倍——代价是更脆、更贵。金字塔顶端是超硬材料刀具:陶瓷、CBN和聚晶金刚石,用于铸铁、淬硬钢和高参数铝加工。
现代刃口的第二个成分是涂层:通过 PVD 或 CVD 施加的 TiN、TiAlN 或 AlCrN 薄层提高表面硬度和耐热性。所以高品质切削刀具几乎总是带涂层的,金色、紫色或石墨色透露出涂层类型。不过并非每把刀都需要硬质合金和涂层:好的刀具组合会搭配这些材料,让刃口的成本与工序相匹配。
可转位刀具与切削刀片
近几十年最大的变化是可转位刀具:带刀片槽的刀体,可换的硬质合金刀片用螺钉或杠杆夹紧其中。刃口钝了不需要重磨——把刀片转到下一条刃或换上新片,几何形状保持完全可重复。凡是要求工序可重复、速度快的地方,可转位刀具都占主导:从生产型车床到大型加工中心。
多刃刀片
多刃刀片在一块刀片上带有多条切削刃:三角形 TNMG 刀片提供6条刃(每面3条),正方形 SNMG 多达8条。按 ISO 1832 的刀片标记编码了形状、后角、公差和断屑槽,所以一家制造商的刀片能装进另一家的刀片槽。结果是可转位刀具按每条刃而不是每片计算成本——这往往决定整个工序的经济性。
车刀
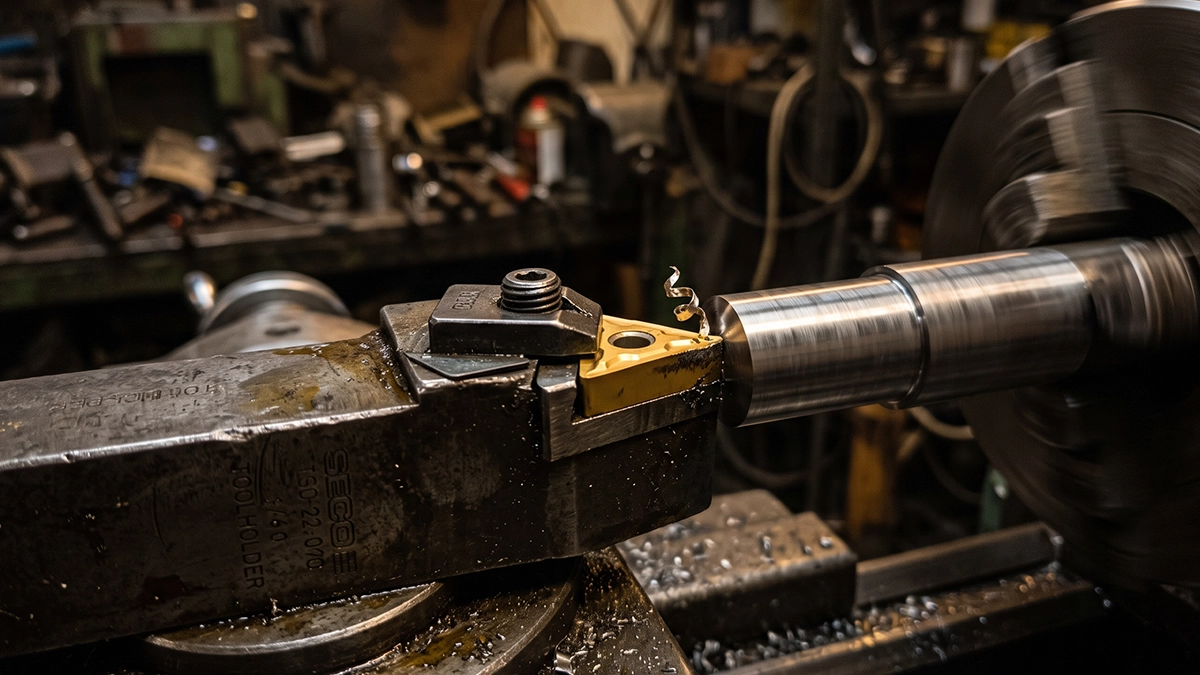
车刀在概念上是最简单的刀具:一条沿旋转工件移动的单刃。它的结构包括刀柄(夹在刀架里的部分)、工作部分和带前刀面与后刀面的刃口;可转位版本再加上刀片槽和刀片。表面的简单背后是一整个变体家族和自己的标记体系。
车刀的类型
车刀的基本类型有:用于大量去料的粗车刀、用于最后走刀的精车刀、用于切断的切断刀、从内部加工孔的镗刀杆,以及螺纹刀和切槽刀。较老的国家标准标记描述的是焊接刀片和整体高速钢车刀,在学校和单件生产中仍能见到;这些标记在旧目录里也还会出现。
可转位车刀与刀片式刀具
今天的标准是可转位车刀:结构是模块化的(刀体、垫片、刀片和夹紧元件),整体用 ISO 代码描述(如 MCLNR 2525 M12),再配上与材料和工序匹配的刀片。刀片式车刀结合了刀体的刚性和可换刃口的经济性,同一个刀体能应付钢、不锈钢和铝——换个刀片牌号和断屑槽即可。因此可转位车刀几乎把焊接式车刀彻底挤出了批量生产。
立铣刀与铣刀盘
铣削是布置在旋转刀具圆周上的刃口的工作;铣刀和铣刀盘是多刃刀具,其刃口依次进入材料。这一组的基本刀具分为整体式和可转位式。立铣刀——带圆柱柄的整体铣刀——是最通用的一类:平底的用于轮廓和型腔,圆角的用于过渡圆角,球头的用于模具的3D加工。直径从零点几毫米到约20-25毫米的整体硬质合金立铣刀,覆盖了典型车间里CNC铣床的大部分工作。
更大的表面则由铣刀盘接手:直径从40到几百毫米的刀体,带几个到十几个刀片槽。面铣刀盘一刀去掉一宽层材料,90°方肩铣刀盘铣出直角台阶,圆刀片版本负责模具粗加工。刀片经济性在这里发挥得最充分:用装满八刃刀片的刀盘加工大零件,刀具成本只是同等直径整体铣刀的零头。
金属钻头与孔加工
孔加工在统计上是金属切削中最频繁的工序,钻孔可能占据程序运行时间的大头。基本的孔加工刀具是经典的金属钻头:高速钢或硬质合金麻花钻——最常见、每个车间都有的切削刀具。它们覆盖零点几毫米到约20毫米的范围;再往上是带刀片的可转位钻头和空心钻(取芯钻),后者只切一个环而不是整个截面,在大直径时节省功率。空心钻是厚板和钢结构上30-40毫米以上孔的标准。
孔加工很少止于钻孔:铰削提高精度,丝锥或螺纹铣刀做出螺纹,倒角和锪孔收拾边缘。CNC程序中,钻孔由固定循环 G81 到 G83 完成,我们在关于G代码的文章中讲过;深孔钻削需要带退刀断屑的啄钻循环,否则切屑会堵死钻头容屑槽。
圆锯与带锯
零件上机床之前,材料得先切下来。带锯——闭环锯带绕轮运转——是切割棒料、管材和型材的基本设备:切得慢但便宜,锯缝窄。圆锯——钢制或镶硬质合金齿的多齿锯片——切得更快更准,常见于铝材切割线和自动送料机。两类都是最纯粹的多刃切削刀具:几十个齿分担工作,几个齿变钝并不会停下切割。加工大零件时,把毛坯切得接近成品尺寸能省下数小时的铣削。
测量工具
虽然不参与切削,测量工具是车间不可分割的补充:卡尺、千分尺、内径量表和螺纹量规确认刃口完成了它的工作。CNC加工又添了在机床上直接测量刀具长度和半径的刀具测头,以及设定零点的工件测头。磨损的刃口首先显现在测量结果里:尺寸变大、表面粗糙度恶化,是转位刀片的典型信号。
选择切削刀具:名牌还是经济型
今天的切削刀具市场庞大且分层明显。高端由山特维克可乐满(Sandvik Coromant)、肯纳(Kennametal)、伊斯卡(Iscar)、瓦尔特(Walter)等全球制造商构成:产品线数以万计,配套应用支持和针对具体材料的刀片牌号。市场中段是像土耳其 Akko 这样扎实的制造商,以非常好的性价比提供可转位车刀、铣刀体和刀盘。此外还有各国分销商,例如 DARMET,刀具连同备件都有现货——再加上一大批质量像抽奖的廉价进口货。
理性地选择切削刀具很少意味着全买高端。比较刀具产品线时,看每条刃的成本和刀具寿命,而不是每件的价格。名牌刀片在工序长时间、高参数运行的地方回本:在批量生产中,6欧元和15欧元刀片之间的寿命差会成倍地把差价赚回来,因为一分钟主轴时间比一片刀片贵。单件生产和断续切削,好的中端刀具完全够用。可得性同样重要:因缺一片刀片而停机的损失超过在它价格上省下的一切——所以值得把刀片系统标准化,让所有刀具都能在24小时内从自己或供应商的库存拿到。
从加工采购方的角度看,刀具是看不见的,但它们的成本和切削时间藏在每份报价里。在 MetronQ 报价工具中,加工参数——因此也间接包括刀具——直接换算成零件价格;整个流程从内部如何运作,我们在什么是CNC加工中写过,参考费率列在价格区。
如何选对刀具:常见问题
**为新工序选刀具从哪里开始?**从工件材料和工序类型开始:制造商目录按材料组(P-钢、M-不锈钢、K-铸铁、N-铝、S-高温合金、H-淬硬材料)到工序类型再到具体刀片和起始参数组织。这比凭眼光挑选更稳妥。
**高速钢还是硬质合金?**生产中硬质合金赢:更高的参数、更长的寿命。HSS 和 HSS-E 在手工作业、台钻钻孔、刚性较差机床上的断续切削,以及任何硬质合金的脆性构成风险的地方守住阵地。
**什么时候可转位刀具比整体刀具划算?**从直径约16-20毫米起以及粗加工工序:每条刀片刃的成本比重磨整体刀具低许多倍。10-12毫米以下和精加工中,整体硬质合金立铣刀仍不可替代。车床上,可转位车刀如今无论批量大小都是默认选择。
**所有切削刀具都得是名牌吗?**不。名牌刀片和铣刀在关键工序和批量中回本;辅助工作用中端就够。更重要的是需要时刀具拿得到,并且坚持使用一个统一的刀片系统。
**一片切削刀片有几条刃?**取决于形状:三角形通常6条(双面),正方形多达8条,圆形名义上4-8个转位位置。刃越多,每条刃的成本越低——但刀片形状必须匹配工序的几何。
**怎么识别刀具磨损了?**看后刀面的磨损带(通常在 VB 0.2-0.3 mm 时转位)、切削力增大和声音变响、表面质量恶化和尺寸漂移。批量生产中刀片按计划更换——加工设定数量的零件后就换,不等失效。
主题切削刀具车削铣削
参考来源
- 1.ISO 1832:2017(可转位刀片标记体系)
- 2.ISO 513:2012(工件材料分类P/M/K/N/S/H)
- 3.Sandvik Coromant,《Training Handbook: Metal Cutting Technology》,2017年(刀具与参数选择)
- 4.E. Górski,《Poradnik narzędziowca》,WNT(切削刀具的结构与类型)。