
纵向车削:原理、车削类型、切削参数与应用
· 阅读约 20 分钟
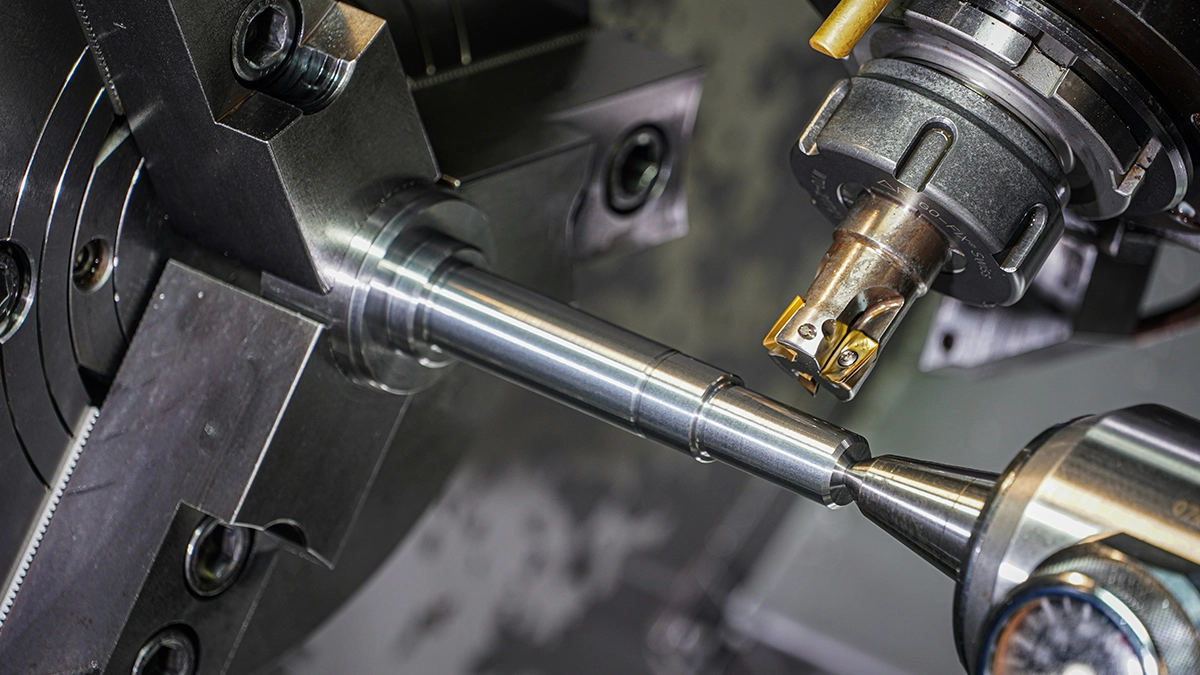
纵向车削是车床上最古老、最常执行的工序:旋转的工件、平行于轴线移动的车刀,以及随每一转生长的圆柱面。这份简单背后是一整套技术:主偏角、进给与切削速度的选择、切削力、刀具振动,以及粗加工与精密加工之间的界线。在这份指南中,我们依据切削加工教科书和刀具制造商目录,梳理纵向车削的方法和相关的车削类型、参数与应用——从轴到壳体。
纵向车削:是什么、如何工作
纵向车削是刀具进给运动平行于工件回转轴线的车削变体。主运动由夹在卡盘中或顶在两顶尖之间的旋转工件完成,切削刀具沿着它移动,切下厚度为 ap 的一层材料。结果是一个圆柱面——外圆(轴、轴颈)或内孔(当刀具作为镗杆工作时)。教科书(Jemielniak、Grzesik、Olszak)正是通过这种运动学定义车削的:工件旋转加上刀具的直线运动;这个运动的方向决定了我们面对的是纵车、横车还是锥面车削。
这里的切屑去除是连续的:切削刃在整个一转中始终与材料接触,切屑截面恒定,材料去除均匀进行。这把车削与铣削区分开来——铣削中刀齿不断切入切出材料。因此CNC车削是最可预测的工序之一:计算时间、力和粗糙度在这里比在任何其他切削技术中都简单。
纵向运动由溜板在Z向完成,进刀到深度则在X向进行。这两根轴足以做出一根轴,但现代CNC机床有更多:用于主轴定位的C轴、用于偏心铣削的Y轴、用于加工另一端的副主轴。零件的形状由这些运动的合成产生,G代码程序描述每一刀。
车削类型
在谈参数之前,先梳理车削的类型,因为实践中一个零件在一次装夹中要执行其中好几种。判据是进给运动相对回转轴线的方向,以及零件形状生成的方式。狭义的纵向车削方法主要在参数和刀具上有差异;下面的变体则在运动学上不同。
横向车削(端面车削)
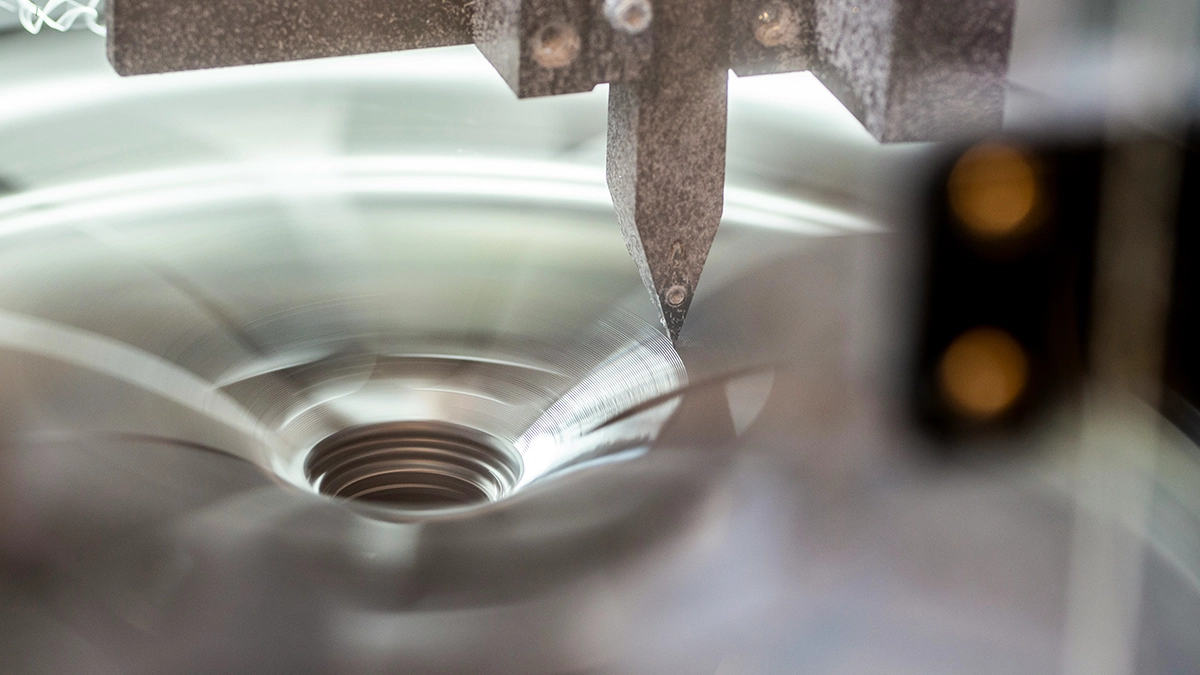
横向车削是垂直于回转轴线的进给运动。端面车削就是这样完成的——车削轴、法兰或套的端面——还有切断和切槽。端面车削过程有一个重要特点:在恒定转速下,刀具越接近中心切削速度越低,到端面中心降为零。所以CNC系统提供G96功能(恒线速度),随直径减小提高转速。没有它,端面车削的结果不均匀:外圆处光滑,中心处撕裂。端面车削时还要注意主轴转速上限:大直径法兰上,G96可能要求机床或卡盘承受不了的转速。
锥面车削
当刀具运动相对回转轴线倾斜时,就产生锥面车削:在传统机床上通过转动小拖板或偏移尾座,在CNC机床上通过X和Z同时线性插补。它用于主轴鼻端、刀具锥柄(莫氏、ISO、HSK)、阀门和锥面密封。锥角是功能尺寸,所以CNC上的锥面车削通常配合环规或涂色检查。
成形车削
成形车削赋予零件一个由刀具刃形复制而来的轮廓:具有相应型面的成形刀径向切入,整个轮廓——卡环槽、圆弧、倒角、球面——一次运动成形。它在批量生产中很快,但需要专用车削刀具,并产生很大的力,因为一条长刃同时在整个宽度上工作。在CNC机床上,这种方法越来越多地被普通刀具的轮廓插补取代,成形刀留在节拍时间至关重要的地方。
仿形车削与展成车削
仿形车削是让刀具沿样板轮廓——今天则是沿程序中存储的轮廓——运动;实践中,每一次对变直径阶梯轴轮廓的CNC车削,在运动学意义上都是仿形车削。展成车削则是刀具与工件同步旋转、形状作为切削刃连续位置的包络线而生成的方法。它用于加工多边形(轴颈上的扳手六方)和非圆轮廓,不必把零件转到铣床上。文献把它描述为与齿轮加工的展成法同源:这里的形状同样不是从刀具复制的,而是由两种运动合成而来。
螺纹
螺纹车削是纵向车削的特例:每转进给量等于螺距,并且必须与主轴刚性同步(CNC上为G33/G76或G92循环)。螺纹分几刀切削,深度递减,沿牙型角方向进刀,使主要由一条刃切削。CNC车削中的外螺纹和内螺纹,在丝锥或板牙无能为力的地方是标准做法:大直径、梯形螺纹、多头螺纹和非标螺距。
纵向车削的应用
纵向车削的应用几乎覆盖每一个回转对称零件。传动轴、轴承轴颈、销、丝杠、活塞杆、主轴:它们都以卡盘中的一根棒料开始生命。套、环、皮带轮和阀体还需要内圆车削和端面车削。机械制造是最大的用户:轴和套是任何文件中最常见的机械零件。其后是汽车(凸轮轴、半轴、轮毂)、液压(活塞杆、缸筒)、能源和航空航天。
应用范围从单件到大批量:同一根轴可以在修理车间的传统机床上加工,也可以在瑞士型走心自动车床上以百万件的批量加工。精密零件的生产——喷油器针阀、步进电机轴、植入物部件——同样是车削的领地,只不过是我们下文称为精密车削的版本。金属加工中的纵向车削覆盖所有材料组,方法则根据材料、精度和批量匹配。
车削中的CNC技术
CNC技术对车削的改变超过对任何其他工序。在传统机床上精度取决于车工的手;CNC车削把它搬进了程序,伺服驱动以千分之几毫米的重复精度引导刀具。CNC车削机床分为两轴车床(X、Z)、带动力刀具和C轴的车削中心、双主轴版本,以及走心式自动车床——材料本身穿过导套移动,刀具就在导套旁工作,是细长零件的理想选择。
CNC机床上的纵向车削方法依赖几项手工无法实现的功能:变直径上的恒定vc、把余量分成等份走刀的粗车循环、车削锥面和圆弧时的刀尖圆弧半径补偿、同步螺纹加工和自动刀具磨损补偿。CAD/CAM系统的应用闭合了链条:零件的3D模型进入CAM,CAM生成粗车、精车和螺纹路径,后置处理器把它们翻译成控制系统的方言。CNC技术不会消除工艺工程师的知识——仍然得有人选择加工参数和工序顺序——但把可重复的部分从他手里接走了。整个CNC加工从商业角度如何运作,我们在什么是CNC加工中写过。
被加工材料
纵向车削适用于所有工程材料,但每一组都规定自己的参数。按ISO 513分类,金属加工把工件材料分为P(钢)、M(不锈钢)、K(铸铁)、N(有色金属)、S(高温合金和钛)和H(淬硬材料)几组。结构钢车削可预测,产生需要断屑槽折断的带状切屑。不锈钢在刃口下加工硬化且导热差:f 必须足够大,让刃口在硬化层之下切削。铸铁产生崩碎切屑和磨蚀性粉尘;铝可以用高切削速度车削,但爱长积屑瘤。S组材料——因科镍、钛——属于难加工材料的加工:低速、锋利几何、强力冷却和短刀具寿命。
淬硬材料自成一类。用CBN或陶瓷刀片进行硬车(45-65 HRC),作为淬硬表面的精整工艺,正越来越多地取代轴颈和套的磨削:一次装夹、无需磨床、IT6-IT7精度和Ra 0.2-0.4粗糙度。但陶瓷和CBN刀具的应用要求刚性机床、稳定装夹和连续切削;这种状态下的材料既不宽容振动,也不宽容断续切屑。材料与参数的关系详见我们的切削参数计算器。
车削刀具:几何形状与主偏角
今天用于纵向车削的车削刀具几乎全是可转位式:带刀片槽的刀杆、多刃硬质合金刀片和夹紧元件。刀具几何用几个角度描述刀片——前角、后角、刃倾角——以及刀尖圆弧半径,但在纵向车削中有一个角度格外重要。这就是主偏角κr:主切削刃与进给方向之间的夹角。主偏角决定切屑厚度、力的分布、刀尖负荷以及能否车到台肩。
主偏角如何改变过程
教科书(Grzesik、Jemielniak)给出一个值得记住的关系:切屑厚度 h = f · sin κr,切削层宽度 b = ap / sin κr。主偏角90°时切屑厚度等于进给量,参与工作的刃段短;45°时同样的 f 给出薄30%的切屑,分布在更长的刃段上。因此更小的κr意味着每毫米刃长的负荷更低、刀具寿命更长、可以在不恶化粗糙度的情况下加大 f——但代价是更大的背向力Fp,它把刀具推离工件并使细长轴弯曲。所以对刚性低的零件选择接近90-95°的κr(径向力小),而对刚性好的短零件粗车时,45-75°的κr给出每单位刃长更小的切削力,并允许大的 f。93-95°是车到台肩的纵向车削标准值,因为它允许在同一刀中车出台肩端面。最后,它还影响切入与切出:较小的角度下刀尖逐渐进入材料,降低崩刃风险。
刀片、刀杆与刀具系统
车刀按ISO体系选择:如 PCLNR 2525 M12 这样的刀杆描述夹紧方式、刀片形状、主偏角(字母L = 95°)、切削方向和刀柄截面。今天的高端车削刀具提供的不只是几何。该领域最大的制造商山特维克可乐满(Sandvik Coromant)开发了例如 CoroTurn HP——带精确定向高压冷却液喷嘴的刀杆,把液体压入切屑与前刀面之间,改善不锈钢和高温合金中的断屑和刀具寿命。CoroTurn® SL 是一个模块化系统:可更换的切削头通过锯齿联接装在接杆上,一根刀杆或镗杆几秒钟内就能从纵向车削切换到切槽或车螺纹。CoroTurn® SL 还与 Silent Tools 系列组合——内置减振器的镗杆和接杆,允许在7-10倍直径的悬伸下镗孔(调谐减振版本可达14×D),而普通钢制镗杆在4×D就开始颤振。Silent Tools 解决的是参数绕不过去的问题:大悬伸下的刀具振动。带 Silent Tools 切削头的 CoroTurn® SL 如今是车削缸筒和液压壳体深孔的标准配置。
创新刀具材料从另一端改变车削刀具的经济性:应力可控的PVD和CVD涂层硬质合金牌号、用于铸铁和高温合金的赛隆陶瓷、用于淬硬钢的CBN。刀具磨损以后刀面磨损带宽度(VB)衡量,批量生产中的刀具磨损管理意味着按件数换刀片——在磨损带反映到尺寸和粗糙度之前。结构与选择详见我们关于切削刀具的文章。
纵向车削的切削参数
纵向车削的参数是经典三件套:切削速度vc、进给f和切削深度ap——决定结果的是这三者,而不是机床类型。它们正是按这个顺序选择的,但角色不同。切削深度决定走刀次数和材料去除率;f塑造表面和刃口负荷;vc支配温度和刀具寿命。参数不是孤立起作用的:同样的f在不同主偏角下给出不同的切屑,同样的vc配不同刀片牌号给出不同的寿命。
切削深度与进给f
粗车的切削深度受机床功率、装夹刚性和刀片刃长限制:CNMG 12刀片的典型ap是2-5 mm,大型粗车刀片可达8-10 mm。粗车阶段的任务是尽快去除余量,所以用大ap和大f(0.3-0.6 mm/r),表面质量是次要的。粗车留下每边0.5-1.5 mm的余量;精车——精密车削——以f = 0.08-0.2 mm/r和小ap(0.3-1 mm)在一两刀内把它去掉。进给是对粗糙度影响最大的参数:理论轮廓高度随f的平方增长(Rz ≈ f² / 8rε),所以f减半,理论轮廓改善四倍。但低于某个界限后f不再有帮助:刃口开始挤压而不是切削,表面质量恶化。经验法则:精车的f不小于刀尖圆弧半径的一半,粗车的f不大于半径的一半,以免刀尖崩裂。f和ap的选择永远是生产率、刀具寿命和系统负荷之间的折中。
切削速度
vc的数值从目录中按材料-牌号组合选取:碳钢配涂层硬质合金200-350 m/min,不锈钢120-200,铸铁150-300,铝500-1500 m/min以上。高切削速度缩短切削时间、降低积屑瘤倾向,但根据泰勒方程刀具寿命呈指数下降:速度提高20%可能让寿命减半。高切削速度在机时贵、刀片便宜的地方有意义;使用昂贵专用刀具和加工难加工材料时则要降低。断续切削(键槽、轴上的横孔)时vc降低20-30%,并选用刀尖更坚韧的刀片。高转速还要求稳定的装夹:3000 rpm下一个不平衡的法兰产生的振动,任何断屑槽都掩盖不了。
切削参数优化
纵向车削的切削参数优化从一条教科书规则开始:先取最大切削深度,再取最大f,最后才是vc。深度和f提高去除率(Q = vc · f · ap)而几乎不影响寿命,vc则以寿命为代价。优化接下来是寻找刀具成本与机时成本之和的最小值:经济速度低于最大生产率速度。实践中它是迭代的:记录每条刃的件数、用放大镜检查磨损、一次只改一个参数,同时观察加工质量和刀具寿命。程序阶段的优化比买新机床带来更多:在批量车削中,零投资下节拍改善15-20%是常态而非例外。如果CNC加工中最贵的一分钟是机床停着的那一分钟,第二贵的就是它切得太慢的那一分钟。
冷却液的应用
纵向车削中冷却液的应用有三个目的:带走切削区热量、润滑切屑与刃口的接触、冲走切屑。碳钢配涂层硬质合金常常干切或微量润滑;不锈钢、钛和高温合金中,高压冷却(70-80 bar,CoroTurn HP之类的系统)能把刀具寿命延长百分之几十,并强制带状切屑折断。陶瓷和硬车通常不用冷却液:热冲击会让刀片开裂。
精密CNC加工:精车、公差与表面质量
精密的精加工不只是更小的f;精加工质量建立在多个条件之上。精密车削需要热状态良好的刚性机床、平衡的装夹、刀尖圆弧半径小的锋利刀片,以及走刀之间的尺寸控制。在好的车削中心上精车能达到IT7-IT8的尺寸公差和Ra 0.8-1.6的粗糙度;用修光刃刀片(刀尖轮廓经过修改,能压平不平度的峰顶)精密车削,在标准刀片两倍的f下给出Ra 0.4-0.8。用CBN刀片精密硬车可达IT6和Ra 0.2——十年前还是磨削专属的水平。但精密车削要求一致性:同一刀片、同一vc、精加工同样的余量,因为每一次变化都改变负荷,进而改变轴的挠度和尺寸。
纵向车削中的精密CNC加工最常遇到两个问题:工件挠曲和锥度误差。两顶尖之间的细长轴在背向力下于中段挠曲最大——因此要κr接近90°、中心架,以及精车时小的ap。锥度来自尾座与主轴的不同轴以及刀具挠曲,通过第一刀后测量零件两端来修正。精密CNC加工因此意味着嵌入循环的测量:工件测头在粗车后测量直径,并在精车前修正刀具补偿。批量精车还意味着热管理:机床预热后的头几件与第一百件尺寸不同,所以好的工厂会预热主轴并补偿漂移。哪些尺寸公差真正花钱、哪些可以放宽,我们在公差与加工成本中写过。
车削后的表面质量
纵向车削后的表面质量首先由粗糙度Ra和Rz描述。车削后的工件表面带有特征性的、有方向的螺旋痕迹,其螺距等于进给量——所以粗糙度垂直于痕迹、沿母线方向测量。影响表面质量的因素依次是:进给与刀尖圆弧半径(理论轮廓)、刀具磨损(后刀面磨损带会印在表面上)、vc过低时的积屑瘤、振动和系统刚性。刀片超过临界磨损时表面质量会突然恶化——这是换刃最敏感的信号之一。表面加工也可以是最后一道工序:车削后滚压能致密表层,无需磨削即得Ra 0.1-0.2。如何读取图纸上的Ra和Rz要求,我们在表面粗糙度一文中解释。
切削力与振动
车削中的切削力分解为三个分量:主切削力Fc(切向,决定功率)、进给力Ff和背向力Fp。它们与切削层截面(ap · f)成正比增长,并通过单位切削力kc取决于材料;更小的切削力通过正前角刀片几何、锋利的刃口以及——有违直觉地——小深度配大f获得,因为单位切削力随切屑厚度增大而减小。更小的力意味着轴的挠曲更小、振动更少、加工质量更好。当系统刚性跟不上负荷时振动就会出现,并印在工件表面上:镗杆悬伸长、卡盘中的薄壁环,或无支撑的细长轴。对策依次是:更小的ap、更大的f(更厚的切屑起稳定作用)、改变κr、更小的刀尖圆弧半径、增加支撑——深孔中用Silent Tools代替普通镗杆。过程监控系统的应用(主轴功率测量、振动传感器)能在操作工看到之前发现刃口磨损和振动。
车削中的生产自动化
车削中的生产自动化比大多数其他切削技术容易,因为起始材料——棒料——天生就适合送料。带自动切断的棒料送料器、取走成品的抓手、加工另一端的副主轴和排屑器组成一个整班无人运行的单元。走心式自动车床上的自动化更进一步:多个刀架上的十几把刀同时工作,零件离开机床时已完全加工完毕,带螺纹、槽和铣削特征。
自适应控制系统的应用是下一个层级:系统实时测量主轴功率或负荷并修正f,使刃口负荷在锻件或铸件余量变化时保持恒定。在锻件粗车中,自适应控制把节拍缩短10-30%,因为f不再必须按最坏情况选择。过程监控系统的应用闭合了回路:检测到刀片折断即停止循环,功率趋势预测刀具寿命终点。自动化单元的生产率不再用节拍时间衡量,而用每天的合格件数衡量——而正是在这里,精心选择的加工参数显出价值。
CNC车削服务:何时外包
CNC车削服务是金属加工中采购最多的外协服务,原因很简单:几乎每台机器都含有轴和套,而不是每家公司都有自己的车削能力。提供车削服务的既有只有两台机床的小作坊,也有利用富余产能的大型生产企业;后者的例子是波兰凯尔采的气动元件制造商CPP PREMA,它在自有产品之外为外部客户提供专业CNC车削服务。选择车削服务时要检查三件事:设备(是否有带动力刀具和副主轴的车削中心,让零件一次装夹完成)、质量控制(量规、粗糙度仪,可能还有三坐标测量机),以及对特定材料的经验——车不锈钢和钛与车易切钢完全是两个级别。
这类服务的价格来自上文所述:切削时间(余量体积除以给定参数下的去除率)、分摊到批量的准备时间、装夹次数和精度要求。按一般公差车的轴和带h6轴承轴颈的轴是两个不同的工艺——后者多一道精车、测量,往往还有磨削。在 MetronQ 报价中,回转零件的几何被自动识别:引擎检测圆柱面、锥面、螺纹和槽,用现实的参数把它们换算成粗车和精车时间,公差和粗糙度作为时间乘数发挥作用。客户一分钟内看到价格,并附不同数量的阶梯价;工具对工厂的费用见价格页。 从买方视角的完整价格拆解——费率、材料、批量与示例报价——见我们的机加工报价指南。
关于纵向车削的常见问题
**什么是纵向车削?**刀具运动平行于工件回转轴线的车削;它产生外圆柱面(轴、轴颈)或内圆柱面(孔、套)。它是车床的基本工序,也是大多数回转零件的起点。
**车削有哪些类型?**按刀具运动方向:纵向、横向(端面、切断)和锥面车削;按形状生成方式:成形、仿形和展成车削;螺纹车削和硬车单独区分。在CNC机床上,其中好几种在一个循环中完成。
**粗车和精车有什么区别?**目的和参数。粗车阶段以大ap和大f去除余量,不顾表面;精车以小f和锋利刀片去掉最后零点几毫米,获得公差内的尺寸和要求的粗糙度。把两个阶段分开可以限制力和热对最终结果的影响。
**该选什么主偏角?**车到台肩和细长轴用90-95°,因为背向力最小并能车出台肩。刚性零件和粗车用45-75°:切屑更薄、寿命更长、允许的f更大。小于90°的值增大径向力,因此不适合无支撑的细轴。
**如何选择纵向车削的参数?**按材料-牌号组合查刀片制造商目录,然后在机床上修正。粗车f 0.3-0.6 mm/r,精车0.08-0.2 mm/r;钢配硬质合金的vc为200-350 m/min。转速由 n = 1000·vc / (π·D) 算出,记住D是工件直径。
**CNC车削能达到什么精度?**通常IT7-IT8和Ra 0.8-1.6;在刚性机床上用修光刃或CBN刀片精密车削可达IT6和Ra 0.2-0.4,在许多应用中可以省去磨削。条件是机床的热控制和循环内测量。
**纵向车削中的振动从哪里来、怎么消除?**来自系统刚性相对负荷不足:悬伸长、壁薄、轴细长。更小的ap、更大的f、接近90°的κr、更小的刀尖圆弧半径、用中心架支撑,以及深孔镗削时使用Silent Tools之类的减振刀杆都有帮助。
**什么时候用硬车代替磨削?**当零件淬硬到45-65 HRC、回转几何简单、要求IT6-IT7和Ra 0.2-0.4时。这时一次装夹的CBN车削比磨床更快更便宜——前提是机床刚性好、切削连续。
主题车削切削加工切削参数
参考来源
- 1.K. Jemielniak,《Obróbka skrawaniem》,华沙工业大学出版社(车削运动学、刃口几何、切削力)
- 2.W. Grzesik,《Podstawy skrawania materiałów konstrukcyjnych》,WNT(主偏角、切屑厚度、泰勒方程)
- 3.W. Olszak,《Obróbka skrawaniem》,WNT(车削类型、参数选择)
- 4.R. Wołk,《Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem》,WNT,华沙,1972年(车床表格)
- 5.Sandvik Coromant,《Training Handbook: Metal Cutting Technology》(CoroTurn HP、CoroTurn SL、Silent Tools、推荐参数)
- 6.ISO 513(工件材料组)
- 7.ISO 286(IT公差)。