
Zerspanungswerkzeuge: Arten, Aufbau und die richtige Auswahl
· 9 Min. Lesezeit
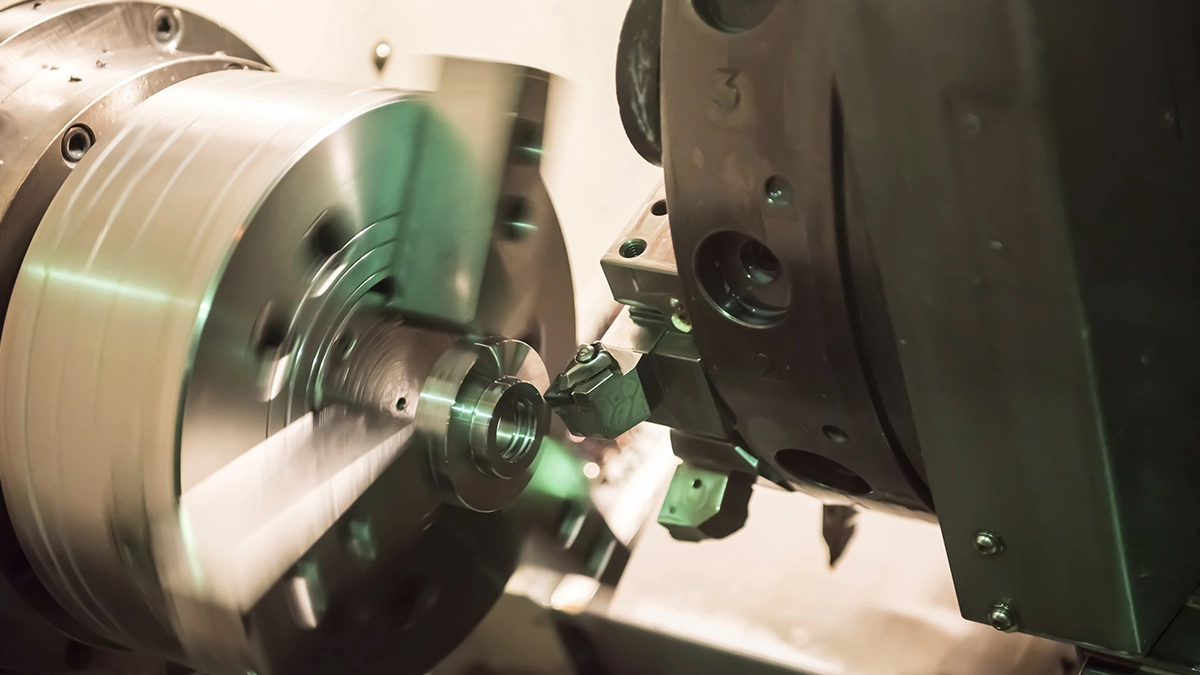
Eine Werkzeugmaschine kann die beste Steuerung und das steifste Gestell haben - die eigentliche Arbeit im Material leisten die Zerspanungswerkzeuge: Drehmeißel, Fräser, Bohrer und Sägen. In diesem Leitfaden ordnen wir die Werkzeugarten, ihren Aufbau und die Schneidstoffe, aus denen sie bestehen, und zeigen am Ende, wie eine vernünftige Auswahl der Zerspanungswerkzeuge für eine konkrete Operation aussieht und was der heutige Markt bietet.
Zerspanung und die grundlegenden Zerspanungswerkzeuge
Zerspanung bedeutet, mit einer Schneide eine Materialschicht in Form eines Spans abzutragen, bis das Teil die geforderte Form, das Maß und die Oberflächenrauheit erreicht. Jede Schneide - vom einfachsten Bohrer bis zum mehrschneidigen Wendeplattenwerkzeug - arbeitet nach demselben Prinzip: ein Keil, der mit der richtigen Geschwindigkeit und dem richtigen Vorschub ins Material gedrückt wird. Die Unterschiede beginnen bei der Geometrie, der Schneidenzahl und der Befestigungsart - und genau diese definieren die grundlegenden Zerspanungswerkzeuge der Werkstätten.
Die einfachste Einteilung folgt der Operation. Dreharbeiten übernehmen Drehmeißel, das Fräsen gehört Fräsern und Fräsköpfen, die Bohrungsbearbeitung Bohrern, Reibahlen und Gewindebohrern, und das Ablängen von Material ist die Aufgabe der Sägen. Speziellere Operationen wie Räumen oder Wälzfräsen haben eigene Werkzeuge, aber das Arbeitsprinzip bleibt identisch. Dazu kommt die Unterscheidung zwischen einschneidigen Werkzeugen (dem Drehmeißel) und mehrschneidigen Werkzeugen (Fräser, Bohrer, Sägen), deren Schneiden sich im Schnitt abwechseln und Wärme und Verschleiß untereinander teilen. In der Praxis haben alle Zerspanungswerkzeuge einer modernen Werkstatt eines gemeinsam: Immer mehr davon sind Wendeplattenwerkzeuge mit austauschbaren Schneidplatten statt fest angeschliffener Schneiden.
Woraus Zerspanungswerkzeuge bestehen: HSS, HSS-E und Hartmetall
Der Schneidstoff entscheidet, was eine Schneide kann. Die älteste Gruppe sind Werkzeuge aus Schnellarbeitsstahl (HSS): günstig, ausbruchfest und leicht nachzuschleifen, aber oberhalb von etwa 600 °C verlieren sie ihre Härte, was die Schnittgeschwindigkeit begrenzt. Die Variante HSS-E mit Kobaltzusatz verträgt höhere Temperaturen und schlägt sich in schwierigen Werkstoffen besser - deshalb sind HSS-E-Bohrer und -Gewindebohrer der Standard für rostfreie Stähle. Das moderne Arbeitspferd ist jedoch das Sinterhartmetall: Hartmetallwerkzeuge laufen um ein Mehrfaches schneller als Schnellarbeitsstahl und bleiben um ein Vielfaches länger scharf - um den Preis größerer Sprödigkeit und höherer Kosten. An der Spitze stehen Werkzeuge aus superharten Schneidstoffen: Keramik, CBN und polykristalliner Diamant, eingesetzt bei Gusseisen, gehärteten Stählen und der Hochleistungsbearbeitung von Aluminium.
Die zweite Zutat einer modernen Schneide sind Beschichtungen: dünne Schichten aus TiN, TiAlN oder AlCrN, per PVD oder CVD aufgebracht, erhöhen Oberflächenhärte und Temperaturbeständigkeit. Deshalb sind hochwertige Zerspanungswerkzeuge fast immer beschichtet, und die goldene, violette oder graphitgraue Farbe verrät den Beschichtungstyp. Nicht jedes Werkzeug braucht allerdings Hartmetall und Beschichtungen: Ein gutes Werkzeugsortiment kombiniert diese Schneidstoffe so, dass die Kosten der Schneide zur Operation passen.
Wendeplattenwerkzeuge und Schneidplatten
Die größte Veränderung der letzten Jahrzehnte sind Wendeplattenwerkzeuge: ein Grundkörper mit einem Plattensitz, in dem austauschbare Hartmetall-Wendeschneidplatten per Schraube oder Hebel geklemmt werden. Wird die Schneide stumpf, muss nichts nachgeschliffen werden - man dreht die Platte zur nächsten Schneide oder ersetzt sie durch eine neue, und die Geometrie bleibt perfekt wiederholbar. Wendeplattenwerkzeuge dominieren überall dort, wo Operationen wiederholbar und schnell sein müssen: von der Produktionsdrehmaschine bis zum großen Bearbeitungszentrum.
Mehrschneidige Wendeplatten
Mehrschneidige Wendeplatten tragen mehrere Schneidkanten auf einem Stück: Eine dreieckige TNMG-Platte liefert 6 Schneiden (3 pro Seite), eine quadratische SNMG bis zu 8. Die Plattenbezeichnung nach ISO 1832 codiert Form, Freiwinkel, Toleranz und Spanbrecher, sodass die Platte eines Herstellers in den Plattensitz eines anderen passt. Dadurch wird Wendeplattenwerkzeug pro Schneide kalkuliert statt pro Stück - und das entscheidet oft über die Wirtschaftlichkeit der ganzen Operation.
Drehmeißel
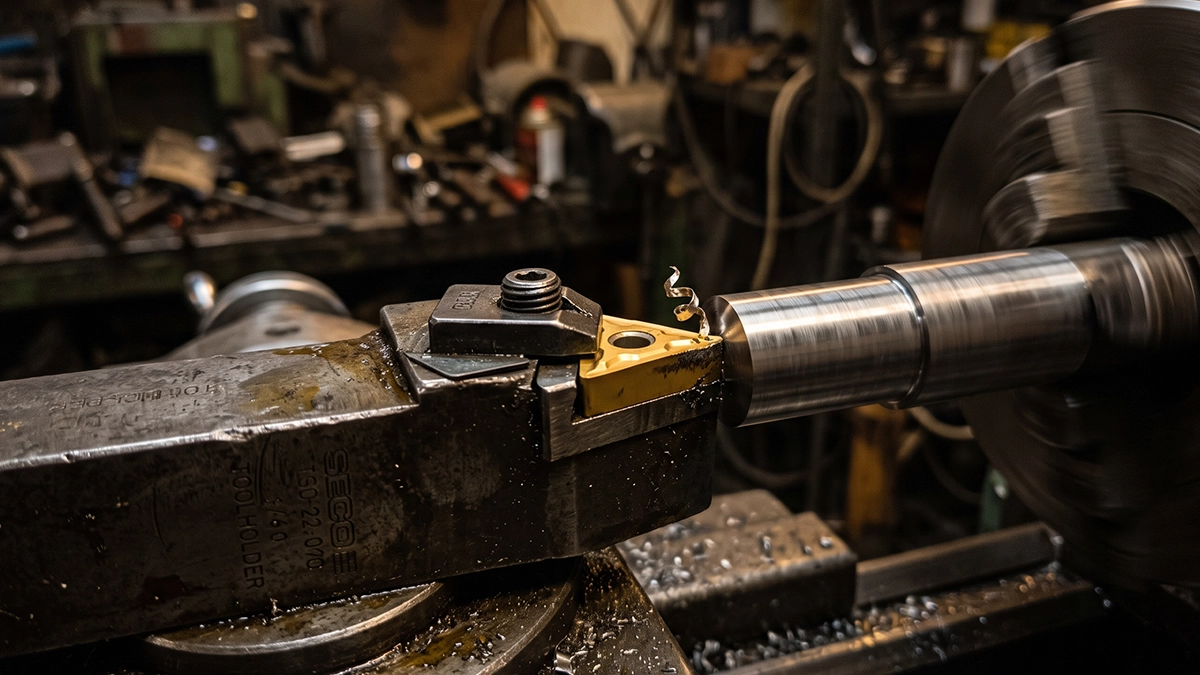
Der Drehmeißel ist konzeptionell das einfachste Werkzeug: eine einzelne Schneide, die an einem rotierenden Werkstück entlanggeführt wird. Sein Aufbau umfasst den Schaft (den im Werkzeughalter geklemmten Teil), den Arbeitsteil und die Schneide mit Span- und Freifläche; die Wendeplattenversion fügt Plattensitz und Platte hinzu. Hinter der scheinbaren Einfachheit verbirgt sich eine ganze Familie von Varianten mit eigenem Bezeichnungssystem.
Arten von Drehmeißeln
Die Grundtypen der Drehmeißel sind Schruppmeißel für die grobe Zerspanung, Schlichtmeißel für die letzten Schnitte, Abstechmeißel zum Abtrennen, Bohrstangen für die Innenbearbeitung von Bohrungen sowie Gewinde- und Einstechmeißel. Ältere nationale Bezeichnungen beschreiben Werkzeuge mit aufgelöteten Schneidplatten und massive HSS-Meißel, die man noch in Ausbildungswerkstätten und in der Einzelfertigung trifft; diese Bezeichnungen tauchen in älteren Katalogen weiterhin auf.
Wendeplatten-Drehmeißel und Werkzeuge mit Schneidplatten
Der heutige Standard ist der Wendeplatten-Drehmeißel: Sein Aufbau ist modular (Grundkörper, Unterlegplatte, Wendeschneidplatte und Klemmelement), und das Ganze wird durch einen ISO-Code beschrieben (z. B. MCLNR 2525 M12) plus eine an Werkstoff und Operation angepasste Platte. Drehmeißel mit Schneidplatten verbinden die Steifigkeit des Grundkörpers mit der Wirtschaftlichkeit austauschbarer Schneiden, und derselbe Grundkörper bewältigt Stahl, Rostfrei und Aluminium - es genügt, Plattensorte und Spanbrecher zu wechseln. Deshalb haben Wendeplatten-Drehmeißel die gelöteten Versionen aus der Serienfertigung fast vollständig verdrängt.
Schaftfräser und Fräsköpfe
Fräsen ist die Arbeit von Schneiden am Umfang eines rotierenden Werkzeugs; Fräser und Fräsköpfe sind mehrschneidige Werkzeuge, deren Schneiden nacheinander ins Material eintreten. Die Grundwerkzeuge dieser Gruppe teilen sich in Vollhartmetall- und Wendeplattenwerkzeuge. Schaftfräser, also massive Fräser mit zylindrischem Schaft, sind die universellste Gruppe: mit scharfer Ecke für Konturen und Taschen, mit Eckenradius für Verrundungen, als Kugelfräser für die 3D-Bearbeitung von Formen und Gesenken. Vollhartmetall-Schaftfräser von Bruchteilen eines Millimeters bis etwa 20-25 mm Durchmesser decken den Großteil der Arbeit ab, die eine CNC-Fräse in einer typischen Werkstatt verrichtet.
Bei größeren Flächen übernehmen Fräsköpfe: Grundkörper von 40 bis mehreren hundert Millimetern Durchmesser mit Plattensitzen für einige bis über ein Dutzend Wendeplatten. Planfräsköpfe tragen in einem Durchgang eine breite Schicht ab, 90°-Eckfräsköpfe fräsen rechtwinklige Absätze, und Versionen mit Rundplatten übernehmen das Schruppen von Formen. Hier arbeitet die Plattenökonomie am härtesten: Die Bearbeitung größerer Teile mit einem Kopf voller Achtschneiden-Platten kostet werkzeugseitig einen Bruchteil eines Vollfräsers ähnlichen Durchmessers.
Metallbohrer und Bohrungsbearbeitung
Die Bohrungsbearbeitung ist statistisch die häufigste Operation in der Zerspanung, und das Bohren kann den Großteil der Programmlaufzeit beanspruchen. Die grundlegenden Bohrwerkzeuge sind die klassischen Metallbohrer: Spiralbohrer aus Schnellarbeitsstahl oder Hartmetall, das am weitesten verbreitete Zerspanungswerkzeug, verfügbar in jeder Werkstatt. Sie decken den Bereich von Bruchteilen eines Millimeters bis etwa 20 mm ab; darüber kommen Wendeplattenbohrer und Kernbohrer, die statt des vollen Querschnitts nur einen Ring schneiden und bei großen Durchmessern Leistung sparen. Kernbohrer sind der Standard für Bohrungen über 30-40 mm in dicken Blechen und Stahlkonstruktionen.
Die Bohrungsbearbeitung endet selten mit dem Bohren: Reiben erhöht die Genauigkeit, Gewindebohrer oder Gewindefräser erzeugen das Gewinde, Anfasen und Senken säubern die Kanten. In CNC-Programmen übernehmen die Bohrzyklen G81 bis G83 das Bohren, die wir im Artikel über den G-Code beschrieben haben; das Tieflochbohren verlangt einen Zyklus mit Spanrückzug, sonst verstopft der Span die Bohrernuten.
Kreissägen und Bandsägen
Bevor ein Teil die Werkzeugmaschine erreicht, muss das Material zugeschnitten werden. Bandsägen mit einem geschlossenen, über Räder laufenden Sägeband sind die Grundmaschinen zum Trennen von Stangen, Rohren und Profilen: Sie schneiden langsam, aber günstig und mit schmaler Schnittfuge. Kreissägen mit mehrzahnigem Blatt aus Stahl oder mit Hartmetallzähnen liefern schnellere und genauere Schnitte, verbreitet in Aluminium-Schneidlinien und automatischen Zuführungen. Beide Gruppen sind mehrschneidige Zerspanungswerkzeuge in Reinform: Dutzende Zähne teilen sich die Arbeit, und das Stumpfwerden einiger stoppt den Schnitt nicht. Bei der Bearbeitung größerer Teile kann ein Zuschnitt nahe am Fertigmaß Stunden Fräsarbeit sparen.
Messwerkzeuge
Obwohl sie nicht schneiden, sind Messwerkzeuge die untrennbare Ergänzung der Werkstatt: Messschieber, Bügelmessschrauben, Innenmessgeräte und Gewindelehren bestätigen, dass die Schneide ihre Arbeit getan hat. Die CNC-Bearbeitung fügt Werkzeugmesstaster hinzu, die Länge und Radius direkt auf der Maschine messen, sowie Werkstückmesstaster zum Setzen des Nullpunkts. Eine verschlissene Schneide zeigt sich zuerst in den Messungen: Ein wachsendes Maß und eine sich verschlechternde Oberflächenrauheit sind das typische Signal, die Platte zu wenden.
Zerspanungswerkzeuge auswählen: Marke oder Economy
Der heutige Markt für Zerspanungswerkzeuge ist riesig und stark geschichtet. Das Premiumsegment bilden globale Hersteller wie Sandvik Coromant, Kennametal, Iscar und Walter: Ihre Sortimente umfassen Zehntausende Positionen, Anwendungsberatung und Plattensorten für konkrete Werkstoffe. Die Marktmitte sind solide Hersteller wie das türkische Akko mit Wendeplatten-Drehmeißeln, Fräskörpern und -köpfen zu einem sehr guten Preis-Leistungs-Verhältnis. Dazu kommen nationale Distributoren, zum Beispiel DARMET, bei denen Werkzeuge samt Ersatzteilen ab Lager verfügbar sind - plus eine Flut billiger Importe von Lotterie-Qualität.
Eine vernünftige Auswahl der Zerspanungswerkzeuge bedeutet selten, alles Premium zu kaufen. Beim Vergleich von Sortimenten sollte man auf Kosten pro Schneide und Standzeit schauen, nicht auf den Stückpreis. Markenplatten zahlen sich aus, wo Operationen lange und mit hohen Parametern laufen: In der Serienfertigung amortisiert sich der Standzeitunterschied zwischen einer 6-Euro- und einer 15-Euro-Platte um ein Vielfaches, denn eine Spindelminute kostet mehr als eine Platte. Für Einzelfertigung und unterbrochene Schnitte reichen gute Mittelklasse-Werkzeuge völlig aus. Auch die Verfügbarkeit zählt: Ein Stillstand wegen einer fehlenden Platte kostet mehr als alle Einsparungen bei ihrem Preis - deshalb lohnt es sich, die Plattensysteme zu standardisieren, sodass alle Werkzeuge binnen 24 Stunden ab Lager verfügbar sind, dem eigenen oder dem des Lieferanten.
Aus Sicht des Einkäufers von Bearbeitung sind die Werkzeuge unsichtbar, aber ihre Kosten und die Schnittzeit stecken in jedem Angebot. In der MetronQ-Kalkulation übersetzen sich die Bearbeitungsparameter - und damit indirekt die Werkzeuge - direkt in den Teilepreis; wie der ganze Prozess von innen funktioniert, haben wir in Was ist CNC-Bearbeitung beschrieben, und Richtpreise stehen in der Preissektion.
Die richtigen Werkzeuge wählen: häufig gestellte Fragen
Womit beginne ich die Werkzeugauswahl für eine neue Operation? Mit dem Werkstoff und der Art der Operation: Herstellerkataloge sind von der Werkstoffgruppe (P - Stahl, M - Rostfrei, K - Gusseisen, N - Aluminium, S - Superlegierungen, H - gehärtet) über die Operationsart bis zur konkreten Platte und den Startparametern organisiert. Das ist ein sichererer Weg als die Auswahl nach Augenmaß.
HSS oder Hartmetall? In der Produktion gewinnt Hartmetall: höhere Parameter und längere Standzeit. HSS und HSS-E behaupten sich bei Handarbeit, beim Bohren auf Säulenbohrmaschinen, bei unterbrochenen Schnitten auf weniger steifen Maschinen und überall dort, wo die Sprödigkeit des Hartmetalls ein Risiko ist.
Wann lohnen sich Wendeplattenwerkzeuge statt Vollwerkzeugen? Ab Durchmessern von etwa 16-20 mm und bei Schruppoperationen: Die Kosten pro Plattenschneide liegen um ein Vielfaches unter dem Nachschleifen eines Vollwerkzeugs. Unter 10-12 mm und beim Schlichten bleiben Vollhartmetall-Schaftfräser unschlagbar. Auf der Drehmaschine sind Wendeplatten-Drehmeißel heute unabhängig von der Losgröße die Standardwahl.
Müssen alle Zerspanungswerkzeuge Markenware sein? Nein. Markenplatten und -fräser zahlen sich bei kritischen Operationen und in der Serie aus; für Nebenarbeiten genügt die Mittelklasse. Wichtiger ist, dass das Werkzeug verfügbar ist, wenn es gebraucht wird - und dass man bei einem konsistenten Plattensystem bleibt.
Wie viele Schneiden hat eine Wendeschneidplatte? Je nach Form: dreieckige meist 6 (beidseitig), quadratische bis 8, runde nominell 4-8 Indexpositionen. Je mehr Schneiden, desto geringer die Kosten pro Schneide - aber die Plattenform muss zur Geometrie der Operation passen.
Woran erkenne ich ein verschlissenes Werkzeug? An der Verschleißmarke auf der Freifläche (typisch gewendet bei VB 0,2-0,3 mm), steigenden Kräften und lauterem Schnitt, sich verschlechternder Oberfläche und driftenden Maßen. In der Serienfertigung werden Platten nach Plan gewechselt, nach einer festgelegten Stückzahl, ohne auf den Ausfall zu warten.
ThemenZerspanungswerkzeugeDrehenFräsen
Quellen
- 1.ISO 1832:2017 (Bezeichnungssystem für Wendeschneidplatten)
- 2.ISO 513:2012 (Klassifizierung der Werkstoffgruppen P/M/K/N/S/H)
- 3.Sandvik Coromant, "Training Handbook: Metal Cutting Technology", 2017 (Werkzeug- und Parameterauswahl)
- 4.E. Górski, "Poradnik narzędziowca", WNT (Aufbau und Arten von Zerspanungswerkzeugen).
Weiterlesen
- Längsdrehen: Funktionsweise, Dreharten, Schnittdaten und AnwendungenDas Längsdrehen ist die Grundoperation auf jeder Drehmaschine. Wir erklären Kinematik, Dreharten, den Einstellwinkel und die Wahl der Schnittdaten.
- Zerspanung: Wie die spanende Bearbeitung funktioniert - Arten, Genauigkeit, AnwendungenDie Zerspanung ist das Fundament der Teilefertigung: vom Stangenmaterial zum Bauteil mit Hundertstel-Genauigkeit. Wir erklären, wie sie funktioniert.
- Schnittdaten-Rechner: Schnittgeschwindigkeit, Drehzahl und Vorschub erklärtSchnittgeschwindigkeit, Drehzahl und Vorschub entscheiden über Standzeit, Oberfläche und Zeit. Wir zeigen Formeln, Beispiele und typische Werte.
Auf Ihrem eigenen Teil ausprobieren
Legen Sie ein Konto an, laden Sie Ihre STEP-Dateien hoch und vergleichen Sie die Preise mit Ihren eigenen. Die ersten 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen