表面粗糙度测量:仪器、取样长度与结果
同一个表面测两次,可能得到两个不同的结果——而且两个都可能"正确",只要它们的取样长度、滤波器或触针移动方向不同。本指南从计量角度讲解粗糙度测量:有哪些仪器可用、如何设定取样长度和滤波器、轮廓仪到底在计算什么、、 与 有何区别,以及如何对照图纸要求判定结果。
粗糙度与轮廓测量:从哪里开始
每一次粗糙度测量都始于一个问题:我们究竟要测什么。加工后的表面并不光滑:它由不同尺度的不平度组成——细小的刀痕、由振动引起的较长波纹,以及整个零件的形状偏差。标准将其称为表面结构,并分为三个分量:粗糙度、波纹度和形状。
实测轮廓总是同时包含这三者;只有经过滤波,才能分离出用于计算参数的粗糙度轮廓。
因此,评定表面粗糙度总包括四个步骤:测量轮廓、滤波、按标准计算参数、与要求比较。只有完整的流程,才能得到可在部门之间、供应商之间相互比较的表面表征。跳过任何一步——例如用错误的滤波器测量——得到的数字看似可信,却并不对应设计者规定的内容。
表面粗糙度与表面结构
表面粗糙度主要来自加工过程:刀具几何形状、进给量、振动和材料。车削时,理论轮廓高度随进给量的平方增大、随刀尖圆弧半径增大而减小,详见我们的进给量指南。参数本身的含义以及车削、铣削和磨削的典型数值,另有一篇关于表面粗糙度的文章专门介绍。本文聚焦于这些数字是如何得出的。
表面粗糙度的类型与轮廓参数
表面粗糙度参数分为几大类:标准定义了数十个粗糙度参数,但出现在图纸上的只有少数几个。ISO 4287 及其后续标准 ISO 21920-2 将其分为高度(幅度)参数、间距参数、混合参数和材料比参数。
在车间实践中,粗糙度还按成因分类:运动学粗糙度(规则的进给痕迹)、由振动和积屑瘤引起的粗糙度(不规则),以及由材料本身造成的粗糙度,例如铸铁的剥落。类型之所以重要,是因为它决定了哪个参数最能描述表面:痕迹规则时,粗糙度高度随进给量变化,可以预测;痕迹不规则时,只能靠测量。
粗糙度 Ra 与粗糙度 Rz
最基本的参数是 ——取样长度内轮廓纵坐标绝对值的算术平均值:
其中:
- - 粗糙度轮廓相对于中线的偏差 [µm],
- - 取样长度 [mm]。
稳定且重复性好,但它会把个别划痕平均掉:形状完全不同的两条轮廓可能有相同的 。因此它常与 (旧称 RMS)——纵坐标的均方根值,对个别峰更敏感——以及高度参数一起使用。
是取样长度内轮廓的最大高度,即最高峰与最深谷之和:。仪器在五个取样长度上分别求出该值并给出平均值:。 仅描述峰(中线以上的最高峰), 描述谷(最深谷)。 是轮廓总高度,它不是在取样长度上、而是在整个评定长度上计算的——因此总有 。
Rmax、Rz1max、RzJIS 与 Rpm:来自其他标准的参数
图纸和报告中还会出现基本参数以外的参数——大多数误解正是由它们引起的。 是第 i 个取样长度上的单个轮廓高度, 由它们构成。 是五个 中的最大值,即整个测量中的最大轮廓高度;在单条深划痕比平均值更重要的场合使用。 是旧版 DIN 和 ASME 标准中的对应参数——实际上是同一个概念。当旧图纸规定 时,最稳妥的做法是测量 并在报告中注明。
是日本标准 JIS B 0601 中的所谓十点高度:五个最高峰与五个最深谷的平均值。1997 年以前 ISO 也是这样定义 的,因此旧图纸和部分老式仪器给出的"Rz"实际上是 。对同一表面, 通常略低于 ISO 的 。(五个取样长度上的平均峰高)见于美国标准(ASME B46.1)和旧版 DIN 标准;与 一起,它能说明轮廓高度是来自突出的峰还是深谷。
功能参数:Rk、Rpk、Rvk 与 Rmr
对于滑动表面,仅有高度参数是不够的。 是给定深度处的材料比——截线穿过材料部分占轮廓长度的百分比。ISO 13565-2 从材料比曲线(Abbott-Firestone 曲线)导出三个参数:(核心粗糙度深度)、(削减峰高——很快磨掉的峰)和 (削减谷深——储油的谷)。这些参数需要专用滤波器(ISO 13565-1),以免深谷失真。典型例子是平台珩磨的气缸孔: 小、 大——而 无法从 推断出来。
表面粗糙度的测量:取样长度与滤波器
整个测量中最重要的设置是长度。标准区分三种长度:取样长度 (等于滤波器截止波长 )、计算参数所用的评定长度 ,以及还包括起始段和超程段的行程长度 。默认情况下 由五个取样长度组成:。
取样长度决定了仪器把什么当作粗糙度、把什么当作波纹度。高斯滤波器(ISO 16610-21)对波长为 的波传递 50% 的幅值:更短的波进入粗糙度轮廓,更长的波归入波纹度。截止波长过短会截掉部分粗糙度,使结果偏低;过长则会把波纹度拉进粗糙度,使结果偏高。第二个滤波器 去除触针本来就无法分辨的最短波;当 mm 时,它通常为 2.5 µm。
粗糙度表:取样长度的选择
按 ISO 4288(其规则已沿用到 ISO 21920-3)为非周期轮廓(如磨削表面)选择取样长度:
| 预期 [µm] | 预期 [µm] | 取样长度 [mm] | 评定长度 [mm] |
|---|---|---|---|
| 0.006-0.02 | 0.025-0.1 | 0.08 | 0.4 |
| 0.02-0.1 | 0.1-0.5 | 0.25 | 1.25 |
| 0.1-2 | 0.5-10 | 0.8 | 4 |
| 2-10 | 10-50 | 2.5 | 12.5 |
| 10-80 | 50-200 | 8 | 40 |
对于周期轮廓(车削、铣削),取样长度取决于痕迹的间距,用 (轮廓单元的平均宽度)描述: 在 0.13 至 0.4 mm 之间时取样长度为 0.8 mm,在 0.4 至 1.3 mm 之间时为 2.5 mm。这一过程是迭代的:先用估计的截止波长测量一次,读取结果,修正长度,再做最终测量。这张表是车间里最常被跳过的一步——而大多数关于结果的争议,都始于选错的滤波器。
粗糙度等级与测量结果
粗糙度等级 N1 至 N12(旧版 ISO 1302 的标注)本质上是 从 0.025 到 50 µm 的区间。测量不会改变它们:仪器给出的永远是数字,等级只是把数字写在图纸上的一种方式。如何解读等级和完整的粗糙度标注,请参阅我们的表面粗糙度符号指南。从测量角度看,有一点很重要:N6 级( 0.8 µm)需要 0.8 mm 的取样长度,而 N3 级( 0.1 µm)只需 0.25 mm。等级也影响零件成本:每提高一级,就意味着更慢的切削参数和更长的检验时间,这在即时 CNC 报价中会立刻体现出来。
光学轮廓仪与接触式轮廓仪
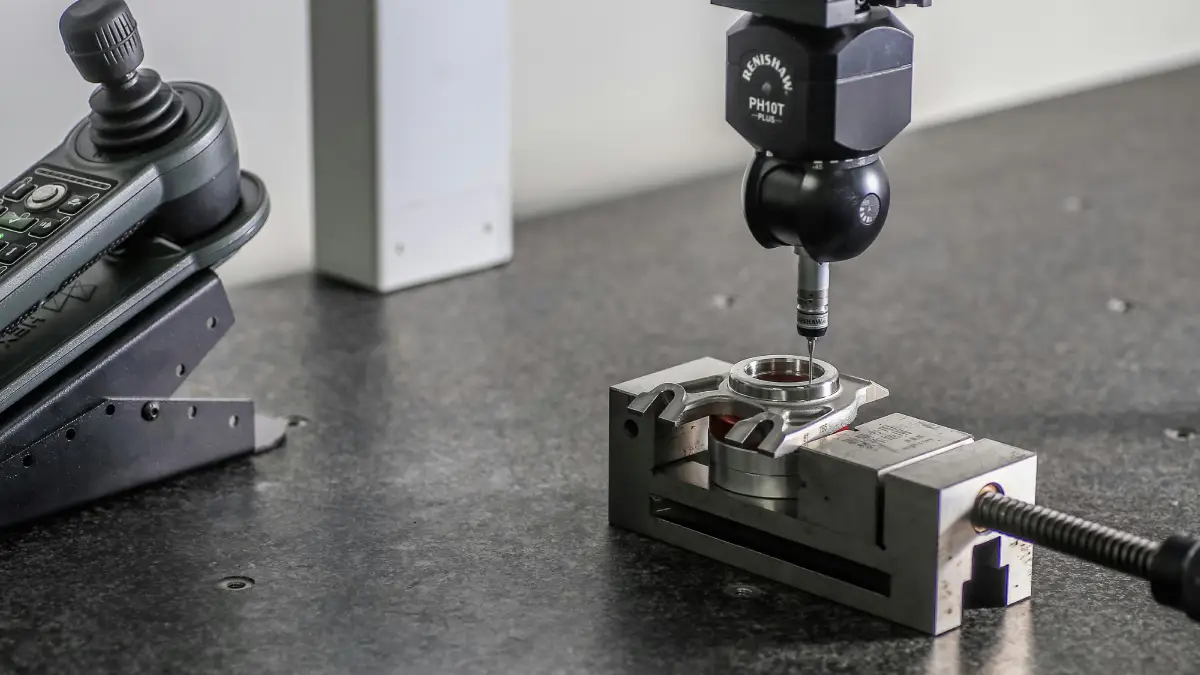
仪器分为两大类。接触式轮廓仪让金刚石触针划过表面并记录其垂直运动——这是大多数轮廓标准的基准方法。光学轮廓仪以非接触方式测量:表面反射的光被转换为高度图,通常直接得到 3D 结果。
选择取决于材料、所需分辨率、零件几何形状,以及结果是否必须能与以轮廓参数书写的图纸要求相比较。
用触针式仪器测量轮廓粗糙度
按照 ISO 3274,触针式仪器的针尖半径为 2 µm(也有 5 或 10 µm),锥角为 60° 或 90°;测量力非常小——2 µm 针尖的名义测量力为 0.75 mN。轮廓测量应垂直于加工痕迹进行,因为此方向上的不平度最大:车削轴沿母线方向,端铣平面横穿刀痕方向。测量总要在零件的多个位置重复,因为一条轨迹只是一个样本——轨迹的数量、位置和方向都应写入检验计划。
一个重要的选择是触针导向方式:带导头(skid)的传感器靠在表面上,自身就会滤掉波纹度(快速、便宜,但有失真风险);无导头传感器沿参考基准移动,记录完整轮廓——只有这样才能从一次测量中同时分析粗糙度、波纹度和形状。触针式仪器也有局限:针尖进不了比其半径更窄的缝隙,还可能划伤软材料,例如抛光铝或塑料——这时光学测量是更好的选择。
原子力显微镜
尺度的另一端是原子力显微镜(AFM)。半径约 10 nm 的针尖扫描的区域通常不超过 100 × 100 µm,垂直分辨率达到纳米的几分之一。它是光学、半导体和薄膜领域的工具,那里的 以纳米计——在机械加工中很少需要,主要用于研究或研磨、抛光表面。
如何在车间和实验室测量粗糙度
实践中,粗糙度测量分为三个精度层级:机床旁的比较样块、便携式粗糙度仪,以及计量室里的台式轮廓仪或光学仪器。最简单的是与样块比较:一套已知 的车削、铣削和磨削样块,可以用眼睛和指甲来判断表面。
这种比较样块只能给出近似评估,在零点几到十几微米范围内最可靠,适合在机床旁使用,但对功能公差不能替代测量。第二层级是便携式粗糙度仪:一次测量只需几秒,结果(通常为 、、、)立即显示在屏幕上。在机床旁测量粗糙度,主要是为了在整批零件超差之前发现刃口磨损。第三层级是计量室里的台式轮廓仪或光学仪器,具备完整的轮廓分析和报告功能。
在批量检验中,粗糙度通常在每班首件和末件以及每次换刀片后测量。无论哪个层级,都有几条通用规则。表面必须清洁——一层切削液或一个指纹都会改变结果。零件的摆放应使测量行程垂直于加工痕迹;批量测量前应在校准标准件上检查仪器(ISO 5436-1 描述了深度标准件和已知 的粗糙度标准件等)。最后,记录测量设置——、 和滤波器类型——没有它们,结果既无法复现,也无法比较。
结果接近极限时怎么办?标准默认采用 16% 规则:如果超出极限的测量值不超过 16%,则判定合格。ISO 4288 的程序很简单——如果第一个结果不超过极限值的 70%,表面即合格;否则继续测量,总数最多十二次,其中最多两次可以超限。如果图纸注明"max",则适用最大值规则:任何一次测量都不得超过要求,最大粗糙度成为硬性极限。
粗糙度测量结果:如何阅读报告
阅读报告时,要把每个参数与图纸要求和验收规则对照: 按 16% 规则判定, 要求与 比较,而 与 、 与 、 与 的比值,则说明数字背后是什么工艺、什么轮廓形状。
轮廓仪报告由轮廓图和一串数字组成。举个例子:磨削轴颈,要求 0.8 µm,以 mm 在 4 mm 长度上测量。计算出的参数可能如下(示例数值):
| 参数 | 结果 [µm] | 含义 |
|---|---|---|
| 0.42 | 相对中线的算术平均偏差 | |
| 0.53 | 轮廓的均方根偏差 | |
| 2.9 | 最大轮廓高度,五个取样长度的平均值 | |
| 3.6 | 整个测量中的最大轮廓高度 | |
| 1.1 | 平均峰高 | |
| 1.8 | 平均谷深 | |
| 3.9 | 上的轮廓总高度 | |
| / / | 1.2 / 0.3 / 0.7 | 核心、易磨掉的峰、储油的谷 |
怎么解读? = 0.42 µm 以很大余量满足要求——低于极限值的 70%,所以按 16% 规则测一次就够了。如果图纸要求 ,我们会把要求与 3.6 µm,即 比较。在 ASME 报告中, 的值会被称为 ——五个取样长度上最高峰的平均值。这里 与 之比约为 7,是磨削的典型值。 比 高四分之一,说明纵坐标分布接近正态。 大于 ,意味着轮廓高度来自谷而不是峰——对于装油封的轴颈来说是好消息。参数评定总是以这样的汇总结束,而不是只给一个数字。
表面粗糙度检测与 3D 表面分析
实验室粗糙度检测除了经典的轮廓参数外,越来越多地包括整块区域的测量和符合 ISO 25178 的面参数(、、 等)。3D 图本质上是在两个方向上密集记录的许多平行轨迹。
轮廓只是一条线。3D 图能揭示轮廓无法显示的信息:痕迹的方向性、孤立的凹坑、峰的分布。常用的光学技术有三种:共聚焦显微镜、相干扫描(白光)干涉和焦点变化法。干涉法在光滑表面上可达到亚纳米级垂直分辨率,因此连研磨零件的粗糙度也能测量;焦点变化法则更能应对陡坡和哑光表面。
不过 3D 分析也有代价。面参数()与轮廓参数()并不相同,不能直接与以轮廓参数规定的图纸要求比较。光学测量还对反射率敏感:镜面和很暗的表面可能产生缺失数据或虚假尖峰,必须在计算参数前滤除。
ZEISS 的粗糙度测量解决方案
ZEISS 的解决方案很好地说明了制造商如何把两类仪器结合起来。ZEISS ROTOS 接触式传感器安装在三坐标测量机上:其旋转轴可以从不同角度接触表面,粗糙度结果与尺寸进入同一个软件(ZEISS CALYPSO)和同一份报告,无需把零件搬到单独的仪器上。在光学方面,ZEISS 提供 LSM 900 Mat 和 Smartproof 5 等共聚焦显微镜,并配有按轮廓和面标准分析形貌的 ZEISS ConfoMap 软件。这体现了一个普遍趋势:粗糙度测量正在不再是单独的实验室工序,而成为整个零件测量的一部分。
关于粗糙度测量的常见问题
没有实验室,如何测量成品零件的粗糙度?
用便携式接触粗糙度仪:放在表面上,设定取样长度(通常为 0.8 mm),读取 和 。横穿加工痕迹、在多个位置、在清洁表面上测量,并记录设置:、 和滤波器类型。比较样块只适合近似评估。
加工后的表面粗糙度取决于什么?
主要取决于进给量和刀尖圆弧半径,其次是振动、刀具磨损、积屑瘤和材料。车削时,理论粗糙度高度随进给量的平方增长,随刀尖圆弧半径增大而减小。测量显示的是综合效果,但看不出哪个因素占主导——那需要轮廓分析。
测量粗糙度时应避免哪些错误?
最常见的是取样长度错误(结果偏低或被波纹度抬高)、沿痕迹而非横穿痕迹测量、表面不洁、未在标准件上检查仪器,以及拿旧图纸上的 与新仪器的 比较——旧图纸所说的"Rz"可能其实是 。
表面分析只看 Ra 够吗?
批量检验通常够,因为 稳定、重复性好。功能表面——密封面、轴承、气缸孔——则不够:它们需要高度参数(、)和功能参数(、、、),因为 分不清峰和谷。
ZEISS 的方案怎么选:接触式传感器还是光学显微镜?
ROTOS 接触式传感器在三坐标测量机上与尺寸一起测量轮廓,结果可直接与图纸上的轮廓要求比较。共聚焦显微镜以非接触方式进行 3D 测量,表面分析更全面,但换算为轮廓参数时需要谨慎。
参考来源
- 1.S. Adamczak, "Pomiary geometryczne powierzchni. Zarys kształtu, falistość i chropowatość", WNT, 2008(表面结构、触针式仪器、滤波)
- 2.D.J. Whitehouse, "Handbook of Surface and Nanometrology", 2nd ed., CRC Press, 2010(轮廓参数、AFM、光学方法)
- 3.R. Leach (ed.), "Optical Measurement of Surface Topography", Springer, 2011(干涉法、共聚焦显微镜、焦点变化法)
- 4.P. Pawlus, "Topografia powierzchni: pomiar, analiza, oddziaływanie", 热舒夫工业大学出版社, 2005(Rk 参数与珩磨表面)
- 5.ISO 21920-2 与 ISO 4287(轮廓参数)、ISO 21920-3 与 ISO 4288(取样长度、16% 规则)、ISO 3274(触针式仪器)、ISO 13565-2(Rk、Rpk、Rvk)、ISO 25178-2(面参数)、ISO 5436-1(测量标准件)、JIS B 0601(RzJIS)
- 6.ZEISS 工业质量解决方案技术资料(ROTOS、LSM 900 Mat、Smartproof 5)