激光、等离子还是水射流:方法与成本对比
激光、等离子和水射流以三种不同方式切割金属:聚焦的光、电弧和超高压水。激光切割薄板和中厚板速度快、切缝最窄;等离子切割厚钢板成本低;水射流几乎能无热切割任何材料,但速度慢。哪种方法最便宜,取决于材料、厚度和数量。
本文依据通快、海宝、Kjellberg、OMAX和IPG Photonics的数据,以及ISO 9013标准和英国开放大学的资料。厂商数据可能有倾向性,因此每个数字都注明来源。
切割方法概览
三种方法在原理、厚度范围和材料上各不相同。激光和等离子属于热切割,水射流则靠冲蚀去除材料。海宝认为激光主要适合薄板和严格公差,等离子适合6至80 mm,水射流适合厚材料或种类繁多的材料。
| 特性 | 激光 | 等离子 | 水射流 |
|---|---|---|---|
| 厚度(海宝) | 通常不超过6 mm,有时可达30 mm | 最厚80 mm | 最厚305 mm |
| 材料 | 多种,CO₂激光还能切塑料和木材 | 仅限导电金属 | 几乎所有材料 |
| 切缝 | 小于0.5 mm(通快) | 1至4 mm(通快) | 视喷嘴从0.38 mm起(OMAX) |
| 热影响区 | 小 | 较大 | 无 |
| 生锈或涂漆板材 | 有限制 | 可以 | 可以 |
| 投资(海宝排序) | 最高 | 中等 | 中等至较高 |
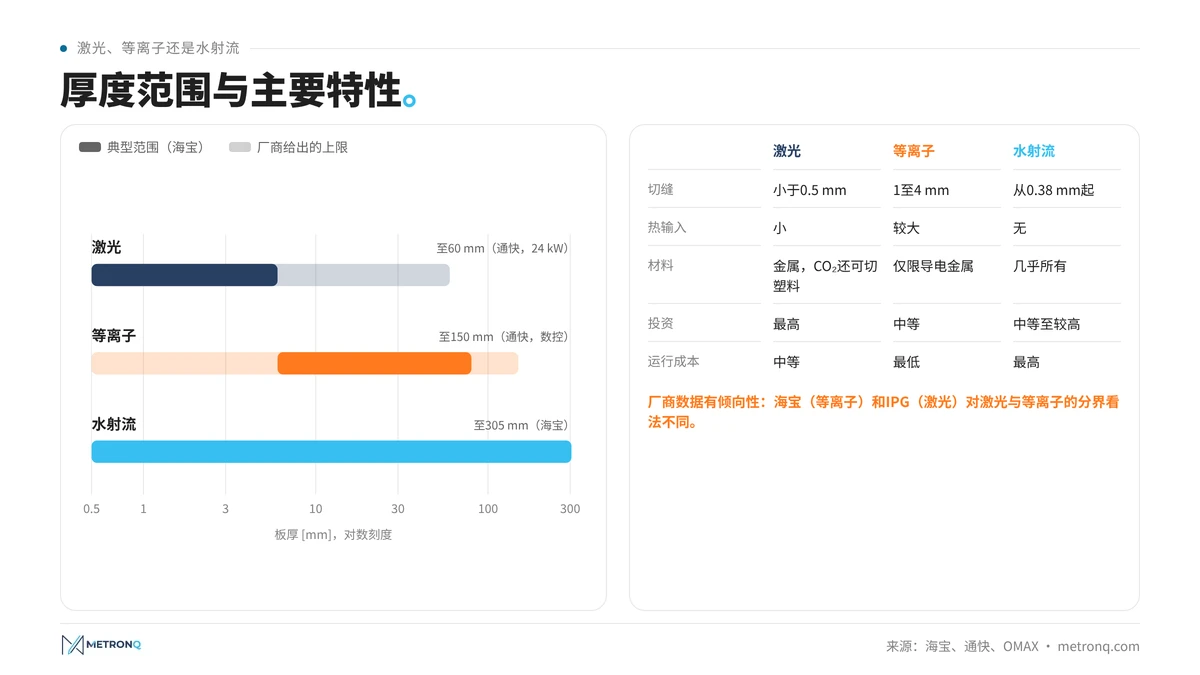
这张表反映的是等离子厂商的观点。通快给出的激光切割范围是0.5 mm至30 mm以上,配厚板套件的24 kW通快激光可切60 mm结构钢,详见激光功率、板厚与切割速度一文。因此应按具体要求选择方法,拥有多种设备的工厂可以把每个零件分配给最合适的工艺。
| 要求 | 适合的方法 | 依据 |
|---|---|---|
| 最高精度 | 激光、水射流 | 光束细,切缝小于0.5 mm(通快) |
| 最高速度 | 薄板用激光,厚钢板用等离子 | 海宝、IPG Photonics |
| 厚钢板成本最低 | 等离子 | 投资低(海宝) |
| 复杂轮廓、小半径、尖角 | 激光、水射流 | 等离子无法切精细轮廓(通快) |
| 小孔和微型轮廓 | 激光 | 焦点小于0.32 mm,切缝最小0.10 mm(维基百科) |
| 无热变形 | 水射流 | 无热影响区(OMAX) |
| 无挂渣、无毛刺 | 激光配氮气或空气 | 40 kW时可无挂渣切至40 mm(IPG) |
| 材料损耗最少 | 激光、水射流 | 切缝窄,排样紧凑 |
| 可接受粗糙切边 | 等离子、火焰切割 | 成本较低 |
什么是激光切割,原理是什么
激光切割时,聚焦光束熔化材料,辅助气体把熔融物从切缝中吹出;切割结构钢时用氧气,铁燃烧还会补充能量。据通快数据,激光可切0.5 mm至30 mm以上的板材,切缝小于0.5 mm,因此被视为精度最高的切割方法。
激光比等离子更精确,因为据维基百科,光束可聚焦到0.32 mm以下,切缝最窄可达0.10 mm。通快指出激光热输入小、毛刺少、几乎无需后续加工。对于复杂轮廓、小半径和尖角,激光与水射流同为首选。
辅助气体决定切割结果。氮气可使不锈钢和铝的切边无氧化,氧气则可切割厚结构钢。IPG Photonics用30 kW激光以压缩空气切割16 mm钢板,速度超过9 m/min,用氧气约2 m/min;40 kW时用空气可无挂渣切至40 mm。据维基百科,光纤激光器把20%至30%的电能转化为光,CO₂激光器只有5%至10%。
激光切割机:光纤、CO₂和Nd:YAG
现代激光切割机大多采用光纤激光器,据维基百科其焦点比CO₂激光小多达100倍。光纤激光更适合切割铜、黄铜等高反射金属。CO₂激光则还能切割不导电材料,维基百科列举了塑料和木材。
Nd:YAG激光器是固体激光器,据维基百科主要用于切割和划刻金属与陶瓷,波长约1064 nm,与光纤激光相近。2004年,斯威本科技大学的研究人员用光纤传输的Nd:YAG激光配合低压氧气,仅用0.5至2 kW就切开了20至32 mm的钢板(Laser Focus World)。
激光切割的缺点
激光切割的缺点是投资高、耗电大和安全要求高。海宝把激光列为投资最高的设备,维基百科称高耗电是重要因素,海宝还指出激光切割机需要安全防护罩。生锈和涂漆板材只能有限地切割,而且速度随厚度增加而下降。
据海宝数据,结构钢厚度超过16 mm时,等离子比15 kW激光快;超过20 mm时比20 kW快;超过30 mm时比30 kW快。IPG Photonics的说法正好相反:40 kW激光切割12至30 mm钢板,比300 A等离子快3至5倍。两种说法都来自各自占优方法的厂商。
什么是等离子切割,原理是什么
等离子切割时,压缩电弧在电极和工件之间燃烧,气体被电离,作为等离子射流穿过窄喷嘴,熔化并吹走金属。由于工件是电路的一部分,据海宝数据,等离子只能切割导电金属:结构钢、不锈钢、铝、工具钢和钛。
海宝给出的等离子切割范围可超过50 mm。XPR300穿孔能力为50 mm结构钢,分离能力为80 mm;通快给出的数控设备上限为150 mm。等离子也适合手工切割:据海宝数据,30至125 A的空气等离子设备轻便易携,据通快数据,手持割炬可切38 mm。
等离子的优点是材料无需清理。海宝列举了生锈和涂漆表面以及钢板网,镀锌板需配排烟。等离子穿孔也快:据海宝数据,16 mm钢板不到2秒,火焰切割则需长达30秒。割炬高度影响切边角度和质量,因此海宝的切割参数表按厚度同时给出割炬高度和速度。
等离子切割机与Kjellberg Finsterwalde
Kjellberg Finsterwalde是等离子切割的先驱之一。Kjellberg Elektro-Maschinen GmbH于1922年在芬斯特瓦尔德成立,1959年开始用等离子切割高合金钢和铝的试验,1962年推出50 kW的WSH III-M,这是第一台可用于工业的等离子切割系统。
1966年,Kjellberg推出精细射流等离子(PA 20),切割速度更高,切口无需后续加工;1970年首次用空气作等离子气体;2000年推出具有“类激光质量”的HiFocus。据维基百科,如今Kjellberg的系统最高可达600 A,海宝XPR300为300 A、66.5 kW。据通快数据,配坡口切割头的数控等离子可切最大70°的坡口。
等离子切割的缺点
等离子切割的缺点是切缝较宽、切边有斜度、热影响区较大。通快给出的切缝为1至4 mm,飞溅较多;海宝给出的角度偏差为:10 mm以下钢板2至3°,12至38 mm约1°。据通快数据,等离子无法切割精细轮廓,小孔质量也不如激光。
等离子还会产生烟尘和噪声,切割镀锌板时海宝要求排烟,以防锌烟。OMAX指出等离子会留下粗糙切边。Kjellberg的Silent Cut技术把噪声降低了15 dB(A)。
水射流切割:无热切割
水射流切割时,超高压水通常混入石榴砂作为磨料,以接近音速的速度冲击材料(英国开放大学)并将其去除。OMAX认为4137 bar以内最经济,而且没有热影响区。不加磨料的纯水可切割塑料、硅胶或食品等软材料。
水射流几乎能切割任何材料:OMAX列举了铝、黄铜、铜、钛、玻璃、花岗岩、大理石、陶瓷和复合材料,钢化玻璃除外,高反射金属也没有问题。但速度慢:英国开放大学给出13 mm结构钢约200 mm/min,KMT给出4137 bar下13 mm不锈钢视喷嘴为每分钟2至9英寸,约50至230 mm/min。据海宝数据,300 A等离子切割12 mm钢板可达3940 mm/min。
水射流的优势是不变形:不影响组织,也不产生烟(英国开放大学)。这对淬硬零件和热切割时易翘曲的薄板很有用。不过厚度越大,锥度和条纹越明显,而且据英国开放大学,磨料是主要运行成本之一。
切割质量与精度
热切割的质量按ISO 9013评价,指标为垂直度或倾斜度公差(u)和平均轮廓高度(Rz5)。该标准覆盖0.5至32 mm的激光切割、0.5至150 mm的等离子切割和3至300 mm的火焰切割,但不包括水射流,因为它不是热切割。
在图纸上注明ISO 9013等级,可使报价具有可比性。
各厂商给出的公差不同:海宝称等离子在良好的切割台上为±0.38至0.5 mm,维基百科称激光通常为±0.025 mm,OMAX称其水射流设备的工作台精度为±0.025 mm。成品零件的精度还取决于厚度、材料和射流特性,因此公差应针对具体厚度给出。
粗糙度随厚度增加:据维基百科,激光切割低碳钢时,1 mm厚Rz为10 µm,3 mm为20 µm,6 mm为25 µm。水射流切割的条纹和锥度随切割深度增加。据OMAX,水射流切割后的表面质量明显优于等离子。
成本、节省时间与投资回报分析
零件成本等于切割时间乘以设备小时费率。费率包括折旧和运行成本:电、气体、易损件,水射流还要加上磨料。海宝的投资排序是:火焰切割最便宜,其次是等离子和水射流,激光最贵,但激光切割薄板最快。
运行成本的排序不同:海宝把等离子列入最低档,激光居中,水射流最高。OMAX给出水射流不含人工的运行成本为每小时25至35美元。美国厂商常按每英尺切割长度计算成本(1英尺 = 304.8 mm),比较时需换算为米。
小时费率低本身说明不了多少,因为零件成本主要取决于时间:费率较高的方法若快得多,反而更便宜。例如据IPG数据,16 mm钢板用空气切割可比用氧气快4.5倍,前提是可以接受无氧化切边。因此最快的切割并不总是最便宜的。
示例:16 mm钢板零件
示例(示例数值):与激光功率一文相同的零件,16 mm结构钢板,外轮廓1200 mm加4个Ø20孔,切割总长1451.33 mm,穿孔5次,每次1.5秒。速度来自厂商数据,小时费率是按海宝投资排序设定的假设值。
| 示例数值 | 激光,O₂,2 m/min | 激光,空气,9 m/min | 等离子,300 A,3.44 m/min | 水射流,0.2 m/min |
|---|---|---|---|---|
| 轮廓切割时间 | 43.5 s | 9.7 s | 25.3 s | 435.4 s |
| 穿孔 | 7.5 s | 7.5 s | 7.5 s | 未计入 |
| 单件时间 | 51.0 s | 17.2 s | 32.8 s | 435.4 s |
| 小时费率(假设) | 700元/小时 | 700元/小时 | 470元/小时 | 550元/小时 |
| 单件成本 | 9.92元 | 3.34元 | 4.28元 | 66.52元 |
| 100件 | 992.00元 | 334.00元 | 428.00元 | 6652.00元 |
激光:IPG Photonics,30 kW,16 mm。等离子:海宝XPR300,300 A,氧气,取最接近的15 mm数据,16 mm时略慢。水射流:英国开放大学,13 mm结构钢,未计穿孔,计算对水射流有利。
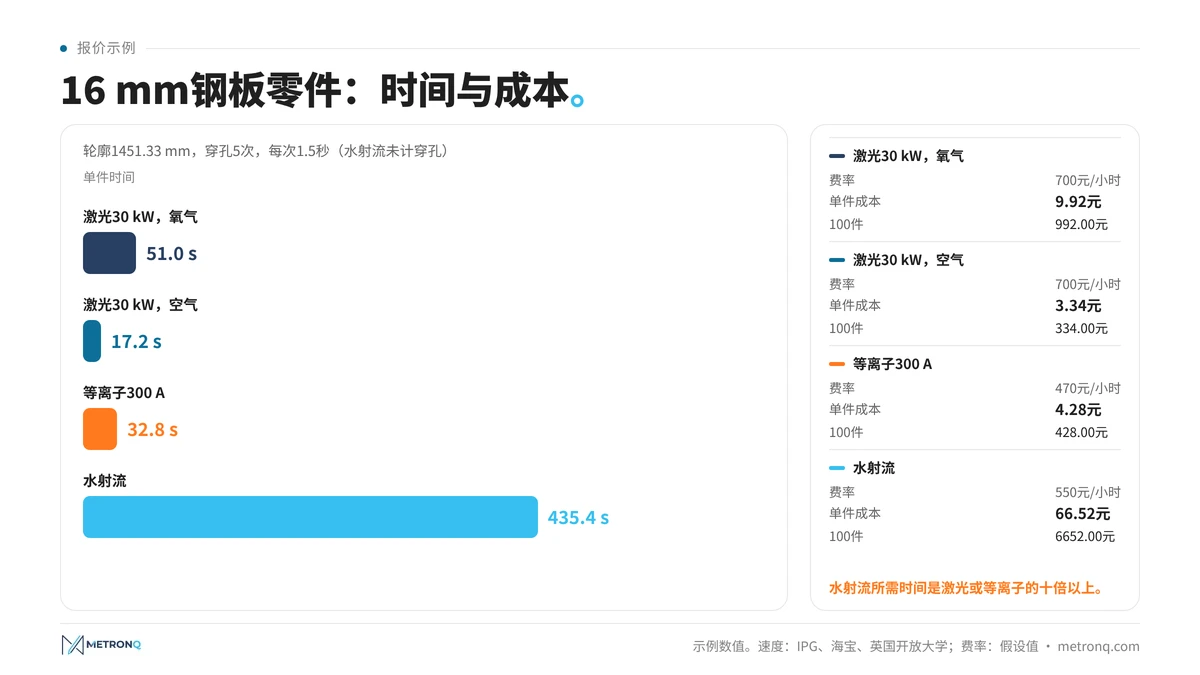
节省时间是关键:激光(空气)和等离子相差不大,水射流所需时间是它们的十倍以上。对这个零件来说,等离子是仅次于空气激光的最便宜方法。据海宝,3 mm板材全面有利于激光,很厚的钢板则适合等离子或火焰切割,最便宜的方法随厚度而变。
投资回报分析比较设备价格、小时费率和整个使用期内的开机率。回报最好的是与自身零件结构匹配的设备,而不是最快的设备。激光切割机投资最高,只有开机率高时才能收回成本。
安全性、耐久性、通用性与自动化
安全方面:据海宝数据,激光需要安全防护罩,等离子和水射流不需要。等离子产生烟尘和噪声,水射流无烟无尘(英国开放大学),但需防护高压射流。手工等离子切割没有防护罩,因此还需护目镜、手套和排烟。
耐久性取决于易损件。OMAX为MAXJET 5i喷嘴提供500个工作小时的保修,英国开放大学称水射流喷嘴寿命超过1000小时。等离子的寿命由电极和喷嘴决定,海宝的穿孔时间按中度磨损的易损件计算。
水射流的通用性最强。等离子只能切导电金属,激光可切金属,CO₂激光还能切塑料和木材,水射流几乎能切除钢化玻璃以外的一切材料。在同一台设备上切割不同材料时,水射流占优:花岗岩、玻璃、铝和塑料都无需更换气体。薄不锈钢若要变形最小,除水射流外,配氮气的激光是最接近的选择。
自动化起步很早:据维基百科,Kjellberg于1971年首次让多台等离子切割机并行工作,2003年推出全球首个流量控制的等离子气体自动供给系统。如今三种设备都采用数控系统,并可配自动上下料,30至40 kW的激光正在改变激光与等离子的分界。
薄材与厚材:各用哪种方法
薄材是激光的领域,厚材则属于等离子和水射流。海宝给出激光通常不超过6 mm,等离子最厚80 mm,水射流最厚305 mm。材料和厚度对选择的影响超过其他任何因素,其次才是批量和精度要求。
据海宝数据,激光切割薄金属效果最好,兼顾速度和精度。等离子也能切薄板,据海宝比火焰切割快12倍,但切缝和角度较大。薄塑料和复合材料则交给水射流。
30 mm以上的结构钢通常用等离子或火焰切割。水射流和大功率激光也能切,但更慢或更贵,而且据海宝,激光切割生锈和涂漆的厚板有限制。据海宝,50 mm以上的厚板,80 mm以内是等离子的领域,更厚则用火焰切割。配厚板套件的激光可切至60 mm(通快,24 kW)。
切割之后:CNC加工
许多切割件之后还要进行机加工。螺纹、配合孔、倒角和任何切割方法都达不到公差的平面,要在铣床上加工。热影响区越宽、切边越斜,精加工所需的余量就越大,加工时间和成本也随之增加。
等离子切割后所需余量大于激光或水射流,而锯切或水射流等机械切割不会留下热影响区。激光和水射流切割件需要的后续加工最少,厚钢板则以空气激光最佳。细小轮廓如小齿形很少能达到铣削公差,因此应把加工与切割一起规划,详见CNC铣削和公差与CNC加工成本两篇文章。
MetronQ不对激光、等离子或水射流切割报价,但会对切割后零件的CNC加工报价:工厂可在工厂面板中看到按工序拆分的价格,并按工厂自己的设备和费率计算。准备时间按每个订单计一次,详见最昂贵的一分钟;如何把时间换算为价格,详见机加工报价。
关于激光、等离子和水射流切割的常见问题
什么是激光切割,原理是什么?
聚焦的激光束熔化金属,辅助气体把熔融物从切缝中吹出。据通快数据,切缝小于0.5 mm,热输入小。如今大多数激光切割机采用光纤激光器,据维基百科,它能把20%至30%的电能转化为激光,效率明显高于CO₂激光。
什么是等离子切割,原理是什么?
压缩电弧把气体电离成等离子体,熔化并吹走导电金属。据海宝数据,等离子可切80 mm厚的板材,生锈和涂漆的材料也能切。缺点是切缝1至4 mm且有飞溅(通快),切边角度1至3°(海宝),精细轮廓和小孔不如激光。
厚板适合哪种切割方法?
厚度约30 mm以内的结构钢,大功率激光和等离子相互竞争;更厚时以等离子为主,极厚时用火焰切割。海宝给出等离子最厚80 mm,通快给出数控设备可达150 mm。水射流可无热切至305 mm,但速度很慢,只适合不允许受热的零件。
切割板材时如何节省时间和成本?
最大的节省来自按厚度选择方法:薄板用激光,厚钢板用等离子,只有零件不能受热时才用水射流。激光切割结构钢时,据IPG数据,在16 mm、30 kW条件下用压缩空气代替氧气,可把速度提高到4.5倍,前提是可以接受无氧化切边。
水射流切割的成本相比如何?
据海宝数据,水射流的运行成本在三种方法中最高,OMAX给出不含人工为每小时25至35美元。但主要成本来自时间:在我们16 mm钢板的示例中,水射流所需时间是激光或等离子的十倍以上,因此单件成本也高出一个数量级。
参考来源
- 1.Hypertherm, "Choosing a cutting process" (plasma, oxyfuel, laser, waterjet compared), https://www.hypertherm.com/solutions/technology/choosing-a-cutting-process/
- 2.Hypertherm, "Plasma attributes" (tolerances, bevel, heat-affected zone, piercing, rusty and painted material), https://hypertherm.com/solutions/technology/plasma-technology/plasma-attributes
- 3.Hypertherm, XPR300 specifications and cut charts (mild steel, O2 plasma), https://www.westermans.com/downloads/xpr%20300details.pdf
- 4.TRUMPF, "Laser cutting in comparison with other technologies", https://trumpf.com/en_IN/solutions/applications/laser-cutting/technologievergleich
- 5.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data, https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 6.Kjellberg Finsterwalde, "History", https://www.kjellberg.de/history.html
- 7.Wikipedia, "Kjellberg Finsterwalde", https://en.wikipedia.org/wiki/Kjellberg_Finsterwalde
- 8.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 9.J. Harris, M. Brandt, "Cutting thick steel plate" (Nd:YAG, LoPOx), Laser Focus World, 2004, https://www.laserfocusworld.com/industrial-laser-solutions/article/14215749/cutting-thick-steel-plate
- 10.OMAX, "Waterjet FAQs", https://www.omax.com/en/omax-waterjet-faqs/
- 11.The Open University, OpenLearn: "Abrasive jet cutting", https://www.open.edu/openlearn/science-maths-technology/engineering-technology/abrasive-jet-cutting
- 12.KMT Waterjet, "Abrasive waterjet orifice size / cutting speeds at 60,000 psi", https://www.kmtwaterjet.com/KMT%20Orifice-Cutting%20Speeds%20Data.pdf
- 13.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting
- 14.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html