Rauheitsmessung: Geräte, Messstrecke, Ergebnisse
Dieselbe Oberfläche zweimal gemessen kann zwei verschiedene Ergebnisse liefern - und beide können "richtig" sein, wenn sich Messstrecke, Filter oder Tastrichtung unterscheiden. Dieser Leitfaden behandelt die Rauheitsmessung aus Sicht der Messtechnik: welche Geräte es gibt, wie man Messstrecke und Filter einstellt, was ein Profilometer genau berechnet, worin sich , und unterscheiden und wie man ein Ergebnis gegen die Zeichnungsanforderung bewertet.
Rauheits- und Profilmessung: wo man anfängt
Jede Rauheitsmessung beginnt mit der Frage, was eigentlich gemessen werden soll. Eine bearbeitete Oberfläche ist nicht glatt: Sie besteht aus Unebenheiten verschiedener Größenordnung - feinen Werkzeugspuren, längeren Wellen aus Schwingungen und Formabweichungen des ganzen Teils. Normen beschreiben das als Oberflächenbeschaffenheit und teilen sie in drei Anteile: Rauheit, Welligkeit und Form.
Ein gemessenes Profil enthält immer alle drei zugleich; erst die Filterung trennt das Rauheitsprofil ab, aus dem die Kennwerte berechnet werden.
Deshalb besteht die Bewertung der Oberflächenrauheit immer aus vier Schritten: Profilmessung, Filterung, Berechnung der Kennwerte nach Norm und Vergleich mit der Anforderung. Erst die vollständige Abfolge ergibt eine Oberflächencharakterisierung, die sich zwischen Abteilungen und Lieferanten vergleichen lässt. Fehlt ein Schritt - etwa bei einer Messung mit falschem Filter -, entsteht eine Zahl, die glaubwürdig aussieht, aber nicht dem entspricht, was der Konstrukteur vorgegeben hat.
Oberflächenrauheit und Oberflächenbeschaffenheit
Die Oberflächenrauheit entsteht vor allem durch den Bearbeitungsprozess: Schneidengeometrie, Vorschub, Schwingungen und Werkstoff. Beim Drehen wächst die theoretische Rautiefe mit dem Quadrat des Vorschubs und sinkt mit dem Eckenradius, wie wir im Leitfaden zum Vorschub erklären. Was die Kennwerte selbst bedeuten und welche Werte für Drehen, Fräsen und Schleifen typisch sind, beschreibt ein eigener Artikel zur Oberflächenrauheit. Hier geht es darum, wie diese Zahlen entstehen.
Arten der Oberflächenrauheit und Profilkenngrößen
Normen definieren Dutzende Rauheitskennwerte, auf Zeichnungen erscheinen aber nur wenige. ISO 4287 und ihre Nachfolgerin ISO 21920-2 gliedern sie in Höhen- (Amplituden-), Abstands-, hybride und Materialanteilskennwerte. In der Werkstattpraxis unterscheidet man Rauheit auch nach ihrer Herkunft: kinematische Rauheit (regelmäßige Vorschubspuren), Rauheit aus Schwingungen und Aufbauschneiden (unregelmäßig) und Rauheit aus dem Werkstoff selbst, etwa Ausbrüche bei Gusseisen.
Die Art ist wichtig, weil sie bestimmt, welcher Kennwert die Oberfläche am besten beschreibt: Bei regelmäßigen Spuren folgt die Rautiefe dem Vorschub und ist vorhersagbar, bei unregelmäßigen muss man sie messen.
Rauheit Ra und Rauheit Rz
Der Grundkennwert ist - das arithmetische Mittel der Beträge der Profilordinaten über die Einzelmessstrecke:
wobei:
- - Abweichung des Rauheitsprofils von der Mittellinie [µm],
- - Einzelmessstrecke [mm].
ist stabil und wiederholbar, mittelt aber einzelne Kratzer weg: Zwei völlig verschieden geformte Profile können dasselbe haben. Deshalb gibt man oft zusätzlich (früher RMS) an - den quadratischen Mittelwert der Ordinaten, empfindlicher für einzelne Spitzen - sowie Höhenkennwerte.
ist die größte Höhe des Profils innerhalb einer Einzelmessstrecke, also die Summe aus höchster Spitze und tiefstem Tal: . Das Gerät bestimmt sie auf jeder der fünf Einzelmessstrecken getrennt und gibt den Mittelwert aus: . beschreibt nur die Spitzen (höchste Spitze über der Mittellinie), die Täler (tiefstes Tal). ist die Gesamthöhe des Profils, berechnet nicht über eine Einzelmessstrecke, sondern über die gesamte Messstrecke - deshalb gilt immer .
Rmax, Rz1max, RzJIS und Rpm: Kennwerte aus anderen Normen
Auf Zeichnungen und in Protokollen tauchen auch Kennwerte jenseits des Grundpaars auf - und sie sorgen für die meisten Missverständnisse. ist die einzelne Profilhöhe auf der i-ten Einzelmessstrecke, aus der entsteht. ist der größte der fünf -Werte, also die größte Profilhöhe der gesamten Messung; man nutzt ihn dort, wo ein einzelner tiefer Kratzer gefährlicher ist als der Mittelwert. ist sein Gegenstück aus älteren DIN- und ASME-Normen - praktisch dieselbe Idee. Steht auf einer alten Zeichnung , misst man am sichersten und vermerkt das im Protokoll.
ist die sogenannte Zehnpunkthöhe nach der japanischen Norm JIS B 0601: der Mittelwert aus den fünf höchsten Spitzen und fünf tiefsten Tälern. Bis 1997 definierte auch ISO so, weshalb alte Zeichnungen und manche älteren Geräte ein "Rz" angeben, das in Wirklichkeit ist. Für dieselbe Oberfläche fällt meist etwas niedriger aus als nach ISO. (mittlere Spitzenhöhe über fünf Einzelmessstrecken) findet man in amerikanischen Normen (ASME B46.1) und älteren DIN-Normen; zusammen mit zeigt er, ob die Profilhöhe aus vorstehenden Spitzen oder tiefen Tälern stammt.
Funktionskennwerte: Rk, Rpk, Rvk und Rmr
Für Gleitflächen reichen Höhen allein nicht aus. ist der Materialanteil in einer bestimmten Tiefe - der Prozentsatz der Profillänge, auf dem der Schnitt durch Material verläuft. Aus der Materialanteilkurve (Abbott-Firestone-Kurve) leitet ISO 13565-2 drei Kennwerte ab: (Kernrautiefe), (reduzierte Spitzenhöhe - Spitzen, die schnell verschleißen) und (reduzierte Riefentiefe - Täler, die Öl halten). Diese Kennwerte erfordern einen eigenen Filter (ISO 13565-1), der tiefe Täler nicht verzerrt. Das klassische Beispiel ist eine plateaugehonte Zylinderlaufbahn: kleines , großes - und ein , das sich aus nicht ablesen lässt.
Oberflächenrauheit messen: Messstrecke und Filter
Die wichtigste Einstellung der ganzen Messung ist die Länge. Die Norm unterscheidet drei: die Einzelmessstrecke (gleich der Grenzwellenlänge des Filters), die Messstrecke , über die die Kennwerte berechnet werden, und die Taststrecke , die zusätzlich Vor- und Nachlauf enthält. Standardmäßig besteht aus fünf Einzelmessstrecken: .
Die Einzelmessstrecke entscheidet, was das Gerät als Rauheit und was als Welligkeit behandelt. Der Gauß-Filter (ISO 16610-21) überträgt 50% der Amplitude einer Welle der Länge : Kürzere Wellen gehen ins Rauheitsprofil, längere in die Welligkeit. Eine zu kurze Grenzwellenlänge schneidet einen Teil der Rauheit ab und liefert zu kleine Werte; eine zu lange zieht Welligkeit in die Rauheit und liefert zu große. Ein zweiter Filter, , entfernt die kürzesten Wellen, die die Tastspitze ohnehin nicht auflöst; bei mm beträgt er meist 2,5 µm.
Rauheitstabelle: Wahl der Messstrecke
Wahl der Einzelmessstrecke nach ISO 4288 (Regeln übernommen in ISO 21920-3) für aperiodische Profile, etwa geschliffene Flächen:
| Erwartetes [µm] | Erwartetes [µm] | Einzelmessstrecke [mm] | Messstrecke [mm] |
|---|---|---|---|
| 0,006-0,02 | 0,025-0,1 | 0,08 | 0,4 |
| 0,02-0,1 | 0,1-0,5 | 0,25 | 1,25 |
| 0,1-2 | 0,5-10 | 0,8 | 4 |
| 2-10 | 10-50 | 2,5 | 12,5 |
| 10-80 | 50-200 | 8 | 40 |
Bei periodischen Profilen (Drehen, Fräsen) richtet sich die Einzelmessstrecke nach dem Spurabstand, den beschreibt (mittlere Rillenbreite): Für von 0,13 bis 0,4 mm beträgt sie 0,8 mm, von 0,4 bis 1,3 mm 2,5 mm. Das Verfahren ist iterativ: erste Messung mit geschätzter Grenzwellenlänge, Ergebnis ablesen, Länge korrigieren, endgültige Messung. Diese Tabelle ist der in der Werkstatt am häufigsten übersprungene Schritt - und die meisten Streitigkeiten über Ergebnisse beginnen mit einem falsch gewählten Filter.
Rauheitsklassen und das Messergebnis
Die Rauheitsklassen N1 bis N12 (alte Angaben nach ISO 1302) sind im Grunde Bereiche von zwischen 0,025 und 50 µm. Die Messung ändert sie nicht: Das Gerät liefert immer eine Zahl, die Klasse ist nur eine Schreibweise auf der Zeichnung. Wie man Klassen und vollständige Rauheitsangaben liest, erklärt unser Leitfaden zu Oberflächenzeichen. Für die Messung zählt eines: Klasse N6 ( 0,8 µm) erfordert eine Einzelmessstrecke von 0,8 mm, Klasse N3 ( 0,1 µm) nur 0,25 mm. Die Klasse beeinflusst auch die Teilekosten: Jede Stufe feiner bedeutet langsamere Schnittdaten und längere Prüfung, was die Sofortkalkulation CNC sofort zeigt.
Optische und taktile Profilometer
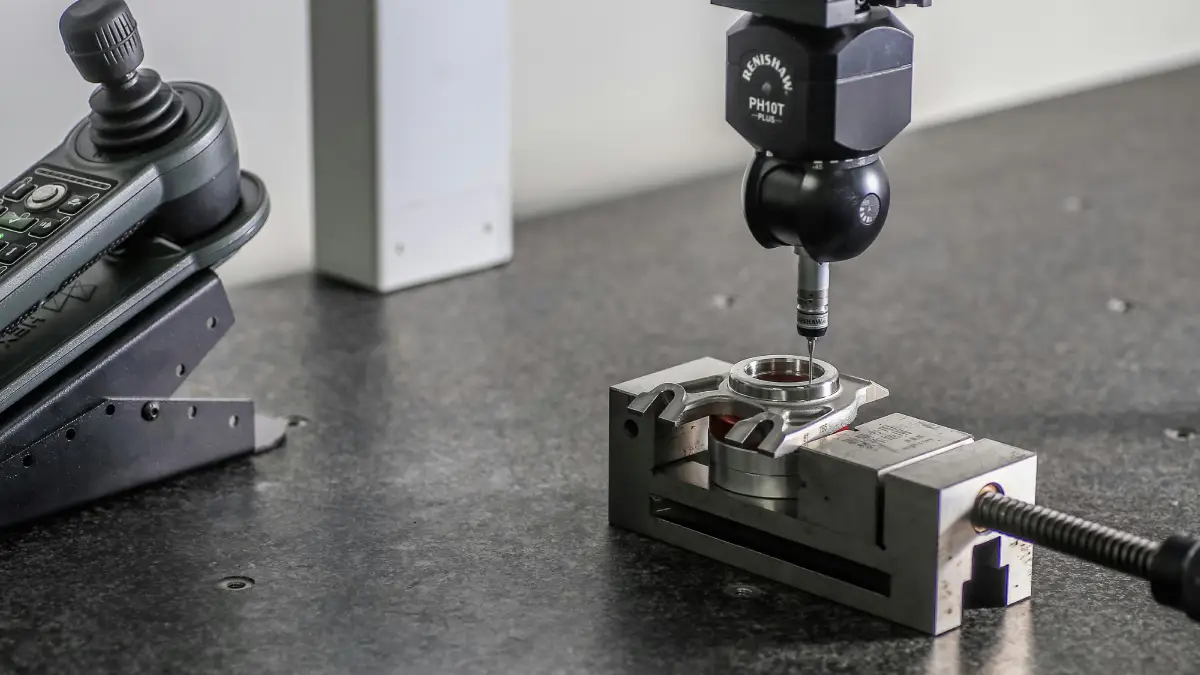
Es gibt zwei Gerätefamilien. Ein taktiles Profilometer (Tastschnittgerät) führt eine Diamantspitze über die Oberfläche und zeichnet ihre vertikale Bewegung auf - das Referenzverfahren der meisten Profilnormen. Optische Profilometer messen berührungslos: Das von der Oberfläche reflektierte Licht wird in eine Höhenkarte umgerechnet, meist direkt in 3D.
Die Wahl hängt vom Werkstoff, der nötigen Auflösung, der Teilegeometrie ab und davon, ob das Ergebnis mit einer Zeichnungsanforderung in Profilkennwerten vergleichbar sein muss.
Profilrauheitsmessung mit dem Tastschnittgerät
Nach ISO 3274 hat ein Tastschnittgerät eine Spitze mit 2 µm Radius (auch 5 oder 10 µm) und einem Kegelwinkel von 60° oder 90°; die Messkraft ist sehr klein - nominell 0,75 mN bei 2-µm-Spitze. Profilmessungen erfolgen quer zu den Bearbeitungsspuren, wo die Unebenheiten am größten sind: bei einer gedrehten Welle entlang der Mantellinie, bei einer stirngefrästen Ebene quer zu den Spuren. Man misst immer an mehreren Stellen des Teils, denn eine Spur ist nur eine Stichprobe - Zahl, Lage und Richtung der Spuren gehören in den Prüfplan.
Eine wichtige Wahl ist die Führung der Spitze: Ein Kufentastsystem stützt sich auf der Oberfläche ab und filtert die Welligkeit selbst (schnell und günstig, aber mit Verzerrungsrisiko), ein Bezugsflächentastsystem bewegt sich gegenüber einer Referenzführung und zeichnet das volle Profil auf - nur dann lassen sich Rauheit, Welligkeit und Form aus einer Messung auswerten. Tastschnittgeräte haben auch Grenzen: Die Spitze kommt nicht in Spalte, die schmaler als ihr Radius sind, und kann weiche Werkstoffe wie poliertes Aluminium oder Kunststoffe verkratzen - dann ist eine optische Messung die bessere Wahl.
Rasterkraftmikroskope
Am anderen Ende der Skala stehen Rasterkraftmikroskope (AFM). Eine Spitze mit etwa 10 nm Radius tastet eine Fläche von meist höchstens 100 × 100 µm ab, mit einer vertikalen Auflösung im Subnanometerbereich. Das ist ein Werkzeug für Optik, Halbleiter und Dünnschichten, wo in Nanometern angegeben wird - in der Zerspanung selten nötig, vor allem in der Forschung oder bei geläppten und polierten Flächen.
Rauheit messen in Werkstatt und Labor
In der Praxis wird Rauheit auf drei Genauigkeitsstufen gemessen: mit Vergleichsmustern an der Maschine, mit einem tragbaren Messgerät und mit einem stationären Profilometer oder optischen Gerät im Messraum. Die einfachste ist der Vergleich mit Mustern: Ein Satz Platten mit bekanntem für Drehen, Fräsen und Schleifen erlaubt eine Beurteilung mit Auge und Fingernagel.
Solche Vergleichsmuster liefern eine grobe Einschätzung, am zuverlässigsten zwischen einigen Zehnteln und gut zehn Mikrometern, und bewähren sich an der Maschine, ersetzen aber keine Messung bei funktionalen Toleranzen. Die zweite Stufe ist ein tragbares Rauheitsmessgerät: Eine Messung dauert Sekunden, und die Ergebnisse (meist , , , ) stehen sofort auf dem Display. An der Maschine misst man vor allem, um eine verschlissene Schneide zu erkennen, bevor eine Serie aus der Toleranz läuft. Die dritte Stufe ist ein stationäres Profilometer oder optisches Gerät im Messraum, mit voller Profilauswertung und Protokoll.
In der Serienprüfung misst man die Rauheit meist am ersten und letzten Teil einer Schicht und nach jedem Schneidenwechsel. Unabhängig von der Stufe gelten einige Regeln. Die Oberfläche muss sauber sein - ein Kühlschmierstofffilm oder Fingerabdruck verändert das Ergebnis. Das Teil so ausrichten, dass die Tastrichtung quer zu den Bearbeitungsspuren liegt, und das Gerät vor einer Serie an einem Kalibriernormal prüfen (ISO 5436-1 beschreibt u. a. Tiefennormale und Rauheitsnormale mit bekanntem ). Schließlich die Einstellungen dokumentieren - , und Filterart -, ohne sie ist das Ergebnis weder wiederholbar noch vergleichbar.
Was, wenn das Ergebnis nahe an der Grenze liegt? Standardmäßig gilt die 16-%-Regel: Die Anforderung ist erfüllt, wenn höchstens 16% der Messwerte die Grenze überschreiten. Das Verfahren nach ISO 4288 ist einfach - überschreitet der erste Wert 70% des Grenzwerts nicht, ist die Oberfläche in Ordnung; andernfalls folgen weitere Messungen, insgesamt bis zu zwölf, von denen höchstens zwei die Grenze überschreiten dürfen. Steht auf der Zeichnung "max", gilt die Höchstwertregel: Kein Messwert darf die Anforderung überschreiten, die maximale Rauheit wird zur harten Grenze.
Ergebnisse der Rauheitsmessung: das Protokoll lesen
Ein Protokoll liest man, indem man jeden Kennwert mit der Zeichnungsanforderung und der Abnahmeregel vergleicht: wird nach der 16-%-Regel bewertet, eine -Anforderung mit verglichen, und die Verhältnisse von zu , zu und zu zeigen, welcher Prozess und welche Profilform hinter den Zahlen stehen.
Ein Profilometer-Protokoll besteht aus einem Profildiagramm und einer Liste von Zahlen. Ein Beispiel: ein geschliffener Wellenzapfen mit der Anforderung 0,8 µm, gemessen mit mm über 4 mm. Die berechneten Kennwerte könnten so aussehen (Beispielwerte):
| Kennwert | Ergebnis [µm] | Aussage |
|---|---|---|
| 0,42 | arithmetischer Mittenrauwert | |
| 0,53 | quadratischer Mittenrauwert | |
| 2,9 | größte Profilhöhe, Mittel aus fünf Einzelmessstrecken | |
| 3,6 | größte Profilhöhe der gesamten Messung | |
| 1,1 | mittlere Spitzenhöhe | |
| 1,8 | mittlere Taltiefe | |
| 3,9 | Gesamthöhe des Profils über | |
| / / | 1,2 / 0,3 / 0,7 | Kern, verschleißende Spitzen, ölhaltende Täler |
Wie liest man das? = 0,42 µm erfüllt die Anforderung mit großem Abstand - unter 70% der Grenze, also genügt nach der 16-%-Regel eine Messung. Verlangte die Zeichnung , würden wir 3,6 µm, also , mit der Anforderung vergleichen. In einem ASME-Protokoll hieße der -Wert - der Mittelwert der höchsten Spitzen über fünf Einzelmessstrecken. Das Verhältnis zu beträgt hier etwa 7, typisch fürs Schleifen. ist ein Viertel größer als , die Ordinatenverteilung ist also nahezu normal. größer als bedeutet, dass die Profilhöhe eher aus Tälern als aus Spitzen stammt - eine gute Nachricht für einen Zapfen unter einem Wellendichtring. Die Kennwertauswertung endet immer mit einer solchen Übersicht, nicht mit einer einzelnen Zahl.
Rauheitsprüfung und 3D-Oberflächenanalyse
Rauheitsprüfungen im Labor umfassen zunehmend, neben klassischen Profilkennwerten, die Messung ganzer Flächen und flächenhafte Kennwerte nach ISO 25178 (, , und weitere). Eine 3D-Karte besteht im Kern aus vielen parallelen Spuren, dicht in beiden Richtungen aufgenommen. Ein Profil ist nur eine Linie, die 3D-Karte zeigt mehr: die Richtung der Spuren, einzelne Poren, die Verteilung der Spitzen.
Drei optische Verfahren kommen zum Einsatz: Konfokalmikroskopie, Weißlichtinterferometrie und Fokusvariation. Die Interferometrie bietet auf glatten Flächen eine vertikale Auflösung unter einem Nanometer und misst Rauheit sogar auf geläppten Teilen; die Fokusvariation kommt besser mit steilen Flanken und matten Oberflächen zurecht.
Die 3D-Analyse hat aber ihren Preis. Flächenhafte Kennwerte () sind nicht identisch mit Profilkennwerten () und dürfen nicht direkt mit einer Zeichnungsanforderung verglichen werden, die als Profilkennwert angegeben ist. Optische Messungen sind zudem empfindlich gegenüber dem Reflexionsverhalten: Spiegelnde und sehr dunkle Flächen können Datenlücken oder falsche Spitzen liefern, die vor der Kennwertberechnung herausgefiltert werden müssen.
ZEISS-Lösungen für die Rauheitsmessung
Die Lösungen von ZEISS sind ein gutes Beispiel dafür, wie Hersteller beide Gerätefamilien verbinden. Der taktile Sensor ZEISS ROTOS wird auf ein Koordinatenmessgerät montiert: Seine Drehachsen erreichen Flächen unter verschiedenen Winkeln, und das Rauheitsergebnis landet in derselben Software (ZEISS CALYPSO) und demselben Protokoll wie die Maße, ohne das Teil auf ein separates Gerät umzuspannen. Auf der optischen Seite bietet ZEISS Konfokalmikroskope wie das LSM 900 Mat und das Smartproof 5 mit der Software ZEISS ConfoMap zur Topografieauswertung nach Profil- und Flächennormen an. Das zeigt einen allgemeinen Trend: Die Rauheitsmessung ist immer weniger eine separate Laboroperation und wird Teil der Messung des ganzen Teils.
Häufige Fragen zur Rauheitsmessung
Wie misst man Rauheit am fertigen Teil ohne Labor?
Mit einem tragbaren Tastschnittgerät: aufsetzen, Einzelmessstrecke einstellen (meist 0,8 mm) und sowie ablesen. Quer zu den Bearbeitungsspuren messen, an mehreren Stellen, auf sauberer Oberfläche, und die Einstellungen notieren: , und Filterart. Vergleichsmuster taugen nur für eine grobe Einschätzung.
Wovon hängt die Oberflächenrauheit nach der Bearbeitung ab?
Vor allem von Vorschub und Eckenradius, dann von Schwingungen, Werkzeugverschleiß, Aufbauschneiden und Werkstoff. Beim Drehen wächst die theoretische Rautiefe mit dem Quadrat des Vorschubs und sinkt mit dem Eckenradius. Die Messung zeigt die Gesamtwirkung, aber nicht, welcher Faktor überwiegt - dafür braucht es eine Profilanalyse.
Welche Fehler sollte man bei der Rauheitsmessung vermeiden?
Die häufigsten sind eine falsche Einzelmessstrecke (Ergebnis zu klein oder durch Welligkeit zu groß), Messen entlang statt quer zu den Spuren, eine verschmutzte Oberfläche, keine Prüfung am Normal und der Vergleich von einer alten Zeichnung mit eines neuen Geräts, obwohl das "Rz" der alten Zeichnung in Wirklichkeit sein kann.
Reicht Ra für die Oberflächenanalyse?
Für die Serienprüfung meist ja, weil stabil und wiederholbar ist. Für Funktionsflächen wie Dichtungen, Lager und Zylinderlaufbahnen nein: Dort braucht man zusätzlich Höhenkennwerte (, ) und Funktionskennwerte (, , , ), weil Spitzen nicht von Tälern unterscheiden kann.
Welche ZEISS-Lösung wählen: taktiler Sensor oder optisches Mikroskop?
Der taktile Sensor ROTOS misst das Profil auf dem Koordinatenmessgerät zusammen mit den Maßen, sodass das Ergebnis direkt mit einer Profilanforderung der Zeichnung vergleichbar ist. Konfokalmikroskope messen berührungslos und in 3D, was eine umfassendere Oberflächenanalyse ermöglicht, aber eine bewusste Umrechnung auf Profilkennwerte erfordert.
Quellen
- 1.S. Adamczak, "Pomiary geometryczne powierzchni. Zarys kształtu, falistość i chropowatość", WNT, 2008 (Oberflächenbeschaffenheit, Tastschnittgeräte, Filterung)
- 2.D.J. Whitehouse, "Handbook of Surface and Nanometrology", 2. Aufl., CRC Press, 2010 (Profilkennwerte, AFM, optische Verfahren)
- 3.R. Leach (Hrsg.), "Optical Measurement of Surface Topography", Springer, 2011 (Interferometrie, Konfokalmikroskopie, Fokusvariation)
- 4.P. Pawlus, "Topografia powierzchni: pomiar, analiza, oddziaływanie", Verlag der TU Rzeszów, 2005 (Rk-Kennwerte und gehonte Flächen)
- 5.ISO 21920-2 und ISO 4287 (Profilkennwerte), ISO 21920-3 und ISO 4288 (Messstrecken, 16-%-Regel), ISO 3274 (Tastschnittgeräte), ISO 13565-2 (Rk, Rpk, Rvk), ISO 25178-2 (flächenhafte Kennwerte), ISO 5436-1 (Normale), JIS B 0601 (RzJIS)
- 6.technische Unterlagen ZEISS Industrial Quality Solutions (ROTOS, LSM 900 Mat, Smartproof 5)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen