Zerspanung: Wie die spanende Bearbeitung funktioniert - Arten, Genauigkeit, Anwendungen
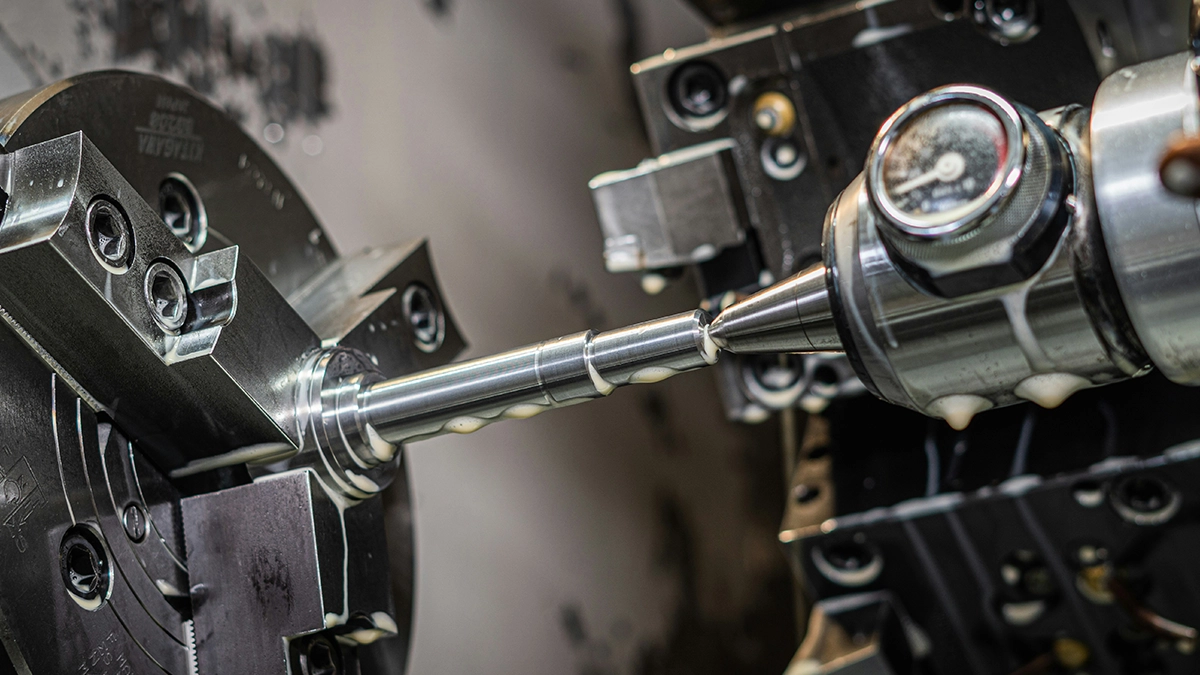
Die Zerspanung ist ein abtragendes Fertigungsverfahren, bei dem eine Schneide überschüssigen Werkstoff in Form von Spänen vom Werkstück abträgt, bis das Teil Maß, Form und Oberfläche der Zeichnung erreicht. Wir erklären die Zerspanungstechnik von Grund auf: Schnittprozess und Schnittwerte, Arten der Zerspanung und Spanarten, Bearbeitungsstufen, Genauigkeit, Zerspanbarkeit der Werkstoffe und Anwendungen. Wie das Bestellen und Kalkulieren solcher Fertigung abläuft, behandelt unser Artikel über die CNC-Bearbeitung.
Was Zerspanung ist und wie sie funktioniert
Bei der Zerspanung schert eine keilförmige Schneide nacheinander Werkstoffschichten ab und verwandelt den Überschuss in Späne. Was ist Spanen in der Praxis? Präzises Formen von Werkstoffen durch zwei überlagerte Bewegungen: die Hauptbewegung, die die Energie liefert, und die Vorschubbewegung, die die Schnittzone an eine neue Stelle des Werkstücks führt.
In der Kontaktzone dringt die Schneide in den Werkstoff ein, schert ihn entlang der Scherebene ab und führt ihn als Span ab. Das ist der ganze Schnittprozess, ob an einer Karusselldrehmaschine oder mit einer Handfeile.
Spanende Bearbeitung als abtragendes Verfahren: Materialabtrag
Die Zerspanung, auch spanende Bearbeitung genannt, gehört zu den abtragenden Fertigungsverfahren. Dazu zählen auch erosive und chemische Verfahren, doch das Spanen ist der Hauptstrom. Der Abtrag von Werkstoffschichten ist die Stärke des Verfahrens, weil er fast jede Geometrie aus fast jedem Werkstoff mit einer Genauigkeit ermöglicht, die Gießen oder Schmieden nicht erreichen. Er ist auch seine Schwäche: Das Entfernen des Überschusses kostet Zeit, Energie und Werkzeuge, und Späne sind gekauftes Material, das zu Schrott wird. Deshalb wird das Ziel pragmatisch definiert: so viel abtragen wie nötig, so schnell wie möglich, bei der geforderten Genauigkeit.
Spanarten
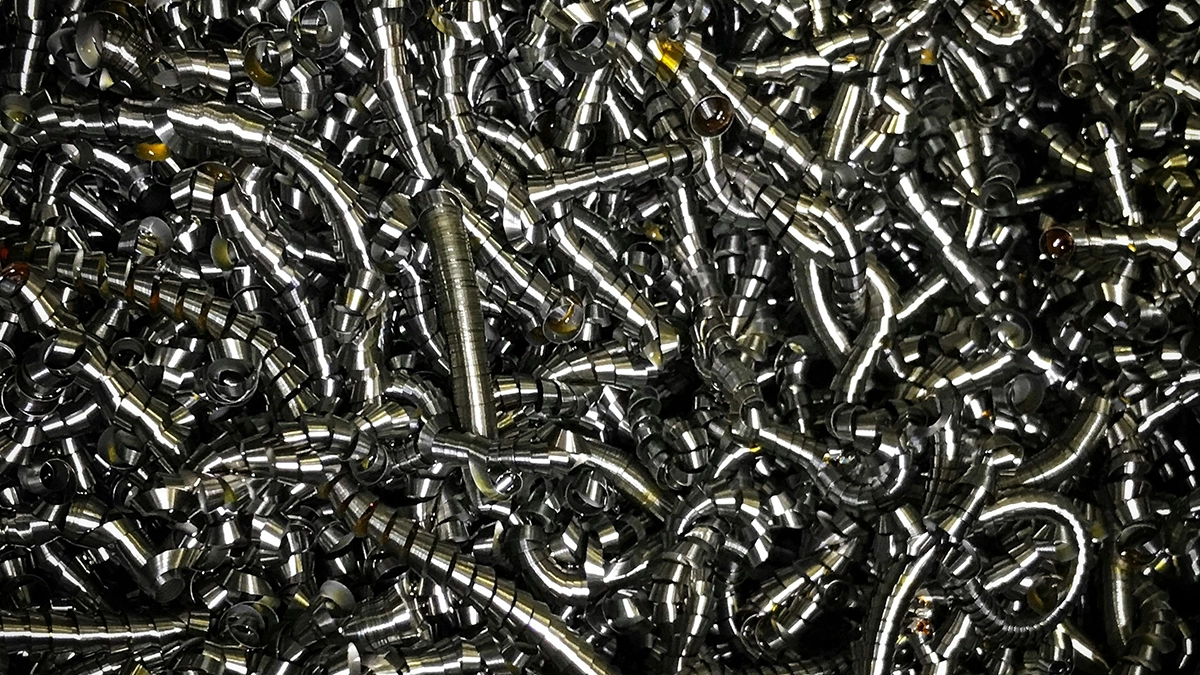
Der Span ist die Visitenkarte des Prozesses, und ein erfahrener Zerspaner liest ihn wie ein Buch. Die klassische Literatur (Grzesik, Jemielniak) unterscheidet drei grundlegende Spanarten. Der Fließspan, zusammenhängend und gleichmäßig, entsteht beim Zerspanen duktiler Werkstoffe mit höherer Geschwindigkeit; ein langes Band kann sich um das Werkzeug wickeln, deshalb haben Wendeschneidplatten Spanbrecher. Der Lamellenspan begleitet schwer zerspanbare Werkstoffe wie Titan oder gehärteten Stahl. Der Reißspan zerfällt in kurze Stücke und ist typisch für spröde Werkstoffe: Gusseisen, Messing und manche Kunststoffe.
Grundlagen der Zerspanung: Schnittprozess und Schnittwerte
Die Grundlagen der Zerspanung lassen sich auf drei Schnittwerte und die daraus folgenden Kräfte zurückführen. Schnittgeschwindigkeit, Vorschub und Schnitttiefe bestimmen Leistung, Standzeit und Oberfläche, und die Schnittkraft entscheidet, ob Maschine, Spannmittel und Werkstück die Last ohne Schwingungen und Verformung aufnehmen.
Grundlegende Schnittwerte
Die Schnittgeschwindigkeit ist die Geschwindigkeit der Schneide relativ zum Werkstoff in Metern pro Minute, der Vorschub der Vorschubweg je Umdrehung (beim Fräsen je Zahn) und die Schnitttiefe die Dicke der abgetragenen Schicht. Die Drehzahl ergibt sich aus der Schnittgeschwindigkeit:
dabei ist:
- - Drehzahl [1/min],
- - Schnittgeschwindigkeit [m/min],
- - Durchmesser von Werkstück oder Werkzeug [mm].
Werte für konkrete Werkstoffe und Werkzeuge finden Sie in unserem Schnittdaten-Rechner, die Wahl der Geschwindigkeit selbst im Beitrag zur Schnittgeschwindigkeit.
Schnittkräfte beim Drehen und Fräsen
Die Hauptschnittkraft beim Drehen wird aus dem Spanungsquerschnitt und der spezifischen Schnittkraft des Werkstoffs abgeschätzt:
dabei ist:
- - Hauptschnittkraft [N],
- - spezifische Schnittkraft [N/mm²],
- - Schnitttiefe [mm],
- - Vorschub je Umdrehung [mm/U].
Für Stahl mit von etwa 2000 N/mm², bei = 2 mm und = 0,25 mm/U, beträgt die Kraft rund 1000 N, und bei 200 m/min liegt die Schnittleistung bei etwa 3,3 kW. Beim Fräsen pulsieren die Schnittkräfte, weil jede Schneide einzeln eintritt und einen Span wechselnder Dicke abnimmt; daher Schwingungen und die Bedeutung der Strategie, die wir bei der CNC-Bearbeitung behandeln.
Arten der Zerspanung: Verfahren der mechanischen Bearbeitung
Die Zerspanung gliedert sich in zwei Familien. Das Spanen mit geometrisch bestimmter Schneide nutzt Werkzeuge wie Drehmeißel, Fräser und Bohrer und trägt dicke Schichten ab, das Spanen mit geometrisch unbestimmter Schneide arbeitet mit Schleifkörnern und nimmt Schichten im Mikrometerbereich ab, mit hoher Oberflächengüte. Das sind die Grundformen.
Handarbeit und Maschinenarbeit
Die Zerspanung gliedert sich auch nach dem Mechanisierungsgrad. Handarbeit (Feilen, Schaben, Entgraten) spielt heute eine Nebenrolle. Maschinenarbeit auf konventionellen Werkzeugmaschinen braucht die ständige Aufmerksamkeit des Bedieners, während die mechanisierte Bearbeitung und ihre höchste Form, die CNC-Bearbeitung, die Werkzeugführung der Maschine übergeben. Allen Varianten gemeinsam: Die mechanische Zerspanung trägt Material mit Kraft ab, durch physischen Kontakt von Schneide und Werkstück. Im Folgenden die wichtigsten Verfahren.
Drehen
Beim Drehen führt das Werkstück die Hauptbewegung aus, das Werkzeug bewegt sich längs oder quer zur Achse. Es ist das Verfahren erster Wahl für Rotationsteile: Wellen, Buchsen und Flansche. Konventionelles Drehen lebt im Werkzeugbau weiter, in der Produktion ist CNC-Drehen Standard, und Drehmaschinen mit angetriebenen Werkzeugen fräsen Nuten und bohren Löcher in derselben Aufspannung. Mehr zu Drehwerkzeugen in unserem Leitfaden zu Zerspanungswerkzeugen.
Fräsen
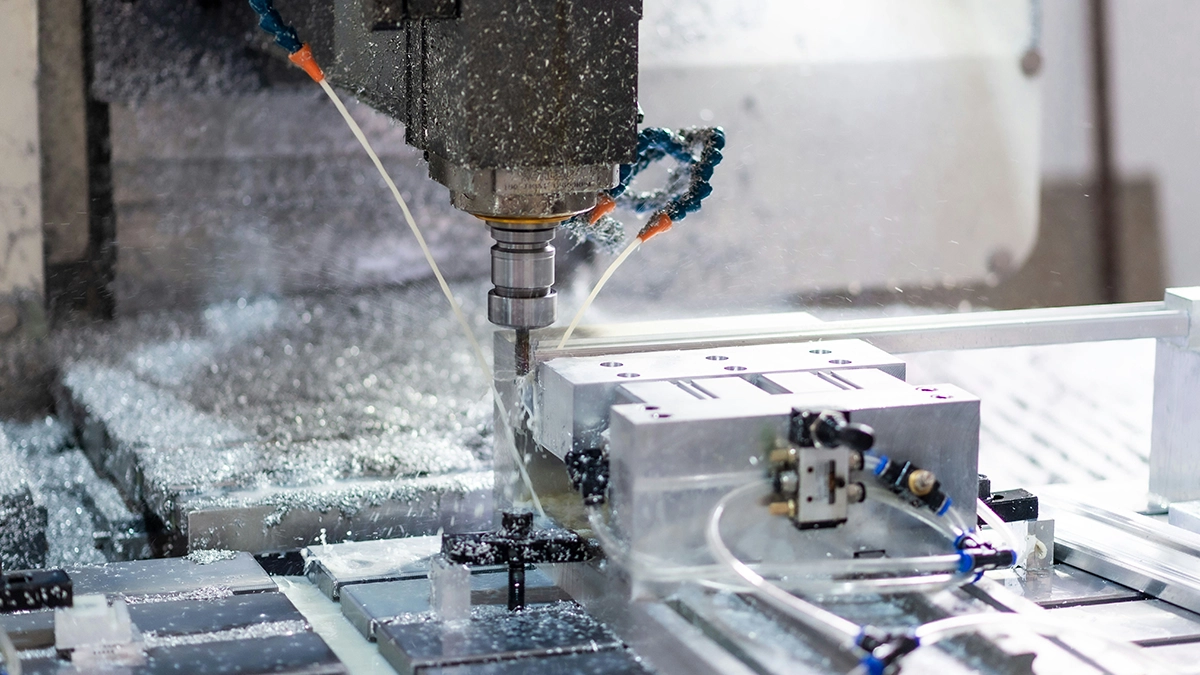
Beim Fräsen führt das rotierende, mehrschneidige Werkzeug die Hauptbewegung aus, Werkstück oder Werkzeug bewegen sich in drei oder mehr Achsen. Es ist das vielseitigste Verfahren: Flächen, Taschen, Nuten und Formen. CNC-Fräsen in 3, 4 oder 5 Achsen bewältigt komplexe Formen, und Bearbeitungszentren verbinden Fräsen und Drehen ohne Umspannen.
Bohren
Bohren und seine Verwandten (Reiben, Senken, Gewindebohren) erzeugen Bohrungen, statistisch das häufigste Geometrieelement von Maschinenteilen. Haupt- und Vorschubbewegung führt meist das Werkzeug aus, und gerade beim Bohren übertreiben Anfänger am häufigsten die Drehzahl.
Schleifen und Feinbearbeitung
Schleifen, Honen, Läppen und Polieren übernehmen dort, wo das Spanen mit bestimmter Schneide endet: Endbearbeitung gehärteter Flächen, Anforderungen unter 0,4 und Toleranzen von wenigen Mikrometern. Schleifen ist auch die einzige praktikable Bearbeitung gehärteter Flächen, daher lautet ein typischer Ablauf: Schruppen, Härten, Fertigschleifen.
Bearbeitungsstufen und der Fertigungsablauf
Ein Teil entsteht selten in einem Durchgang, denn der Fertigungsablauf teilt die Arbeit in Stufen mit unterschiedlichen Zielen. Die Vorbearbeitung bereitet Rohteil und Bezugsflächen vor, das Schruppen nimmt den Großteil des Aufmaßes ab, das Vorschlichten bringt das Teil nahe ans Maß, und das Schlichten gibt ihm Endmaß und Oberfläche.
Die Vorbearbeitung (Abstechen, Plandrehen, Zentrieren) legt die Bezugsflächen fest, auf die alle späteren Arbeitsgänge zurückgreifen. Beim Schruppen wird mit großen Schnitttiefen und Vorschüben gearbeitet, weil das Zeitspanvolumen zählt, nicht die Oberfläche. Das Vorschlichten hinterlässt ein kleines, gleichmäßiges Aufmaß. Das Schlichten schließlich arbeitet mit kleinen Aufmaßen, höheren Geschwindigkeiten und kleineren Vorschüben. Ein typisches Teil durchläuft drei bis vier solche Stufen, und die Trennung von Schruppen und Schlichten begrenzt den Einfluss von Spannungen und Wärme.
Arbeitsplanung: Ablauf und Arbeitsplan
Ein vollständiger Fertigungsablauf umfasst mehr als Werkzeugwege: Wahl des Rohteils, Reihenfolge der Arbeitsgänge und Aufspannungen, Bezugsflächen, Wärmebehandlung zwischen den Stufen und Prüfung. Die Arbeitsplanung ist eine Disziplin für sich; Feld widmet allein der Wahl der Bezugsflächen ganze Kapitel, weil ein Bezugsfehler die Genauigkeit aller Arbeitsgänge zunichtemacht. Der Ablauf wird Arbeitsgang für Arbeitsgang festgehalten, und was ein Arbeitsplan enthalten sollte, zeigen wir an einer Vorlage zum Herunterladen. Ein gut geplanter Ablauf sorgt dafür, dass die Genauigkeit mit jeder Stufe steigt.
Bearbeitungsgenauigkeit und Genauigkeitsgrade
Die Bearbeitungsgenauigkeit wird mit IT-Toleranzgraden nach ISO 286 beschrieben: Je kleiner die Zahl, desto enger die Toleranz. Schruppen erreicht IT12-IT14, Vorschlichten IT9-IT11 und präzises Schlichten auf CNC-Maschinen IT7-IT8. Schleifen und Läppen erreichen IT5-IT6, was für Lagersitze auf Wellen und in Gehäusen ausreicht.
Hohe Präzision und Oberflächengüte
Bei einer Welle mit 50 mm Durchmesser bedeutet IT7 ein Toleranzfeld von 25 Mikrometern, die Hälfte eines menschlichen Haares: Das ist die hohe Präzision, um die es beim Zerspanen geht. Genauigkeit geht mit Glätte einher: Schlichten ergibt 0,8-3,2, eine hohe Oberflächengüte unter 0,4 verlangt Schleifen, mehr dazu im Beitrag zur Oberflächenrauheit.
Woher kommt die Genauigkeit? Aus dem ganzen System aus Maschine, Spannmittel, Werkstück und Werkzeug. Präzisionszerspanung beginnt mit der Steifigkeit dieses Systems, weil Zerspanen immer Kräfte und Wärme einbringt und der Prozessverlauf bestimmt, wo sich Verformungen summieren. Jeder IT-Grad nach unten erhöht den Preis, weil er langsamere Schnittwerte, zusätzliche Arbeitsgänge und strengere Prüfung erfordert, wie wir unter Toleranzen und Bearbeitungskosten beschreiben.
Werkstoffe in der Zerspanung und Zerspanbarkeit
Die Zerspanung von Metallen ist der Hauptstrom: Bau-, legierte und nichtrostende Stähle, Gusseisen, Aluminium, Kupfer, Messing, Titan und Nickel-Superlegierungen. Sie konkurriert mit anderen Verfahren der Metallbearbeitung wie Gießen, Schmieden und Umformen und gewinnt überall dort, wo Genauigkeit und kurze Lieferzeiten mehr zählen als der Materialverbrauch.
Zerspanbarkeit beschreibt, wie leicht sich ein Werkstoff der Schneide fügt: Bewertet werden Standzeit, Schnittkräfte, Oberflächengüte und Spanform. Die Gruppen nach ISO 513 (P, M, K, N, S, H) ordnen die Wahl von Werkzeugen und Schnittwerten. Aluminium lässt sich schnell zerspanen, neigt aber zu Aufbauschneiden; nichtrostende Stähle verfestigen sich unter der Schneide; Titan, geschätzt von der Medizintechnik, leitet Wärme schlecht ab; Gusseisen staubt mit kurzem Reißspan. Automatenstähle mit Schwefel- oder Bleizusatz haben eine bessere Zerspanbarkeit, weil der Span leicht bricht.
Nichteisenmetalle brauchen andere Werkzeuge und Strategien als Stahl. Auch die Zerspanung von Kunststoffen und Verbundwerkstoffen wächst; Kunststoffe fließen unter der Schneide und schmelzen durch Wärme, daher brauchen sie scharfe Werkzeuge und gute Kühlung. Die Präzisionsbearbeitung spröder Werkstoffe wie Graphit oder Keramik ist die Domäne des Schleifens und von Diamantwerkzeugen.
CNC-Zerspanung: moderne Bearbeitungsverfahren
Moderne Zerspanung bedeutet vor allem CNC-Werkzeugmaschinen. Die numerische Steuerung hat Handwerk in einen wiederholbaren Prozess verwandelt: Das Programm läuft jedes Mal gleich, und CNC-Maschinen erreichen Genauigkeiten, die keine Hand schafft. CNC-Drehen und CNC-Fräsen bilden den Kern, und die 5-Achs-Bearbeitung erschließt die Geometrien von Schaufeln, Formen und Implantaten.
CNC-Bearbeitung komplexer Formen, trochoidales Fräsen und Automatisierung
CNC-Maschinen führen das Werkzeug auf einer Bahn, die im G-Code steht, und die moderne Zerspanung greift auf neue Technologien zurück. Beim trochoidalen Fräsen bewegt sich der Fräser in Schleifen mit kleinem Umschlingungswinkel, sodass die Belastung der Schneide konstant bleibt und das Werkzeug über die volle Schneidenlänge arbeiten kann. Dazu kommen Hochgeschwindigkeitsbearbeitung (HSC) und Hartbearbeitung, die einen Teil des Schleifens ersetzt, sowie Automatisierung: Stangenlader, Roboter, Messtaster und mannlose Nachtschichten. Die Effizienz misst sich hier an Zykluszeit und Stückkosten, deshalb verdrängt die CNC-Bearbeitung von Metallen konventionelle Verfahren überall dort, wo die Serie zählt.
Vorteile und Nachteile der Zerspanung
Die größten Vorteile der Zerspanung sind Vielseitigkeit bei Werkstoffen und Geometrien, Genauigkeit und Oberflächengüte, die urformende Verfahren nicht erreichen, ein kurzer Weg vom CAD-Modell zum Teil ohne Formen und Wiederholbarkeit dank CNC. Die wichtigsten Nachteile sind Materialverlust, Zeitbedarf, geometrische Grenzen sowie Spannungen und Wärme in der Randschicht.
Vorteile der Zerspanung
Vielseitigkeit: von weichen Kunststoffen bis zu gehärtetem Stahl, von einfachen Buchsen bis zu komplexen Formen. Präzises Formen ohne Formen und Vorrichtungen bedeutet einen kurzen Weg vom Modell zum fertigen Teil, was die Präzisionszerspanung ideal für Prototypen und Kleinserien macht. CNC-Maschinen beseitigen die Streuung der menschlichen Hand, sodass wiederholbare Zerspanung vorhersagbare Qualität in jeder Losgröße liefert. Die breite Nutzung der Zerspanung in der Industrie folgt direkt aus diesen Vorteilen.
Nachteile der Zerspanung
Materialverlust: Beim Fräsen aus dem Vollen landen bis zu 90 % des Rohmaterials in den Spänen. Zeit: Schichtweises Formen ist langsamer als das Gießen einer fertigen Form, daher verliert die Zerspanung bei sehr großen Serien einfacher Teile bei den Kosten. Geometrische Grenzen: Die Möglichkeiten enden dort, wo die Schneide nicht hinkommt. Die moderne Zerspanung hat diese Nachteile gemildert, aber nicht beseitigt.
Anwendungen der Zerspanung in der Teilefertigung
Die Zerspanung wird praktisch in jeder Industriebranche eingesetzt, weil die Herstellung von Maschinenteilen fast immer auf einer Werkzeugmaschine endet. Ihr Spektrum reicht von Einzelstücken im Werkzeugbau bis zu Serien von Hunderttausenden, und die Verfahren werden nach Branche, Werkstoff und Losgröße gewählt.
Automobil-, Luftfahrt- und Medizintechnik
Die Automobilindustrie ist der klassische Großserienfall: Motorblöcke, Wellen und Getriebegehäuse, wo Fertigungslinien und CNC-Drehen im Sekundentakt die Stückkosten bestimmen. Die Luftfahrt zerspant komplexe Strukturen aus Leichtmetall und Titan und entfernt dabei oft 90 % des Blocks, die Energietechnik braucht die Großbearbeitung von Turbinenwellen. Die Medizintechnik verlangt die Präzisionsbearbeitung von Implantaten aus schwierigen Legierungen und auditiert ihre Lieferanten am strengsten. Dazu kommen Bahntechnik, Hydraulik und Werkzeugbau, wo CNC-Fräsen von Formen Alltag ist.
Zerspanung als Dienstleistung: Markt und Kalkulation
Der Markt reicht von Ein-Mann-Werkstätten bis zu Betrieben mit Hunderten Maschinen, und die CNC-Bearbeitung von Metallen ist die am häufigsten angebotene Leistung in der Lohnfertigung. Betriebe bieten Zerspanung heute mit Lieferzeiten in Tagen an, kalkulieren aber sehr unterschiedlich, von der groben Schätzung bis zum Algorithmus. Ein Betrieb kann Aufträge auch über einen Kalkulationskonfigurator auf der eigenen Website gewinnen. In MetronQ entsteht die Kalkulation automatisch aus Modell und Anforderungen, Richtpreise finden Sie in der Preisübersicht.
Häufige Fragen zur Zerspanung
Was genau bedeutet es, ein Teil zu "zerspanen"?
Es bedeutet, ein Teil durch kontrollierten Abtrag von Werkstoffschichten mit einer Schneide zu formen, mit Spänen als Nebenprodukt. Das ist mechanische Bearbeitung, im Unterschied zu erosiven oder chemischen Verfahren. Zerspant werden sowohl Rohteile (Stange, Schmiedeteil, Gussteil) als auch Teile aus anderen Prozessen, die genaue Flächen, Passungen und Bohrungen brauchen.
Was sind die wichtigsten Zerspanungsverfahren?
Die Zerspanung umfasst Drehen (Rotationsteile), Fräsen (Flächen und räumliche Formen), Bohren mit Reiben und Gewindebohren (Bohrungen) sowie Schleifen, Honen und Läppen. Ergänzt werden sie durch Räumen, Stoßen und die Zahnradbearbeitung. Allen gemeinsam ist das Prinzip des Keils, der einen Span abnimmt; sie unterscheiden sich in der Kinematik.
Wie unterscheidet sich CNC-Bearbeitung von konventioneller?
In der Steuerung: An der konventionellen Maschine führt der Bediener das Werkzeug, an der CNC-Maschine das Programm. CNC-Zerspanung, also CNC-Drehen und CNC-Fräsen, bringt Wiederholbarkeit, Mehrachsbearbeitung und Automatisierung, und moderne Zerspanung bedeutet in der Praxis CNC. Die konventionelle Drehmaschine ist aber nicht ganz verschwunden, weil sie bei Reparaturen und einfachen Einzelteilen schneller sein kann.
Welche Werkstoffe werden am häufigsten zerspant?
In einer typischen Werkstatt vor allem Bau- und nichtrostende Stähle sowie Aluminium, danach Gusseisen, Messing, Titan und Kunststoffe, und die Zerspanung von Nichteisenmetallen wächst mit der Elektromobilität. Die Zerspanbarkeit ordnen die Gruppen nach ISO 513: vom leicht zerspanbaren Aluminium (N) bis zu schwierigen Superlegierungen (S) und gehärteten Werkstoffen (H).
Wie läuft der Zerspanungsprozess ab?
Vom Rohteil über Stufen: Die Vorbearbeitung legt die Bezugsflächen fest, das Schruppen nimmt den Großteil des Aufmaßes ab, das Vorschlichten bringt das Teil nahe ans Maß, und das Schlichten gibt ihm Endmaß und Oberfläche. Dazwischen kann eine Wärmebehandlung liegen, am Ende steht die Prüfung. Der Ablauf wird vorab im Arbeitsplan festgehalten, Arbeitsgang für Arbeitsgang.
Was ist der Unterschied zwischen Drehen und Fräsen?
Beim Drehen dreht sich das Werkstück, beim Fräsen das mehrschneidige Werkzeug. Drehen wählt man für Rotationsteile, Fräsen für die übrige Geometrie: Flächen, Taschen und Formen. Klassisches Drehen und Fräsen treffen sich immer öfter auf einer Dreh-Fräs-Maschine, die beide Arbeitsgänge abwechselnd in einer einzigen Aufspannung des Teils ausführt.
Was sagen die Spanarten über den Prozess?
Der Span ist eine kostenlose Diagnose: Ein Fließspan zeigt einen duktilen, stabilen Schnittprozess, ein Lamellenspan tritt bei schwer zerspanbaren Werkstoffen auf, ein Reißspan bei spröden. Farbe und Form legen Korrekturen nahe: Anlauffarben signalisieren zu hohe Temperatur, und ein Knäuel aus Bändern deutet auf ein Problem mit Spanbrecher oder Vorschub hin.
Wann ist die Zerspanung die falsche Wahl?
Trotz ihrer breiten Nutzung verliert die Zerspanung bei riesigen Serien einfacher Formen, die sich billiger gießen, spritzen oder stanzen lassen, bei inneren Kanälen, die kein Werkzeug erreicht, wo der 3D-Druck gewinnt, und dort, wo die Zerspanung von Edelmetallen teures Material in Späne verwandelt. In der Praxis kombiniert man: Ein Guss- oder Druckteil wird nur an den Funktionsflächen zerspant.
Quellen
- 1.W. Grzesik, "Advanced Machining Processes of Metallic Materials", Elsevier (Prozessmechanik, Spanbildung)
- 2.K. Jemielniak, "Obróbka skrawaniem", Verlag der TU Warschau (Grundlagen der Schnitttheorie und Verfahren)
- 3.W. Olszak, "Obróbka skrawaniem", WNT (Verfahren und Technologie)
- 4.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT (Prozessstufen und Bezüge)
- 5.ISO 286 (IT-Toleranzgrade), ISO 513 (Werkstoffgruppen).
- 6.Sandvik Coromant, Training Handbook (spezifische Schnittkraft kc, Schnittkraft und -leistung, trochoidales Fräsen)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen