
Längsdrehen: Funktionsweise, Dreharten, Schnittdaten und Anwendungen
· 20 Min. Lesezeit
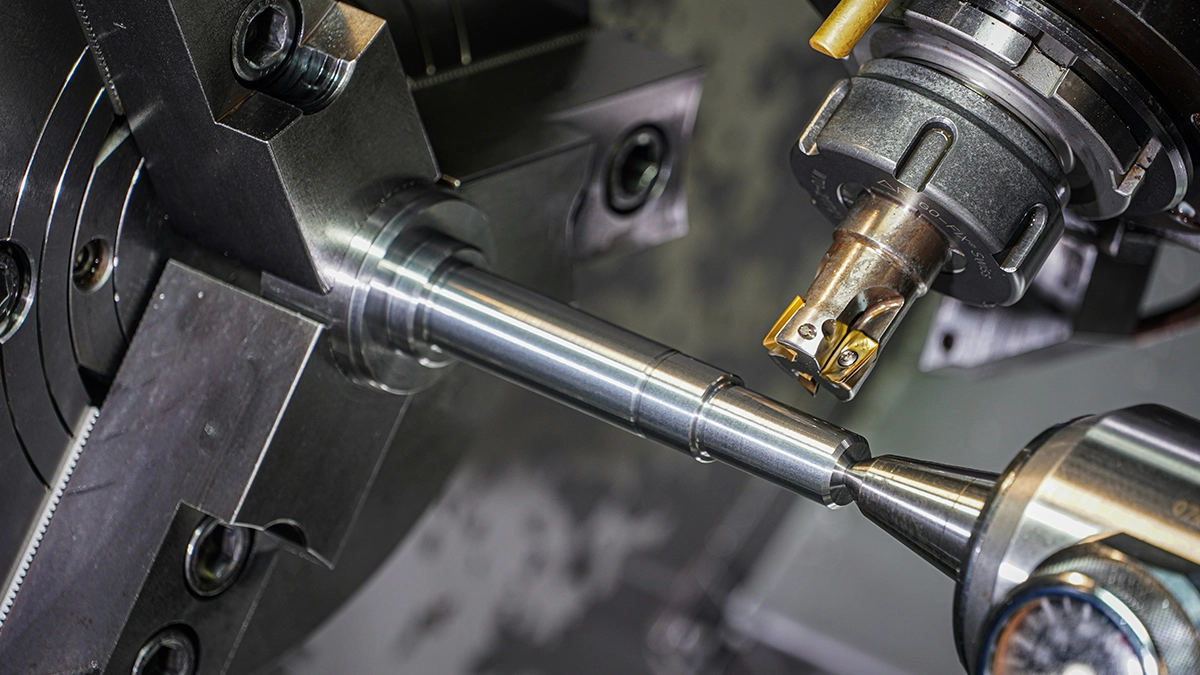
Das Längsdrehen ist die älteste und am häufigsten ausgeführte Operation auf der Drehmaschine: ein rotierendes Werkstück, ein parallel zur Achse bewegter Drehmeißel und eine zylindrische Fläche, die mit jeder Umdrehung wächst. Hinter dieser Einfachheit steckt jedoch eine ganze Technologie: der Einstellwinkel, die Wahl von Vorschub und Schnittgeschwindigkeit, Schnittkräfte, Werkzeugschwingungen und die Grenze zwischen Schruppen und Präzisionsbearbeitung. In diesem Leitfaden ordnen wir die Methoden des Längsdrehens und die verwandten Dreharten, die Parameter und die Anwendungen - von Wellen bis Gehäusen - gestützt auf Zerspanungslehrbücher und die Kataloge der Werkzeughersteller.
Längsdrehen: Was es ist und wie es funktioniert
Längsdrehen ist die Drehvariante, bei der die Vorschubbewegung des Werkzeugs parallel zur Rotationsachse des Werkstücks verläuft. Die Hauptbewegung führt das rotierende, im Futter oder zwischen Spitzen gespannte Teil aus, während das Zerspanungswerkzeug an ihm entlangfährt und eine Materialschicht der Dicke ap abträgt. Das Ergebnis ist eine zylindrische Fläche - außen (Wellen, Zapfen) oder innen (Bohrungen), wenn das Werkzeug als Bohrstange arbeitet. Lehrbücher (Jemielniak, Grzesik, Olszak) definieren das Drehen genau über diese Kinematik: Rotation des Werkstücks plus geradlinige Bewegung des Werkzeugs; deren Richtung entscheidet, ob wir es mit Längs-, Plan- oder Kegeldrehen zu tun haben.
Die Spanabnahme erfolgt hier kontinuierlich: Die Schneide ist während der gesamten Umdrehung im Kontakt mit dem Material, der Span hat einen konstanten Querschnitt, und der Materialabtrag läuft gleichmäßig. Das unterscheidet das Drehen vom Fräsen, bei dem die Zähne ins Material ein- und austreten. Deshalb gehört das CNC-Drehen zu den berechenbarsten Operationen: Zeit, Kräfte und Rauheit lassen sich hier einfacher berechnen als in jeder anderen Zerspanungstechnologie.
Die Längsbewegung führt der Schlitten in Z aus, die Zustellung auf Tiefe erfolgt in X. Diese zwei Achsen genügen für eine Welle, aber moderne CNC-Maschinen haben mehr: eine C-Achse zur Spindelpositionierung, eine Y-Achse für außermittiges Fräsen, eine Gegenspindel für die Rückseitenbearbeitung. Die Form des Teils entsteht als Zusammensetzung dieser Bewegungen, und ein Programm in G-Code beschreibt jeden Schnitt.
Dreharten
Bevor wir zu den Parametern kommen, ordnen wir die Dreharten, denn in der Praxis werden an einem Teil mehrere davon in einer Aufspannung ausgeführt. Das Kriterium ist die Richtung der Vorschubbewegung relativ zur Rotationsachse und die Art, wie die Form des Teils entsteht. Die Methoden des Längsdrehens im engeren Sinn unterscheiden sich vor allem durch Parameter und Werkzeug; die folgenden Varianten unterscheiden sich in der Kinematik.
Plandrehen (Querdrehen)
Plandrehen ist eine Vorschubbewegung senkrecht zur Rotationsachse. So werden Stirnflächen gedreht - die Stirn einer Welle, eines Flansches oder einer Buchse - ebenso wie Abstechen und Einstechen. Der Plandrehprozess hat eine wichtige Eigenheit: Bei konstanter Drehzahl sinkt die Schnittgeschwindigkeit, je näher das Werkzeug der Mitte kommt, bis auf null im Zentrum der Stirnfläche. Deshalb bieten CNC-Steuerungen die Funktion G96 (konstante Schnittgeschwindigkeit), die die Drehzahl mit abnehmendem Durchmesser erhöht. Ohne sie liefert das Plandrehen ein ungleichmäßiges Ergebnis: glatt am Umfang und ausgerissen in der Mitte. Beim Plandrehen achtet man außerdem auf die Drehzahlgrenze der Spindel: Bei großen Flanschdurchmessern kann G96 eine Drehzahl verlangen, die Maschine oder Futter nicht verkraften.
Kegeldrehen
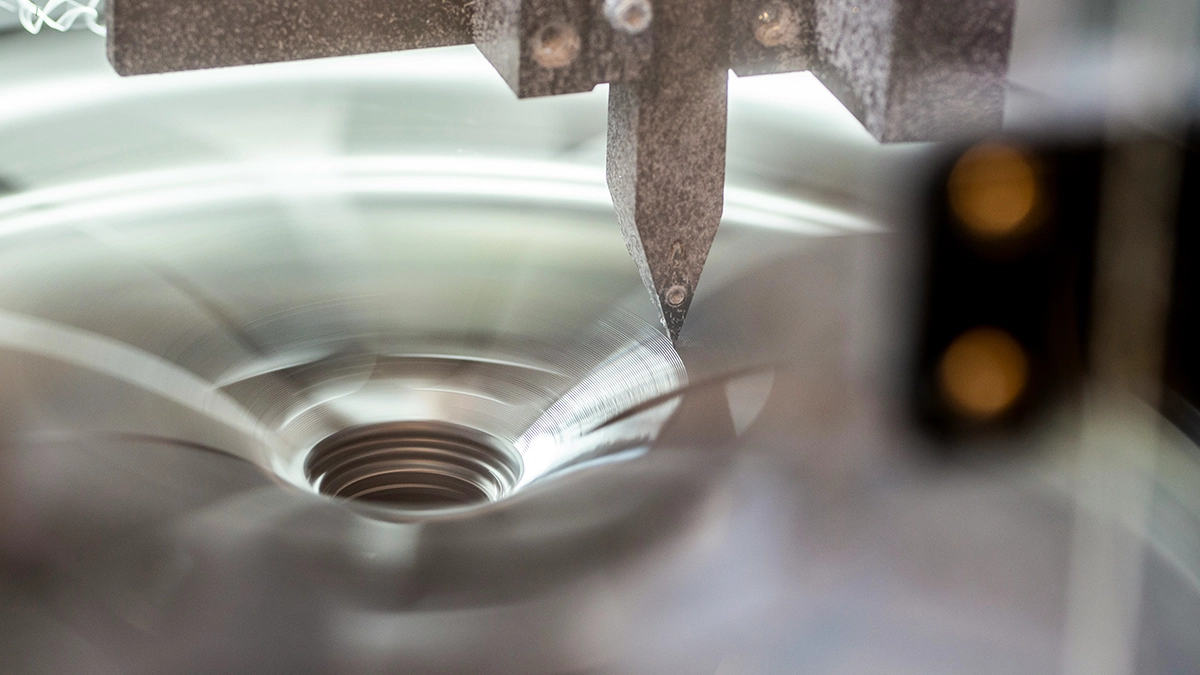
Kegeldrehen entsteht, wenn die Werkzeugbewegung schräg zur Rotationsachse verläuft: auf konventionellen Maschinen durch Schwenken des Oberschlittens oder Verstellen des Reitstocks, auf CNC-Maschinen durch Linearinterpolation in X und Z gleichzeitig. Ausgeführt wird es an Spindelnasen, Werkzeugkegeln (Morse, ISO, HSK), Ventilen und Kegeldichtungen. Der Kegelwinkel ist hier ein Funktionsmaß, deshalb wird das Kegeldrehen auf CNC meist mit einer Prüfung per Lehrring oder Tuschieren verbunden.
Formdrehen
Formdrehen gibt dem Teil ein Profil, das von der Form der Werkzeugschneide abgebildet wird: Ein Formmeißel mit passendem Profil sticht radial ein, und die ganze Kontur - Sicherungsringnut, Radius, Fase, Kugelprofil - entsteht in einer Bewegung. Es ist schnell in der Serienfertigung, verlangt aber spezielle Drehwerkzeuge und erzeugt große Kräfte, weil eine lange Schneide auf der ganzen Breite gleichzeitig arbeitet. Auf CNC-Maschinen wird diese Methode zunehmend durch Konturinterpolation mit einem gewöhnlichen Werkzeug ersetzt, und der Formmeißel bleibt dort, wo die Zykluszeit zählt.
Kopierdrehen und Wälzdrehen
Kopierdrehen bedeutet, das Werkzeug entlang dem Profil einer Schablone oder - heute - entlang einer im Programm gespeicherten Kontur zu führen; in der Praxis ist jedes CNC-Drehen einer abgesetzten Wellenkontur kinematisch ein Kopierdrehen. Wälzdrehen ist dagegen eine Methode, bei der das Werkzeug synchron mit dem Werkstück rotiert und die Form als Hüllkurve aufeinanderfolgender Schneidenpositionen entsteht. Es dient der Herstellung von Mehrkanten (Schlüsselsechskante an Zapfen) und unrunden Profilen, ohne das Teil auf eine Fräsmaschine umzuspannen. Die Literatur beschreibt es als verwandt mit den Wälzverfahren der Verzahnungsbearbeitung: Auch hier wird die Form nicht vom Werkzeug abgebildet, sondern ergibt sich aus der Zusammensetzung zweier Bewegungen.
Gewinde
Das Gewindedrehen ist ein Sonderfall des Längsdrehens: Der Vorschub pro Umdrehung entspricht der Gewindesteigung und muss starr mit der Spindel synchronisiert sein (auf CNC der Zyklus G33/G76 oder G92). Gewinde werden in mehreren Schnitten abnehmender Tiefe gedreht, mit Zustellung unter dem Flankenwinkel, damit hauptsächlich eine Schneide schneidet. Außen- und Innengewinde im CNC-Drehen sind Standard überall dort, wo Gewindebohrer oder Schneideisen nicht ausreichen: große Durchmesser, Trapez-, mehrgängige und Sondersteigungsgewinde.
Anwendungen des Längsdrehens
Die Anwendungen des Längsdrehens umfassen praktisch jedes rotationssymmetrische Teil. Antriebswellen, Lagerzapfen, Bolzen, Leitspindeln, Kolbenstangen, Spindeln: Sie alle beginnen ihr Leben als Stange im Futter. Buchsen, Ringe, Riemenscheiben und Ventilgehäuse verlangen zusätzlich Innendrehen und Plandrehen. Der Maschinenbau ist der größte Abnehmer: Wellen und Buchsen sind die häufigsten Maschinenteile in jeder Dokumentation. Danach folgen Automobil (Nockenwellen, Achswellen, Naben), Hydraulik (Kolbenstangen, Zylinder), Energietechnik und Luftfahrt.
Die Anwendungen reichen von der Einzel- bis zur Massenfertigung: Dieselbe Welle lässt sich auf einer konventionellen Maschine in der Reparaturwerkstatt und auf einem Langdrehautomaten nach Schweizer Bauart in einer Serie von einer Million Stück fertigen. Auch die Fertigung von Präzisionsteilen - Injektornadeln, Schrittmotorwellen, Implantatkomponenten - ist die Domäne des Drehens, nur in der Version, die wir weiter unten als Präzisionsdrehen beschreiben. Das Längsdrehen in der Metallbearbeitung deckt alle Werkstoffgruppen ab, und die Methoden werden an Werkstoff, Genauigkeit und Losgröße angepasst.
CNC-Technologie beim Drehen
Die CNC-Technologie hat das Drehen stärker verändert als jede andere Operation. Auf der konventionellen Maschine hing die Genauigkeit von der Hand des Drehers ab; das CNC-Drehen verlagerte sie ins Programm, und Servoantriebe führen das Werkzeug mit einer Wiederholgenauigkeit von Tausendstelmillimetern. CNC-Drehmaschinen gliedern sich in Zweiachsdrehmaschinen (X, Z), Drehzentren mit angetriebenen Werkzeugen und C-Achse, Zweispindelversionen und Langdrehautomaten, bei denen das Material selbst durch eine Führungsbuchse wandert, während das Werkzeug direkt daneben arbeitet - ideal für lange, schlanke Teile.
Die Methoden des Längsdrehens auf CNC-Maschinen stützen sich auf mehrere Funktionen, die von Hand nicht erreichbar sind: konstantes vc auf wechselndem Durchmesser, Schruppzyklen, die das Aufmaß in gleiche Schnitte teilen, Schneidenradiuskorrektur beim Drehen von Kegeln und Radien, synchronisiertes Gewindedrehen und automatische Verschleißkompensation. Der Einsatz von CAD/CAM-Systemen schließt die Kette: Das 3D-Modell des Teils geht ins CAM, das Schrupp-, Schlicht- und Gewindebahnen erzeugt, und ein Postprozessor übersetzt sie in den Dialekt der Steuerung. Die CNC-Technologie macht das Wissen des Arbeitsvorbereiters nicht überflüssig - jemand muss weiterhin Bearbeitungsparameter und Operationsfolge wählen - aber sie nimmt ihm das Wiederholbare aus der Hand. Wie die gesamte CNC-Bearbeitung von der Geschäftsseite funktioniert, haben wir in Was ist CNC-Bearbeitung beschrieben.
Bearbeitete Werkstoffe
Längsdrehen wird auf alle Konstruktionswerkstoffe angewendet, aber jede Gruppe diktiert eigene Parameter. In der Klassifizierung nach ISO 513 teilt die Metallbearbeitung die Werkstoffe in die Gruppen P (Stähle), M (rostfreie Stähle), K (Gusseisen), N (Nichteisenmetalle), S (Superlegierungen und Titan) und H (gehärtete Werkstoffe). Baustähle drehen sich berechenbar und liefern einen Fließspan, der vom Spanbrecher gebrochen werden muss. Rostfreie Stähle verfestigen sich unter der Schneide und leiten Wärme schlecht ab: f muss groß genug sein, damit die Schneide unter der verfestigten Schicht schneidet. Gusseisen liefert Reißspäne und abrasiven Staub; Aluminium dreht sich mit hoher Schnittgeschwindigkeit, neigt aber zur Aufbauschneide. Werkstoffe der Gruppe S - Inconel, Titan - sind die Bearbeitung schwer zerspanbarer Werkstoffe: niedrige Geschwindigkeiten, scharfe Geometrien, intensive Kühlung und kurze Standzeiten.
Gehärtete Werkstoffe sind eine eigene Kategorie. Hartdrehen (45-65 HRC) mit CBN- oder Keramikplatten ersetzt als Endbearbeitung gehärteter Flächen zunehmend das Schleifen von Zapfen und Buchsen: eine Aufspannung, keine Schleifmaschine, Genauigkeit IT6-IT7 und Rauheit Ra 0,2-0,4. Der Einsatz von Keramik- und CBN-Werkzeugen verlangt allerdings eine steife Maschine, eine stabile Aufspannung und kontinuierlichen Schnitt; Werkstoffe in diesem Zustand verzeihen weder Schwingungen noch unterbrochenen Span. Mehr zur Beziehung zwischen Werkstoff und Parametern in unserem Schnittdaten-Rechner.
Drehwerkzeuge: Geometrie und Einstellwinkel
Drehwerkzeuge für das Längsdrehen sind heute fast ausschließlich Wendeplattenwerkzeuge: ein Halter mit Plattensitz, eine mehrschneidige Hartmetallplatte und ein Klemmelement. Die Werkzeuggeometrie beschreibt die Platte mit mehreren Winkeln - Span-, Frei-, Neigungswinkel - und dem Eckenradius, aber beim Längsdrehen hat ein Winkel besondere Bedeutung. Es ist der Einstellwinkel κr: der Winkel zwischen der Hauptschneide und der Vorschubrichtung. Der Einstellwinkel entscheidet über Spanungsdicke, Kraftverteilung, Eckenbelastung und die Möglichkeit, bis an einen Absatz zu drehen.
Wie der Einstellwinkel den Prozess verändert
Lehrbücher (Grzesik, Jemielniak) geben eine Beziehung an, die man sich merken sollte: Spanungsdicke h = f · sin κr, Spanungsbreite b = ap / sin κr. Bei einem Einstellwinkel von 90° ist der Span so dick wie der Vorschub, und ein kurzer Schneidenabschnitt arbeitet; bei 45° liefert dasselbe f einen um 30 % dünneren Span, verteilt auf einen längeren Schneidenabschnitt. Ein kleinerer κr bedeutet also geringere Belastung pro Millimeter Schneide, längere Standzeit und die Möglichkeit, f ohne Rauheitsverschlechterung zu erhöhen - jedoch um den Preis einer größeren Passivkraft Fp, die das Werkzeug vom Werkstück wegdrückt und schlanke Wellen verbiegt. Deshalb wählt man für Teile geringer Steifigkeit einen κr nahe 90-95° (kleine Radialkräfte), während bei steifen, kurzen Teilen im Schruppen ein κr von 45-75° geringere Schnittkräfte pro Längeneinheit der Schneide liefert und ein großes f erlaubt. Ein Wert von 93-95° ist der Standard beim Längsdrehen bis an den Absatz, weil er das Plandrehen des Absatzes im selben Schnitt erlaubt. Schließlich beeinflusst er Ein- und Austritt aus dem Material: Bei kleineren Winkeln tritt die Ecke allmählich ins Material ein, was das Ausbruchrisiko senkt.
Wendeplatten, Halter und Werkzeugsysteme
Ein Drehmeißel wird nach dem ISO-System gewählt: Ein Halter wie PCLNR 2525 M12 beschreibt Klemmung, Plattenform, Einstellwinkel (Buchstabe L = 95°), Schnittrichtung und Schaftquerschnitt. Premium-Drehwerkzeuge bieten heute mehr als Geometrie. Sandvik Coromant, der größte Hersteller in diesem Segment, entwickelt zum Beispiel CoroTurn HP - Halter mit präzise gerichteten Hochdruck-Kühlmitteldüsen, die Flüssigkeit zwischen Span und Spanfläche pressen und so Spanbruch und Standzeit in rostfreien Stählen und Superlegierungen verbessern. CoroTurn® SL ist ein modulares System: austauschbare Schneidköpfe, die mit einer Verzahnungskupplung auf Adapter montiert werden, sodass ein Halter oder eine Bohrstange in Sekunden vom Längsdrehen auf Einstechen oder Gewindedrehen umgerüstet werden kann. CoroTurn® SL lässt sich auch mit der Serie Silent Tools kombinieren - Bohrstangen und Adaptern mit eingebautem Schwingungsdämpfer, die das Drehen von Bohrungen bei Auskragungen von 7-10 Durchmessern erlauben (in Versionen mit abgestimmtem Dämpfer bis 14×D), wo eine gewöhnliche Stahlstange schon bei 4×D zu rattern beginnt. Silent Tools lösen ein Problem, das sich mit Parametern nicht umgehen lässt: Werkzeugschwingungen bei großer Auskragung. CoroTurn® SL mit Silent-Tools-Köpfen ist heute Standard beim Drehen tiefer Bohrungen in Zylindern und Hydraulikgehäusen.
Innovative Schneidstoffe verändern die Wirtschaftlichkeit der Drehwerkzeuge von der anderen Seite: Hartmetallsorten mit PVD- und CVD-Beschichtungen kontrollierter Eigenspannung, Sialon-Keramik für Gusseisen und Superlegierungen, CBN für gehärtete Stähle. Der Werkzeugverschleiß wird über die Breite der Verschleißmarke auf der Freifläche (VB) gemessen, und das Verschleißmanagement in der Serienfertigung bedeutet Plattenwechsel nach Stückzahl, bevor sich die Verschleißmarke in Maß und Rauheit niederschlägt. Mehr zu Aufbau und Auswahl in unserem Artikel über Zerspanungswerkzeuge.
Schnittdaten beim Längsdrehen
Die Parameter des Längsdrehens sind das klassische Trio: Schnittgeschwindigkeit vc, Vorschub f und Schnitttiefe ap - und dieses Trio, nicht der Maschinentyp, entscheidet über das Ergebnis. Gewählt werden sie genau in dieser Reihenfolge, aber ihre Rollen sind verschieden. Die Schnitttiefe bestimmt die Zahl der Schnitte und das Zeitspanvolumen; f formt die Oberfläche und die Schneidenbelastung; vc regiert Temperatur und Standzeit. Die Parameter wirken nicht isoliert: Dasselbe f bei anderem Einstellwinkel liefert einen anderen Span, dasselbe vc bei anderer Plattensorte eine andere Standzeit.
Schnitttiefe und Vorschub f
Die Schnitttiefe beim Schruppen begrenzen Maschinenleistung, Spannsteifigkeit und Schneidkantenlänge der Platte: Bei einer CNMG 12 liegt ap typisch bei 2-5 mm, bei großen Schruppplatten bis 8-10 mm. Die Schruppstufe soll das Aufmaß so schnell wie möglich entfernen, arbeitet also mit großem ap und großem f (0,3-0,6 mm/U), und die Oberflächenqualität ist zweitrangig. Das Schruppen lässt ein Aufmaß von 0,5-1,5 mm pro Seite stehen; das Schlichten - Feindrehen - nimmt es in ein bis zwei Schnitten mit f = 0,08-0,2 mm/U und kleinem ap (0,3-1 mm) ab. Der Vorschub ist dabei der Parameter mit dem größten Einfluss auf die Rauheit: Die theoretische Profilhöhe wächst mit dem Quadrat von f (Rz ≈ f² / 8rε), sodass eine Halbierung von f das theoretische Profil vierfach verbessert. Unter einer bestimmten Grenze hilft f allerdings nicht mehr: Die Schneide beginnt zu quetschen statt zu schneiden, und die Oberflächenqualität verschlechtert sich. Faustregel: f beim Schlichten nicht kleiner als der halbe Eckenradius, beim Schruppen nicht größer als der halbe Radius, damit die Ecke nicht bricht. Die Wahl von f und ap ist immer ein Kompromiss zwischen Produktivität, Standzeit und Belastung des Systems.
Schnittgeschwindigkeit
Der Wert von vc wird aus dem Katalog für das Paar Werkstoff-Sorte entnommen: für Kohlenstoffstähle und beschichtetes Hartmetall 200-350 m/min, für rostfreie Stähle 120-200, für Gusseisen 150-300, für Aluminium 500-1500 m/min und mehr. Hohe Schnittgeschwindigkeit verkürzt die Hauptzeit und verringert die Neigung zur Aufbauschneide, aber nach der Taylor-Gleichung fällt die Standzeit exponentiell: Eine Geschwindigkeitserhöhung um 20 % kann die Standzeit halbieren. Hohe Schnittgeschwindigkeit ist dort sinnvoll, wo die Maschinenstunde teuer und die Platte billig ist; bei teuren Sonderwerkzeugen und schwer zerspanbaren Werkstoffen geht man tiefer. Beim unterbrochenen Schnitt (Passfedernuten, Querbohrungen in einer Welle) wird vc um 20-30 % gesenkt und eine Platte mit zäherer Ecke gewählt. Hohe Drehzahlen verlangen zudem eine stabile Aufspannung: Bei 3000 U/min erzeugt ein unwuchtiger Flansch Schwingungen, die kein Spanbrecher kaschiert.
Optimierung der Schnittdaten
Die Optimierung der Schnittdaten beim Längsdrehen beginnt mit einer Lehrbuchregel: zuerst die maximale Schnitttiefe, dann das maximale f, zuletzt vc. Tiefe und f erhöhen das Zeitspanvolumen (Q = vc · f · ap) nahezu ohne Einfluss auf die Standzeit, vc auf Kosten der Standzeit. Die Optimierung ist dann die Suche nach dem Minimum der Summe aus Werkzeugkosten und Maschinenzeitkosten: Die wirtschaftliche Geschwindigkeit liegt unter der Geschwindigkeit maximaler Produktivität. In der Praxis geschieht das iterativ: Man protokolliert die Stückzahl pro Schneide, prüft den Verschleiß unter der Lupe und korrigiert einen Parameter nach dem anderen, mit Blick auf Bearbeitungsqualität und Standzeit. Optimierung auf Programmebene bringt mehr als der Kauf einer neuen Maschine: Im Seriendrehen ist eine Zyklusverbesserung um 15-20 % ohne Investition die Regel, nicht die Ausnahme. Wenn die teuerste Minute der CNC-Bearbeitung die ist, in der die Maschine steht, ist die zweitteuerste die, in der sie zu langsam schneidet.
Einsatz von Kühlschmierstoff
Der Einsatz von Kühlschmierstoff beim Längsdrehen hat drei Ziele: Wärme aus der Schnittzone abführen, den Kontakt Span-Schneide schmieren und Späne wegspülen. Bei Kohlenstoffstählen mit beschichtetem Hartmetall wird oft trocken oder mit Minimalmengenschmierung gedreht; bei rostfreien Stählen, Titan und Superlegierungen kann Hochdruckkühlung (70-80 bar, Systeme wie CoroTurn HP) die Standzeit um Dutzende Prozent verlängern und den Bruch des Fließspans erzwingen. Bei Keramik und Hartdrehen wird meist kein Kühlmittel eingesetzt: Der Thermoschock lässt die Platte reißen.
Präzise CNC-Bearbeitung: Feindrehen, Toleranzen und Oberflächenqualität
Präzise Schlichtbearbeitung ist nicht nur ein kleineres f; die Qualität des Schlichtens baut auf mehreren Bedingungen zugleich auf. Präzisionsdrehen verlangt eine steife Maschine in gutem thermischem Zustand, eine gewuchtete Aufspannung, eine scharfe Platte mit kleinem Eckenradius und Maßkontrolle zwischen den Schnitten. Feindrehen auf einem guten Drehzentrum erreicht Maßtoleranzen von IT7-IT8 und eine Rauheit von Ra 0,8-1,6; Präzisionsdrehen mit Wiper-Platten (mit modifiziertem Eckenprofil, das die Rauheitsspitzen glättet) liefert Ra 0,4-0,8 bei doppeltem f gegenüber einer Standardplatte. Feinhartdrehen mit CBN-Platten erreicht IT6 und Ra 0,2 - ein Niveau, das vor einem Jahrzehnt dem Schleifen vorbehalten war. Präzisionsdrehen verlangt jedoch Konsequenz: dieselbe Platte, dasselbe vc, dasselbe Aufmaß für den Schlichtschnitt, denn jede Änderung verändert die Belastung und damit die Durchbiegung der Welle und das Maß.
Präzise CNC-Bearbeitung beim Längsdrehen scheitert am häufigsten an zwei Problemen: Werkstückdurchbiegung und Kegelfehler. Eine schlanke Welle zwischen Spitzen biegt sich unter der Passivkraft in der Mitte am stärksten durch - daher κr nahe 90°, eine Lünette und kleines ap im Schlichtschnitt. Der Kegelfehler entsteht aus der Fluchtungsabweichung von Reitstock und Spindel sowie aus der Werkzeugdurchbiegung, und er wird korrigiert, indem man das Teil nach dem ersten Schnitt an beiden Enden misst. Präzise CNC-Bearbeitung bedeutet daher Messung im Zyklus: Werkstückmesstaster messen den Durchmesser nach dem Schruppschnitt und korrigieren den Werkzeugkorrekturwert vor dem Schlichtschnitt. Feindrehen in Serie heißt auch Wärmemanagement: Die ersten Stücke nach dem Warmlaufen der Maschine haben ein anderes Maß als das hundertste, deshalb fahren gute Betriebe die Spindel warm und kompensieren die Drift. Welche Maßtoleranzen wirklich Geld kosten und welche sich lockern lassen, haben wir in Toleranzen und Bearbeitungskosten beschrieben.
Oberflächenqualität nach dem Drehen
Die Oberflächenqualität nach dem Längsdrehen beschreiben vor allem die Rauheitswerte Ra und Rz. Die Werkstückoberfläche nach dem Drehen trägt eine charakteristische, gerichtete Schraubenspur, deren Steigung dem Vorschub entspricht - deshalb wird die Rauheit senkrecht zu den Spuren gemessen, entlang der Mantellinie. Die Oberflächenqualität beeinflussen der Reihe nach: Vorschub und Eckenradius (theoretisches Profil), Werkzeugverschleiß (die Verschleißmarke auf der Freifläche prägt sich in die Oberfläche), Aufbauschneide bei zu niedrigem vc, Schwingungen und Systemsteifigkeit. Die Oberflächenqualität verschlechtert sich sprunghaft, wenn die Platte den kritischen Verschleiß überschreitet - eines der empfindlichsten Signale für den Schneidenwechsel. Die Oberflächenbearbeitung kann auch die letzte Operation sein: Glattwalzen nach dem Drehen verdichtet die Randschicht und liefert Ra 0,1-0,2 ohne Schleifen. Wie man Ra- und Rz-Anforderungen auf der Zeichnung liest, erklären wir im Artikel über die Oberflächenrauheit.
Schnittkräfte und Schwingungen
Die Schnittkräfte beim Drehen werden in drei Komponenten zerlegt: die Hauptschnittkraft Fc (tangential, leistungsbestimmend), die Vorschubkraft Ff und die Passivkraft Fp. Sie wachsen proportional zum Spanungsquerschnitt (ap · f) und hängen über die spezifische Schnittkraft kc vom Werkstoff ab; geringere Schnittkräfte erhält man durch positive Plattengeometrie, eine scharfe Schneide und - paradoxerweise - ein größeres f bei kleinerer Tiefe, weil die spezifische Schnittkraft mit der Spanungsdicke sinkt. Geringere Kräfte bedeuten weniger Wellendurchbiegung, weniger Schwingungen und bessere Bearbeitungsqualität. Schwingungen treten auf - und prägen sich in die Werkstückoberfläche - wenn die Steifigkeit des Systems mit der Belastung nicht mithält: bei langer Bohrstangenauskragung, einem dünnwandigen Ring im Futter oder einer schlanken Welle ohne Abstützung. Die Abhilfen der Reihe nach: kleineres ap, größeres f (ein dickerer Span stabilisiert), Änderung von κr, kleinerer Eckenradius, Abstützung - und bei tiefen Bohrungen Silent Tools statt einer gewöhnlichen Bohrstange. Der Einsatz von Prozessüberwachungssystemen (Messung der Spindelleistung, Schwingungssensoren) erkennt Schneidenverschleiß und Schwingungen, bevor der Bediener sie sieht.
Produktionsautomatisierung beim Drehen
Die Produktionsautomatisierung beim Drehen ist einfacher als in den meisten anderen Zerspanungstechnologien, weil das Ausgangsmaterial - die Stange - von Natur aus zuführbereit ist. Ein Stangenlader mit automatischem Abstechen, ein Greifer für das fertige Teil, eine Gegenspindel für die Rückseite und ein Späneförderer bilden eine Zelle, die eine ganze Schicht ohne Bediener läuft. Die Automatisierung auf Langdrehautomaten geht weiter: Ein Dutzend und mehr Werkzeuge auf mehreren Schlitten arbeiten gleichzeitig, und das Teil verlässt die Maschine komplett fertig, mit Gewinden, Nuten und Fräsungen.
Der Einsatz adaptiver Regelsysteme ist die nächste Stufe: Das System misst in Echtzeit Spindelleistung oder Belastung und korrigiert f so, dass die Schneidenbelastung unabhängig vom schwankenden Aufmaß eines Schmiede- oder Gussteils konstant bleibt. Beim Schruppen von Schmiedeteilen verkürzt adaptive Regelung die Zykluszeit um 10-30 %, weil f nicht mehr für den schlimmsten Fall gewählt werden muss. Der Einsatz von Prozessüberwachungssystemen schließt die Schleife: Die Erkennung eines Plattenbruchs stoppt den Zyklus, und der Leistungstrend sagt das Standzeitende voraus. Die Produktivität einer automatisierten Zelle misst sich nicht mehr an der Zykluszeit, sondern an der Zahl der Gutteile pro Tag - und dort zeigt sich der Wert gut gewählter Bearbeitungsparameter.
CNC-Drehdienstleistungen: Wann man auslagert
CNC-Drehdienstleistungen sind die am häufigsten zugekaufte Zulieferleistung in der Metallbearbeitung - aus einem einfachen Grund: Fast jede Maschine enthält Wellen und Buchsen, und nicht jedes Unternehmen hat eigene Drehkapazität. Drehdienstleistungen bieten sowohl kleine Werkstätten mit zwei Maschinen als auch große Produktionsbetriebe, die freie Kapazitäten nutzen; ein Beispiel für die zweite Gruppe ist CPP PREMA, ein Pneumatikhersteller aus Kielce in Polen, der neben dem eigenen Sortiment spezialisierte CNC-Drehdienstleistungen für externe Kunden erbringt. Bei der Wahl eines Drehdienstleisters sollte man drei Dinge prüfen: den Maschinenpark (gibt es ein Drehzentrum mit angetriebenen Werkzeugen und Gegenspindel, damit das Teil in einer Aufspannung fertig wird), die Qualitätskontrolle (Lehren, Rauheitsmessgerät, gegebenenfalls Koordinatenmessmaschine) und die Erfahrung mit dem jeweiligen Werkstoff - das Drehen von rostfreiem Stahl und Titan ist eine andere Liga als das Drehen von Automatenstahl.
Der Preis einer solchen Leistung ergibt sich aus dem oben Beschriebenen: aus der Hauptzeit (Aufmaßvolumen geteilt durch das Zeitspanvolumen bei den gegebenen Parametern), der auf das Los verteilten Rüstzeit, der Zahl der Aufspannungen und den Genauigkeitsanforderungen. Eine Welle in Allgemeintoleranz und eine Welle mit h6-Lagerzapfen sind zwei verschiedene Prozesse - die zweite hat einen zusätzlichen Schlichtschnitt, Messung und oft Schleifen. In der MetronQ-Kalkulation wird die Geometrie eines Drehteils automatisch erkannt: Die Engine erkennt Zylinderflächen, Kegel, Gewinde und Nuten, rechnet sie mit realistischen Parametern in Schrupp- und Schlichtzeit um, und Toleranzen und Rauheit wirken als Zeitmultiplikatoren. Der Kunde sieht den Preis binnen einer Minute, mit Staffeln für verschiedene Mengen; die Kosten des Tools für den Betrieb stehen in der Preisübersicht. Die vollständige Preisaufschlüsselung aus Sicht des Bestellers - Sätze, Werkstoffe, Losgrößen und Beispielkalkulationen - zeigt unser Ratgeber zum Kalkulieren der Zerspanung.
Häufig gestellte Fragen zum Längsdrehen
Was ist Längsdrehen? Drehen, bei dem die Werkzeugbewegung parallel zur Rotationsachse des Werkstücks verläuft; es entsteht eine zylindrische Außenfläche (Wellen, Zapfen) oder Innenfläche (Bohrungen, Buchsen). Es ist die Grundoperation der Drehmaschine und der Ausgangspunkt für die meisten Drehteile.
Welche Dreharten gibt es? Nach der Richtung der Werkzeugbewegung: Längs-, Plan- (Stirnflächen, Abstechen) und Kegeldrehen; nach der Art der Formgebung: Form-, Kopier- und Wälzdrehen; gesondert unterscheidet man Gewindedrehen und Hartdrehen. Auf CNC-Maschinen werden mehrere davon in einem Zyklus ausgeführt.
Worin unterscheiden sich Schruppen und Schlichten? In Ziel und Parametern. Die Schruppstufe entfernt das Aufmaß mit großem ap und großem f ohne Rücksicht auf die Oberfläche; das Feindrehen nimmt die letzten Zehntelmillimeter mit kleinem f und scharfer Platte ab, um das Maß in der Toleranz und die geforderte Rauheit zu erreichen. Die Trennung beider Stufen begrenzt den Einfluss von Kräften und Wärme auf das Endergebnis.
Welchen Einstellwinkel soll ich wählen? Für das Drehen bis an den Absatz und für schlanke Wellen 90-95°, weil er die kleinste Passivkraft liefert und das Drehen des Absatzes erlaubt. Für steife Teile und das Schruppen 45-75°: dünnerer Span, längere Standzeit, größeres zulässiges f. Ein Wert unter 90° erhöht die Radialkraft und eignet sich daher nicht für dünne Wellen ohne Abstützung.
Wie wähle ich die Parameter für das Längsdrehen? Aus dem Katalog des Plattenherstellers für das Paar Werkstoff-Sorte, dann Korrektur an der Maschine. Schrupp-f 0,3-0,6 mm/U, Schlicht-f 0,08-0,2 mm/U; vc für Stahl mit Hartmetall 200-350 m/min. Die Drehzahl folgt aus n = 1000·vc / (π·D), wobei D der Werkstückdurchmesser ist.
Welche Genauigkeit liefert das CNC-Drehen? Standardmäßig IT7-IT8 und Ra 0,8-1,6; Präzisionsdrehen mit Wiper- oder CBN-Platten auf einer steifen Maschine erreicht IT6 und Ra 0,2-0,4, womit sich das Schleifen in vielen Anwendungen einsparen lässt. Voraussetzung sind die thermische Kontrolle der Maschine und Messung im Zyklus.
Woher kommen Schwingungen beim Längsdrehen und wie beseitigt man sie? Aus unzureichender Systemsteifigkeit gegenüber den Belastungen: lange Auskragung, dünne Wände, schlanke Welle. Es helfen kleineres ap, größeres f, κr nahe 90°, kleinerer Eckenradius, Abstützung mit Lünette und beim Ausdrehen tiefer Bohrungen gedämpfte Stangen wie Silent Tools.
Wann Hartdrehen statt Schleifen? Wenn das Teil auf 45-65 HRC gehärtet ist, eine einfache Rotationsgeometrie hat und IT6-IT7 mit Ra 0,2-0,4 verlangt. CBN-Drehen in einer Aufspannung ist dann schneller und günstiger als die Schleifmaschine - vorausgesetzt, die Maschine ist steif und der Schnitt kontinuierlich.
ThemenDrehenZerspanungSchnittdaten
Quellen
- 1.K. Jemielniak, "Obróbka skrawaniem", Verlag der TU Warschau (Drehkinematik, Schneidengeometrie, Schnittkräfte)
- 2.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT (Einstellwinkel, Spanungsdicke, Taylor-Gleichung)
- 3.W. Olszak, "Obróbka skrawaniem", WNT (Dreharten, Parameterwahl)
- 4.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warschau 1972 (Drehmaschinen-Tabellen)
- 5.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (CoroTurn HP, CoroTurn SL, Silent Tools, empfohlene Parameter)
- 6.ISO 513 (Werkstoffgruppen)
- 7.ISO 286 (IT-Toleranzen).
Weiterlesen
- Zerspanung: Wie die spanende Bearbeitung funktioniert - Arten, Genauigkeit, AnwendungenDie Zerspanung ist das Fundament der Teilefertigung: vom Stangenmaterial zum Bauteil mit Hundertstel-Genauigkeit. Wir erklären, wie sie funktioniert.
- Endbearbeitung: Arten, Etappen und OberflächenqualitätDie Endbearbeitung macht aus der Rohform das fertige Teil: Maß, Glätte, Aussehen. Wir erklären ihre Arten und warum sich der Prozess in Etappen teilt.
- Schnittgeschwindigkeit: Definition, Wahl und PraxisDie Schnittgeschwindigkeit bestimmt Temperatur, Verschleiß und Kosten der Bearbeitung. Wir erklären, was sie von der Drehzahl trennt und wie man sie wählt.
Auf Ihrem eigenen Teil ausprobieren
Legen Sie ein Konto an, laden Sie Ihre STEP-Dateien hoch und vergleichen Sie die Preise mit Ihren eigenen. Die ersten 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen