平面度公差:符号、公差带与测量
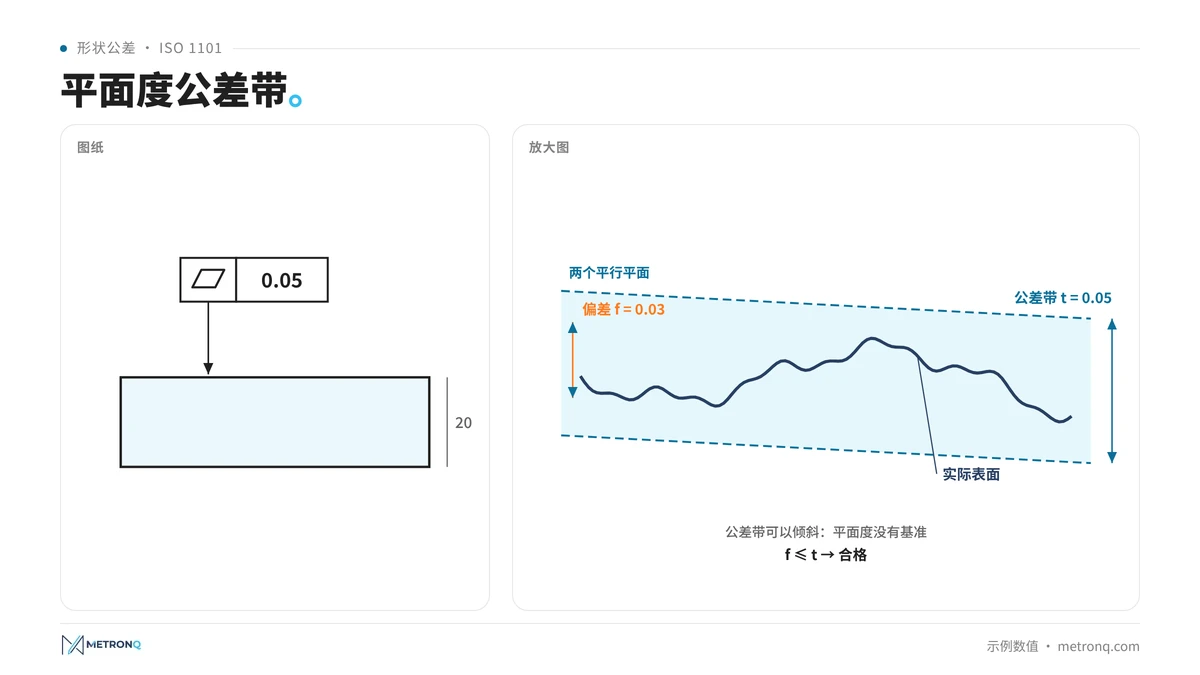
平面度公差是一种形状公差,规定实际表面可以偏离理想平面多少。图纸上用公差框格标注,框格内是平行四边形符号和以毫米为单位的数值,例如0.05。公差带是相距该数值的两个平面之间的空间,整个表面都必须落在其中。
平面度:定义与公差带
平面度描述表面偏离公共平面的程度。按照ISO 1101,实际表面必须位于两个平行平面之间,两平面的距离等于框格中的数值。这里没有基准,也不涉及尺寸,只看形状。这样的平面可以任意倾斜,仍然合格。
理想平面只存在于CAD模型中。任何铣削或磨削过的表面都有凸起、凹陷和扭曲。表面的平面度误差是包容全部被测表面的两个平面之间的最小距离。如果误差为0.03 mm,而图纸要求0.05,该表面合格。
平面度与方向无关:一块板相对基准倾斜几度,仍然可以满足框格中的要求。方向由其他公差控制,下文会介绍。带平面度框格的平面通常是贴合面、密封面、导轨面或壳体底面。
几何公差:形状与位置
几何公差限制要素的形状、方向、位置或跳动,也就是仅靠尺寸无法描述的内容。国际标准化组织(ISO)发布的ISO 1101把它们分为四组。平面度属于形状公差组,和这一组的所有公差一样,从不带基准。
按照ISO 8015的独立原则,尺寸与几何特征相互独立。板厚20 ±0.1不说明任何形状信息,因为厚度是在两点之间局部测量的。所以一块板可以厚度合格,却像小船一样弯曲。尺寸偏差的计算方法见我们关于尺寸公差的文章。
形状公差:平面度、直线度、圆度、圆柱度
形状公差针对单一要素,把它与自身的理想形状比较,不需要基准。这里的理想形状就是平面。这一组包括直线度、平面度、圆度和圆柱度,以及不带基准标注时的线轮廓度和面轮廓度。每一种公差的公差带形状都不同。
每个要素在图纸上都有定义的理想形状,框格说明实际要素可以偏离多远。ISO 1101和专项标准(例如平面度的ISO 12781)规定了公差带以及结果的评定方法。直线度评定的是实际线的偏差,而平面度评定的是整个表面。
在功能取决于几何形状的地方值得标注形状公差,例如密封、贴合和导向。标准不给出推荐数值,所以公差带要根据功能和加工能力选择。非功能表面最好不标框格,因为每个框格都意味着多一次测量,其余部分由标题栏中的一般公差覆盖。
位置、方向和跳动公差
位置公差限制要素相对基准的位置,方向公差限制其倾斜。方向公差包括平行度、垂直度和倾斜度,位置公差包括位置度、同轴度和对称度。它们都参照框格中给出的基准,这是它们与形状公差组的区别。
位置度最常用于孔的轴线:圆柱形公差带是直径等于框格数值的圆柱,其轴线由理论正确尺寸确定。圆柱形公差带用数值前的Ø符号表示,孔的轴线在全长上都必须位于其中。实际位置偏差是轴线到理想位置的距离,测量报告常以直径(即两倍值)给出。
位置度的允许偏差是公差带直径的一半,因为轴线可以向任何方向偏离公称位置。位置度为Ø 0.1时,允许的径向偏差是0.05 mm。如果轴线偏离更远,就超出了公差,孔可能对不上配合孔。
平面度与形状和位置公差:谁限制谁
四组公差构成层级关系:方向公差同时限制形状,位置公差同时限制方向和形状。相对基准A的平行度0.05会自动把该表面的形状误差限制在0.05以内,因为它的公差带同样是两个平行平面,只是方向与基准平行。
因此,只有当形状要求比平行度更严时才单独标注形状框格,例如平行度0.05、平面度0.02。壳体上两个相互平行的贴合面常常有两个框格:一个是相对基准的平行度,另一个是更严且不带基准的形状公差。没有第二个框格的平行面,其形状只受平行度限制。
相互平行的表面从基准测量,带有自身形状框格的表面还要在平板上检查。如果两个平行表面功能不同,例如贴合面和安装面,应给出不同的数值,因为两个面都标严公差只会增加成本,没有好处。
按照旧国家标准(例如旧的波兰PN标准)绘制的图纸有时使用综合公差,例如垂直度与平面度的综合偏差:每个表面必须位于两个垂直于基准的平面之间。在ISO体系中,普通的方向公差就能达到同样效果,因为它的公差带同时覆盖形状和倾斜。
几何公差符号与机械制图
几何公差符号是ISO 1101中的14个符号,机械制图把它们放在公差框格中。平面度是平行四边形,直线度是一条线,圆度是圆,平行度是两条斜线,位置度是带十字的圆。不带基准的特征框格有两格,带基准的公差有三格或更多。
| 组别 | 特征 | 基准 |
|---|---|---|
| 形状 | 直线度、平面度、圆度、圆柱度 | 无 |
| 形状、方向或位置 | 线轮廓度、面轮廓度 | 取决于标注 |
| 方向 | 平行度、垂直度、倾斜度 | 有 |
| 位置 | 位置度、同轴度、对称度 | 有 |
| 跳动 | 圆跳动、全跳动 | 有 |
位置公差符号后面的格子里通常写基准字母,基准要素在图上用基准三角形和字母标出。不带基准字母的位置公差很少见,例如用于一组孔之间的相对位置。如果框格中的基准字母在图纸上不存在,标注就有歧义,因为不知道从哪里测量。
平面度框格是这样的:平行四边形、数值0.05,没有别的内容。指引箭头指向表面;如果指的是中心平面,则指向其尺寸线。形状公差符号总是位于框格的第一格。
符号只是标注的一半。质量控制检查什么,还取决于给出的公差值和可能的修饰符,例如说明要求只适用于表面的某个选定区域。
公差带:定义、形状与大小
ISO 1101对公差带的定义很简单:公差带就是实际要素必须位于其中的区域。公差带的形状取决于特征和框格中的标注。平面度是两个平面之间的空间,孔轴线的位置度是圆柱,圆度是圆环。
许多教材把它称为一层:平面度公差带是一层厚度等于框格数值的空间。公差带的大小取决于这个数值;对于位置度,公差带的位置还取决于方框中的理论正确尺寸,它们确定圆柱轴线的位置。
公差带必须包含实际表面的每一个点,而不是它们的平均值。只要有一个凸出的点,即使其余部分完美,要素也不合格。表面在整个长度和宽度上都必须落在公差带内,局部凹坑也不例外,所以测点不能太少。
平面度公差带在空间中不固定:两个平面可以自由平移和倾斜,只要两者之间的距离等于框格数值。公差带随表面浮动。只有带基准的公差(例如平行度或位置度)中,公差带的位置才是固定的。
举例:对于平面度公差带为0.05 mm的平面,公差带是一层0.05 mm厚的空间,放置到能包容整个表面的位置。对于Ø 0.1的孔位置度,公差带是直径0.1 mm的圆柱。正是这种简单的公差带形状,使平面度比带基准的公差测量得更快。
公差值的分级:如何选取
公差值分级是一个数值系列,设计者根据表面大小和功能要求从中选取。如果图纸没有给出框格,数值和等级来自ISO 2768-2的H、K、L三个等级,数值随表面长度增大。
| 表面最长边 [mm] | H | K | L |
|---|---|---|---|
| 至10 | 0.02 | 0.05 | 0.1 |
| 大于10至30 | 0.05 | 0.1 | 0.2 |
| 大于30至100 | 0.1 | 0.2 | 0.4 |
| 大于100至300 | 0.2 | 0.4 | 0.8 |
| 大于300至1000 | 0.3 | 0.6 | 1.2 |
| 大于1000至3000 | 0.4 | 0.8 | 1.6 |
数值单位为毫米。标题栏中写“ISO 2768-mK”,意味着200 mm长的板平面度为0.4 mm,这对密封面通常不够。该标准第2部分已于2021年撤销,但在图纸上仍很常见,详见我们关于ISO 2768一般公差的文章。较早的国家标准(例如波兰PN-80/M-02138)按精度系列给出这些数值。
框格中的公差总是优先于表格。对于贴合面和密封面,由设计者参考相邻公差、密封要求和加工能力选定数值。了解装配要求和磨削成本的设计者,很少会标注比需要更严的数值。
面轮廓度及其偏差
面轮廓度公差(旧波兰标准称为“给定表面的形状”)控制由理论正确尺寸定义的表面。它的公差带位于理想表面两侧,宽度等于框格数值。当公称表面是曲面而不是平面时使用它,曲面零件常见于模具、叶片和凸轮等。
面轮廓度检查被标注表面的所有点是否与模型一致。偏差是实际表面上的点到理想表面的最大距离,沿法向测量。带基准时,面轮廓度还会限制位置;不带基准时,只限制被标注表面的形状。
对于线,对应的是线轮廓度。它的偏差是某一截面内轮廓的最大偏离,比较多个截面可以看出误差是局部的,还是在整个长度上重复出现。实际上面轮廓度是最通用的标注:它适用于平面、圆柱面和自由曲面,这些表面在三坐标测量机上与CAD模型比对检查。
给定表面与理论正确尺寸
给定表面是由方框中的理论正确尺寸定义的公称表面,这些尺寸不带公差。它们没有偏差,因为只用来确定理想表面的位置。全部公差由表面上的轮廓度框格承担,方框尺寸只负责定位。
因此,给定表面的要求要从两个地方读取:方框中的尺寸和公差框格中的数值。检验员把表面与模型比较:每个点的偏差都写入报告,报告列出偏差、要求和判定结果。报告中的偏差带正负号:正号表示在材料外侧,负号表示在材料内侧。
三坐标测量报告逐点列出偏差、要求和结果,线轮廓度则逐个截面列出。如果只有一个点超出公差带,通常是局部缺陷,例如毛刺,而不是整个几何形状的错误。
平面度测量:方法与精度
测量平面度,就是采集被测表面上许多点的高度,找到能最紧地包容所有点的两个平面。测量方法要根据公差值、表面大小和零件数量选择,因为这三项决定了所需的精度和测量时间。
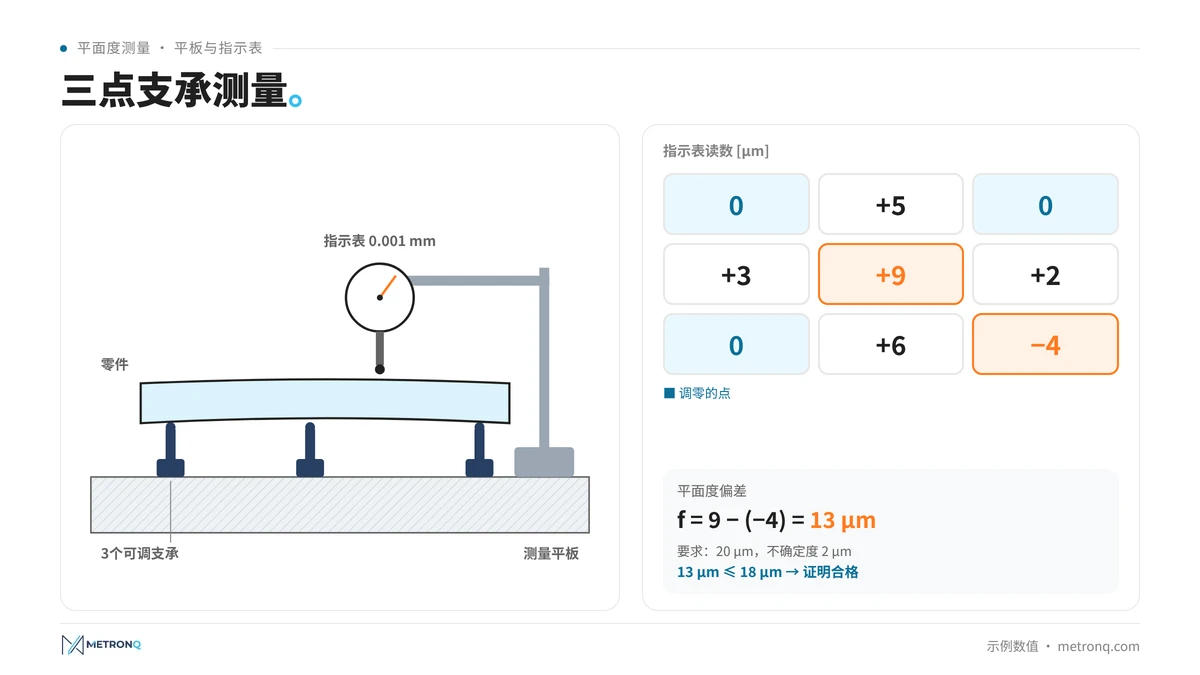
中小零件的精密平面度测量在测量平板上用指示表进行。零件放在三个可调支承上,把相距较远的三个点调到零,然后让指示表在测点网格上移动。偏差等于最大读数与最小读数之差:
其中:
- - 相对于通过三点的平面的平面度偏差 [mm],
- - 指示表最大读数 [mm],
- - 指示表最小读数 [mm]。
如果不先调平三个点,平板上的指示表显示的是相对平板的平行度,而不是形状。这是车间里最常见的错误,因为零件的倾斜会使结果偏大。薄零件还需要无夹紧力的支承,否则会在自重下下垂;用手拿着的零件会受热变形。
测量方法、精度与应用
测量方法应根据其不确定度与公差之比来选择。方法、精度和测量时间相互关联:刀口尺和塞尺快但粗略,平板加指示表能达到微米级,光学平晶能达到十分之一微米,三坐标测量机则给出完整的表面图。
| 方法与精度 | 应用 | 说明 |
|---|---|---|
| 刀口尺和塞尺 | 快速检查,大公差 | 检查线,而不是整个表面 |
| 测量平板、支承、指示表 | 几百毫米以内的零件 | 必须先调平三个点 |
| 光学平晶 | 研磨和抛光表面 | 干涉条纹,零点几微米 |
| 电子水平仪、自准直仪 | 测量平板、机床床身 | 沿网格线测量 |
| 三坐标测量机 | 完整表面图和报告 | 结果取决于测点数量 |
研磨件用光学平晶检查:把平晶放在表面上,在单色光下数干涉条纹。每条条纹相当于半个波长:
其中:
- - 偏差条纹数 [-],
- - 光的波长,例如约0.59 µm [µm]。
所以两条条纹约相当于0.59 µm。几米长的大表面用电子水平仪或自准直仪测量:在连续的各段上测量角度,再累加成轮廓。机床床身与小贴合面需要的测量方法、精度和测点数量都不同。
最小区域法与基准平面
最小区域法寻找能包容被测表面所有点、且彼此最近的两个平面。它是ISO 1101的默认评定方法,得到的偏差最小。最小二乘法计算更快,但结果相等或更大。
在三坐标测量机上,软件把理想基准平面拟合到采集的点上,结果是最高点和最低点到该平面距离之和。最小二乘平面位于点群的“中间”,而最小区域则接触最外侧的点。当结果接近极限时,值得用最小区域法重新计算。
结果所参照的平面不必与工作台或任何基准平行。每个点的高度都从这个平面量起,而不是从测量平板量起。测点的数量和分布很重要:网格过稀会漏掉被测零件上的凹坑,偏差可能被低估。
平面度测量精度与不确定度
平面度测量的精度取决于平板、指示表、支承和温度。每个测量结果都有不确定度,所以报告中只有一个数字是不够的。经验法则是:量具的不确定度应比公差小几倍,最好约十倍,这样才不会占用公差带。
允许的不确定度由平面度要求决定。对于0.02 mm,分度值0.01 mm的指示表不够用,需要分度值0.001 mm的千分表和更高精度等级的平板。按照ISO 14253-1,只有当偏差落在扣除不确定度后的公差范围内时,供方才能证明合格。
示例(示例数值):200 × 120 mm的板,平面度要求0.02 mm,9点网格,极端读数为+0.009和-0.004 mm。平面度偏差为0.009 - (-0.004) = 0.013 mm。不确定度为0.002 mm时,0.013 mm小于0.018 mm,因此证明符合要求。
如果在相同要求下偏差为0.019 mm,结果就落在不确定度区间内,没有更精确的方法,供方和需方都无法判定是否合格。
量具校准
量具校准是把量具读数与已知不确定度的标准器比较,结果是一份带修正值的校准证书。平面度测量首先要校准测量平板、指示表和三坐标测量机,因为这些量具的任何误差都会直接进入测量结果。
花岗岩平板用电子水平仪或自准直仪沿网格线检查,因为它的工作面也会偏离平面。三坐标测量机按ISO 10360验证,指示表在指示表检定仪上检查。校准周期由企业根据使用频率和所需精度确定。
质量控制:测量结果与图纸要求
平面度的质量控制最终是一个简单的判定:偏差要么在公差带内,要么不在。要让这个判定可靠,就必须知道结果是怎么得到的:用什么方法、测了多少点、不确定度是多少。没有记录方法的质量控制只是一个数字。
质量控制重视重复性。同一批零件由两个人检查,结果应该相近;差异通常来自不同的测点网格或不同的放置方式。所以检验指导书要写明测点数量、评定方法、量具以及抽检哪一件。
检查表面平面度要先清洁零件和平板,并让温度均衡。刚从机床上取下的零件温度较高,可能略有弯曲。只有在清洁的表面、稳定的温度和有记录的方法下,得到的结果才能经得起客户投诉的检验。
质量控制还要把同一批零件相互比较。如果所有被测零件的偏差形状相似,例如都是凹的,原因在于工艺,而不是偶然误差。偏差类型不同的零件,更可能说明有损伤或测量错误。
基准表面的平面度与基准要素
作为其他公差基准的表面,本身需要良好的形状。如果基准要素是凸的,零件会在平板上晃动,以它为基准的每个公差都是在偶然的位置上测量的。因此基准A上常常标有平面度框格。
基准的平面度往往比以它为基准的公差严几倍,例如基准平面度0.01 mm,平行度0.05 mm。基准要素还应便于测量和在机床上装夹;在铸件或大板上,常用基准目标代替整个基准要素。
ISO 5459定义的基准目标是零件与测量或装夹夹具的接触点。在毛坯表面上,完整的基准要素不稳定,此时用三个基准目标建立基准平面。图上用叉号标出目标点,旁边画一个分成两半的圆,写上字母和编号。
基准目标应尽量分开布置,这样基准平面才稳定。每个基准目标在加工和检验中应保持一致,否则检验结果无法反映零件在机床上的实际放置状态。理想基准平面就通过这三个基准目标。
加工如何影响平面度与成本
加工后的平面度取决于零件刚度、装夹、材料内应力和刀具设置。夹在虎钳中的薄板会变形,松开后回弹,在机床上平整的表面取下后就不平了。主轴略微倾斜的端面铣削会产生略微凹陷的表面。
轧制材料有内应力,去除材料时会释放出来,所以公差要求严的板要分几次装夹加工,并翻面和去应力退火。根据《Manufacturing Process Selection Handbook》,精磨可达到约每米20 µm的平面度;需要精密表面时,磨削之后进行研磨,通常只去除0.005-0.01 mm。每一步都是一道额外的工序、装夹和测量。
每道这样的工序都有自己的时间和成本,会体现在报价中。在MetronQ的车间面板中,零件价格按工序拆分,工艺员能立刻看到严格平面度带来的额外磨削成本。公差与价格的关系详见我们关于公差与CNC加工成本的文章。
关于平面度及其测量的常见问题
平面度与面轮廓度公差有什么区别?
平面度只适用于公称为平面的表面,没有基准,公差带是相距框格数值的两个平面。面轮廓度适用于由理论正确尺寸定义的任何表面,并且可以带基准。因此,平面度是面轮廓度的一个特殊而简单的情况,测量和评定也更容易。
如何选择平面度测量方法,能达到什么精度?
方法要根据公差选择:不确定度应比公差值小几倍到十倍。0.1 mm用平板和分度值0.01 mm的指示表就够了,0.01 mm需要分度值0.001 mm的千分表或三坐标测量机,零点几微米则要用光学平晶和干涉条纹。
没有三坐标测量机时,如何检查平面的平面度?
把零件放在测量平板的三个支承上,把相距较远的三个点调到同一高度,然后让指示表在网格上移动。平面度偏差就是极端读数之差。这样得到的结果总是等于或大于最小区域法的结果,所以判定是偏安全的。
质量控制用的量具多久需要校准一次?
校准周期由企业在质量体系中规定,取决于使用频率、工作条件和所需精度。测量平板、指示表和三坐标测量机要定期在认可实验室校准,或在企业内部用持有有效证书的标准器校准。量具跌落或维修后,必须立即重新校准。
什么是形状公差,什么时候使用形状和位置公差?
形状公差是包括平面度、直线度、圆度和圆柱度的一组公差。当功能取决于单个表面的几何形状时使用它,例如密封。当相对基准的方向也很重要时,就把形状公差和位置公差结合使用,例如两个贴合面的平行度。
如何理解旧图纸上的综合平面度?
旧的波兰图纸有时会标注综合公差,例如平行度与平面度的综合偏差。它表示表面必须位于两个相对基准定向的平面之间。在ISO 1101中,普通的平行度公差就能达到同样效果,因为按定义它也限制该表面的形状。
参考来源
- 1.ISO 1101:2017, Geometrical product specifications (GPS) - Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 2.ISO 12781-1:2011, Geometrical product specifications (GPS) - Flatness - Part 1: Vocabulary and parameters of flatness
- 3.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications (withdrawn 2021)
- 4.ISO 8015:2011, Geometrical product specifications (GPS) - Fundamentals - Concepts, principles and rules
- 5.ISO 5459:2011, Geometrical product specifications (GPS) - Geometrical tolerancing - Datums and datum systems
- 6.ISO 14253-1:2017, Inspection by measurement of workpieces and measuring equipment - Part 1: Decision rules for verifying conformity or nonconformity with specifications
- 7.ISO 10360-2:2009, Acceptance and reverification tests for coordinate measuring systems (CMS) - Part 2: CMMs used for measuring linear dimensions
- 8.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6 (grinding, lapping)