Ebenheitstoleranz: Symbol, Zone und Messung
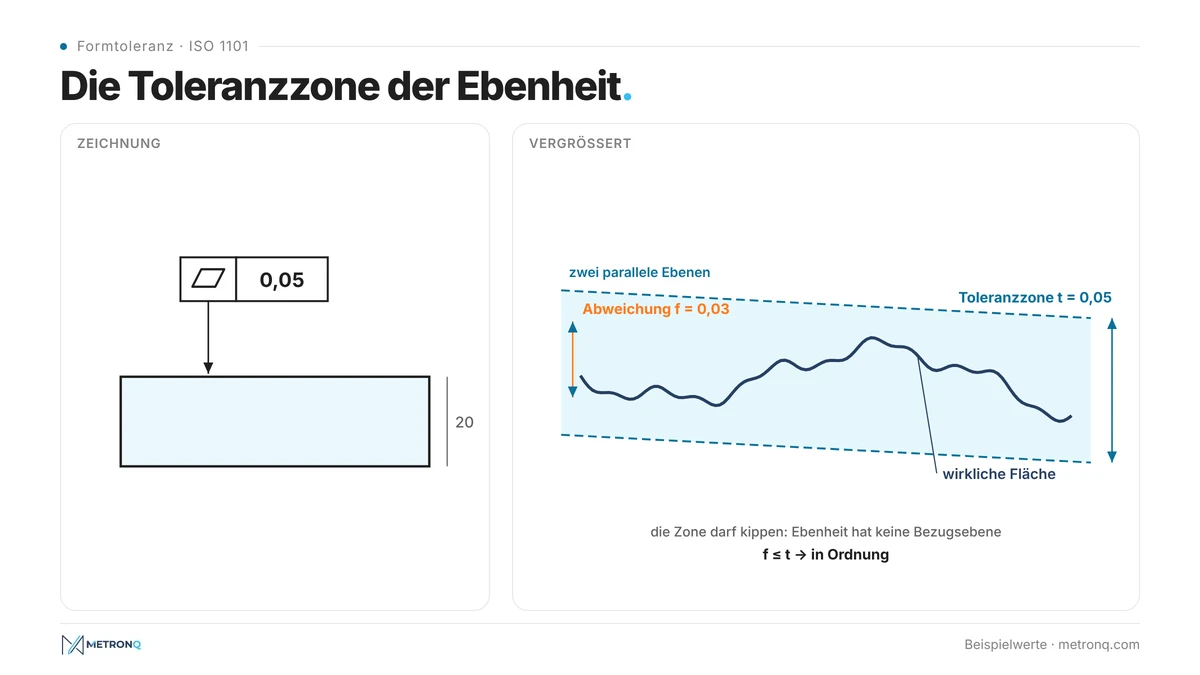
Die Ebenheitstoleranz ist eine Formtoleranz, die angibt, wie weit eine wirkliche Fläche von einer idealen Ebene abweichen darf. In der Zeichnung steht sie in einem Toleranzrahmen mit einem Parallelogramm als Symbol und einem Wert in Millimetern, z. B. 0,05. Die Toleranzzone ist der Raum zwischen zwei Ebenen in diesem Abstand, und die ganze Fläche muss hineinpassen.
Ebenheit: Definition und Toleranzzone
Die Ebenheit beschreibt, wie weit eine Fläche von einer gemeinsamen Ebene abweicht. Nach ISO 1101 muss die wirkliche Fläche zwischen zwei parallelen Ebenen liegen, deren Abstand dem Wert im Rahmen entspricht. Es gibt keinen Bezug und kein Maß, es zählt nur die Form. Eine solche ebene Fläche darf beliebig geneigt sein.
Eine ideale Ebene gibt es nur im CAD-Modell. Jede gefräste oder geschliffene Fläche hat Erhebungen, Mulden und Verwindung. Die Ebenheitsabweichung einer Fläche ist der kleinste Abstand zweier Ebenen, die die gesamte gemessene Fläche einschließen. Beträgt die Abweichung 0,03 mm und steht in der Zeichnung 0,05, ist die Fläche in Ordnung.
Die Ebenheit hängt nicht von der Lage ab: Eine Platte kann um einige Grad zum Bezug geneigt sein und die Anforderung im Rahmen trotzdem erfüllen. Die Richtung begrenzen andere Toleranzen, die wir weiter unten beschreiben. Eine ebene Fläche mit Ebenheitsrahmen ist typischerweise eine Anlagefläche, Dichtfläche, Führungsbahn oder Gehäusebasis.
Geometrische Toleranzen: Form und Lage
Eine geometrische Toleranz begrenzt Form, Richtung, Ort oder Lauf eines Elements, also das, was das Maß allein nicht beschreibt. Die ISO 1101 der Internationalen Organisation für Normung (ISO) teilt sie in vier Gruppen. Die Ebenheit gehört zur Formgruppe und hat, wie jede Toleranz dieser Gruppe, nie einen Bezug.
Maß und Geometrie gelten unabhängig voneinander, nach dem Unabhängigkeitsprinzip der ISO 8015. Eine Plattendicke von 20 ±0,1 sagt nichts über die Form, denn die Dicke wird örtlich zwischen zwei Punkten gemessen. Eine Platte kann also maßhaltig und trotzdem wie ein Boot gebogen sein. Wie man Maßabweichungen berechnet, erklären wir im Artikel zur Maßtoleranz.
Formtoleranz: Ebenheit, Geradheit, Rundheit, Zylinderform
Eine Formtoleranz betrifft ein einzelnes Element und vergleicht es mit seiner eigenen idealen Gestalt, ohne Bezug. Die ideale Gestalt ist hier eine Ebene. Zur Gruppe gehören Geradheit, Ebenheit, Rundheit und Zylinderform sowie Linien- und Flächenform, wenn sie ohne Bezug angegeben werden. Jede hat eine anders geformte Toleranzzone.
Jedes Element hat seine in der Zeichnung definierte ideale Form, und der Rahmen sagt, wie weit das wirkliche Element davon abweichen darf. ISO 1101 und die Detailnormen, etwa ISO 12781 für die Ebenheit, legen die Toleranzzone und die Auswertung fest. Bei der Geradheit werden die Abweichungen einer wirklichen Linie bewertet, hier die der ganzen Fläche.
Formtoleranzen lohnen sich dort, wo die Funktion von der Geometrie abhängt: Abdichten, Anlage, Führung. Die Normen schlagen keine Werte vor, die Zone richtet sich also nach Funktion und Fertigungsmöglichkeiten. Auf funktionslosen Flächen lässt man den Rahmen besser weg, denn jeder Rahmen bedeutet eine weitere Messung; den Rest deckt die Allgemeintoleranz im Schriftfeld.
Orts-, Richtungs- und Lauftoleranzen
Eine Ortstoleranz begrenzt, wo ein Element relativ zu den Bezügen liegt, eine Richtungstoleranz seine Neigung. Zur Richtung gehören Parallelität, Rechtwinkligkeit und Neigung, zum Ort Position, Koaxialität und Symmetrie. Sie beziehen sich auf einen Bezug, der im Rahmen steht, und das unterscheidet sie von der Formgruppe.
Die Positionstoleranz wird am häufigsten für Bohrungsachsen verwendet: Die zylindrische Toleranzzone ist ein Zylinder mit dem Durchmesser des Rahmenwerts, dessen Achse durch theoretisch genaue Maße festgelegt ist. Die zylindrische Zone erkennt man am Zeichen Ø vor dem Wert, und die Bohrungsachse muss auf ganzer Länge darin liegen. Die Positionsabweichung ist der Abstand der Achse vom idealen Ort; Messprotokolle geben sie oft als Durchmesser, also verdoppelt, an.
Die zulässige Abweichung bei einer Positionstoleranz ist der halbe Zonendurchmesser, weil die Achse in jede Richtung vom Nennort abweichen darf. Bei Position Ø 0,1 beträgt die zulässige Abweichung radial 0,05 mm. Weicht die Achse weiter ab, ist die Toleranz überschritten und die Bohrung trifft unter Umständen nicht die Gegenbohrung.
Ebenheit im Verhältnis zu Form- und Lagetoleranzen
Die vier Gruppen bilden eine Hierarchie: Eine Richtungstoleranz begrenzt auch die Form, eine Ortstoleranz Richtung und Form. Eine Parallelität von 0,05 zum Bezug A begrenzt automatisch die Form dieser Fläche auf 0,05, weil ihre Zone wieder aus zwei parallelen Ebenen besteht, nur parallel zum Bezug ausgerichtet.
Ein eigener Formrahmen wird daher nur angegeben, wenn er enger sein soll als die Parallelität, z. B. Parallelität 0,05 und Ebenheit 0,02. Zwei zueinander parallele Anlageflächen eines Gehäuses tragen deshalb oft zwei Rahmen: Parallelität zum Bezug und einen zweiten, engeren ohne Bezug. Parallele Flächen ohne zweiten Rahmen sind in ihrer Form allein durch die Parallelität begrenzt.
Zueinander parallele Flächen misst man vom Bezug aus, Flächen mit eigenem Formrahmen zusätzlich auf der Messplatte. Haben zwei parallele Flächen unterschiedliche Funktionen, etwa Anlage- und Montagefläche, sollten sie unterschiedliche Werte bekommen, denn eine enge Toleranz auf beiden erhöht die Kosten ohne Nutzen.
Ältere Zeichnungen nach früheren nationalen Normen, etwa älteren polnischen PN-Normen, enthalten manchmal summarische Toleranzen, z. B. eine summarische Abweichung von Rechtwinkligkeit und Ebenheit: Jede Fläche muss zwischen zwei Ebenen senkrecht zum Bezug liegen. Im ISO-System leistet das eine einfache Richtungstoleranz, weil ihre Zone Form und Neigung zugleich erfasst.
Symbole geometrischer Toleranzen und technische Zeichnung
Die Symbole geometrischer Toleranzen sind die 14 Zeichen der ISO 1101, die eine technische Zeichnung in den Toleranzrahmen setzt. Ebenheit ist ein Parallelogramm, Geradheit ein Strich, Rundheit ein Kreis, Parallelität zwei Striche und Position ein Kreis mit Kreuz. Der Rahmen hat zwei Felder für Merkmale ohne Bezug und drei oder mehr für Toleranzen mit Bezügen.
| Gruppe | Merkmal | Bezug |
|---|---|---|
| Form | Geradheit, Ebenheit, Rundheit, Zylinderform | nein |
| Form, Richtung oder Ort | Linienform, Flächenform | je nach Angabe |
| Richtung | Parallelität, Rechtwinkligkeit, Neigung | ja |
| Ort | Position, Koaxialität, Symmetrie | ja |
| Lauf | Lauf, Gesamtlauf | ja |
Ortssymbole stehen normalerweise mit einem Bezugsbuchstaben im nächsten Feld, und das Bezugselement wird in der Zeichnung mit einem Bezugsdreieck und Buchstaben gekennzeichnet. Ortssymbole ohne Bezugsbuchstaben sind selten, etwa für die gegenseitige Lage eines Bohrbilds. Ein Bezugsbuchstabe, den es in der Zeichnung nicht gibt, macht die Angabe mehrdeutig, weil niemand weiß, wovon aus gemessen wird.
Ein Ebenheitsrahmen sieht so aus: Parallelogramm, Wert 0,05 und sonst nichts. Der Bezugspfeil zeigt auf die Fläche oder auf ihre Maßlinie, wenn die Mittelebene gemeint ist. Formsymbole stehen immer im ersten Feld des Rahmens.
Das Symbol ist nur die halbe Angabe. Was die Qualitätskontrolle prüft, bestimmen auch der angegebene Toleranzwert und mögliche Modifikatoren, z. B. der Hinweis, dass die Anforderung nur für einen ausgewählten Bereich der Fläche gilt.
Toleranzzone: Definition, Form und Größe
ISO 1101 definiert die Toleranzzone einfach als den Bereich, in dem das wirkliche Element liegen muss. Ihre Form hängt vom Merkmal und von der Angabe im Rahmen ab. Bei der Ebenheit ist es der Raum zwischen zwei Ebenen, bei der Position einer Bohrungsachse ein Zylinder, bei der Rundheit ein Kreisring.
Viele Lehrbücher sprechen von einer Schicht: Die Ebenheitszone ist eine Schicht so dick wie der Wert im Rahmen. Die Größe der Zone hängt von diesem Wert ab, und bei der Position hängt ihre Lage zusätzlich von den eingerahmten Maßen ab, die die Zylinderachse festlegen.
Die Zone muss jeden Punkt der wirklichen Fläche enthalten, nicht deren Mittelwert. Ein einziger herausragender Punkt genügt, damit das Element nicht in Ordnung ist, auch wenn der Rest perfekt ist. Die Fläche muss auf ganzer Länge und Breite in die Zone passen, auch mit örtlichen Mulden, deshalb braucht es genügend Messpunkte.
Die Ebenheitszone ist im Raum nicht festgelegt: Beide Ebenen dürfen sich frei verschieben und kippen, solange ihr Abstand dem Rahmenwert entspricht. Die Zone wandert mit der Fläche. Festgelegt ist sie erst bei Toleranzen mit Bezügen, etwa bei Parallelität oder Position.
Beispiel: Für eine Ebene mit einer Ebenheitszone von 0,05 mm ist die Zone eine 0,05 mm dicke Schicht, so gelegt, dass sie die ganze Fläche einschließt. Bei einer Bohrungsposition Ø 0,1 ist die Zone ein Zylinder Ø 0,1 mm. Diese einfache Zonenform ist der Grund, warum Ebenheit schneller zu messen ist als Toleranzen mit Bezügen.
Abgestufte Toleranzwerte: was man angibt
Abgestufte Toleranzwerte sind eine Reihe, aus der der Konstrukteur je nach Flächengröße und Funktion wählt. Gibt die Zeichnung keinen Rahmen an, stammen Werte und Klassen aus ISO 2768-2: die Klassen H, K und L, in denen der Wert mit der Länge der Fläche wächst.
| Längste Seite der Fläche [mm] | H | K | L |
|---|---|---|---|
| bis 10 | 0,02 | 0,05 | 0,1 |
| über 10 bis 30 | 0,05 | 0,1 | 0,2 |
| über 30 bis 100 | 0,1 | 0,2 | 0,4 |
| über 100 bis 300 | 0,2 | 0,4 | 0,8 |
| über 300 bis 1000 | 0,3 | 0,6 | 1,2 |
| über 1000 bis 3000 | 0,4 | 0,8 | 1,6 |
Die Werte sind in Millimetern. Ein Eintrag „ISO 2768-mK" im Schriftfeld gibt einer 200 mm langen Platte also eine Ebenheit von 0,4 mm, was für eine Dichtfläche selten reicht. Teil 2 der Norm wurde 2021 zurückgezogen, ist auf Zeichnungen aber noch verbreitet; Details im Artikel zu den Allgemeintoleranzen nach ISO 2768. Ältere nationale Normen, etwa die polnische PN-80/M-02138, gaben diese Werte in Genauigkeitsreihen an.
Eine Toleranz im Rahmen hat immer Vorrang vor der Tabelle. Bei Anlage- und Dichtflächen wählt der Konstrukteur den Wert anhand benachbarter Toleranzen, der Dichtheitsanforderung und der Fertigungsmöglichkeiten. Wer die Montageanforderungen und die Kosten des Schleifens kennt, schreibt selten einen engeren Wert als nötig.
Flächenform und ihre Abweichung
Die Flächenformtoleranz, in älteren polnischen Normen „Form einer festgelegten Fläche" genannt, begrenzt eine durch theoretisch genaue Maße beschriebene Fläche. Ihre Zone liegt beiderseits der idealen Fläche und ist so breit wie der Rahmenwert. Man nutzt sie, wenn die Nennfläche gekrümmt und nicht eben ist.
Die Flächenformtoleranz prüft alle Punkte der angegebenen Fläche gegen das Modell. Die Abweichung ist der größte Abstand eines Punkts der wirklichen Fläche von der idealen Fläche, senkrecht zu ihr gemessen. Mit Bezügen begrenzt die Flächenformtoleranz auch die Lage, ohne Bezüge nur die Form der angegebenen Fläche.
Für Linien gilt entsprechend die Linienformtoleranz. Ihre Abweichung ist die größte Abweichung der Kontur in einem Schnitt, und der Vergleich mehrerer Schnitte zeigt, ob ein Fehler örtlich ist oder sich über die ganze Länge wiederholt. In der Praxis ist die Flächenformtoleranz die vielseitigste Angabe: Sie erfasst Ebenen, Zylinder und Freiformflächen, die auf dem Koordinatenmessgerät gegen das CAD-Modell geprüft werden.
Die festgelegte Fläche und theoretisch genaue Maße
Die festgelegte Fläche ist die Nennfläche, beschrieben durch theoretisch genaue Maße in rechteckigen Rahmen, ohne Toleranzen. Diese Maße haben keine Abweichungen, weil sie nur festlegen, wo die ideale Fläche liegt. Die ganze Toleranz trägt der Formrahmen an der Fläche, die eingerahmten Maße positionieren ihn nur.
Die Anforderungen an die festgelegte Fläche liest man daher an zwei Stellen ab: an den eingerahmten Maßen und am Wert im Toleranzrahmen. Der Prüfer vergleicht die Fläche mit dem Modell: Für jeden Punkt geht die Abweichung in ein Protokoll, das Abweichungen, Anforderungen und Entscheidung auflistet. Die Abweichung hat im Protokoll ein Vorzeichen: plus außerhalb des Materials, minus innerhalb.
Ein KMG-Protokoll listet Abweichungen, Anforderungen und Ergebnis Punkt für Punkt auf, bei Linienformen ebenso Schnitt für Schnitt. Ist die Zone nur an einem einzigen Punkt überschritten, handelt es sich meist um einen örtlichen Fehler, etwa einen Grat, und nicht um einen Fehler der ganzen Geometrie.
Ebenheit messen: Verfahren und Genauigkeit
Ebenheit messen heißt, die Höhen vieler Punkte der gemessenen Fläche zu erfassen und zwei Ebenen zu finden, die sie alle möglichst eng einschließen. Das Messverfahren richtet sich nach Toleranzwert, Flächengröße und Stückzahl, denn diese drei bestimmen die nötige Genauigkeit und die Messzeit.
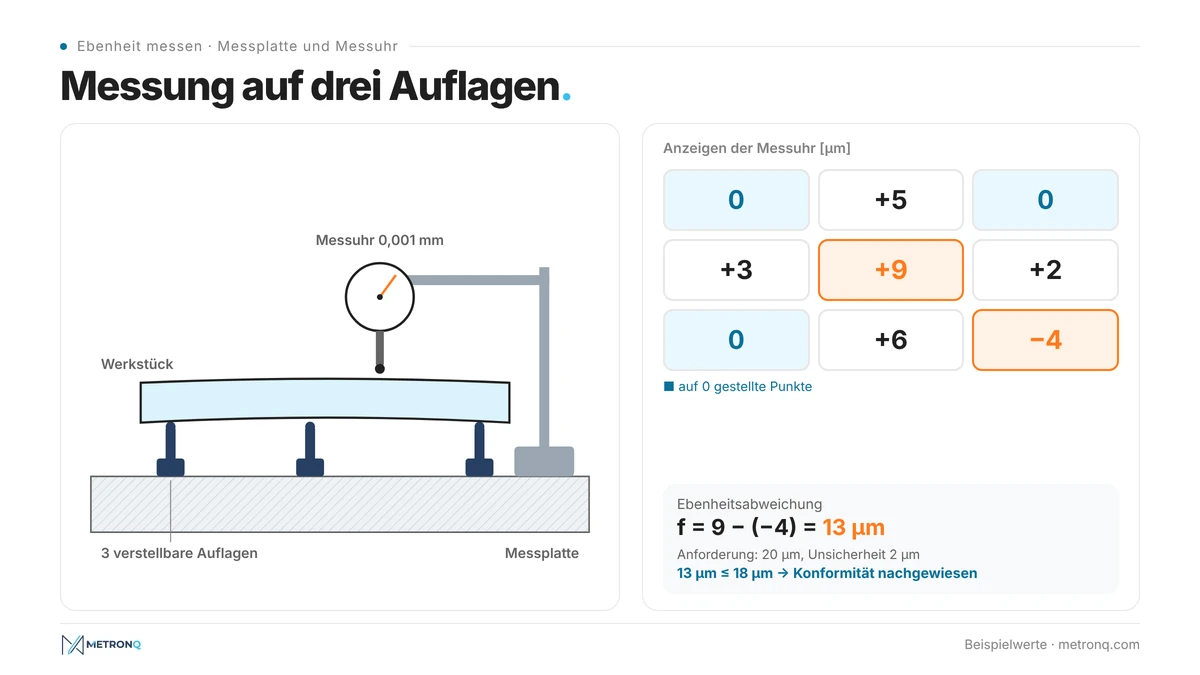
Kleine und mittlere Teile misst man präzise auf einer Messplatte mit Messuhr. Das Teil steht auf drei verstellbaren Auflagen, drei weit auseinanderliegende Punkte werden auf null gestellt, dann wird die Messuhr über ein Punktraster geführt. Die Abweichung ist die Differenz zwischen größter und kleinster Anzeige:
mit:
- - Ebenheitsabweichung bezogen auf die Ebene durch drei Punkte [mm],
- - größte Anzeige der Messuhr [mm],
- - kleinste Anzeige der Messuhr [mm].
Ohne Ausrichten der drei Punkte zeigt die Messuhr auf der Platte die Parallelität zur Platte, nicht die Form. Das ist der häufigste Werkstattfehler, denn das Ergebnis wird um die Neigung des Teils verfälscht. Dünne Teile brauchen außerdem eine Auflage ohne Spannkraft, sonst biegen sie sich unter dem Eigengewicht durch, und ein in der Hand gehaltenes Teil erwärmt und verzieht sich.
Messverfahren, Genauigkeit und Anwendung
Das Messverfahren wählt man nach dem Verhältnis seiner Unsicherheit zur Toleranz. Verfahren, Genauigkeit und Messzeit hängen zusammen: Haarlineal und Fühlerlehre sind schnell, aber grob, Messplatte und Messuhr liefern Mikrometer, ein Planglas Zehntelmikrometer und ein Koordinatenmessgerät eine vollständige Karte der Fläche.
| Verfahren und Genauigkeit | Anwendung | Hinweise |
|---|---|---|
| Haarlineal und Fühlerlehre | schnelle Prüfung, große Toleranzen | prüft Linien, nicht die ganze Fläche |
| Messplatte, Auflagen, Messuhr | Teile bis einige hundert mm | drei Punkte müssen ausgerichtet sein |
| Planglas | geläppte und polierte Flächen | Interferenzstreifen, Bruchteile eines Mikrometers |
| elektronische Wasserwaage, Autokollimator | Messplatten, Maschinenbetten | Messung entlang der Rasterlinien |
| Koordinatenmessgerät | vollständige Karte, Protokoll | Ergebnis hängt von der Punktzahl ab |
Geläppte Teile prüft man mit einem Planglas: Es wird auf die Fläche gelegt, und die Streifen werden in monochromatischem Licht gezählt. Jeder Streifen entspricht einer halben Wellenlänge:
mit:
- - Anzahl der Abweichungsstreifen [-],
- - Wellenlänge des Lichts, z. B. ca. 0,59 µm [µm].
Zwei Streifen entsprechen also etwa 0,59 µm. Große, mehrere Meter lange Flächen misst man mit einer elektronischen Wasserwaage oder einem Autokollimator: Man misst Winkel auf aufeinanderfolgenden Abschnitten und summiert sie zu einem Profil. Ein Maschinenbett braucht ein anderes Verfahren, eine andere Genauigkeit und Punktzahl als eine kleine Anlagefläche.
Minimumzone und Bezugsebene
Das Minimumzonenverfahren sucht die zwei nächstliegenden Ebenen, die alle Punkte der gemessenen Fläche einschließen. Es ist die Standardauswertung nach ISO 1101 und liefert die kleinstmögliche Abweichung. Die Methode der kleinsten Quadrate ist schneller, liefert aber ein gleiches oder größeres Ergebnis.
Auf dem Koordinatenmessgerät passt die Software eine ideale Bezugsebene in die erfassten Punkte ein, und das Ergebnis ist die Summe der Abstände des höchsten und des tiefsten Punkts von ihr. Die Ebene nach der Methode der kleinsten Quadrate liegt „in der Mitte" der Punkte, die Minimumzone berührt die äußersten. Liegt das Ergebnis nahe der Grenze, lohnt sich die Neuberechnung mit der Minimumzone.
Die Ebene, auf die sich das Ergebnis bezieht, muss weder zum Tisch noch zu einem Bezug parallel sein. Die Höhe jedes Punkts wird von ihr aus gemessen, nicht von der Messplatte. Anzahl und Verteilung der Punkte zählen: Ein zu grobes Raster übersieht Mulden am gemessenen Teil, die Abweichung kann dann zu klein ausfallen.
Genauigkeit der Ebenheitsmessung und Unsicherheit
Die Genauigkeit der Ebenheitsmessung hängt von Messplatte, Messuhr, Auflage und Temperatur ab. Jedes Messergebnis hat eine Unsicherheit, eine Zahl im Protokoll allein genügt also nicht. Als Faustregel sollte die Unsicherheit des Messmittels mehrfach kleiner sein als die Toleranz, am besten etwa zehnmal, damit sie die Zone nicht aufzehrt.
Die zulässige Unsicherheit folgt aus der Ebenheitsanforderung. Für 0,02 mm genügt eine Messuhr mit 0,01 mm Skalenteilung nicht; nötig sind ein Feinzeiger mit 0,001 mm und eine Messplatte höherer Genauigkeitsklasse. Nach ISO 14253-1 weist der Lieferant die Konformität nur nach, wenn die Abweichung innerhalb der um die Unsicherheit verkleinerten Toleranz liegt.
Beispiel (Beispielwerte): Platte 200 × 120 mm, Ebenheitsanforderung 0,02 mm, Raster mit 9 Punkten, Extremanzeigen +0,009 und -0,004 mm. Die Ebenheitsabweichung beträgt 0,009 - (-0,004) = 0,013 mm. Bei einer Unsicherheit von 0,002 mm ist 0,013 mm kleiner als 0,018 mm, die Konformität mit der Anforderung ist also nachgewiesen.
Läge die Abweichung bei derselben Anforderung bei 0,019 mm, fiele das Ergebnis in den Unsicherheitsbereich, und weder Lieferant noch Kunde könnten die Konformität ohne genaueres Verfahren entscheiden.
Kalibrierung der Messmittel
Bei der Kalibrierung werden die Anzeigen eines Messmittels mit einem Normal bekannter Unsicherheit verglichen, das Ergebnis ist ein Kalibrierschein mit Korrekturen. Für die Ebenheitsmessung kalibriert man vor allem Messplatte, Messuhren und Koordinatenmessgerät, denn jeder Fehler dieser Messmittel geht direkt ins Ergebnis ein.
Eine Granitmessplatte prüft man mit einer elektronischen Wasserwaage oder einem Autokollimator entlang von Rasterlinien, weil auch ihre Arbeitsfläche von der Ebene abweicht. Koordinatenmessgeräte werden nach ISO 10360 überprüft, Messuhren auf einem Messuhrprüfgerät. Das Kalibrierintervall legt der Betrieb je nach Nutzungsintensität und geforderter Genauigkeit fest.
Qualitätskontrolle: Messergebnis und Zeichnungsanforderung
Die Qualitätskontrolle der Ebenheit endet mit einer einfachen Entscheidung: Die Abweichung liegt in der Toleranzzone oder nicht. Damit diese Entscheidung belastbar ist, muss man wissen, wie das Ergebnis entstanden ist: mit welchem Verfahren, wie vielen Punkten und welcher Unsicherheit. Qualitätskontrolle ohne dokumentiertes Verfahren ist nur eine Zahl.
In der Qualitätskontrolle zählt die Wiederholbarkeit. Dieselben Teile, von zwei Personen geprüft, sollten ähnliche Ergebnisse liefern; Unterschiede kommen meist von einem anderen Punktraster oder einer anderen Aufstellung. Deshalb nennt eine Prüfanweisung Punktzahl, Auswerteverfahren, Messmittel und welches Teil des Loses die Stichprobe ist.
Die Prüfung der Ebenheit beginnt mit dem Reinigen von Teil und Platte und dem Temperaturausgleich. Ein frisch von der Maschine genommenes Teil ist wärmer und kann leicht verzogen sein. Ein Ergebnis, das einer Reklamation standhält, erhält man nur auf sauberer Fläche, bei stabiler Temperatur und mit dokumentiertem Verfahren.
Die Qualitätskontrolle vergleicht auch Teile desselben Loses untereinander. Haben alle gemessenen Teile eine ähnliche Abweichungsform, etwa alle konkav, liegt die Ursache im Prozess und nicht in einem Zufallsfehler. Ein Teil mit einer anderen Abweichungsart deutet eher auf eine Beschädigung oder einen Messfehler hin.
Ebenheit einer Bezugsfläche und das Bezugselement
Eine Fläche, die als Bezug für andere Toleranzen dient, braucht selbst eine gute Form. Ist das Bezugselement konvex, kippelt das Teil auf der Platte, und jede darauf bezogene Toleranz wird aus einer zufälligen Lage gemessen. Deshalb trägt der Bezug A oft einen Ebenheitsrahmen.
Die Ebenheit des Bezugs ist oft mehrfach enger als die davon gemessenen Toleranzen, z. B. Ebenheit des Bezugs 0,01 mm bei Parallelität 0,05 mm. Das Bezugselement sollte außerdem für Messung und Spannen auf der Maschine zugänglich sein, und an einem Gussteil oder einer großen Platte ersetzt man es oft durch Bezugsstellen.
Eine Bezugsstelle nach ISO 5459 ist ein Berührpunkt des Teils mit der Mess- oder Spannvorrichtung. Drei Bezugsstellen bilden auf einer Rohfläche eine Bezugsebene, wo ein vollflächiges Bezugselement instabil wäre. Die Stelle wird in der Zeichnung mit einem Kreuz markiert, daneben steht ein geteilter Kreis mit Buchstabe und Nummer.
Bezugsstellen werden möglichst weit auseinander gelegt, damit die Bezugsebene stabil ist. Jede Bezugsstelle sollte in Bearbeitung und Prüfung dieselbe sein, sonst spiegelt das Prüfergebnis nicht wider, wie das Teil auf der Maschine stand. Die ideale Bezugsebene verläuft dann durch die drei Bezugsstellen.
Wie die Bearbeitung Ebenheit und Kosten beeinflusst
Die Ebenheit nach der Bearbeitung hängt von der Steifigkeit des Teils, der Spannung, den Eigenspannungen im Werkstoff und der Werkzeugeinstellung ab. Eine dünne Platte im Schraubstock verformt sich, federt beim Lösen zurück, und eine Fläche, die auf der Maschine eben war, ist es nach dem Ausspannen nicht mehr. Planfräsen mit leicht gestürzter Spindel erzeugt eine leicht konkave Fläche.
Gewalztes Material hat Eigenspannungen, die beim Zerspanen frei werden, deshalb bearbeitet man Platten mit enger Toleranz in mehreren Aufspannungen, mit Wenden und Spannungsarmglühen. Laut Manufacturing Process Selection Handbook erreicht Feinschleifen eine Ebenheit von etwa 20 µm pro Meter, und Läppen folgt auf das Schleifen, wenn Präzisionsflächen gefordert sind, wobei meist nur 0,005-0,01 mm abgetragen werden. Jeder dieser Schritte ist ein zusätzlicher Arbeitsgang mit Aufspannung und Messung.
Jeder solche Arbeitsgang hat eigene Zeit und Kosten, die in der Kalkulation erscheinen. Im Betriebspanel von MetronQ ist der Teilepreis nach Arbeitsgängen aufgeschlüsselt, so sieht der Arbeitsvorbereiter sofort, was das zusätzliche Schleifen für eine enge Ebenheit kostet. Den Zusammenhang zwischen Toleranzen und Preis beschreiben wir ausführlicher im Artikel zu Toleranzen und Bearbeitungskosten.
Häufige Fragen zur Ebenheit und ihrer Messung
Worin unterscheidet sich die Ebenheit von der Flächenformtoleranz?
Die Ebenheit gilt nur für nominell ebene Flächen und hat keinen Bezug; ihre Zone sind zwei Ebenen im Abstand des Rahmenwerts. Die Flächenformtoleranz gilt für jede durch theoretisch genaue Maße beschriebene Fläche und kann Bezüge haben. Die Ebenheit ist also ein besonderer, einfacherer Fall der Formtoleranz einer Fläche.
Wie wählt man das Messverfahren für die Ebenheit und welche Genauigkeit ist möglich?
Das Verfahren richtet sich nach der Toleranz: Die Unsicherheit sollte mehrfach bis zehnmal kleiner sein als der Toleranzwert. Für 0,1 mm genügen Messplatte und Messuhr mit 0,01 mm, für 0,01 mm ein Feinzeiger mit 0,001 mm oder ein KMG, für Bruchteile eines Mikrometers ein Planglas mit Interferenzstreifen.
Wie prüft man die Ebenheit einer ebenen Fläche ohne Koordinatenmessgerät?
Das Teil wird auf drei Auflagen auf eine Messplatte gestellt, drei weit auseinanderliegende Punkte auf gleiche Höhe gebracht und die Messuhr über ein Raster geführt. Die Ebenheitsabweichung ist die Differenz der Extremanzeigen. Das Ergebnis ist immer gleich oder größer als nach dem Minimumzonenverfahren.
Wie oft müssen Messmittel der Qualitätskontrolle kalibriert werden?
Das Intervall legt der Betrieb in seinem Qualitätssystem fest, abhängig von Nutzungsintensität, Arbeitsbedingungen und geforderter Genauigkeit. Messplatte, Messuhren und KMG werden regelmäßig in einem akkreditierten Labor oder intern mit Normalen mit gültigem Kalibrierschein kalibriert. Nach einem Sturz oder einer Reparatur ist die Kalibrierung sofort nötig.
Was ist eine Formtoleranz und wann setzt man Form- und Lagetoleranzen ein?
Die Formtoleranz ist die Gruppe aus Ebenheit, Geradheit, Rundheit und Zylinderform. Man setzt sie ein, wenn die Funktion von der Geometrie einer einzelnen Fläche abhängt, etwa beim Abdichten. Form- und Lagetoleranzen kombiniert man, wenn auch die Ausrichtung zu Bezügen zählt, etwa die Parallelität zweier Anlageflächen.
Wie liest man eine summarische Ebenheit auf älteren Zeichnungen?
Ältere polnische Zeichnungen enthalten manchmal summarische Toleranzen, z. B. eine summarische Abweichung von Parallelität und Ebenheit. Sie bedeuten, dass die Fläche zwischen zwei zum Bezug ausgerichteten Ebenen liegen muss. In ISO 1101 bewirkt dasselbe eine gewöhnliche Parallelitätstoleranz, die per Definition auch die Form dieser Fläche begrenzt.
Quellen
- 1.ISO 1101:2017, Geometrical product specifications (GPS) - Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 2.ISO 12781-1:2011, Geometrical product specifications (GPS) - Flatness - Part 1: Vocabulary and parameters of flatness
- 3.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications (withdrawn 2021)
- 4.ISO 8015:2011, Geometrical product specifications (GPS) - Fundamentals - Concepts, principles and rules
- 5.ISO 5459:2011, Geometrical product specifications (GPS) - Geometrical tolerancing - Datums and datum systems
- 6.ISO 14253-1:2017, Inspection by measurement of workpieces and measuring equipment - Part 1: Decision rules for verifying conformity or nonconformity with specifications
- 7.ISO 10360-2:2009, Acceptance and reverification tests for coordinate measuring systems (CMS) - Part 2: CMMs used for measuring linear dimensions
- 8.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6 (grinding, lapping)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen