Tolerancja płaskości: oznaczenie, pole i pomiar
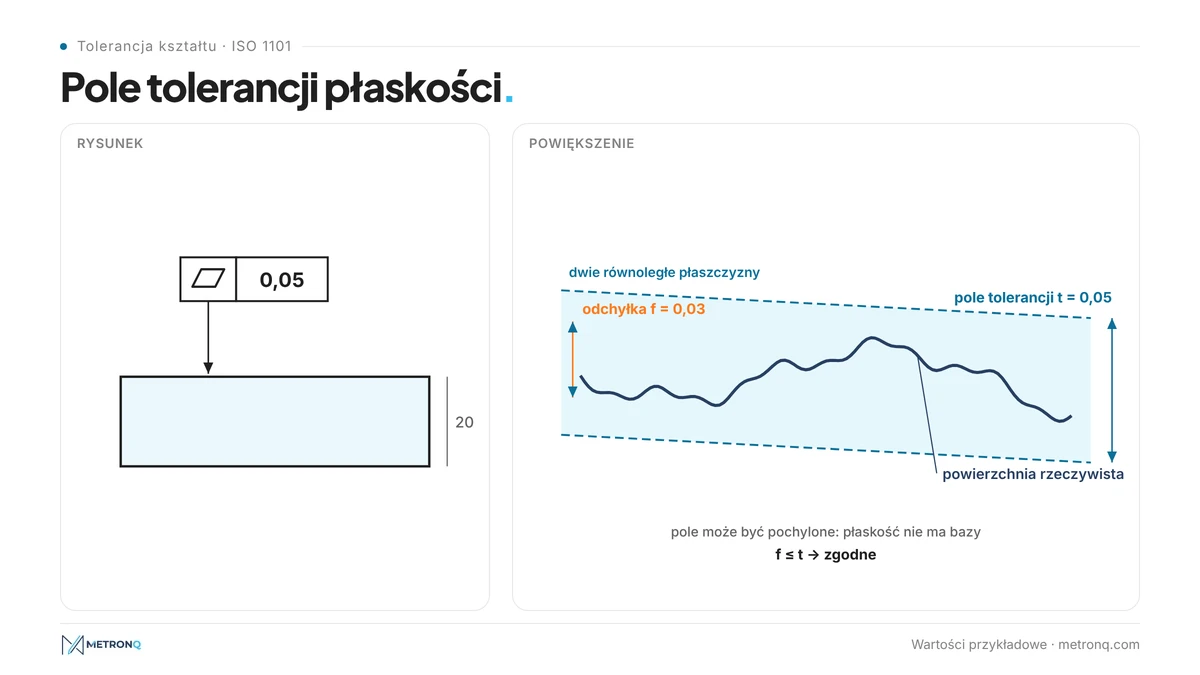
Tolerancja płaskości to tolerancja kształtu, która określa, o ile rzeczywista powierzchnia może odbiegać od idealnej płaszczyzny. Na rysunku zapisuje się ją w ramce symbolem równoległoboku i wartością w milimetrach, np. 0,05. Pole tolerancji to przestrzeń między dwiema płaszczyznami odległymi o tę wartość, a cała powierzchnia musi się w niej zmieścić.
Płaskość: definicja i pole tolerancji
Płaskość to cecha, która mówi, jak bardzo powierzchnia odbiega od wspólnej płaszczyzny. Według ISO 1101 powierzchnia rzeczywista musi leżeć między dwiema równoległymi płaszczyznami odległymi o wartość z ramki. Nie ma tu bazy ani wymiaru, liczy się tylko kształt. Taka powierzchnia płaska może być dowolnie pochylona.
Idealna płaszczyzna istnieje tylko w modelu CAD. Każda obrobiona powierzchnia po frezowaniu czy szlifowaniu ma wypukłości, wklęsłości i skręcenie. Odchyłka płaskości powierzchni to najmniejsza odległość dwóch płaszczyzn, które obejmują całą zmierzoną powierzchnię. Jeśli odchyłka płaskości wynosi 0,03 mm, a na rysunku jest 0,05, powierzchnia jest dobra.
Płaskość powierzchni nie zależy od jej położenia: płyta może być pochylona o kilka stopni względem bazy i nadal spełniać wymaganie z ramki. Do ograniczenia położenia służą inne tolerancje, o których piszemy niżej. Powierzchnia płaska z taką ramką to zwykle przylga, powierzchnia uszczelniająca, prowadnica albo podstawa korpusu.
Tolerancja geometryczna: tolerancje kształtu i położenia
Tolerancja geometryczna ogranicza kształt, kierunek, położenie albo bicie elementu, czyli to, czego nie opisuje sam rozmiar. Norma ISO 1101, wydana przez Międzynarodową Organizację Normalizacyjną (ISO), dzieli je na cztery grupy. Płaskość należy do grupy kształtu i, jak każda tolerancja tej grupy, nigdy nie ma bazy.
Tolerancja wymiarowa i geometria działają niezależnie, zgodnie z zasadą niezależności z ISO 8015. Wymiar grubości płyty 20 ±0,1 nie mówi nic o kształcie, bo grubość mierzy się lokalnie, parą punktów. Dlatego płyta może mieć grubość w tolerancji i jednocześnie być wygięta jak łódka. Jak liczyć odchyłki rozmiaru, wyjaśniamy w artykule o tolerancji wymiaru.
Tolerancja kształtu: płaskość, prostoliniowość, okrągłość, walcowość
Tolerancja kształtu dotyczy pojedynczego elementu i porównuje go z jego idealną postacią, bez żadnej bazy. Idealny kształt to tutaj płaszczyzna. Do tej grupy należą prostoliniowość, płaskość, okrągłość, walcowość, a także profil linii i profil powierzchni, gdy podaje się je bez baz. Każda z tych cech ma inny kształt pola tolerancji.
Każdy element ma swój idealny kształt, opisany na rysunku, a ramka mówi, jak daleko może od niego odejść rzeczywisty kształt elementu. Normy tolerancji kształtu, czyli ISO 1101 i normy szczegółowe, takie jak ISO 12781, definiują pole tolerancji kształtu i sposób oceny wyniku. Dla prostoliniowości ocenia się odchyłki rzeczywistej linii, tu całej powierzchni.
Zastosować tolerancje kształtu warto tam, gdzie od geometrii zależy funkcja: szczelność, styk, prowadzenie. Normy tolerancji kształtu nie podpowiadają wartości, więc pole tolerancji kształtu dobiera się do funkcji i możliwości obróbki. Na powierzchniach niepracujących lepiej nie zastosować tolerancji kształtu w ogóle, bo każda ramka to dodatkowy pomiar. Normy tolerancji kształtu nie wymagają ramki na każdej powierzchni: pole tolerancji kształtu dla pozostałych daje wpis tolerancji ogólnych w tabliczce.
Tolerancja położenia, kierunku i bicia
Tolerancja położenia ogranicza miejsce elementu względem baz, a tolerancja kierunku jego nachylenie. Do kierunku należą równoległość, prostopadłość i nachylenie, do położenia tolerancja pozycji, współosiowość i symetria. Odnoszą się one do bazy, czyli elementu odniesienia. W przypadku tolerancji geometrycznych z tej grupy baza stoi w ramce, i to odróżnia je od grupy kształtu.
Tolerancja pozycji jest najczęściej stosowana dla osi otworów: cylindryczne pole tolerancji to walec o średnicy równej wartości z ramki, a jego oś leży w miejscu ustalonym wymiarami teoretycznie dokładnymi. Takie cylindryczne pole tolerancji zapisuje się znakiem Ø przed wartością, a pole tolerancji musi wtedy objąć oś otworu na całej jej długości. Odchyłka rzeczywistego położenia to odległość osi otworu od idealnego miejsca, a w protokole odchyłka rzeczywistego położenia bywa podawana jako średnica, czyli podwojona. Maszyna współrzędnościowa podaje odchyłkę rzeczywistego położenia osobno dla każdego otworu.
Dopuszczalna odchyłka rzeczywista w tolerancji pozycji to połowa średnicy pola, bo oś może odejść od nominału w każdym kierunku. Przy pozycji Ø 0,1 dopuszczalna odchyłka rzeczywista wynosi 0,05 mm promieniowo. Gdy oś odejdzie dalej, dopuszczalna odchyłka rzeczywista została przekroczona i otwór może nie trafić w otwór współpracujący.
Płaskość a tolerancje położenia i kształtu: co ogranicza co
Te cztery grupy tworzą hierarchię: tolerancja kierunku ogranicza też kształt, a pozycja ogranicza kierunek i kształt. Równoległość 0,05 do bazy A automatycznie ogranicza kształt tej powierzchni do 0,05, bo pole to znów dwie równoległe płaszczyzny, tylko ustawione równolegle do bazy.
Dlatego osobną ramkę kształtu podaje się tylko wtedy, gdy ma być ciaśniejsza niż równoległość, np. równoległość 0,05 i płaskość 0,02. Równoległe powierzchnie korpusu, np. dwie wzajemnie równoległe powierzchnie przylgowe, mają więc często dwie ramki: równoległość do bazy i drugą, ciaśniejszą, bez bazy. Równoległe powierzchnie bez drugiej ramki mają kształt ograniczony samą równoległością.
Wzajemnie równoległe powierzchnie mierzy się od bazy, a równoległe powierzchnie z własną ramką kształtu dodatkowo na płycie. Gdy dwie równoległe powierzchnie mają różne funkcje, np. przylga i powierzchnia montażowa, warto podać im różne wartości, bo ciaśniejsza tolerancja na obu podnosi koszt bez korzyści.
Starsze polskie podręczniki rysunku znają też tolerancje sumaryczne, np. sumaryczną odchyłkę prostopadłości i płaskości: każda powierzchnia musi leżeć między dwiema płaszczyznami prostopadłymi do bazy. W układzie ISO to samo daje zwykła tolerancja kierunku, bo jej pole obejmuje jednocześnie kształt i nachylenie.
Symbole tolerancji geometrycznych i rysunek techniczny
Symbole tolerancji geometrycznych to 14 znaków z ISO 1101, które rysunek techniczny umieszcza w ramce tolerancji. Płaskość oznacza się równoległobokiem, prostoliniowość odcinkiem, okrągłość okręgiem, równoległość dwiema kreskami, pozycję okręgiem z krzyżem. Ramka tolerancji ma dwa pola dla cech bez bazy i trzy lub więcej dla tolerancji z bazami.
| Grupa | Cecha | Baza |
|---|---|---|
| kształt | prostoliniowość, płaskość, okrągłość, walcowość | nie |
| kształt, kierunek lub położenie | profil linii, profil powierzchni | zależnie od zapisu |
| kierunek | równoległość, prostopadłość, nachylenie | tak |
| położenie | pozycja, współosiowość, symetria | tak |
| bicie | bicie, bicie całkowite | tak |
Symbole tolerancji położenia stoją zwykle z literą bazy w kolejnym polu ramki, a element bazowy oznacza się na rysunku trójkątem bazy z literą. Symbole tolerancji położenia bez litery bazy spotyka się rzadko, np. dla wzajemnego położenia grupy otworów. Z kolei symbole tolerancji położenia z bazą, której nie ma na rysunku, czynią zapis niejednoznacznym, bo nie wiadomo, od czego mierzyć.
Ramka płaskości wygląda tak: równoległobok, wartość 0,05 i nic więcej. Strzałka z ramki wskazuje powierzchnię albo jej linię wymiarową, gdy chodzi o płaszczyznę środkową. Symbole odchyłek kształtu w starszych polskich normach były takie same jak dziś, a symbole odchyłek kształtu na rysunku technicznym zawsze stoją w pierwszym polu ramki.
Sam znak to dopiero połowa zapisu. O tym, co sprawdza kontrola jakości, decyduje też wskazana wartość tolerancji i ewentualne modyfikatory, np. zapis, że wymaganie dotyczy tylko wybranego obszaru powierzchni.
Pole tolerancji: definicja, kształt i strefa tolerancji
Definicja pól tolerancji w ISO 1101 jest prosta: pole tolerancji to obszar, w którym musi leżeć element rzeczywisty. Kształt pola tolerancji zależy od cechy i od zapisu w ramce. Dla płaskości to przestrzeń między dwiema płaszczyznami, dla pozycji osi otworu walec, dla okrągłości pierścień.
W wielu podręcznikach to samo nazywa się strefą: strefa tolerancji płaskości to warstwa o grubości równej wartości z ramki. Wielkość pola tolerancji zależy od wartości, a dla pozycji położenie pola tolerancji zależy też od wymiarów w prostokątnych ramkach, które ustalają, gdzie leży oś walca.
Pole tolerancji musi obejmować wszystkie punkty powierzchni rzeczywistej, a nie ich średnią. Wystarczy jeden wystający punkt powierzchni rzeczywistej, żeby element był niezgodny, nawet gdy reszta jest idealna. Kształt płaszczyzny musi więc mieścić się w strefie tolerancji na całej długości i szerokości, a pole tolerancji musi objąć także lokalne wgłębienia, więc punktów pomiarowych nie może być za mało.
Pozycja pola tolerancji płaskości nie jest ustalona: obie płaszczyzny mogą się dowolnie przesuwać i pochylać, byle odległość między nimi została równa wartości z ramki. Strefa tolerancji „pływa" razem z powierzchnią. Pozycja pola tolerancji jest ustalona dopiero w tolerancjach z bazami, np. w równoległości albo pozycji.
Przykład pola tolerancji dla płaskości (element: płaszczyzna, pole tolerancji 0,05 mm) to warstwa o grubości 0,05 mm ustawiona tak, by objęła całą powierzchnię. Kształt płaszczyzny musi się w niej zmieścić. Drugi przykład pola tolerancji: dla pozycji otworu Ø 0,1 określone pole tolerancji to walec Ø 0,1 mm. Ten prosty kształt pola tolerancji sprawia, że tę cechę mierzy się szybciej niż tolerancje z bazami.
Gradacja pól tolerancji: jakie wartości stosować
Gradacja pól tolerancji to szereg wartości, z których konstruktor wybiera tolerancję zależnie od wielkości powierzchni i wymagań funkcji. Gdy rysunek nie podaje ramki, pola tolerancji, wymagania i klasy bierze się z normy ISO 2768-2: klasy H, K i L, w których wartość rośnie z długością powierzchni.
| Najdłuższy bok powierzchni [mm] | H | K | L |
|---|---|---|---|
| do 10 | 0,02 | 0,05 | 0,1 |
| powyżej 10 do 30 | 0,05 | 0,1 | 0,2 |
| powyżej 30 do 100 | 0,1 | 0,2 | 0,4 |
| powyżej 100 do 300 | 0,2 | 0,4 | 0,8 |
| powyżej 300 do 1000 | 0,3 | 0,6 | 1,2 |
| powyżej 1000 do 3000 | 0,4 | 0,8 | 1,6 |
Wartości są w milimetrach. Wpis „ISO 2768-mK" w tabliczce daje więc płycie o długości 200 mm płaskość 0,4 mm, co rzadko wystarcza powierzchni uszczelniającej. Część 2 normy wycofano w 2021 roku, ale na rysunkach nadal jest powszechna; szczegóły opisujemy w artykule o tolerancjach ogólnych ISO 2768. Starsza PN-80/M-02138 podawała takie wartości w szeregach dokładności.
Określone pole tolerancji z ramki zawsze ma pierwszeństwo przed tabelą. Dla przylg i uszczelnień wartość dobiera konstruktor, a decydują sąsiednie pola tolerancji, wymagania szczelności i możliwości obróbki. Konstruktor, który zna pola tolerancji, wymagania montażu i koszt szlifowania, rzadko wpisuje wartość ciaśniejszą niż potrzeba.
Kształt wyznaczonej powierzchni i odchyłka wyznaczonej powierzchni
Kształt wyznaczonej powierzchni to dawna polska nazwa tolerancji profilu powierzchni. Pole leży po obu stronach idealnej powierzchni opisanej wymiarami teoretycznie dokładnymi i ma szerokość równą wartości z ramki. Stosuje się ją dla powierzchni krzywoliniowych, gdy prosta ramka kształtu nie wystarcza, bo nominalna powierzchnia nie jest płaska.
Tolerancja profilu powierzchni sprawdza wszystkie punkty wskazanej powierzchni, czy kształt wskazanej powierzchni zgadza się z modelem. Odchyłka kształtu wyznaczonej powierzchni to największa odległość punktu powierzchni rzeczywistej od powierzchni idealnej, liczona prostopadle do niej. Gdy tolerancja profilu powierzchni ma bazy, ogranicza też położenie, a bez baz tylko kształt wskazanej powierzchni.
Dla linii odpowiednikiem jest kształt wyznaczonego zarysu. Odchyłka wyznaczonego zarysu to największe odejście konturu w danym przekroju, a odchyłka wyznaczonego zarysu w kilku przekrojach pokazuje, czy błąd jest lokalny, czy powtarza się na całej długości. W praktyce tolerancja profilu powierzchni to najbardziej uniwersalny zapis: obejmuje płaszczyzny, walce i powierzchnie swobodne. Kształt wskazanej powierzchni na detalach z form, łopatkach czy krzywkach sprawdza się na maszynie współrzędnościowej, porównując punkty wskazanej powierzchni z modelem CAD.
Wyznaczona powierzchnia i wymiary teoretycznie dokładne
To powierzchnia nominalna opisana wymiarami teoretycznie dokładnymi, zapisanymi w prostokątnych ramkach, bez tolerancji. Te wymiary nie mają odchyłek, bo tylko ustalają, gdzie leży idealna powierzchnia. Całą tolerancję niesie ramka profilu przy powierzchni, a wymiary w ramkach prostokątnych tylko ją pozycjonują.
Wymagania kształtu wyznaczonej powierzchni czyta się więc z dwóch miejsc: z wymiarów w prostokątnych ramkach i z wartości w ramce tolerancji. Kontroler porównuje ją z modelem: dla każdego punktu wyznaczonej powierzchni odchyłka trafia do protokołu, który zestawia odchyłki, wymagania kształtu wyznaczonej powierzchni i decyzję. Odchyłka kształtu wyznaczonej powierzchni ma w protokole znak: plus na zewnątrz materiału, minus do środka.
Raport z maszyny pomiarowej zestawia punkt po punkcie odchyłki, wymagania kształtu i wynik. Dla przekrojów podaje analogicznie odchyłki, wymagania kształtu wyznaczonego zarysu i odchyłkę kształtu wyznaczonego zarysu. Gdy pole jest przekroczone tylko w jednym punkcie, zwykle to wada lokalna, np. zadzior, a nie błąd całej geometrii.
Pomiar płaskości: metoda pomiaru i dokładność pomiaru
Pomiar płaskości polega na zebraniu wysokości wielu punktów mierzonej powierzchni i znalezieniu dwóch płaszczyzn, które obejmują je wszystkie najciaśniej. Metodę pomiaru dobiera się do wartości tolerancji, wielkości powierzchni i liczby detali, bo od tych trzech rzeczy zależy wymagana dokładność i czas pomiaru.
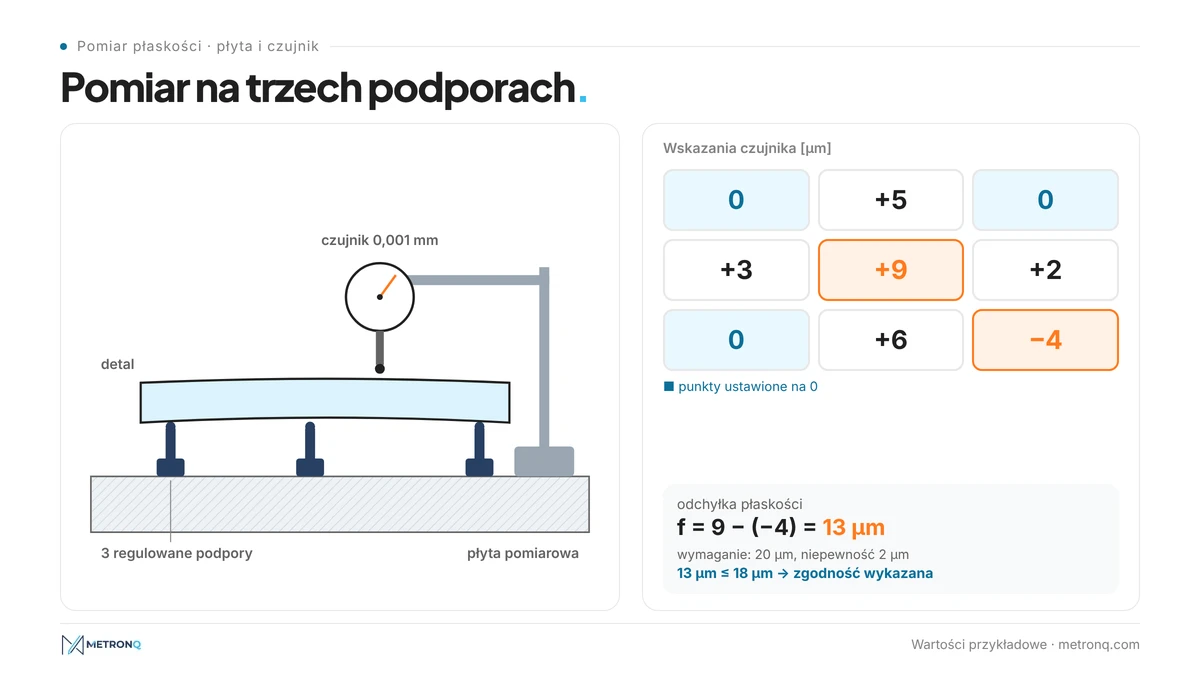
Precyzyjny pomiar płaskości elementów małych i średnich robi się na płycie pomiarowej z czujnikiem. Mierzony element rzeczywisty stoi na trzech regulowanych podporach, trzy odległe punkty ustawia się na zero, a potem czujnik przesuwa się po siatce punktów. Pomiar płaskości pozwala wtedy obliczyć odchyłkę jako różnicę największego i najmniejszego wskazania:
gdzie:
- - odchyłka płaskości względem płaszczyzny przez trzy punkty [mm],
- - największe wskazanie czujnika [mm],
- - najmniejsze wskazanie czujnika [mm].
Bez wyrównania trzech punktów czujnik na płycie pokazuje równoległość do płyty, a nie kształt. To najczęstszy błąd warsztatowy, bo wynik jest zawyżony o pochylenie detalu. Precyzyjny pomiar płaskości elementów cienkich wymaga też podparcia bez nacisku, inaczej mierzony element rzeczywisty ugina się pod własnym ciężarem, a mierzony rzeczywisty element trzymany w dłoniach nagrzewa się i odkształca.
Metody pomiaru, dokładność i zastosowania
Wybrać metodę pomiaru trzeba według stosunku jej niepewności do tolerancji. Metody pomiaru, dokładność i czas pomiaru są ze sobą powiązane: liniał i szczelinomierz są szybkie, ale zgrubne, płyta z czujnikiem daje mikrometry, szkło płaskie dziesiąte części mikrometra, a maszyna współrzędnościowa pełną mapę powierzchni.
| Metoda pomiaru, dokładność | Zastosowanie | Uwagi |
|---|---|---|
| liniał krawędziowy i szczelinomierz | szybka kontrola, duże tolerancje | sprawdza linie, nie całą powierzchnię |
| płyta pomiarowa, podpory, czujnik | detale do kilkuset mm | trzeba wyrównać trzy punkty |
| płaskie szkło interferencyjne | powierzchnie docierane i polerowane | prążki, ułamki mikrometra |
| poziomnica elektroniczna, autokolimator | płyty pomiarowe, łoża maszyn | pomiar wzdłuż linii siatki |
| maszyna współrzędnościowa | pełna mapa, raport | wynik zależy od liczby punktów |
Precyzyjny pomiar płaskości elementów docieranych robi się szkłem płaskim: kładzie się je na powierzchni i liczy prążki w świetle monochromatycznym. Każdy prążek to połowa długości fali:
gdzie:
- - liczba prążków odchylenia [-],
- - długość fali światła, np. ok. 0,59 µm [µm].
Dwa prążki odpowiadają więc ok. 0,59 µm. Przemysłowy pomiar płaskości pozwala sprawdzić też duże powierzchnie, a precyzyjny pomiar płaskości elementów o długości kilku metrów robi się poziomnicą elektroniczną albo autokolimatorem: mierzy się kąty na kolejnych odcinkach i sumuje je w profil. Inną metodę pomiaru, dokładność i liczbę punktów dobiera się do łoża maszyny, a inną do małej przylgi.
Algorytm minimalnej strefy i płaszczyzna odniesienia
Algorytm minimalnej strefy szuka dwóch najbliższych sobie płaszczyzn, które obejmują punkty mierzonej powierzchni. To domyślna metoda oceny według ISO 1101 i daje najmniejszą możliwą wartość odchyłki. Metoda najmniejszych kwadratów jest szybsza, ale daje wynik równy albo większy.
Na maszynie współrzędnościowej program dopasowuje idealną płaszczyznę odniesienia do zebranych punktów, a wynikiem jest suma odległości najwyższego i najniższego punktu od niej. Płaszczyzna odniesienia z metody najmniejszych kwadratów leży „w środku" punktów, a strefa minimalna dotyka skrajnych. Gdy wynik jest blisko granicy, warto przeliczyć go algorytmem minimalnej strefy.
Płaszczyzna, do której odnosi się wynik, nie musi być równoległa do stołu ani do żadnej bazy. Wysokość każdego punktu liczy się właśnie od niej, a nie od płyty pomiarowej. Liczba i rozmieszczenie punktów mają znaczenie: zbyt rzadka siatka pomija wgłębienia na mierzonym elemencie, więc wartość odchyłki bywa zaniżona.
Dokładność pomiaru płaskości i niepewność
Dokładność pomiaru płaskości zależy od płyty, czujnika, mocowania i temperatury. Każdy wynik pomiaru ma niepewność, więc sama liczba w protokole nie wystarcza. Praktyczna reguła mówi, że niepewność przyrządu powinna być kilka razy mniejsza od tolerancji, najlepiej około dziesięciu razy, żeby nie zjadała pola.
Wymagana tolerancja pomiaru, czyli dopuszczalna niepewność, wynika z wymagań tolerancji płaskości. Dla 0,02 mm czujnik zegarowy o działce 0,01 mm nie wystarczy, potrzebny jest czujnik o działce 0,001 mm i płyta wyższej klasy. Według ISO 14253-1 wykonawca udowadnia zgodność tylko wtedy, gdy wartość odchyłki mieści się w tolerancji pomniejszonej o niepewność.
Przykład (wartości przykładowe): płyta 200 × 120 mm, wymagania tolerancji płaskości 0,02 mm, siatka 9 punktów, skrajne wskazania +0,009 i -0,004 mm. Odchyłka płaskości wynosi 0,009 - (-0,004) = 0,013 mm. Przy niepewności 0,002 mm wartość odchyłki 0,013 mm jest mniejsza niż 0,018 mm, więc zgodność z wymaganiami tolerancji płaskości jest wykazana.
Gdyby odchyłka płaskości wynosiła 0,019 mm przy tych samych wymaganiach tolerancji płaskości, wynik leżałby w strefie niepewności i ani wykonawca, ani odbiorca nie mógłby rozstrzygnąć zgodności bez dokładniejszej metody.
Kalibracja przyrządów
Kalibracja przyrządów to porównanie ich wskazań z wzorcem o znanej niepewności, z którego wynika świadectwo z poprawkami. Do pomiaru płaskości kalibruje się przede wszystkim płytę pomiarową, czujniki i maszynę współrzędnościową, bo każdy błąd tych przyrządów trafia bezpośrednio do wyniku.
Płytę granitową sprawdza się poziomnicą elektroniczną albo autokolimatorem wzdłuż linii siatki, bo jej powierzchnia robocza też ma odchyłkę od płaszczyzny. Maszynę współrzędnościową sprawdza się według ISO 10360, a czujniki na przyrządzie do sprawdzania czujników. Okres między kalibracjami ustala zakład, zależnie od intensywności użycia i wymaganej dokładności.
Kontrola jakości: wynik pomiaru a wymagania rysunku
Kontrola jakości płaskości kończy się prostą decyzją: odchyłka mieści się w polu tolerancji albo nie. Żeby ta decyzja była wiarygodna, trzeba wiedzieć, jak uzyskano wynik pomiaru, czyli jaką metodą, ile punktów zmierzono i jaka była niepewność. Kontrola jakości bez opisanej metody to tylko liczba.
W kontroli jakości liczy się powtarzalność. Te same mierzone elementy, sprawdzane przez dwie osoby, powinny dać zbliżony wynik, a różnice wynikają zwykle z innej siatki punktów albo innego ustawienia. Dlatego instrukcja kontroli jakości podaje liczbę punktów, metodę oceny, przyrząd i to, który mierzony rzeczywisty element jest próbką z partii.
Sprawdzanie płaskości powierzchni zaczyna się od oczyszczenia detalu i płyty oraz wyrównania temperatury. Mierzony rzeczywisty element świeżo zdjęty z maszyny jest cieplejszy i może być lekko wygięty. Uzyskać wynik pomiaru, który przetrwa reklamację, można tylko na czystej powierzchni, w stałej temperaturze i z opisaną metodą.
Mierzone elementy z jednej partii kontrola jakości porównuje też ze sobą. Gdy wszystkie mierzone elementy mają podobny kształt odchyłki, np. wszystkie są wklęsłe, przyczyna leży w procesie, a nie w przypadkowym błędzie. Mierzony element rzeczywisty z odchyłką innego typu wskazuje raczej uszkodzenie albo zły pomiar.
Płaskość powierzchni odniesienia i element bazowy
Powierzchnia, która jest bazą dla innych tolerancji, sama potrzebuje dobrego kształtu. Jeśli element bazowy jest wypukły, detal kołysze się na płycie, a każda tolerancja odniesiona do niego jest mierzona względem przypadkowego ustawienia. Dlatego na bazie A często stoi ramka płaskości.
Płaskość bazy bywa kilka razy ciaśniejsza niż tolerancje od niej mierzone, np. płaskość bazy 0,01 mm przy równoległości 0,05 mm. Element bazowy powinien też być dostępny do pomiaru i do mocowania na maszynie, a element bazowy na odlewie czy dużej płycie często zastępuje się punktami.
Punkt odniesienia, czyli baza punktowa według ISO 5459, to miejsce styku detalu z przyrządem pomiarowym albo mocującym. Trzy punkty odniesienia wyznaczają płaszczyznę bazową na powierzchni surowej, na której pełny element bazowy byłby niestabilny. Punkt odniesienia oznacza się na rysunku krzyżykiem, a obok rysuje się okrąg podzielony kreską, z literą i numerem.
Punkty odniesienia rozstawia się możliwie daleko od siebie, bo wtedy płaszczyzna bazowa jest stabilna. Każdy punkt odniesienia powinien być ten sam w obróbce i w pomiarze, inaczej wynik kontroli nie odpowiada temu, jak detal stał na maszynie. Idealna płaszczyzna odniesienia przechodzi wtedy przez trzy punkty odniesienia.
Jak obróbka wpływa na płaskość i koszt
Płaskość po obróbce zależy od sztywności detalu, mocowania, naprężeń w materiale i ustawienia narzędzia. Cienka płyta zamocowana w imadle odkształca się, po zwolnieniu wraca i powierzchnia, która na maszynie była płaska, po zdjęciu już nie jest. Frezowanie czołowe z lekko pochylonym wrzecionem daje powierzchnię nieznacznie wklęsłą.
Materiał walcowany ma naprężenia własne, które uwalniają się przy zbieraniu materiału, dlatego płyty z ciasną tolerancją obrabia się w kilku zamocowaniach, z odwracaniem i odprężaniem. Według podręcznika Manufacturing Process Selection Handbook szlifowanie dokładne daje płaskość rzędu 20 µm na metr długości, a docieranie stosuje się po szlifowaniu, gdy potrzebne są powierzchnie precyzyjne, zbierając zwykle tylko 0,005-0,01 mm. Każdy z tych zabiegów to dodatkowa operacja, mocowanie i pomiar.
Każda taka operacja ma swój czas i koszt, widoczny w wycenie. W panelu zakładu MetronQ cena detalu jest rozbita na operacje, więc technolog od razu widzi, ile kosztuje dodatkowe szlifowanie wynikające z ciasnej tolerancji. Związek tolerancji z ceną opisujemy szerzej w artykule o tolerancjach a cenie obróbki CNC.
Najczęstsze pytania o płaskość i jej pomiar
Czym różni się płaskość od tolerancji kształtu wyznaczonej powierzchni?
Płaskość dotyczy tylko powierzchni nominalnie płaskich i nie ma bazy, a jej pole to dwie płaszczyzny odległe o wartość z ramki. Tolerancja profilu dotyczy natomiast dowolnej powierzchni opisanej wymiarami teoretycznie dokładnymi i może mieć bazy. To więc szczególny, prostszy przypadek tolerancji profilu.
Jak wybrać metodę pomiaru płaskości i jaka jest dokładność pomiaru płaskości?
Metodę dobiera się do tolerancji: niepewność powinna być kilka do dziesięciu razy mniejsza niż wartość tolerancji. Dla 0,1 mm wystarczy płyta i czujnik o działce 0,01 mm, dla 0,01 mm czujnik 0,001 mm albo maszyna współrzędnościowa, a dla ułamków mikrometra szkło płaskie i prążki interferencyjne.
Jak przeprowadzić kontrolę płaskości powierzchni płaskiej bez maszyny współrzędnościowej?
Detal stawia się na płycie pomiarowej na trzech podporach, ustawia trzy odległe punkty na tę samą wysokość i przesuwa czujnik po siatce. Pomiar płaskości pozwala wtedy podać, ile odchyłka płaskości wynosi: to różnica skrajnych wskazań. Wynik jest zawsze równy albo większy niż w algorytmie minimalnej strefy.
Jak często potrzebna jest kalibracja przyrządów do kontroli jakości?
Częstotliwość ustala zakład w swoim systemie jakości, zależnie od intensywności użycia, warunków pracy i wymaganej dokładności. Płytę pomiarową, czujniki i maszynę współrzędnościową kalibruje się okresowo w akredytowanym laboratorium albo wewnętrznie wzorcami z ważnym świadectwem. Po upadku przyrządu lub naprawie kalibracja jest potrzebna od razu.
Co to jest tolerancja formy i kiedy stosować tolerancje kształtu i położenia?
Tolerancja formy to inna nazwa tolerancji kształtu: płaskości, prostoliniowości, okrągłości i walcowości. Zastosować tolerancje kształtu warto, gdy funkcja zależy od geometrii jednej powierzchni, np. szczelności. Tolerancje kształtu i położenia łączy się, gdy liczy się też ustawienie względem baz, np. równoległość dwóch przylg.
Jak rozumieć płaskość sumaryczną na starszych rysunkach?
Starsze polskie rysunki zawierają czasem tolerancje sumaryczne, np. sumaryczną odchyłkę równoległości i płaskości. Oznaczają one, że powierzchnia musi leżeć między dwiema płaszczyznami ustawionymi względem bazy. W ISO 1101 taki sam efekt daje zwykła tolerancja równoległości, która z definicji ogranicza też kształt tej powierzchni.
Źródła
- 1.ISO 1101:2017, Geometrical product specifications (GPS) - Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 2.ISO 12781-1:2011, Geometrical product specifications (GPS) - Flatness - Part 1: Vocabulary and parameters of flatness
- 3.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications (withdrawn 2021)
- 4.ISO 8015:2011, Geometrical product specifications (GPS) - Fundamentals - Concepts, principles and rules
- 5.ISO 5459:2011, Geometrical product specifications (GPS) - Geometrical tolerancing - Datums and datum systems
- 6.ISO 14253-1:2017, Inspection by measurement of workpieces and measuring equipment - Part 1: Decision rules for verifying conformity or nonconformity with specifications
- 7.ISO 10360-2:2009, Acceptance and reverification tests for coordinate measuring systems (CMS) - Part 2: CMMs used for measuring linear dimensions
- 8.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6 (grinding, lapping)
- 9.PN-78/M-02137, Tolerancje kształtu i położenia. Nazwy i określenia
- 10.PN-80/M-02138, Tolerancje kształtu i położenia. Wartości
- 11.T. Dobrzański, "Rysunek techniczny maszynowy", WNT (tolerancje kształtu i położenia)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo