IT公差等级:ISO 286如何运作
IT公差等级决定一个尺寸的公差带有多宽:数字越小,公差带越窄,加工精度要求越高。ISO 286体系共有20个标准公差等级,从IT01到IT18,每个等级的公差值都随公称尺寸增大。本文讲解IT值从何而来、等级如何与公差带位置组合、如何按零件功能选择等级,以及各种加工方法能达到哪个等级。
IT公差等级:是什么,ISO 286如何运作
IT公差等级(International Tolerance grade)是用数字表示的公差带宽度。ISO 286-1规定了20个标准公差等级:IT01、IT0以及IT1至IT18。同一等级在更大直径上公差更大,因为可达到的精度随尺寸增大而降低。
IT等级只说明公差带有多宽,并不说明它位于哪里。公差带相对公称尺寸的位置由一个字母,即基本偏差决定,下文会详细说明。只有字母和数字组合在一起,例如H7或g6,才构成标准意义上完整的公差带代号。
孔和轴遵循同样的逻辑,IT值对两者通用:Ø25的IT7永远是21 µm,无论是H7孔、h7轴还是k7轴。
公差、偏差与极限尺寸
公差等于上极限尺寸与下极限尺寸之差,同时也等于上偏差与下偏差之差:
其中:
- - 公差 [µm],
- 、 - 孔的上偏差和下偏差 [µm](轴为和)。
公称尺寸是图样上的数值,偏差都以它为基准。上极限尺寸等于公称尺寸加上极限偏差中的上偏差,下极限尺寸等于公称尺寸加下偏差。Ø25 H7孔的偏差为+21和0 µm,因此测得尺寸在25.000至25.021 mm之间即为合格。
IT值从何而来:标准公差因子
IT5至IT18的数值由标准公差因子推导而来,随尺寸的立方根增长。每个等级都是该因子的倍数:IT6为10个单位,IT7为16,IT8为25,IT9为40,IT10为64,IT11为100。每隔五个等级,公差扩大十倍。
500 mm以内尺寸的标准公差因子:
其中:
- - 标准公差因子 [µm],
- - 尺寸段两端的几何平均值 [mm],例如18-30 mm段取。
对18-30 mm段,几何平均值为23.24 mm,公差因子为1.307 µm,IT7 = 16 · 1.307 = 20.9 µm,标准将其圆整为21 µm。对400-500 mm段,公式得62.2 µm,而表格为63 µm。正因为存在这些差异,图样和检验中只采用ISO 286-1表格中的数值,而不是公式计算结果。
IT5-IT11数值表
切削加工中最常用的是IT5至IT11。下表按ISO 286-1列出500 mm以内各尺寸段的公差值(单位µm)。尺寸段边界按“大于……至……”理解,所以Ø30属于18-30段,而Ø30.01已属于30-50段。
| 尺寸 [mm] | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|
| ≤3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 |
| >3~6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| >6~10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| >10~18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| >18~30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| >30~50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| >50~80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| >80~120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
| >120~180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 |
| >180~250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 |
| >250~315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 |
| >315~400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 |
| >400~500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 |
具体直径和公差带的偏差及极限尺寸,可用ISO 286公差计算器计算。
基本偏差:公差带的位置
基本偏差是两个偏差中靠近零线的那一个,它决定公差带的位置。用字母表示:孔用大写(A-ZC),轴用小写(a-zc)。另一个偏差由基本偏差加上或减去IT值得到,因此只要知道字母和等级,就能确定两个偏差。
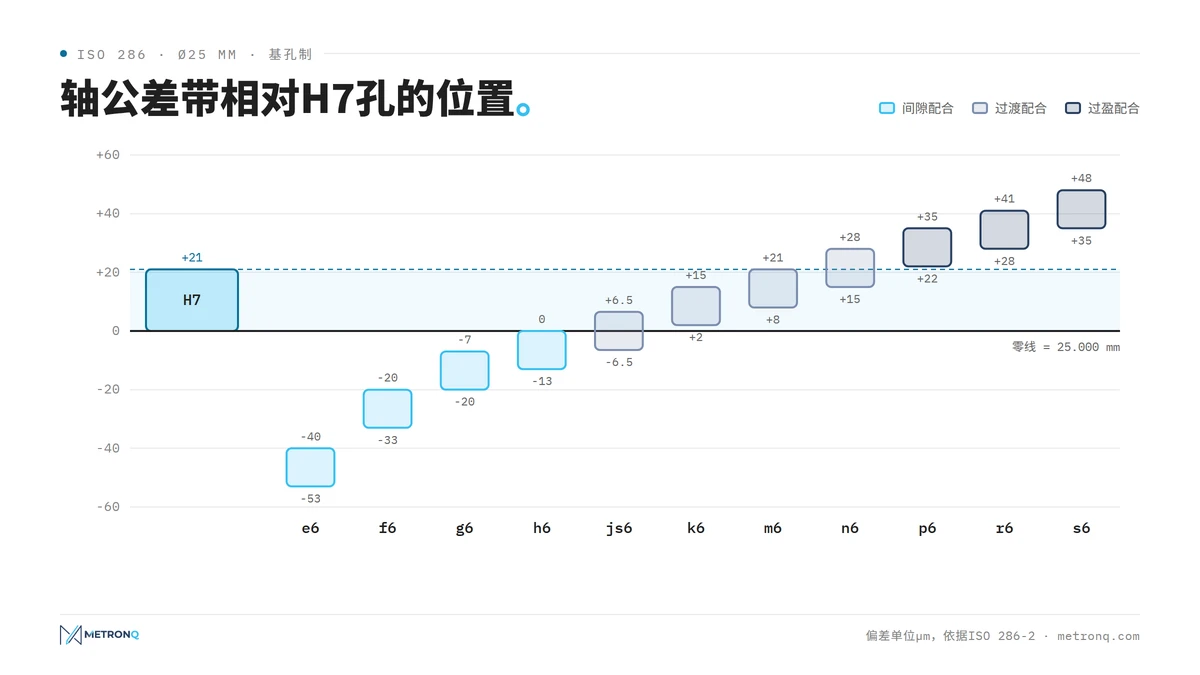
字母H和h的基本偏差为零:H孔从公称尺寸开始向上,h轴在公称尺寸处结束并向下。a至g的轴小于公称尺寸,与H孔配合时产生间隙。k至zc的轴位于零线之上,产生过盈,字母越靠后过盈越大。js和JS对称分布:正负半个IT值。
孔与同字母的轴呈镜像关系,但有一个例外:对于IT8及以下的K、M、N孔,以及IT7及以下的P至ZC孔,标准要加上修正值,其值等于该等级与低一级之间的差值。这样基轴制配合就能获得与基孔制相同的间隙和过盈。自制表格时常常漏掉这个修正值。
如何按零件功能选择IT等级
IT等级应根据表面在装配中的作用来选择,而不是看机床能做到多少。与轴承和衬套配合的表面需要IT5-IT7,普通连接用IT8-IT11,自由尺寸则在IT12及更粗的等级,通常用一般公差来规定。
| IT等级 | 典型用途 |
|---|---|
| IT01-IT4 | 量块、量规、测量仪器零件 |
| IT5-IT6 | 滚动轴承位、精密主轴、过盈配合 |
| IT7-IT8 | 壳体孔、衬套、轴上齿轮、滑动配合 |
| IT9-IT11 | 键槽、松动连接、低精度配合尺寸 |
| IT12-IT18 | 自由尺寸、毛坯:棒料、锻件、铸件 |
实践中,孔通常比轴粗一级(H7/g6、H7/k6、H8/f7),因为孔更难加工和测量。不参与配合的尺寸用ISO 2768一般公差即可,例如m级。“保险起见”标注IT7并不会让零件更好,只会改变它的加工方式。
IT等级与加工方法
每种加工方法都有其经济可达的IT等级范围,即不放慢工艺、不增加走刀就能达到的范围。钻孔一般为IT11-IT13,精车和精铣为IT8-IT9,精密车削和铰孔为IT7,磨削为IT5-IT6。更高的等级需要珩磨或研磨。
| 加工方法 | IT等级(参考) |
|---|---|
| 粗加工(车削、铣削) | IT12-IT14 |
| 钻孔 | IT11-IT13 |
| 精车、精铣 | IT8-IT9 |
| 铰孔、精镗、精密车削 | IT7-IT8 |
| 磨削 | IT5-IT6 |
| 珩磨、研磨 | IT3-IT6 |
以上为典型条件下的参考值。刚性好的机床、短刀具悬伸和稳定的温度会使等级更高,薄壁和细长零件则会使等级降低。IT等级如何转化为从粗加工到精加工的各个阶段,见切削加工一文;带h6轴颈的轴的典型工序,见加工工艺流程。
IT等级与加工成本
IT等级每提高一级,零件成本都会上升,因为需要更慢的切削参数、额外的精加工走刀,往往还要单独的工序和更严格的检验。孔从IT9提高到IT7通常要增加铰孔,轴从IT7提高到IT6通常要用磨削代替车削。
因此报价不仅取决于几何形状,还取决于有严格公差的表面清单。工艺工程师可以看到按工序分解的时间和价格,模型中每个公差的成本一目了然。哪些公差可以安全放宽,详见公差与CNC加工成本。
如何标注和检验公差带
公差带在图样上以代号标注在尺寸旁,例如Ø25 H7;也可以用数值标注为Ø25加偏差+0.021和0,或两者同时标注。代号更简短,对工艺工程师来说含义明确;括号中的偏差则方便机床操作者使用。
对于配合,ISO 286-1建议加注包容要求,即圆圈中的字母E(ISO 14405-1),它同时限制尺寸公差范围内的形状误差。批量检验中,IT6-IT8的孔和轴用极限量规检验:通端必须通过,止端不得通过。
测量器具的不确定度不应超过公差的约十分之一。对于公差为13 µm的Ø25 h6轴,分辨率0.02 mm的游标卡尺不适用,需要用千分尺或夹具中的百分表。更多表面测量内容见表面粗糙度一文。
关于IT公差等级的常见问题
IT7公差等级是什么意思?
IT7是ISO 286中的第七个标准公差等级,等于16个标准公差单位。直径25 mm时公差带宽21 µm,100 mm时宽35 µm。它是配合孔(H7)和精密车削表面的典型等级,可通过铰孔、精镗或仔细车削达到。
ISO 286规定了多少个公差等级?
ISO 286-1规定了20个标准公差等级:IT01、IT0以及IT1至IT18。IT01-IT4用于量规和测量仪器,IT5-IT11用于机械零件和配合,IT12-IT18用于自由尺寸和毛坯。切削加工中最常见的是IT5至IT11。
IT等级和基本偏差有什么区别?
IT等级决定公差带的宽度,基本偏差决定它相对公称尺寸的位置。在H7中,字母H是基本偏差(下偏差为零),数字7是IT等级。只有两者结合,才能唯一确定孔或轴的极限尺寸。
为什么公差随直径增大?
因为尺寸越大,加工和测量越难:大零件的热变形更大,机床和量具的误差在更长的行程上累积。公差因子大致随直径的立方根增长,所以Ø100的IT7只比Ø25宽约1.7倍。
CNC车削能达到哪个IT等级?
普通CNC精车可达IT8-IT9,带在线测量和刀具磨损补偿的精密车削可达IT7,刚性好的机床甚至可达IT6。IT5及更高等级通常需要磨削。粗车为IT12-IT14,只用于精加工前去除余量。
如何查询某个直径的偏差?
最快的方法是使用公差计算器:输入公称尺寸,选择孔或轴、字母和IT等级,即可得到上、下偏差和极限尺寸。也可以查ISO 286-2表格。用公差因子公式计算会产生1-2 µm的误差。
参考来源
- 1.ISO 286-1:2010,产品几何技术规范(GPS)线性尺寸公差ISO代号体系 第1部分:公差、偏差和配合的基础
- 2.ISO 286-2:2010,第2部分:标准公差等级和孔、轴极限偏差表
- 3.ISO 2768-1:1989,一般公差 线性和角度尺寸的公差
- 4.ISO 14405-1:2016,产品几何技术规范(GPS)尺寸公差 线性尺寸
- 5.Z. Osiński(主编),《Podstawy konstrukcji maszyn》,PWN(公差与配合)
- 6.M. Feld,《Technologia budowy maszyn》,PWN(各加工方法的精度)
- 7.Sandvik Coromant,《Training Handbook: Metal Cutting Technology》(车削与镗削精度)