Tolerancje ogólne ISO 2768: klasy i tabele
Wymiary, przy których rysunek nie podaje żadnych odchyłek, dostają tolerancje z tabel ISO 2768. Wystarczy jeden wpis klasy w tabliczce, np. mK, żeby każdy wymiar bez własnej tolerancji miał jasne granice. Poniżej znajdziesz tabele klas f, m, c i v, tolerancje kształtu i położenia klas H, K i L, przykład odczytu z rysunku oraz praktyczne zasady doboru klasy.
ISO 2768: co to jest i kiedy obowiązuje
To norma tolerancji dla wymiarów swobodnych części wykonywanych obróbką skrawaniem i z blachy. Jej pierwsza część (1989) podaje tolerancje dla wymiarów liniowych i kątowych w czterech klasach, a druga podawała tolerancje kształtu i położenia w klasach H, K i L. W Polsce część 1 wydano jako PN-EN 22768-1. Obowiązuje wtedy, gdy rysunek ją przywołuje w tabliczce albo w uwagach.
Bez takiego wpisu wymiar bez odchyłek nie ma formalnie żadnej tolerancji, a spór o to, czy część jest dobra, rozstrzyga dopiero umowa z klientem. Dlatego uznana norma tolerancji w tabliczce to pierwsza rzecz, którą technolog sprawdza na nowym rysunku. Uznana norma tolerancji upraszcza też rysunek: konstruktor wpisuje odchyłki tylko tam, gdzie wymaga ich funkcja.
Stan normy w 2026 roku: część 1 z 1989 roku jest nadal aktualna (ostatnio potwierdzona w 2022 roku), a nowe, jednoczęściowe wydanie jest w publikacji. Część 2 została wycofana w 2021 roku i zastąpiona przez ISO 22081, która nie podaje gotowej tabeli wartości. Na istniejących rysunkach zapis z klasami H, K, L spotyka się jednak bardzo często.
Znaczenie tolerancji z tabliczki rysunkowej
Znaczenie tolerancji z tabliczki polega na tym, że każdy wymiar ma granice, nawet gdy obok liczby nie stoi żaden symbol. Konstruktor zapisuje odchyłki tylko przy wymiarach ważnych dla funkcji, a resztę obejmuje jednym wpisem. Rysunek jest czytelniejszy, a technolog od razu widzi, które wymiary są krytyczne, a które swobodne.
Dokładność wymiarów odgrywa kluczową rolę w montażu i pracy części, ale nie każda liczba na rysunku jest równie ważna. Tolerancje dla nietolerowanych wymiarów zapewniają, że wymiar swobodny, np. długość kołnierza albo szerokość fazy, nie odejdzie od nominału bardziej, niż pozwala na to typowa obróbka w danej klasie. Właściwie dobrane tolerancje zapewniają działanie części bez dopłacania za dokładność, której nikt nie potrzebuje. Dobrane tolerancje zapewniają też powtarzalność montażu w serii.
Klasa w tabliczce działa też jak umowa między konstruktorem a wykonawcą, bo każda wyraźnie określona tolerancja (norma, symbol albo odchyłki) jest wiążąca: mówi, jaką dokładność warsztatu zakłada rysunek. Klasa f oznacza dokładniejszą obróbkę, a klasa c pozwala na szybsze i tańsze metody produkcji.
Rodzaje tolerancji: wymiarowe, geometryczne i ogólne
Na rysunku spotyka się trzy rodzaje tolerancji. Tolerancje wymiarowe ograniczają rozmiar, tolerancje geometryczne ograniczają kształt, kierunek, położenie i bicie, a tolerancje ogólne obejmują jednym wpisem wszystkie wymiary bez własnej tolerancji. Każdy z tych rodzajów opisuje inna norma i każdy sprawdza się innymi przyrządami, a tolerancje wymiarowe są wśród nich najprostsze do zmierzenia.
Tolerancje wymiarowe zapisuje się liczbowo (Ø25 +0,1/0, czyli tolerancje liczbowe) albo symbolem według ISO 286 (Ø25 H7). Jak liczyć odchyłki i wymiary graniczne, pokazujemy w artykule o tolerancji wymiaru. Tolerancje geometryczne (GD&T) zapisuje się w ramkach według ISO 1101, która jest w systemie ISO podstawową normą tolerancji geometrycznych.
Normy dotyczące tolerancji tworzą więc system, a normy dotyczące tolerancji wymiarowych i geometrycznych wzajemnie się uzupełniają: ISO 286 dla pasowań, ISO 1101 dla geometrii, PN-EN 22768-1 dla wymiarów swobodnych i ISO 8015 dla zasad łączenia tego wszystkiego. Według ISO 8015 obowiązuje zasada niezależności: rozmiar i geometria są sprawdzane osobno, chyba że rysunek wymaga inaczej.
Tabele i zakresy klas f, m, c, v
Tabele i zakresy części 1 normy podają odchyłki dopuszczalne w czterech klasach: f (dokładna), m (średnia), c (zgrubna) i v (bardzo zgrubna). Wszystkie odchyłki są symetryczne, czyli plus i minus ta sama wartość. Im większy wymiar nominalny, tym szersza tolerancja w danej klasie, tak samo jak w klasach IT.
Tolerancje dla wymiarów liniowych
Tolerancje dla wymiarów liniowych dotyczą długości, średnic, odległości i grubości. Wartości w milimetrach:
| Wymiar nominalny [mm] | f | m | c | v |
|---|---|---|---|---|
| 0,5 do 3 | ±0,05 | ±0,1 | ±0,2 | - |
| powyżej 3 do 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| powyżej 6 do 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| powyżej 30 do 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| powyżej 120 do 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| powyżej 400 do 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| powyżej 1000 do 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| powyżej 2000 do 4000 | - | ±2 | ±4 | ±8 |
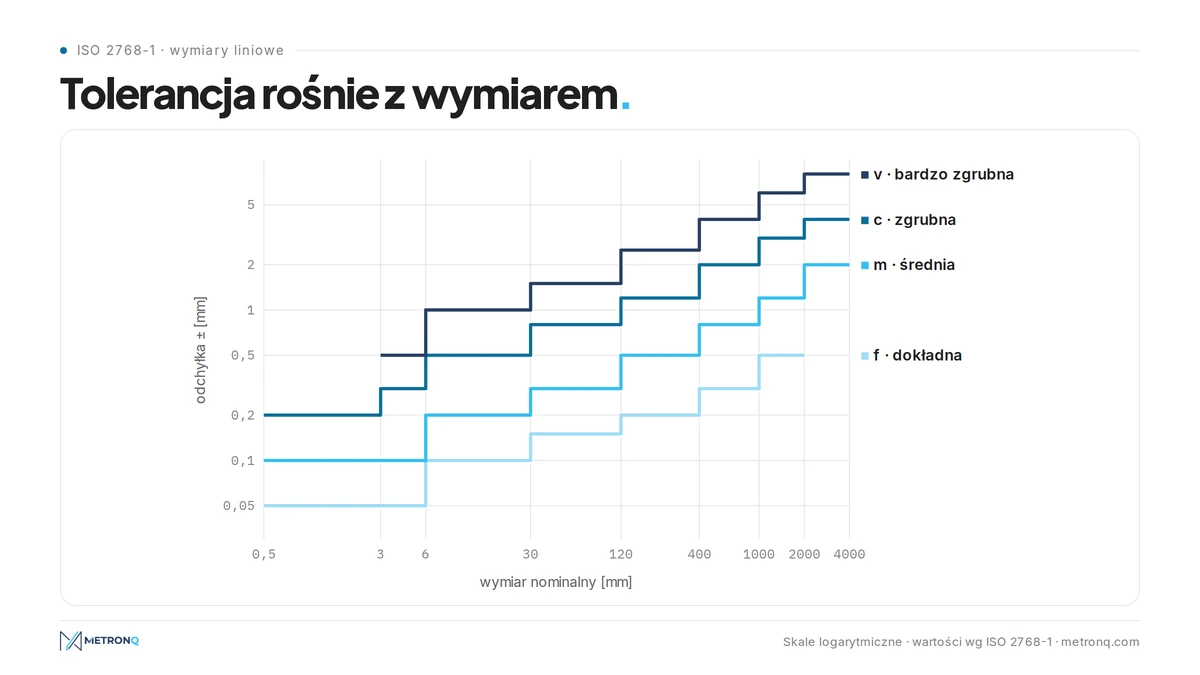
Dla wymiarów poniżej 0,5 mm norma nie podaje wartości, więc odchyłki trzeba wpisać przy wymiarze. Ten sam kalkulator tolerancji, który liczy klasy pasowań, podaje też wartość z tej tabeli dla dowolnego wymiaru.
Promienie zewnętrzne i wysokości faz
| Wymiar nominalny [mm] | f i m | c i v |
|---|---|---|
| 0,5 do 3 | ±0,2 | ±0,4 |
| powyżej 3 do 6 | ±0,5 | ±1 |
| powyżej 6 | ±1 | ±2 |
Tolerancje dla wymiarów kątowych
Tolerancje dla wymiarów kątowych zależą od długości krótszego ramienia kąta, a nie od samego kąta. Im dłuższe ramię, tym mniejsza dopuszczalna odchyłka kątowa, bo ten sam błąd kąta daje na długim ramieniu większe przesunięcie. Tolerancje kątowe podaje się w stopniach i minutach, a tolerancje kątowe dla krótkich ramion są najszersze.
| Krótsze ramię [mm] | f i m | c | v |
|---|---|---|---|
| do 10 | ±1° | ±1°30' | ±3° |
| powyżej 10 do 50 | ±0°30' | ±1° | ±2° |
| powyżej 50 do 120 | ±0°20' | ±0°30' | ±1° |
| powyżej 120 do 400 | ±0°10' | ±0°15' | ±0°30' |
| powyżej 400 | ±0°5' | ±0°10' | ±0°20' |
Tolerancje kątowe z tabeli dotyczą kierunku ogólnego linii lub powierzchni, a nie ich kształtu. Tolerancje dla wymiarów kątowych na fazach 45° są w praktyce najczęstsze: faza o ramieniu 2 mm w klasie m może mieć kąt od 44° do 46°.
Tolerancje dla wymiarów geometrycznych: klasy H, K i L
Tolerancje dla wymiarów geometrycznych z dawnej części 2 normy ograniczają płaskość, prostoliniowość, prostopadłość, symetrię i bicie elementów bez ramki tolerancji. Klasa H jest najdokładniejsza, K średnia, a L zgrubna. Zapisuje się je razem z klasą wymiarową, np. mK, co oznacza klasę m dla wymiarów i K dla geometrii.
| Wielkość | Zakres [mm] | H | K | L |
|---|---|---|---|---|
| płaskość i prostoliniowość | do 10 | 0,02 | 0,05 | 0,1 |
| płaskość i prostoliniowość | powyżej 10 do 30 | 0,05 | 0,1 | 0,2 |
| płaskość i prostoliniowość | powyżej 30 do 100 | 0,1 | 0,2 | 0,4 |
| płaskość i prostoliniowość | powyżej 100 do 300 | 0,2 | 0,4 | 0,8 |
| płaskość i prostoliniowość | powyżej 300 do 1000 | 0,3 | 0,6 | 1,2 |
| prostopadłość (krótsze ramię) | do 100 | 0,2 | 0,4 | 0,6 |
| prostopadłość (krótsze ramię) | powyżej 100 do 300 | 0,3 | 0,6 | 1 |
| symetria | do 100 | 0,5 | 0,6 | 0,6 |
| bicie promieniowe i osiowe | dowolny | 0,1 | 0,2 | 0,5 |
Okrągłość jest równa tolerancji średnicy, ale nie większa niż bicie z tabeli. Równoległość jest równa większej z dwóch wartości: tolerancji wymiaru albo płaskości. Tolerancje dla wymiarów geometrycznych w tej postaci pochodzą z normy wycofanej w 2021 roku, a nie z ISO 1101, czyli normy tolerancji geometrycznych dla ramek, dlatego przy nowych rysunkach coraz częściej stosuje się ISO 22081, a konstruktor sam podaje wartości. Dopisek E, np. mK-E, wprowadza wymaganie powłoki dla wszystkich pojedynczych wymiarów.
Norma tolerancji geometrycznych ISO 1101 pozostaje przy tym podstawą: każda ramka na rysunku jest od niej silniejsza niż wpis w tabliczce. Tolerancje dla wymiarów geometrycznych z tabeli dotyczą tylko elementów bez własnej ramki.
Przykład określenia tolerancji na rysunku
Przykład określenia tolerancji najlepiej pokazać na prostym detalu. Płytka stalowa 120 × 80 × 20 mm ma otwór Ø20 bez odchyłek, fazę 1 × 45° i skos pod kątem 30° na ramieniu 25 mm, a tabliczka zawiera wpis klasy mK. Każdy z tych wymiarów dostaje granice z tabel klasy m i K.
| Wymiar na rysunku | Zakres tabeli | Tolerancja w klasie m/K | Granice |
|---|---|---|---|
| długość 120 | powyżej 30 do 120 | ±0,3 | 119,7-120,3 |
| szerokość 80 | powyżej 30 do 120 | ±0,3 | 79,7-80,3 |
| grubość 20 | powyżej 6 do 30 | ±0,2 | 19,8-20,2 |
| otwór Ø20 | powyżej 6 do 30 | ±0,2 | 19,8-20,2 |
| faza 1 × 45° | 0,5 do 3 | ±0,2 i ±1° | 0,8-1,2 |
| skos 30° | ramię 10 do 50 | ±0°30' | 29°30'-30°30' |
| płaskość dużej powierzchni | powyżej 100 do 300 | 0,4 | - |
| prostopadłość boków | do 100 | 0,4 | - |
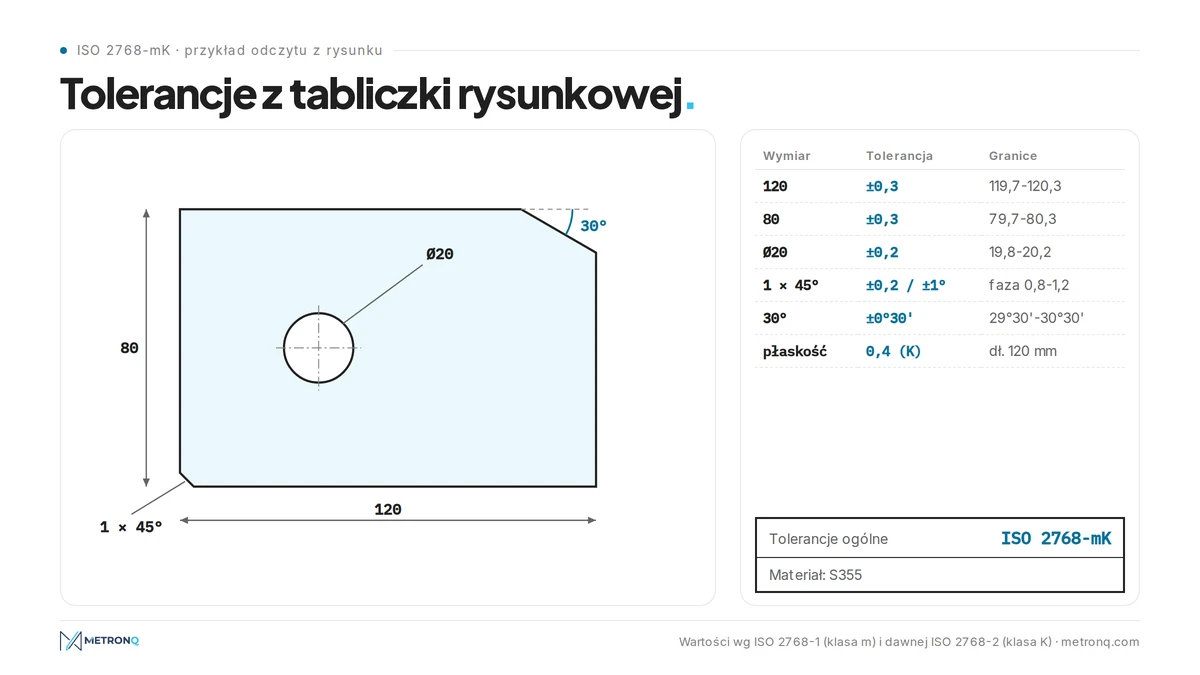
Typowa tolerancja, przykład dla klasy m: wymiar 50 mm to ±0,3 mm, a wymiar 10 mm to ±0,2 mm. Tolerancja, przykład zastosowania w warsztacie: jeśli otwór Ø20 jest otworem przelotowym pod śrubę M18 z zapasem, klasa m wystarczy, ale jeśli ma w nim pracować tuleja, konstruktor musi wpisać klasę ISO 286, np. Ø20 H7. Tolerancja, przykład zastosowania odwrotny: wymiar 120 na zewnętrznym obrysie płytki nie wpływa na nic i nie potrzebuje odchyłek.
ISO 2768 a ISO 286: kiedy który system
ISO 286 opisuje tolerancje pasowania, czyli otwory i wałki, które pracują razem, a tabliczka obejmuje wszystko inne. Obie normy opisują tolerancje wymiarowe, ale w innym zakresie. Wymiar z symbolem H7 albo g6 zawsze ma pierwszeństwo przed tabliczką. Zasada jest prosta: każdy wymiar, który ma zapewnić odpowiednie pasowanie, dostaje własny symbol, np. H7, a reszta zostaje w klasie z tabliczki.
Różnica jest duża: Ø25 w klasie m to ±0,2 mm, czyli pole 400 µm, a Ø25 H7 to pole 21 µm. Precyzyjne pasowania wymagają więc zawsze własnego symbolu, a precyzyjne pasowania łożysk dodatkowo katalogu producenta, bo tabliczka nie jest w stanie zapewnić odpowiednie pasowanie łożyska czy tulei. Tolerancje dla łożysk i tolerancje dla wałów napędowych w miejscach pod łożyska, uszczelnienia i koła zawsze zapisuje się według tablic pasowań i katalogu łożysk.
W praktyce na jednym wałku spotyka się oba systemy: czopy pod łożyska w k5 lub k6, a długości stopni, fazy i podcięcia w klasie m. Tolerancje dla łożysk nie mają nic wspólnego z tabliczką, podobnie jak tolerancje dla wałów napędowych pod piasty. Średnica wałka poza miejscami pasowania, np. na swobodnym odcinku między czopami, może spokojnie zostać w klasie z tabliczki. Klasy IT i ich wartości opisaliśmy w artykule o klasach tolerancji IT, a dobór par otwór-wałek w artykule o pasowaniach.
Tolerancje w procesach produkcyjnych
Dokładność, jaką da się utrzymać, zależy od tego, czym część jest wykonana. Ta sama klasa m oznacza coś innego dla frezowania, gięcia blachy i cięcia palnikiem, bo każdy proces produkcji ma inną naturalną dokładność. Dlatego klasę w tabliczce dobiera się do metody wykonania, a nie tylko do funkcji części.
Obróbka skrawaniem na maszynach CNC bez trudu utrzymuje klasę m, a przy stabilnym zamocowaniu także f. Cięcie laserowe i gięcie blach mieszczą się zwykle w klasie m albo c, zależnie od grubości i liczby gięć. Cięcie gazowe i plazmowe grubych blach to zwykle klasa c albo v. Tolerancje procesowe, czyli dokładność, jaką proces osiąga w serii, powinny być mniejsze niż tolerancja z rysunku, bo inaczej pojawią się braki.
Tolerancje dla procesów produkcyjnych warto znać przed wyceną, a tolerancje procesowe sprawdzić na pierwszych sztukach serii, bo przesądzają o liczbie operacji. Tolerancje dla procesów produkcyjnych w klasie f na dużej płycie mogą wymagać dodatkowego przejścia wykańczającego, a klasa c pozwala pominąć je całkowicie. Tolerancje dla procesów produkcyjnych źle dobrane do metody kończą się tym, że część wymaga obróbki, której nikt nie przewidział w wycenie.
Zakres normy: tolerancje dla materiałów i branż
Norma obejmuje części obrabiane skrawaniem i formowane z blachy, niezależnie od materiału. Tolerancje dla materiałów stalowych i tolerancje dla materiałów aluminiowych w klasie m są więc takie same: ±0,3 mm dla 50 mm. Inne procesy, jak odlewanie, kucie, spawanie i formowanie tworzyw, mają własne normy, które trzeba przywołać osobno.
Tolerancje materiałowe wynikają raczej z zachowania materiału niż z normy, dlatego tolerancje materiałowe ustala się z myślą o temperaturze, wilgotności i sprężystości. Dla każdego procesu warto znać trzy rzeczy: materiał, typowa tolerancja procesu i koszt jej utrzymania. Aluminium rozszerza się cieplnie prawie dwa razy bardziej niż stal, więc tolerancje dla stali/aluminium w klasie f warto mierzyć w temperaturze odniesienia 20°C. Przy pomiarze tolerancje dla materiałów stalowych i tolerancje dla materiałów aluminiowych sprawdza się w tej samej temperaturze, bo aluminium szybciej reaguje na ciepło dłoni i maszyny. W złożeniach mieszanych tolerancje dla stali/aluminium dobiera się z zapasem na różnicę rozszerzalności. Tolerancje materiałowe tworzyw są szczególnie ważne: tolerancje dla tworzyw sztucznych obrabianych skrawaniem też podlegają tej normie, ale tworzywa pełzną i chłoną wilgoć, więc tolerancje dla tworzyw sztucznych formowanych wtryskowo określa osobna ISO 20457. Tolerancje dla materiałów kompozytowych i tolerancje dla kompozytów ustala się zwykle indywidualnie, bo zależą od układu włókien.
Tolerancje dla blachy w części cięcia i gięcia mieszczą się w tej normie, natomiast tolerancje dla konstrukcji stalowych spawanych podaje ISO 13920, a wykonawstwo konstrukcji stalowych norma EN 1090-2. Tolerancje dla blachy grubszej niż kilka milimetrów po gięciu warto uzgodnić z wykonawcą. Odlewy mają własne klasy według ISO 8062-3, a tolerancje w budownictwie, w tym konstrukcji betonowych, opisuje m.in. DIN 18202, a nie norma dla części maszyn. Tolerancje dla konstrukcji stalowych i tolerancje dla kompozytów nie powinny więc być zapisywane jako mK, bo to wprowadza wykonawcę w błąd. Tolerancje dla materiałów kompozytowych w kołnierzach czy wspornikach ustala się z dostawcą laminatu.
Tolerancje w lotnictwie i ASME Y14.5
Tolerancje w lotnictwie rzadko opierają się na tabliczce z klasą m. Rysunki lotnicze, zwłaszcza w łańcuchach dostaw z USA, powstają według ASME Y14.5, która nie ma tabeli tolerancji dla wymiarów bez odchyłek: wartości podaje się w tabliczce zależnie od liczby miejsc po przecinku albo bezpośrednio przy wymiarach. Tolerancje eksploatacyjne części lotniczych wynikają z analiz wytrzymałościowych, a nie z normy ogólnej.
Ważna różnica: ASME Y14.5 domyślnie stosuje zasadę powłoki (Rule #1), a ISO 8015 zasadę niezależności. Ten sam rysunek z wymiarem Ø20 ±0,1 znaczy więc co innego w obu systemach i trzeba zawsze sprawdzić, według której normy powstał.
Montaż elementów i stabilność połączeń
Montaż elementów zależy od tego, czy tolerancje części składanych razem do siebie pasują. Klasa z tabliczki wystarcza dla wymiarów swobodnych, ale gdy dwie części mają się połączyć śrubami albo kołkami, łańcuch tolerancji może sprawić, że otwory się nie pokryją. Proces montażu komponentów planuje się więc razem z tolerancjami.
Tolerancje dla elementów maszyn składanych na śruby decydują tu o wszystkim, a połączenia śrubowe są typowym przykładem. Według ISO 273 otwór przelotowy pod śrubę M10 ma średnicę 10,5 mm w szeregu dokładnym, 11 mm w średnim i 12 mm w zgrubnym. Tolerancje dla połączeń śrubowych wynikają z tego luzu: przy otworze 11 mm i śrubie 10 mm położenie każdego otworu może odchylić się o ±0,5 mm, zanim śruba przestanie wchodzić. Tolerancje dla połączeń śrubowych z tabliczki mieszczą się w tym luzie: rozstaw otworów 80 mm w klasie m ma ±0,3 mm. Przy otworze 10,5 mm z szeregu dokładnego zapas wynosi już tylko ±0,25 mm i tabliczka nie wystarcza.
Stabilność połączeń zależy od tego, czy luz w połączeniu nie jest za duży: połączenia śrubowe z dużym luzem przenoszą siły tarciem, a pod obciążeniem dynamicznym mogą się przesuwać. Tolerancje dla połączeń śrubowych w konstrukcjach narażonych na drgania lepiej zapisać tolerancją pozycji niż zostawić tabliczce. Granice tolerancji dla elementów maszyn pracujących pod zmiennym obciążeniem zawsze wymagają więcej uwagi niż tolerancje dla elementów maszyn statycznych.
Zbyt luźne pasowanie
Zbyt luźne pasowanie to sytuacja, w której luz między częściami jest większy, niż wymaga funkcja. Wałek stuka w tulei, koło zębate bije, a połączenie traci sztywność. Luźne pasowanie pod obciążenia dynamiczne prowadzi do szybkiego zużycia połączeń i hałasu.
Poważne problemy eksploatacyjne zaczynają się od luzu. Główne problemy wynikające ze zbyt dużego luzu to drgania, zużycie części wskutek nadmiernego luzu i wpływ sił zewnętrznych na położenie elementów. Taki stan skutkuje koniecznością kosztownej wymiany całego zespołu, a nie tylko jednej części, bo zużyte powierzchnie trudno potem dopasować. Kosztowna wymiana części w maszynie produkcyjnej oznacza też przestój, który generuje dodatkowe koszty.
Zbyt ciasne pasowanie
Zbyt ciasne pasowanie oznacza, że części nie dają się złożyć albo składa się je siłą, której konstrukcja nie przewiduje. Ciasne pasowanie w miejscu, gdzie miał być luz, powoduje zatarcie i przegrzanie łożysk, przez co awaria mechanizmu następuje szybciej, niż zakładano. To typowy skutek źle dobranej tolerancji.
Problemy montażowe przy zbyt ciasnych tolerancjach to konieczność dodatkowej obróbki na montażu, docieranie albo wymiana części na nowe. Elementy trudno dopasować, montaż trwa dłużej, co wydłuża czas realizacji zamówienia. Znacząco obniża trwałość połączenia także wcisk wymuszony siłą, bo naprężenia montażowe sumują się z roboczymi.
Najlepsze praktyki przy stosowaniu tolerancji ogólnych
Najlepsze praktyki sprowadzają się do jednej zasady: klasa z tabliczki dla wymiarów swobodnych, własna tolerancja dla wymiarów funkcjonalnych. Klasę w tabliczce wybiera się do metody wykonania, a każdy wymiar ważny dla pasowania, uszczelnienia albo montażu dostaje odchyłki albo ramkę. Takie podejście obniża koszty i chroni przed sporami, bo normy dotyczące tolerancji mają pierwszeństwo przed zwyczajami zakładu.
- Zawsze wpisuj w tabliczce numer normy razem z klasą, np. ISO 2768-m. Brak wpisu to brak tolerancji.
- Dla obróbki skrawaniem wybieraj klasę m, a f tylko tam, gdzie naprawdę potrzebna jest dokładność. Klasa f podnosi koszt na wszystkich wymiarach naraz.
- Wymiary pasowań zapisuj według ISO 286, a geometrię ważną dla funkcji ramką według ISO 1101, czyli normy tolerancji geometrycznych.
- Sprawdź łańcuchy wymiarowe przy otworach pod połączenia śrubowe i kołki.
- Na nowych rysunkach rozważ ISO 22081 zamiast wycofanych klas H, K, L.
Za ciasne tolerancje to zwiększone koszty produkcji: każda dokładniejsza klasa oznacza wolniejszą obróbkę, częstszy pomiar i precyzyjną kontrolę wymiarów na maszynie pomiarowej. Za luźne tolerancje obniżają trwałość produktu i, zwiększając ryzyko reklamacji, psują funkcjonalność gotowego produktu. Właściwie dobrane tolerancje to kompromis, w którym gotowy produkt działa, elementy spełniają normy, a koszt produkcji nie rośnie bez potrzeby.
Ten kompromis widać w poziomie kosztów produkcji: jak tolerancje przekładają się na czas i cenę części, opisaliśmy w artykule tolerancje a cena obróbki CNC. W MetronQ czasy obróbki liczone są dla maszyn, które zakład sam wprowadza i kalibruje, więc klasa dokładności rysunku przekłada się na realny czas na konkretnej maszynie: park maszyn i kalibracja.
Najczęstsze pytania o tolerancje ogólne
Co oznacza zapis mK zgodnie z normą ISO 2768?
Zapis mK oznacza klasę m dla wymiarów liniowych i kątowych oraz klasę K dla geometrii bez ramek. Wymiar 50 mm ma wtedy tolerancję ±0,3 mm, a płaskość powierzchni o długości 200 mm 0,4 mm. Klasa K pochodzi z części 2 normy, wycofanej w 2021 roku, ale nadal jest powszechnie stosowana na rysunkach.
Czy wymiar poza tolerancją z tabliczki oznacza brak?
Nie zawsze. Część 1 normy mówi, że przekroczenie takiej tolerancji nie powinno automatycznie prowadzić do odrzucenia części, jeśli nie pogarsza jej funkcji. Tolerancje odbiorcze warto jednak uzgodnić z klientem przed produkcją, bo w praktyce wiele działów jakości odrzuca każdy wymiar poza tolerancją.
Czy ta norma nadal obowiązuje?
Część 1 z 1989 roku obowiązuje i została ostatnio potwierdzona w 2022 roku, a nowe wydanie jest w publikacji. Część 2 z klasami H, K i L wycofano w 2021 roku i zastąpiono przez ISO 22081. Starsze rysunki z zapisem mK pozostają ważne, bo przywołują konkretne wydanie normy.
Jaką klasę wybrać dla obróbki CNC?
Dla typowej obróbki skrawaniem najczęściej wybiera się klasę m, bo maszyny CNC utrzymują ją bez dodatkowych operacji. Klasę f stosuje się przy małych, precyzyjnych częściach, a c przy konstrukcjach z blach i dużych gabarytach. Wymiary pasowań i tak zapisuje się osobno symbolami pasowań.
Czym różnią się tolerancje z tabliczki od ISO 286?
ISO 286 podaje tolerancje dla wymiarów, które pracują w pasowaniach, w mikrometrach i z położeniem pola zależnym od litery. Wartości z tabliczki są symetryczne, dużo szersze i obejmują wymiary bez własnego oznaczenia. Na jednej części stosuje się oba systemy jednocześnie: pasowania symbolami, resztę według tabliczki.
Źródła
- 1.ISO 2768-1:1989, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications
- 2.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications (withdrawn 2021)
- 3.ISO 22081:2021, Geometrical product specifications (GPS) - Geometrical tolerancing - General geometrical specifications and general size specifications
- 4.ISO 1101:2017, Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 5.ISO 8015:2011, Fundamentals - Concepts, principles and rules
- 6.ISO 286-1:2010, ISO code system for tolerances on linear sizes
- 7.ISO 273:1979, Fasteners - Clearance holes for bolts and screws
- 8.ISO 13920:1996, Welding - General tolerances for welded constructions
- 9.ISO 8062-3:2007, Dimensional and geometrical tolerances for moulded parts
- 10.ISO 20457:2018, Plastics moulded parts - Tolerances and acceptance conditions
- 11.ASME Y14.5-2018, Dimensioning and Tolerancing
- 12.PN-EN 22768-1:1999, Tolerancje ogólne - Tolerancje wymiarów liniowych i kątowych bez indywidualnych oznaczeń tolerancji
- 13.T. Dobrzański, "Rysunek techniczny maszynowy", WNT (tolerancje ogólne, oznaczenia na rysunku)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo