机械加工工艺过程:步骤与轴类零件示例
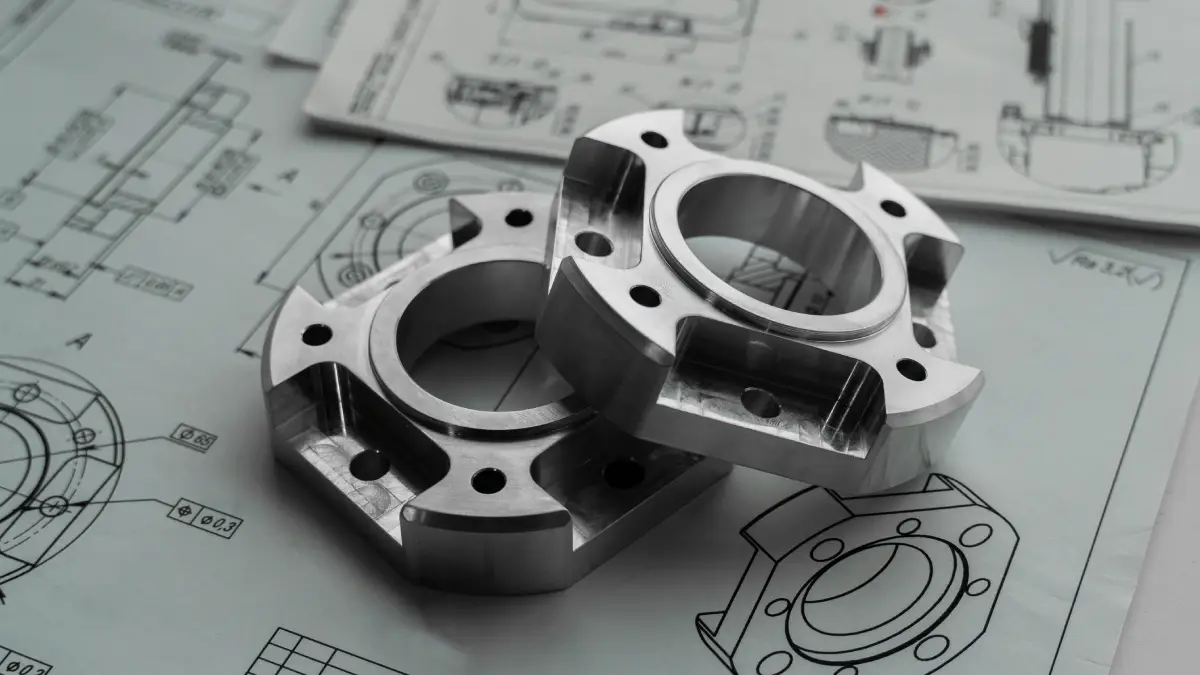
机械加工工艺过程是生产过程中直接改变工件形状、尺寸、性能或表面状态的那一部分:从毛坯到成品零件。它由工序、安装和工步组成,写成文件后,告诉车间做什么、按什么顺序做,也告诉核算人员需要多长时间。
本文说明机械加工工艺过程由哪些部分组成、如何进行工艺规划,以及成本取决于什么。篇幅最多的是一个实例:一根C45钢(相当于45钢)阶梯轴,逐道工序给出数控机床、工步和工时。文末还有一个简短的轴套示例和常见问题。
什么是机械加工工艺过程
工艺过程只包括直接改变工件的活动:切削、热处理、塑性成形、焊接、装配。其余的活动,例如运输、储存、检验和生产准备,属于更大的生产过程。这一区分有实际意义:零件在工位之间搬运不会改变零件本身,但花费和加工时间一样,所以工艺人员在设计工艺时要尽量减少这类等待。
生产过程与工艺过程
生产过程是把材料变成可发货产品的全部活动。加工是其核心,但不是全部。在典型的数控加工车间,生产过程包括:
- 生产准备:审图、工艺规划、数控程序、工装夹具;
- 工艺过程本身:下料、车削、铣削、热处理、磨削、装配;
- 检验:工序间测量和最终检验;
- 运输和储存:在仓库、工位和外协厂之间。
工序间运输有专门的设备。教科书通常把输送机分为三类:有挠性牵引件的输送机(由输送带、链条或钢丝绳承载货物),无挠性牵引件的输送机(如辊子输送机、振动输送机、螺旋输送机),以及借助介质输送的设备(由气流或液流带动物料,即气力输送和水力输送)。机加工车间最常见的是机床之间的辊道和用于排屑的链板或带式输送机。它们都不改变零件,但布局决定了零件等待下一道工序是一分钟还是两天。
工艺规划的应用领域
每个制造领域都有自己的工艺:铸造、塑性成形、切削加工、焊接、热处理、装配。凡是有机械零件的行业都需要机械加工工艺过程:通用机械、汽车与航空工业、能源和电子行业(壳体、散热器、连接器)。在半导体行业,"工艺"一词还有另一层意思:"7纳米工艺"指芯片上最小结构的尺寸,由光刻决定,而不是一系列工序。本文只讨论机械零件的加工工艺过程。
工艺过程的组成:工序、安装、工步
工艺过程是分层的。下表术语与经典工艺设计教材(Feld)和国内通行的工艺术语一致,每个概念都用后文轴类示例中的一句话说明。
| 术语 | 定义 | 轴类示例 |
|---|---|---|
| 工序 | 在一个工作地、对一个(或一组)工件连续完成的那部分工艺过程 | 工序20:在数控车床上车A端 |
| 安装 | 工件在一次装夹中完成的那部分工序 | 把轴调头装夹另一端,就是新的安装,也就是新的准备时间 |
| 装夹 | 工件定位后将其夹紧固定 | 轴以外圆和端面定位,用三爪卡盘夹紧 |
| 工位 | 在同一次装夹中,工件相对刀具处于不同位置时完成的那部分安装 | 在数控车削中心上将主轴分度180°后铣第二个平面 |
| 工步 | 用同一把刀具、加工同一表面、切削用量不变时完成的那部分工序 | 用CNMG刀片粗车Ø35轴颈 |
| 走刀 | 刀具切除一层材料的那部分工步 | 背吃刀量 mm 的一次走刀 |
定位和夹紧常被混为一谈。定位限制工件的自由度(工件放在哪里、靠在哪里),夹紧则在切削力作用下保持这个位置。定位错误时,夹得再紧也会产生尺寸误差。表中每一层次在文件中都有对应位置:工序写在工艺过程卡上,工步和走刀写在工序卡和程序里。
工艺过程的层次结构
最简单的画法是一棵树,每一层都包含在上一层之中:
工艺过程 → 工序 → 安装 → 工位 → 工步 → 走刀
从成本角度看,最重要的是两个层次:工序,因为更换工作地意味着搬运和排队;安装,因为每次重新装夹都意味着准备时间、新的基准和新的出错风险。工步和走刀决定基本时间。工艺过程卡按工序记录工艺过程,工序卡则把一道工序分解为工步。
工艺规划的步骤
工艺规划由熟悉图纸、车间设备和批量的工艺人员完成。工艺人员不改图纸,但必须理解公差和表面粗糙度背后的设计要求。教科书和工厂里的步骤顺序相同,因为每一步都要用到上一步的结果:
- 审图和要求分析。 材料、尺寸公差、表面粗糙度、形位公差、热处理。关键表面及其成本在这里显现:严格的公差可能让加工时间翻倍(公差如何影响加工成本)。
- 毛坯选择。 棒料、锻件、铸件或板材,都要留加工余量。小批量轴用棒料,大批量用模锻件,节省材料和粗加工时间。
- 基准选择。 工件定位和测量所依据的表面。轴类零件的经典基准是两端中心孔,因为每道工序都能借此回到同一轴线。
- 工序顺序。 先预加工,然后粗加工、半精加工,最后精加工。热处理安排在需要消除其变形的工序之前。
- 机床和工装。 选用哪些数控机床、哪些夹具和刀具。
- 切削用量。 每个工步的切削速度、进给量和背吃刀量,可查刀具样本或使用切削参数计算器。
- 工时定额。 每道工序的每批准备与终结时间和单件时间。
- 工艺文件。 工艺过程卡、工序卡和数控程序。
工艺规划不止于纸面。第一批完成后,工艺人员把定额与实际比较并修正工艺,这是小厂最简单的工艺优化方式。
加工阶段:从预加工到精加工
加工阶段按目的划分,而不是按机床划分。预加工(下料、车端面、钻中心孔)准备毛坯和基准。粗加工以大背吃刀量和大进给切除大部分余量。半精加工使零件接近尺寸,并留下均匀的余量。精加工获得最终尺寸和表面质量;车削达不到时,由磨削、研磨、珩磨接手。表面粗糙度最能说明界限:数控车削和铣削通常达到 µm,仔细的精车可达 µm,再往下一般就要磨削。最后这个阶段详见我们的精加工一文。
如何为每道工序选择数控机床
机床选择从几何形状和批量开始。轴和套类零件上数控车床,平板和箱体类零件上数控加工中心,两种加工都需要的零件上带动力刀具的车削中心。选机床时要看直径和长度范围、主轴功率、轴数、精度,以及是否有副主轴加工第二端。数控系统及其驱动和位置反馈决定定位精度和可用的加工循环。配有工件测头的新型数控机床能自动测量零件并修正刀补,这会改变工艺:部分测量不再是单独的工序。没有测头的老机床需要人工测量,这部分时间要计入辅助时间。
数控程序:CAD/CAM与G代码
数控机床上的每道工序都有自己的程序。简单的车削轮廓由操作工在机床上手工编程;车端面、车台阶和倒角用手工G代码就够了。复杂形状在CAD/CAM中编程:CAD建三维模型,CAM生成刀路,后处理输出代码。CAM缩短编程时间,但不能免去读懂代码的能力,因为修改要在机床上完成。G代码详见我们的G代码编程指南,CAD/CAM软件见数控软件综述。数控程序和工艺过程卡一样,都是工艺文件的一部分。
工时定额:准备与终结时间和单件时间
每道工序的时间分两部分。准备与终结时间 每批只发生一次:调整夹具、换卡爪、调入程序、加工并测量首件。单件时间 每件都要发生:
其中:
- - 基本时间,即刀具切除材料的时间 [min],
- - 辅助时间:装夹、快速移动、换刀、测量 [min],
- - 布置工作地、休息和生理需要时间 [min]。
一次车削走刀的基本时间由刀具行程、转速和进给量决定:
其中:
- - 包括切入和切出的刀具行程 [mm],
- - 主轴转速 [r/min],
- - 进给量 [mm/r]。
一批 件的工时定额为 。这解释了小批量与大批量之间的大部分价格差异,后面会用数字说明。
机械加工工艺过程示例:阶梯轴
最能看清工艺过程的是一个真实零件。以一根阶梯轴为例,这是减速器或传动装置中的典型零件,从棒料一直跟到最终检验。
图纸和技术要求
轴长180 mm,从A端起共五个台阶:
- Ø30 h7轴颈,长45 mm,带8 N9键槽,配8 × 7普通平键;
- Ø35 h6轴承轴颈,长20 mm, µm;
- Ø42轴肩,长70 mm;
- 第二个Ø35 h6轴承轴颈,长20 mm, µm;
- Ø32端部轴颈,长25 mm。
图纸体现了轴所在机器的设计要求:设计者为6207深沟球轴承规定了h6轴颈,为带键联轴器规定了h7轴颈。材料为C45钢,调质,批量 件。其余表面 µm,两轴承轴颈相对公共轴线的径向圆跳动不超过0.01 mm。按ISO 286-2(GB/T 1800.2),Ø35的h6为0/-16 µm,Ø30的h7为0/-21 µm(Ø30属于大于18至30 mm的尺寸段)。h6公差加上 决定了轴承轴颈必须磨削,因为批量车削无法稳定保证这种粗糙度下的IT6。h7轴颈仍可通过仔细精车完成。
毛坯和基准
毛坯为热轧C45圆钢Ø45,锯切至185 mm。长度上5 mm余量足够车平两端,Ø42轴肩单边1.5 mm余量可去除轧制表层。50件的批量不值得用锻件:模具费用在这么少的件数上收不回来。
基准是前两道车削工序加工出的中心孔。从工序50起,轴在两顶尖之间加工,所有精车和磨削的直径共用同一轴线。这就是基准统一原则:所有精加工工序都使用同一对中心孔,轴颈跳动只取决于机床,而不取决于反复装夹。
工序表:轴的工艺过程
| 工序号 | 工序名称 | 机床 | 内容 | [min] | [min] |
|---|---|---|---|---|---|
| 10 | 下料 | 带锯床 | Ø45棒料锯至185 mm | 10 | 2.5 |
| 20 | 车削,第一次安装 | 数控车床 | 车A端面、钻中心孔、粗车Ø30和Ø35轴颈及半个轴肩 | 45 | 4.0 |
| 30 | 车削,第二次安装 | 数控车床 | 调头用软爪装夹,车端面至180 mm,钻中心孔,粗车B端 | 20 | 3.5 |
| 40 | 调质 | 外协 | 至约220-260 HB | - | - |
| 50 | 精车 | 数控车床,两顶尖 | 所有直径车至尺寸,Ø35轴颈留0.3 mm磨量,倒角,越程槽 | 30 | 3.0 |
| 60 | 铣键槽 | 数控加工中心 | Ø30轴颈上8 N9键槽,Ø8立铣刀,V形块装夹 | 30 | 2.0 |
| 70 | 磨轴颈 | 数控外圆磨床 | 两处Ø35 h6轴颈, µm,两顶尖 | 40 | 4.0 |
| 80 | 去毛刺和检验 | 检验台 | 测量直径、跳动和表面粗糙度 | 10 | 3.0 |
| 合计 | 185 | 22.0 |
这些工时是手工上下料、在机测量的小型工厂的定额。若有自动上料和测头,车削单件时间会缩短,但准备时间几乎不变。
工序20分解为工步和走刀
工序20很好地说明了工序、安装和工步的区别。它是在一台数控车床上、一次安装中完成的一道工序:棒料用三爪卡盘夹持,伸出约100 mm。它包括五个工步:
- 车A端面,用粗车刀,一次走刀,长度上车去2.5 mm。
- 钻中心孔,用A3.15中心钻,一次走刀。
- 粗车Ø30轴颈,用CNMG刀片,从Ø45车至Ø31。
- 粗车Ø35轴颈,同一把刀,车至Ø36。
- 粗车半个轴肩至Ø43。
工步3-5由同一把刀在一个程序循环中完成,但每个表面都是一个独立工步。背吃刀量 mm 时,从Ø45车到Ø31需要三次走刀,这三次走刀都属于同一个工步。
正火态C45的粗车用量: m/min, mm/r, mm。A端约切除54 cm³材料,基本时间本身不到一分钟。4分钟单件时间中其余部分是辅助时间和布置工作地时间:装夹、快移、换刀、测量首个台阶。
工序50也类似。精车Ø35.3、长20 mm的轴颈,含切入行程 mm, m/min( r/min), mm/r,需要:
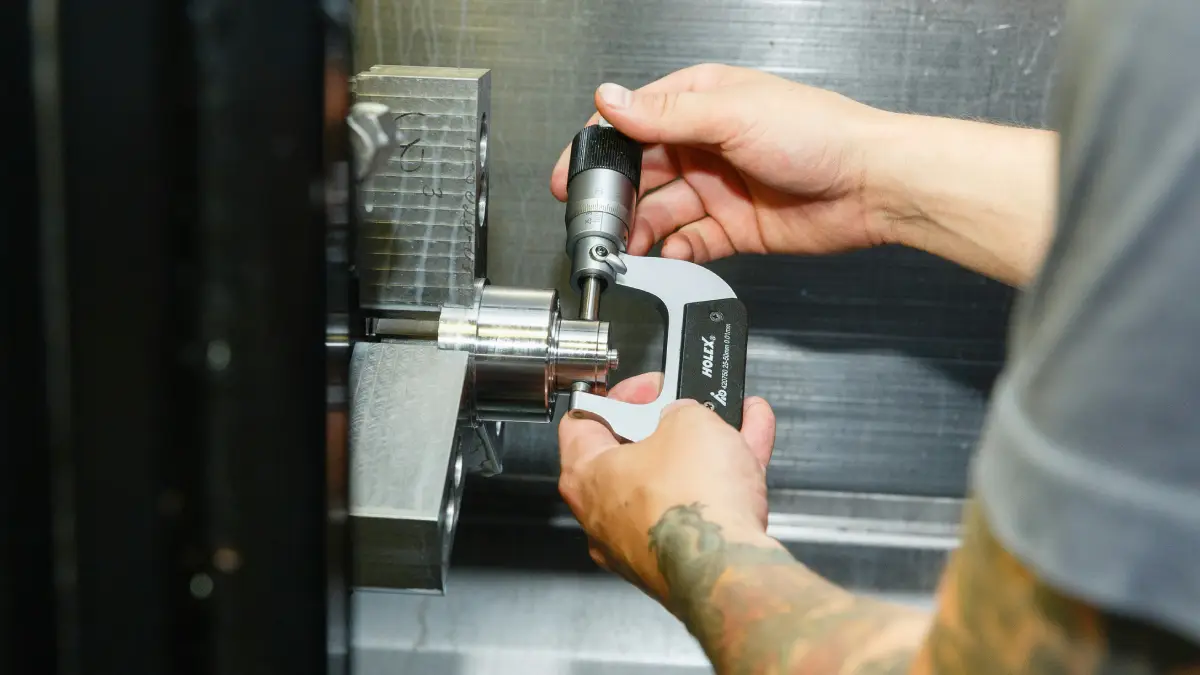
大约六秒。整根轴的精车轮廓只有一分多钟的基本时间,单件时间的其余部分是用端面拨盘在两顶尖间装夹、用千分尺测量和换刀。所以在小批量中,缩短辅助时间比提高切削用量更有效。如何车削台阶、轴颈粗糙度取决于什么,详见纵向车削指南。
为什么是这样的工序顺序
这个顺序不是随意的。热处理前的粗车在钢材较软、易切削时切除大部分材料。粗车后调质,零件余量小,截面淬透更均匀,热处理变形由精车消除。键槽在精车之后铣,因为在带键槽的轴颈上断续切削会损坏表面和刀片寿命。磨削是最后一道成形工序,因为之后任何工序都不能再碰h6轴颈。最终检验核查图纸上标为关键的所有要求。
这样的轴类工艺过程要写成文件,与图纸一起下发车间。同一根轴的工艺卡写法,包括待填栏目和免费XLSX模板,见另一篇文章。
轴套工艺过程:简短示例
轴套说明另一条原则:要求同轴的表面在一次装夹中加工。以C45钢轴套Ø50 × Ø30 H7 × 40 mm为例,内孔与外圆同轴度0.02 mm,批量100件。
| 工序号 | 工序名称 | 机床 | 内容 |
|---|---|---|---|
| 10 | 棒料车削,第一次安装 | 带送料机的数控车床 | 车端面、车Ø50、钻Ø28、镗Ø30 H7、倒角、切断至40.5 mm |
| 20 | 车削,第二次安装 | 数控车床 | 软爪夹Ø50,车端面至40 mm,倒角 |
| 30 | 去毛刺和检验 | 检验台 | 塞规检验内孔,心轴上检验同轴度 |
关键是工序10:外圆和内孔在同一次装夹中先后加工,同轴度只取决于车床精度。若在第二次安装中镗孔,重新装夹的误差会直接计入0.02 mm公差。在带副主轴的数控车床上,工序20可以取消,因为副主轴接过零件,在同一循环中车另一端面。这就是批量生产中轴套的工艺过程:工序更少、安装更少、在车间里的路线更短。
过程控制:如何稳定获得高质量结果
好的工艺能做出合格的首件。但过程质量要看第五十件是否和第一件一样。产品质量直接来自过程质量,因此ISO 9001第8.5.1条要求在受控条件下生产:有成文信息、适宜的设备、监视,以及对结果无法事后完全验证的过程进行确认。
机加工车间的过程控制依靠几个要素:
- 首件检验:每次安装后、整批开始前;
- 工序间测量:写入工艺,例如磨削前测量轴颈直径;
- 统计过程控制(SPC):关键尺寸的控制图和过程能力指数 、;
- 最终检验:按检验计划进行并记录结果。
过程控制分两个层面。在数控机床上,是工件测头、刀具测量以及能发现刀片崩刃的主轴负载监控。在车间层面,生产监控系统收集多个工位的测量值和工时,过程控制不再依赖操作工的笔记。再好的监控也替代不了设计良好的工艺:如果基准选错,控制图只会显示过程稳定地出错。
过程能力指数 表示在考虑均值偏移的情况下,过程分散范围能在公差内容纳几倍:
其中:
- 、 - 公差上限和下限 [mm],
- - 测量均值 [mm],
- - 过程标准差 [mm]。
汽车行业客户通常要求关键尺寸 。汽车工业的过程控制最为规范,今天小型机加工厂使用的大部分工具也来自汽车工业。 的过程,高质量结果来自设计,而不是运气。
工艺过程的成本:安装次数
写成文件的工艺过程就是现成的工时概算。有了准备时间、单件时间和机床台时费率,单件加工成本为:
其中:
- - 单件加工成本,
- - 全部工序单件时间之和 [min],
- - 准备与终结时间之和 [min],
- - 换算到每分钟的机床台时费率,
- - 批量(件数)。
对于上面的轴,按简化的统一费率每小时180(每分钟3)计算:
| 批量 | 单件成本 | ||
|---|---|---|---|
| 50件 | 66 | 11 | 77 |
| 5件 | 66 | 111 | 177 |
5件时,准备时间的费用超过了加工本身。每次安装都有自己的准备时间,所以安装次数是小批量成本最大的杠杆。在带副主轴和动力刀具的数控车削中心上,工序20和30合并为一道,因为副主轴接过轴,键槽在工序50中铣出,无需转到铣床。工艺过程少了两道工序:准备时间从185分钟降到约145分钟,单件时间从22分钟降到约20.5分钟。5件时每件节省约28,50件时约7;由于这类机床的台时费率更高,大批量时优势会缩小。因此,小批量降本首先要看安装次数,而不是切削用量,小批量的工艺规划也应从这个问题开始。
加工成本之外还要加上含余量的材料(Ø45 × 185 mm棒料约2.3 kg钢)和外协调质费用。
工艺过程决定零件需要几次安装,安装次数决定小批量的价格。MetronQ根据三维模型为每次安装计算准备时间,同时计入含余量的材料和公差,工艺人员查看成本分解并批准报价。 方案详情见价格页面。
为什么工艺过程对制造业至关重要
工艺过程同时决定三件事:质量、成本和交期。同一张图纸用两种不同的工艺加工,成本可能相差一倍,废品也可能多一倍,因为过程质量取决于基准、顺序和重新装夹的次数。所以好的工艺在每个行业都很重要:机械制造、航空和电子行业遵循相同的基准、顺序和工时定额原则。
如今的工艺优化主要是合并工序:在一次装夹中完成带键槽轴的车铣复合中心、为数控机床上下料的自动化设备,以及循环内测量。多轴机床上的完全加工、以硬车代替磨削等先进工艺,可以从路线中去掉整道工序。汽车工业采用得最快,因为大批量时单件时间的每一秒都有价值。在小厂,优化可以从更简单的地方开始:工艺人员、车间和ERP系统看到的是同一个最新版本的工艺,过程控制依靠测量数据而不是操作工的记忆。
关于机械加工工艺过程的常见问题
什么是机械加工工艺过程?
它是生产过程中直接改变工件形状、尺寸、性能或表面状态的那一部分;运输、储存和检验不改变工件,属于更大的生产过程。它由工序、安装、工步和走刀组成,规定加工顺序、机床、刀具和工时。
工序和工步有什么区别?
工序是在一个工作地连续完成的全部内容。工步是工序中用同一把刀具、加工同一表面、切削用量不变时完成的部分。车轴的A端是一道工序;车端面、钻中心孔和粗车每个台阶都是其中独立的工步。
如何编制机械零件的工艺过程?
先审图并分析要求。然后选择毛坯和基准,确定从预加工到精加工的顺序,分配机床和刀具,选择切削用量,确定准备时间和单件时间。最后把工艺写成文件,并在首批生产中验证。
轴类零件的工艺过程是什么样的?
对于带Ø35 h6轴颈的C45阶梯轴:下料,两次安装粗车并钻中心孔,调质,两顶尖间精车,铣键槽,磨轴颈,检验。批量为50件,由于轴颈要求h6和Ra 0.8 µm,必须安排磨削。带工时的完整工序表见上文。
工艺过程需要哪些工艺文件?
核心是列出工序和工时的工艺过程卡。此外还有复杂工序的工序卡、数控程序、检验计划,以及所有文件都依据的零件图。工序写在工艺过程卡上,工步和走刀写在工序卡和程序里。
为什么工艺过程对制造业如此重要?
因为质量、成本和交期都取决于它。同一张图纸用两种不同的工艺加工,成本可能相差一倍,废品也可能多一倍。安装和工序的数量决定小批量的价格,过程稳定性决定大批量的废品率。在所有生产机械零件的行业中,好的工艺都比返工坏工艺便宜。
参考来源
- 1.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT, 2018(工艺过程组成、基准、轴类和套类零件工艺)
- 2.R. Wołk, "Normowanie czasu pracy na obrabiarkach", WNT, 1972(准备与终结时间和单件时间定额)
- 3.J. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT, 2010(车削切削用量和基本时间)
- 4.Sandvik Coromant, "Training Handbook: Metal Cutting Technology"(钢的切削用量)
- 5.ISO 286-2:2010 / GB/T 1800.2(h6、h7和N9偏差)
- 6.DIN 6885-1(平键和键槽)
- 7.D. C. Montgomery, "Introduction to Statistical Quality Control", Wiley(Cp和Cpk指数)
- 8.ISO 9001:2015,第8.5.1条(生产和服务提供的控制)