机械加工工艺卡:内容、模板与示例
机械加工工艺过程卡片(简称工艺卡)是按工序逐一描述零件加工过程的文件:工序号和工序名称、工作地(机床)、工装夹具,以及准备与终结时间和单件时间。车间依据它加工零件,报价和成本核算部门依据它计算成本。
一份编制良好的工艺卡,是从图纸到成品零件的最短路径。本指南说明工艺卡是什么、与其他工艺文件有何区别、应包含哪些内容、如何填写,以及它如何转化为零件价格。文末提供免费的XLSX和PDF模板,以及一根阶梯轴的完整填写示例。
什么是工艺卡
工艺卡是机加工车间最基本的工艺文件。它按加工顺序列出各道工序,并注明每道工序的工作地、所需的专用工装和刀具,以及工时定额。一张工艺卡对应一个零件(或一个部件)和一个图纸版本,同时服务于三个部门:生产、计划和成本核算。
工艺卡关注的是"做什么"和"在哪里做",而不是每一个刀具动作"怎么做"。计划员用它安排机床负荷,采购用它订购毛坯和刀具,核算人员用它计算工时,最后还要用它结算订单。所以好的工艺卡应当简短、明确,并始终与最新图纸版本一致。它还能让人在投产之前比较同一零件的两种加工路线。
工艺卡、工艺路线与零件工艺规程
在实际工作中,"工艺过程卡片""工艺卡"和ERP系统里的"工艺路线"通常指同一份文件。简单零件只需一张卡;复杂产品则有一套零件工艺卡,外加一张单独的装配工艺卡。工艺卡是产品制造方法的正式记录,设计变更时各部门都以它为准。
工艺卡背后的加工过程
每张工艺卡记录一个过程。零件的机械加工过程分为工序、安装和工步,工艺卡在工序层面展示它。详细的加工过程(细到每个工步和走刀)要先设计好,工艺卡只是它的简明摘要。从粗加工到精加工的各个加工阶段及其在工艺中的位置,见我们的切削加工基础指南。本文聚焦于文件本身。
工艺文件:工艺卡及其他文件
工艺文件是规定产品如何制造的一整套文件,从毛坯、各道工序一直到检验。它与设计文件互为补充:图纸说明零件应当是什么样,工艺卡说明怎样把它做出来。一个企业使用哪些文件,主要取决于生产批量。
| 文件 | 内容 | 使用场合 |
|---|---|---|
| 工艺过程卡片 | 整个过程:工序、工作地、工装、准备与终结时间和单件时间 | 任何批量都要用 |
| 工序卡片 | 单道工序的细节:工步、刀具、切削用量、装夹简图 | 成批和大量生产、复杂工序 |
| 检验卡片 | 测什么、用什么测、多久测一次、谁来验收 | 有质量要求的零件、客户验收 |
| 材料定额 | 毛坯的材料牌号、尺寸和质量、消耗定额 | 采购和材料成本核算 |
| 工时定额卡 | 工时定额的组成分解 | 工时管理和人工成本核算 |
| 零件图 | 尺寸、公差、表面粗糙度、版本 | 始终是所有工艺卡的依据 |
| 数控程序 | 驱动数控机床的代码 | 数控机床上的工序 |
每份文件都有自己的编号、版本和负责人。工序卡片展开工艺卡中的一行,检验卡片描述验收,工时定额卡说明两列时间数字的来历。装配产品还有一张装配工艺卡,规定零件的连接顺序。在中国,机械行业标准JB/T 9165.2规定了工艺过程卡片和工序卡片等工艺规程的格式。
设计文件与工艺文件
两者经常被混淆。设计文件由设计部门编制:图纸、明细表、技术要求。工艺文件由工艺部门以设计文件为依据编制,回答的是"在这家工厂里如何制造该产品"。因此,同一张图纸在两家工厂可能有两条不同的工艺路线,因为每条路线都对应工厂实际拥有的设备。
工艺卡的类型
工艺卡的类型取决于批量。单件小批生产中使用简化的工艺卡,工序描述稍详细一些,有时附简图,可以代替单独的工序卡片。成批和大量生产中,工艺卡只列出工序顺序,每道复杂工序另有工序卡片。装配有自己的工艺卡,其中用装配工位代替机床,并规定连接顺序、拧紧力矩、零部件消耗和每一步后的检验。
工艺文件为什么关系到产品质量
重复订单最能体现好文件的价值。如果怎样加工某个零件的知识只存在于操作工的脑子里,每一次人员变动都可能带来不同的结果。及时更新、内容完整、清晰易读的工艺文件直接决定产品质量,也决定偏差是在首件检验时被发现,还是被客户发现。ISO 9001要求在受控条件下进行生产,包括提供规定所需开展活动的成文信息,而工艺卡就是这种信息最简单的形式。
工艺卡包含哪些内容
各企业的表格格式不同,但栏目几乎总是相同的。一张工艺卡应包含:
- 表头:零件名称和图号、图纸版本、工艺卡编号和版本;
- 材料与毛坯:材料牌号(如45钢)、毛坯形式和尺寸(棒料 Ø45 × 185 mm)、质量;
- 批量(),因为每件分摊的准备时间取决于它;
- 工序号:通常按10、20、30……编号,以便插入新工序而不必全部重新编号;
- 工序名称和简要的加工内容;
- 工作地或机床及车间;
- 工装与刀具:卡盘、夹具、专用刀具、量规;
- 时间:每批的准备与终结时间 和每件的单件时间 ;
- 备注:外协、热处理、检验要求;
- 签署:编制、审核、批准、日期。
这些信息同时服务于生产(做什么、在哪做)、计划(做多少、何时做)和核算(花多少钱)。因此企业内所有工艺卡都应使用相同的栏目,并且便于检索。
工艺卡中的工时定额:准备与终结时间和单件时间
工艺卡中的时间来自工时定额。单件时间适用于每一件,由基本时间、辅助时间以及布置工作地与休息时间组成:
其中:
- - 基本时间,即刀具切除材料的时间 [min],
- - 辅助时间:装夹、测量、快速移动 [min],
- - 布置工作地、休息和生理需要时间 [min]。
整批的工时定额等于准备与终结时间加上全部零件的单件时间:
其中:
- - 每批的准备与终结时间 [min],
- - 批量(件数),
- - 单件时间 [min]。
车削或铣削的基本时间由刀具行程、进给量和转速决定;要快速核对某种材料的转速和进给,可以使用我们的切削参数计算器。
工艺卡中的工序与作业指导
工艺卡的基本单元是工序,即在一个工作地上完成的全部工作。各个工步只在工序卡片中详细描述,工艺卡则为每道工序写一行,注明时间和工作地。如果某道工序需要操作工凭经验无法掌握的细节,就附上一份作业指导:装夹简图、刀具和切削用量。成批生产中,每道工序有很大一部分时间是辅助操作而不是切削,这正是单件时间所反映的内容。
工艺卡模板免费下载
我们准备了两种格式的模板,无需留邮箱:
- 工艺卡模板 XLSX:参照JB/T 9165.2格式的机械加工工艺过程卡片,含完整表头(产品、零件、图号及版本、材料牌号、毛坯、批量)、夹具、刀具、量具分栏并含工序卡号/程序号、技术等级和检验点的工序表、准终和单件工时自动汇总、整批工时和单件成本、签署栏和更改记录;文件中还包括带工序简图区和基本时间计算的工序卡片、阶梯轴填写示例和填写说明;
- 工艺卡模板 PDF:同样的表格,可在A4纸上打印并在机床旁手工填写。
模板包含上述全部栏目和签署栏。如果企业有自己的格式,可以把它作为起点:栏目可以增加,但不要删去准备与终结时间和单件时间,因为正是这两列把工艺卡和成本联系起来。
工艺卡示例:阶梯轴
下面是一根45钢阶梯轴的完整工艺卡。毛坯为 Ø45 mm 棒料,批量 件,轴承位公差为h6、表面粗糙度为 µm,因此工艺中包含磨削。
| 工序号 | 工序内容 | 工作地 | 工装与刀具 | [min] | [min] |
|---|---|---|---|---|---|
| 10 | 将 Ø45 棒料锯切至185 mm | 带锯 | 台虎钳、定位挡块 | 10 | 2.5 |
| 20 | 车削,第一次安装:车端面、钻中心孔、粗车A端 | 数控车床 | 三爪卡盘、粗车刀、中心钻 | 45 | 4.0 |
| 30 | 车削,第二次安装:车端面至180 mm、钻中心孔、粗车B端 | 数控车床 | 软爪 | 20 | 3.5 |
| 40 | 调质 | 外协 | - | - | - |
| 50 | 精车并留磨削余量,倒角,车退刀槽 | 数控车床 | 回转顶尖、端面拨动顶尖 | 30 | 3.0 |
| 60 | 铣键槽 | 加工中心 | V形块、立铣刀 | 30 | 2.0 |
| 70 | 磨轴颈至h6 | 外圆磨床 | 顶尖、砂轮 | 40 | 4.0 |
| 80 | 去毛刺并检验 | 检验工位 | 千分尺、跳动检测仪、粗糙度仪 | 10 | 3.0 |
| 合计 | 185 | 22.0 |
这张工艺卡几乎说明了一切:零件经过五个工作地和一道外协,车床上的几次安装每批共需95分钟准备时间,一件需要22分钟。这根轴的完整工艺过程(含工步和切削用量)见另一篇文章。对计划员来说,它也是一份现成的清单:第40道工序意味着一段外协间隔,必须排进计划。这类轴的各台阶如何车削、轴颈表面质量取决于什么,见我们关于纵向车削的指南。
如何一步步编制工艺卡
编制工艺卡不是从表格开始,而是从图纸开始。各步骤遵循工艺设计的逻辑,在所有教材中顺序都一样。
- 分析图纸:材料、尺寸、公差、表面粗糙度、热处理、版本。这一步决定哪些特征是关键的、需要多少成本;严格的公差可能让工时翻倍,详见我们关于公差如何决定加工成本的文章。
- 选择毛坯:棒料、锻件、铸件或板材,并留出加工余量。
- 选择定位基准:从哪里测量、在哪里装夹。基准选择不当是后续安装中产生废品最常见的原因。
- 确定工序顺序:先粗加工,再半精加工,最后精加工;热处理安排在需要消除其变形的工序之前。工序顺序也决定安装次数,而每一次安装都有单独的准备时间。
- 选择机床和工装:企业内或外协方可用的机床、夹具和刀具。
- 制定工时定额:每道工序的准备与终结时间和单件时间,可通过计算、查定额表或在类似零件上实测得到。
- 审批:由第二人审核、签字,并编号和定版。
对于简单零件,有经验的工艺员用不了一个小时;对于安装次数多、外协工序多的零件,则需要几个小时。
填写工艺卡的实用规则
以下规则在机加工企业中行之有效:
- 一道工序对应一个工作地,换机床就是新的工序号;
- 同一台机床上的每次安装单独记录,至少单独给出其准备时间;
- 工序名称以加工方法开头(车、铣、磨),而不是机床名称;
- 外协和热处理也有自己的工序号,即使没有时间;
- 时间以分钟为单位、保留一位小数,以便合计正确。
先填写工序栏,再补充工作地,等顺序确定后最后填写时间。一张工艺卡最好控制在一页之内;如果放不下,说明部分描述应移到工序卡片中。
从工艺卡到零件价格
准备与终结时间和单件时间两列是成本的基础。已知机床台时费率,单件加工成本为:
其中:
- - 单件加工成本,
- - 全部工序单件时间之和 [min],
- - 准备与终结时间之和 [min],
- - 换算到每分钟的机床台时费率,
- - 批量(件数)。
对于上面的轴,按简化的统一费率每小时180(每分钟3)计算,50件一批时 ,而5件一批时约为177。差别完全来自分摊到更少件数上的准备时间。每增加一次安装就多一份准备时间,此外还要加上材料和外协费用。
工艺卡告诉你零件要做多久。MetronQ告诉你它要花多少钱:直接基于3D模型,每次装夹都计入准备时间,并包含材料。工艺员看到成本分解后批准报价。 企业在任何人编写工艺卡之前就能得到这样的成本分解;各方案见价格页。
工艺卡在车间的使用
工艺卡打印出来之后并没有完成使命。计划员用它安排订单队列,仓库用它发放毛坯,工具室用它准备刀具,质检用它准备量具。但前提是工艺卡保持最新:一旦操作工比工艺卡懂得更多,工艺卡就失去了意义。
工艺卡还会回到工艺员手中。生产中的实际工时显示哪些定额过于乐观,修订后的工艺卡能让下一次报价更准确。坚持使用工艺卡,可以把工艺、生产和核算连成闭环,并对计划成本和实际成本进行比较。检验文件质量有个简单的办法:新来的操作工能否仅凭工艺卡把零件做出来?
工艺卡管理:纸质还是软件
维护工艺卡是一项持续的工作:图纸会变,机床会换,工时定额会修正。管理工作包括编号、版本控制、审批流程,以及在产品生产和售后服务的整个周期内保存文件。
很多小企业仍以纸质文件为主。它有优点:总在机床旁边,不需要任何系统。但它的缺点会随时间越来越突出:纸质文件容易与图纸脱节,因为新版本送到了办公室,旧版本却还留在车间。电子文件以唯一可信来源解决了这个问题,而可视化文件(装夹照片、仿真截图)可以代替没人看的文字说明。
生产管理软件:CAPP、ERP与MES
工艺卡相关软件可分为三类。CAPP(计算机辅助工艺设计)系统支持工艺设计本身。ERP系统把工艺路线作为物料主数据的一部分保存,并据此计算产能需求和成本。MES系统在工作地向操作工显示最新的工艺卡,并采集各工序的实际工时,用于修正定额。这样,工艺数据(工艺卡、数控程序、图纸)和生产数据(订单、进度、停机)就保存在一起。
小企业需要MES吗?不一定。当订单多、跨越多个班次和工作地时,可视化和自动化才开始划算。只有几台机床时,一个带版本控制的好表格就够了。关键是工艺卡只有一个来源,而不是用哪个品牌的软件。
工艺卡的常见错误
无论哪个行业、哪种格式,同样的错误反复出现:
- 没有为每次安装给出准备时间:把零件翻到另一端加工就是一次新的安装、新的基准和新的准备时间;整台车床只写一个准备时间的工艺卡,会低估小批量的成本;
- 毛坯没有留余量:按成品长度下料的棒料无法车端面,没有余量的锻件加工后表面不干净;
- 图纸版本过期:按旧版本编制的工艺卡会造成废品,直到检验才被发现;
- 工序名称含糊:写"加工"而不是"精车轴颈",操作工和计划员都不知道要做什么;
- 没有检验工序:检验同样占用时间和工作地,应当有自己的工序号。
每个错误都要付出两次代价:一次在生产中,一次在报价中,因为工艺卡同时为两者提供数据。
关于工艺卡的常见问题
什么是机械加工工艺过程卡片?它和工艺过程有什么区别?
工艺卡是规定零件如何制造的文件:按顺序列出工序、工作地、工装与刀具,以及准备与终结时间和单件时间。工艺过程是零件加工本身,工艺卡只是它的简明记录,因此同一个工艺过程可以有几个版本的工艺卡,例如针对不同的机床。
工艺卡和工序卡片有什么区别?
工艺卡在工序层面描述整个过程,每道工序写一行,注明时间和工作地;工序卡片则把一道工序分解为工步,并给出刀具、切削用量和装夹简图。工序卡片主要用于成批和大量生产以及复杂工序,单件小批生产中常由简化的工艺卡代替。
工艺卡由谁编制?
由工艺员编制,因为这需要了解企业的机床和刀具;由工艺部门负责人批准,并在批量生产前由质量部门审核。对于简单零件,有经验的工艺员用不了一个小时就能编好;对于安装次数多、外协工序多的零件,则需要几个小时。
如何从零开始编制工艺卡?最容易遗漏什么?
先分析图纸、选择毛坯,再确定定位基准、工序顺序、机床和工时,最后由第二人审核签字。最常见的遗漏是没有为每次安装单独给出准备时间:把零件翻到另一端加工就是一次新的安装、新的基准和新的准备时间,只写一个准备时间会低估小批量的成本。
工艺卡应包含哪些内容?新零件的工艺卡怎么填写?
零件号和图号、材料和毛坯、批量、工序号和工序名称、工作地、工装、准备与终结时间、单件时间以及签署。上面的XLSX模板会自动汇总时间。填写时先填工序栏,再补充工作地,等工序顺序确定后最后填写时间,整张工艺卡最好控制在一页之内。
工艺卡是强制性的吗?基本工艺文件包括哪些?
法律没有直接规定,但客户和质量管理体系会要求,例如ISO 9001中关于受控生产的要求。基本工艺文件包括工艺过程卡片、工序卡片、检验卡片、材料定额和工时定额卡。所有这些文件都以零件图为依据,数控机床上的工序还需要数控程序。
纸质还是软件:管理工艺卡用哪种更好?
只有几台机床时,一个带版本控制的表格就够了。订单多、图纸经常变更时,只保留一个最新版本的系统比纸质文件更可靠,因为纸质文件容易与图纸脱节:新版本送到了办公室,旧版本却还留在车间。关键是工艺卡只有一个来源,而不是用哪个品牌的软件。
工艺文件如何影响产品质量?
影响是直接的:按同一张工艺卡加工同一个零件,无论哪个操作工、哪个班次,结果都可重复。如果加工知识只存在于操作工的脑子里,每次人员变动都可能带来不同的结果。及时更新、内容完整、清晰易读的文件还决定偏差是在首件检验时被发现,还是被客户发现。
下载
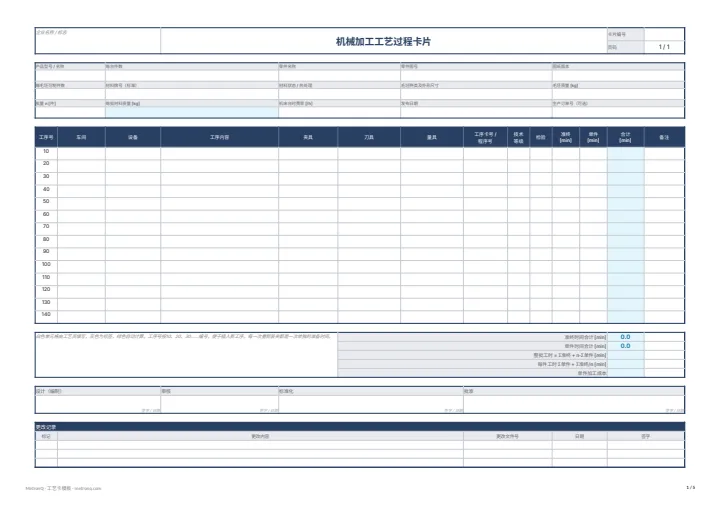
工艺过程卡片和工序卡片模板
空白工艺过程卡片和工序卡片、阶梯轴填写示例及填写说明。A4横向。XLSX自动汇总准备时间、单件时间和单件成本,PDF可直接打印。
参考来源
- 1.M. Feld, "Podstawy projektowania procesów technologicznych typowych części maszyn", WNT, 2018(工艺文件、工艺卡和工序卡、轴类零件工艺)
- 2.JB/T 9165.2《工艺规程格式》(工艺过程卡片和工序卡片格式)
- 3.M. Lembersky (ed.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016(每件分摊的准备时间、加工成本估算)
- 4.ISO 9001:2015,第8.5.1条(生产的控制)