Maßtoleranz: Abmaße und Grenzmaße
Die Maßtoleranz ist die zulässige Differenz zwischen dem größten und dem kleinsten Maß, das ein fertiges Teil haben darf, um noch gut zu sein. Auf der Zeichnung steht sie als ISO-Kurzzeichen, z. B. Ø25 H7, oder als Abmaße, z. B. Ø25 +0,021/0. In diesem Beitrag erklären wir Grenzmaße und Abmaße, zeigen die ISO-Tabelle für Bohrungen und Wellen und berechnen Toleranzen Schritt für Schritt, auch für Wälzlager.
Maßtoleranz: Nennmaß, Grenzmaße und Abmaße
Die Toleranz ist die Differenz zwischen dem größten und dem kleinsten zulässigen Maß eines Teils. Kein Teil lässt sich exakt auf das Zeichnungsmaß fertigen, deshalb gibt der Konstrukteur einen Bereich vor, in dem das Istmaß liegen muss. Je enger der Bereich, desto genauer und teurer die Bearbeitung, weil sie langsamere Schnitte und häufigere Messungen erfordert.
Bezugspunkt ist das Nennmaß , also das ideale Maß aus der Zeichnung, von dem aus die Abmaße gezählt werden. Das Nennmaß selbst muss nicht erreichbar sein: Bei einer Welle h7 liegt es auf der oberen Grenze des Feldes, bei einer Welle g6 sogar außerhalb. Ein Teil ist gut, wenn sein Maß zwischen den Grenzmaßen liegt.
Das obere Grenzmaß ist das Höchstmaß, das untere Grenzmaß das Mindestmaß. Beide Grenzmaße ergeben sich aus den Abmaßen, die zum Nennmaß addiert werden:
dabei ist:
- - Nennmaß [mm],
- - oberes Grenzmaß (Höchstmaß) [mm],
- - unteres Grenzmaß (Mindestmaß) [mm],
- - oberes Abmaß der Welle [mm],
- - unteres Abmaß der Welle [mm],
- - Toleranz [mm].
Abmaße können positiv, negativ oder null sein, ist dagegen immer positiv. Beispiel: Eine Welle Ø40 h6 hat und mm, ihre Grenzmaße sind also 40,000 und 39,984 mm, die Toleranz beträgt 0,016 mm. Abmaße stehen auf der Zeichnung in Millimetern, in den Tabellen in Mikrometern.
Bohrungsmaß und Wellenmaß: Groß- und Kleinbuchstaben
Die Norm unterscheidet zwei Arten von Maßen. Eine Bohrung ist jedes Innenmaß, auch die Breite einer Nut, eine Welle jedes Außenmaß, auch die Dicke einer Passfeder. Abmaße der Bohrung werden mit Großbuchstaben geschrieben (, ), Abmaße der Welle mit Kleinbuchstaben (, ), genau wie im Kurzzeichen: H7 ist eine Bohrung, h7 eine Welle.
Für die Bohrung gelten dieselben Formeln, nur mit Großbuchstaben. Die kleinste Bohrung und die größte Welle entscheiden, ob sich die Verbindung fügen lässt. Die kleinste Welle und die größte Bohrung bestimmen das größte Spiel.
Innenmaße und ihre Toleranz
Innenmaße, also Bohrungsdurchmesser sowie Breiten von Nuten und Taschen, lassen sich schwerer bearbeiten und messen als Außenmaße. Deshalb ist die Bohrungstoleranz oft einen Grad gröber als die der Welle in derselben Verbindung, etwa Bohrung H7 mit Welle g6, obwohl geschliffene Zapfen oft den gleichen oder einen feineren Grad erhalten. Bohrungen erfordern auch andere Messmittel: Innenmessgeräte, Grenzlehrdorne oder eine Koordinatenmessmaschine.
Lage des Toleranzfeldes: Buchstaben A bis ZC
Das Toleranzfeld ist der Bereich zwischen oberer und unterer Grenze, dargestellt relativ zur Nulllinie, also zum Nennmaß. Seine Breite ist der Toleranzwert, seine Lage zur Nulllinie bestimmt das Grundabmaß, das mit einem Buchstaben bezeichnet wird. Beide Angaben zusammen bilden die Toleranzklasse, z. B. H7 oder g6.
Die Lage beschreiben die Buchstaben A bis ZC für Bohrungen und a bis zc für Wellen. Die Buchstaben A-H und a-h legen das Feld auf eine Seite der Nulllinie, K-ZC und k-zc auf die andere, und JS und js ergeben ein symmetrisches Feld, bei dem beide Abmaße ±IT/2 betragen. Ein symmetrisches Feld ist nützlich, wo ein Maß nach beiden Seiten abweichen darf, z. B. beim Lochabstand.
Toleranzfelder h und die Bohrung H
Toleranzfelder h haben ein oberes Abmaß von null: Wellen haben eine h-Toleranz, wenn ihr Höchstmaß gleich dem Nennmaß ist und die ganze Toleranz ins Minus geht. Eine Bohrung H hat dagegen ein Mindestmaß gleich dem Nennmaß, und die Toleranz geht ins Plus. Das feste h für die Welle und das feste H für die Bohrung sind die Grundlage der beiden unten beschriebenen Passungssysteme.
Deshalb haben gezogener Blankstahl (meist h9 oder h11) und geschliffene Wellen eine h-Toleranz (h6-h8): Der Besteller weiß, dass die Stange nicht dicker als das Nennmaß ist. h-Klassen sind auch die häufigsten für Zapfen, auf denen mehrere Teile mit verschiedenen Passungen sitzen.
ISO-Toleranzklassen und Toleranzgrade
Eine ISO-Toleranzklasse verbindet einen Buchstaben (Lage des Feldes) mit einer Zahl (Breite des Feldes). Die Zahl ist der Toleranzgrad, also der Grundtoleranzgrad IT. Die Norm ISO 286 sieht 20 Grade vor: IT01, IT0 und IT1 bis IT18. Je kleiner die Zahl, desto schmaler das Feld bei gleichem Durchmesser.
Der Buchstabe gibt die Art des Feldes an, die Zahl seine Breite, sodass eine Klasse jedes Formelement eindeutig beschreibt, dieselbe Klasse aber bei verschiedenen Durchmessern verschiedene Werte ergibt. ISO 286 teilt die Nennmaße in Bereiche, z. B. über 18 bis 30 mm, und innerhalb eines Bereichs hat die Toleranz IT einen einzigen Wert. Die untere Bereichsgrenze ist ausgeschlossen, die obere eingeschlossen: Ein Nennmaß von genau 30 mm gehört zum Bereich 18-30. Die Nennmaße selbst wählt man nach guter Praxis aus Normzahlreihen, z. B. 16, 20, 25, 32 und 40 mm.
Der Toleranzwert ergibt sich aus der Toleranzeinheit , die mit der dritten Wurzel des Durchmessers wächst: Für IT7 beträgt die Toleranz , für IT11 . Die Toleranzeinheit erklärt, warum Ø100 h7 ein breiteres Feld hat als Ø10 h7, obwohl der Grad gleich ist. Genaue Werte nimmt man immer aus den Tabellen der Norm, weil sie gerundet wurden.
Gradgruppen: IT01-IT5, IT6-IT11 und IT12-IT18
Die Grade IT01, IT0 und IT1 bis IT5 gelten für Endmaße, Lehren und Messgeräte sowie die genauesten Teile wie Wälzlagerlaufbahnen. IT0 und IT01 sind praktisch Laborgrade. Die Grade IT6 bis IT11 umfassen Maschinenteile in Passungen, IT12 bis IT18 Freimaße, Halbzeuge, Schmiede- und Gussteile. Wie diese Werte entstehen, zeigt unser Beitrag zu den IT-Toleranzgraden.
ISO-Toleranztabelle: Bohrungstoleranzen H6-H14 und Wellentoleranzen h6-h14
Die Tabelle unten nennt IT-Werte in Mikrometern nach ISO 286-1 für die Grade 6-14. Bei einer Bohrung H ist das untere Abmaß null und das obere gleich dem Tabellenwert. Bei einer Welle h ist es umgekehrt: , und ist minus der Tabellenwert. Die Toleranzen H6-H14 decken fast die gesamte Zerspanung ab.
| Durchmesser [mm] | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|
| bis 3 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| über 3 bis 6 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| über 6 bis 10 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| über 10 bis 18 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| über 18 bis 30 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| über 30 bis 50 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| über 50 bis 80 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| über 80 bis 120 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| über 120 bis 180 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1000 |
Lesebeispiel: Eine Bohrung Ø50 H8 hat eine Toleranz von 39 µm, ihr Mindestmaß ist also 50,000 mm und ihr Höchstmaß 50,039 mm. Eine Welle Ø50 h8 hat dieselben 39 µm, aber in die andere Richtung: von 49,961 bis 50,000 mm. Bohrungstoleranzen H6-H14 und Wellentoleranzen h6-h14 haben identische Werte und unterscheiden sich nur in der Richtung. Für andere Buchstaben als H und h, z. B. g, k oder p, stehen die Abmaße in den Tabellen der ISO 286-2.
Wie man die Toleranzklasse wählt
Die Wahl der Toleranzklasse beginnt bei der Funktion: Beeinflusst das Maß eine Passung, eine Dichtung oder die Lage eines anderen Teils, oder ist es ein Freimaß? Eine engere Klasse als nötig erhöht nur die Kosten, daher gilt: so grob wie möglich, so fein wie nötig.
Die gebräuchlichsten Grade im Maschinenbau sind IT6 und IT7 für Passungen (Bohrungen H7, Wellen g6, h6, k6), IT8-IT9 für weniger kritische Verbindungen und IT11-IT12 für Maße, die nur passen müssen. Schlichtdrehen erreicht meist IT7-IT8, Reiben IT7 und Schleifen IT5-IT6. Die gebräuchlichsten Grade entsprechen also dem, was typische Bearbeitung günstig liefert.
Die Wahl des Grades ist auch ein Kompromiss mit den Kosten: Jeder feinere Grad bedeutet ein um etwa 40 % schmaleres Feld und oft einen zusätzlichen Arbeitsgang. Lassen Sie daher an allen Maßen, die nicht in einer Passung arbeiten, die gröbsten möglichen Toleranzen. Für jedes Formelement sollte die Toleranzklasse aus seiner Aufgabe in der Baugruppe folgen.
Bohrungs- und Wellentoleranzen in Passungen
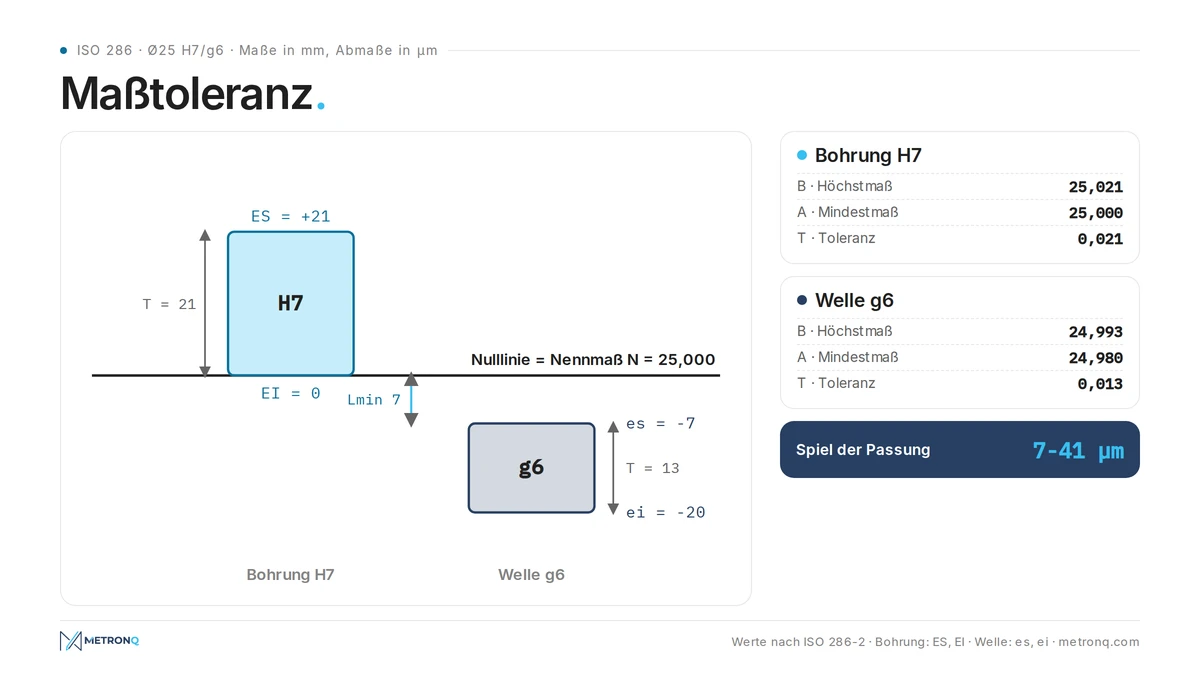
Bohrungs- und Wellentoleranzen werden paarweise gewählt, weil die Verbindung vom Unterschied ihrer Maße abhängt. Im System Einheitsbohrung ist die Bohrung immer H, und die Passung wird als Bruch geschrieben, z. B. Ø25 H7/g6. Aus den Grenzmaßen beider Teile ergibt sich Spiel oder Übermaß, also die Passungsart.
Eine Spielpassung hat immer Spiel, eine Übermaßpassung immer Übermaß, und eine Übergangspassung kann je nach Istmaßen beides ergeben. Bei Bohrungen H7 entscheidet allein die Welle über die Passungsart: g6 ergibt Spiel, k6 eine Übergangspassung und p6 Übermaß. Presspassungen sind Übermaßpassungen mit den Buchstaben p, r und s, die mit einer Presse oder durch Erwärmen gefügt werden. Eine ausführliche Beschreibung der Passungsarten und eine Tabelle der Spiele finden Sie in unserer Passungen Tabelle.
Wellentoleranz und ihre Wahl
Die Wellentoleranz hängt davon ab, was auf der Welle arbeitet: ein Wälzlager, ein Zahnrad mit Passfeder, eine Dichtung oder eine Gleitbuchse. Die Wahl beginnt bei der gewünschten Passung und erst danach bei den Möglichkeiten der Bearbeitung. Für ein Zahnrad mit Passfeder ist k6 typisch, für eine Gleitbuchse f7 und für einen Radialwellendichtring h11.
Passungen mit mehreren Teilen gleichzeitig führen dazu, dass auf einer Welle mehrere Klassen an verschiedenen Zapfen vorkommen. Der Lagersitz hat meist die höchste Genauigkeit, Zapfen für Naben können einen Grad gröber sein. Die Wahl wird immer daraufhin geprüft, ob die Schleifmaschine oder Drehmaschine im Betrieb diese Passungen in Serie hält, nicht nur am ersten Teil. Auch die Wärmeausdehnung zählt, denn die Tabellen gelten bei 20°C.
Einheitsbohrung: das System der Einheitsbohrung
Die Einheitsbohrung ist eine Bohrung H, deren Mindestmaß mit dem Nennmaß zusammenfällt. Im System Einheitsbohrung haben alle Bohrungen das Grundabmaß H, und Passungen entstehen durch Ändern der Welle. Im ISO-System ist das der Standard im Maschinenbau, weil eine Bohrung H7 mit einer Reibahle festen Maßes hergestellt und mit einer einzigen Lehre geprüft wird.
Im System Einheitswelle ist es umgekehrt: Die Welle hat die Klasse h, und die Passung ändert sich mit dem Buchstaben der Bohrung. Es wird bei Wellen aus gezogenem Stahl h9, bei mehreren Teilen auf einer glatten Welle und bei Lagergehäusen eingesetzt. Die Wahl des Passungssystems trifft der Konstrukteur: Mit Einheitsbohrung braucht der Betrieb weniger Werkzeuge und Lehren, mit Einheitswelle eine Reibahle für jeden Bohrungsbuchstaben. Deshalb fällt die Wahl fast immer auf die Einheitsbohrung, und die Bohrung H7 ist im Betrieb die häufigste Klasse.
Das Maß einer Pressverbindung berechnet man wie das Spiel, nur ist das Ergebnis negativ. Für Ø25 H7/p6 beträgt das Mindestübermaß 1 µm und das Höchstübermaß 35 µm. Dieser Wert bestimmt die Einpresskraft und ob die Verbindung ein Drehmoment ohne Passfeder überträgt. Eine gewählte Übermaßpassung wird immer für beide Grenzfälle geprüft.
Allgemeintoleranzen ISO 2768 und Maße ohne Kurzzeichen
Allgemeintoleranzen gelten für Maße, für die die Zeichnung keine Abmaße angibt. ISO 2768-1 legt sie in vier Toleranzklassen fest: f (fein), m (mittel), c (grob) und v (sehr grob). Die gewählte Klasse wird einmal ins Schriftfeld eingetragen, z. B. ISO 2768-m, und gilt dann für alle Maße ohne eigene Toleranzangabe.
| Länge [mm] | f | m | c | v |
|---|---|---|---|---|
| 0,5 bis 3 | ±0,05 | ±0,1 | ±0,2 | - |
| über 3 bis 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| über 6 bis 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| über 30 bis 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| über 120 bis 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| über 400 bis 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| über 1000 bis 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| über 2000 bis 4000 | - | ±2 | ±4 | ±8 |
Die Allgemeintoleranzklassen sind symmetrisch, das Maß darf also nach beiden Seiten abweichen. Eine Länge von 50 mm hat in Klasse m eine Toleranz von ±0,3 mm. Klasse m ist in der Zerspanung am häufigsten, Klasse c beim Schweißen und in der Blechbearbeitung. Sie gelten für Längenmaße, Radien, Fasen und Winkel, aber nicht für Maße mit eigenem Abmaß oder Hilfsmaße in Klammern.
Allgemeintoleranzen sind schlicht die gröbsten Toleranzen, die der Konstrukteur akzeptiert, billiger wird die Bearbeitung nicht. In der Werkstatt spricht man oft von Freimaßtoleranzen.
Geometrische Toleranzen nach ISO 1101
Geometrische Toleranzen begrenzen Form, Richtung, Ort und Lauf von Flächen, also das, was das Maß allein nicht beschreibt. Eine Welle kann auf ganzer Länge in h6 liegen und trotzdem kegelig oder krumm sein. Geometrische Toleranzen werden in einem Toleranzrahmen nach ISO 1101 angegeben, mit Symbol, Wert und Bezügen.
Geometrische Toleranzen gliedern sich in vier Gruppen. Formtoleranzen sind Geradheit, Ebenheit, Rundheit und Zylinderform. Richtungstoleranzen sind Parallelität, Rechtwinkligkeit und Neigung. Ortstoleranzen sind Position, Koaxialität und Symmetrie, Lauftoleranzen sind Rundlauf, Planlauf und Gesamtlauf. Bei zylindrischen Elementen sind Zylinderform und Rundlauf die häufigsten Angaben an Lagersitzen.
Nach dem Unabhängigkeitsprinzip der ISO 8015 gelten Maß und geometrische Toleranzen getrennt. Wer will, dass der Wellendurchmesser auch die Form begrenzt, schreibt die Hüllbedingung vor, das eingekreiste E. Geometrische Toleranzen, die größer sind als die Maßtoleranz, sind zulässig und auf funktionsfreien Flächen üblich. Hat die Zeichnung keine Rahmen, gelten die allgemeinen Form- und Lagetoleranzen der ISO 2768-2 in den Klassen H, K oder L.
Größere geometrische Toleranzen bedeuten meist günstigere Bearbeitung, weil weniger Aufspannungen und Messungen nötig sind. Größere Toleranzen lohnen sich auch dort, wo das Teil bei der Montage ohnehin angepasst wird. Toleranzen sollten immer aus der Funktion folgen, nicht aus Gewohnheit, und sie sollten mit den Messmitteln des Betriebs prüfbar sein.
Toleranzrechner: Maßtoleranz Schritt für Schritt berechnen
Ein Toleranzrechner wandelt ein ISO-Kurzzeichen ohne Tabellensuche in Abmaße und Grenzmaße um. Sie geben den Durchmesser ein, wählen Bohrung oder Welle, Buchstaben und Grad und erhalten beide Abmaße, den Wert und beide Grenzmaße. Von Hand sind es vier Schritte, unten gezeigt für eine Bohrung Ø25 H7 und eine Welle Ø25 g6.
- Bestimmen Sie den Bereich des Durchmessers, z. B. gehört Ø25 mm zum Bereich über 18 bis 30 mm.
- Lesen Sie die Toleranz IT für den Grad aus der Tabelle ab, z. B. IT7 = 21 µm.
- Lesen Sie das Grundabmaß des Buchstabens ab: Bei H ist das untere 0, das obere also +21 µm, und die Bohrungstoleranz beträgt 21 µm.
- Addieren Sie die Abmaße zum Nennmaß: Mindestmaß 25,000 mm, Höchstmaß 25,021 mm.
Derselbe Rechner liefert die Welle Ø25 g6: von 24,980 bis 24,993 mm. Die kleinste Bohrung (25,000) minus die größte Welle (24,993) ergibt ein Mindestspiel von 7 µm, die größte Bohrung minus die kleinste Welle ein Höchstspiel von 41 µm. Unser kostenloser Passungsrechner berechnet das für jede Paarung, mit Werten nach ISO 286 und ISO 2768.
Der Rechner nutzt die Tabellen der Norm und nicht die Formel mit der Toleranzeinheit, weil die Formel um 1-2 µm von den gerundeten Normwerten abweicht. Unterschiedliche Abmaße bei derselben Klasse ergeben sich aus den Bereichen: Ø18 h7 und Ø18,5 h7 liegen in verschiedenen Bereichen und haben daher verschiedene Abmaße. Ein guter Rechner zeigt Bohrungs- und Wellentoleranz nebeneinander, zusammen mit Spiel oder Übermaß.
Toleranzrechner für Wälzlager: Welle und Gehäuse
Ein Toleranzrechner für Wälzlager muss berücksichtigen, dass das Lager eigene Toleranzen nach ISO 492 hat. Die Bohrung des Innenrings hat in der Normaltoleranzklasse ein Feld nur ins Minus: für Durchmesser über 18 bis 30 mm von 0 bis -10 µm. Auch der Außenring hat eine Minustoleranz, für Durchmesser über 50 bis 80 mm von 0 bis -13 µm.
Beispiel: Lager 6205 (Bohrung 25 mm) auf einer Welle Ø25 k5. Die Welle misst 25,002 bis 25,011 mm, die Lagerbohrung 24,990 bis 25,000 mm. Das Übermaß beträgt also 2 bis 21 µm, obwohl die Paarung H7/k6 in der Passungstabelle eine Übergangspassung ist. Deshalb wählt man die Klasse für den Lagersitz nach dem Katalog des Lagerherstellers, meist k5, k6 oder m5 für die Welle und H7 oder J7 für das Gehäuse.
Toleranzangaben und ISO-Kurzzeichen auf der Zeichnung
Toleranzangabe bedeutet, dem Nennmaß die zulässigen Abmaße hinzuzufügen. Die Zeichnungsnormen ISO 14405-1 und ISO 129-1 erlauben drei Arten: Kurzzeichen (Ø25 H7), Zahlenabmaße (Ø25 +0,021/0) oder beide Grenzmaße (25,021/25,000). Alle bedeuten dasselbe, aber das ISO-Kurzzeichen ist am kürzesten und sagt sofort, mit welcher Lehre der Durchmesser geprüft wird.
ISO-Toleranzkurzzeichen sind ein System, das in ganz Europa und den meisten Ländern der Welt gilt, daher liest jeder Betrieb eine Zeichnung mit H7. Das ISO-Toleranzsystem beschreiben die zwei Teile der ISO 286: Teil 1 (Grundlagen und IT-Werte) und Teil 2 (Abmaßtabellen). Das Kurzzeichen allein genügt, oft werden aber die Abmaße in Klammern ergänzt, z. B. Ø25 H7 (+0,021/0), damit der Bediener keine Tabelle braucht. Die Abmaße in Klammern sind dann nur eine Hilfsangabe, und wenn sie von den Tabellen abweichen, müssen sie korrigiert werden.
Toleranzangaben gelten auch für Winkel und Längen. Sie müssen eindeutig sein: Das zweite Element einer Toleranzangabe neben dem Wert ist die Information, auf welche Fläche sie sich bezieht. Eine Elementtoleranz gilt für eine Fläche, nicht für den Abstand zwischen zwei Flächen, daher beschreibt man den Abstand zweier Bohrungsachsen besser mit einer Positionstoleranz als mit zwei Abmaßen.
Eine Toleranz auf der Zeichnung zu ändern ist Sache des Konstrukteurs. Eine gröbere Toleranz, z. B. H8 statt H7 an einer Bohrung, die in keiner Passung arbeitet, kann das Reiben aus dem Ablauf streichen. Der Wechsel einer Welle von h6 auf h9 ersetzt Schleifen durch Drehen. Jede Änderung braucht jedoch die Zustimmung des Verfassers der Dokumentation.
Messen: Messmittel und Istmaß
Das Istmaß ist das am fertigen Teil gemessene Maß. Das Teil ist gut, wenn es zwischen den Grenzmaßen liegt. Messmittel werden nach dem Toleranzwert gewählt: Eine gängige Regel der Messtechnik besagt, dass die Auflösung etwa 1/10 der Toleranz betragen soll und die Messunsicherheit nicht mehr als rund fünfzehn Prozent des Feldes verbrauchen darf.
Ein Messschieber mit 0,02 mm Auflösung genügt für Klasse m der ISO 2768, eine Bügelmessschraube mit 0,01 mm oder 0,001 mm für die Grade IT7-IT8. In der Serienfertigung werden Bohrungen und Wellen mit Lehren geprüft: Grenzlehrdorne für Bohrungen, Grenzrachen- oder Lehrringe für Wellen. Bei kleinen und tiefen Bohrungen ist der Lehrdorn oft das einzige praktikable Messmittel. Die Gutseite der Lehre entspricht dem Grenzmaß, das das Teil passieren muss, die Ausschussseite dem anderen.
Maßtoleranzen und Bearbeitungskosten
Maßtoleranzen gehören zu den stärksten Preistreibern eines Teils. Der Schritt von IT11 auf IT7 am selben Durchmesser bringt meist einen Schlichtgang, häufigeres Messen und mehr Ausschuss, der Schritt auf IT6 oft das Schleifen. Deshalb legt man Maßtoleranzen nur dort fest, wo die Funktion des Teils sie verlangt.
Wie Toleranzen Zeit und Preis bestimmen, beschreibt unser Beitrag Toleranzen und Bearbeitungskosten. In der MetronQ-Kalkulation wirken Toleranzen und Rauheit als Zeitmultiplikatoren, die der Betrieb selbst festlegt, und das Betriebspanel zeigt, wie viel Zeit und Kosten jeder Arbeitsgang am Teil bringt.
Häufige Fragen zu Maßtoleranzen
Wie berechnet man Maßtoleranzen?
Die Toleranz ist die Differenz der Grenzmaße oder der Abmaße: oberes minus unteres Abmaß. Für Ø25 H7 sind die Abmaße +0,021 und 0 mm, die Toleranz beträgt also 0,021 mm, und der Durchmesser muss zwischen 25,000 und 25,021 mm liegen. Für ISO-Kurzzeichen stehen die Abmaße in den Tabellen der ISO 286-2 oder im Rechner.
Wie wählt man die Toleranzklasse für ein Maß?
Die Toleranzklasse richtet sich nach der Funktion des Maßes und dem Bearbeitungsverfahren. Durchmesser in Passungen erhalten meist IT6-IT7, weniger kritische Verbindungen IT8-IT9 und Freimaße eine Klasse aus ISO 2768. Es lohnt sich immer, die gröbste Klasse zu wählen, die die Funktion sichert, denn jeder feinere Grad erhöht die Kosten.
Was ist eine Freimaßtoleranz?
Freimaßtoleranz ist die umgangssprachliche Bezeichnung für die Toleranz, die gilt, wenn die Zeichnung keine Abmaße angibt. Heute regelt sie ISO 2768 über die Klasse im Schriftfeld, z. B. ISO 2768-m. Fehlt dieser Eintrag, sollte der Betrieb mit dem Kunden klären, welche Toleranz gilt, statt zu raten und eine Reklamation zu riskieren.
Welche Messmittel prüfen Toleranzen?
Messmittel wählt man so, dass ihre Auflösung etwa 1/10 der Toleranz beträgt. Für Freimaße genügt ein Messschieber, für IT7-IT8 eine Bügelmessschraube oder ein Innenmessgerät, in der Serie Grenzlehrdorne und Grenzrachenlehren. Die engsten Felder und Formtoleranzen misst man auf einer Koordinatenmessmaschine bei kontrollierter Temperatur.
Darf man eine Toleranz auf der Zeichnung ändern?
Ändern darf eine Toleranz nur der Verfasser der Dokumentation oder eine von ihm beauftragte Person. Der Betrieb kann eine gröbere Toleranz vorschlagen, wenn das Maß in keiner Passung arbeitet, weil das oft einen ganzen Arbeitsgang aus dem Preis streicht. Jede Änderung gehört als neuer Index in die Zeichnung, damit die Qualitätsprüfung nach aktuellen Anforderungen prüft.
Quellen
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.ISO 2768-1:1989, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications
- 4.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications
- 5.ISO 1101:2017, Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 6.ISO 8015:2011, Fundamentals - Concepts, principles and rules (independence principle)
- 7.ISO 14405-1:2016, Dimensional tolerancing - Part 1: Linear sizes
- 8.ISO 492:2014, Rolling bearings - Radial bearings - Geometrical product specifications (GPS) and tolerance values
- 9.Tabellenbuch Metall, Europa-Lehrmittel (ISO-Toleranzen, Allgemeintoleranzen)
- 10.SKF, "Wälzlager" - Hauptkatalog (Lagertoleranzen, Passungen für Welle und Gehäuse)
- 11.Z. Osiński (Hrsg.), "Podstawy konstrukcji maszyn", PWN
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen