Form- und Lagetoleranzen: Arten und Symbole
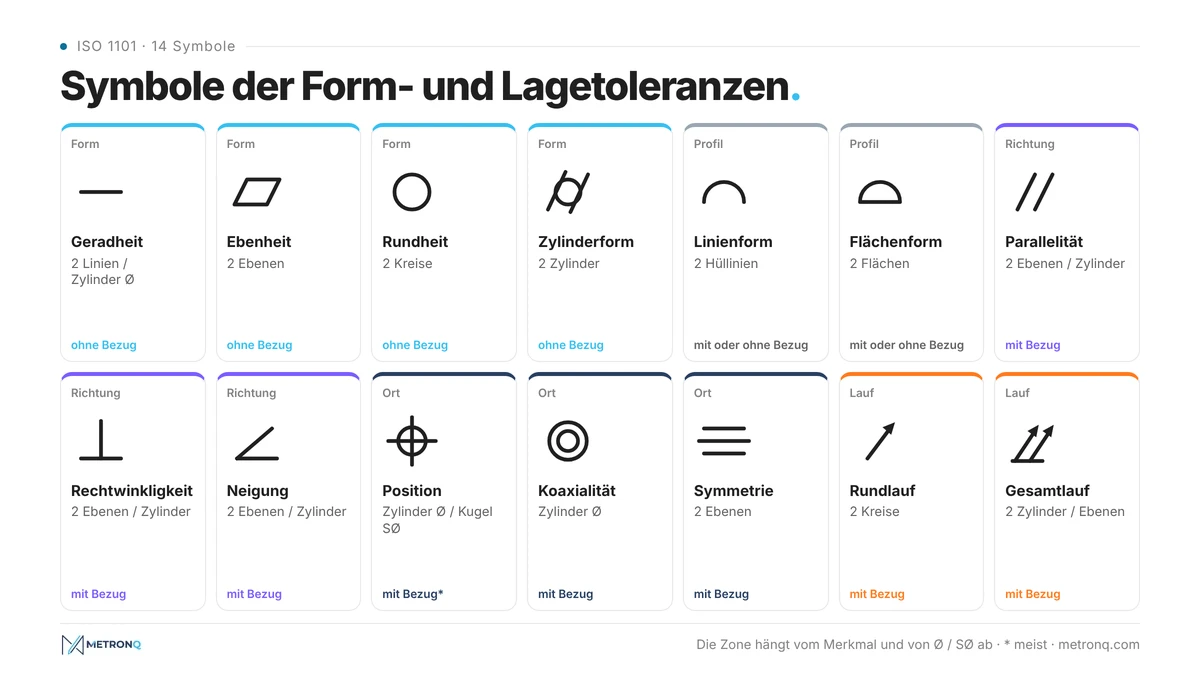
Form- und Lagetoleranzen sind geometrische Toleranzen, die die Form einer einzelnen Fläche sowie ihre Richtung, ihren Ort und ihren Lauf relativ zu Bezügen begrenzen. Sie werden nach ISO 1101 in einem Toleranzrahmen angegeben: Symbol, Toleranzwert und Bezugsbuchstaben. Jede definiert eine Zone, in die das wirkliche Element passen muss.
Geometrische Toleranzen: Form, Richtung, Ort und Lauf
Geometrische Toleranzen beschreiben, was ein Maß nicht sagt: ob eine Fläche eben ist, ob eine Bohrung dort sitzt, wo sie soll, und ob ein Zapfen rund läuft. ISO 1101 teilt sie in vier Gruppen: Form, Richtung, Ort und Lauf. Formtoleranzen haben keinen Bezug, die übrigen meistens schon.
Maß und Geometrie gelten unabhängig voneinander, nach dem Unabhängigkeitsprinzip der ISO 8015. Eine Welle kann im Durchmesser maßhaltig und trotzdem krumm oder oval sein, eine Bohrung kann den richtigen Durchmesser haben und an der falschen Stelle liegen. Deshalb sind Maß und Geometrie zwei getrennte Anforderungen, die getrennt geprüft werden. Wie man Maßabweichungen berechnet, erklären wir im Artikel zur Maßtoleranz.
Arten geometrischer Toleranzen und räumliche Toleranzzonen
Die Merkmale unterscheiden sich in der Form der Zone, in der das gemessene Element liegen muss. Die Form der Zone hängt vom Merkmal ab und davon, ob vor dem Wert Ø oder SØ steht. Eine Zone kann eben sein, etwa die Fläche zwischen zwei Linien, oder räumlich, etwa ein Zylinder oder eine Kugel, hat aber immer eine einfache geometrische Form.
Eine räumliche Toleranzzone ist ein Volumen: eine Schicht zwischen zwei Ebenen, ein Zylinder, der Raum zwischen zwei koaxialen Zylindern oder eine Kugel. Ein Zylinder Ø 0,1 ist die typische Zone für eine Bohrungsachse, eine Kugel SØ 0,2 für den Ort eines Punkts, etwa eines Kugelmittelpunkts. Im ebenen Schnitt ist die Zone ein Kreis, ein Kreisring oder ein Band zwischen zwei Linien.
Alle Merkmale und ihre Zonen sind unten zusammengestellt. Der Toleranzwert bezeichnet immer die ganze Breite der Zone, nicht eine Abweichung nach einer Seite: Ebenheit 0,05 ist eine Schicht von 0,05 mm Dicke, nicht ±0,05.
Symbole der Form- und Lagetoleranzen im Rahmen
Die Symbole geometrischer Toleranzen sind die 14 Zeichen der ISO 1101, die eine technische Zeichnung in das erste Feld des Toleranzrahmens setzt. Im nächsten Feld steht der Wert, danach die Bezugsbuchstaben. Formsymbole haben keinen Bezug, Richtungs-, Orts- und Laufsymbole meist mindestens einen.
| Gruppe | Merkmal und Symbol | Toleranzzone | Bezug |
|---|---|---|---|
| Form | Geradheit (Strich) | zwei Linien oder Zylinder Ø | nein |
| Form | Ebenheit (Parallelogramm) | zwei parallele Ebenen | nein |
| Form | Rundheit (Kreis) | zwei konzentrische Kreise | nein |
| Form | Zylinderform (Kreis zwischen Linien) | zwei koaxiale Zylinder | nein |
| Form oder Ort | Linienform (Bogen) | zwei Hüllinien | je nach Angabe |
| Form oder Ort | Flächenform (Bogen mit Grundlinie) | zwei Hüllflächen | je nach Angabe |
| Richtung | Parallelität (zwei Striche) | Ebenen oder Zylinder | ja |
| Richtung | Rechtwinkligkeit (umgekehrtes T) | Ebenen oder Zylinder | ja |
| Richtung | Neigung (Winkel) | Ebenen oder Zylinder | ja |
| Ort | Position (Kreis mit Kreuz) | Zylinder, Ebenen, Kugel | meist |
| Ort | Koaxialität (zwei Kreise) | Zylinder Ø | ja |
| Ort | Symmetrie (drei Striche) | zwei Ebenen | ja |
| Lauf | Rundlauf (Pfeil) | zwei Kreise im Schnitt | ja |
| Lauf | Gesamtlauf (zwei Pfeile) | zwei Zylinder | ja |
Die Formsymbole älterer nationaler Normen waren dieselben wie heute; meist unterschieden sich nur die Namen. Die beschriebenen Symbole liest man immer zusammen mit Wert und Bezügen.
Das Kreissymbol: Rundheit, Materialbedingung und ringsum
Ein Kreis kann in der Zeichnung drei verschiedene Dinge bedeuten, deshalb kommt es darauf an, wo er steht. Ein Kreis im ersten Feld des Rahmens ist Rundheit. Ein M oder L im Kreis nach dem Wert ist die Maximum- oder Minimum-Material-Bedingung. Ein kleiner Kreis am Knick der Bezugslinie bedeutet, dass die Anforderung ringsum für den ganzen Umriss gilt.
Ein Kreis mit Kreuz ist Position, zwei konzentrische Kreise sind Koaxialität, deshalb muss das Kreissymbol immer als Ganzes gelesen werden. Ein E im Kreis an einem Maß ist die Hüllbedingung nach ISO 14405-1, ein P im Kreis eine projizierte Toleranzzone.
Formtoleranzen
Formtoleranzen vergleichen die wirkliche Form eines Elements mit seiner idealen Form, ohne Bezug, und gelten für Einzelelemente. Dazu gehören Geradheit, Ebenheit, Rundheit und Zylinderform sowie Linien- und Flächenform ohne Bezug. Die Normen der Formtoleranzen, vor allem ISO 1101, legen Zone und Auswertung fest.
Die Normen legen auch fest, wie das Ergebnis ermittelt wird: standardmäßig nach dem Minimumzonenverfahren, also mit der engsten Zone, die alle Punkte einschließt. Werte schlagen sie nicht vor. Der Konstrukteur wählt sie nach der Funktion, und Elemente ohne Rahmen decken Allgemeintoleranzen ab, beschrieben im Artikel zu den Allgemeintoleranzen nach ISO 2768.
Geradheitsabweichung
Die Geradheitsabweichung ist die größte Abweichung einer wirklichen Linie von einer Geraden. Für eine Mantellinie ist die Zone zwei parallele Linien im Abstand des Toleranzwerts, für eine Achse mit dem Zeichen Ø ein Zylinder dieses Durchmessers. Geradheit prüft man meist in mehreren Schnitten oder an mehreren Mantellinien.
Die Geradheit des wirklichen Elements wird aus den Abweichungen der wirklichen Linie bewertet, also aus den entlang der Mantellinie gemessenen Punkten. Gemessen wird mit Haarlineal, Messuhr an einer Führung oder Koordinatenmessgerät. Bei langen Teilen, etwa einer 500 mm langen Welle, hängt das Ergebnis stark von der Auflage ab, weil sich die Welle unter dem Eigengewicht durchbiegt.
Ebenheitsabweichung
Die Ebenheitsabweichung ist der kleinste Abstand zweier paralleler Ebenen, die die ganze Fläche einschließen. Die Ebenheit des wirklichen Elements hängt nicht von seiner Lage ab: Die Fläche kann zum Bezug geneigt sein und die Anforderung trotzdem erfüllen. Die Richtung begrenzt erst eine Parallelitäts- oder Rechtwinkligkeitstoleranz.
Ebenheit misst man auf der Messplatte mit Messuhr, mit einem Planglas oder auf dem Koordinatenmessgerät. Verfahren, ihre Genauigkeit und ein Rechenbeispiel stehen im eigenen Artikel zur Ebenheitstoleranz.
Rundheitsabweichung und Zylinderform
Die Rundheitsabweichung ist die Radiusdifferenz zweier konzentrischer Kreise, die das wirkliche Profil in einem Schnitt einschließen. Rundheit wird in Schnitten senkrecht zur Achse an der Oberfläche bewertet, nicht an der Achse; typische Ursachen sind Gleichdicke durch das Spannen im Dreibackenfutter und durch spitzenloses Schleifen.
Die Zylinderform erweitert die Rundheit auf die ganze Zylinderfläche: Die Zone sind zwei koaxiale Zylinder. Eine Zylinderfläche mit Zylinderformtoleranz hat damit zugleich begrenzte Rundheit, Geradheit der Mantellinien und Kegeligkeit. In mehreren Schnitten gemessene Rundheit ersetzt die Zylinderform nicht, weil sie weder Kegel noch Durchbiegung erkennt.
Rundheit misst man auf einem Formmessgerät oder einem Koordinatenmessgerät. Die Messung mit Messuhr im Prisma liefert ein Ergebnis, das vom Prismenwinkel und von der Zahl der Gleichdickzipfel abhängt; sie eignet sich für die Werkstattprüfung, nicht aber für die Klärung von Streitfällen.
Linienformabweichung
Die Linienformabweichung hieß in älteren polnischen Normen „Abweichung einer festgelegten Kontur“. Die Zone ist das Band zwischen zwei Hüllinien von Kreisen mit dem Toleranzwert als Durchmesser, deren Mittelpunkte auf der idealen, durch theoretisch genaue Maße beschriebenen Kontur liegen. Sie wird in jedem Schnitt einzeln bewertet.
Linienform nutzt man für Kurvenscheiben, Schaufelkanten und geschnittene Konturen, wenn die Form im Schnitt zählt und nicht die ganze Fläche. Ohne Bezüge begrenzt sie nur die Form, mit Bezügen auch die Lage der Kontur. Sie wird manchmal mit Geradheit verwechselt, gilt aber für jede Kontur, nicht nur für eine Gerade.
Flächenformabweichung
Die Flächenformabweichung hieß in älteren polnischen Normen „Abweichung einer festgelegten Fläche“. Die Zone ist der Raum zwischen zwei Hüllflächen von Kugeln mit dem Rahmenwert als Durchmesser, deren Mittelpunkte auf der idealen Fläche des Modells liegen. Jeder Punkt der wirklichen Fläche muss in diesem Raum liegen, und ein einziger Punkt außerhalb macht das Teil fehlerhaft.
Die Flächenformtoleranz ist die vielseitigste Angabe: Sie erfasst Ebenen, Zylinder und Freiformflächen, also jede im Modell beschriebene geometrische Form. Auf Guss- und Schmiedeteilen ersetzt sie oft mehrere einzelne Rahmen. Ohne Bezüge begrenzt sie nur die Form, mit Bezügen auch die Lage. Abweichungen vom Modell misst man auf dem Koordinatenmessgerät, und das Protokoll listet jede Punkt für Punkt auf, mit Plus außerhalb des Materials.
Richtungstoleranz: Parallelität, Rechtwinkligkeit und Neigung
Eine Richtungstoleranz begrenzt die Neigung eines Elements zum Bezug, aber nicht seinen Abstand davon. Dazu gehören Parallelität, Rechtwinkligkeit und Neigung. Jede Richtungstoleranz umfasst auch die Form: Die Parallelitätszone 0,05 sind zwei Ebenen, die Ebenheit dieser Fläche ist also automatisch auf 0,05 begrenzt.
Deshalb gibt man einen eigenen Formrahmen nur an, wenn er enger sein soll. Der Bezug ist eine Bezugsebene oder Bezugsachse, gebildet aus dem Bezugselement, das in der Zeichnung mit einem Dreieck und Buchstaben gekennzeichnet ist. Das Bezugselement ist die wirkliche Fläche, aus der der Bezug abgeleitet wird.
Parallelitätsabweichung
Die Parallelitätsabweichung ist der Abstand zweier zum Bezug paralleler Ebenen, die die wirkliche Fläche einschließen. Für eine Bohrungsachse mit dem Zeichen Ø ist die Zone ein zum Bezug paralleler Zylinder. Die Parallelitätsabweichung begrenzt zugleich die Ebenheit dieser Fläche.
Die Parallelität zweier Ebenen misst man mit Messuhr auf der Messplatte: Das Teil liegt mit dem Bezug auf der Platte, die Messuhr fährt über die tolerierte Fläche. Die Differenz der Extremanzeigen ist die Parallelitätsabweichung, weil die Platte die Bezugsebene darstellt.
Rechtwinkligkeitsabweichung
Die Rechtwinkligkeitsabweichung ist die Breite einer unter 90° zum Bezug liegenden Zone, die das wirkliche Element einschließt. Für eine Ebene sind das zwei parallele Ebenen senkrecht zum Bezug, für eine Bohrungsachse ein Zylinder senkrecht zum Bezug. Gemessen wird mit Winkel, Messuhr am Winkel oder Koordinatenmessgerät.
Neigungsabweichung
Die Neigung funktioniert wie die Rechtwinkligkeit, nur für einen beliebigen Winkel. Der Nennwinkel steht als theoretisch genaues Maß in einem rechteckigen Rahmen, die Zone sind zwei unter diesem Winkel zum Bezug geneigte Ebenen. Eine Winkeltoleranz in Grad ergibt eine keilförmige Zone, eine Neigungstoleranz eine Zone konstanter Breite.
Lagetoleranzen
Diese Gruppe begrenzt, wo ein Element relativ zu den Bezügen liegt. Dazu gehören Position, Koaxialität und Symmetrie, in älteren polnischen Normen auch der Schnitt von Achsen. Jede davon begrenzt auch Richtung und Form desselben Elements, sofern die Zeichnung dafür nicht engere Werte angibt.
Den idealen Ort legen theoretisch genaue Maße von den Bezügen fest, in rechteckigen Rahmen und ohne Toleranzen. Der ganze Spielraum für den Lagefehler steckt im Toleranzrahmen, nicht in den Maßen. So entsteht eine runde Zone statt der quadratischen bei ± Koordinatentolerierung.
Positionsabweichung
Die Positionsabweichung ist der Abstand des wirklichen Orts eines Elements vom idealen Ort. Eine Positionstoleranz Ø 0,1 für eine Bohrungsachse ergibt einen Zylinder mit 0,1 mm Durchmesser, die Achse darf also höchstens 0,05 mm in jede Richtung abweichen. Die Position ist die meistgenutzte Toleranz dieser Gruppe.
Auf dem Koordinatenmessgerät wird der Ort des gemessenen Elements aus den Achskoordinaten relativ zu den Bezügen berechnet. Die Positionsabweichung ergibt sich aus den Versätzen in beiden Achsen:
mit:
- - Positionsabweichung als Durchmesser [mm],
- - Versatz der Achse in X gegenüber dem idealen Ort [mm],
- - Versatz der Achse in Y gegenüber dem idealen Ort [mm].
Beispiel (Beispielwerte): Die Bohrungsachse ist um 0,024 mm in X und 0,032 mm in Y versetzt. Der radiale Versatz beträgt 0,040 mm, die Positionsabweichung als Durchmesser 0,080 mm. Bei einer Positionstoleranz Ø 0,1 ist die Bohrung in Ordnung. Dieselbe Achse wäre mit ±0,03 je Koordinate in Y außer Toleranz, obwohl sie in der runden Zone liegt.
Die zulässige Abweichung ist der Radius der Zone, also der halbe Toleranzwert. Die maximal zulässige Abweichung wächst, wenn im Rahmen ein M im Kreis steht, wie unten beschrieben.
Koaxialitätsabweichung
Die Koaxialitätsabweichung ist der Durchmesser des kleinsten zur Bezugsachse koaxialen Zylinders, der die wirkliche Achse einschließt. Eine Koaxialitätstoleranz Ø 0,02 bedeutet, dass die Zapfenachse höchstens 0,01 mm von der Bezugsachse abweichen darf. Sie braucht einen Bezug, meist die Achse eines anderen Zapfens oder einer Bohrung.
Koaxialität ist ohne Koordinatenmessgerät schwer zu messen, weil die Achse ermittelt werden muss, nicht die Fläche. In der Werkstatt ersetzt man sie oft durch eine Rundlaufprüfung. Bei einem ideal runden Zapfen entspricht die Rundlaufanzeige dem doppelten Achsversatz, also dem Koaxialitätswert als Durchmesser.
Koaxialität wird manchmal dort angegeben, wo der leichter messbare Rundlauf genügen würde. Sinnvoll ist sie bei Lagerachsen und Bolzenbohrungen, bei denen die Achse selbst zählt. Dasselbe Symbol bedeutet Konzentrizität, wenn die Toleranz für einen Mittelpunkt in einem Schnitt gilt und nicht für eine Achse.
Symmetrieabweichung
Die Symmetrieabweichung ist die Breite der Zone zwischen zwei symmetrisch zur Bezugsebene liegenden Ebenen, die die Mittelebene des Elements einschließt. Sie wird für Passfedernuten, Keilwellen und Backen verwendet. Symmetrie 0,04 erlaubt der Mittelebene einer Nut, 0,02 mm zu jeder Seite abzuweichen.
Die Symmetrie einer Nut misst man, indem man den Abstand beider Wände zum Bezug misst und die halbe Differenz bildet. Das Ergebnis hängt davon ab, wie die Bezugsebene gebildet wurde, deshalb muss das Bezugselement in der Zeichnung eindeutig sein.
Abweichung vom Schnitt der Achsen
Die Abweichung vom Schnitt der Achsen ist der Abstand zweier Achsen, die sich laut Zeichnung schneiden sollen, etwa der Bohrungsachsen in einem Kegelradgetriebegehäuse. Ältere polnische Normen hatten dafür eine eigene Toleranz. ISO 1101 hat kein eigenes Symbol, die Anforderung wird meist als Positionstoleranz einer Achse mit der anderen als Bezug angegeben.
Lauftoleranz
Diese Gruppe begrenzt die Messuhranzeige, während sich das Teil um die Bezugsachse eine volle Umdrehung dreht. Der Lauf vereint Form und Lage in einer Messung: Das Ergebnis enthält Rundheit und Achsversatz. Rundlauf gilt für einzelne Schnitte, Gesamtlauf für die ganze Fläche.
Die Lauftoleranzzone bezieht sich immer auf die Bezugsachse, meist gebildet aus den Lagerzapfen. Sie sagt nicht, woher der Fehler kommt, sondern nur, wie groß die Gesamtwirkung ist, und beschreibt deshalb die Funktion rotierender Teile gut.
Radiale Rundlaufabweichung
Die radiale Rundlaufabweichung ist die Differenz zwischen größter und kleinster Anzeige einer senkrecht zur Achse angesetzten Messuhr während einer vollen Umdrehung des Teils um die Bezugsachse. Die Zone sind zwei konzentrische Kreise in jedem Schnitt mit Mittelpunkt auf der Bezugsachse. Der Rundlauf gilt in jedem Schnitt einzeln.
Das Teil wird zwischen Spitzen oder in Prismen unter den Bezugszapfen gelagert. Die in mehreren Schnitten gemessene Rundlaufabweichung kann unterschiedliche Werte ergeben, und es zählt der größte.
Radiale Gesamtlaufabweichung
Die radiale Gesamtlaufabweichung ist die gesamte Anzeige einer Messuhr, die während der Drehung entlang der ganzen Zylinderfläche bewegt wird, ohne Nullstellen. Die Zone sind zwei koaxiale Zylinder, deren Achse mit der Bezugsachse zusammenfällt. Der Gesamtlauf umfasst Zylinderform und Koaxialität dieser Fläche.
Der Gesamtlauf ist daher anspruchsvoller als ein Rundlauf mit demselben Wert. Eine Zylinderfläche kann den Rundlauf in jedem Schnitt erfüllen und den Gesamtlauf verfehlen, wenn sie leicht kegelig ist.
Maximum-Material-Bedingung und die Achsinterpretation
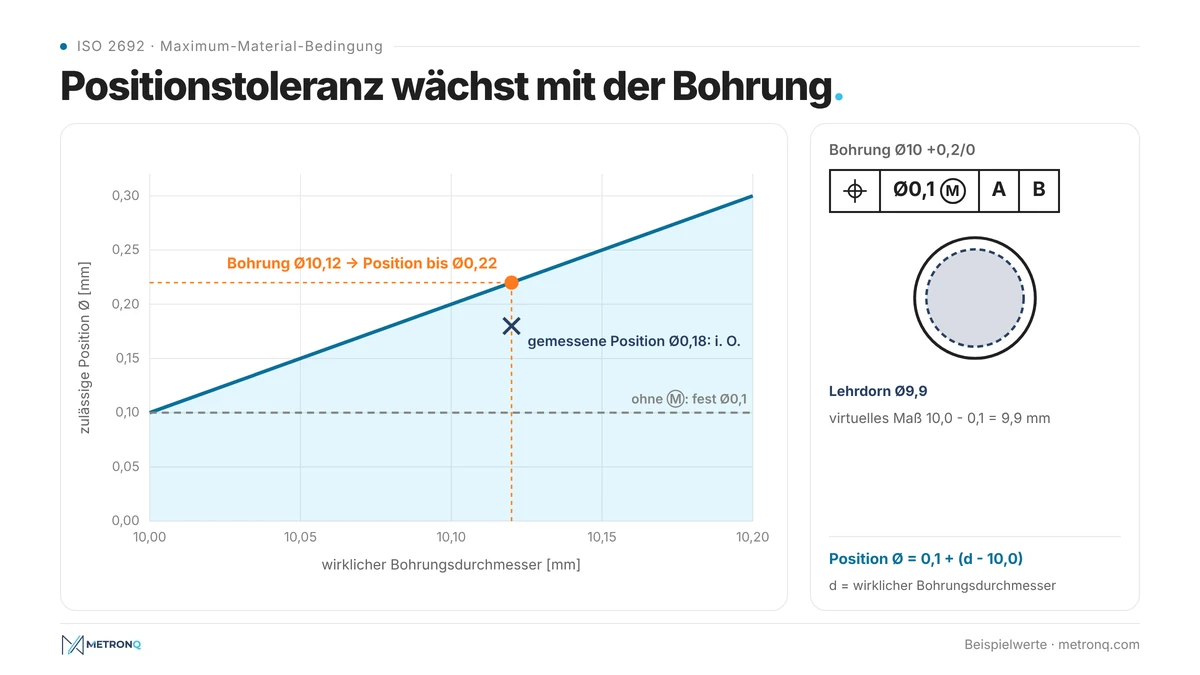
Die Maximum-Material-Bedingung, gekennzeichnet mit einem M im Kreis nach ISO 2692, erlaubt eine größere Lage- oder Richtungsabweichung, wenn das Maß des Elements vom Maximum-Material abweicht. Für eine Bohrung ist das Maximum-Material der kleinste Durchmesser, für eine Welle der größte. Man nutzt sie dort, wo es auf die Montage ankommt, etwa bei Schraubenlöchern.
Beispiel (Beispielwerte): eine Bohrung Ø10 +0,2/0 mit Positionstoleranz Ø 0,1 und Maximum-Material-Bedingung. Bei 10,00 mm Durchmesser darf die Position um Ø 0,1 abweichen. Bei einem wirklichen Durchmesser von 10,12 mm ist Position Ø 0,22 zulässig, weil 0,12 mm zur Toleranz hinzukommen. Das virtuelle Maß ist 10,0 - 0,1 = 9,9 mm, und ein Lehrdorn dieses Maßes muss in die Bohrung passen.
Die Minimum-Material-Bedingung, ein L im Kreis, wirkt umgekehrt und sichert eine Mindestwanddicke. Ihre zusätzliche Toleranz wächst, wenn sich das Element dem Maximum-Material nähert. In beiden Fällen hängt die Toleranz vom wirklichen Maß ab, sodass Teile desselben Loses unterschiedliche zulässige Abweichungen haben.
Achsinterpretation und Oberflächeninterpretation
Achsinterpretation und Oberflächeninterpretation sind zwei Arten, eine Positionstoleranz an einem Maßelement zu lesen. Nach der Achsinterpretation muss die Bohrungsachse in der zylindrischen Toleranzzone liegen. Nach der Oberflächeninterpretation darf die Bohrungsfläche die virtuelle Grenze, einen Zylinder mit dem virtuellen Maß, nicht verletzen.
Bei einer geraden Bohrung liefern beide dasselbe Ergebnis. Die Achsinterpretation entspricht dem, was ein Koordinatenmessgerät berechnet, die Oberflächeninterpretation dem, was eine Funktionslehre prüft, also ein Dorn mit dem virtuellen Maß. Bei einer krummen oder kegeligen Bohrung können die Ergebnisse abweichen.
Nach ASME Y14.5 hat bei Abweichungen die Oberflächeninterpretation Vorrang. Die Achsinterpretation könnte sonst eine Bohrung annehmen, in die keine Schraube passt. ISO 2692 definiert die Maximum-Material-Bedingung über die virtuelle Grenze, praktisch gilt also auch dort die Oberflächeninterpretation.
Das Protokoll sollte angeben, welches Verfahren verwendet wurde: Die Achsinterpretation liefert das KMG-Ergebnis, die Oberflächeninterpretation das Lehrenergebnis. Bei Funktionsprüfungen mit M ist die Achsinterpretation eine Vereinfachung, die Oberflächeninterpretation entspricht dem Verhalten in der Montage.
Form- und Lagetoleranzen in der technischen Zeichnung
In der technischen Zeichnung beziehen sich Form- und Lagetoleranzen immer auf Bezüge und auf theoretisch genaue Maße. Die Zeichnung muss das Bezugselement, die Reihenfolge der Bezüge im Rahmen und das Zeichen Ø vor dem Wert eindeutig zeigen. Sonst kann derselbe Rahmen zwei verschiedene Dinge bedeuten.
Die Reihenfolge der Bezüge im Rahmen zählt. Der primäre Bezug (A) ist meist eine große Ebene, auf der das Teil liegt, der sekundäre (B) richtet es an einer Kante aus, der tertiäre (C) sperrt die letzte Verschiebung. Das Bezugselement sollte stabil und messbar sein; an Gussteilen ersetzt man es durch Bezugsstellen.
So liest man Form- und Lagetoleranzen im Rahmen
Man liest den Rahmen von links: Symbol, Wert mit eventuellem Ø, Modifikatoren, Bezüge in der Reihenfolge ihrer Priorität. Der Rahmen „Position | Ø 0,1 M im Kreis | A | B | C“ bedeutet: Die Bohrungsachse liegt in einem Zylinder Ø 0,1 bei Maximum-Material, positioniert durch theoretisch genaue Maße von den Bezügen A, B und C.
Auch die Form der Bezugselemente zählt. Ist der Bezug A konvex, kippelt das Teil, und jede davon gemessene Toleranz hängt von einer zufälligen Lage ab. Deshalb erhalten Bezugsebenen oft einen eigenen Ebenheitsrahmen, und die Fläche, auf der die Messung aufliegt, sollte vor den übrigen bearbeitet sein.
Geometrie und Zahl der Rahmen beeinflussen auch die Kosten. Teile brauchen selten auf jeder Fläche eine Toleranz, Rahmen lohnen sich nur dort, wo es auf die Funktion ankommt. Jeder enge Rahmen bedeutet eine weitere Messung, manchmal eine weitere Aufspannung oder Schleifen. Im Betriebspanel von MetronQ ist der Teilepreis nach Arbeitsgängen aufgeschlüsselt, so sieht der Arbeitsvorbereiter, was der Arbeitsgang für eine enge Toleranz kostet. Den Zusammenhang zwischen Toleranzen und Preis beschreiben wir im Artikel zu Toleranzen und Bearbeitungskosten.
Häufige Fragen zu Form- und Lagetoleranzen
Was ist geometrische Bemaßung und Tolerierung?
Es ist ein Zeichnungssystem, bekannt unter der Abkürzung GD&T, bei dem zusätzlich zu den Maßen Toleranzrahmen für Form, Richtung, Ort und Lauf angegeben werden. In Europa beschreiben es ISO 1101 und verwandte Normen, in den USA ASME Y14.5. Beide Systeme ähneln sich, unterscheiden sich aber in Einzelheiten.
Was ist eine Formtoleranz und wie gibt man Formtoleranzen an?
Formtoleranz ist die Gruppe aus Geradheit, Ebenheit, Rundheit, Zylinderform sowie Linien- und Flächenform ohne Bezug. Formtoleranzen werden in einem Rahmen mit zwei Feldern angegeben, Symbol und Wert, ohne Bezugsbuchstaben. Der Wert ist die ganze Breite der Zone, nicht eine Abweichung nach einer Seite.
Wann verwendet man Parallelität statt Ebenheit?
Parallelität verwendet man, wenn eine Fläche nicht nur eben, sondern auch zu einem Bezug ausgerichtet sein muss, etwa zwei Anlageflächen eines Gehäuses. Parallelität begrenzt die Ebenheit automatisch auf denselben Wert. Ebenheit gibt man nur getrennt an, wenn sie enger als die Parallelität sein soll oder die Fläche keinen Bezug hat.
Wie liest man Form- und Lagetoleranzen in der Zeichnung?
Man liest den Rahmen von links: Symbol des Merkmals, Wert mit eventuellem Zeichen Ø, Modifikatoren wie M im Kreis und Bezugsbuchstaben in der Reihenfolge ihrer Priorität. Bezüge findet man in der Zeichnung an Dreiecken mit Buchstaben, den idealen Ort an Maßen in rechteckigen Rahmen. Ohne Bezugsbuchstaben handelt es sich um eine Formtoleranz.
Begrenzt eine Maßtoleranz auch die Form eines Teils?
Nein, eine Maßtoleranz begrenzt nur die Größe, etwa einen zwischen zwei Punkten gemessenen Durchmesser, während Form, Richtung, Ort und Lauf durch geometrische Rahmen begrenzt werden. Nach dem Unabhängigkeitsprinzip der ISO 8015 gelten beide getrennt, außer die Zeichnung nutzt die Hüllbedingung oder die Maximum-Material-Bedingung, die sie verbinden.
Quellen
- 1.ISO 1101:2017, Geometrical product specifications (GPS) - Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 2.ISO 2692:2021, Geometrical product specifications (GPS) - Geometrical tolerancing - Maximum material requirement (MMR), least material requirement (LMR) and reciprocity requirement (RPR)
- 3.ISO 8015:2011, Geometrical product specifications (GPS) - Fundamentals - Concepts, principles and rules
- 4.ISO 5459:2011, Geometrical product specifications (GPS) - Geometrical tolerancing - Datums and datum systems
- 5.ISO 14405-1:2016, Geometrical product specifications (GPS) - Dimensional tolerancing - Part 1: Linear sizes
- 6.ASME Y14.5-2018, Dimensioning and Tolerancing
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen