Laser, Plasma, Wasserstrahl: Verfahren und Kosten
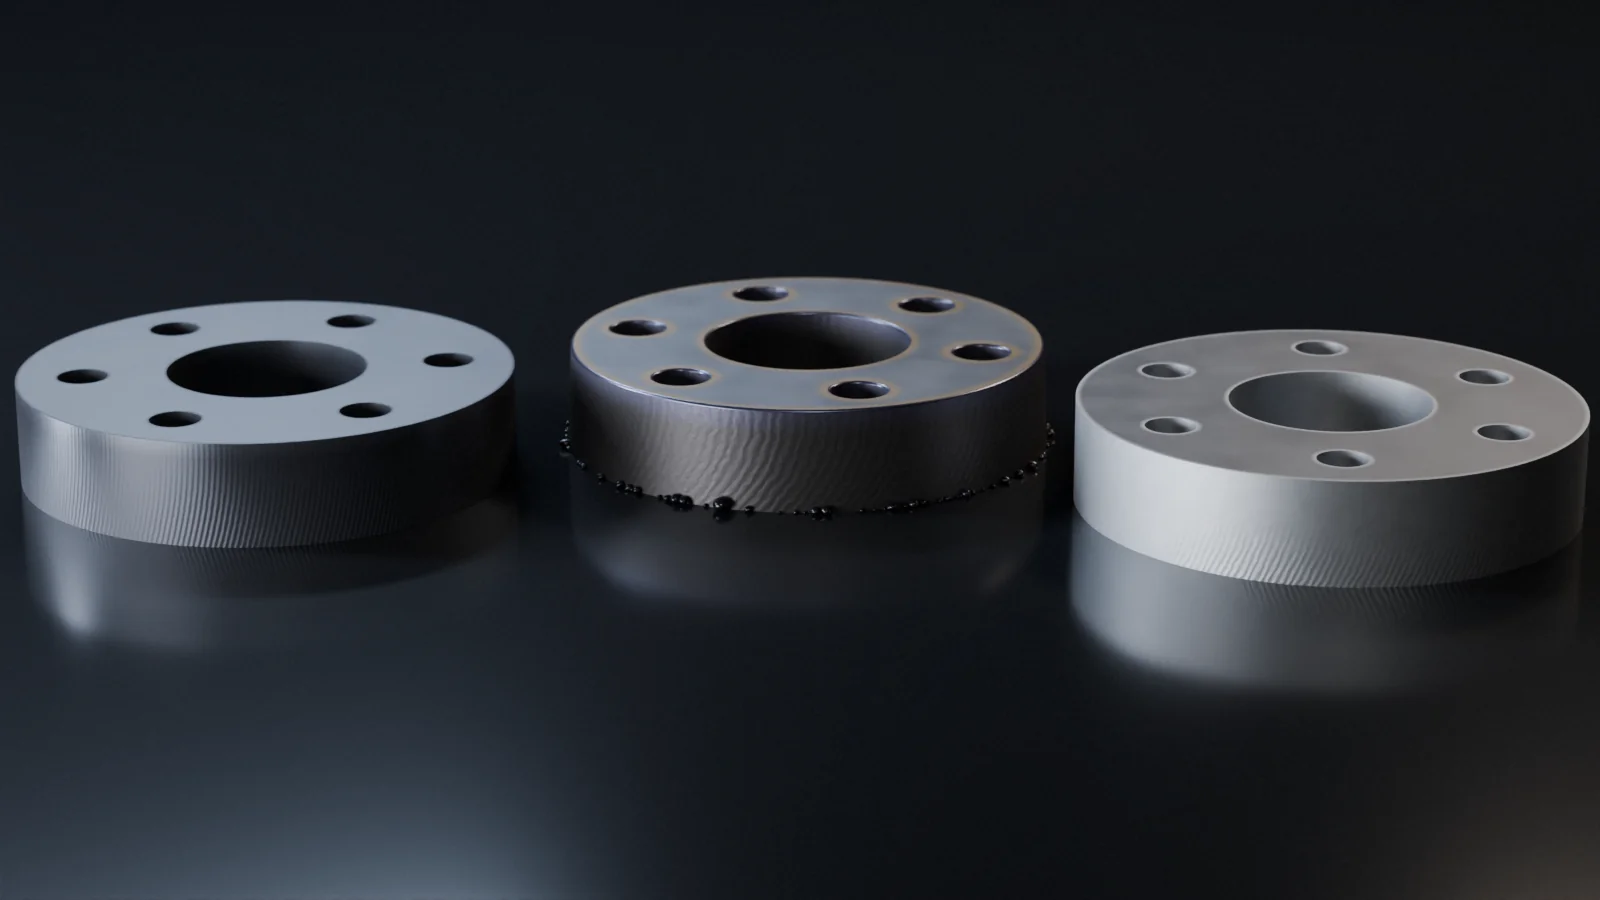
Laser, Plasma und Wasserstrahl trennen Metall nach drei verschiedenen Prinzipien: mit gebündeltem Licht, mit einem Lichtbogen und mit Wasser unter Hochdruck. Der Laser schneidet dünne und mittlere Bleche schnell und mit der schmalsten Fuge, Plasma ist bei dickem Stahl günstig, und der Wasserstrahl schneidet ohne Wärme fast jedes Material, aber langsam. Welches Verfahren am wenigsten kostet, hängt von Werkstoff, Dicke und Stückzahl ab.
Der Vergleich stützt sich auf Angaben von Trumpf, Hypertherm, Kjellberg, OMAX und IPG Photonics, auf die ISO 9013 und auf die Open University. Herstellerangaben sind interessengeleitet, deshalb nennen wir bei jeder Zahl die Quelle.
Schneidverfahren im Überblick
Die drei Verfahren unterscheiden sich nach Prinzip, Dicke und Werkstoff. Laser und Plasma sind thermische Schneidverfahren, der Wasserstrahl trennt durch Erosion. Hypertherm ordnet den Laser vor allem dünnen Blechen und engen Toleranzen zu, Plasma dem Bereich von 6 bis 80 mm und den Wasserstrahl dicken oder sehr unterschiedlichen Werkstoffen.
| Merkmal | Laser | Plasma | Wasserstrahl |
|---|---|---|---|
| Dicke laut Hypertherm | meist bis 6 mm, teils bis 30 mm | bis 80 mm | bis 305 mm |
| Werkstoffe | viele, mit CO₂-Laser auch Kunststoff und Holz | nur leitfähige Metalle | fast alles |
| Schnittfuge | unter 0,5 mm (Trumpf) | 1 bis 4 mm (Trumpf) | ab 0,38 mm je nach Düse (OMAX) |
| Wärmeeinflusszone | klein | größer | keine |
| Rostige oder lackierte Bleche | eingeschränkt | ja | ja |
| Investition (Rangfolge Hypertherm) | am höchsten | mittel | mittel bis hoch |
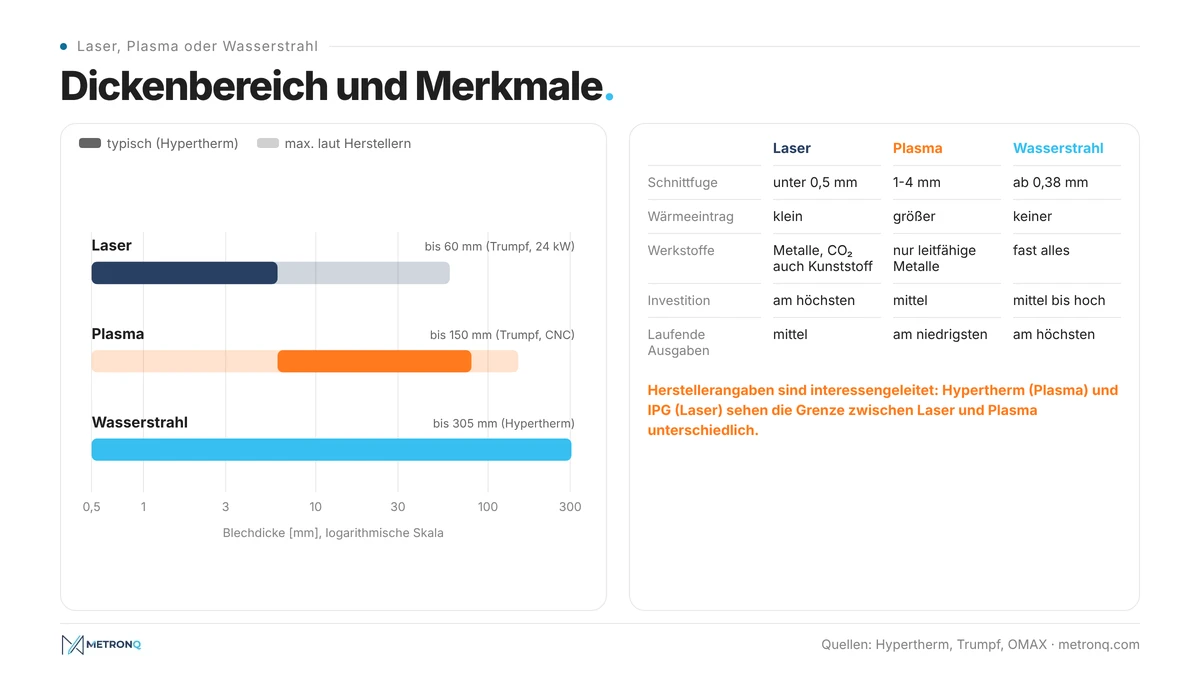
Die Tabelle zeigt die Sicht eines Plasmaherstellers. Trumpf gibt für den Laser 0,5 bis über 30 mm an, und mit Dickblechpaket schneidet ein 24-kW-Laser von Trumpf Baustahl bis 60 mm, wie unser Artikel über Laserleistung, Blechdicke und Schneidgeschwindigkeit zeigt. Schneidtechniken wählt man deshalb nicht nach einer Tabelle, sondern nach den konkreten Schneidanforderungen. Ein Betrieb mit mehreren Schneidtechniken kann jedes Teil dem passenden Verfahren zuweisen, und die Wahl zwischen Schneidtechniken richtet sich dann nach Dicke, Werkstoff und Stückzahl, etwa Laser für Dünnblech und Plasma für Grobblech.
| Anforderung | Geeignetes Verfahren | Grund laut Quelle |
|---|---|---|
| Schnitte mit maximaler Präzision | Laser, Wasserstrahl | feiner Strahl, Fuge unter 0,5 mm (Trumpf) |
| Schnitte mit maximaler Geschwindigkeit | Laser bei dünnem Blech, Plasma bei dickem Stahl | Hypertherm, IPG Photonics |
| Schnitte mit maximaler Produktivität | Laser, bei dickem Stahl auch Plasma | hohe Schnittgeschwindigkeit |
| Schnitte mit maximaler Kosteneffizienz | Plasma bei dickem Stahl | niedrige Investition (Hypertherm) |
| Schnitte mit komplexen Konturen | Laser, Wasserstrahl | Plasma: filigrane Konturen nicht möglich (Trumpf) |
| Schnitte mit engen Radien | Laser, Wasserstrahl | schmaler Strahl |
| Schnitte mit kleinen Löchern | Laser | Fokus unter 0,32 mm (Wikipedia) |
| Schnitte mit minimaler Wärmeverformung | Wasserstrahl | keine Wärmeeinflusszone (OMAX) |
| Schnitte mit minimaler Schlacke | Laser mit Stickstoff oder Druckluft | schlackefrei bis 40 mm bei 40 kW (IPG) |
| Schnitte mit minimalem Materialabfall | Laser, Wasserstrahl | schmale Fuge, enge Verschachtelung |
| Schnitte mit maximaler Effizienz | Faserlaser bei Dünnblech | Wirkungsgrad 20 bis 30 % (Wikipedia) |
| Schnitte mit Mikroprofilen | Laser | Fugen ab 0,10 mm (Wikipedia) |
| Schnitte mit scharfen Ecken | Laser, Wasserstrahl | schmaler Strahl |
| Schnitte mit gratfreien Kanten | Laser | geringe Gratbildung (Trumpf) |
| Schnitte mit minimalen Nachbearbeitungsanforderungen | Laser, Wasserstrahl | kaum Nacharbeit (Trumpf) |
| Schnitte mit maximaler Kapitalrendite | abhängig von der Auslastung | siehe ROI-Analyse |
| Schnitte mit rauen Kanten zulässig | Plasma, Brennschneiden | geringere Kosten |
Präzises Schneiden und Schnitte mit maximaler Geschwindigkeit schließen sich beim Laser bis zur mittleren Dicke nicht aus. Bei dicken Platten wird präzises Schneiden langsamer, und der Wasserstrahl liefert Schnitte mit maximaler Präzision immer nur langsam. Schnitte mit maximaler Produktivität liefert bei Dünnblech der Laser, bei Grobblech laut Hypertherm das Plasma. Schnitte mit maximaler Effizienz hängen davon ab, wie viel Energie und Zeit je Meter Schnitt anfallen, und Schnitte mit maximaler Kosteneffizienz davon, wie gut die Anlage ausgelastet ist. Schnitte mit maximaler Effizienz und Schnitte mit maximaler Produktivität sind also nicht dasselbe.
Was ist Laserschneiden und wie funktioniert Laserschneiden?
Beim Laserschneiden schmilzt ein fokussierter Laserstrahl den Werkstoff, und ein Gasstrahl bläst die Schmelze aus der Fuge. Bei Baustahl mit Sauerstoff verbrennt das Eisen zusätzlich und liefert Energie. Der Laser schneidet Bleche laut Trumpf von 0,5 mm bis über 30 mm mit einer Fuge unter 0,5 mm und gilt deshalb als Verfahren für Schnitte mit maximaler Präzision.
Ein Laser arbeitet präziser als Plasma, weil der Strahl laut Wikipedia auf unter 0,32 mm fokussiert wird und Fugen ab 0,10 mm möglich sind. Präzises Schneiden heißt beim Laser auch geringer Wärmeeintrag, geringe Gratbildung und kaum Nacharbeit (Trumpf). Für Schnitte mit komplexen Konturen, Schnitte mit engen Radien und Schnitte mit scharfen Ecken ist der Laser neben dem Wasserstrahl erste Wahl.
Das Schneidgas bestimmt das Ergebnis. Mit Stickstoff entstehen oxidfreie Kanten an Edelstahl und Aluminium, mit Sauerstoff schneidet der Laser Baustahl bis in große Dicken. IPG Photonics schnitt mit 30 kW und Druckluft 16 mm Baustahl mit über 9 m/min, mit Sauerstoff nur mit etwa 2 m/min, und erreichte mit Druckluft schlackefreie Schnitte bis 40 mm bei 40 kW. Das sind Schnitte mit minimaler Schlacke und Schnitte mit gratfreien Kanten zugleich.
Schnitte mit maximaler Effizienz im Energieverbrauch erzielt der Faserlaser, weil er laut Wikipedia 20 bis 30 % des Stroms in Laserlicht umsetzt, der CO₂-Laser nur 5 bis 10 %. Beim Faserlaser läuft der Laserstrahl durch eine Glasfaser zum Schneidkopf. Wo der Laser schneidet, entstehen schmale Schnittfugen und damit Schnitte mit minimalem Materialabfall, weil sich Teile eng verschachteln lassen. Präzises Schneiden kleiner Teile und Schnitte mit Mikroprofilen sind seine Stärke, Schnitte mit maximaler Produktivität bei Dünnblech ebenso. Mit Stickstoff und passenden Parametern sind an Edelstahl auch Schnitte mit gratfreien Kanten möglich.
Laserschneider: Faserlaser, CO₂ und Nd:YAG
Heutige Laserschneidanlagen arbeiten meist mit Faserlasern. Wikipedia nennt für Faserlaser einen Wirkungsgrad von 20 bis 30 %, für CO₂-Laser 5 bis 10 %, und einen bis zu 100-mal kleineren Fokus. Das Faserlaserschneiden hat sich deshalb in der Blechbearbeitung verbreitet. Reflektierende Metalle schneiden kann ein Faserlaserschneider besser als ein CO₂-Laserschneider, etwa Kupfer und Messing.
Nichtleitende Materialien schneiden kann dagegen der CO₂-Laser: Wikipedia nennt Kunststoff und Holz. Nd:YAG-Laserschneider sind Festkörperlaser, die laut Wikipedia vor allem zum Schneiden und Ritzen von Metallen und Keramik dienen. Ein Nd:YAG-Laserschneider und ein Faserlaser arbeiten mit ähnlicher Wellenlänge um 1064 nm.
Forscher der Swinburne University of Technology schnitten 2004 mit einem fasergeführten Nd:YAG-Laserschneider und Niederdruck-Sauerstoff Baustahl von 20 bis 32 mm mit nur 0,5 bis 2 kW (Laser Focus World). Ein solcher Nd:YAG-Laserschneider zeigte, dass auch geringe Leistung dicken Stahl trennen kann, wenn Sauerstoff Energie liefert. Jede moderne Laserschneidanlage ist zugleich ein CNC-Laserschneider: Die Steuerung führt den Kopf nach dem Programm.
Nachteile des Laserschneidens
Die Nachteile des Laserschneidens liegen bei Investition, Energie und Arbeitsschutz. Hypertherm ordnet Laseranlagen als teuerste Investition ein, Wikipedia nennt den hohen Stromverbrauch einen wesentlichen Faktor, und laut Hypertherm brauchen Laseranlagen eine Schutzkabine. Der Laser schneidet rostige oder lackierte Bleche laut Hypertherm nur eingeschränkt, und mit der Dicke sinkt die Schnittgeschwindigkeit.
Dickes Material schneiden kann der Laser zwar, doch laut Hypertherm ist Plasma bei Baustahl über 16 mm schneller als ein 15-kW-Laser, über 20 mm schneller als 20 kW und über 30 mm schneller als 30 kW. IPG Photonics berichtet das Gegenteil: Ein 40-kW-Faserlaser schnitt Baustahl von 12 bis 30 mm drei- bis fünfmal schneller als ein 300-A-Plasma. Beide Angaben stammen vom Hersteller des jeweils schnelleren Verfahrens.
Was ist Plasmaschneiden und wie funktioniert Plasmaschneiden?
Beim Plasma brennt ein eingeschnürter Lichtbogen zwischen Elektrode und Werkstück. Das Gas wird dabei ionisiert und als Plasmastrahl durch eine enge Düse gepresst, der das Metall schmilzt und ausbläst. Weil das Werkstück Teil des Stromkreises ist, kann Plasma laut Hypertherm nur elektrisch leitfähige Metalle trennen: Baustahl, Edelstahl, Aluminium, Werkzeugstahl und Titan.
Das Schneidverfahren Plasmaschneiden deckt laut Hypertherm Bleche bis über 50 mm ab. Der Plasmaschneider XPR300 von Hypertherm sticht Baustahl bis 50 mm ein und trennt ihn bis 80 mm, Trumpf nennt für CNC-Anlagen bis 150 mm. Plasma und manuelles Schneiden passen zusammen: Luftplasma-Inverter von 30 bis 125 A sind laut Hypertherm leicht und tragbar, Handgeräte schneiden laut Trumpf bis 38 mm.
Ein Vorteil: ungereinigte Metalle schneiden ist kein Problem. Hypertherm nennt rostige und lackierte Oberflächen sowie Streckmetall, verzinktes Blech nur mit Absaugung. Der Plasmastrahl sticht außerdem schnell ein: Laut Hypertherm braucht Plasma bei 16 mm Stahl unter zwei Sekunden, das Brennschneiden bis zu 30 Sekunden.
Die Plasma-Schneidtechnologie arbeitet mit Sauerstoff, Luft, Stickstoff oder Argon-Wasserstoff als Gas. Die Schnitthöhe, also der Abstand zwischen Brenner und Blech, beeinflusst Fasenwinkel und Kantenqualität; die Schnitttabellen von Hypertherm geben sie zusammen mit Schnittgeschwindigkeit und Einstechhöhe je Dicke vor. Der Plasmastrahl ist breiter als ein Laserstrahl, deshalb ist auch die Fuge breiter: laut Trumpf 1 bis 4 mm gegenüber unter 0,5 mm.
Plasmaschneider: Kjellberg Finsterwalde und technologische Fortschritte
Kjellberg Finsterwalde ist einer der Pioniere der Plasma-Schneidtechnologie. Die Kjellberg Elektro-Maschinen GmbH wurde 1922 in Finsterwalde gegründet; 1959 begannen dort die ersten Versuche, hochlegierten Stahl und Aluminium mit Plasma zu trennen. 1962 brachte Kjellberg mit der WSH III-M und 50 kW den ersten industrietauglichen Plasmaschneider heraus.
1966 folgte das Feinstrahlplasma mit der PA 20: Kjellberg nennt höhere Schnittgeschwindigkeiten und Schnitte ohne Nacharbeit. 1970 nutzte Kjellberg erstmals Luft als Plasmagas, im Jahr 2000 kam HiFocus mit „laserähnlicher Qualität“. Ziel der PA 20 war, mit dem Plasma sauberere Schnitte ohne Nacharbeit zu erreichen, und auch HiFocus sollte mit dem Plasma sauberere Schnitte in laserähnlicher Qualität liefern. Mit eingeschnürtem Feinstrahl-Plasma sauberere Schnitte als mit konventionellem Plasma zu erzielen, ist der Kern dieser Entwicklung der Plasma-Schneidtechnologie.
Heute reichen die Plasma-Schneidsysteme von Kjellberg laut Wikipedia bis 600 A, und Hypertherm baut Plasma-Schneidsysteme wie die XPR300 mit 300 A und 66,5 kW. Ein CNC-Plasmaschneider verbindet Plasmaquelle, Führungsmaschine und Steuerung; das Schneidverfahren Plasmaschneiden wird damit zum Serienprozess. Mit Schrägschneidkopf kann ein CNC-Plasmaschneider Fasen schneiden, laut Trumpf sind steile Winkel bis 70° möglich.
Eine Plasmaschneidanlage kostet laut Hypertherm mehr als eine Brennschneidanlage, aber weniger als Laser und Wasserstrahl. Die Investition ist beim Plasma geringer, und eine Plasmaschneidanlage gibt es als Handgerät und als Maschine. Eine Plasmaschneidanlage mit CNC eignet sich deshalb für Schnitte mit maximaler Kosteneffizienz bei dickem Stahl, und das Schneidverfahren Plasmaschneiden ist laut Hypertherm bei dünnem Blech zwölfmal schneller als Brennschneiden. Plasma-Schneidsysteme mit Luftplasma sind außerdem mobil einsetzbar.
Nachteile des Plasmaschneidens
Die Nachteile des Plasmaschneidens sind breitere Fugen, Fasenwinkel und eine größere Wärmeeinflusszone. Trumpf nennt für Plasma Schnittfugen von 1 bis 4 mm und viele Spritzer, Hypertherm Winkelabweichungen von 2 bis 3° bei Stahl unter 10 mm und etwa 1° bei 12 bis 38 mm. Filigrane Konturen sind laut Trumpf nicht möglich.
Plasma erzeugt außerdem Rauch und Lärm, beim Schneiden von verzinktem Blech verlangt Hypertherm eine Absaugung wegen des Zinks. Schnitte mit rauen Kanten nimmt man beim Plasma eher in Kauf: OMAX schreibt, Plasma hinterlasse eine raue Kante. Für Schnitte mit kleinen Löchern ist ein CNC-Plasmaschneider wegen des breiteren Strahls weniger geeignet als der Laser, und Schnitte mit minimaler Schlacke verlangen beim Plasmaschneider die zur Dicke passende Kombination aus Strom, Gas und Geschwindigkeit laut Schnitttabelle.
Wasserstrahlschneiden: Schneiden ohne Wärme
Beim Wasserstrahlschneiden trifft Wasser unter sehr hohem Druck, meist mit Granatsand als Abrasiv, mit nahezu Schallgeschwindigkeit auf das Werkstück (Open University) und trägt Material ab. OMAX nennt bis 4137 bar als wirtschaftlichen Bereich, und es entsteht keine Wärmeeinflusszone. Reines Wasser ohne Abrasiv schneidet weiche Stoffe wie Kunststoff, Silikon oder Lebensmittel.
Der Wasserstrahl kann fast jedes Material trennen: OMAX nennt Aluminium, Messing, Kupfer, Titan, Glas, Granit, Marmor, Keramik und Faserverbundwerkstoffe, ausgenommen gehärtetes Glas. Wer verschiedene Materialien schneiden muss, beispielsweise Granit schneiden und danach Titan, wechselt nur die Parameter. Auch reflektierende Metalle schneiden ist für den Wasserstrahl unproblematisch.
Dafür ist der Wasserstrahl langsam. Die Open University nennt für 13 mm Baustahl etwa 200 mm/min, KMT für 13 mm Edelstahl bei 4137 bar je nach Düse 2 bis 9 Zoll pro Minute, also etwa 50 bis 230 mm/min. Zum Vergleich: Ein Plasmaschneider mit 300 A schafft bei 12 mm Baustahl laut Hypertherm 3940 mm/min. Nichtleitende Materialien schneiden Wasserstrahl und Laser (Wikipedia nennt für den CO₂-Laser Kunststoff und Holz), Plasma nicht. Auch schwer zu schneidende Materialien wie Titan, Glas oder Verbundwerkstoffe sind für den Wasserstrahl kein Problem.
Schnitte mit minimaler Wärmeverformung sind die Stärke des Verfahrens: kein Einfluss auf das Gefüge, keine Verformung, kein Rauch (Open University). Man braucht sie bei gehärteten Teilen und dünnen Platten, die sich durch thermisches Schneiden verziehen könnten. Mit wachsender Dicke nehmen allerdings Konizität und Riefen zu, und das Abrasiv ist laut Open University einer der größten laufenden Kostenpunkte.
Schnittqualität und Schnittpräzision
Die Schnittqualität thermischer Schnitte bewertet die ISO 9013 über die Rechtwinkligkeits- oder Neigungstoleranz u und die gemittelte Rautiefe Rz5. Die Norm gilt für Laserschnitte von 0,5 bis 32 mm, Plasmaschnitte von 0,5 bis 150 mm und autogene Schnitte von 3 bis 300 mm, nicht aber für den Wasserstrahl, der nicht thermisch schneidet.
Wer eine Schnittqualität gemäß ISO 9013 auf die Zeichnung schreibt, legt Klassen für u und Rz5 fest, die der Lohnschneider einhalten muss. Eine Schnittqualität gemäß ISO 9013 macht Angebote verschiedener Verfahren vergleichbar, beim Wasserstrahl muss man die Anforderung dagegen frei formulieren.
Schnitttoleranzen nennen die Hersteller unterschiedlich: Hypertherm gibt für Plasma auf einem guten Tisch ±0,38 bis 0,5 mm an, Wikipedia für den Laser oft ±0,025 mm, OMAX für seine Wasserstrahlmaschinen eine Tischgenauigkeit von ±0,025 mm. Die Schnittpräzision am fertigen Teil hängt aber auch von Dicke, Werkstoff und Strahlverhalten ab, deshalb sind Schnitttoleranzen immer für eine konkrete Dicke anzugeben. Enge Schnitttoleranzen für Schnitte mit engen Radien und Schnitte mit komplexen Konturen erreicht man am ehesten mit Laser und Wasserstrahl. Die Schnittqualität hängt beim Plasma stark von der Schnitthöhe und vom Verschleiß ab.
Mit wachsender Schnittstärke werden die Kanten rauer: Wikipedia nennt für Laserschnitte in niedriglegiertem Stahl Rz von 10 µm bei 1 mm, 20 µm bei 3 mm und 25 µm bei 6 mm. Beim Wasserstrahl nehmen mit der Schnitttiefe Riefen und Konizität zu. Das Oberflächenfinish nach dem Wasserstrahl ist laut OMAX dem Plasma deutlich überlegen. Bei großer Schnittstärke beeinflusst beim Laser das Gas das Oberflächenfinish: Sauerstoff hinterlässt eine Oxidschicht, Stickstoff eine oxidfreie Kante.
Kosten, Zeitersparnis und ROI-Analyse
Die Kosten pro Teil ergeben sich aus Schnittzeit mal Stundensatz der Anlage. Der Stundensatz enthält Abschreibung und Betriebskosten pro Stunde: Strom, Gas, Verschleißteile, beim Wasserstrahl das Abrasiv. Hypertherm ordnet die Investition so: Brennschneiden am günstigsten, dann Plasma und Wasserstrahl, Laser am teuersten.
Geringere Betriebskosten: Plasma ordnet Hypertherm bei den laufenden Ausgaben in die günstigste Klasse ein, den Laser in die mittlere und den Wasserstrahl in die teuerste. OMAX beziffert die Betriebskosten pro Stunde eines Wasserstrahls ohne Personal auf 25 bis 35 US-Dollar. US-Hersteller rechnen oft in Kosten pro Fuß Schnittlänge (1 Fuß = 304,8 mm); Kosten pro Fuß muss man vor einem Vergleich auf Meter umrechnen.
Wer geringere Betriebskosten sucht, landet bei dickem Stahl oft beim Plasma, wer geringere Kosten pro Teil bei dünnem Blech sucht, beim Laser. Die Schneidkosten hängen nämlich vor allem von der Zeit ab: Ein Verfahren mit höherem Stundensatz kann preiswerter schneiden, wenn es deutlich schneller schneiden kann. Geringere Kosten pro Stunde sagen allein wenig. Wer Kosten sparen will, rechnet deshalb die Schneidkosten je Teil und nicht je Stunde. Mit Druckluft statt Sauerstoff kann der Laser bei 16 mm laut IPG 4,5-mal schneller schneiden und damit preiswerter schneiden, wenn die Kante ohne Oxid akzeptiert wird. Ein Vergleich der Betriebskosten, Plasma gegen Laser, fällt nach Hypertherm knapp aus: Beide liegen in den unteren beiden Klassen. Schnitte mit maximaler Geschwindigkeit sind deshalb nicht automatisch die billigsten. Die Einstiegsinvestition ist beim Plasma geringer als beim Wasserstrahl.
Beispiel: ein Teil aus 16 mm Baustahl
Beispiel (Beispielwerte): dasselbe Teil wie im Artikel über Laserleistung, eine Platte aus 16 mm Baustahl mit 1200 mm Außenkontur und 4 Bohrungen Ø20, also 1451,33 mm Schnittlänge und 5 Einstiche zu 1,5 s. Die Geschwindigkeiten stammen aus Herstellerdaten, die Stundensätze sind Annahmen in der Rangfolge der Investitionskosten nach Hypertherm.
| Beispielwerte | Laser, O₂, 2 m/min | Laser, Druckluft, 9 m/min | Plasma, 300 A, 3,44 m/min | Wasserstrahl, 0,2 m/min |
|---|---|---|---|---|
| Schnittzeit Kontur | 43,5 s | 9,7 s | 25,3 s | 435,4 s |
| Einstiche | 7,5 s | 7,5 s | 7,5 s | nicht gerechnet |
| Zeit je Teil | 51,0 s | 17,2 s | 32,8 s | 435,4 s |
| Stundensatz (Annahme) | 110 EUR/h | 110 EUR/h | 75 EUR/h | 85 EUR/h |
| Kosten je Teil | 1,56 EUR | 0,52 EUR | 0,68 EUR | 10,28 EUR |
| 100 Teile | 156,00 EUR | 52,00 EUR | 68,00 EUR | 1.028,00 EUR |
Laser: IPG Photonics, 30 kW, 16 mm. Plasma: Hypertherm XPR300, 300 A, Sauerstoff, nächste Tabellenzeile 15 mm, bei 16 mm etwas langsamer. Wasserstrahl: Open University, 13 mm Baustahl, ohne Einstechen, also zugunsten des Wasserstrahls gerechnet.
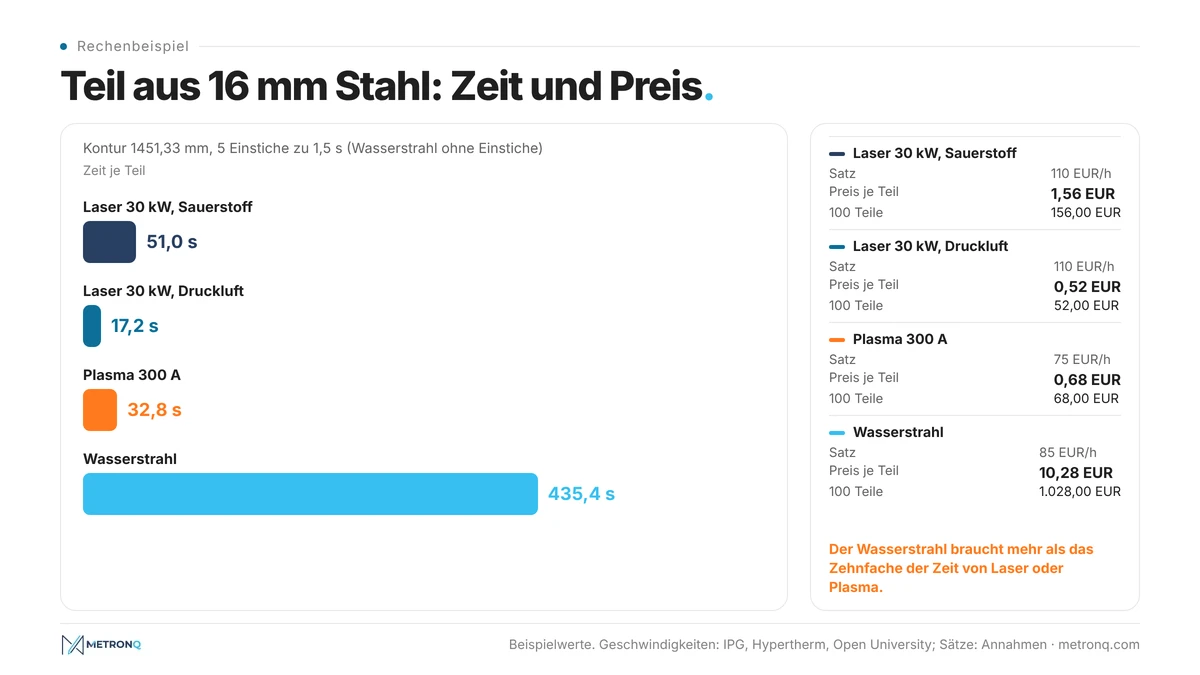
Die Zeitersparnis ist das eigentliche Argument: Laser mit Druckluft und Plasma liegen nahe beieinander, der Wasserstrahl braucht mehr als das Zehnfache. Bei diesem Teil ist Plasma das wirtschaftlichste Schneidverfahren nach dem Laser mit Druckluft, und die Schneidkosten des Wasserstrahls liegen um eine Größenordnung höher. Für eine Ausschreibung bedeutet das: Das wirtschaftlichste Schneidverfahren kann nur benennen, wer Dicke und Stückzahl kennt. Bei 3 mm Blech spricht laut Hypertherm alles für den Laser, bei sehr dickem Stahl für Plasma oder Brennschneiden: Das wirtschaftlichste Schneidverfahren ändert sich mit der Dicke.
Eine ROI-Analyse vergleicht Investition, Stundensatz und Auslastung über die Nutzungsdauer. Schnitte mit maximaler Kapitalrendite erreicht man mit der Anlage, die zum eigenen Teilespektrum passt, nicht mit der schnellsten. Schnitte mit maximaler Kapitalrendite liefert eine Laserschneidanlage nur bei hoher Auslastung, weil ihre Investition am höchsten ist.
Sicherheit, Haltbarkeit, Vielseitigkeit und Automatisierung
Sicherheit: Laseranlagen brauchen laut Hypertherm eine Schutzkabine, Plasma und Wasserstrahl nicht. Plasma erzeugt Rauch und Lärm, Kjellberg senkt mit Silent Cut den Lärm um 15 dB(A). Der Wasserstrahl arbeitet ohne Rauch und Staub (Open University), braucht aber Schutz vor dem Hochdruckstrahl.
Mechanisches Schneiden mit Säge oder Schere ist laut Hypertherm bis etwa 25 mm üblich, aber langsam. Für Plasma und manuelles Schneiden mit dem Handbrenner kommen Schutzbrille, Handschuhe und Absaugung hinzu, weil der Plasmaschneider ohne Kabine arbeitet.
Die Haltbarkeit der Verschleißteile bestimmt den Stundensatz mit. OMAX garantiert für die Düse MAXJET 5i 500 Betriebsstunden, die Open University nennt für Wasserstrahldüsen über 1000 h. Beim Plasma bestimmen Elektrode und Düse die Haltbarkeit, Hypertherm rechnet seine Einstechzeiten mit mäßig verschlissenen Verschleißteilen.
Die größte Vielseitigkeit hat der Wasserstrahl. Die Materialverträglichkeit unterscheidet sich stark: Plasma trennt nur leitfähige Metalle, der Laser Metalle und mit CO₂ auch Kunststoff und Holz, der Wasserstrahl fast alles außer gehärtetem Glas. Wer die unterschiedlichsten Materialien schneiden muss, wählt Vielseitigkeit vor Geschwindigkeit, und die Materialverträglichkeit entscheidet dann über das Verfahren.
Beim Schneiden verschiedener Materialien auf einer Anlage ist der Wasserstrahl im Vorteil: Er kann verschiedene Materialien schneiden, beispielsweise Granit schneiden, Glas, Aluminium und Kunststoff, ohne Gaswechsel. Das Schneiden verschiedener Materialien mit dem Laser verlangt dagegen andere Gase und Parameter, und beim Schneiden verschiedener Materialien mit Plasma bleibt es bei leitfähigen Metallen. Verschiedene Materialien schneiden heißt also beim Laser vor allem verschiedene Metalle; die Materialverträglichkeit ist dort enger. Schnitte mit minimaler Wärmeverformung bei dünnem Edelstahl liefert neben dem Wasserstrahl am ehesten der Laser mit Stickstoff.
Die Automatisierung begann früh, auch in der Plasma-Schneidtechnologie: Kjellberg setzte 1971 erstmals mehrere Plasmaschneidmaschinen parallel ein und führte 2003 die weltweit erste durchflussgeregelte automatische Plasmagasversorgung ein (Wikipedia). Neue Anlagen aller drei Verfahren laufen mit CNC-Steuerung und können mit automatischem Be- und Entladen arbeiten; neue Anlagen mit 30 bis 40 kW Laserleistung verschieben die Grenze zum Plasma. Neue Entwicklungen wie HiFocus beim Plasma und Hochleistungs-Faserlaser verkleinern den Abstand zwischen den Verfahren; für industrielles Schneiden heißt das, dass sich die Grenze zwischen Laser und Plasma verschiebt.
Dicke und dünne Werkstoffe: welches Verfahren wofür
Dünnere Materialien schneiden ist die Domäne des Lasers, stärkere Materialien schneiden die von Plasma und Wasserstrahl. Hypertherm nennt für den Laser meist bis 6 mm, für Plasma bis 80 mm und für den Wasserstrahl bis 305 mm. Zu schneidende Materialien und ihre Dicke bestimmen also das Verfahren mehr als jede andere Größe.
Dünnere Metalle schneiden Laser laut Hypertherm am besten: Schnitte mit maximaler Geschwindigkeit und Schnitte mit maximaler Präzision fallen hier zusammen, auch dünnere Materialien schneiden sie am genauesten. Dünnere Metalle schneiden kann auch ein Plasmaschneider, laut Hypertherm ist Plasma bei dünnem Blech zwölfmal schneller als Brennschneiden, doch Fugenbreite und Winkel sind größer. Dünnere Materialien schneiden aus Kunststoff oder Verbund übernimmt der Wasserstrahl, dünnere Metalle schneiden mit Plasma ist auch mit tragbaren Luftplasma-Geräten möglich.
Stärkere Materialien schneiden heißt bei Baustahl über 30 mm meist Plasma oder Brennschneiden. Stärkere Materialien schneiden der Wasserstrahl und der Hochleistungslaser zwar ebenfalls, aber langsamer beziehungsweise teurer. Ungereinigte Metalle schneiden, etwa Grobblech mit Rost oder Farbe, kann der Laser laut Hypertherm nur eingeschränkt. Dickes Material schneiden kann auch der Wasserstrahl, aber langsam. Dickeres Grobblech schneiden mit 50 mm und mehr ist laut Hypertherm die Domäne von Plasma bis 80 mm und darüber des Brennschneidens. Dickes Material schneiden mit dem Laser ist mit Dickblechpaketen bis 60 mm möglich (Trumpf, 24 kW).
Für dicke Blechstärken schneiden mit Plasma oder Laser sprechen die Stückzahl und die Genauigkeit: Für einzelne Teile reicht oft Plasma, für Serien mit hoher Genauigkeit kann sich ein starker Laser lohnen. Dickeres Grobblech schneiden mit dem Wasserstrahl lohnt sich nur, wenn keine Wärme ins Teil darf. Dickeres Grobblech schneiden mit Plasma ist laut Hypertherm bis 50 mm schneller als Brennschneiden, dickere Materialien darüber trennt die Autogenflamme.
Nach dem Schneiden: CNC-Bearbeitung
Viele zugeschnittene Teile gehen anschließend in die Zerspanung. Gewinde, Passbohrungen, Fasen und Flächen mit Toleranzen, die kein Trennverfahren erreicht, entstehen auf der Fräsmaschine. Je breiter die wärmebeeinflusste Randzone und je schräger die Kante, desto mehr Aufmaß braucht die Nachbearbeitung auf der Fräsmaschine.
Beim Plasma ist dieses Aufmaß größer als beim Laser oder Wasserstrahl. Die Schneidtechniken unterscheiden sich also auch darin, wie viel Zerspanung danach folgt, und Schnitte mit minimalem Materialabfall sparen beim Grobblech zusätzlich Material. Thermisches Schneiden hinterlässt eine Wärmeeinflusszone, mechanisches Schneiden mit Säge oder Wasserstrahl nicht.
Schnitte mit minimalen Nachbearbeitungsanforderungen liefern vor allem Laser und Wasserstrahl, Schnitte mit minimalen Nachbearbeitungsanforderungen bei dickem Stahl am ehesten der Laser mit Druckluft. Schnitte mit minimalen Nachbearbeitungsanforderungen sind auch eine Frage der Konstruktion: Schnitte mit Mikroprofilen, etwa feine Verzahnungen, erreichen selten die Toleranz einer Fräsbearbeitung. Die Nachbearbeitung plant man deshalb zusammen mit dem Schneiden, wie der Artikel über CNC-Fräsen und über Toleranzen und Bearbeitungskosten zeigt.
MetronQ kalkuliert kein Laser-, Plasma- oder Wasserstrahlschneiden, wohl aber die CNC-Bearbeitung des geschnittenen Teils: Der Betrieb sieht im Betriebspanel die Aufschlüsselung des Preises nach Arbeitsgängen, berechnet mit den eigenen Maschinen und Stundensätzen. Die Rüstzeit zählt einmal je Auftrag, wie der Artikel über die teuerste Minute zeigt, und wie man Zeiten in Preise umrechnet, beschreibt Zerspanung: Angebot und Kosten.
Häufige Fragen zum Laser-, Plasma- und Wasserstrahlschneiden
Was ist Laserschneiden, und wie funktioniert Laserschneiden mit einem Laserschneider?
Ein fokussierter Laserstrahl schmilzt das Metall, und Gas bläst die Schmelze aus der Fuge. Die Fuge ist laut Trumpf unter 0,5 mm breit, der Wärmeeintrag gering. Heute arbeiten die meisten Anlagen mit Faserlasern, die laut Wikipedia einen Wirkungsgrad von 20 bis 30 % haben.
Was ist Plasmaschneiden, und wie funktioniert Plasmaschneiden mit einem Plasmaschneider?
Ein eingeschnürter Lichtbogen ionisiert Gas zu Plasma, das leitfähiges Metall schmilzt und ausbläst. Plasma trennt laut Hypertherm Bleche bis 80 mm, auch rostige und lackierte. Nachteile sind laut Trumpf breite Fugen von 1 bis 4 mm und Spritzer, laut Hypertherm Kantenwinkel von 1 bis 3°.
Welches Schneidverfahren eignet sich für dickes Blech?
Bis etwa 30 mm Baustahl konkurrieren Hochleistungslaser und das Schneidverfahren Plasmaschneiden, darüber dominieren Plasma und bei sehr großen Dicken die Autogenflamme. Hypertherm nennt Plasma bis 80 mm, Trumpf bei CNC-Anlagen bis 150 mm. Der Wasserstrahl schneidet bis 305 mm ohne Wärme, ist aber sehr langsam.
Wie lassen sich beim Blechschneiden Zeit und Kosten sparen?
Am meisten spart, wer das wirtschaftlichste Verfahren zur Dicke wählt: Laser für dünnes Blech, Plasma für dicken Stahl, Wasserstrahl nur, wo keine Wärme ins Teil darf. Bei Laser und Baustahl kann Druckluft statt Sauerstoff laut IPG die Geschwindigkeit bei 16 mm und 30 kW um das 4,5-Fache steigern.
Wie viel kostet Wasserstrahlschneiden im Vergleich?
Pro Stunde liegt der Wasserstrahl laut Hypertherm bei den laufenden Ausgaben am höchsten, OMAX nennt 25 bis 35 US-Dollar pro Stunde ohne Personal. Teuer wird er vor allem durch die Zeit: In unserem Beispiel mit 16 mm Baustahl braucht er mehr als das Zehnfache der Zeit von Laser oder Plasma.
Quellen
- 1.Hypertherm, "Choosing a cutting process" (plasma, oxyfuel, laser, waterjet compared), https://www.hypertherm.com/solutions/technology/choosing-a-cutting-process/
- 2.Hypertherm, "Plasma attributes" (tolerances, bevel, heat-affected zone, piercing, rusty and painted material), https://hypertherm.com/solutions/technology/plasma-technology/plasma-attributes
- 3.Hypertherm, XPR300 specifications and cut charts (mild steel, O2 plasma), https://www.westermans.com/downloads/xpr%20300details.pdf
- 4.TRUMPF, "Laser cutting in comparison with other technologies", https://trumpf.com/en_IN/solutions/applications/laser-cutting/technologievergleich
- 5.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data, https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 6.Kjellberg Finsterwalde, "History", https://www.kjellberg.de/history.html
- 7.Wikipedia, "Kjellberg Finsterwalde", https://en.wikipedia.org/wiki/Kjellberg_Finsterwalde
- 8.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 9.J. Harris, M. Brandt, "Cutting thick steel plate" (Nd:YAG, LoPOx), Laser Focus World, 2004, https://www.laserfocusworld.com/industrial-laser-solutions/article/14215749/cutting-thick-steel-plate
- 10.OMAX, "Waterjet FAQs", https://www.omax.com/en/omax-waterjet-faqs/
- 11.The Open University, OpenLearn: "Abrasive jet cutting", https://www.open.edu/openlearn/science-maths-technology/engineering-technology/abrasive-jet-cutting
- 12.KMT Waterjet, "Abrasive waterjet orifice size / cutting speeds at 60,000 psi", https://www.kmtwaterjet.com/KMT%20Orifice-Cutting%20Speeds%20Data.pdf
- 13.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting
- 14.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen