CNC-Fräsen: Verfahren, Methoden, Parameter
CNC-Fräsen ist ein Zerspanungsverfahren, bei dem ein rotierendes, mehrschneidiges Werkzeug, der Fräser, Werkstoff vom Werkstück abträgt, während eine programmgesteuerte Maschine die Vorschubbewegungen ausführt. So entstehen Planflächen, Absätze, Nuten, Taschen, Konturen und 3D-Flächen, also die meisten prismatischen Teile. Verfahren, Fräsrichtung und Zahl der Aufspannungen bestimmen Qualität, Zeit und Preis eines Teils.
Wie Fräsen funktioniert
Beim Fräsen trägt ein mehrschneidiges Werkzeug Werkstoff ab, das sich dreht, was die Schnittbewegung ist, während Werkstück oder Spindel eine Vorschubbewegung ausführen. Jede Schneide schneidet nur während eines Teils der Umdrehung: Sie tritt ein, nimmt einen Span ab und tritt wieder aus. Das ist ein unterbrochener Schnitt, anders als der kontinuierliche Schnitt beim Drehen.
Aus diesem unterbrochenen Schnitt ergeben sich die Eigenschaften des Fräsens. Jeder Eintritt einer Schneide ist ein Stoß, deshalb hängt die Standzeit davon ab, wie die Schneide in den Schnitt ein- und austritt, und nicht nur von Schnittgeschwindigkeit und Vorschub. Gleichzeitig teilen sich mehrere Schneiden die Arbeit, sodass ein Fräser viel Werkstoff bei mäßiger Belastung jeder Schneide abtragen kann.
Laut dem Handbuch von Swift und Booker lassen sich alle Metalle sowie einige Kunststoffe und Keramiken fräsen. Das Verfahren ist flexibel und braucht kaum spezielle Vorrichtungen, deshalb eignet es sich vor allem für Einzelteile und kleine Serien. Seine Schwäche ist die Werkstoffausnutzung: Aus dem Rohteil werden viele Späne, und der Materialpreis richtet sich nach dem Block, nicht nach dem Fertigteil.
Fräsen oder Drehen
Ob gefräst oder gedreht wird, ergibt sich aus der Form des Teils. Rotationsteile wie Wellen, Buchsen und Scheiben werden gedreht, weil sich das Werkstück um die eigene Achse dreht und eine Schneide eine Zylinderfläche erzeugt. Prismatische Teile wie Gehäuse, Platten und Halter werden gefräst, weil ihre Flächen eben oder frei geformt sind.
Viele Teile vereinen beide Formen, etwa eine Welle mit Passfedernut oder eine Scheibe mit Bohrungen auf einem Lochkreis. Solche Teile werden auf Drehmaschinen mit angetriebenen Werkzeugen oder auf Dreh-Fräszentren bearbeitet, sodass das Teil in einer Aufspannung fertig wird. Parameter und Werkzeuge beim Drehen beschreiben wir im Artikel zum Längsdrehen.
Umfangsfräsen und Stirnfräsen
Fräsen wird in Umfangs- und Stirnfräsen eingeteilt, je nachdem, welcher Teil des Fräsers die Fläche erzeugt. Beim Umfangsfräsen liegt die Fräserachse parallel zur bearbeiteten Fläche, und die Schneiden am Umfang schneiden. Beim Stirnfräsen steht die Achse senkrecht zur Fläche, und die Schneiden an der Stirn erzeugen sie.
Swift und Booker ordnen diese Varianten den Maschinentypen zu. Auf Waagerecht-Fräsmaschinen werden Walzfräsen ebener Flächen, Formfräsen, Nutfräsen, Fräsen mit Fräsersätzen und Trennen ausgeführt. Auf Senkrecht-Fräsmaschinen werden Stirnfräsen, Nuten, Schwalbenschwanzführungen und Nuten für Scheibenfedern gefertigt.
In der Praxis arbeitet ein Schaftfräser oft mit beiden Teilen zugleich. Beim Fräsen eines 90-Grad-Absatzes erzeugt der Umfang die Wand und die Stirn den Boden. Auf der Zeichnung zählt daher nicht der Name der Operation, sondern welche Flächen das Werkzeug herstellen muss und wie es sie erreicht.
Gleichlauffräsen und Gegenlauffräsen
Gleichlauf- und Gegenlauffräsen unterscheiden sich in der Vorschubrichtung relativ zur Drehrichtung des Fräsers. Beim Gleichlauffräsen bewegt sich das Werkstück in der Schnittzone in dieselbe Richtung wie die Schneiden, beim Gegenlauffräsen entgegengesetzt. Dieser kleine Unterschied verändert Spandicke, Kraftrichtung, Standzeit und Oberflächengüte.
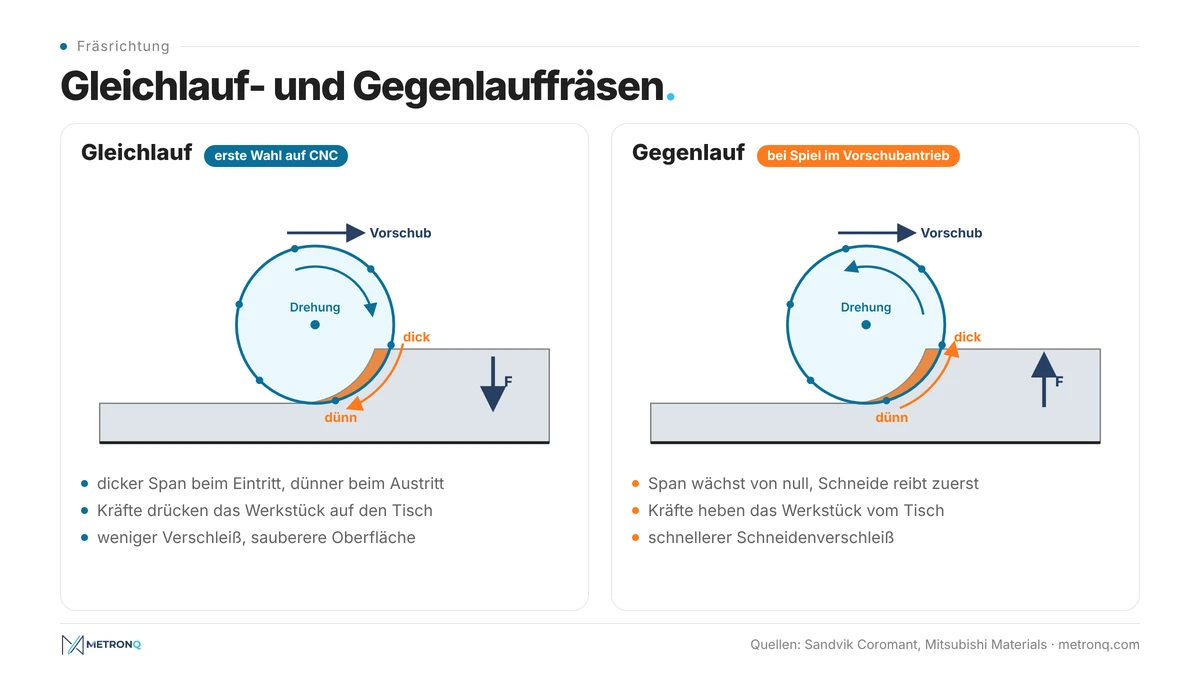
Beim Gleichlauffräsen tritt die Schneide bei der größten Spandicke ein und bei einer Spandicke nahe null aus. Sandvik Coromant nennt das die goldene Regel des Fräsens: dicker Span beim Eintritt, dünner Span beim Austritt. Die Schneide schneidet sofort, statt zu gleiten, und die Schnittkräfte ziehen das Werkstück zum Fräser und drücken es auf den Tisch.
Beim Gegenlauffräsen wächst die Spandicke von null bis zum Maximum. Zu Beginn kann die Schneide nicht in den Werkstoff eindringen, sie reibt und glättet die Oberfläche, die oft schon von der vorherigen Schneide kaltverfestigt ist. Mitsubishi Materials beschreibt diesen Abschnitt als Reibzone, in der die Kraft auf die Freifläche stark ansteigt und der Verschleiß zunimmt.
Warum Gleichlauffräsen die erste Wahl ist
Laut Sandvik Coromant ist Gleichlauffräsen immer vorzuziehen, wenn Maschine, Spannmittel und Werkstück es zulassen. Die Schneide verschleißt weniger, die Wärme geht mit dem dicken Span ab, und der Span fällt hinter das Werkzeug, sodass er nicht erneut geschnitten wird. Unterlagen der Werkstätten der Washington University in St. Louis nennen außerdem eine sauberere Oberfläche und längere Standzeit.
Voraussetzung ist ein spielfreier Vorschubantrieb. Beim Gleichlauffräsen ziehen die Kräfte das Werkstück unter den Fräser. An einer alten konventionellen Fräsmaschine mit Spiel zwischen Spindel und Mutter kann der Tisch nach vorn springen, der Zahnvorschub steigt kurzzeitig, und die Wendeschneidplatte kann ausbrechen. CNC-Maschinen haben meist vorgespannte Kugelgewindetriebe praktisch ohne Spiel, deshalb ist Gleichlauffräsen dort Standard.
Wann Gegenlauffräsen sinnvoll ist
Gegenlauffräsen ist in einigen bestimmten Fällen begründet. Sandvik Coromant empfiehlt es, wenn die Maschine keinen Spielausgleich hat, wenn das Aufmaß stark schwankt und bei Keramikschneiden in hochwarmfesten Legierungen, weil Keramik empfindlich auf den Stoß beim Eintritt mit dickem Span reagiert.
Die Fräsrichtung verändert auch die Anforderungen an die Spannung. Beim Gegenlauffräsen heben die radialen Kräfte das Werkstück vom Tisch, die Spannung muss also dem Abheben entgegenwirken. Beim Gleichlauffräsen muss sie Zugkräfte aufnehmen. Eine dünne Platte, die nur an den Rändern gespannt ist, kann sich je nach Vorschubrichtung ganz unterschiedlich verhalten.
Fräsverfahren und Operationen auf der CNC-Fräsmaschine
Eine CNC-Fräsmaschine führt rund ein Dutzend typischer Operationen aus, jede mit ihrem eigenen Werkzeugtyp. Am häufigsten sind Planfräsen, Eckfräsen, Nutfräsen, Taschenfräsen und Konturfräsen, die Bearbeitung von 3D-Flächen, das Fasen sowie das Zirkularfräsen von Bohrungen und Gewinden. Die Tabelle ordnet den Operationen die üblichen Werkzeuge zu.
| Operation | Typisches Werkzeug | Worauf achten |
|---|---|---|
| Planfräsen einer Fläche | Planfräser mit Wendeschneidplatten, Einstellwinkel 45° | Durchmesser 20-50% größer als die Breite, außermittiger Eintritt |
| Absatz 90° | Schaftfräser, Eckfräser 90° | Rechtwinkligkeit der Wand zum Boden |
| Nut | Schaftfräser, Scheibenfräser | volle Umschlingung, Spanabfuhr |
| Tasche | Schaftfräser | Eckenradius ≥ Fräserradius |
| Außenkontur | Schaftfräser | Durchbiegung eines langen Fräsers |
| 3D-Fläche | Kugelfräser, Torusfräser | Rautiefe zwischen den Bahnen |
| Fase | Fasenfräser | wechselnder Schnittdurchmesser am Kegel |
| Bohrung oder Gewinde durch Zirkularinterpolation | Schaftfräser, Gewindefräser | Vorschubkorrektur auf dem Bogen |
Planfräsen von Flächen
Planfräsen, also das Stirnfräsen einer ebenen Fläche, ist die häufigste Fräsoperation. Sandvik Coromant nennt Fräser mit 45 Grad Einstellwinkel als erste Wahl für allgemeine Anwendungen: Sie verringern Schwingungen bei langen Auskraglängen und erlauben dank Spanausdünnung einen höheren Vorschub. Fräser mit 90 Grad wählt man für dünnwandige Teile, weil sie die Kraft radial statt axial leiten.
Derselbe Hersteller gibt einige Regeln für die Lage des Fräsers. Der Fräserdurchmesser sollte 20-50% größer sein als die Breite der Fläche, und der Fräser sollte außermittig zum Werkstück stehen, damit der Span beim Austritt möglichst dünn ist. Der Eintritt wird am besten auf einem Bogen programmiert, und Überfahrten über Bohrungen und Nuten vermeidet man besser. Lässt sich das nicht vermeiden, wird der Vorschub über den Unterbrechungen halbiert.
Nuten, Taschen und Konturen
Nuten, Taschen und Konturen werden meist mit Schaftfräsern gefertigt. Eine Nut in voller Breite bedeutet volle Umschlingung des Fräsers, die höchste Belastung und die schwierigste Spanabfuhr. Deshalb fräst man breitere Nuten und Taschen oft mit einem Fräser, der kleiner als ihre Breite ist, auf einer Bahn, die den Eingriff des Werkzeugs konstant hält.
Wie die axiale Schnitttiefe und die radiale Schnittbreite die Spandicke verändern, beschreiben wir im Artikel zur Schnitttiefe, die Vorschubkorrektur bei Kreisinterpolation im Artikel zum Vorschub. Einen Überblick über Schaftfräser, Planfräser und Aufnahmen gibt der Artikel zu Zerspanungswerkzeugen.
CNC-Fräsmaschinen und Bearbeitungszentren: 3, 4 und 5 Achsen
Eine CNC-Fräsmaschine beschreibt man über die Zahl ihrer programmgesteuerten Achsen. Nach ISO 841 liegt Z parallel zur Spindel, X und Y ergänzen ein rechtshändiges System, und A, B und C drehen um X, Y und Z. Eine 3-Achs-Maschine bewegt sich in X, Y und Z, 4- und 5-Achs-Maschinen ergänzen eine oder zwei Drehachsen.
Eine Senkrecht-Fräsmaschine hat die Spindel senkrecht zum Tisch, eine Waagerecht-Fräsmaschine parallel dazu. Ein Bearbeitungszentrum ist eine CNC-Fräsmaschine mit automatischem Werkzeugwechsel, oft auch mit Paletten. Horizontale Zentren mit Rundtisch bearbeiten mehrere Seiten eines Gehäuses in einer Aufspannung, und Paletten verkürzen den Stillstand der Maschine, während das nächste Werkstück gespannt wird.
Bei fünf Achsen sind zwei Verfahren zu unterscheiden. Bei der 3+2-Bearbeitung schwenken die Drehachsen das Werkstück an und werden geklemmt, geschnitten wird in den drei Linearachsen. Bei der simultanen Fünfachsbearbeitung bewegen sich alle Achsen gleichzeitig, was bei Schaufeln, Laufrädern und Formen nötig ist. Bei den meisten prismatischen Teilen ist der Hauptvorteil der fünften Achse die geringere Zahl der Aufspannungen, also weniger Rüstzeit und weniger Fehler beim Ausrichten.
Die Zahl der Aufspannungen ist einer der wichtigsten Kostenanteile eines Teils, wie wir im Artikel zum Fertigungsablauf zeigen. Ein Teil, das von einer Seite bearbeitet werden kann, ist günstiger als eines mit drei Aufspannungen, egal ob die Maschine drei oder fünf Achsen hat.
Fräsparameter: Schnittgeschwindigkeit, Vorschub und Schnitttiefe
Die Fräsparameter sind Schnittgeschwindigkeit , Drehzahl , Zahnvorschub , Vorschubgeschwindigkeit sowie axiale Schnitttiefe und radiale Schnittbreite . Schnittgeschwindigkeit und Zahnvorschub werden für den jeweiligen Werkstoff aus dem Katalog des Werkzeugherstellers gewählt, die übrigen Werte berechnet man daraus mit einfachen Formeln.
Sandvik Coromant und das SME-Handbuch „Realistic Cost Estimating for Manufacturing“ nennen dieselben Zusammenhänge. Die Drehzahl berechnet man aus:
und die Vorschubgeschwindigkeit aus:
mit:
- - Schnittgeschwindigkeit [m/min],
- - Fräserdurchmesser [mm],
- - Spindeldrehzahl [1/min],
- - Zahnvorschub [mm],
- - Zahl der wirksamen Schneiden,
- - Vorschubgeschwindigkeit [mm/min].
Das Zeitspanvolumen beträgt in cm3/min, die Nettoschnittleistung laut Sandvik Coromant in kW, wobei die spezifische Schnittkraft in N/mm2 ist. Die Wahl der einzelnen Parameter beschreiben wir in den Artikeln zur Schnittgeschwindigkeit und zum Schnittdaten-Rechner, rechnen können Sie im Schnittdaten-Rechner.
Fräszeit und Kosten der Operation
Die Hauptzeit beim Fräsen ist der Werkzeugweg geteilt durch die Vorschubgeschwindigkeit. Das SME-Handbuch schreibt sie als , wobei der Vorschub pro Umdrehung und die Drehzahl ist, im Nenner steht also . Entscheidend ist : die Länge der Fläche plus An- und Überlauf des Werkzeugs.
Beim Planfräsen mit einem Fräser, der vollständig über die Fläche läuft, muss die Fräsermitte die Werkstücklänge, den ganzen Werkzeugdurchmesser und zwei Sicherheitsabstände zurücklegen:
mit:
- - Länge der bearbeiteten Fläche [mm],
- - Durchmesser des Planfräsers [mm],
- - Sicherheitsabstand bei Ein- und Austritt [mm].
Beispiel (Beispielwerte): Planfräsen einer Fläche 200 × 80 mm aus C45 mit einem Planfräser Ø100 mit 6 Wendeschneidplatten. Der Fräser ist 25% breiter als die Fläche und erfüllt damit die 20-50%-Regel. Wir nehmen , und an. Dann ist , und .
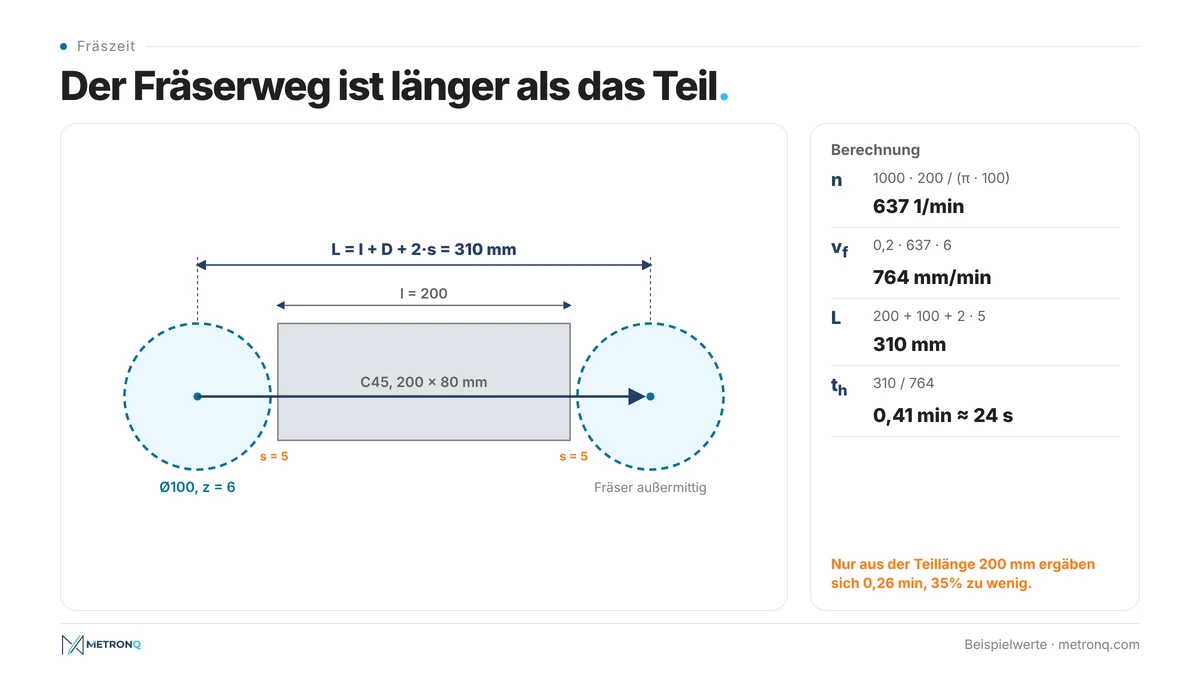
Ein Durchgang dauert , also etwa 24 Sekunden, obwohl die Fläche selbst nur 200 mm lang ist. Würde man die Zeit nur aus der Werkstücklänge berechnen, wäre das Ergebnis um mehr als ein Drittel zu kurz. Bei einer Schnitttiefe beträgt das Zeitspanvolumen .
Für das Umfangsfräsen gibt das SME-Handbuch eine eigene Formel für den Anlauf an, also den Weg, den der Fräser zurücklegen muss, bevor er in voller Tiefe schneidet: , wobei der Fräserradius und die Schnitttiefe ist. Im Beispiel des Handbuchs hat ein Scheibenfräser mit 101,6 mm Radius bei 35,6 mm Schnitttiefe einen Anlauf von 77,2 mm, also mehr als die Länge der bearbeiteten Fläche selbst (60,3 mm).
Die Kosten der Operation berechnet das SME-Handbuch als Summe aus Lohnsatz, Maschinenstundensatz und sonstigen Kosten, multipliziert mit der Zeit. Bei einem Satz von 60 EUR pro Stunde (Beispielwert) kostet der Durchgang aus dem Beispiel 0,41 EUR. Ein 30-minütiges Rüsten kostet beim gleichen Satz 30 EUR: Bei einem Teil ist das fast der gesamte Teilepreis, bei 50 Teilen 0,60 EUR pro Stück. Deshalb wiegt bei der Kalkulation von Frästeilen die Rüstzeit oft mehr als die Schnittzeit, wie wir im Artikel über die teuerste Minute der CNC-Bearbeitung zeigen. Die CNC-Kalkulationssoftware MetronQ führt diese Berechnungen für jede Operation automatisch durch, mit den Sätzen und Maschinen des jeweiligen Betriebs.
Genauigkeit und Rauheit nach dem Fräsen
Die Genauigkeit beim Fräsen hängt von der Bearbeitungsstufe, der Steifigkeit des Systems und dem Werkstoff ab. Schruppen erreicht meist IT12-IT14, Schlichtfräsen IT8-IT9, wie wir im Artikel zu IT-Toleranzgraden erläutern. Engere Toleranzen erfordern zusätzliche Durchgänge, Reiben oder Schleifen, was die Kosten erhöht.
Swift und Booker geben für das Fräsen eine Rauheit von 0,2 bis 25 µm Ra an, je nach Werkzeug, Parametern und Durchgang. Beim typischen Schlichtfräsen erreicht man meist Ra 1,6-3,2. Das Ergebnis hängt vom Zahnvorschub, vom Rundlauf der Schneiden und von der Fräsrichtung ab, und Wiper-Platten erlauben einen höheren Vorschub ohne schlechtere Oberfläche. Mehr zu Ra und Rz steht im Artikel zur Oberflächenrauheit.
Für die Lage von Bohrungen auf CNC-Fräszentren zeigt dasselbe Handbuch ein Prozessfähigkeitsdiagramm. Bei einem Maß von 100 mm liegt der normale Bereich bei etwa ±0,015-0,05 mm, aus dem Diagramm abgelesen. Nach Angabe der Autoren beeinflussen vor allem die Zerspanbarkeit des Werkstoffs und die Steifigkeit von Fräser, Werkstück und Maschine die Genauigkeit. Wie eine Positionstoleranz angegeben wird, erklären wir im Artikel zu Form- und Lagetoleranzen.
Wie man Frästeile kostengünstiger konstruiert
Ein Frästeil ist günstiger, wenn das Werkzeug es leicht erreicht, mit kurzer Auskraglänge arbeitet und wenige Aufspannungen braucht. Die meisten dieser Regeln folgen direkt aus der Geometrie des Fräsens. Wer sie kennt, kann den Teilepreis senken, ohne die Funktion zu ändern, noch bevor die Anfrage den Betrieb erreicht.
Die erste Regel betrifft Innenecken. Ein Fräser ist ein Zylinder, er kann also keine senkrechte Taschenecke mit einem kleineren Radius als seinem eigenen herstellen. Eine scharfe Innenecke erfordert Erodieren oder eine andere zusätzliche Operation, und ein sehr kleiner Radius bedeutet einen kleinen Fräser und langsame Bearbeitung. Ein Eckenradius etwas größer als der Fräserradius lässt das Werkzeug auf einem Bogen fahren, ohne dass die Umschlingung sprunghaft steigt.
Die zweite Regel betrifft die Tiefe. Eine tiefe, schmale Tasche braucht einen langen, schlanken Fräser, und die Durchbiegung eines Kragbalkens wächst mit der dritten Potenz der Länge, nach . Die doppelte Auskraglänge bedeutet die achtfache Durchbiegung bei gleicher Kraft, also müssen Schnitttiefe oder Vorschub sinken, und die Zeit wird länger.
Swift und Booker ergänzen Regeln zu Kanten und Werkzeugen. An Außenkanten sind Fasen günstiger als Rundungen, und Maße und Formen sollten zu Standardfräsern passen. Allgemeine Regeln vervollständigen die Liste: Merkmale von einer Seite zugänglich, einheitliche Radien im ganzen Teil und Toleranzen nur dort, wo die Funktion sie verlangt. Wie Toleranzen den Preis beeinflussen, beschreiben wir im Artikel zu Toleranzen und Bearbeitungskosten.
Häufige Fragen zum CNC-Fräsen
Wie funktioniert CNC-Fräsen?
Beim CNC-Fräsen trägt ein rotierendes, mehrschneidiges Werkzeug, der Fräser, Werkstoff ab, während programmgesteuerte Vorschubbewegungen Werkzeug und Werkstück relativ zueinander bewegen. Jede Schneide schneidet während eines Teils der Umdrehung, der Schnitt ist also unterbrochen. So entstehen Planflächen, Absätze, Nuten, Taschen, Konturen und 3D-Flächen, vor allem an prismatischen Teilen.
Was ist der Unterschied zwischen Gleichlauffräsen und Gegenlauffräsen?
Beim Gleichlauffräsen läuft der Vorschub in der Schnittzone mit den Schneiden, und der Span beginnt dick und endet dünn. Beim Gegenlauffräsen wächst der Span von null, die Schneide reibt zuerst, und die Kräfte heben das Werkstück an. Gleichlauffräsen bringt meist längere Standzeit und bessere Oberfläche, braucht aber einen spielfreien Antrieb.
Wann sollte man gegenlauffräsen?
Gegenlauffräsen setzt man ein, wenn die Maschine Spiel im Vorschubantrieb hat, zum Beispiel an einer alten konventionellen Fräsmaschine. Laut Sandvik Coromant lohnt es sich auch bei stark schwankendem Aufmaß und bei Keramikschneiden in hochwarmfesten Legierungen. Auf modernen CNC-Maschinen mit spielfreien Antrieben bleibt Gleichlauffräsen die erste Wahl.
Welche Rauheit und Genauigkeit erreicht man beim Fräsen?
Laut dem Handbuch von Swift und Booker ergibt Fräsen eine Rauheit von 0,2 bis 25 µm Ra, typisches Schlichtfräsen endet bei Ra 1,6-3,2. Schruppfräsen erreicht meist IT12-IT14, Schlichtfräsen IT8-IT9. Engere Toleranzen erfordern zusätzliche Durchgänge oder ein anderes Verfahren, zum Beispiel Reiben oder Schleifen.
Wie berechnet man die Fräszeit?
Die Fräszeit ist der Werkzeugweg geteilt durch die Vorschubgeschwindigkeit , also das Produkt aus Zahnvorschub, Drehzahl und Schneidenzahl. Der Weg enthält An- und Überlauf. Beim Planfräsen mit einem Fräser, der vollständig über die Fläche läuft, ist der Weg die Werkstücklänge plus Fräserdurchmesser plus zwei Sicherheitsabstände.
Was unterscheidet eine 3-Achs- von einer 5-Achs-Fräsmaschine?
Eine 3-Achs-Fräsmaschine bewegt das Werkzeug relativ zum Werkstück in den Linearachsen X, Y und Z. Eine 5-Achs-Maschine ergänzt zwei Drehachsen, die Werkstück oder Spindel schwenken. So lässt sich ein Teil in einer Aufspannung von mehreren Seiten bearbeiten, und Schaufeln oder Formen werden mit allen Achsen gleichzeitig gefräst.
Quellen
- 1.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6.2 Milling
- 2.Society of Manufacturing Engineers, "Realistic Cost Estimating for Manufacturing", 3rd edition, SME 2016, chapter 6: Cost Estimating for Machining
- 3.Sandvik Coromant, "Formulas and definitions for milling" and Metal cutting knowledge: "Down milling vs. up milling", "Face milling"
- 4.Mitsubishi Materials, Technical course: "Up cut and down cut milling"
- 5.Washington University in St. Louis, McKelvey School of Engineering Student Machine Shops, "Climb milling vs conventional milling"
- 6.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen