Laserleistung, Schneiddicke und Geschwindigkeit
Die Laserleistung entscheidet vor allem darüber, wie schnell und in welcher Qualität ein Blech einer bestimmten Dicke geschnitten wird, und erst in zweiter Linie darüber, wie dick das Blech überhaupt sein darf. Die maximale Blechdicke laut Katalog steigt mit der Leistung in Stufen und flacht schnell ab, die Schneidgeschwindigkeit sinkt mit der Dicke stärker als proportional. Für die Kalkulation zählt die reale Schneiddicke, nicht die Nenndicke.
Die Übersicht behandelt das Laserschneiden von Blechen und stützt sich auf Daten von Trumpf, Bystronic und Amada, Untersuchungen von IPG Photonics, den LIA-Leitfaden und die ISO 9013. Am Ende zeigt ein Beispiel, was die Wahl des Schneidgases bei dickem Blech kostet.
Laserschneiden: wie die Leistung Dicke und Geschwindigkeit beeinflusst
Beim Laserschneiden von Metall wird der Werkstoff mit einem fokussierten Strahl geschmolzen und mit einem Gasstrahl aus der Schnittfuge geblasen. Mehr Leistung erlaubt dickere Bleche, beschleunigt aber vor allem das Schneiden mittlerer Dicken. Den Zusammenhang beschreibt der Schneidwirkungsgrad, den das LIA (Laser Institute of America) als Produkt aus Geschwindigkeit und Dicke geteilt durch die Leistung definiert:
mit:
- - Schneidwirkungsgrad [mm²/kJ],
- - Schneidgeschwindigkeit [mm/s],
- - Werkstoffdicke [mm],
- - Laserleistung [kW].
Im LIA-Beispiel ergibt Edelstahl 3 mm, geschnitten mit 95 mm/s bei 5 kW, = 3 · 95 / 5 = 57 mm²/kJ. Wäre konstant, hieße doppelte Blechdicke halbe Geschwindigkeit. Laut LIA sinkt der Wirkungsgrad jedoch mit der Dicke, die Geschwindigkeit fällt also schneller, und dieselbe Schneidleistung erfordert bei dickem Blech überproportional mehr Laserleistung.
In den letzten Jahren hat sich das Laserschneiden vom CO2-Laser zum Faserlaser mit einer Wellenlänge von etwa 1 µm verlagert, was den Einsatz des Lasers in der Blechbearbeitung verändert hat. Faserlaser kommen mit reflektierenden Metallen wie Kupfer und Messing besser zurecht.
Die Verfahren des Laserschneidens werden nach dem Schneidgas unterschieden. Sauerstoff liefert bei Baustahl zusätzliche Energie aus der Verbrennung, Stickstoff ergibt eine oxidfreie Kante, und Druckluft ist die günstigere Alternative. Jedes Verfahren reagiert anders auf mehr Leistung, die Wahl ist also gleichzeitig eine Entscheidung über Kosten, Qualität und Geschwindigkeit.
Maximale Schneiddicke: Nenndicke und reale Dicke
Die maximale Schneiddicke im Katalog ist eine Nenndicke, die die Maschine unter guten Bedingungen schneidet. Amada weist darauf hin, dass sie von der Materialqualität und den Umgebungsbedingungen abhängt, Bystronic, dass sie für gut gewartete Maschinen und spezifikationsgerechte Bleche gilt. Die reale Schneiddicke in der Fertigung ist meist geringer und hängt von der geforderten Kante ab.
| Werkstoff | Maximale Dicke, Trumpf 12 kW (TruLaser 3030 fiber) [mm] | Bystronic ByCut 12 kW [mm] | Amada ENSIS-3015AJ 12 kW [mm] |
|---|---|---|---|
| Baustahl | 30 (35 mit Dickblechpaket) | 25 (30 mit BeamShaper) | 25 |
| Edelstahl | 40 (50 mit Dickblechpaket) | 30 | 25 |
Laut Katalog schneidet die Trumpf-Maschine mit 12 kW Baustahl bis 30 mm, die 24-kW-Version derselben Baureihe bis 40 mm (60 mm mit Paket). Der Faserlaser Amada ENSIS-3015AJ schneidet Baustahl bei 12 kW bis 25 mm, genauso viel wie die 6-kW-Version, die höhere Leistung dient hier also der Geschwindigkeit und dem Stickstoffschneiden. Die Dickblechpakete von Trumpf und die Option BeamShaper von Bystronic sind für dickere Werkstoffe gedacht, und die Katalogwerte unterscheiden sich zwischen den Herstellern selbst bei gleicher Leistung.
Die Daten von Bystronic für die Baureihe ByCut zeigen das Abflachen am deutlichsten. Mit 3 kW schneidet die Maschine Stahl bis 20 mm, von 6 bis 30 kW liegt das Maximum bei 25 mm (30 mm mit BeamShaper). Für Edelstahl und Aluminium steigt es von 12 mm bei 3 kW auf 30 mm bei 6-12 kW und 40 mm ab 15 kW.
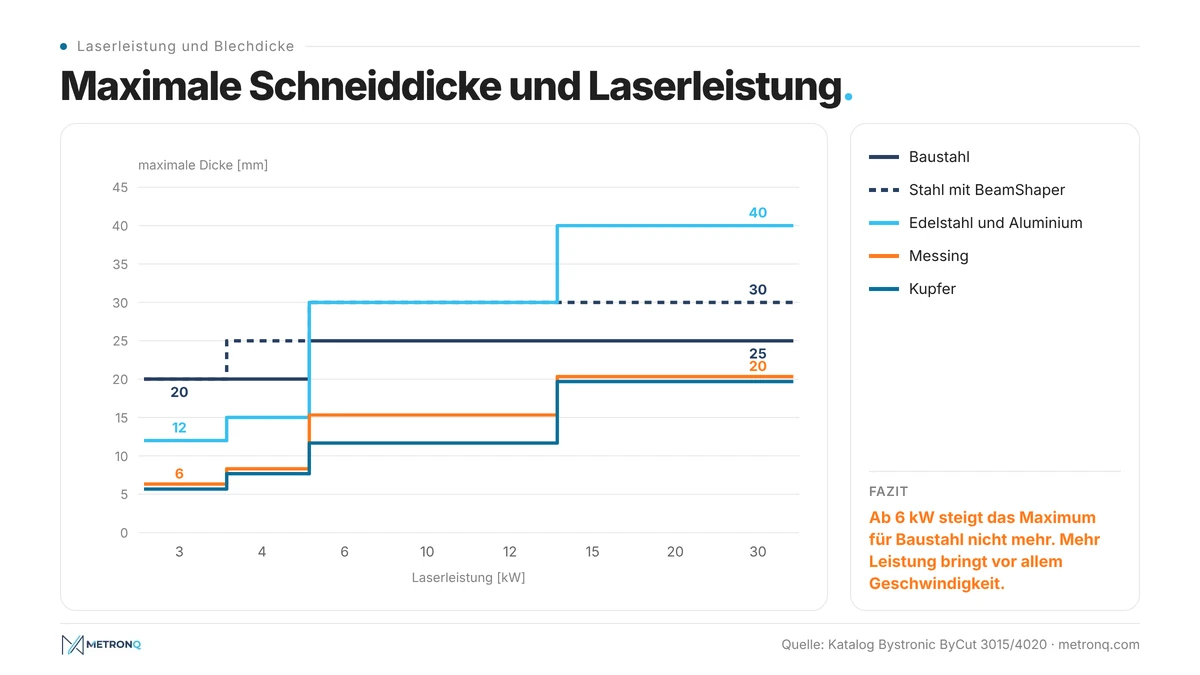
Die Grafik zeigt, dass der Dickenbereich in Stufen wächst. Statt zu fragen, wie dicken Stahl die Maschine schneidet, sollte man fragen, wie dicken Stahl sie mit einer Geschwindigkeit und Qualität schneidet, die sich rechnen. Das Katalogmaximum ist eine Obergrenze, kein Arbeitspunkt.
Zum Vergleich nennt das Handbuch von Swift und Booker (Ausgabe 2013), das vor allem CO2-Laser beschreibt: Baustahl 25 mm, Edelstahl 13 mm, Aluminium 10 mm. Seitdem ist der Bereich für Edelstahl von 13 auf 40 mm und mehr gewachsen, für Aluminium von 10 auf 40 mm.
Wie dick sich Aluminium, Kupfer und Messing schneiden lassen, hängt davon ab, wie stark das Metall den Strahl reflektiert und wie schnell es Wärme ableitet. Aluminium lässt sich ähnlich dick schneiden wie Baustahl, Kupfer und Messing enden in den Katalogen bei gut einem Dutzend Millimetern.
| Werkstoff, maximale Dicke [mm] | Trumpf 3030 fiber 12 kW | Bystronic ByCut 12 kW | Amada ENSIS-3015AJ 12 kW |
|---|---|---|---|
| Aluminium | 30 (40 mit Paket) | 30 | 25 |
| Kupfer | 12,7 | 12 | 12 |
| Messing | 12,7 | 15 | 18 |
Wie Edelstahl wird Aluminium meist mit Stickstoff geschnitten. Die maximale Dicke für Aluminium steigt deutlich mit der Leistung: Bystronic nennt 12 mm bei 3 kW und 40 mm ab 15 kW. Nahe der Kataloggrenze ist das Schneiden von Aluminium jedoch langsam, weil Aluminium Wärme sehr gut ableitet.
Bei Kupfer steigt die maximale Dicke langsamer: Trumpf nennt für die TruLaser 3030 fiber 10 mm bei 6 kW und 12,7 mm bei 12 kW, für die TruLaser 5030 fiber bei 12 kW 16 mm. Das Schneiden von Kupfer wurde erst mit Faserlasern praxistauglich, weil Kupfer CO2-Strahlung stark reflektiert. Bystronic nennt 12 mm bei 6-12 kW und 20 mm ab 15 kW, Kupfer über gut ein Dutzend Millimeter erfordert also hohe Leistung.
Für Messing nennen die Kataloge 12,7-18 mm bei 12 kW, bei Bystronic und Amada also mehr als für Kupfer. Die Unterschiede bei gleicher Leistung zeigen, dass der Katalogwert für Messing eine Eigenschaft der jeweiligen Maschine ist. Acryl kommt in den Tabellen für das Laserschneiden von Metallblechen nicht vor, dafür gibt es andere Maschinen.
Schneidgeschwindigkeit beim Laserschneiden für verschiedene Materialdicken
Die Geschwindigkeit sinkt mit der Dicke, die Leistung verschiebt die Kurve nach oben. Am meisten gewinnt man bei mittleren Dicken: Laut IPG stieg die Geschwindigkeit beim Schneiden von Baustahl 12 mm mit Druckluft beim Wechsel von 15 auf 40 kW um 280 %, bei 20 mm im selben Vergleich um 420 %. Dicke, Geschwindigkeit und Qualität gehören zusammen.
IPG weist darauf hin, dass eine Schneidgeschwindigkeit unter 2 m/min im Dauerstrichbetrieb auf zu wenig Leistung für eine optimale Qualität hindeutet. Hohe Geschwindigkeit ist kein Selbstzweck, zu niedrige schließt aber einen hochwertigen Schnitt aus.
Das Schneidgas verändert den Zusammenhang zwischen Leistung und Geschwindigkeit. Beim Laserbrennschneiden von Baustahl mit Sauerstoff verschob sich laut IPG die Dicke, bis zu der ein hochwertiger Schnitt mit glänzender Kante möglich ist, von 6-8 mm bei 4 kW auf 30 mm bei 15 kW. Sauerstoff schneidet dicken Stahl, aber langsam: Bei 16 mm bleibt die Geschwindigkeit bei etwa 2 m/min, egal ob die Quelle 10 oder 30 kW hat.
Druckluft verhält sich umgekehrt: Bei 30 kW schneidet der Laser Stahl 16 mm mit mehr als 9 m/min, 4,5-mal schneller als mit Sauerstoff. Gratfrei schnitt IPG mit Druckluft Baustahl 20 mm mit 20 kW, 30 mm mit 30 kW und 40 mm mit 40 kW. Dicke, Geschwindigkeit und Gasdruck hängen zusammen: Bei 15 kW brauchte Stahl 20 mm Druckluft über 16 bar, ab 20 kW reichten 10-12 bar.
Edelstahl wird mit Stickstoff geschnitten, damit die Kante oxidfrei bleibt. Es fehlt die Unterstützung durch die Verbrennung, die Leistung wirkt also direkt auf die Zeit: Laut IPG schneidet ein 30-kW-Laser ein typisches Edelstahlteil mit 16 mm in der Hälfte der Zeit eines 15-kW-Lasers. Stickstoff wird auch für Baustahl verwendet: Amada gibt an, dass die 12-kW-Version damit Stahl bis 15 mm schneidet.
Schneidparameter beim Laserschneiden und Kantenqualität
Zu den Schneidparametern gehören neben Leistung und Geschwindigkeit Gasart und Gasdruck, Düsendurchmesser, Fokuslage und Fokusdurchmesser. Der Hersteller hinterlegt sie in den Technologietabellen der Maschine. Von diesen Parametern hängen Schnittfuge, Kantenqualität und Einstechzeit ab und damit auch die Kosten des Teils.
Amada gibt an, dass die 12-kW-Version Stahl 25 mm in etwa 1 s einsticht. Bei Teilen mit vielen Bohrungen kann die Einstechzeit mit der Zeit für die Kontur vergleichbar sein, die Geometrie des Teils beeinflusst die Kosten also genauso wie die Dicke.
Laut Wikipedia kann die Schnittfuge nur 0,10 mm breit sein. In den Versuchen von Hashemzadeh (2014) war die Schnittfuge mit Sauerstoff 0,4-0,6 mm breit, mit Stickstoff 0,24-0,37 mm. Laut LIA braucht eine breitere Schnittfuge mehr Energie, und Bystronic beschreibt den BeamShaper, der sie bei dickem Stahl gezielt verbreitert.
Die Kantenqualität nach thermischem Schneiden klassifiziert die ISO 9013:2017 über die Rechtwinkligkeits- oder Neigungstoleranz (u) und die gemittelte Rautiefe (Rz5). Die Norm umfasst Laserschneiden von 0,5 bis 32 mm. Ein hochwertiger Schnitt in dickem Blech braucht Leistungsreserve, und die Schnittqualität prüft man am besten an einer Probe aus der konkreten Materialcharge.
Dickes Blech schneiden: Plasmaschneiden und Brennschneiden
Laserschneiden von dickem Blech ist bis zu mehreren Zehnern Millimetern möglich, bei großen Querschnitten konkurriert es aber mit Plasma- und Brennschneiden. Die ISO 9013 umfasst Plasmaschneiden von 0,5 bis 150 mm und autogenes Brennschneiden von 3 bis 300 mm. Der Laser lohnt sich bei dickeren Werkstoffen, wenn Genauigkeit und eine schmale Schnittfuge zählen.
Autogenes Brennschneiden funktioniert nur bei unlegiertem und niedriglegiertem Stahl, weil es die Verbrennung von Eisen braucht. Plasmaschneiden eignet sich für elektrisch leitfähige Metalle, auch für Edelstahl und Aluminium. IPG verglich einen 40-kW-Laser mit 300-A-Plasma: Bei Baustahl von 12 bis 30 mm war der Laser 3- bis 5-mal schneller. Dicken Stahl jenseits des Laserbereichs schneidet man mit Plasma oder mit dem Brenner. Wie Laser, Plasma und Wasserstrahl bei den Kosten abschneiden, zeigt der Artikel Laser, Plasma, Wasserstrahl: Verfahren und Kosten.
Rohre und Profile schneiden: Wandstärke
Rohre und Profile werden auf eigenen Maschinen geschnitten, zum Beispiel auf der Trumpf TruLaser Tube. Die Wandstärke ist dort geringer als die Dicke von Flachblech: Die Trumpf TruLaser Tube 7000 fiber mit 12-kW-Laser schneidet Baustahl bis 20 mm, Edelstahl und Aluminium bis 15 mm sowie Kupfer und Messing bis 5 mm.
Die Maschine nimmt Rundrohre bis 273 mm Durchmesser auf. Ihr Datenblatt enthält für Rohre eine eigene Tabelle: Werkstoff, maximale Wandstärke und Laserleistung.
Laserschneidanlage auswählen: Werkstoff, Laserleistung, maximale Dicke
Eine Anlage oder ein Dienstleister wird in dieser Reihenfolge ausgewählt: Werkstoff, Laserleistung, maximale Dicke. Zuerst zählt, welche Werkstoffe und Dicken in den Aufträgen überwiegen, dann die Leistung, mit der sich diese Dicken wirtschaftlich schnell schneiden lassen, und erst zuletzt die maximale Dicke laut Katalog als Reserve.
Bei Stahl schneidet eine Faserlaser-Schneidanlage mit 6 kW laut Bystronic bis 25 mm, genauso viel wie eine mit 30 kW; der Unterschied liegt in Geschwindigkeit und Gas. Laut LIA arbeitet der Faserlaser bei dünnen Blechen effizienter, der CO2-Laser bei dicken. Faserlaser hoher Leistung übernehmen heute aber Dickstahl-Aufträge, für die man früher zum Plasma griff.
Industrielle Laseranwendungen umfassen das Schneiden von Blechen, Rohren und Profilen sowie Beschriften und Schweißen. Bei einem Auftrag für das Laserschneiden von Metall zählen konkrete Daten: Maschinenleistung, reale Schneiddicke für den jeweiligen Werkstoff und Kantenqualität. Ein moderner Maschinenpark im Angebot sagt ohne Dickentabelle wenig aus.
Bei der Auswahl eines Dienstleisters hilft es, auf der Zeichnung die geforderte Kantenklasse nach ISO 9013 anzugeben, damit sich Angebote vergleichen lassen. Bei dünnen Blechen ist der Laser seit Jahren Standard, und beim Vergleich von Anbietern lohnt die Frage, mit welcher Anlage (Faser oder CO2) und welcher Leistung sie arbeiten.
Laserschneiden in der Kalkulation: ein Beispiel
Die Schneidzeit ist die Konturlänge geteilt durch die Geschwindigkeit plus die Einstechzeit. Beispiel (Beispielwerte): eine Platte aus Baustahl 16 mm mit 1200 mm Außenkontur und 4 Bohrungen Ø20, also 1451,33 mm Schnittlänge und 5 Einstiche zu je 1,5 s. Die Geschwindigkeiten stammen aus den Ergebnissen von IPG bei 30 kW: Sauerstoff etwa 2 m/min, Druckluft 9 m/min.
| Beispielwerte | Sauerstoff, 2 m/min | Druckluft, 9 m/min |
|---|---|---|
| Schneidzeit Kontur | 43,5 s | 9,7 s |
| Einstiche, 5 · 1,5 s | 7,5 s | 7,5 s |
| Zeit je Teil | 51,0 s | 17,2 s |
| Kosten bei 110 EUR/h | 1,56 EUR | 0,52 EUR |
| 100 Teile | 156,00 EUR | 52,00 EUR |
Mit Druckluft entsteht das Teil fast 3-mal schneller, in den Kosten sind Kompressor und Gas aber nicht enthalten. Bei dickeren Werkstoffen und geringerer Leistung schrumpft der Vorteil der Druckluft, weil laut IPG für eine saubere Kante dann ein höherer Druck nötig ist. Die Geometrie des Teils verändert das Ergebnis: Viele kleine Bohrungen erhöhen den Anteil der Einstiche, und scharfe Ecken erfordern ein Abbremsen.
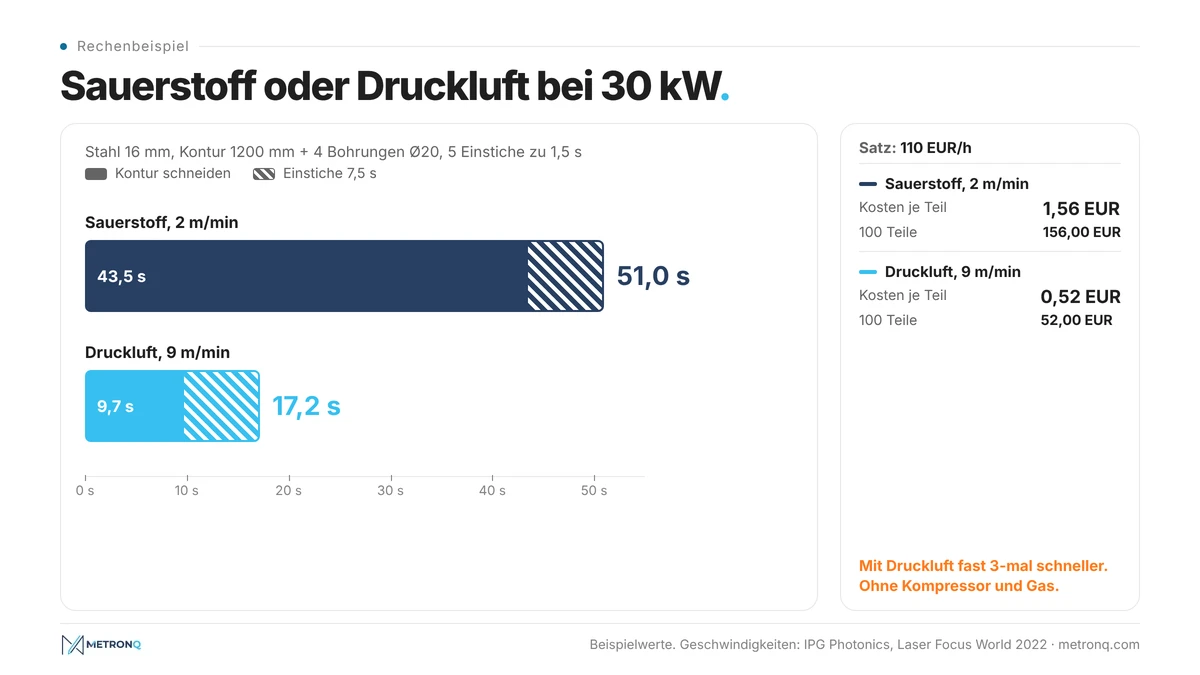
Die Geometrie des Teils bestimmt also, wie lange das Schneiden von Blechen gleicher Dicke dauert. Dieselben Grundsätze der Zeitberechnung gelten bei der Zerspanung, wie der Artikel Zerspanung: Angebot und Kosten zeigt.
Metallbearbeitung nach dem Schneiden: CNC-Bearbeitung
Die Metallbearbeitung endet oft nicht mit dem Schneiden. Nach dem Laserschneiden von dickem Blech kommt das Teil auf die Fräsmaschine, wenn Gewinde, Passbohrungen, Fasen oder Flächen mit einer Toleranz gebraucht werden, die thermisches Schneiden nicht liefert. CNC-Bearbeitung nach dem Laserschneiden von Stahl ist überall dort nötig, wo die Rechtwinkligkeitsabweichung der Kante (u nach ISO 9013) die Zeichnungsanforderung überschreitet.
Die CNC-Bearbeitung beginnt dann mit einem Rohteil, das mit Aufmaß geschnitten wurde, und die Geometrie nach dem Schneiden bestimmt die Bezüge. Die Serienfertigung von Teilen aus dickem Blech ist ein typischer Fall, in dem Laserschneiden und CNC-Bearbeitung gemeinsam geplant werden. Wie die Genauigkeit die Kosten beeinflusst, beschreibt der Artikel über Toleranzen und Bearbeitungskosten, den Prozess selbst der Artikel über CNC-Fräsen.
MetronQ kalkuliert kein Laserschneiden, wohl aber die CNC-Bearbeitung des geschnittenen Teils: Der Betrieb sieht im Betriebspanel die Aufschlüsselung des Preises nach Arbeitsgängen, etwa Fräsen, Bohren und Gewindeschneiden, berechnet mit den eigenen Maschinen und Stundensätzen. Die Rüstzeit wird einmal je Auftrag berechnet, wie der Artikel über die teuerste Minute beschreibt.
Häufige Fragen zu Laserleistung und Schneiddicke
Wie groß ist die maximale Schneiddicke beim Laserschneiden und wovon hängt ab, wie dicken Stahl eine Maschine schneidet?
Laut Katalogen schneidet ein 12-kW-Laser Baustahl bis 25-30 mm, mit Dickblechpaketen bis 35 mm (Trumpf) oder 30 mm (Bystronic mit BeamShaper). Das ist die Nenndicke. Die reale Schneiddicke hängt von Materialqualität, Gas und geforderter Kante ab und ist in der Fertigung daher meist geringer.
Wie ändert sich die Schneidgeschwindigkeit beim Laserschneiden mit der Materialdicke und wovon hängt sie ab?
Die Geschwindigkeit sinkt mit der Dicke stärker als proportional, weil laut LIA der Schneidwirkungsgrad mit der Dicke abnimmt. Höhere Leistung steigert die Geschwindigkeit am stärksten bei mittleren Dicken: IPG nennt 280 % mehr für Stahl 12 mm mit Druckluft beim Wechsel von 15 auf 40 kW. Dicke, Geschwindigkeit und Gas wählt man zusammen.
Wovon hängt die Kantenqualität ab und wie beeinflusst die Materialqualität die Schneidmöglichkeiten?
Die Kantenqualität hängt von Geschwindigkeit, Gasdruck, Düsendurchmesser und Leistungsreserve ab. Die Schneidmöglichkeiten hängen auch von der Materialqualität ab: Amada und Bystronic weisen darauf hin, dass die Katalogdicken für spezifikationsgerechte Bleche gelten. Bewertet wird die Kante nach ISO 9013 über die Rechtwinkligkeitstoleranz u und die Rautiefe Rz5.
Worin unterscheidet sich das Schneiden von Baustahl mit Sauerstoff und mit Druckluft?
Das Schneiden mit Sauerstoff nutzt die Verbrennung und schneidet daher dick bei geringerer Leistung, die Geschwindigkeit bleibt aber bei etwa 2 m/min. Druckluft schneidet bei hoher Leistung deutlich schneller: Laut IPG wird Stahl 16 mm bei 30 kW mit mehr als 9 m/min geschnitten, 4,5-mal schneller als mit Sauerstoff.
Wie dick lassen sich Aluminium, Kupfer und Messing mit dem Laser schneiden?
Bei 12 kW nennen die Kataloge für Aluminium 25-30 mm (Trumpf mit Paket 40 mm), für Kupfer 12-16 mm und für Messing 12,7-18 mm. Aluminium erreicht also die größten Dicken, Kupfer ist am schwierigsten, weil es den Strahl stark reflektiert. Die genauen Grenzen hängen von der jeweiligen Maschine ab.
Welche Wandstärke ist beim Laserschneiden von Rohren möglich?
Die Wandstärke ist geringer als die Blechdicke auf Flachbettmaschinen. Die Trumpf TruLaser Tube 7000 fiber mit 12-kW-Laser schneidet Wände aus Baustahl bis 20 mm, aus Edelstahl und Aluminium bis 15 mm sowie aus Kupfer und Messing bis 5 mm. Die 6-kW-Version schneidet Baustahl bis 14 mm.
Wann ist nach dem Laserschneiden eine CNC-Bearbeitung nötig?
CNC-Bearbeitung ist nötig, wenn das Teil Gewinde, Passbohrungen, Fasen oder Flächen mit einer Toleranz braucht, die thermisches Schneiden nicht liefert. Die Kante nach dem Laserschneiden hat eine Rechtwinkligkeitsabweichung nach ISO 9013, das geschnittene Teil wird dann als Rohteil mit Aufmaß für das Fräsen behandelt.
Quellen
- 1.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data (maximum sheet thickness by laser power), https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 2.TRUMPF, "TruLaser 5030 fiber, 5040 fiber, 5060 fiber", technical data, https://www.trumpf.com/en_SG/products/machines-systems/2d-laser-cutting-machines/trulaser-5030-fiber-5040-fiber-5060-fiber/
- 3.TRUMPF, "TruLaser Tube 7000 fiber", technical data (wall thickness, tube diameter), https://www.trumpf.com/en_GB/products/machines-systems/laser-tube-cutting-machines/trulaser-tube-7000-fiber
- 4.Bystronic, "ByCut 3015 / 4020" brochure, technical data (maximum material thickness 3-30 kW, BeamShaper), https://www.bystronic.com/int/en/l/lasercuttingmachine-bycut
- 5.AMADA, "ENSIS-3015AJ / ENSIS-4020AJ" brochure (2021) and press release "AMADA ENSIS-AJ now with 12 kW power", https://www.amada.eu/nl-nl/meer/media-pers-prijzen/persberichten/2021/amada-ensis-aj-now-with-12-kw-power/
- 6.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 7.Laser Institute of America (LIA), "Guide to High Power Laser Cutting" (cutting efficiency, kerf width, fiber vs CO2)
- 8.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html
- 9.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (laser beam machining)
- 10.M. Hashemzadeh, "Investigation of laser cutting of mild steel" (PhD thesis), University of Nottingham, 2014
- 11.P. Wandera, V. Kujanpää, A. Salminen, "Laser power requirements for cutting of thick-section steel and effects of processing parameters on mild steel cut quality", Proc. IMechE Part B, 2011
- 12.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen