5-Achs-Fräsen: 3+2, simultan und der Teilepreis
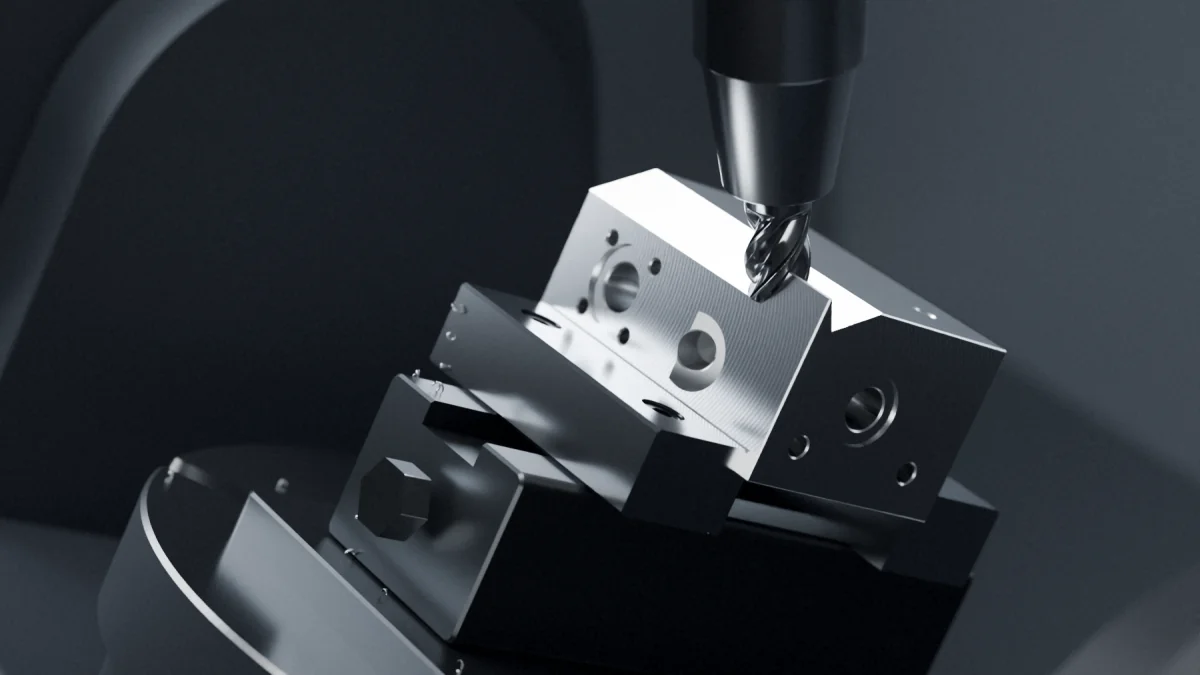
Beim 5-Achs-Fräsen gibt es zwei Verfahren. Bei der 3+2-Bearbeitung bringen zwei Drehachsen das Werkstück oder das Werkzeug in eine feste Lage, danach wird nur mit den drei Linearachsen gefräst. Bei der 5-Achs-Simultanbearbeitung bewegen sich alle fünf Achsen gleichzeitig. Für den Teilepreis zählt vor allem, wie viele Aufspannungen wegfallen und was eine Maschinenstunde kostet.
Ein Teil auf einem 5-Achs-Bearbeitungszentrum läuft mit einem höheren Stundensatz als auf einer 3-Achs-Maschine. Ob es dadurch teurer oder billiger wird, entscheidet die Kalkulation. Dieser Artikel vergleicht CNC-Bearbeitungszentren mit drei und fünf Achsen, rechnet ein Beispiel durch und zeigt, welche CNC-Lösungen für welche Teile wirtschaftlich sind.
5-Achs-Bearbeitung: 3+2 oder Simultanbearbeitung
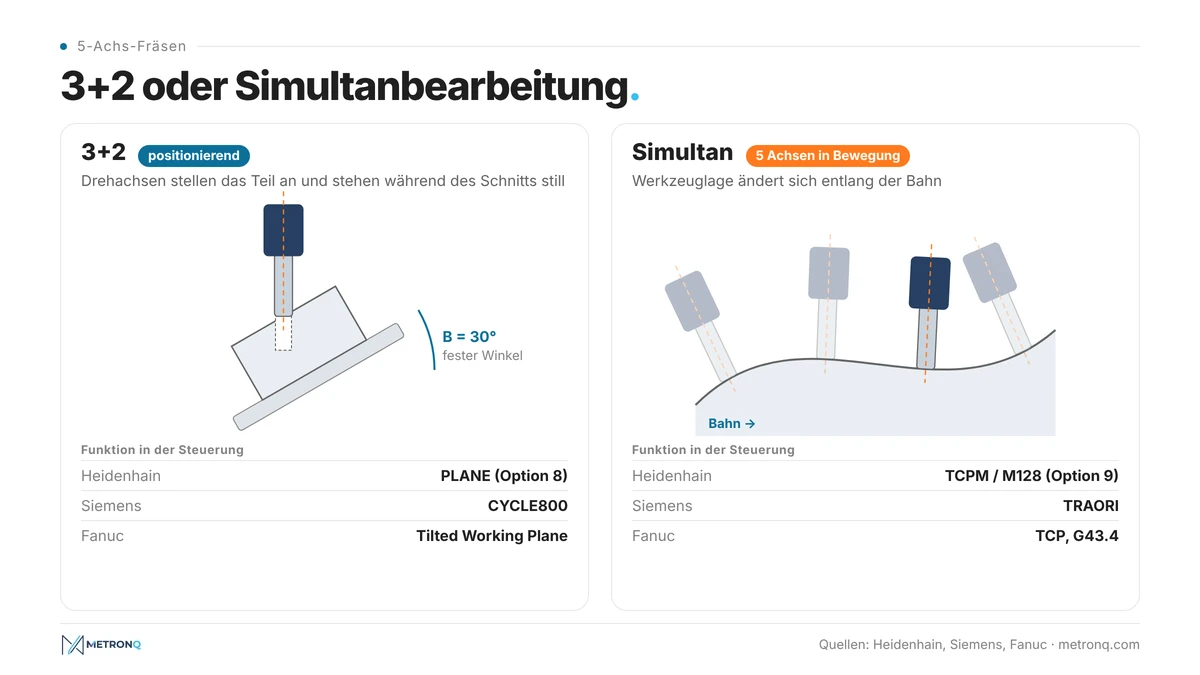
Die 5-Achs-Bearbeitung nutzt die Linearachsen X, Y und Z und zwei Drehachsen, nach ISO 841 A, B oder C. Entscheidend ist, wann sich die Drehachsen bewegen: bei 3+2 nur zwischen den Schnitten, bei der 5-Achs-Simultanbearbeitung während des Schnitts. Davon hängen Steuerungsfunktion, Programmierung und Preis ab.
Bei 3+2 schwenken die Drehachsen das Teil in eine feste Lage, danach wird wie auf einer 3-Achs-Maschine gefräst und gebohrt. Heidenhain nutzt dafür die PLANE-Funktion, Siemens den Zyklus CYCLE800, Fanuc die Funktion Tilted Working Plane.
Bei der 5-Achs-Simultanbearbeitung hält die Steuerung die Werkzeugspitze auf der Bahn, während sich Kopf oder Tisch drehen: Heidenhain mit TCPM, Siemens mit TRAORI, Fanuc mit G43.4. In den TNC-Optionen von Heidenhain sind beide Stufen getrennt: Schwenken mit PLANE ist Option 8, die 5-Achs-Interpolation mit TCPM Option 9. Eine Maschine kann also 3+2 beherrschen, ohne simultan fräsen zu können.
Simultan gefräst werden komplexe Geometrien wie Freiformflächen, Schaufeln und Formen. Schneller ist das nicht automatisch: Laut einer Schulungsunterlage von Autodesk läuft 3+2 oft schneller, weil große Drehbewegungen auf kurzen Wegen entfallen.
Kinematik wählen: welches CNC-Bearbeitungszentrum für welches Teil
CNC-Bearbeitungszentren mit fünf Achsen tragen die Drehachsen im Tisch, im Kopf oder in beiden. Die Bauart bestimmt, wie groß und schwer das Teil sein darf und wie gut Unterschnitte erreichbar sind. Nicht jedes Teil passt daher auf alle CNC-Maschinen im Betrieb: Medizintechnik-Komponenten und Impeller passen gut auf einen Schwenkrundtisch, schwere Teile eher unter einen Schwenkkopf.
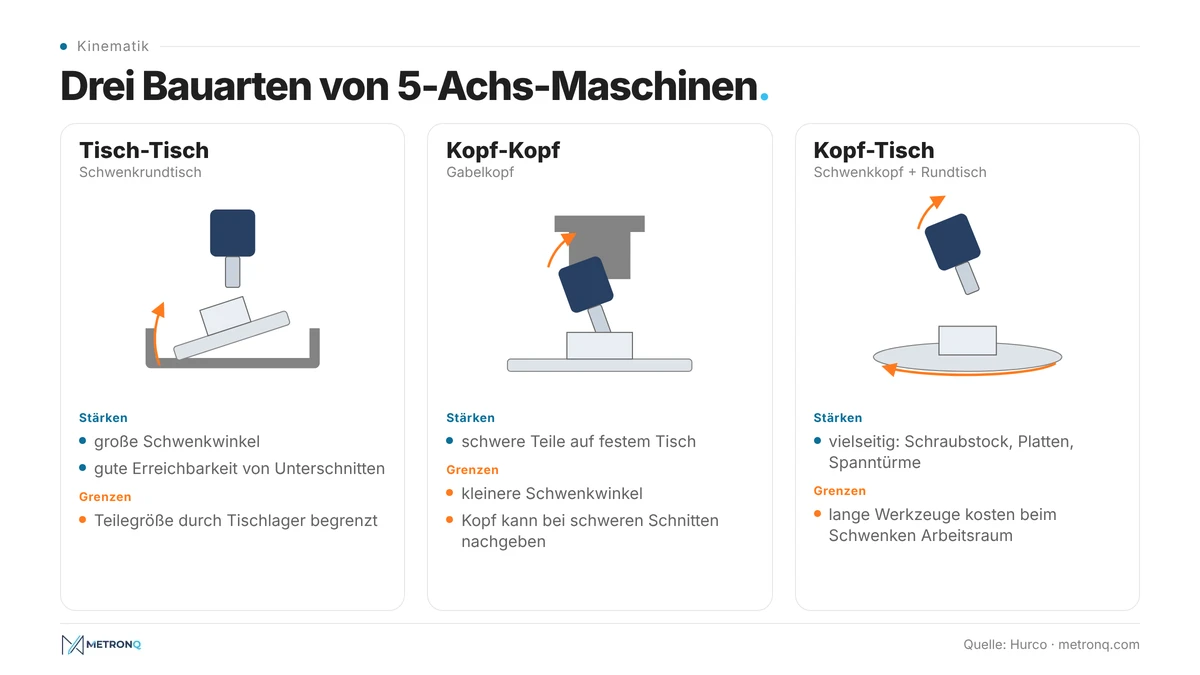
Die Grafik fasst die Vor- und Nachteile zusammen, die Hurco für die drei Bauarten nennt.
CNC-Fräsmaschinen-Hersteller werben mit Schlagworten wie modernste Technologie, innovative Maschinen und maximale Zuverlässigkeit. Jeder Produzent leistungsfähiger Bearbeitungszentren bietet eigene CNC-Lösungen an: Schwenkrundtische, Gabelköpfe, Palettenwechsler und andere CNC-Automationen. Beim Vergleich von CNC-Bearbeitungszentren zählen für die Kalkulation andere Fragen. Welche Steuerungsoptionen sind freigeschaltet? Wie viel Arbeitsraum bleibt beim Schwenken? Gibt es einen Messtaster mit Zyklus für die Drehachsen?
Modernste Technologie ist dabei kein Selbstzweck. Für sehr große Serien kann ein Produzent leistungsfähiger Bearbeitungszentren ein maßgeschneidertes Bearbeitungszentrum für eine Teilefamilie bauen. Ein Lohnfertiger mit wechselnden Aufträgen fährt mit universellen CNC-Maschinen besser, und auch innovative Maschinen rechnen sich nur über ihre Auslastung.
5-Achs-Fertigung in der Lohnfertigung: wovon der Preis abhängt
Der Preis eines Frästeils besteht aus Einmalkosten je Auftrag, also Programmierung und Rüsten, und Kosten je Stück: Hauptzeit, Umspannen, Werkzeugverschleiß. Die 5-Achs-Fertigung verschiebt beide Anteile. Wie ein Angebot aufgebaut ist, erklärt der Artikel über Angebot und Kosten in der Zerspanung.
Rüstzeitreduktion. Jede Aufspannung kostet Rüstzeit je Auftrag und Umspannzeit je Stück, und jedes Umspannen bringt einen neuen Bezug. Laut Modern Machine Shop ermöglicht der Zugang zu fünf Seiten in einer Aufspannung engere Toleranzen. Bei prismatischen Teilen ist die Rüstzeitreduktion daher meist der entscheidende Vorteil der fünf Achsen. Was eine Rüstminute kostet, zeigt die teuerste Minute der CNC-Bearbeitung, was enge Toleranzen kosten, der Artikel zu Toleranzen und Bearbeitungskosten.
Kürzere Werkzeuge. Durch das Anstellen kommt die Spindel näher an die Bearbeitungsstelle, und kürzere, stabile Werkzeuge reichen aus. Nach Mitsubishi Materials wächst die Durchbiegung mit der dritten Potenz der Auskraglänge: doppelte Länge, achtfache Durchbiegung. Stabile Werkzeuge rattern weniger, was Oberfläche und Werkzeugstandzeiten zugutekommt. Bei Titanlegierungen zählt das besonders, weil Titan Wärme schlecht leitet und sie in die Schneide geht (Makino). Beim Kugelfräser ist an der Spitze der wirksame Durchmesser null und nach auch die Schnittgeschwindigkeit; angestellt schneidet ein größerer Durchmesser.
Stundensatz und Programmierung. Ein CNC-Bearbeitungszentrum mit fünf Achsen kostet mehr als eine 3-Achs-Maschine ähnlicher Größe. Zu den Listenpreisen der CNC-Fräsmaschinen-Hersteller kommen Steuerungsoptionen und Messtaster. Der höhere Satz gilt für jede Minute, auch für einfaches Bohren. Simultane Bahnen für komplexe Geometrien brauchen zudem ein CAM-System mit 5-Achs-Strategien, Kollisionsprüfung und passendem Postprozessor, mehr dazu unter CAM-Software. CAM-Programmierer verwandeln komplexe Anforderungen der Zeichnung in Werkzeugwege, und für Einzelteile und präzise Prototypen trägt ein einziges Stück diese Stunden.
Welche Maschine frei ist. In der Lohnfertigung sollte das Angebot mit der Maschine gerechnet werden, auf der das Teil wirklich läuft. Landet ein 3+2-Teil auf dem simultanen CNC-Bearbeitungszentrum, weil gerade keine der anderen CNC-Maschinen frei ist, bezahlt es dessen höheren Satz. CNC-Automationen wie Palettenspeicher erhöhen den Satz zusätzlich und zahlen sich erst aus, wenn die Maschine damit ohne Bediener weiterläuft.
Rechenbeispiel: Hydraulikblöcke mit schrägen Bohrungen
Ein Hydraulikblock aus Aluminium hat Anschlüsse auf fünf Seiten und zwei schräge Bohrungen. Eine 3-Achs-Maschine braucht fünf Aufspannungen, zwei davon in einer Winkelvorrichtung. Auf einem 5-Achs-Bearbeitungszentrum lässt sich der Block in 3+2 in zwei Aufspannungen fertigen: fünf Seiten in der ersten, die sechste in der zweiten. Alle Zahlen sind Beispielwerte.
| Beispielwerte | 3-Achs-Maschine | 5-Achs-Maschine, 3+2 |
|---|---|---|
| Aufspannungen | 5 | 2 |
| Rüsten je Auftrag | 5 · 20 = 100 min | 2 · 30 = 60 min |
| Hauptzeit + Umspannen je Stück | 32 + 5 · 4 = 52 min | 26 + 2 · 3 = 32 min |
| Maschinenstundensatz | 65 EUR/h | 95 EUR/h |
| CAM-Programmierung, 70 EUR/h | 1,0 h | 1,5 h |
| Einmalkosten je Auftrag | 178,33 EUR | 200,00 EUR |
| Kosten je Stück | 56,33 EUR | 50,67 EUR |
Die Kosten je Teil bei der Losgröße sind , mit den Einmalkosten und den Kosten je Stück . Beim Einzelteil kostet der Block 234,67 EUR auf der 3-Achs-Maschine und 250,67 EUR in 3+2, bei 50 Stück 59,90 EUR und 54,67 EUR. Die Kurven schneiden sich bei (200,00 - 178,33)/(56,33 - 50,67) ≈ 3,8 Stück. Winkelvorrichtung und Fehler beim Umspannen sind nicht eingerechnet, beides spricht zusätzlich für 3+2.
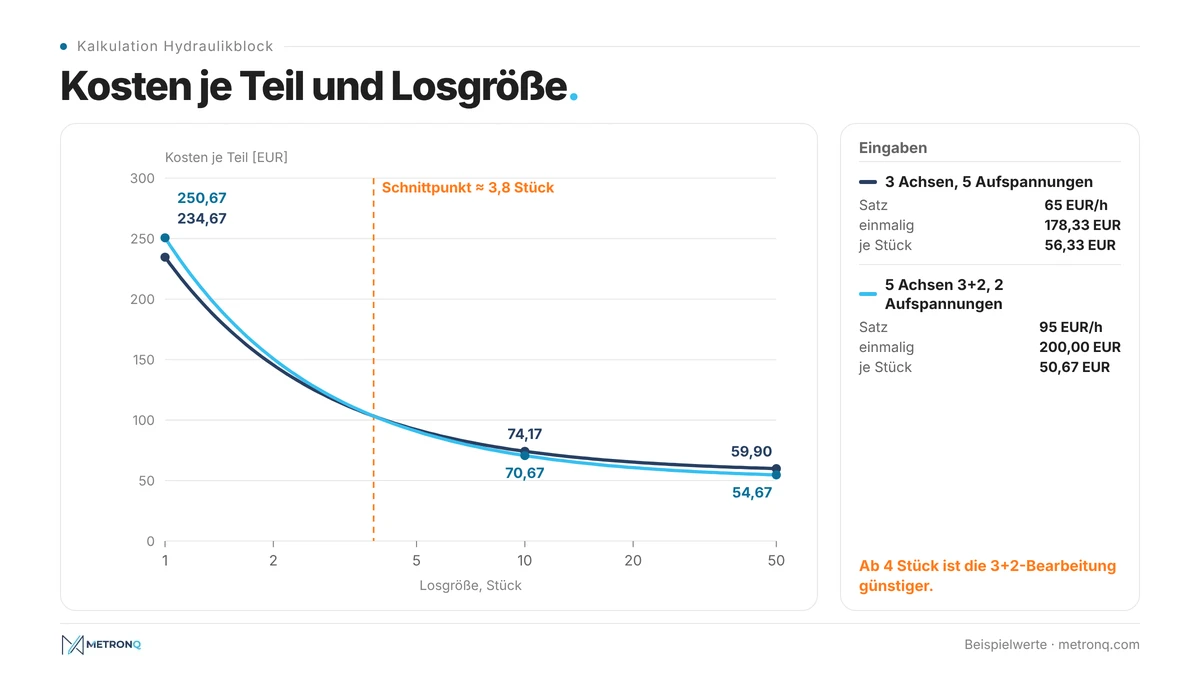
Wie bei einer Kalkulation in Excel hängt das Ergebnis an den eigenen Sätzen und Zeiten. In MetronQ hinterlegt der Betrieb seinen Maschinenpark mit eigenen Stundensätzen, und der Technologe sieht im Angebot den Preis je Operation.
5-Achs-Frästeile: welches Verfahren passt
Prismatische Teile mit Merkmalen auf mehreren Seiten sind typische 3+2-Teile, Freiformflächen werden simultan gefräst, Rotationsteile laufen günstiger auf CNC-Drehmaschinen. Keine einzelne Technologie bietet konkrete Lösungen für jedes Teil. Welche Technologie bietet konkrete Lösungen für welches Teil? Die Übersicht fasst es zusammen, die Abschnitte darunter erklären die Gründe.
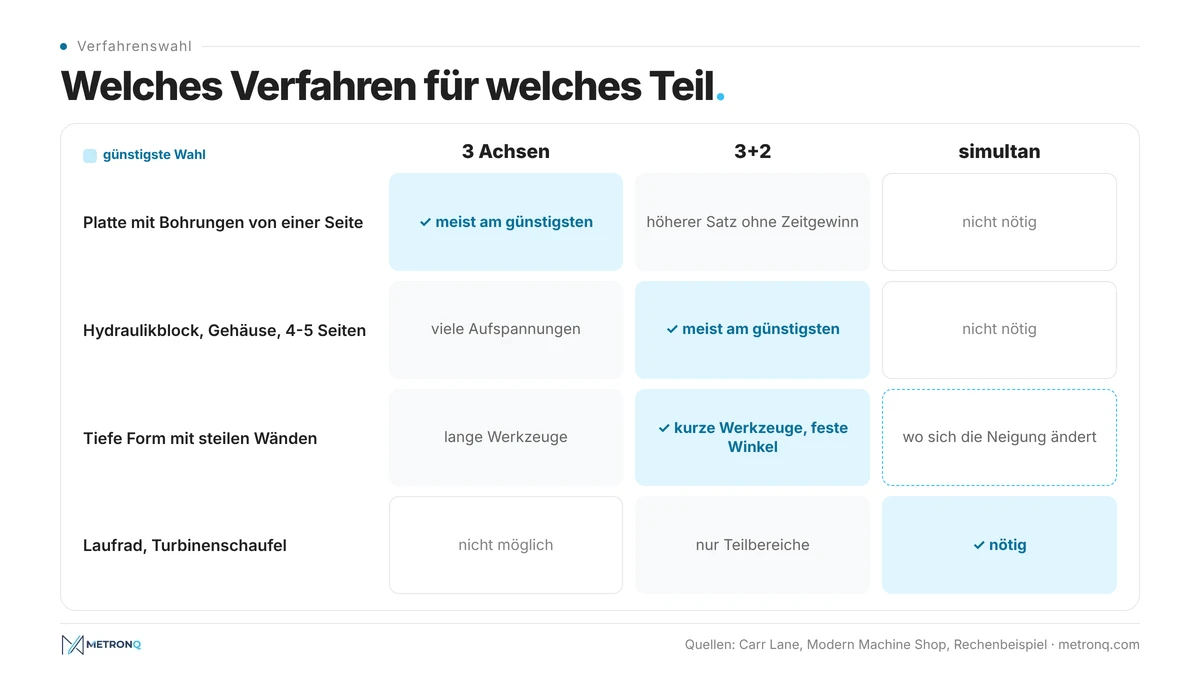
CNC-Lösungen für komplexe Geometrien sind also nicht automatisch teuer. Teuer wird ein Teil, wenn es auf einer Maschine läuft, deren Möglichkeiten es nicht nutzt. Wellen und Buchsen fehlen in der Übersicht, sie gehören auf CNC-Drehmaschinen. Grundlagen zu Verfahren und Schnittdaten stehen im Artikel über CNC-Fräsen.
Impeller und Turbinenschaufeln
Impeller haben verwundene Schaufeln und enge Kanäle. Das Werkzeug muss seine Neigung ständig ändern, um die Schaufel zu treffen, ohne die Nachbarschaufel zu berühren. Deshalb wird simultan gefräst, im Flanken- oder Punktfräsen, wie die Übersicht von Zhou und Mitautoren (2024) zeigt. CAM-Programmierer verwandeln komplexe Anforderungen wie Schaufelprofil und Kollisionsfreiheit in eine Bahn mit ständig wechselnder Werkzeuglage.
Werkzeug- und Formenbau
Im Werkzeug- und Formenbau erreicht ein angestellter, kurzer Fräser den Grund tiefer Kavitäten, den eine 3-Achs-Maschine nur mit einem langen Fräser erreicht. Viele Formbereiche lassen sich aus festen Anstellwinkeln schlichten. Simultan gefräst wird nur dort, wo sich die Neigung entlang der Fläche ändern muss.
Maschinenkomponenten und Sondermaschinenbau
Lagerböcke, Flansche, Aluminiumgehäuse und Hydraulikblöcke sind typische 3+2-Teile. Am meisten sparen Aluminiumgehäuse mit Bohrungen auf mehreren Seiten, weil die Hauptzeit bei Aluminium kurz ist und Rüsten und Umspannen viel ausmachen. Wellen und Bolzen gehören dagegen auf CNC-Drehmaschinen, die Querbohrungen mit angetriebenen Werkzeugen gleich mitfertigen. Im Sondermaschinenbau entscheidet bei Einzelteilen oft die Programmierzeit. Ein maßgeschneidertes Bearbeitungszentrum mit festen Vorrichtungen und CNC-Automationen lohnt sich nur für eine stabile Teilefamilie, für wechselnde Aufträge ist ein maßgeschneidertes Bearbeitungszentrum zu unflexibel.
Prototypenbau, Funktionsmuster und Kleinserienfertigung
Im Prototypenbau zählt jede Stunde Programmierung voll. Präzise Prototypen mit Merkmalen auf mehreren Seiten sind auf einer 3+2-Maschine trotzdem oft günstiger, weil Winkelvorrichtungen entfallen. Simultan lohnt sich für präzise Prototypen nur, wenn komplexe Geometrien es erzwingen. In der Kleinserienfertigung gewinnt nach dem Rechenbeispiel schon ab wenigen Stück die Variante mit weniger Aufspannungen. Werkstoffe wie Titanlegierungen und Edelstähle sind teuer, bei Medizintechnik-Komponenten kostet daher jeder Umspannfehler viel Geld.
Prozesssicherheit bei fünf Achsen
Prozesssicherheit heißt bei fünf Achsen: Die Steuerung muss wissen, wo die Drehachsen wirklich liegen, und das Programm darf nicht kollidieren. Bei Heidenhain vermisst die Option KinematicsOpt die Drehachsen mit Messtaster und Kalibrierkugel. Auch Fanuc nennt die Kalibrierung der Kinematik oft übersehen, aber wirksam für die Genauigkeit.
Wer maximale Zuverlässigkeit in Serien braucht, etwa wenn Edelstähle oder Titan zerspant werden, plant diese Messungen fest ein und simuliert vor dem ersten Teil mit vollständigem Maschinenmodell. Manche CNC-Maschinen haben zusätzlich eine Kollisionsüberwachung in der Steuerung, die eine CAM-Simulation ergänzt, aber nicht ersetzt. Bei neuen wie gebrauchten CNC-Bearbeitungszentren gehören Messtaster und Kalibrierkugel deshalb in jede Anfrage an CNC-Fräsmaschinen-Hersteller.
Häufige Fragen zur 5-Achs-Bearbeitung
Was ist der Unterschied zwischen 3+2 und Simultanbearbeitung?
Bei 3+2 schwenken die Drehachsen das Teil oder den Kopf in eine feste Lage und stehen während des Schnitts still, gefräst wird mit drei Linearachsen. Bei der Simultanbearbeitung bewegen sich alle fünf Achsen gleichzeitig, und die Steuerung hält die Werkzeugspitze mit TCPM, TRAORI oder G43.4 auf der Bahn.
Wann lohnt sich die 5-Achs-Bearbeitung?
Die 5-Achs-Bearbeitung lohnt sich, wenn ein Teil Merkmale auf mehreren Seiten oder unter Winkeln hat und dadurch Aufspannungen wegfallen. Im Rechenbeispiel mit einem Hydraulikblock war die 3+2-Bearbeitung ab etwa vier Stück günstiger als die 3-Achs-Maschine. Bei einfachen Teilen von einer Seite bleibt die 3-Achs-Maschine wegen des niedrigeren Stundensatzes die günstigste der CNC-Lösungen.
Was kostet eine Stunde auf einem 5-Achs-Bearbeitungszentrum?
Das hängt vom Betrieb ab: Anschaffungspreis, Abschreibung, Steuerungsoptionen, Raum, Energie, Personal und Auslastung ergeben den Maschinenstundensatz. Er liegt über dem von CNC-Bearbeitungszentren mit drei Achsen und vergleichbarer Größe. Im Rechenbeispiel stehen 95 EUR/h gegen 65 EUR/h, das sind Beispielwerte, keine Marktpreise. Für ein Angebot zählt der eigene Satz.
Lohnt sich ein gebrauchtes Bearbeitungszentrum mit fünf Achsen?
Ein gebrauchtes Bearbeitungszentrum kann sich lohnen, wenn Steuerung, Optionen und Kinematik zum Teilespektrum passen. Zu prüfen ist, ob nur das Schwenken der Bearbeitungsebene oder auch die simultane Interpolation freigeschaltet ist, ob ein Messtaster mit Zyklus für die Drehachsen vorhanden ist und wie viel Arbeitsraum beim Schwenken bleibt.
Für reine 3+2-Teile muss es nicht modernste Technologie sein. Die Angaben zu den Optionen stehen in der Dokumentation der CNC-Fräsmaschinen-Hersteller und der Steuerung.
Welche Teile brauchen 5-Achs-Simultanbearbeitung?
Die 5-Achs-Simultanbearbeitung brauchen Teile, bei denen sich die Werkzeugneigung entlang der Fläche ändern muss: Impeller, Turbinenschaufeln, Freiformflächen und Bereiche von Formen mit Hinterschnitten. Prismatische Teile mit Bohrungen und Flächen unter festen Winkeln lassen sich in der Regel in 3+2 fertigen, was Programmierung und Simulation vereinfacht.
Quellen
- 1.HEIDENHAIN, "Optionen und Zubehör für TNC-Steuerungen" (ID 827222): Software-Optionen 8 (PLANE), 9 (5-Achs-Interpolation, TCPM) und 48 (KinematicsOpt), https://www.heidenhain.us/wp-content/uploads/2023/05/PR_TNC_Optionen_Zubehoer_ID827222_de.pdf
- 2.Siemens, "SINUMERIK live: Multi-face milling" (CYCLE800, TRAORI), https://static.dc.siemens.com/cnc4you/tips-n-tricks/SINUMERIK-live/sinumerik+live-multi-face-milling-cnc4you-en.pdf
- 3.FANUC Europe, "Tilted Working Plane", https://fanuc.eu/eu-en/accessory/software/tilted-working-plane
- 4.FANUC America, "5-Axis Machining: Advanced Tips & Tricks" (TCP G43.4, kinematics calibration), https://www.fanucamerica.com/products/cnc/5-axis-cnc-machining/advanced-machining-tips-tricks
- 5.Hurco, "5-Axis CNC Machine Configurations: The Pros and Cons", https://www.hurco.com/resources/blog/5-axis-cnc-machine-configurations-the-pros-and-cons
- 6.Modern Machine Shop, "An Overview of 3+2 Machining", https://mmsonline.com/articles/an-overview-of-3-2-machining
- 7.Modern Machine Shop, "Machining 101: What Is Five-Axis Machining?", https://mmsonline.com/articles/machining-101-what-is-five-axis-machining
- 8.Carr Lane Manufacturing, "3+1, 3+2, and Simultaneous 5-Axis Machining", https://www.carrlane.com/engineering-resources/technical-information/machining-systems/3-1-3-2-and-simultaneous-5-axis-machining
- 9.Okuma, "3+2 vs. 5-Axis: What's the Difference?", https://www.okuma.com/blog/3-plus-2-versus-5-axis
- 10.C. Chester, Autodesk University MFG225493, "Improving the Performance of Your 5-Axis Milling Machine", class handout, https://static.au-uw2-stg.autodesk.com/Class_Handout_MFG225493_Improving_the_Performance_of_Your_5Axis_Milling_Machine_Craig_Chester.pdf
- 11.Mitsubishi Materials, Technical course: "Flute length and overhang", https://www.mmc-carbide.com/permanent/courses/70/length-of-cut.html
- 12.Makino, "Machining Titanium, Part 1: Things to Consider When Machining Titanium" (2021), https://www.makino.com/getmedia/42404176-940c-43b9-90f4-708d1d37cc73/Machining-Titanium-Part-1-Things-to-Consider-When-Machining-Titanium-(2021).pdf
- 13.Y. Zhou et al., "A review of 5-axis milling techniques for centrifugal impellers: Tool-path generation and deformation control", Journal of Manufacturing Processes (2024) 160-186, https://doi.org/10.1016/j.jmapro.2024.08.049
- 14.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 8 Kalkulationen zum Start und 1 pro Monat kostenlos, ohne Karte.
Kostenloses Konto anlegen