Laser, plazma czy woda: porównanie metod i kosztów
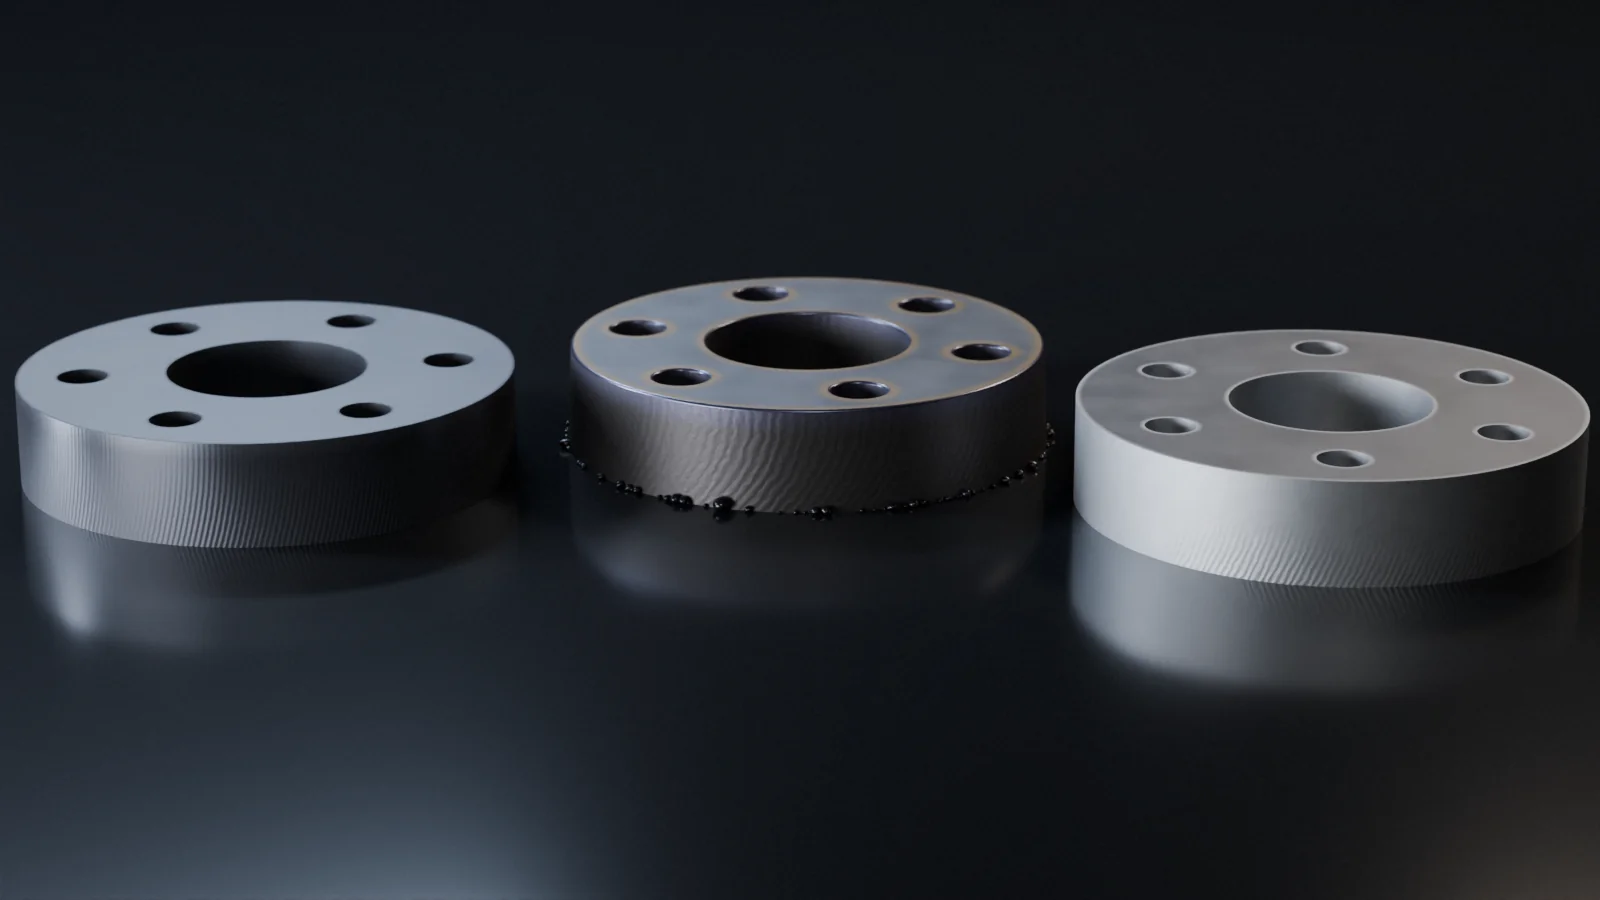
Laser, plazma i strumień wody tną metal na trzy różne sposoby: skupionym światłem, łukiem elektrycznym i wodą pod wysokim ciśnieniem. Laser tnie cienkie i średnie blachy szybko i z najwęższą szczeliną, plazma jest tania przy grubej stali, a woda tnie bez ciepła prawie każdy materiał, ale wolno. Która metoda kosztuje najmniej, zależy od materiału, grubości i liczby sztuk.
Porównanie opiera się na danych Trumpf, Hypertherm, Kjellberg, OMAX i IPG Photonics, na normie ISO 9013 i materiałach Open University. Dane producentów bywają stronnicze, dlatego przy każdej liczbie podajemy źródło.
Metody cięcia w skrócie
Trzy metody różnią się zasadą działania, zakresem grubości i materiałami. Laser i plazma to metody cięcia termicznego, strumień wody usuwa materiał erozją. Hypertherm przypisuje laser głównie cienkim blachom i wąskim tolerancjom, plazmę zakresowi 6-80 mm, a wodę grubym albo bardzo różnym materiałom.
| Cecha | Laser | Plazma | Strumień wody |
|---|---|---|---|
| Grubość wg Hypertherm | zwykle do 6 mm, czasem do 30 mm | do 80 mm | do 305 mm |
| Materiały | wiele, laser CO₂ także tworzywa i drewno | tylko metale przewodzące | prawie wszystko |
| Szczelina cięcia | poniżej 0,5 mm (Trumpf) | 1-4 mm (Trumpf) | od 0,38 mm zależnie od dyszy (OMAX) |
| Strefa wpływu ciepła | mała | większa | brak |
| Blacha zardzewiała lub malowana | z ograniczeniami | tak | tak |
| Inwestycja (kolejność wg Hypertherm) | najwyższa | średnia | średnia do wysokiej |
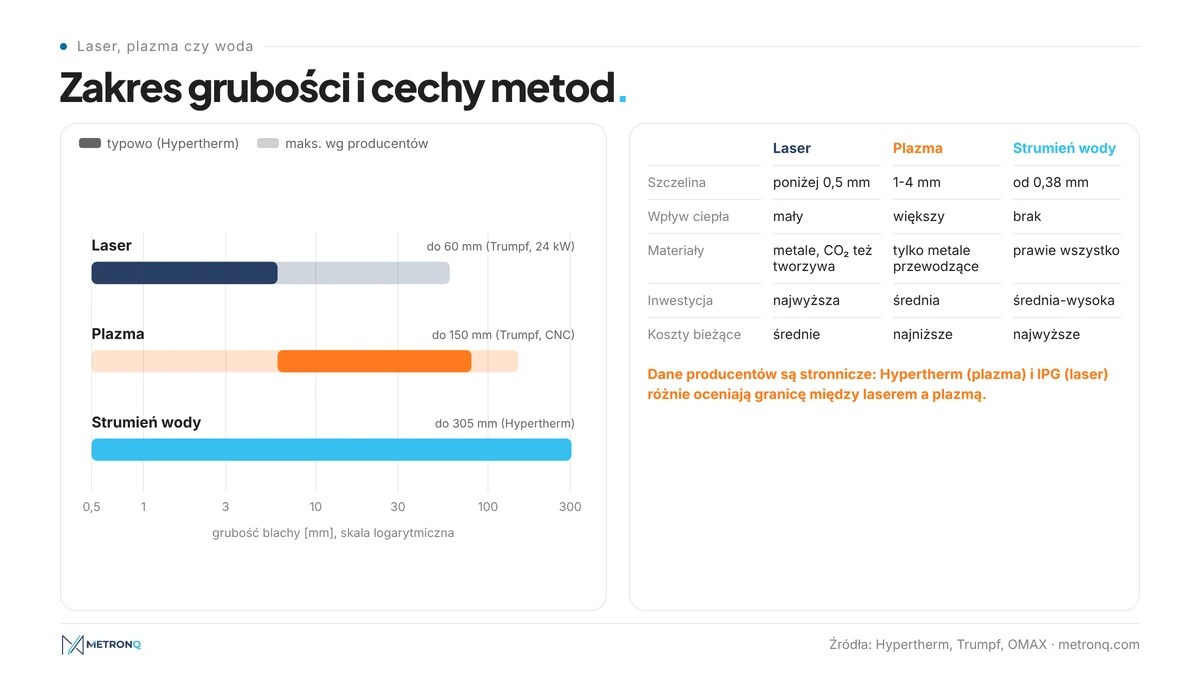
Tabela pokazuje punkt widzenia producenta plazmy. Trumpf podaje dla lasera 0,5 do ponad 30 mm, a laser 24 kW z pakietem do grubych blach tnie stal konstrukcyjną do 60 mm, co opisuje artykuł o mocy lasera i grubości blachy. Metodę wybiera się więc według konkretnych wymagań, a zakład z kilkoma technologiami może kierować każdy detal do właściwej.
| Wymaganie | Odpowiednia metoda | Uzasadnienie wg źródła |
|---|---|---|
| Najwyższa dokładność | laser, woda | cienki strumień, szczelina poniżej 0,5 mm (Trumpf) |
| Najwyższa prędkość | laser przy cienkiej blasze, plazma przy grubej stali | Hypertherm, IPG Photonics |
| Najniższy koszt przy grubej stali | plazma | niska inwestycja (Hypertherm) |
| Złożone kontury, małe promienie, ostre naroża | laser, woda | plazma: drobne kontury niemożliwe (Trumpf) |
| Małe otwory i mikroprofile | laser | ognisko poniżej 0,32 mm, szczelina od 0,10 mm (Wikipedia) |
| Brak odkształceń cieplnych | woda | brak strefy wpływu ciepła (OMAX) |
| Krawędź bez żużla i gratu | laser z azotem lub powietrzem | bez żużla do 40 mm przy 40 kW (IPG) |
| Mały odpad materiału | laser, woda | wąska szczelina, gęste rozmieszczenie detali |
| Dopuszczalne szorstkie krawędzie | plazma, cięcie tlenowe | niższe koszty |
Czym jest cięcie laserowe i jak działa
Przy cięciu laserowym skupiona wiązka topi materiał, a strumień gazu wydmuchuje go ze szczeliny. Przy stali konstrukcyjnej cięcie tlenem dodaje energię ze spalania żelaza. Według Trumpf laser tnie blachy od 0,5 mm do ponad 30 mm przy szczelinie poniżej 0,5 mm, dlatego uchodzi za metodę do cięć o najwyższej dokładności.
Laser pracuje dokładniej niż plazma, bo wiązkę według Wikipedii skupia się do poniżej 0,32 mm, a szczelina może mieć nawet 0,10 mm. Trumpf zwraca uwagę na mały wpływ ciepła, niewielki grat i prawie brak obróbki wykańczającej. Przy złożonych konturach, małych promieniach i ostrych narożach laser jest obok strumienia wody pierwszym wyborem.
O wyniku decyduje gaz. Azot daje krawędzie bez tlenków na stali nierdzewnej i aluminium, tlen pozwala ciąć grubą stal konstrukcyjną. IPG Photonics cięło przy 30 kW stal 16 mm sprężonym powietrzem z prędkością ponad 9 m/min, tlenem około 2 m/min, a powietrzem uzyskało cięcia bez żużla do 40 mm przy 40 kW. Laser światłowodowy według Wikipedii zamienia 20-30% energii elektrycznej w światło, laser CO₂ tylko 5-10%.
Wycinarki laserowe: światłowodowe, CO₂ i Nd:YAG
Współczesne wycinarki laserowe pracują głównie z laserami światłowodowymi, które według Wikipedii mają do 100 razy mniejsze ognisko niż CO₂. Laser światłowodowy lepiej radzi sobie z metalami odbijającymi światło, takimi jak miedź i mosiądz. Laser CO₂ tnie natomiast także materiały nieprzewodzące: Wikipedia wymienia tworzywa i drewno.
Lasery Nd:YAG to lasery na ciele stałym, które według Wikipedii służą głównie do cięcia i trasowania metali i ceramiki. Pracują na długości fali zbliżonej do lasera światłowodowego, około 1064 nm. Badacze ze Swinburne University of Technology cięli w 2004 roku laserem Nd:YAG z doprowadzeniem światłowodowym i tlenem pod niskim ciśnieniem stal 20-32 mm przy mocy zaledwie 0,5-2 kW (Laser Focus World).
Wady cięcia laserowego
Wady cięcia laserowego to wysoka inwestycja, zużycie energii i wymagania BHP. Hypertherm wskazuje laser jako najdroższą inwestycję, Wikipedia nazywa wysokie zużycie energii istotnym czynnikiem, a według Hypertherm wycinarka laserowa wymaga kabiny ochronnej. Blachy zardzewiałe i malowane laser tnie z ograniczeniami, a z grubością spada prędkość.
Według Hypertherm plazma jest przy stali konstrukcyjnej powyżej 16 mm szybsza od lasera 15 kW, powyżej 20 mm od 20 kW, a powyżej 30 mm od 30 kW. IPG Photonics podaje odwrotnie: laser 40 kW ciął stal 12-30 mm 3-5 razy szybciej niż plazma 300 A. Obie informacje pochodzą od producenta metody, która w nich wygrywa.
Czym jest cięcie plazmowe i jak działa
W cięciu plazmowym przewężony łuk elektryczny pali się między elektrodą a materiałem. Gaz ulega jonizacji i jako strumień plazmy przechodzi przez wąską dyszę, topiąc i wydmuchując metal. Ponieważ detal jest częścią obwodu, plazma według Hypertherm tnie tylko metale przewodzące prąd: stal konstrukcyjną i nierdzewną, aluminium, stal narzędziową i tytan.
Hypertherm podaje dla plazmy blachy do ponad 50 mm. Przecinarka XPR300 przebija stal konstrukcyjną do 50 mm i rozdziela do 80 mm, a Trumpf podaje dla maszyn CNC do 150 mm. Plazma nadaje się też do cięcia ręcznego: urządzenia na powietrze 30-125 A są według Hypertherm lekkie i przenośne, a palniki ręczne tną według Trumpf do 38 mm.
Zaleta plazmy: nie trzeba czyścić materiału. Hypertherm wymienia powierzchnie zardzewiałe i malowane oraz siatki cięto-ciągnione, blachę ocynkowaną z odciągiem. Plazma szybko przebija: przy stali 16 mm według Hypertherm w mniej niż 2 sekundy, palnik tlenowy potrzebuje do 30 sekund. Wysokość palnika nad blachą wpływa na kąt i jakość krawędzi, dlatego tabele cięcia Hypertherm podają ją razem z prędkością dla każdej grubości.
Przecinarki plazmowe i Kjellberg Finsterwalde
Kjellberg Finsterwalde to jeden z pionierów cięcia plazmowego. Firma Kjellberg Elektro-Maschinen GmbH powstała w 1922 roku w Finsterwalde, w 1959 roku zaczęła próby cięcia plazmą stali wysokostopowej i aluminium, a w 1962 roku wprowadziła WSH III-M o mocy 50 kW, pierwszą przemysłową przecinarkę plazmową.
W 1966 roku Kjellberg wprowadził plazmę precyzyjną (PA 20) z większą prędkością i cięciami bez obróbki wykańczającej, w 1970 roku po raz pierwszy użył powietrza jako gazu plazmowego, a w 2000 roku technologię HiFocus o jakości „zbliżonej do laserowej”. Dziś systemy Kjellberg sięgają według Wikipedii 600 A, a Hypertherm XPR300 ma 300 A i 66,5 kW. Przecinarka CNC z głowicą ukosującą tnie według Trumpf ukosy pod kątem do 70°.
Wady cięcia plazmowego
Wady cięcia plazmowego to szersza szczelina, kąt krawędzi i większa strefa wpływu ciepła. Trumpf podaje szczelinę 1-4 mm i dużo odprysków, Hypertherm odchyłkę kąta 2-3° przy stali poniżej 10 mm i około 1° przy 12-38 mm. Drobne kontury są według Trumpf niemożliwe, a małe otwory wychodzą gorzej niż z lasera.
Plazma wytwarza też dym i hałas, a przy blasze ocynkowanej Hypertherm wymaga odciągu z powodu cynku. OMAX pisze, że plazma zostawia szorstką krawędź. Kjellberg obniżył hałas technologią Silent Cut o 15 dB(A).
Cięcie strumieniem wody: bez ciepła
W cięciu strumieniem wody woda pod bardzo wysokim ciśnieniem, zwykle z piaskiem granatowym jako ścierniwem, uderza w materiał z prędkością bliską prędkości dźwięku (Open University) i usuwa go. OMAX uznaje za ekonomiczne ciśnienie do 4137 bar, a strefy wpływu ciepła nie ma. Czysta woda bez ścierniwa tnie miękkie materiały, np. tworzywa, silikon czy żywność.
Woda tnie prawie każdy materiał: OMAX wymienia aluminium, mosiądz, miedź, tytan, szkło, granit, marmur, ceramikę i kompozyty, z wyjątkiem szkła hartowanego. Ciąć można też metale odbijające światło. Cięcie jest jednak wolne: Open University podaje dla stali konstrukcyjnej 13 mm około 200 mm/min, KMT dla stali nierdzewnej 13 mm przy 4137 bar 2-9 cali na minutę, czyli około 50-230 mm/min. Plazma 300 A tnie stal 12 mm według Hypertherm z prędkością 3940 mm/min.
Zaletą jest brak odkształceń: bez wpływu na strukturę, bez dymu (Open University). Przydaje się to przy częściach hartowanych i cienkich płytach, które przy cięciu termicznym mogłyby się wypaczyć. Z grubością rośnie jednak stożkowatość i liczba prążków, a ścierniwo to według Open University jeden z głównych kosztów bieżących.
Jakość i dokładność cięcia
Jakość cięć termicznych ocenia norma ISO 9013 przez tolerancję prostopadłości lub kąta (u) i średnią wysokość profilu chropowatości (Rz5). Obejmuje cięcie laserowe 0,5-32 mm, plazmowe 0,5-150 mm i tlenowe 3-300 mm, ale nie obejmuje strumienia wody, bo nie jest to cięcie termiczne. Klasy według ISO 9013 na rysunku pozwalają porównać oferty.
Tolerancje producenci podają różnie: Hypertherm dla plazmy na dobrym stole ±0,38-0,5 mm, Wikipedia dla lasera często ±0,025 mm, OMAX dokładność stołu swoich maszyn wodnych ±0,025 mm. Dokładność gotowego detalu zależy jednak od grubości, materiału i zachowania strumienia, dlatego tolerancję podaje się dla konkretnej grubości.
Z grubością rośnie chropowatość: Wikipedia podaje dla cięcia laserowego stali niskowęglowej Rz 10 µm przy 1 mm, 20 µm przy 3 mm i 25 µm przy 6 mm. Przy strumieniu wody z głębokością rosną prążki i stożkowatość. Wykończenie powierzchni po wodzie jest według OMAX wyraźnie lepsze niż po plazmie.
Koszty, oszczędność czasu i analiza zwrotu
Koszt detalu to czas cięcia razy stawka godzinowa maszyny. Stawka obejmuje amortyzację i koszty bieżące: prąd, gaz, części eksploatacyjne, a przy wodzie ścierniwo. Hypertherm szereguje inwestycję tak: cięcie tlenowe najtańsze, potem plazma i woda, a laser najdroższy, choć tnie najszybciej cienkie blachy.
Koszty bieżące wyglądają inaczej: Hypertherm stawia plazmę w najtańszej klasie, laser w średniej, a wodę w najdroższej. OMAX podaje koszt pracy maszyny wodnej bez obsługi 25-35 USD na godzinę. Amerykańscy producenci liczą często koszt na stopę długości cięcia (1 stopa = 304,8 mm), który trzeba przeliczyć na metry.
Niższa stawka godzinowa niewiele mówi, bo o koszcie detalu decyduje czas: metoda o wyższej stawce może ciąć taniej, jeśli tnie dużo szybciej. Przykładowo laser przy 16 mm może według IPG ciąć powietrzem 4,5 raza szybciej niż tlenem, jeśli akceptujemy krawędź bez tlenków. Najszybsze cięcie nie zawsze jest więc najtańsze.
Przykład: detal ze stali 16 mm
Przykład (wartości przykładowe): ten sam detal co w artykule o mocy lasera, płyta ze stali konstrukcyjnej 16 mm z konturem 1200 mm i 4 otworami Ø20, czyli 1451,33 mm cięcia i 5 przebić po 1,5 s. Prędkości pochodzą z danych producentów, stawki to założenia w kolejności kosztów inwestycji według Hypertherm.
| Wartości przykładowe | Laser, O₂, 2 m/min | Laser, powietrze, 9 m/min | Plazma, 300 A, 3,44 m/min | Woda, 0,2 m/min |
|---|---|---|---|---|
| Czas cięcia konturu | 43,5 s | 9,7 s | 25,3 s | 435,4 s |
| Przebicia | 7,5 s | 7,5 s | 7,5 s | nieliczone |
| Czas na detal | 51,0 s | 17,2 s | 32,8 s | 435,4 s |
| Stawka (założenie) | 450 zł/h | 450 zł/h | 300 zł/h | 350 zł/h |
| Koszt detalu | 6,38 zł | 2,15 zł | 2,73 zł | 42,33 zł |
| 100 detali | 638,00 zł | 215,00 zł | 273,00 zł | 4 233,00 zł |
Laser: IPG Photonics, 30 kW, 16 mm. Plazma: Hypertherm XPR300, 300 A, tlen, najbliższy wiersz tabeli 15 mm, przy 16 mm nieco wolniej. Woda: Open University, stal konstrukcyjna 13 mm, bez przebić, czyli na korzyść wody.
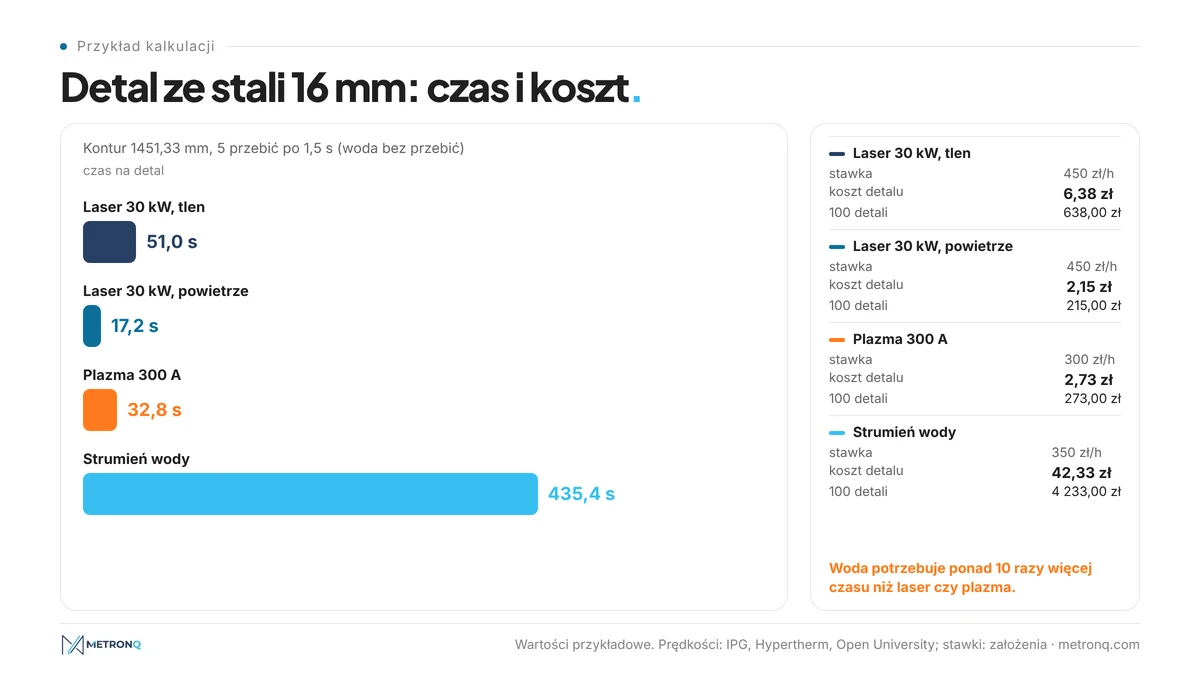
Oszczędność czasu to główny argument: laser z powietrzem i plazma są blisko siebie, woda potrzebuje ponad dziesięć razy więcej czasu. Przy tym detalu plazma jest najtańsza po laserze z powietrzem. Przy blasze 3 mm wszystko przemawia według Hypertherm za laserem, przy bardzo grubej stali za plazmą albo palnikiem: najtańsza metoda zmienia się z grubością.
Analiza zwrotu z inwestycji porównuje cenę maszyny, stawkę i obłożenie w całym okresie użytkowania. Najlepszy zwrot daje maszyna dopasowana do własnego asortymentu, a nie najszybsza. Wycinarka laserowa zwraca się tylko przy wysokim obłożeniu, bo kosztuje najwięcej.
Bezpieczeństwo, trwałość, uniwersalność i automatyzacja
Bezpieczeństwo: lasery wymagają według Hypertherm kabiny ochronnej, plazma i woda nie. Plazma wytwarza dym i hałas, a strumień wody pracuje bez dymu i pyłu (Open University), ale wymaga osłony przed strumieniem pod ciśnieniem. Przy cięciu plazmą ręcznie dochodzą okulary, rękawice i odciąg, bo pracuje się bez kabiny.
O trwałości decydują części eksploatacyjne. OMAX gwarantuje dyszę MAXJET 5i na 500 godzin pracy, Open University podaje dla dysz wodnych ponad 1000 godzin. W plazmie trwałość wyznaczają elektroda i dysza, a Hypertherm liczy czasy przebicia dla umiarkowanie zużytych części.
Najbardziej uniwersalna jest woda. Plazma tnie tylko metale przewodzące, laser metale, a CO₂ także tworzywa i drewno, woda prawie wszystko poza szkłem hartowanym. Przy cięciu różnych materiałów na jednej maszynie woda wygrywa: granit, szkło, aluminium i tworzywo tnie bez zmiany gazu. Najmniejsze odkształcenia cienkiej stali nierdzewnej daje obok wody laser z azotem.
Automatyzacja zaczęła się wcześnie: Kjellberg w 1971 roku po raz pierwszy uruchomił kilka przecinarek plazmowych równolegle, a w 2003 roku wprowadził pierwsze na świecie automatyczne zasilanie gazem plazmowym z regulacją przepływu (Wikipedia). Nowe maszyny wszystkich trzech metod mają sterowanie CNC i mogą pracować z automatycznym załadunkiem, a lasery 30-40 kW przesuwają granicę względem plazmy.
Cienki i gruby materiał: która metoda do czego
Cienki materiał to domena lasera, gruby plazmy i wody. Hypertherm podaje dla lasera zwykle do 6 mm, dla plazmy do 80 mm, a dla wody do 305 mm. Materiał i jego grubość decydują o wyborze bardziej niż jakikolwiek inny czynnik.
Cienkie metale laser tnie według Hypertherm najlepiej, łącząc prędkość z dokładnością. Plazma też tnie cienkie blachy, według Hypertherm 12 razy szybciej niż palnik tlenowy, ale szczelina i kąt są większe. Cienkie tworzywa i kompozyty przejmuje woda.
Stal konstrukcyjną powyżej 30 mm tnie się zwykle plazmą albo palnikiem. Woda i laser dużej mocy też ją przetną, ale wolniej lub drożej, a laser tnie blachy zardzewiałe i malowane według Hypertherm tylko z ograniczeniami. Grube blachy od 50 mm to według Hypertherm domena plazmy do 80 mm, a powyżej palnika tlenowego. Laser z pakietem do grubych blach tnie do 60 mm (Trumpf, 24 kW).
Po cięciu: obróbka CNC
Wiele wyciętych detali trafia potem na obróbkę skrawaniem. Gwinty, otwory pasowane, fazy i płaszczyzny z tolerancją, której nie daje żadna metoda cięcia, powstają na frezarce. Im szersza strefa wpływu ciepła i im bardziej skośna krawędź, tym większego naddatku potrzeba przy obróbce wykańczającej.
Po plazmie naddatek jest większy niż po laserze czy wodzie, a mechaniczne cięcie piłą lub wodą nie zostawia strefy wpływu ciepła. Najmniej obróbki wymagają cięcia laserem i wodą, a przy grubej stali laser z powietrzem. Drobne profile, np. uzębienia, rzadko osiągają tolerancję frezowania, dlatego obróbkę planuje się razem z cięciem, o czym piszemy w artykułach o frezowaniu CNC i o tolerancjach a cenie obróbki.
MetronQ nie wycenia cięcia laserem, plazmą ani wodą, ale wycenia obróbkę CNC wyciętego detalu: zakład widzi w panelu zakładu rozbicie ceny na operacje, liczone na własnych maszynach i stawkach. Czas przygotowania dolicza się raz na zlecenie, co opisuje artykuł o najdroższej minucie, a przeliczanie czasu na cenę artykuł o wycenie obróbki skrawaniem.
Najczęstsze pytania o laser, plazmę i strumień wody
Czym jest cięcie laserowe i jak działa?
Skupiona wiązka lasera topi metal, a gaz wydmuchuje go ze szczeliny. Szczelina ma według Trumpf poniżej 0,5 mm, a wpływ ciepła jest mały. Większość współczesnych wycinarek pracuje z laserami światłowodowymi, które według Wikipedii zamieniają 20-30% energii elektrycznej w światło laserowe.
Czym jest cięcie plazmowe i jak działa?
Przewężony łuk elektryczny jonizuje gaz w plazmę, która topi i wydmuchuje metal przewodzący prąd. Plazma tnie według Hypertherm blachy do 80 mm, także zardzewiałe i malowane. Wady to według Trumpf szczelina 1-4 mm i odpryski, a według Hypertherm kąt krawędzi 1-3°.
Która metoda cięcia nadaje się do grubej blachy?
Do około 30 mm stali konstrukcyjnej konkurują lasery dużej mocy i plazma, powyżej dominuje plazma, a przy bardzo dużych grubościach palnik tlenowy. Hypertherm podaje dla plazmy do 80 mm, Trumpf dla maszyn CNC do 150 mm. Woda tnie do 305 mm bez ciepła, ale bardzo wolno.
Jak oszczędzić czas i koszty przy cięciu blach?
Najwięcej daje dobór metody do grubości: laser do cienkich blach, plazma do grubej stali, woda tylko tam, gdzie do detalu nie może trafić ciepło. Przy laserze i stali konstrukcyjnej sprężone powietrze zamiast tlenu może według IPG zwiększyć prędkość przy 16 mm i 30 kW 4,5 raza.
Ile kosztuje cięcie strumieniem wody w porównaniu?
Koszty bieżące wody są według Hypertherm najwyższe z trzech metod, a OMAX podaje 25-35 USD za godzinę pracy bez obsługi. Najdroższa jest jednak wolna praca: w naszym przykładzie ze stalą 16 mm woda potrzebuje ponad dziesięć razy więcej czasu niż laser czy plazma.
Źródła
- 1.Hypertherm, "Choosing a cutting process" (plasma, oxyfuel, laser, waterjet compared), https://www.hypertherm.com/solutions/technology/choosing-a-cutting-process/
- 2.Hypertherm, "Plasma attributes" (tolerances, bevel, heat-affected zone, piercing, rusty and painted material), https://hypertherm.com/solutions/technology/plasma-technology/plasma-attributes
- 3.Hypertherm, XPR300 specifications and cut charts (mild steel, O2 plasma), https://www.westermans.com/downloads/xpr%20300details.pdf
- 4.TRUMPF, "Laser cutting in comparison with other technologies", https://trumpf.com/en_IN/solutions/applications/laser-cutting/technologievergleich
- 5.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data, https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 6.Kjellberg Finsterwalde, "History", https://www.kjellberg.de/history.html
- 7.Wikipedia, "Kjellberg Finsterwalde", https://en.wikipedia.org/wiki/Kjellberg_Finsterwalde
- 8.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 9.J. Harris, M. Brandt, "Cutting thick steel plate" (Nd:YAG, LoPOx), Laser Focus World, 2004, https://www.laserfocusworld.com/industrial-laser-solutions/article/14215749/cutting-thick-steel-plate
- 10.OMAX, "Waterjet FAQs", https://www.omax.com/en/omax-waterjet-faqs/
- 11.The Open University, OpenLearn: "Abrasive jet cutting", https://www.open.edu/openlearn/science-maths-technology/engineering-technology/abrasive-jet-cutting
- 12.KMT Waterjet, "Abrasive waterjet orifice size / cutting speeds at 60,000 psi", https://www.kmtwaterjet.com/KMT%20Orifice-Cutting%20Speeds%20Data.pdf
- 13.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting
- 14.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo