激光功率、最大切割厚度与切割速度
激光功率首先决定一定厚度的板材能切多快、切得多好,其次才决定机器最厚能切多厚。样本上的最大切割厚度随功率阶梯式上升,并很快趋于平缓;切割速度随厚度下降的幅度则超过线性比例。报价时应按实际切割厚度计算,而不是标称厚度。
本文讨论金属板材的激光切割,依据通快、百超和天田的设备数据、IPG Photonics的研究、LIA指南以及ISO 9013标准。文末用一个示例说明厚板切割时辅助气体的选择会带来多大的成本差异。
激光切割:功率如何影响厚度和速度
金属激光切割是用聚焦光束熔化材料,再用气流把熔融物从切缝中吹出。功率越大,可切割的材料越厚,但更主要的作用是提高中等厚度板材的切割速度。这一关系可以用切割效率来描述,LIA(美国激光学会)将其定义为速度与厚度的乘积除以功率:
其中:
- - 切割效率 [mm²/kJ],
- - 切割速度 [mm/s],
- - 材料厚度 [mm],
- - 激光功率 [kW]。
在LIA的示例中,用5 kW以95 mm/s切割3 mm不锈钢,得到 = 3 · 95 / 5 = 57 mm²/kJ。如果保持不变,板厚加倍意味着速度减半。但LIA指出效率随厚度增加而下降,因此速度下降得更快,厚板要达到同样的切割产出,所需功率会不成比例地增加。
近年来,激光切割已从CO2激光器转向波长约1 µm的光纤激光器,这改变了激光在钣金加工中的应用。光纤激光器更适合切割铜、黄铜等高反射金属。
激光切割工艺按辅助气体区分。切割碳钢时,氧气通过燃烧反应补充能量;氮气可得到无氧化的切边;压缩空气则是更便宜的替代方案。每种工艺对功率提高的反应不同,因此选择工艺就是同时在成本、质量和速度之间做决定。
最大切割厚度:标称厚度与实际厚度
样本上的最大切割厚度是标称值,即机器在良好条件下能够切割的厚度。天田说明该数值取决于材料质量和环境条件,百超则说明它适用于维护良好的设备和符合规格的板材。生产中的实际切割厚度通常更小,并取决于对切边的要求。
| 材料 | 最大厚度,通快12 kW(TruLaser 3030 fiber)[mm] | 百超ByCut 12 kW [mm] | 天田ENSIS-3015AJ 12 kW [mm] |
|---|---|---|---|
| 结构钢 | 30(配厚板套件35) | 25(配BeamShaper 30) | 25 |
| 不锈钢 | 40(配厚板套件50) | 30 | 25 |
按样本,通快12 kW机型切割结构钢可达30 mm,同系列24 kW机型可达40 mm(配套件60 mm)。天田ENSIS-3015AJ光纤激光切割机在12 kW时切割低碳钢的最大厚度为25 mm,与6 kW机型相同,因此更高的功率在这里主要用于提高速度和扩大氮气切割范围。通快的厚板套件和百超的BeamShaper选项都用于切割更厚的材料,而且即使功率相同,不同厂商的样本极限也不一样。
百超ByCut系列的数据最能说明这种趋于平缓的现象。3 kW时可切割20 mm钢板,6至30 kW时最大厚度为25 mm(配BeamShaper为30 mm)。不锈钢和铝的最大厚度则从3 kW时的12 mm提高到6至12 kW时的30 mm,15 kW以上为40 mm。
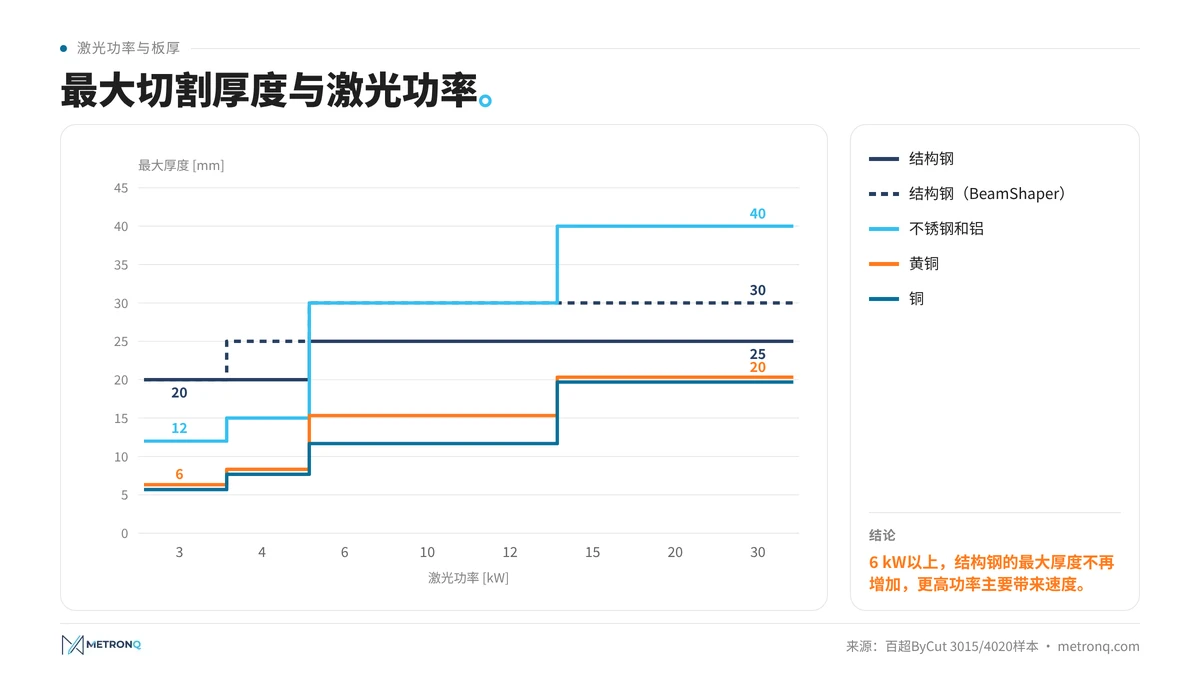
图中可见,可切割厚度范围是阶梯式增长的。与其问机器最厚能切多厚的钢板,不如问它能以划算的速度和质量切多厚的钢板。样本最大值是上限,而不是日常的工作点。
作为对比,Swift和Booker的手册(2013年版)主要描述CO2激光器,给出的数据为:低碳钢25 mm,不锈钢13 mm,铝10 mm。此后不锈钢的切割范围已从13 mm提高到40 mm以上,铝从10 mm提高到40 mm。
铝、铜和黄铜能切多厚,取决于金属对光束的反射程度以及导热速度。铝的可切厚度与结构钢相近,而铜和黄铜在样本中止步于十几毫米。
| 材料,最大厚度 [mm] | 通快3030 fiber 12 kW | 百超ByCut 12 kW | 天田ENSIS-3015AJ 12 kW |
|---|---|---|---|
| 铝 | 30(配套件40) | 30 | 25 |
| 铜 | 12.7 | 12 | 12 |
| 黄铜 | 12.7 | 15 | 18 |
与不锈钢一样,铝通常用氮气切割。铝的最大切割厚度随功率明显提高:百超给出3 kW时12 mm,15 kW以上40 mm。不过,接近样本极限时切割铝的速度很慢,因为铝的导热性非常好。
铜的最大切割厚度随功率提高得更慢:通快给出TruLaser 3030 fiber在6 kW时为10 mm、12 kW时为12.7 mm,TruLaser 5030 fiber在12 kW时为16 mm。铜对CO2激光的反射很强,直到光纤激光器出现,切割铜才真正实用。百超给出6至12 kW时为12 mm,15 kW以上为20 mm,因此切割十几毫米以上的铜需要大功率。
黄铜在12 kW时的样本值为12.7至18 mm,在百超和天田的设备上比铜更厚。同等功率下的差异说明,黄铜的样本值取决于具体机型。用于金属板材的激光切割参数表不包括亚克力,那需要另外的设备。
不同材料厚度下的激光切割速度
激光切割速度随厚度增加而下降,功率则把整条曲线向上推。中等厚度的收益最大:据IPG数据,用压缩空气切割12 mm碳钢时,功率从15 kW提高到40 kW,速度提高280%;同一对比中20 mm板提高420%。因此,厚度、速度和质量必须一起评估。
IPG指出,连续波模式下切割速度低于2 m/min,说明功率不足以获得最佳质量。高速本身不是目的,但速度过低就无法实现高质量切割。
辅助气体会改变功率与速度的关系。据IPG数据,用氧气切割碳钢时,能够获得光亮切面的高质量切割厚度上限,已从4 kW时的6至8 mm提高到15 kW时的30 mm。氧气能切厚钢板,但速度慢:16 mm板的速度停留在约2 m/min,无论光源是10 kW还是30 kW。
压缩空气切割则相反:30 kW时切割16 mm钢板的速度超过9 m/min,是氧气切割的4.5倍。IPG用压缩空气实现了无挂渣切割:20 kW切20 mm,30 kW切30 mm,40 kW切40 mm碳钢。厚度、速度和气压相互关联:15 kW切20 mm钢板需要16 bar以上的空气,20 kW及以上则10至12 bar即可。
不锈钢用氮气切割,以保证切边无氧化。由于没有燃烧反应助力,功率直接决定时间:据IPG数据,30 kW激光切割一个16 mm不锈钢典型零件,用时只有15 kW的一半。氮气也用于结构钢:天田表示,12 kW机型可用氮气切割最厚15 mm的钢板。
激光切割参数与切边质量
除功率和速度外,激光切割参数还包括气体种类和压力、喷嘴直径、焦点位置和光斑直径。厂商把这些参数存放在机床的工艺参数表中。切缝、切边质量和穿孔时间都取决于这些参数,零件成本也随之变化。
天田表示,12 kW机型穿透25 mm钢板约需1秒。孔多的零件,穿孔时间可能与轮廓切割时间相当,因此零件几何形状对成本的影响不亚于厚度。
据维基百科,切缝最窄可达0.10 mm。在Hashemzadeh(2014)的试验中,氧气切割的切缝为0.4至0.6 mm,氮气为0.24至0.37 mm。LIA指出,切缝越宽,需要的能量越多;百超介绍的BeamShaper则会在厚钢板上有意加宽切缝。
热切割后的切边质量按ISO 9013:2017分级,评价指标为垂直度或倾斜度公差(u)和平均轮廓高度(Rz5)。该标准覆盖0.5至32 mm的激光切割。厚板的高质量切割需要功率余量,切割质量最好用同一批材料的试样来确认。
厚板切割:等离子切割与火焰切割
激光可以切割几十毫米厚的板材,但在大截面上要与等离子切割和火焰切割竞争。ISO 9013覆盖0.5至150 mm的等离子切割和3至300 mm的火焰切割。当精度和窄切缝重要时,用激光切割较厚材料才划算。
火焰切割只适用于碳钢和低合金钢,因为它依靠铁的燃烧。等离子切割适用于导电金属,包括不锈钢和铝。IPG将40 kW激光与300 A等离子进行比较:在12至30 mm低碳钢上,激光快3至5倍。超出激光切割范围的厚钢板,则用等离子或火焰切割。激光、等离子和水射流的成本对比,请参阅激光、等离子还是水射流:方法与成本对比。
管材和型材切割:壁厚
管材和型材在专用设备上切割,例如通快TruLaser Tube。其可切壁厚小于平板厚度:配12 kW激光器的通快TruLaser Tube 7000 fiber可切结构钢壁厚20 mm,不锈钢和铝15 mm,铜和黄铜5 mm。
该机可加工直径不超过273 mm的圆管。其技术参数表为管材单独列出一张表:材料、最大壁厚和激光功率。
选择激光切割机:材料、激光功率、最大厚度
选择设备或切割服务时,顺序是:材料、激光功率、最大厚度。先看订单中以哪些材料和厚度为主,再看在什么功率下能以划算的速度切这些厚度,最后才把样本上的最大厚度当作余量。
据百超数据,6 kW光纤激光切割机切钢最厚25 mm,与30 kW相同,差别在于速度和气体。LIA指出,薄板切割时光纤激光器效率更高,厚板时CO2激光器效率更高。不过,大功率光纤激光切割机如今正在接手以往要用等离子完成的厚钢板订单。
激光在工业中的应用包括板材、管材和型材切割,以及打标和焊接。委托金属激光切割时,关键是具体数据:设备功率、具体材料的实际切割厚度和切边质量。报价中写“设备先进”,没有厚度表就说明不了什么。
选择供应商时,最好在图纸上按ISO 9013注明要求的切边等级,这样报价才能比较。薄板激光切割多年来已是标准工艺;比较供应商时,值得问清对方使用哪种设备(光纤还是CO2)以及多大功率。
报价中的激光切割:示例
切割时间等于轮廓长度除以速度加穿孔时间。示例(示例数值):16 mm低碳钢板,外轮廓1200 mm加4个Ø20孔,切割总长1451.33 mm,穿孔5次,每次1.5秒。速度取自IPG的30 kW结果:氧气约2 m/min,压缩空气9 m/min。
| 示例数值 | 氧气,2 m/min | 压缩空气,9 m/min |
|---|---|---|
| 轮廓切割时间 | 43.5 s | 9.7 s |
| 穿孔,5 · 1.5 s | 7.5 s | 7.5 s |
| 单件时间 | 51.0 s | 17.2 s |
| 按700元/小时计的成本 | 9.92元 | 3.34元 |
| 100件 | 992.00元 | 334.00元 |
用压缩空气时,零件加工快了将近3倍,但成本中未计入空压机和气体。材料更厚、功率更低时,压缩空气的优势会缩小,因为据IPG数据,此时需要更高的气压才能得到干净的切边。零件几何形状也会改变结果:小孔多会提高穿孔占比,尖角处则需要减速。
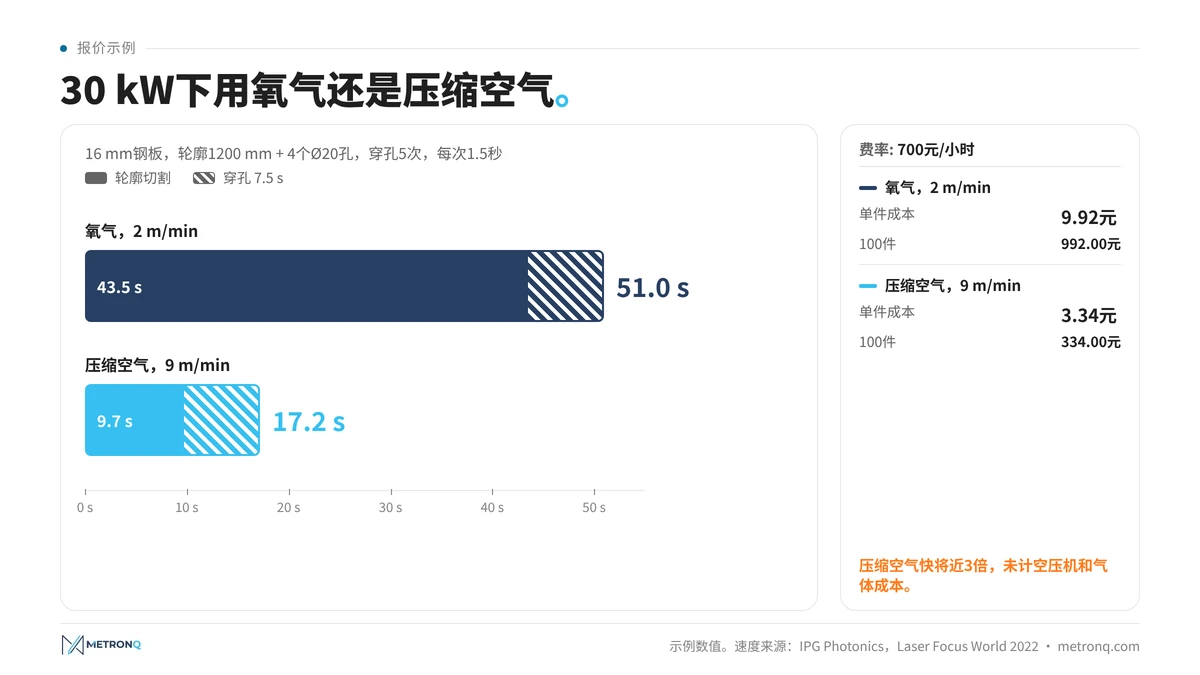
因此,同样厚度的板材切割要花多少时间,取决于零件几何形状。机加工的工时计算遵循同样的原则,详见机加工报价一文。
切割后的金属加工:CNC加工
金属加工往往不会在切割后结束。厚板激光切割后,如果零件需要螺纹、配合孔、倒角或带公差的平面,而热切割达不到要求,就要送到铣床上加工。只要切边的垂直度偏差(ISO 9013中的u)超出图纸要求,钢板激光切割后就必须进行CNC加工。
CNC加工以留有余量的切割毛坯为起点,切割后的几何形状决定基准。厚板零件的批量生产,是激光切割与CNC加工需要一起规划的典型情况。精度如何影响成本,参见公差与CNC加工成本一文;加工过程本身参见CNC铣削一文。
MetronQ不对激光切割报价,但会对切割后零件的CNC加工报价:工厂可在工厂面板中看到按工序拆分的价格,例如铣削、钻孔和攻丝,并按工厂自己的设备和费率计算。准备时间按每个订单计一次,详见最昂贵的一分钟一文。
关于激光功率和切割厚度的常见问题
激光切割的最大厚度是多少,机器能切多厚的钢板取决于什么?
按样本,12 kW激光切割碳钢可达25至30 mm,配厚板套件可达35 mm(通快)或30 mm(百超配BeamShaper)。这是标称厚度。实际切割厚度取决于材料质量、辅助气体和切边要求,因此生产中通常更小。
激光切割速度如何随材料厚度变化,切割速度取决于什么?
由于LIA指出切割效率随厚度降低,速度随厚度下降的幅度超过线性比例。提高功率对中等厚度的提速最明显:IPG数据显示,用压缩空气切割12 mm钢板时,功率从15 kW提高到40 kW,速度提高280%。厚度、速度和气体需要一起选择。
切边质量取决于什么,材料质量如何影响切割能力?
切边质量取决于速度、气压、喷嘴直径和功率余量。切割能力也取决于材料质量:天田和百超都说明,样本厚度适用于符合规格的板材。切边按ISO 9013以垂直度公差u和粗糙度Rz5评价。
用氧气和压缩空气切割碳钢有什么区别?
氧气切割利用燃烧反应,因此功率较小也能切厚板,但速度停留在约2 m/min。大功率下压缩空气切割快得多:据IPG数据,30 kW切割16 mm钢板速度超过9 m/min,是氧气的4.5倍。
铝、铜和黄铜的激光切割厚度是多少?
12 kW时,样本给出的铝为25至30 mm(通快配套件40 mm),铜为12至16 mm,黄铜为12.7至18 mm。铝能切的截面最厚,铜最难切,因为它对光束的反射很强。具体极限取决于机型。
激光切管能切多厚的壁厚?
管材壁厚小于平板机上的板厚。配12 kW激光器的通快TruLaser Tube 7000 fiber可切结构钢壁厚20 mm,不锈钢和铝15 mm,铜和黄铜5 mm。6 kW机型切结构钢可达14 mm。
激光切割后什么时候需要CNC加工?
当零件需要螺纹、配合孔、倒角或带公差的平面,而热切割达不到要求时,就需要CNC加工。激光切割后的切边存在ISO 9013规定的垂直度偏差,此时切割件被视为留有铣削余量的毛坯。
参考来源
- 1.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data (maximum sheet thickness by laser power), https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 2.TRUMPF, "TruLaser 5030 fiber, 5040 fiber, 5060 fiber", technical data, https://www.trumpf.com/en_SG/products/machines-systems/2d-laser-cutting-machines/trulaser-5030-fiber-5040-fiber-5060-fiber/
- 3.TRUMPF, "TruLaser Tube 7000 fiber", technical data (wall thickness, tube diameter), https://www.trumpf.com/en_GB/products/machines-systems/laser-tube-cutting-machines/trulaser-tube-7000-fiber
- 4.Bystronic, "ByCut 3015 / 4020" brochure, technical data (maximum material thickness 3-30 kW, BeamShaper), https://www.bystronic.com/int/en/l/lasercuttingmachine-bycut
- 5.AMADA, "ENSIS-3015AJ / ENSIS-4020AJ" brochure (2021) and press release "AMADA ENSIS-AJ now with 12 kW power", https://www.amada.eu/nl-nl/meer/media-pers-prijzen/persberichten/2021/amada-ensis-aj-now-with-12-kw-power/
- 6.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 7.Laser Institute of America (LIA), "Guide to High Power Laser Cutting" (cutting efficiency, kerf width, fiber vs CO2)
- 8.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html
- 9.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (laser beam machining)
- 10.M. Hashemzadeh, "Investigation of laser cutting of mild steel" (PhD thesis), University of Nottingham, 2014
- 11.P. Wandera, V. Kujanpää, A. Salminen, "Laser power requirements for cutting of thick-section steel and effects of processing parameters on mild steel cut quality", Proc. IMechE Part B, 2011
- 12.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting