Moc lasera, maksymalna grubość i prędkość cięcia
Moc decyduje przede wszystkim o tym, jak szybko i z jaką jakością laser tnie blachę danej grubości, a dopiero w drugiej kolejności o tym, jak grubą blachę w ogóle przetnie. Katalogowa maksymalna grubość rośnie z mocą skokami i szybko się wypłaszcza, a prędkość spada z grubością szybciej niż proporcjonalnie. W kalkulacji liczy się rzeczywista grubość cięcia, a nie znamionowa.
Zestawienie dotyczy cięcia laserowego blach i opiera się na danych Trumpf, Bystronic i Amada, badaniach IPG Photonics, przewodniku LIA i normie ISO 9013. Na końcu przykład pokazuje, ile kosztuje wybór gazu przy grubej blasze.
Cięcie laserowe: jak moc wpływa na grubość i prędkość
Cięcie laserem metalu polega na stopieniu materiału zogniskowaną wiązką i wydmuchaniu go ze szczeliny strumieniem gazu. Większa moc pozwala przeciąć grubszy materiał, ale przede wszystkim przyspiesza cięcie blach średniej grubości. Zależność opisuje sprawność cięcia, którą LIA (Laser Institute of America) definiuje jako iloczyn prędkości i grubości podzielony przez moc:
gdzie:
- - sprawność cięcia [mm²/kJ],
- - prędkość cięcia [mm/s],
- - grubość materiału [mm],
- - moc [kW].
W przykładzie LIA stal nierdzewna 3 mm cięta z prędkością 95 mm/s przy 5 kW daje = 3 · 95 / 5 = 57 mm²/kJ. Gdyby było stałe, dwa razy grubsza blacha oznaczałaby dwa razy mniejszą prędkość. Według LIA sprawność spada jednak z grubością, więc prędkość spada szybciej, a ta sama wydajność cięcia laserowego wymaga przy grubej blasze nieproporcjonalnie większej mocy.
Technologia cięcia laserowego przeszła w ostatnich latach od laserów CO2 do światłowodowych o długości fali około 1 µm, co zmieniło zastosowanie lasera w przemyśle obróbki blach. Cięcie laserem światłowodowym lepiej sprawdza się przy cięciu metali odbijających światło, takich jak miedź i mosiądz.
Procesy cięcia laserowego dzieli się według gazu. Tlen przy stali czarnej dodaje energię z reakcji spalania, azot daje krawędź bez tlenków, a powietrze jest tańszą alternatywą. Każdy z tych procesów cięcia laserowego inaczej reaguje na wzrost mocy, więc wybór między procesami cięcia laserowego to decyzja o koszcie, jakości i prędkości jednocześnie.
Maksymalna grubość cięcia laserem: grubość znamionowa a rzeczywista
Maksymalna grubość cięcia podawana w katalogu to grubość znamionowa, którą maszyna przetnie w dobrych warunkach. Amada zastrzega, że zależy ona od jakości materiału i warunków otoczenia, a Bystronic, że dotyczy dobrze utrzymanych maszyn i blach zgodnych ze specyfikacją. Rzeczywista grubość cięcia w produkcji jest zwykle mniejsza i zależy od wymaganej krawędzi.
| Materiał | Maksymalna grubość, Trumpf 12 kW (TruLaser 3030 fiber) [mm] | Bystronic ByCut 12 kW [mm] | Amada ENSIS-3015AJ 12 kW [mm] |
|---|---|---|---|
| stal konstrukcyjna | 30 (35 z pakietem do grubych blach) | 25 (30 z BeamShaper) | 25 |
| stal nierdzewna | 40 (50 z pakietem do grubych blach) | 30 | 25 |
Trumpf 12 kW tnie według katalogu stal konstrukcyjną do 30 mm, a maksymalna grubość lasera 24 kW w tej serii to 40 mm (60 mm z pakietem). Laser światłowodowy Amada 3015AJ ma przy 12 kW maksymalną grubość dla stali niskowęglowej 25 mm, tyle samo co wersja 6 kW, więc wyższa moc służy tu prędkości i cięciu azotem. Pakiety do grubych blach Trumpf i opcja BeamShaper Bystronic służą do cięcia grubszych materiałów, a katalogowe granice cięcia laserem metali różnią się między producentami nawet przy tej samej mocy.
Dane Bystronic dla serii ByCut najlepiej pokazują wypłaszczenie. Przy 3 kW laser tnie stal do 20 mm, a maksymalna grubość lasera od 6 do 30 kW to już 25 mm (30 mm z BeamShaper). Dla nierdzewnej i aluminium maksymalna grubość lasera rośnie z 12 mm przy 3 kW do 30 mm przy 6-12 kW i 40 mm od 15 kW.
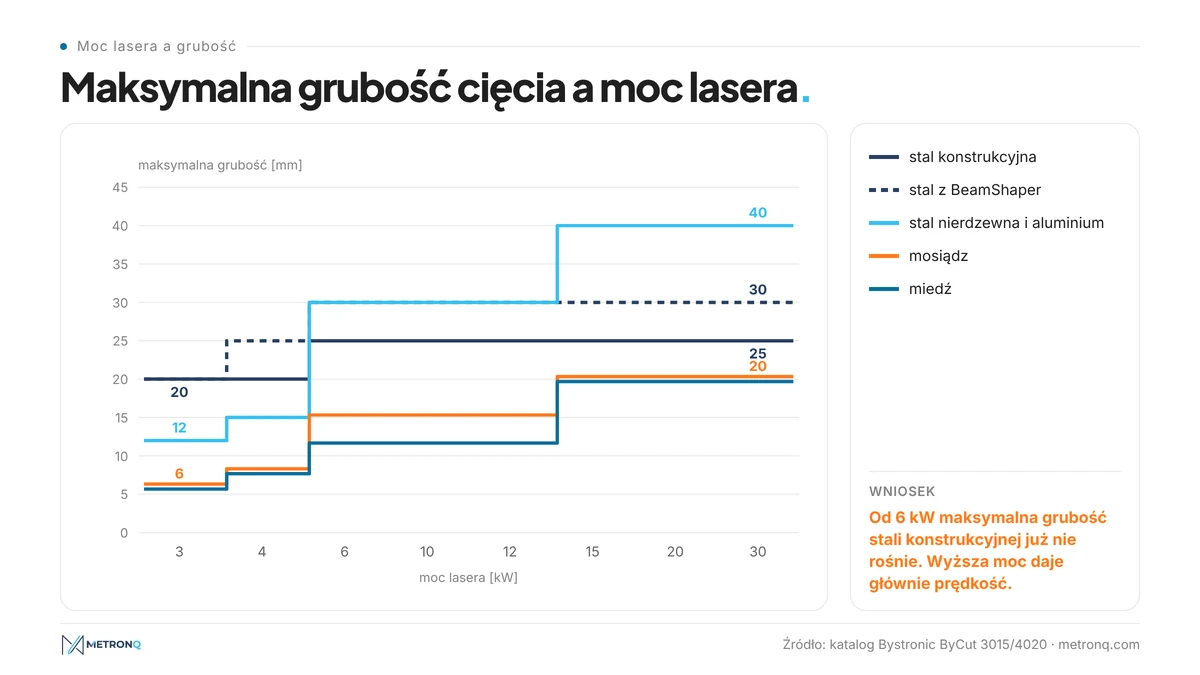
Wykres pokazuje, że zakres grubości materiałów rośnie skokami. Pytanie, jaką grubość stali przetnie maszyna, warto więc zamienić na pytanie, jaką grubość stali przetnie z prędkością i jakością, które się opłacają. Maksymalna grubość cięcia laserowego z katalogu jest górną granicą, a nie punktem pracy.
Dla porównania podręcznik Swifta i Bookera (wyd. 2013), opisujący głównie lasery CO2, podaje: stal niskowęglowa 25 mm, nierdzewna 13 mm, aluminium 10 mm. W laserowym cięciu stali nierdzewnej zakres cięcia laserowego wzrósł od tego czasu z 13 do 40 mm i więcej, a w cięciu laserem aluminium z 10 do 40 mm.
Grubość cięcia laserowego aluminium, miedzi i mosiądzu zależy od tego, jak metal odbija wiązkę i jak szybko odprowadza ciepło. Aluminium tnie się podobnie grubo jak stal konstrukcyjną, a miedź i mosiądz kończą się w katalogach na kilkunastu milimetrach.
| Materiał, maksymalna grubość [mm] | Trumpf 3030 fiber 12 kW | Bystronic ByCut 12 kW | Amada ENSIS-3015AJ 12 kW |
|---|---|---|---|
| Grubość cięcia laserowego aluminium | 30 (40 z pakietem) | 30 | 25 |
| Grubość cięcia laserowego miedzi | 12,7 | 12 | 12 |
| Grubość cięcia laserowego mosiądzu | 12,7 | 15 | 18 |
Podobnie jak w przypadku stali nierdzewnej, cięcie laserem aluminium wykonuje się zwykle azotem. Grubość cięcia laserowego aluminium rośnie z mocą wyraźnie: Bystronic podaje 12 mm przy 3 kW i 40 mm od 15 kW. Cięcie laserem aluminium blisko granicy katalogowej jest jednak wolne, bo aluminium bardzo dobrze odprowadza ciepło.
Grubość cięcia laserowego miedzi rośnie z mocą wolniej: Trumpf podaje dla TruLaser 3030 fiber 10 mm przy 6 kW i 12,7 mm przy 12 kW, a dla TruLaser 5030 fiber przy 12 kW 16 mm. Cięcie miedzi laserem stało się praktyczne dzięki laserom światłowodowym, bo miedź silnie odbija promieniowanie CO2. Grubość cięcia laserowego miedzi u Bystronic to 12 mm przy 6-12 kW i 20 mm od 15 kW, więc cięcie miedzi laserem grubszej niż kilkanaście milimetrów wymaga dużej mocy.
Grubość cięcia laserowego mosiądzu to według katalogów 12,7-18 mm przy 12 kW, czyli u Bystronic i Amady więcej niż przy cięciu miedzi laserem. Różnice przy tej samej mocy pokazują, że katalogowa grubość cięcia laserowego mosiądzu to cecha konkretnej maszyny. Tabele do cięcia laserem blach metalowych nie podają natomiast grubości cięcia akrylu, bo to zadanie dla innych maszyn.
Prędkość cięcia laserowego dla różnych grubości materiałów
Prędkość cięcia laserowego spada wraz z grubością, a moc przesuwa całą krzywą w górę. Najwięcej zyskuje się na blachach średnich: według IPG prędkość cięcia powietrzem stali węglowej 12 mm wzrosła o 280% przy przejściu z 15 na 40 kW, a dla 20 mm w tym samym porównaniu o 420%. Grubość cięcia, prędkość i jakość trzeba więc oceniać razem.
IPG zauważa, że prędkość cięcia laserem poniżej 2 m/min w trybie ciągłym sygnalizuje zbyt małą moc dla optymalnej jakości. Duża prędkość cięcia nie jest celem samym w sobie, ale zbyt mała wyklucza wysokiej jakości cięcie.
Gaz zmienia zależność między mocą a prędkością. Przy cięciu laserowym stali czarnej tlenem granica, do której możliwe jest wysokiej jakości cięcie z błyszczącą krawędzią, przesunęła się według IPG z 6-8 mm przy 4 kW do 30 mm przy 15 kW. Z tlenem laser tnie stal grubo, ale cięcia grubej stali tlenem są wolne: dla 16 mm prędkość stoi przy około 2 m/min niezależnie od tego, czy źródło ma 10, czy 30 kW.
Laserowe cięcie stali powietrzem zachowuje się odwrotnie: przy 30 kW laser tnie stal 16 mm z prędkością ponad 9 m/min, czyli 4,5 raza szybciej niż tlenem. Bez żużla IPG cięło powietrzem stal węglową 20 mm przy 20 kW, 30 mm przy 30 kW i 40 mm przy 40 kW. Grubość cięcia, prędkość i ciśnienie gazu idą w parze: przy 15 kW stal 20 mm wymagała powietrza o ciśnieniu ponad 16 bar, a od 20 kW wystarczało 10-12 bar.
Cięcie stali nierdzewnej odbywa się azotem, żeby krawędź była bez tlenków. W przypadku stali nierdzewnej nie ma więc wsparcia reakcji spalania i moc pracuje wprost na czas: według IPG laser 30 kW wycina typowy detal z tej stali o grubości 16 mm w połowie czasu potrzebnego przy 15 kW. Azot stosuje się też do stali konstrukcyjnej: Amada podaje, że wersja 12 kW tnie nim stal do 15 mm.
Parametry cięcia laserowego i jakość krawędzi
Parametry cięcia laserowego to oprócz mocy i prędkości rodzaj i ciśnienie gazu, średnica dyszy, położenie ogniska i średnica plamki. Producent zapisuje je w tabelach technologicznych maszyny. Od tych parametrów cięcia zależą szczelina cięcia, jakość krawędzi i czas przebicia, a więc także koszt detalu.
Amada podaje, że w wersji 12 kW przebicie stali 25 mm trwa około 1 s. Przy detalach z wieloma otworami czas przebić bywa porównywalny z czasem cięcia konturu, dlatego geometria detalu wpływa na koszt tak samo jak grubość.
Szczelina cięcia może mieć według Wikipedii zaledwie 0,10 mm. W testach Hashemzadeha (2014) szczelina cięcia przy tlenie miała 0,4-0,6 mm, a przy azocie 0,24-0,37 mm. Według LIA szersza szczelina cięcia wymaga więcej energii, a Bystronic opisuje BeamShaper, który w grubej stali celowo ją poszerza.
Jakość krawędzi po cięciu termicznym klasyfikuje norma ISO 9013:2017 przez tolerancję prostopadłości lub kąta (u) i średnią wysokość profilu chropowatości (Rz5). Norma obejmuje cięcie laserowe od 0,5 do 32 mm. Wysokiej jakości cięcie grubej blachy wymaga zapasu mocy, a jakość cięcia laserowego najlepiej sprawdzić na próbce z konkretnej partii materiału.
Cięcie grubej blachy: cięcie plazmowe i cięcie tlenowe
Cięcie grubej blachy laserem jest możliwe do kilkudziesięciu milimetrów, ale przy grubych przekrojach konkurują z nim cięcie plazmowe i tlenowe. Norma ISO 9013 obejmuje cięcie plazmowe od 0,5 do 150 mm, a tlenowe od 3 do 300 mm. Cięcie grubszych materiałów laserem opłaca się, gdy liczy się dokładność i wąska szczelina cięcia.
Cięcie tlenowe działa tylko na stali węglowej i niskostopowej, bo wymaga spalania żelaza. Cięcie plazmowe nadaje się do cięcia metali przewodzących prąd, w tym nierdzewnej i aluminium. IPG porównało laser 40 kW z plazmą 300 A: na stali czarnej od 12 do 30 mm laser był 3-5 razy szybszy. Cięcia grubej stali powyżej zakresu laserów wykonuje się plazmą albo palnikiem. Jak laser, plazma i strumień wody wypadają w porównaniu kosztów, pokazuje artykuł Laser, plazma czy woda: porównanie metod i kosztów.
Cięcie rur i profili: grubość ścianki
Cięcie rur i profili wykonuje się na osobnych maszynach, np. Trumpf TruLaser Tube. Grubość ścianki jest w nich mniejsza niż grubość płaskiej blachy: Trumpf TruLaser Tube 7000 fiber z laserem 12 kW tnie stal konstrukcyjną do 20 mm, nierdzewną i aluminium do 15 mm, a miedź i mosiądz do 5 mm.
Maszyna przyjmuje rury okrągłe do 273 mm średnicy. Jej karta podaje dla rur osobną tabelę: materiał, maksymalna grubość ścianki i moc.
Dobór wycinarki: materiał, moc lasera, maksymalna grubość
Wycinarkę lub usługę dobiera się w kolejności: materiał, moc lasera, maksymalna grubość. Najpierw liczy się, jakie materiały i grubości dominują w zleceniach, potem moc, przy której te grubości tnie się z opłacalną prędkością, a dopiero na końcu katalogową maksymalną grubość jako zapas.
Przy cięciu laserowym stali wycinarka laserowa światłowodowa 6 kW tnie według Bystronic do 25 mm, tyle samo co 30 kW, a różnica leży w prędkości i gazie. Według LIA przy cięciu laserowym blach cienkich wyższą sprawność ma laser światłowodowy, a przy grubych CO2. Wycinarka laserowa światłowodowa dużej mocy przejmuje dziś jednak cięcia grubej stali, przy których wcześniej sięgano po plazmę.
Zastosowanie lasera w przemyśle obejmuje cięcie laserowe blach, rur i profili, a także znakowanie i spawanie. Przy zleceniu na cięcie laserem metalu liczą się konkretne dane: moc maszyn, rzeczywista grubość cięcia dla danego materiału i jakość krawędzi. Nowoczesny park maszynowy w ofercie nic nie mówi bez tabeli grubości.
Przy wyborze dostawcy wysokiej jakości usług cięcia warto podać na rysunku wymaganą klasę krawędzi według ISO 9013, bo wtedy oferty da się porównać. Zastosowanie lasera w przemyśle przy blachach cienkich to od lat standard, a przy porównaniu dostawców wysokiej jakości usług warto pytać, jaką wycinarką (laserowa światłowodowa czy CO2) i jaką mocą dysponują.
Cięcie laserem w kalkulacji: przykład
Czas cięcia laserowego stali to długość konturu podzielona przez prędkość plus czas przebić. Przykład (wartości przykładowe): płyta ze stali czarnej 16 mm, kontur zewnętrzny 1200 mm i 4 otwory Ø20, czyli 1451,33 mm cięcia i 5 przebić po 1,5 s. Prędkość cięcia laserem bierzemy z badań IPG dla 30 kW: tlen około 2 m/min, powietrze 9 m/min.
| Wartości przykładowe | Tlen, 2 m/min | Powietrze, 9 m/min |
|---|---|---|
| Czas cięcia konturu | 43,5 s | 9,7 s |
| Przebicia, 5 · 1,5 s | 7,5 s | 7,5 s |
| Czas na detal | 51,0 s | 17,2 s |
| Koszt przy 450 zł/h | 6,38 zł | 2,15 zł |
| 100 detali | 638,00 zł | 215,00 zł |
Przy powietrzu detal powstaje prawie 3 razy szybciej, ale w kosztach nie ujęto sprężarki ani gazu. Przy cięciu grubszych materiałów i mniejszej mocy przewaga powietrza maleje, bo według IPG do czystej krawędzi potrzeba wtedy wyższego ciśnienia. Geometria detalu zmienia wynik: wiele małych otworów zwiększa udział przebić, a ostre naroża wymagają zwolnienia.
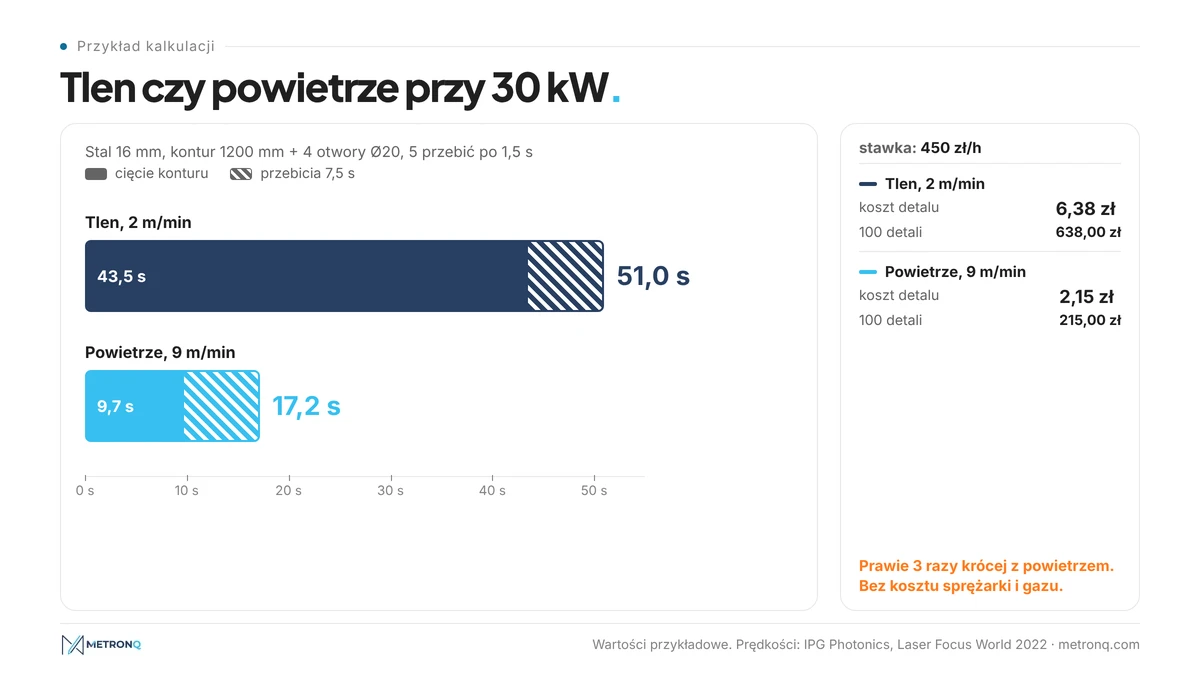
Geometria detalu decyduje więc o tym, ile trwa cięcie laserem blach tej samej grubości. Te same zasady liczenia czasu stosuje się przy obróbce skrawaniem, co opisuje artykuł o tym, jak przebiega wycena obróbki skrawaniem.
Obróbka metali po cięciu: obróbka CNC
Obróbka metali często nie kończy się na cięciu. Po cięciu laserem blach grubych detal trafia na frezarkę, gdy potrzebne są gwinty, otwory pasowane, fazy albo płaszczyzny z tolerancją, której cięcie termiczne nie zapewnia. Obróbka CNC po laserowym cięciu stali jest konieczna wszędzie tam, gdzie odchyłka prostopadłości krawędzi (u według ISO 9013) przekracza wymaganie rysunku.
Obróbka CNC zaczyna się wtedy od półfabrykatu wyciętego z naddatkiem, a geometria detalu po cięciu wyznacza bazy. Produkcja seryjna detali z grubej blachy to typowy przypadek, w którym cięcie laserem metalu i obróbkę CNC planuje się razem. Wpływ dokładności na koszt opisuje artykuł o tolerancjach a cenie obróbki, a sam proces tekst o frezowaniu CNC.
MetronQ nie wycenia cięcia laserowego, ale wycenia obróbkę CNC wyciętego detalu: zakład widzi w panelu zakładu rozbicie ceny na operacje, np. frezowanie, wiercenie i gwintowanie, liczone na własnych maszynach i stawkach. Czas przygotowania dolicza się raz na zlecenie, co opisuje artykuł o najdroższej minucie.
Najczęstsze pytania o moc lasera i grubość cięcia
Jaka jest maksymalna grubość cięcia laserem i od czego zależy grubość stali, którą przetnie maszyna?
Według katalogów maksymalna grubość lasera 12 kW dla stali węglowej to 25-30 mm, a z pakietami do grubych blach do 35 mm (Trumpf) lub 30 mm (Bystronic z BeamShaper). To grubość znamionowa. Rzeczywista grubość cięcia zależy od jakości materiału, gazu i wymaganej krawędzi, więc w produkcji jest zwykle mniejsza.
Jak prędkości cięcia laserowego zmieniają się z grubością materiału i od czego zależy prędkość cięcia?
Prędkość spada z grubością szybciej niż proporcjonalnie, bo według LIA sprawność cięcia maleje z grubością. Wyższa moc podnosi prędkość najbardziej przy blachach średnich: IPG podaje wzrost o 280% dla stali 12 mm ciętej powietrzem przy przejściu z 15 na 40 kW. Grubość cięcia, prędkość i gaz dobiera się razem.
Od czego zależy jakość krawędzi i jak możliwości cięcia zależą od jakości materiału?
Jakość krawędzi zależy od prędkości, ciśnienia gazu, średnicy dyszy i zapasu mocy. Możliwości cięcia zależą też od jakości materiału: Amada i Bystronic zastrzegają, że katalogowe grubości dotyczą blach zgodnych ze specyfikacją. Krawędź ocenia się według ISO 9013 przez tolerancję prostopadłości u i chropowatość Rz5.
Czym różni się cięcie stali węglowej tlenem i powietrzem?
Cięcie laserowe stali tlenem wykorzystuje reakcję spalania, dzięki czemu tnie grubo przy mniejszej mocy, ale prędkość stoi przy około 2 m/min. Powietrze przy dużej mocy tnie znacznie szybciej: według IPG stal 16 mm przy 30 kW ponad 9 m/min, czyli 4,5 raza szybciej niż tlenem.
Jaka jest grubość cięcia laserowego aluminium, miedzi i mosiądzu?
Przy 12 kW katalogi podają grubość cięcia laserowego aluminium 25-30 mm (Trumpf z pakietem 40 mm), grubość cięcia laserowego miedzi 12-16 mm i grubość cięcia laserowego mosiądzu 12,7-18 mm. Cięcie laserem aluminium sięga więc najgrubszych przekrojów, a cięcie miedzi laserem jest najtrudniejsze, bo miedź silnie odbija wiązkę.
Jaka grubość ścianki jest możliwa przy cięciu rur laserem?
Grubość ścianki jest mniejsza niż grubość blach na maszynach płaskich. Trumpf TruLaser Tube 7000 fiber z laserem 12 kW tnie ścianki ze stali konstrukcyjnej do 20 mm, ze stali nierdzewnej i aluminium do 15 mm, a z miedzi i mosiądzu do 5 mm. Wersja 6 kW tnie stal konstrukcyjną do 14 mm.
Kiedy po cięciu laserowym potrzebna jest obróbka CNC?
Obróbka CNC jest potrzebna, gdy detal wymaga gwintów, otworów pasowanych, faz albo płaszczyzn z tolerancją, której cięcie termiczne nie daje. Krawędź po cięciu laserem metalu ma odchyłkę prostopadłości według ISO 9013, dlatego wycięty detal traktuje się wtedy jako półfabrykat z naddatkiem do frezowania.
Źródła
- 1.TRUMPF, "TruLaser 3030 fiber, 3040 fiber, 3060 fiber", technical data (maximum sheet thickness by laser power), https://www.trumpf.com/en_GB/products/machines-systems/2d-laser-cutting-machines/trulaser-3030-fiber-3040-fiber-3060-fiber/
- 2.TRUMPF, "TruLaser 5030 fiber, 5040 fiber, 5060 fiber", technical data, https://www.trumpf.com/en_SG/products/machines-systems/2d-laser-cutting-machines/trulaser-5030-fiber-5040-fiber-5060-fiber/
- 3.TRUMPF, "TruLaser Tube 7000 fiber", technical data (wall thickness, tube diameter), https://www.trumpf.com/en_GB/products/machines-systems/laser-tube-cutting-machines/trulaser-tube-7000-fiber
- 4.Bystronic, "ByCut 3015 / 4020" brochure, technical data (maximum material thickness 3-30 kW, BeamShaper), https://www.bystronic.com/int/en/l/lasercuttingmachine-bycut
- 5.AMADA, "ENSIS-3015AJ / ENSIS-4020AJ" brochure (2021) and press release "AMADA ENSIS-AJ now with 12 kW power", https://www.amada.eu/nl-nl/meer/media-pers-prijzen/persberichten/2021/amada-ensis-aj-now-with-12-kw-power/
- 6.R. Sarrafi, J. Jia, J. Zhang, M. Mendes (IPG Photonics), "Advances in cutting with ultrahigh-power fiber lasers", Laser Focus World, 20.09.2022, https://www.laserfocusworld.com/laser-processing/article/14282662/advances-in-cutting-with-ultrahigh-power-fiber-lasers
- 7.Laser Institute of America (LIA), "Guide to High Power Laser Cutting" (cutting efficiency, kerf width, fiber vs CO2)
- 8.ISO 9013:2017, Thermal cutting - Classification of thermal cuts - Geometrical product specification and quality tolerances, https://www.iso.org/standard/60321.html
- 9.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann, 2013 (laser beam machining)
- 10.M. Hashemzadeh, "Investigation of laser cutting of mild steel" (PhD thesis), University of Nottingham, 2014
- 11.P. Wandera, V. Kujanpää, A. Salminen, "Laser power requirements for cutting of thick-section steel and effects of processing parameters on mild steel cut quality", Proc. IMechE Part B, 2011
- 12.Wikipedia, "Laser cutting", https://en.wikipedia.org/wiki/Laser_cutting
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 8 bezpłatnych wycen na start i 1 co miesiąc, bez karty.
Załóż konto za darmo