Tolerancja wymiaru: odchyłki i wymiary graniczne
Tolerancja to dopuszczalna różnica między największym a najmniejszym rozmiarem, jaki może mieć gotowa część, żeby nadal była dobra. Na rysunku zapisuje się ją symbolem ISO, np. Ø25 H7, albo odchyłkami, np. Ø25 +0,021/0. W tym artykule wyjaśniamy wymiary graniczne i odchyłki, pokazujemy tabelę wartości ISO dla otworów i wałków oraz liczymy tolerancje krok po kroku, także dla łożysk.
Tolerancja wymiaru: nominał, wymiary graniczne i odchyłki
Tolerancja to różnica między największym a najmniejszym dopuszczalnym rozmiarem części. Żadnego detalu nie da się wykonać dokładnie na wymiar z rysunku, dlatego konstruktor podaje przedział, w którym musi się zmieścić wymiar rzeczywisty. Im węższy przedział, tym dokładniejsza i droższa obróbka, bo wymaga wolniejszych przejść i częstszego pomiaru.
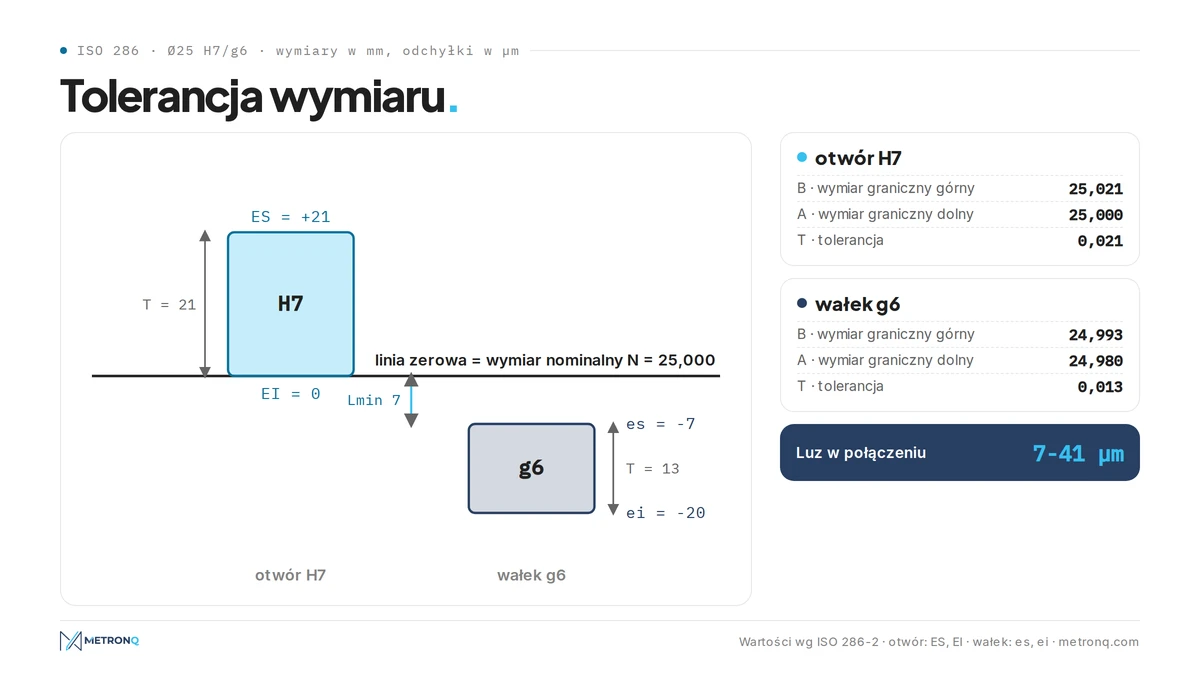
Punktem odniesienia jest wymiar nominalny , czyli idealny wymiar nominalny z rysunku, od którego liczy się odchyłki. Sam nominał nie musi być osiągalny: dla wałka h7 wymiar nominalny leży na górnej granicy pola, a dla wałka g6 w ogóle poza polem. Część jest dobra, gdy jej rozmiar leży pomiędzy wymiarami granicznymi.
Wymiar graniczny górny to wymiar maksymalny, a wymiar graniczny dolny to wymiar minimalny. Oba wymiary graniczne wynikają z odchyłek dopisanych do nominału:
gdzie:
- - wymiar nominalny [mm],
- - wymiar graniczny górny [mm],
- - wymiar graniczny dolny [mm],
- - odchyłka górna wałka [mm],
- - odchyłka dolna wałka [mm],
- - tolerancja [mm].
Odchyłki mogą być dodatnie, ujemne albo zerowe, natomiast jest zawsze dodatnie. Przykład: wałek Ø40 h6 ma i mm, więc jego granice to 40,000 i 39,984 mm, a tolerancja 0,016 mm. Wymiary odchyłek podaje się w milimetrach na rysunku i w mikrometrach w tablicach.
Wymiar otworu i wymiar wałka: wielkie i małe litery
Norma rozróżnia dwa rodzaje wymiarów elementów. Otworem jest każdy rozmiar wewnętrzny, także szerokość rowka, a wałkiem każdy zewnętrzny, także grubość wpustu. Odchyłki otworu zapisuje się wielkimi literami (, ), a wałka małymi (, ), tak samo jak w symbolu klasy: H7 to otwór, h7 to wałek.
Dla otworu wzory są takie same, tylko z wielkimi literami. Najmniejszy wymiar otworu i największy wymiar wałka decydują o tym, czy da się złożyć połączenie. Najmniejszy wymiar wałka i największy rozmiar otworu wyznaczają największy luz.
Wymiary wewnętrzne i ich tolerancja
Wymiary wewnętrzne, czyli średnice otworów, szerokości rowków i kieszeni, obrabia się i mierzy trudniej niż zewnętrzne. Dlatego tolerancja wymiarów wewnętrznych bywa o jedną klasę szersza niż wałka w tym samym połączeniu, np. otwór H7 z wałkiem g6, choć przy szlifowanych czopach wałek dostaje klasę równą klasie otworu albo dokładniejszą. Tolerancja średnicy otworu wymaga też innych przyrządów: średnicówki, sprawdzianu tłoczkowego albo maszyny pomiarowej.
Położenie pola tolerancji: litery od A do ZC
Pole tolerancji to przedział między górną a dolną granicą, rysowany względem linii zerowej, czyli nominału. Jego szerokość to wartość tolerancji, a położenie pola tolerancji względem linii zerowej określa odchyłka podstawowa, oznaczana literą. Te dwie informacje razem tworzą klasę, np. H7 albo g6, którą wpisuje się na rysunku obok średnicy.
Położenie tolerancji opisują litery od A do ZC dla otworów i od a do zc dla wałków. Litery A-H i a-h dają pola po jednej stronie linii zerowej, litery K-ZC i k-zc po drugiej, a JS i js symetryczne położenie tolerancji, w którym obie odchyłki wynoszą ±IT/2. Symetryczne położenie tolerancji przydaje się tam, gdzie rozmiar może odchylić się na obie strony wymiaru, np. przy rozstawie otworów.
Pola tolerancji h i otwór H
Pola tolerancji h mają odchyłkę górną równą zero: wałki posiadają tolerancję h, gdy ich największy rozmiar jest równy wymiarowi nominalnemu, a cała tolerancja idzie w minus. Otwór H ma z kolei wymiar graniczny dolny równy wymiarowi nominalnemu, a tolerancja idzie w plus. Stała tolerancja h dla wałka i stała H dla otworu to podstawa obu systemów pasowań opisanych niżej.
Dlatego pręty ciągnione (zwykle h9 lub h11) i szlifowane wałki posiadają tolerancję h (h6-h8): zamawiający wie, że pręt nie będzie grubszy od nominału. Klasy h są też najczęstsze dla czopów, na których osadza się kilka części o różnych pasowaniach.
Klasy tolerancji ISO i klasa dokładności
Klasa tolerancji ISO to połączenie litery (położenie pola) i liczby (szerokość pola). Liczba to klasa dokładności, czyli stopień tolerancji normalnej IT. Norma ISO 286 przewiduje 20 stopni: IT01, IT0 oraz IT1 do IT18. Im mniejsza liczba, tym węższe pole i dokładniejsza obróbka przy tej samej średnicy.
Tolerancja ISO: rodzaj pola wskazuje litera, a jego szerokość cyfra. Każdy element klasa tolerancji opisuje więc jednoznacznie, ale ta sama klasa daje różne wartości przy różnych średnicach. Wymiary nominalne zgodnie z ISO 286 dzieli się na przedziały, np. powyżej 18 do 30 mm, a w każdym przedziale tolerancja IT ma jedną wartość. Granice wymiarów nominalnych czyta się tak: minimalny wymiar nominalny przedziału jest wyłączony, a nominalny wymiar maksymalny włączony. Gdy wymiar nominalny leży dokładnie na granicy, np. 30 mm, należy do przedziału 18-30. W tablicach ISO 286-2 każdy wiersz ma więc minimalny wymiar nominalny i nominalny wymiar maksymalny przedziału. Same wymiary nominalne zgodnie z dobrą praktyką wybiera się z szeregów liczb normalnych, np. 16, 20, 25, 32 i 40 mm.
Wartość tolerancji wynika z jednostki tolerancji , która rośnie z pierwiastkiem trzeciego stopnia ze średnicy: dla IT7 tolerancja to , dla IT11 to . Jednostka tolerancji tłumaczy, dlaczego Ø100 h7 ma szersze pole niż Ø10 h7, choć klasa dokładności wymiaru jest ta sama. Identyczne wymiary nominalne w tej samej klasie dają zawsze tę samą wartość, a dokładne liczby bierze się z tabel normy, bo zostały zaokrąglone.
Grupy klas: IT01-IT5, IT6-IT11 i IT12-IT18
Klasy IT01, IT0 i IT1 do IT5 dotyczą wzorców, sprawdzianów i przyrządów pomiarowych oraz najdokładniejszych części, jak bieżnie łożysk. IT0 i klasy IT01 to praktycznie laboratorium. Klasy IT6 do IT11 obejmują części maszyn współpracujące w pasowaniach, a klasy IT12 do IT18 rozmiary swobodne, półfabrykaty, odkuwki i odlewy. Więcej o tym, jak powstają te wartości, piszemy w artykule o klasach tolerancji IT.
Tabela tolerancji ISO: tolerancje dla otworów H6-H14 i wałków h6-h14
Tabela poniżej podaje wartości IT w mikrometrach według ISO 286-1 dla klas 6-14. Dla otworu H odchyłka dolna wynosi zero, a górna jest równa wartości z tabeli. Dla wałka h jest odwrotnie: , a to minus wartość z tabeli. Tolerancje H6-H14 pokrywają prawie całą obróbkę skrawaniem, od szlifowania po cięcie.
| Średnica [mm] | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|
| do 3 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| powyżej 3 do 6 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| powyżej 6 do 10 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| powyżej 10 do 18 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| powyżej 18 do 30 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| powyżej 30 do 50 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| powyżej 50 do 80 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| powyżej 80 do 120 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| powyżej 120 do 180 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1000 |
Przykład odczytu: otwór Ø50 H8 ma tolerancję 39 µm, więc jego wymiar graniczny dolny to 50,000 mm, a górny 50,039 mm. Wałek Ø50 h8 ma te same 39 µm, ale w drugą stronę: od 49,961 do 50,000 mm. Tolerancje dla otworów H6-H14 i tolerancje dla wałków h6-h14 mają identyczne wartości, różnią się tylko kierunkiem. Wymiary nominalne otworu i wałka w jednym połączeniu są zawsze takie same, a dla liter innych niż H i h, np. g, k albo p, odchyłki odczytuje się z tablic ISO 286-2.
Jak wybrać klasę tolerancji
Wybór klasy tolerancji zaczyna się od funkcji: czy rozmiar wpływa na pasowanie, uszczelnienie lub ustalenie innej części, czy jest swobodny. Dobranie klasy tolerancji ciaśniej niż wymaga funkcja tylko podnosi koszt, dlatego zasada brzmi: najluźniejsze możliwe tolerancje, które jeszcze zapewniają działanie.
Najpopularniejsze klasy tolerancji w budowie maszyn to IT6 i IT7 dla pasowań (otwory H7, wałki g6, h6, k6), IT8-IT9 dla mniej odpowiedzialnych połączeń i IT11-IT12 dla rozmiarów, które tylko muszą się zmieścić. Toczenie wykańczające osiąga zwykle IT7-IT8, rozwiercanie IT7, a szlifowanie IT5-IT6. Najpopularniejsze klasy tolerancji pokrywają się więc z tym, co tanio daje typowa obróbka.
Dobranie klasy tolerancji to też kompromis z kosztem: każda klasa w dół oznacza mniej więcej o 40% węższe pole i często dodatkową operację. Przy dobraniu klasy tolerancji warto więc zostawić najluźniejsze możliwe tolerancje na wszystkich rozmiarach, które nie pracują w pasowaniu. Dla każdego elementu klasa tolerancji powinna wynikać z jego zadania w złożeniu.
Tolerancje dla otworów i tolerancje dla wałków w pasowaniach
Tolerancje dla otworów i wałków dobiera się parami, bo o działaniu połączenia decyduje różnica ich rozmiarów. W systemie otworu podstawowego otwór ma zawsze literę H, a dobrany wymiar połączenia zapisuje się jako ułamek, np. Ø25 H7/g6: otwór nad kreską, wałek pod kreską. Z granic obu części wynika luz albo wcisk, czyli rodzaj pasowania, który decyduje o montażu i pracy połączenia.
Pasowanie luźne zawsze daje luz, pasowanie ciasne zawsze wcisk, a pasowanie przejściowe może dać jedno albo drugie, zależnie od rzeczywistych rozmiarów. W przypadku otworów H7 o rodzaju pasowania decyduje sam wałek: g6 daje luz, k6 pasowanie przejściowe, a p6 wcisk. Pasowanie wtłaczane to dawna polska nazwa pasowań ciasnych z literami p, r i s, w których części składa się na prasie albo po podgrzaniu. Dokładny opis rodzajów i tabelę luzów znajdziesz w artykule o pasowaniach.
Tolerancja wału i dobieranie tolerancji wałka
Tolerancja wału zależy od tego, co na nim pracuje: łożysko, koło zębate na wpuście, uszczelnienie czy tuleja ślizgowa. Dobieranie tolerancji wałka zaczyna się od wybranego pasowania, a dopiero potem od możliwości obróbki. Pod koło zębate z wpustem typowa jest klasa k6, pod tuleję ślizgową f7, a pod pierścień uszczelniający h11.
Pasowania wału z kilkoma częściami jednocześnie sprawiają, że na jednym wałku spotyka się kilka klas na różnych czopach. Dokładność wymiaru wałka w miejscu pod łożysko jest zwykle najwyższa, a czopy pod piasty mogą mieć klasę gorszą o jeden stopień. Dobieranie tolerancji wałka zawsze sprawdza się też pod kątem tego, czy szlifierka albo tokarka w zakładzie utrzyma te pasowania wału w serii, a nie tylko na pierwszej sztuce. Przy doborze klasy warto też pamiętać o rozszerzalności cieplnej, bo tabele dotyczą 20°C.
Otwór podstawowy i system stałego otworu
To otwór H, którego dolna granica pokrywa się z nominałem. W systemie otworu podstawowego wszystkie otwory mają odchyłkę H, a pasowania uzyskuje się, zmieniając wałek. W systemie tolerancji ISO to standard w budowie maszyn, bo otwór H7 wykonuje się rozwiertakiem o stałej średnicy i sprawdza jednym sprawdzianem.
W systemie wałka podstawowego jest odwrotnie: wałek ma klasę h, a pasowanie zmienia się literą otworu. System wałka podstawowego stosuje się przy wałkach z prętów ciągnionych h9, przy kilku częściach na jednym gładkim wałku i przy oprawach łożysk. Wybór systemu pasowania należy do konstruktora: przyjmując zasadę pasowania według stałego otworu, zakład potrzebuje mniej narzędzi i sprawdzianów, a przyjmując zasadę pasowania według stałego wałka, musi mieć rozwiertak dla każdej litery otworu. Dlatego wybór systemu pasowania prawie zawsze wypada na system otworu podstawowego, a tolerancja średnicy otworu H7 jest w zakładzie najczęściej spotykaną klasą.
Wymiar połączenia wciskowego liczy się tak samo jak luz, tylko wynik jest ujemny. Dla Ø25 H7/p6 wcisk minimalny to 1 µm, a maksymalny 35 µm. Ten wymiar połączenia wciskowego decyduje o sile wtłaczania i o tym, czy połączenie przeniesie moment bez wpustu. Dobrany wymiar połączenia z wciskiem sprawdza się zawsze dla obu skrajnych przypadków.
Ogólne tolerancje ISO 2768 i tolerowane wymiary bez symbolu
Ogólne tolerancje dotyczą rozmiarów, przy których rysunek nie podaje odchyłek. Norma ISO 2768 w części pierwszej ustala je w czterech klasach tolerancji ogólnych: f (dokładna), m (średnia), c (zgrubna) i v (bardzo zgrubna). Wybraną klasę wpisuje się raz w tabliczce rysunkowej, np. ISO 2768-m, i od tej chwili obowiązuje ona wszystkie tolerowane wymiary bez własnego oznaczenia.
| Długość [mm] | f | m | c | v |
|---|---|---|---|---|
| 0,5 do 3 | ±0,05 | ±0,1 | ±0,2 | - |
| powyżej 3 do 6 | ±0,05 | ±0,1 | ±0,3 | ±0,5 |
| powyżej 6 do 30 | ±0,1 | ±0,2 | ±0,5 | ±1 |
| powyżej 30 do 120 | ±0,15 | ±0,3 | ±0,8 | ±1,5 |
| powyżej 120 do 400 | ±0,2 | ±0,5 | ±1,2 | ±2,5 |
| powyżej 400 do 1000 | ±0,3 | ±0,8 | ±2 | ±4 |
| powyżej 1000 do 2000 | ±0,5 | ±1,2 | ±3 | ±6 |
| powyżej 2000 do 4000 | - | ±2 | ±4 | ±8 |
Klasy tolerancji ogólnych są symetryczne, więc rozmiar może odchylić się na obie strony wymiaru. Tolerancja wymiarów długości 50 mm w klasie m to ±0,3 mm. System tolerancji ISO dla wymiarów swobodnych jest więc tak samo prosty jak dla pasowań. Klasa m jest najczęstsza w obróbce skrawaniem, klasa c w spawaniu i obróbce blach. Obowiązują dla rozmiarów liniowych, promieni, fazek i kątów, ale nie dla rozmiarów z własną odchyłką ani pomocniczych w nawiasach.
Ogólne tolerancje to po prostu najluźniejsze możliwe tolerancje akceptowane przez konstruktora, więc tańszej obróbki od nich nie ma. W warsztatach mówi się na nie potocznie tolerancja warsztatowa.
Tolerancje geometryczne według ISO 1101
Tolerancje geometryczne ograniczają kształt, kierunek, położenie i bicie powierzchni, czyli to, czego nie opisuje sam rozmiar. Wałek może mieć średnicę w klasie h6 na całej długości, a mimo to być stożkowy albo krzywy. Tolerancje geometryczne zapisuje się w ramce według normy ISO 1101, z symbolem, wartością i bazami.
Tolerancje geometryczne dzielą się na cztery grupy. Tolerancje kształtu to prostoliniowość, płaskość, okrągłość i walcowość. Tolerancje kierunku to równoległość, prostopadłość i nachylenie. Tolerancje położenia to pozycja, współosiowość i symetria, a tolerancje bicia to bicie promieniowe, osiowe i całkowite. Elementy walcowe: tolerancja walcowości i bicia promieniowego to najczęstszy zapis przy czopach pod łożyska.
Według zasady niezależności z ISO 8015 rozmiar i tolerancje geometryczne obowiązują osobno. Kto chce, by średnica wałka ograniczała też jego kształt, dopisuje wymaganie powłoki, symbol E w kółku. Większe tolerancje geometryczne niż wynikające z rozmiaru są dopuszczalne i często stosowane na powierzchniach niepracujących. Gdy rysunek nie podaje ramek, obowiązują tolerancje geometryczne ogólne z ISO 2768-2 w klasach H, K lub L.
Większe tolerancje geometryczne to zwykle tańsza obróbka, bo mniej zamocowań i pomiarów. Większe tolerancje warto też zostawić tam, gdzie część i tak dopasowuje się przy montażu. Tolerancje powinny jednak zawsze wynikać z funkcji, a nie z przyzwyczajenia, a tolerancje powinny być sprawdzalne przyrządami, które zakład ma.
Kalkulator tolerancji wymiarów: jak obliczyć tolerancję krok po kroku
Kalkulator tolerancji wymiarów zamienia symbol ISO na odchyłki i granice bez szukania w tablicach. Podajesz średnicę, wybierasz otwór lub wałek, literę i klasę, a dostajesz obie odchyłki, wartość i oba wymiary graniczne. Ręcznie liczy się to w czterech krokach, opisanych niżej na przykładzie otworu Ø25 H7 i wałka Ø25 g6.
- Znajdź przedział, w którym leży średnica, np. Ø25 mm należy do przedziału powyżej 18 do 30 mm.
- Odczytaj z tablic tolerancję IT dla klasy, np. IT7 = 21 µm.
- Odczytaj odchyłkę podstawową litery: dla H dolna wynosi 0, więc górna to +21 µm, a tolerancja średnicy otworu to 21 µm.
- Dodaj odchyłki do nominału: wymiar graniczny dolny 25,000 mm, wymiar graniczny górny 25,021 mm.
Ten sam kalkulator tolerancji wymiarów policzy wałek Ø25 g6: od 24,980 do 24,993 mm. Najmniejszy wymiar otworu (25,000) minus największy wymiar wałka (24,993) daje luz minimalny 7 µm, a największy rozmiar otworu minus najmniejszy wymiar wałka luz maksymalny 41 µm. Darmowy kalkulator tolerancji liczy to dla dowolnej pary, z wartościami według ISO 286 i ISO 2768.
Kalkulator tolerancji wymiarów korzysta z tablic normy, a nie ze wzoru na jednostkę tolerancji, bo wzór daje różnice 1-2 µm w stosunku do zaokrąglonych wartości normowych. Różne wymiary odchyłek dla tej samej klasy wynikają z przedziałów: Ø18 h7 i Ø18,5 h7 leżą w różnych przedziałach, więc mają inne odchyłki tolerancji wymiarów. Dobry kalkulator tolerancji wymiarów pokazuje też tolerancję wymiaru otworu i tolerancję wymiaru wałka obok siebie, razem z luzem albo wciskiem.
Kalkulator tolerancji łożyskowych: wałek i oprawa pod łożysko
Kalkulator tolerancji łożyskowych musi uwzględnić, że łożysko ma własne tolerancje według ISO 492. Otwór pierścienia wewnętrznego łożyska w klasie normalnej ma pole tylko w minus: dla średnic powyżej 18 do 30 mm od 0 do -10 µm. Pierścień zewnętrzny też ma tolerancję w minus, dla średnic powyżej 50 do 80 mm od 0 do -13 µm.
Przykład: łożysko 6205 (otwór 25 mm) na wałku Ø25 k5. Wałek ma od 25,002 do 25,011 mm, a otwór łożyska od 24,990 do 25,000 mm. Wcisk wynosi więc od 2 do 21 µm, choć para H7/k6 w tabeli pasowań jest przejściowa. Dlatego dobranie klasy tolerancji pod łożysko robi się według katalogu producenta łożyska, najczęściej k5, k6 lub m5 dla wałka oraz H7 lub J7 dla oprawy.
Wymiarowanie tolerancji i oznaczenia tolerancji ISO na rysunku
Wymiarowanie tolerancji polega na dopisaniu do nominału informacji o dopuszczalnych odchyłkach. Normy rysunkowe ISO 14405-1 i ISO 129-1 dopuszczają trzy sposoby: symbol klasy (Ø25 H7), odchyłki liczbowe (Ø25 +0,021/0) albo obie granice (25,021/25,000). Każdy z nich znaczy to samo, ale symbol ISO jest najkrótszy i od razu mówi, jakim sprawdzianem skontrolować średnicę.
Oznaczenia tolerancji ISO to system oznaczeń tolerancji używany w całej Europie i większości świata, więc rysunek z H7 przeczyta każdy zakład. System tolerancji ISO, a w nim klasa tolerancji ISO dla każdej średnicy, opisują łącznie dwie części ISO 286: część 1 (zasady i wartości IT) i część 2 (tabele odchyłek). Klasa tolerancji ISO zapisana symbolem wystarcza, ale często dopisuje się w nawiasie odchyłki obok symbolu, np. Ø25 H7 (+0,021/0), żeby operator nie musiał sięgać do tablic. Odchyłki tolerancji wymiarów w nawiasie są wtedy tylko informacją pomocniczą, a gdy różnią się od tablic, odchyłki tolerancji wymiarów trzeba poprawić.
Wskazywanie tolerancji wymiarów dotyczy też kątów i długości. Oznaczenia tolerancji i ich określenia muszą być jednoznaczne: drugim elementem określenia tolerancji, obok wartości, jest informacja, do której powierzchni się odnosi. Tolerancja elementu dotyczy jednej powierzchni, a nie odległości między dwiema, więc rozstaw osi dwóch otworów lepiej opisać tolerancją pozycji niż dwiema odchyłkami.
Zmiana tolerancji na rysunku jest decyzją konstruktora. Zmiana tolerancji elementu, np. poluzowanie H7 do H8 na otworze, który nie pracuje w pasowaniu, potrafi usunąć z procesu rozwiercanie. Zmiana tolerancji wałka z h6 na h9 zamienia szlifowanie na toczenie. Każda zmiana tolerancji elementu wymaga jednak zgody autora dokumentacji.
Pomiar: przyrządy pomiarowe i wymiar rzeczywisty
Wymiar rzeczywisty to rozmiar zmierzony na gotowej części. Część jest dobra, gdy mieści się pomiędzy wymiarami granicznymi. Przyrządy pomiarowe dobiera się do wartości tolerancji: przyjęta w metrologii zasada mówi, że rozdzielczość przyrządu powinna wynosić ok. 1/10 tolerancji, a niepewność pomiaru nie powinna zjadać więcej niż kilkunastu procent pola.
Suwmiarka z działką 0,02 mm wystarczy do klasy m z ISO 2768, mikrometr z działką 0,01 mm lub 0,001 mm do klas IT7-IT8. W produkcji seryjnej otwory i wałki sprawdza się sprawdzianami: tłoczkowymi dla otworów i szczękowymi lub pierścieniowymi dla wałków. W przypadku otworów małych średnic i głębokich sprawdzian tłoczkowy jest często jedynym praktycznym przyrządem. Strona przechodnia sprawdzianu odpowiada granicy, przez którą część musi przejść, a nieprzechodnia drugiej granicy.
Tolerancje wymiarowe a koszt obróbki
Tolerancje wymiarowe są jednym z najmocniejszych czynników ceny części. Przejście z klasy IT11 do IT7 na tej samej średnicy zwykle dodaje operację wykańczającą, częstszy pomiar i więcej braków, a przejście do IT6 często wymaga szlifowania. Dlatego tolerancje wymiarowe ustala się tylko tam, gdzie wymaga ich funkcja części, a wymiary elementów, które nie pracują w pasowaniu, zostawia się w tolerancjach ogólnych.
Jak tolerancje wymiarowe przekładają się na czas i cenę, opisaliśmy w artykule tolerancje a cena obróbki CNC. W wycenie MetronQ tolerancje i chropowatość działają jako mnożniki czasu ustawiane przez zakład, a panel zakładu pokazuje, ile czasu i kosztu daje każda operacja na detalu.
Najczęstsze pytania o tolerancje wymiarów
Jak obliczyć tolerancje wymiarów?
Tolerancja to różnica granic albo odchyłek: odchyłka górna minus odchyłka dolna. Dla Ø25 H7 odchyłki to +0,021 i 0 mm, więc tolerancja wynosi 0,021 mm, a średnica musi leżeć między 25,000 a 25,021 mm. Dla symboli ISO odchyłki odczytuje się z tablic ISO 286-2 albo z kalkulatora.
Jak dobrać klasę tolerancji do wymiaru?
Klasę tolerancji dobiera się do funkcji rozmiaru i metody obróbki. Średnice w pasowaniach dostają zwykle IT6-IT7, mniej odpowiedzialne połączenia IT8-IT9, a rozmiary swobodne klasę z ISO 2768. Zawsze warto wybrać najluźniejszą klasę, która zapewnia działanie, bo każda klasa w dół podnosi koszt obróbki.
Co to jest tolerancja warsztatowa?
Tolerancja warsztatowa to potoczne określenie tolerancji, gdy rysunek nie podaje odchyłek. Dziś opisuje ją norma ISO 2768 przez wpis klasy w tabliczce rysunkowej, np. ISO 2768-m. Gdy rysunek nie ma takiego wpisu, zakład powinien ustalić z klientem, jaką tolerancję przyjąć, zamiast zgadywać i ryzykować reklamację.
Jakie przyrządy pomiarowe do sprawdzania tolerancji?
Przyrządy pomiarowe dobiera się tak, by ich rozdzielczość wynosiła ok. 1/10 tolerancji. Do wymiarów swobodnych wystarczy suwmiarka, do klas IT7-IT8 mikrometr albo średnicówka, a w serii sprawdziany tłoczkowe i szczękowe. Najwęższe pola i tolerancje kształtu mierzy się na maszynie współrzędnościowej w kontrolowanej temperaturze.
Czy można zmienić tolerancję na rysunku?
Zmienić tolerancję może tylko autor dokumentacji albo osoba przez niego upoważniona. Zakład może zaproponować poluzowanie, gdy rozmiar nie pracuje w pasowaniu, bo to często obniża cenę o całą operację. Każda zmiana powinna trafić do rysunku jako nowa wersja, żeby kontrola jakości sprawdzała część według aktualnych wymagań.
Źródła
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.ISO 2768-1:1989, General tolerances - Part 1: Tolerances for linear and angular dimensions without individual tolerance indications
- 4.ISO 2768-2:1989, General tolerances - Part 2: Geometrical tolerances for features without individual tolerance indications
- 5.ISO 1101:2017, Geometrical tolerancing - Tolerances of form, orientation, location and run-out
- 6.ISO 8015:2011, Fundamentals - Concepts, principles and rules (independence principle)
- 7.ISO 14405-1:2016, Dimensional tolerancing - Part 1: Linear sizes
- 8.ISO 492:2014, Rolling bearings - Radial bearings - Geometrical product specifications (GPS) and tolerance values
- 9.T. Dobrzański, "Rysunek techniczny maszynowy", WNT (tolerancje i pasowania, oznaczenia na rysunku)
- 10.Poradnik Mechanika, WNT (tablice tolerancji i pasowań)
- 11.Z. Osiński (red.), "Podstawy konstrukcji maszyn", PWN (dobór tolerancji i pasowań)
- 12.SKF, "Łożyska toczne" - katalog ogólny (tolerancje łożysk, pasowania wałka i oprawy)
Przeczytaj też
Automatyczna wycena obróbki CNC
Cena z modelu 3D albo rysunku, według Twoich maszyn i stawek. Ty ją tylko zatwierdzasz. 14 dni za darmo, bez karty.
Załóż konto za darmo