Passungen Tabelle: ISO-Passungen und Arten
Eine Passung beschreibt, wie Bohrung und Welle mit gleichem Nennmaß nach dem Fügen zusammenwirken: mit Spiel, mit Übermaß oder je nach Istmaß mit beidem. Sie ergibt sich aus der Lage der beiden Toleranzfelder nach ISO 286. In diesem Beitrag finden Sie die Passungsarten, das System Einheitsbohrung, eine Passungen Tabelle mit Spiel und Übermaß sowie die Auswahl der Passung nach Funktion.
Passung: Definition, Spiel und Übermaß
Eine Passung legt fest, wie Bohrung und Welle mit gleichem Nennmaß zusammenarbeiten: ob die Welle sich frei dreht und verschiebt, ob sie spielfrei sitzt oder eingepresst werden muss. Angegeben wird sie als Paar von Toleranzklassen, zum Beispiel Ø25 H7/g6, mit der Bohrung im Zähler und der Welle im Nenner.
Über die Passungsart entscheidet der Unterschied zwischen den Grenzmaßen von Bohrung und Welle. Das Höchstspiel entsteht bei größter Bohrung und kleinster Welle, das Mindestspiel bei kleinster Bohrung und größter Welle:
dabei ist:
- , - Höchst- und Mindestspiel [µm],
- , - oberes und unteres Abmaß der Bohrung [µm],
- , - oberes und unteres Abmaß der Welle [µm].
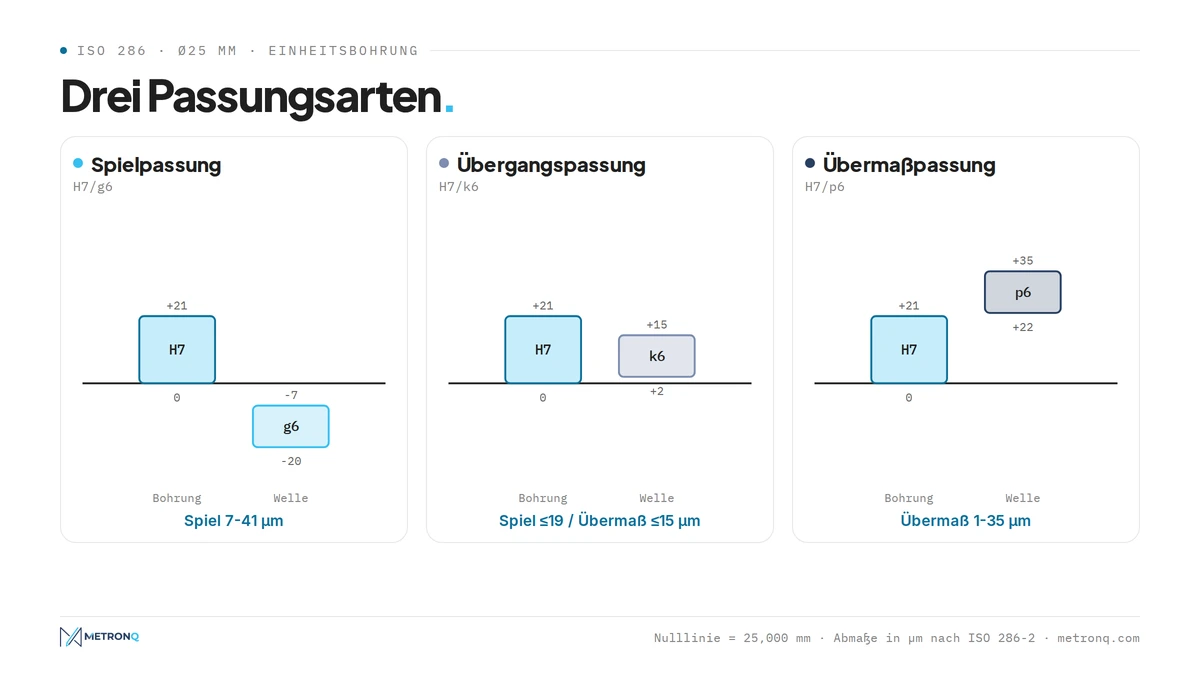
Ein negatives Ergebnis bedeutet Übermaß. Bei Ø25 H7/g6 hat die Bohrung die Abmaße +21 und 0 µm, die Welle -7 und -20 µm, das Spiel liegt also zwischen 7 und 41 µm. Für jeden Durchmesser und jede Paarung berechnen Sie die Passung mit dem Passungsrechner.
Spielpassung, Übergangspassung und Presspassung
ISO 286 unterscheidet drei Passungsarten. Bei der Spielpassung gibt es immer Spiel, weil das Toleranzfeld der Bohrung vollständig über dem der Welle liegt. Bei der Übermaßpassung, umgangssprachlich Presspassung, gibt es immer Übermaß. Bei der Übergangspassung überlappen sich die Felder, sodass je nach Istmaß kleines Spiel oder kleines Übermaß entsteht.
Spielpassung: Laufsitz und Gleitsitz
Spielpassungen werden eingesetzt, wenn Teile sich gegeneinander drehen oder verschieben sollen. Im System Einheitsbohrung entstehen sie mit den Wellen a bis h: Je weiter der Buchstabe von h entfernt ist, desto größer das Spiel. Die klassischen Bezeichnungen lauten Laufsitz (H7/f7), enger Laufsitz (H7/g6) und Gleitsitz (H7/h6).
Der Gleitsitz H7/h6 hat ein Mindestspiel von null. Die Teile lassen sich von Hand fügen, aber ohne spürbares Spiel, deshalb ist er typisch für zentrierte und selten verschobene Teile wie Wechselräder, Pinolen oder Fräser auf Dornen. Für Drehbewegung unter Last eignen sich H7/g6 oder H7/f7 besser, weil sie Platz für den Schmierfilm lassen.
Übergangspassung
Übergangspassungen entstehen mit den Wellen js, j, k, m und n zur Bohrung H. Sie zentrieren genau, übertragen aber kein Drehmoment ohne Zusatzelement, deshalb hat ein Zahnrad mit H7/k6 auf der Welle meist eine Passfeder. Gefügt wird mit leichten Schlägen oder einer Presse, und die Verbindung lässt sich ohne Beschädigung lösen.
Klassisch heißen sie Schiebesitz (H7/j6), Haftsitz (H7/k6), Treibsitz (H7/m6) und Festsitz (H7/n6). Der Festsitz H7/n6 liegt schon nahe an der Übermaßpassung: Bei Ø25 bleibt höchstens 6 µm Spiel, das Übermaß erreicht bis zu 28 µm.
Übermaßpassung: Presspassung und Schrumpfpassung
Übermaßpassungen entstehen mit den Wellen p bis zc zur Bohrung H. Es gibt immer Übermaß, die Verbindung überträgt also Drehmoment und Axialkraft ohne Passfeder, und ihr Lösen beschädigt die Flächen meist. Klassisch heißen H7/r6 und H7/s6 Presssitz, H7/p6 ist ein leichter Presssitz.
Bei großem Übermaß, etwa H7/s6, wird geschrumpft: Die Bohrung wird erwärmt, zum Beispiel eine Radnabe auf 150-250°C, oder die Welle mit Trockeneis oder Flüssigstickstoff gekühlt. Die Presspassung H7/p6 lässt sich noch kalt mit einer Presse fügen, mit geschmierten Flächen.
Einheitsbohrung und Einheitswelle
Im System Einheitsbohrung haben alle Bohrungen das Grundabmaß H, und die Passungsart wird über die Welle gewählt. Im Maschinenbau ist das der Standard, weil eine Bohrung H7 mit einer Reibahle oder einem Ausdrehwerkzeug festen Maßes gefertigt und mit einer Lehre geprüft wird, während sich eine Welle leicht messen und auf jede Klasse drehen lässt.
So braucht ein Betrieb eine Reibahle Ø25 H7 und einen Grenzlehrdorn, und Spiel-, Übergangs- und Übermaßpassungen entstehen allein über das Wellenmaß. Im System Einheitswelle wäre für jede Passung eine andere Reibahle und eine andere Lehre nötig.
Die Einheitswelle (Welle h, Bohrungen mit verschiedenen Buchstaben) lohnt sich in drei Fällen: wenn mehrere Teile mit verschiedenen Passungen auf einer glatten Welle sitzen, wenn die Welle gezogenes Stabmaterial in h9 oder h11 ist und nicht bearbeitet wird, und bei Außenringen von Wälzlagern, deren Maß der Hersteller vorgibt.
Gleichwertige Passungen: H7/p6 und P7/h6
Passungen mit gleichem Buchstaben auf vertauschten Seiten sind gleichwertig: H7/p6 ergibt dieselben Spiele und Übermaße wie P7/h6. Die Norm erreicht das mit dem Zuschlag , der bei Bohrungen K, M, N und P bis ZC in den feinen Graden addiert wird. Details zu diesem Zuschlag und zum Aufbau der Grade stehen im Beitrag zu den IT-Toleranzgraden.
Passungen Tabelle: ISO-Passungen für Ø25
Die Passungen Tabelle zeigt die gängigsten Paarungen im System Einheitsbohrung für den Durchmesser 25 mm, also für den ganzen Nennmaßbereich über 18 bis 30 mm nach ISO 286-2. Sie enthält die Abmaße von Bohrung und Welle, das resultierende Spiel oder Übermaß, die Passungsart, die klassische Bezeichnung und typische Anwendungen.
| Passung | Bohrung [µm] | Welle [µm] | Spiel / Übermaß [µm] | Passungsart | Klassische Bezeichnung | Typische Anwendung |
|---|---|---|---|---|---|---|
| H7/f7 | +21 / 0 | -20 / -41 | Spiel 20-62 | Spielpassung | Laufsitz | Gleitlager, Wellen in zwei Lagern |
| H7/g6 | +21 / 0 | -7 / -20 | Spiel 7-41 | Spielpassung | enger Laufsitz | Schieberäder, Führungen, Spindellager |
| H7/h6 | +21 / 0 | 0 / -13 | Spiel 0-34 | Spielpassung | Gleitsitz | Wechselräder, Pinolen, Fräser auf Dornen |
| H7/k6 | +21 / 0 | +15 / +2 | Spiel bis 19 / Übermaß bis 15 | Übergangspassung | Haftsitz | Zahnräder, Kupplungen, Riemenscheiben mit Passfeder |
| H7/n6 | +21 / 0 | +28 / +15 | Spiel bis 6 / Übermaß bis 28 | Übergangspassung | Festsitz | Lagerbuchsen, Radkränze, Zahnräder |
| H7/p6 | +21 / 0 | +35 / +22 | Übermaß 1-35 | Übermaßpassung | leichter Presssitz | eingepresste Buchsen, Zahnkränze |
| H7/s6 | +21 / 0 | +48 / +35 | Übermaß 14-48 | Übermaßpassung | Presssitz | Drehmoment ohne Passfeder, Schrumpfverbindungen |
Die klassischen Bezeichnungen stammen aus älteren DIN-Normen (DIN 7157) und sind in der Literatur nicht ganz einheitlich, deshalb gilt auf der Zeichnung immer das ISO-Kurzzeichen. Die h7 Passung und jede andere Paarung für Ihren Durchmesser rechnet der Passungsrechner nach ISO 286 aus.
Passungstabelle für weitere Nennmaße
Spiel und Übermaß wachsen mit dem Nennmaß, weil der IT-Wert und die Grundabmaße mit dem Maß steigen. Unten die vier häufigsten Passungen für Bereiche von 3 bis 120 mm (in Mikrometern, die Werte gelten für den ganzen Bereich).
| Nennmaß [mm] | H7/g6 | H7/h6 | H7/k6 | H7/p6 |
|---|---|---|---|---|
| über 3 bis 6 | Spiel 4-24 | Spiel 0-20 | Spiel 11 / Übermaß 9 | Übermaß 0-20 |
| über 6 bis 10 | Spiel 5-29 | Spiel 0-24 | Spiel 14 / Übermaß 10 | Übermaß 0-24 |
| über 10 bis 18 | Spiel 6-35 | Spiel 0-29 | Spiel 17 / Übermaß 12 | Übermaß 0-29 |
| über 18 bis 30 | Spiel 7-41 | Spiel 0-34 | Spiel 19 / Übermaß 15 | Übermaß 1-35 |
| über 30 bis 50 | Spiel 9-50 | Spiel 0-41 | Spiel 23 / Übermaß 18 | Übermaß 1-42 |
| über 50 bis 80 | Spiel 10-59 | Spiel 0-49 | Spiel 28 / Übermaß 21 | Übermaß 2-51 |
| über 80 bis 120 | Spiel 12-69 | Spiel 0-57 | Spiel 32 / Übermaß 25 | Übermaß 2-59 |
H7 Passung nach Funktion der Verbindung wählen
Die Passung wird danach gewählt, was die Verbindung leisten soll: drehen, verschieben, nur genau zentrieren oder Drehmoment übertragen. Zuerst wählt man die Passungsart (Spiel, Übergang, Übermaß), dann die konkrete Paarung zur Bohrung H7, und den IT-Grad passt man an die geforderte Genauigkeit und die Fertigung an.
| Funktion der Verbindung | Typische Passung | Hinweise |
|---|---|---|
| Drehen mit großem Spiel, hohe Temperatur | H8/e8, H8/f7 | Lagerschalen, Gleitlager |
| genaues Drehen oder Verschieben | H7/g6 | Führungen, Schieber, Bolzen |
| Zentrieren mit Fügen von Hand | H7/h6 | Wechselräder, Zentrierbuchsen |
| genaues Zentrieren, Moment über Passfeder | H7/k6, H7/n6 | Zahnräder, Kupplungen, Riemenscheiben |
| dauerhafter Sitz, Fügen mit Presse | H7/p6, H7/r6 | Buchsen, Stifte, Radkränze |
| Drehmoment ohne Passfeder | H7/s6, H7/u6 | Schrumpfverbindungen |
Passung für Wälzlager
Die Passung für ein Wälzlager wählt man nach dem Katalog des Herstellers, weil sie von Richtung und Höhe der Last abhängt. Bei drehender Welle und stehendem Gehäuse sitzt der Innenring fest, meist auf einer Welle k5, k6 oder m6, der Außenring lockerer in einem Gehäuse H7 oder J7.
Die Lagerringe haben eigene, enge Fertigungstoleranzen, daher ergeben dieselben Buchstaben am Lager andere Spiele als in der ISO-Passungstabelle. Ein Wellenzapfen k6 für das Lager 6205 (Ø25) ergibt deshalb immer Übermaß und keine Übergangspassung wie die Paarung H7/k6. Die Empfehlungen von SKF und Schaeffler nennen die Passung für Durchmesser und Last.
Temperatur, Werkstoff und Rauheit
Spiel und Übermaß aus der Tabelle gelten bei 20°C und für Stahlteile. Eine Aluminiumnabe auf einer Stahlwelle verliert bei Erwärmung Übermaß, weil sich Aluminium fast doppelt so stark ausdehnt wie Stahl. Bei Übermaßpassungen zählt auch die Rauheit: Die Rauheitsspitzen werden beim Fügen eingeebnet, das wirksame Übermaß ist also kleiner als berechnet.
Deshalb wird bei Presspassungen für die Fügeflächen meist oder besser vorgegeben. Wie man Rauheitsangaben auf der Zeichnung liest, erklärt der Beitrag zur Oberflächenrauheit.
Passung und Bearbeitungskosten
Eine engere Passung bedeutet einen feineren IT-Grad, und ein feinerer Grad bedeutet längeres Schlichten und genauere Prüfung. Eine Bohrung H7 verlangt meist Reiben oder Feinausdrehen, eine Welle h6 Schleifen oder sehr sorgfältiges Drehen. Jede solche Fläche bringt eine Operation, ein Werkzeug und Messzeit mit sich.
Die Bohrung H7 entsteht in der Praxis durch Bohren und Reiben oder durch Ausdrehen, der Lagersitz durch Schleifen oder Feindrehen, wie im Beitrag zur Endbearbeitung beschrieben. Welchen IT-Grad eine bestimmte Maschine ohne Zusatzoperation hält, hängt von ihrem Zustand und ihrer Kalibrierung ab, deshalb pflegt der Betrieb in MetronQ seinen Maschinenpark und die Kalibrierung.
Eine Passung ohne Funktion auf der Zeichnung, etwa H7 an Durchgangsbohrungen für Schrauben, verteuert das Teil ohne jeden Nutzen. Welche Toleranzen man gefahrlos lockern kann, zeigt der Beitrag Toleranzen und Bearbeitungskosten.
Häufige Fragen zu Passungen
Was bedeutet die Passung H7/g6?
H7/g6 ist eine Spielpassung im System Einheitsbohrung: Bohrung in der Klasse H7 und Welle in der Klasse g6. Bei 25 mm Durchmesser liegt das Spiel zwischen 7 und 41 µm. Klassisch heißt sie enger Laufsitz und wird für genaue Führungen, Bolzen und Schieber eingesetzt, die sich ohne spürbares Spiel bewegen sollen.
Welche Passung für ein Wälzlager?
Bei drehender Welle sitzt der Innenring meist auf einer Welle k5, k6 oder m6, der Außenring in einem Gehäuse H7 oder J7. Die genaue Wahl hängt von Last und Durchmesser ab, deshalb lohnt sich immer ein Blick in die Passungstabelle im Katalog des Lagerherstellers, etwa von SKF oder Schaeffler.
Was ist der Unterschied zwischen Spielpassung und Gleitsitz?
Der Gleitsitz ist ein Sonderfall der Spielpassung mit einem Mindestspiel von null, zum Beispiel H7/h6. Die Teile werden von Hand gefügt, aber ohne spürbares Spiel. Andere Spielpassungen wie H7/g6 oder H7/f7 lassen immer Spiel, das für freies Drehen und den Schmierfilm gebraucht wird.
Was ist eine Presspassung?
Eine Presspassung ist eine Übermaßpassung, bei der die Welle immer größer ist als die Bohrung, sodass nach dem Fügen Übermaß entsteht. Die Verbindung überträgt Drehmoment und Axialkraft ohne Passfeder. Beispiele sind H7/p6, gefügt mit einer Presse, und H7/s6, gefügt durch Schrumpfen mit erwärmter Bohrung oder gekühlter Welle.
Wann verwendet man das System Einheitswelle?
Die Einheitswelle verwendet man, wenn mehrere Teile mit verschiedenen Passungen auf einer glatten Welle sitzen, wenn die Welle unbearbeitetes gezogenes Stabmaterial in einer h-Toleranz ist, und bei Außenringen von Wälzlagern. In allen anderen Fällen ist die Einheitsbohrung mit Bohrungen H günstiger.
Wie berechnet man Spiel und Übermaß einer Passung?
Das Höchstspiel ist das obere Abmaß der Bohrung minus das untere Abmaß der Welle, das Mindestspiel das untere Abmaß der Bohrung minus das obere Abmaß der Welle. Ein negatives Ergebnis bedeutet Übermaß. Zwei positive Werte ergeben eine Spielpassung, zwei negative eine Übermaßpassung, verschiedene Vorzeichen eine Übergangspassung.
Quellen
- 1.ISO 286-1:2010, Geometrical product specifications (GPS) - ISO code system for tolerances on linear sizes - Part 1: Basis of tolerances, deviations and fits
- 2.ISO 286-2:2010, Part 2: Tables of standard tolerance classes and limit deviations for holes and shafts
- 3.DIN 7157 (Passungsauswahl, zurückgezogen)
- 4.Tabellenbuch Metall, Europa-Lehrmittel (ISO-Passungen, Anwendungsbeispiele)
- 5.SKF, "Wälzlager" - Hauptkatalog (Passungen für Welle und Gehäuse)
- 6.Z. Osiński (Hrsg.), "Podstawy konstrukcji maszyn", PWN
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen