IT-Toleranzgrade: So funktioniert ISO 286
Der IT-Toleranzgrad legt fest, wie breit das Toleranzfeld eines Maßes ist: Je kleiner die Zahl, desto enger das Feld und desto genauer die Bearbeitung. Das ISO-System nach ISO 286 kennt 20 Grundtoleranzgrade von IT01 bis IT18, und der Toleranzwert jedes Grades wächst mit dem Nennmaß. In diesem Beitrag erklären wir, woher die IT-Werte kommen, wie der Grad mit der Lage des Toleranzfeldes zusammenspielt, wie man ihn nach der Funktion des Teils wählt und welchen Grad ein Bearbeitungsverfahren erreicht.
IT-Toleranzgrade: was sie sind und wie ISO 286 funktioniert
Ein IT-Toleranzgrad (International Tolerance grade) ist die Breite des Toleranzfeldes, ausgedrückt durch eine Zahl. ISO 286-1 definiert 20 Grundtoleranzgrade: IT01, IT0 und IT1 bis IT18. Bei gleichem Nennmaß ist jeder Grad breiter als der vorherige, und derselbe Grad ergibt bei größerem Durchmesser eine größere Toleranz, weil die erreichbare Genauigkeit mit dem Maß sinkt.
Der IT-Grad sagt nicht, wo das Toleranzfeld liegt, sondern nur, wie breit es ist. Die Lage zum Nennmaß legt ein Buchstabe fest, das Grundabmaß, das weiter unten beschrieben wird. Erst Buchstabe und Zahl zusammen, etwa H7 oder g6, bilden eine vollständige Toleranzklasse im Sinne der Norm.
Dieselbe Logik gilt für Bohrungen und Wellen, und die IT-Werte sind für beide gleich: IT7 bei Ø25 beträgt immer 21 µm, egal ob Bohrung H7, Welle h7 oder Welle k7.
Toleranz, Abmaße und Grenzmaße
Die Toleranz ist die Differenz zwischen Höchst- und Mindestmaß und zugleich die Differenz zwischen oberem und unterem Abmaß:
dabei ist:
- - Toleranz [µm],
- , - oberes und unteres Abmaß der Bohrung [µm] (bei der Welle und ).
Das Nennmaß ist der Wert auf der Zeichnung, auf den sich die Abmaße beziehen. Das Höchstmaß ergibt sich aus Nennmaß plus oberem Abmaß, das Mindestmaß aus Nennmaß plus unterem Abmaß. Eine Bohrung Ø25 H7 hat die Abmaße +21 und 0 µm, sie ist also gut, wenn sie zwischen 25,000 und 25,021 mm misst.
Woher die IT-Werte kommen: der Toleranzfaktor
Die IT-Werte von IT5 bis IT18 werden aus dem Toleranzfaktor abgeleitet, der mit der dritten Wurzel des Nennmaßes wächst. Jeder Grad ist ein Vielfaches dieses Faktors: IT6 sind 10 Einheiten, IT7 16, IT8 25, IT9 40, IT10 64 und IT11 100. Alle fünf Grade wächst die Toleranz um den Faktor zehn.
Der Toleranzfaktor für Nennmaße bis 500 mm:
dabei ist:
- - Toleranzfaktor [µm],
- - geometrisches Mittel der Bereichsgrenzen [mm], z. B. für den Bereich 18-30 mm.
Für den Bereich 18-30 mm beträgt das geometrische Mittel 23,24 mm, der Toleranzfaktor 1,307 µm und IT7 = 16 · 1,307 = 20,9 µm. Die Norm rundet auf 21 µm. Für den Bereich 400-500 mm ergibt die Formel 62,2 µm, die Tabelle 63 µm. Wegen dieser Unterschiede gelten auf der Zeichnung und in der Prüfung ausschließlich die Tabellenwerte der ISO 286-1, nicht das Ergebnis der Formel.
Tabelle der Werte IT5-IT11
In der Zerspanung werden am häufigsten die Grade IT5-IT11 genutzt. Unten stehen ihre Werte in Mikrometern für Nennmaßbereiche bis 500 mm nach ISO 286-1. Die Bereichsgrenzen lesen sich als "über ... bis ...", Ø30 gehört also zum Bereich 18-30 und Ø30,01 bereits zu 30-50.
| Nennmaß [mm] | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 |
|---|---|---|---|---|---|---|---|
| bis 3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 |
| über 3 bis 6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 |
| über 6 bis 10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 |
| über 10 bis 18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 |
| über 18 bis 30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 |
| über 30 bis 50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 |
| über 50 bis 80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 |
| über 80 bis 120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 |
| über 120 bis 180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 |
| über 180 bis 250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 |
| über 250 bis 315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 |
| über 315 bis 400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 |
| über 400 bis 500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 |
Die Abmaße für einen bestimmten Durchmesser und eine Toleranzklasse samt Grenzmaßen berechnen Sie mit dem Passungsrechner nach ISO 286.
Grundabmaße: die Lage des Toleranzfeldes
Das Grundabmaß ist dasjenige der beiden Abmaße, das näher an der Nulllinie liegt, und es legt die Lage des Toleranzfeldes fest. Es wird mit einem Buchstaben bezeichnet: groß für Bohrungen (A-ZC), klein für Wellen (a-zc). Das zweite Abmaß ergibt sich durch Addieren oder Subtrahieren des IT-Werts.
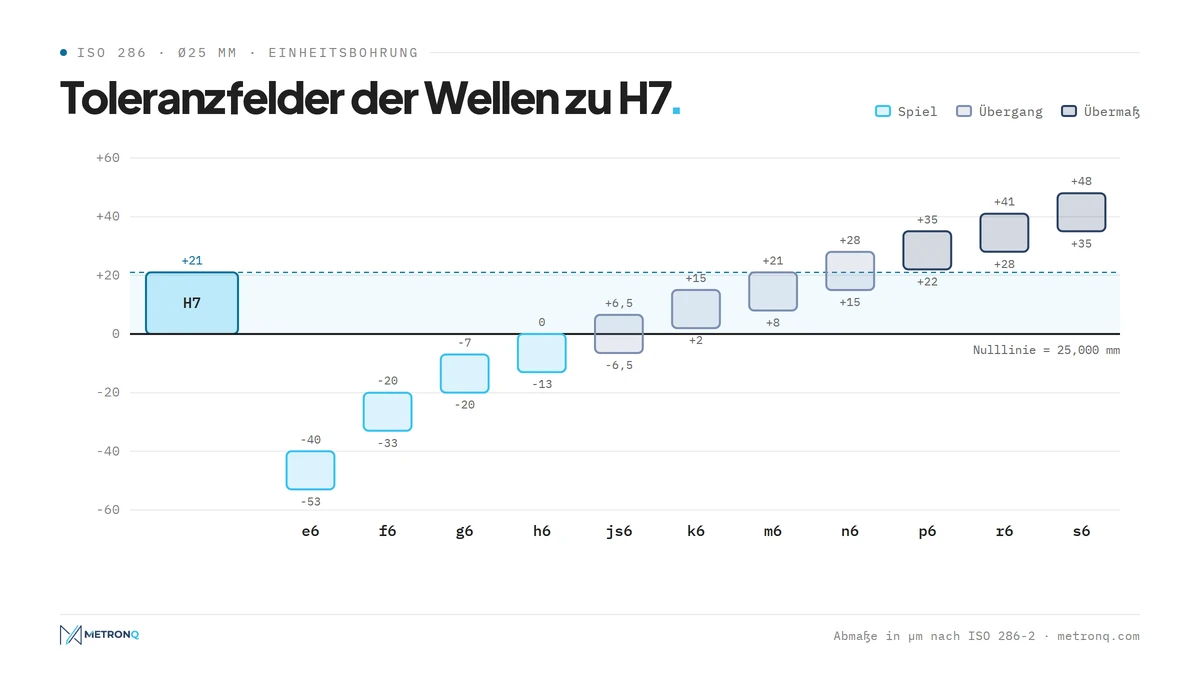
Die Buchstaben H und h haben das Grundabmaß null: Eine Bohrung H beginnt am Nennmaß und wächst nach oben, eine Welle h endet dort und geht nach unten. Wellen a bis g sind kleiner als das Nennmaß und ergeben mit einer Bohrung H Spiel. Wellen k bis zc liegen über der Nulllinie und ergeben Übermaß, umso mehr, je weiter hinten der Buchstabe steht. js und JS liegen symmetrisch: plus/minus halber IT-Wert.
Bohrungen spiegeln die Wellen mit gleichem Buchstaben, mit einer Ausnahme: Bei Bohrungen K, M, N bis IT8 und P bis ZC bis IT7 addiert die Norm einen Zuschlag , gleich der Differenz zwischen dem Grad und dem nächstniedrigeren Grad. So haben Passungen im System Einheitswelle dieselben Spiele und Übermaße wie im System Einheitsbohrung. Dieser Zuschlag ist ein häufiger Fehler in selbst erstellten Tabellen.
Wie man den IT-Grad nach der Funktion wählt
Der IT-Grad wird danach gewählt, was eine Fläche in der Baugruppe tut, nicht danach, was die Maschine kann. Flächen, die mit Lagern und Buchsen zusammenarbeiten, brauchen IT5-IT7, gewöhnliche Verbindungen IT8-IT11, und Freimaße liegen bei IT12 und gröber, meist über die Allgemeintoleranz geregelt.
| IT-Grade | Typische Anwendung |
|---|---|
| IT01-IT4 | Endmaße, Lehren, Teile von Messgeräten |
| IT5-IT6 | Wälzlagersitze, Präzisionsspindeln, Übermaßpassungen |
| IT7-IT8 | Gehäusebohrungen, Buchsen, Zahnräder auf Wellen, Gleitpassungen |
| IT9-IT11 | Passfedernuten, lose Verbindungen, Paarungsmaße geringer Genauigkeit |
| IT12-IT18 | Freimaße, Halbzeuge: Stangen, Schmiedeteile, Gussteile |
In der Praxis erhält die Bohrung meist einen um eine Stufe gröberen Grad als die Welle (H7/g6, H7/k6, H8/f7), weil eine Bohrung schwerer zu fertigen und zu messen ist. Für Maße ohne Funktion genügt die Allgemeintoleranz ISO 2768, zum Beispiel Klasse m. IT7 "zur Sicherheit" macht das Teil nicht besser, es ändert nur seine Fertigung.
IT-Grade und Bearbeitungsverfahren
Jedes Bearbeitungsverfahren hat einen Bereich von IT-Graden, den es wirtschaftlich erreicht, also ohne langsamere Prozesse, zusätzliche Schnitte oder Sondermaßnahmen an der Maschine. Bohren ergibt meist IT11-IT13, Schlichtdrehen und Schlichtfräsen IT8-IT9, Feindrehen und Reiben IT7, Schleifen IT5-IT6. Engere Grade verlangen Honen oder Läppen.
| Bearbeitungsverfahren | IT-Grade (Richtwert) |
|---|---|
| Schruppen (Drehen, Fräsen) | IT12-IT14 |
| Bohren | IT11-IT13 |
| Schlichtdrehen und Schlichtfräsen | IT8-IT9 |
| Reiben, Feinausdrehen, Feindrehen | IT7-IT8 |
| Schleifen | IT5-IT6 |
| Honen, Läppen | IT3-IT6 |
Das sind Richtwerte für typische Bedingungen. Eine steife Maschine, kurze Werkzeugauskragung und stabile Temperatur verschieben die Grenzen nach unten, dünne Wände und lange, schlanke Teile nach oben. Wie der IT-Grad sich in Bearbeitungsstufen vom Schruppen bis zum Schlichten übersetzt, beschreibt der Beitrag zu den Grundlagen der Zerspanung, die typische Abfolge für eine Welle mit h6-Zapfen der Fertigungsablauf einer Welle.
IT-Grade und Bearbeitungskosten
Jeder engere IT-Grad erhöht die Kosten eines Teils, weil er langsamere Schnittdaten, einen zusätzlichen Schlichtschnitt, oft eine eigene Operation und eine genauere Prüfung braucht. Der Schritt von IT9 auf IT7 an einer Bohrung bedeutet meist zusätzliches Reiben, von IT7 auf IT6 an einer Welle meist Schleifen statt Drehen.
Deshalb hängt eine Kalkulation nicht nur von der Geometrie ab, sondern auch von der Liste der eng tolerierten Flächen. Im Betriebspanel sieht der Arbeitsvorbereiter Zeit und Preis nach Operationen aufgeschlüsselt, sodass die Kosten jeder Toleranz aus dem Modell sofort sichtbar sind. Welche Toleranzen man gefahrlos lockern kann, zeigt der Beitrag Toleranzen und Bearbeitungskosten.
Wie man eine Toleranzklasse angibt und prüft
Eine Toleranzklasse steht auf der Zeichnung als Kurzzeichen am Maß, zum Beispiel Ø25 H7, als Zahlenwert Ø25 mit den Abmaßen +0,021 und 0, oder beides zugleich. Das Kurzzeichen ist kürzer und für den Arbeitsvorbereiter eindeutig, die Abmaße in Klammern erleichtern dem Bediener die Arbeit an der Maschine.
Für Passungen empfiehlt ISO 286-1 die Hüllbedingung, gekennzeichnet mit dem Buchstaben E im Kreis (ISO 14405-1), die auch Formfehler innerhalb der Maßtoleranz begrenzt. In der Serienprüfung werden Bohrungen und Wellen in IT6-IT8 mit Grenzlehren geprüft: Die Gutseite muss passen, die Ausschussseite nicht.
Das Messmittel sollte eine Messunsicherheit von höchstens etwa einem Zehntel der Toleranz haben. Für eine Welle Ø25 h6 mit 13 µm Toleranz ist ein Messschieber mit 0,02 mm Auflösung ungeeignet, nötig sind eine Bügelmessschraube oder eine Messuhr in einer Vorrichtung. Mehr zu Oberflächenmessungen im Beitrag zur Oberflächenrauheit.
Häufige Fragen zu IT-Toleranzgraden
Was bedeutet der Toleranzgrad IT7?
IT7 ist der siebte Grundtoleranzgrad nach ISO 286 und entspricht 16 Toleranzeinheiten. Bei 25 mm Durchmesser ergibt er ein 21 µm breites Feld, bei 100 mm 35 µm. Es ist der typische Grad für Passbohrungen (H7) und fein gedrehte Flächen, erreichbar durch Reiben, Feinausdrehen oder sorgfältiges Drehen.
Wie viele Toleranzgrade kennt ISO 286?
ISO 286-1 definiert 20 Grundtoleranzgrade: IT01, IT0 und IT1 bis IT18. Die Grade IT01-IT4 gelten für Lehren und Messgeräte, IT5-IT11 für Maschinenteile und Passungen, IT12-IT18 für Freimaße und Halbzeuge. In der Zerspanung sind die Grade IT5 bis IT11 mit Abstand am häufigsten.
Was ist der Unterschied zwischen IT-Grad und Grundabmaß?
Der IT-Grad legt die Breite des Toleranzfeldes fest, das Grundabmaß seine Lage zum Nennmaß. In H7 ist der Buchstabe H das Grundabmaß (unteres Abmaß gleich null) und die Zahl 7 der IT-Grad. Erst beides zusammen bestimmt die Grenzmaße einer Bohrung oder Welle eindeutig.
Warum wächst die Toleranz mit dem Durchmesser?
Weil Fertigung und Messung mit dem Maß schwieriger werden: Ein größeres Teil verformt sich thermisch stärker, und Fehler von Maschine und Messmittel summieren sich über einen längeren Weg. Der Toleranzfaktor wächst etwa mit der dritten Wurzel des Durchmessers, daher ist IT7 bei Ø100 nur rund 1,7-mal breiter als bei Ø25.
Welchen IT-Grad erreicht das CNC-Drehen?
Normales CNC-Schlichtdrehen erreicht IT8-IT9, Feindrehen mit Messung und Verschleißkorrektur IT7, auf steifen Maschinen sogar IT6. IT5 und enger erfordern meist Schleifen. Schruppdrehen ergibt IT12-IT14 und dient nur dazu, das Aufmaß vor dem Schlichten abzutragen, nie als letzte Operation einer tolerierten Fläche.
Wie prüfe ich die Abmaße für einen bestimmten Durchmesser?
Am schnellsten mit einem Passungsrechner: Nennmaß eingeben, Bohrung oder Welle, Buchstaben und IT-Grad wählen, und Sie erhalten oberes und unteres Abmaß sowie die Grenzmaße. Alternativ helfen die Tabellen der ISO 286-2. Die Rechnung mit der Formel des Toleranzfaktors liefert Fehler von 1-2 µm.
Quellen
- 1.ISO 286-1:2010, Geometrische Produktspezifikation (GPS) - ISO-Toleranzsystem für Längenmaße - Teil 1: Grundlagen für Toleranzen, Abmaße und Passungen
- 2.ISO 286-2:2010, Teil 2: Tabellen der Grundtoleranzgrade und Grenzabmaße für Bohrungen und Wellen
- 3.ISO 2768-1:1989, Allgemeintoleranzen - Toleranzen für Längen- und Winkelmaße
- 4.ISO 14405-1:2016, Geometrische Produktspezifikation (GPS) - Dimensionelle Tolerierung - Längenmaße
- 5.Z. Osiński (Hrsg.), "Podstawy konstrukcji maszyn", PWN (Toleranzen und Passungen)
- 6.M. Feld, "Technologia budowy maszyn", PWN (Bearbeitungsgenauigkeit nach Verfahren)
- 7.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (Genauigkeit beim Drehen und Ausdrehen)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen