Vorschub: pro Umdrehung, pro Zahn und pro Minute
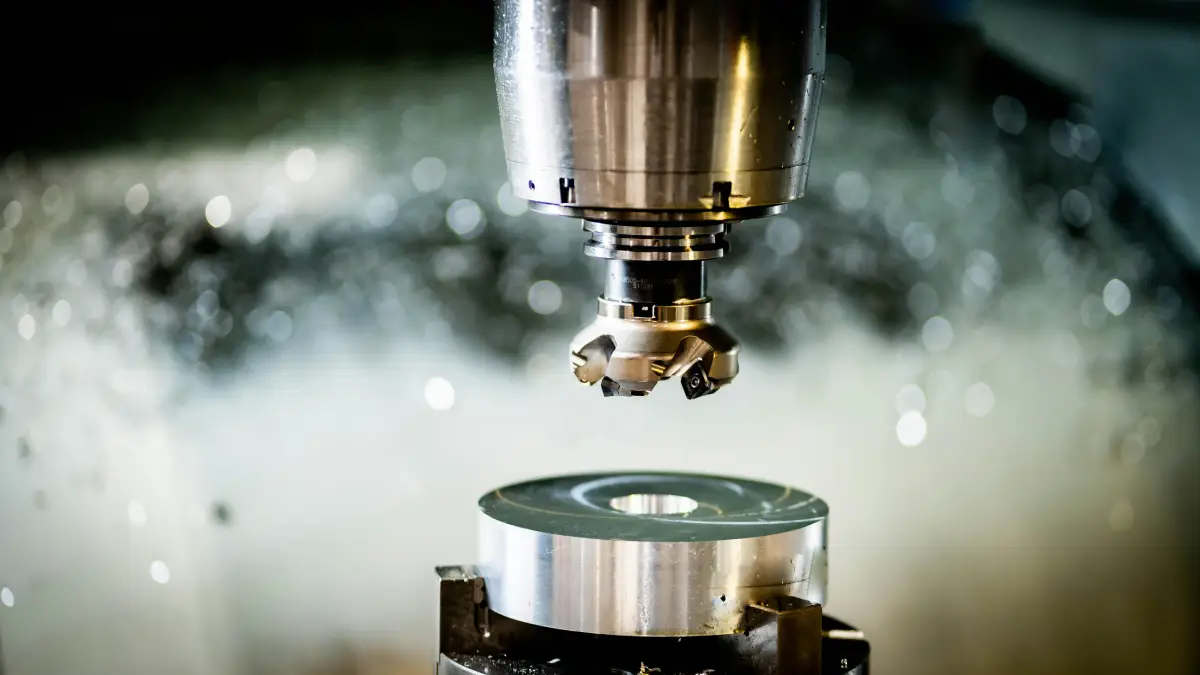
Ein Parameter, drei verschiedene Zahlen: 0,2 mm/U auf der Drehmaschine, 0,08 mm pro Zahn am Fräser und 900 mm/min in der F-Adresse des Programms. Alle drei heißen "Vorschub" - und genau deshalb ist der Vorschub der am häufigsten verwechselte Zerspanungsparameter. Dieser Leitfaden ordnet die Definitionen von , und Tischvorschub, zeigt die Umrechnung, erklärt, was der Vorschub mit Spanungsdicke, Kräften und Oberfläche macht - und warum ein zu kleiner Vorschub Schneiden genauso zuverlässig ruiniert wie ein zu großer.
Was der Vorschub in der Zerspanung bedeutet
In der Zerspanung beschreibt der Vorschub, wie schnell das Werkzeug in immer neue Materialschichten eindringt - im Unterschied zur Schnittgeschwindigkeit, die angibt, wie schnell die Schneide ÜBER das Material fährt. Diese Unterscheidung ist das Herz des gesamten Zerspanprozesses: Die Geschwindigkeit bestimmt Temperatur und Verschleiß der Schneide, der Vorschub bestimmt Spanungsdicke, Kräfte und das, was auf der Oberfläche zurückbleibt.
Die Wahl der richtigen Schnittgeschwindigkeit behandeln wir im eigenen Leitfaden zur Schnittgeschwindigkeit; hier gehört die volle Aufmerksamkeit dem Vorschub.
Formal ist der Vorschub der Weg des Werkzeugs relativ zum Werkstück pro Bezugseinheit - und genau die Wahl dieser Einheit erzeugt die drei in der Praxis üblichen Größen. Die erste bezieht den Weg auf eine Spindelumdrehung. Der Zahnvorschub bezieht ihn auf eine einzelne Schneide. Der Minutenvorschub (Tischvorschub) auf eine Minute Arbeit. Physikalisch beschreiben sie dasselbe Phänomen; sie unterscheiden sich darin, woran sie gekoppelt sind, und deshalb ist jede an anderer Stelle praktisch: an der Drehmaschine, bei der Wahl der Schneidenbelastung, im NC-Programm und bei der Zeitschätzung.
Warum ist das so wichtig? Weil das Verwechseln dieser drei Größen der kürzeste Weg zum gebrochenen Fräser ist - oder zum einstündigen Zyklus, der eine Viertelstunde dauern sollte. Der Zerspanprozess verzeiht vieles, aber keinen Tischvorschub an der Stelle, an der die Steuerung einen Umdrehungsvorschub erwartet.
Drei Vorschübe: fn, fz und Tischvorschub
Den Vorschub gibt es in drei Formen, die sich nur in der Bezugseinheit unterscheiden: ist der Weg pro Spindelumdrehung (mm/U), der Weg pro Schneide (mm) und der Weg pro Minute (mm/min). Drehzahl und Zahl der arbeitenden Schneiden verbinden sie, sodass sich jeder Wert in die beiden anderen umrechnen lässt.
Beginnen wir mit den formalen Definitionen und Einheiten - sie stiften die ganze Verwirrung:
| Größe | Symbol | Definition | Einsatz |
|---|---|---|---|
| Vorschub pro Umdrehung, (mm/U) | Weg pro 1 Spindelumdrehung | Drehen, Bohren | |
| Zahnvorschub, (mm) | Weg pro 1 Schneide | Fräsen - Schneidenbelastung | |
| Minutenvorschub / Tischvorschub, (mm/min) | Weg pro Minute | NC-Programme, Bearbeitungszeit |
Die Umrechnungen sind einfach und sollten sitzen. Der Tischvorschub ist , wobei die Drehzahl und die Zähnezahl ist (genauer: die effektive - dazu unten mehr). und verbindet . In die andere Richtung: . Wer dieses Dreieck im Kopf hat, rechnet jeden Katalog auf jede Steuerung um.
Praxisfalle Nr. 1: Fräserkataloge geben den Zahnvorschub an, das Programm erwartet den Tischvorschub - dazwischen stehen Drehzahl und Zähnezahl. Derselbe 12-mm-Fräser mit liefert bei 2 Schneiden und 4.000 U/min , bei 4 Schneiden - 1.280 mm/min. Falle Nr. 2: Beim Drehen gibt es gar kein , der Umdrehungsvorschub ist also zugleich der Vorschub "pro Schneide" - weshalb mancher Dreher ein Berufsleben lang nie mit in Berührung kommt.
Die F-Adresse: was wirklich im Programm steht
Die F-Adresse im NC-Code ist der Werkzeugvorschub - aber ihre Bedeutung hängt von der aktiven Wegbedingung ab. G94 (Fräsmaschinen) interpretiert F als Minutenwert in mm/min; G95 (Drehmaschinen) - als Umdrehungswert in mm/U. Daher der klassische Portierungsfehler: F200 auf der Fräsmaschine sind gemütliche 200 mm/min, F200 nach G95 hieße 200 mm pro Umdrehung - die Maschine verweigert natürlich oder bricht das Werkzeug bei der ersten Arbeitsbewegung. Die Wahl des Werkzeugvorschubs beginnt also banal: mit der Prüfung, in welchem Modus das Programm läuft.
Wissenswert ist auch, dass F die Bewegung des geführten Werkzeugpunkts beschreibt, nicht der Schneide. Bei geraden Bahnen ist das egal; bei der Kreisinterpolation wird daraus ein eigenes Thema, auf das wir beim Zirkularfräsen zurückkommen.
Werkzeugdrehzahl und Schnittgeschwindigkeit: woher n kommt
Der Minutenwert des Vorschubs existiert nicht ohne Drehzahl, und die Drehzahl des Werkzeugs folgt aus Schnittgeschwindigkeit und Durchmesser. Die Drehzahlberechnung ist eine einzige Umstellung: , wobei beim Fräsen und Bohren der Werkzeugdurchmesser ist und beim Drehen der Werkstückdurchmesser.
Die richtige Schnittgeschwindigkeit stammt aus dem Katalog für die Paarung Werkstoff-Schneidstoff, und die Wahl der Schnittgeschwindigkeit geht der Vorschubwahl immer voraus; Formeln, Zahlenbeispiele und Starttabellen haben wir im Leitfaden zur Berechnung der Schnittdaten gesammelt.
Zwei Dinge in dieser Gleichung sorgen gern für Überraschungen. Erstens ändert sich die Werkstückdrehzahl auf der Drehmaschine mit jedem Schnitt, weil der Werkstückdurchmesser schrumpft und die Drehzahl nachziehen muss - deshalb haben Steuerungen die konstante Schnittgeschwindigkeit (G96), die die Drehzahl im Flug korrigiert. Zweitens liegt die tatsächliche Schnittgeschwindigkeit bei kleinen Durchmessern oft unter der programmierten, weil die Drehzahlberechnung über das Maschinenmaximum hinausschießt - die Spindeldrehzahl hat eine harte Grenze: Ein 3-mm-Fräser "will" bei über 21.000 U/min. Die Maschine dreht, so schnell sie kann, die reale Schnittgeschwindigkeit sinkt - und muss dann aus der realen Drehzahl neu gerechnet werden, nicht aus der Katalogdrehzahl. Das ist der häufigste Fall, in dem eine Korrektur der Schnittgeschwindigkeit eine Vorschubkorrektur nach sich zieht.
Die dritte Überraschung sind die Einheiten. Schnittgeschwindigkeit in m/min und Vorschub in mm/min unterscheiden sich um den Faktor tausend - wer die Schnittgeschwindigkeit in mm/min statt m/min einträgt, bekommt tausendfach zu niedrige Drehzahlen. Klingt absurd, aber jeder Technologe hat ein Programm nach diesem Fehler gesehen: Das Werkzeug reibt, kein Span kommt, die bearbeitete Fläche glänzt von der Kaltverfestigung. Der Eintrag "Schnittgeschwindigkeit mm/min" in einer Unterlage ist immer ein Tippfehler - korrekt ist m/min, und nur das gehört in die Formel. Derselbe Reflex hilft beim CAM-Import: Zeigt die Tabelle die Schnittgeschwindigkeit in mm/min, gehört die Spalte korrigiert, nicht die Maschine.
Schnittdatenwahl beim Drehen
Beim Drehen spielt der Vorschub die erste Geige, weil er die Oberfläche direkt formt. Empfohlene Bearbeitungswerte für das Drehen von Kohlenstoffstahl mit einer Platte mit 0,8 mm Eckenradius sind grob: Schruppen bei 2-5 mm Schnitttiefe, Schlichten bei 0,3-1 mm Tiefe. Schnittwerte liest man immer paarweise: Vorschub mit Eckenradius, Tiefe mit Schneidenlänge.
Drehparameter: fn, ap und Hauptzeit
Die Drehparameter verbindet eine der praktischsten Beziehungen der Fertigungstechnik: Die Hauptzeit beim Drehen ist , wobei der Werkzeugweg ist. Die Verdopplung des Vorschubs halbiert die Zeit - keine andere Änderung liefert so billigen Gewinn, sofern die Qualität sie zulässt. Die Schnitttiefe, in mm je Seite gemessen, entscheidet ihrerseits über die Zahl der Schnitte - in Katalogen heißt sie (mm). Ein Aufmaß von 6 mm lässt sich in zwei Schnitten zu 3 mm oder vier zu 1,5 mm abtragen, und die Bearbeitungszeit unterscheidet sich um den Faktor zwei.
Die Grenzen setzen drei Phänomene. Nach oben begrenzen Plattenfestigkeit und Rauheit den Vorschub; die Schnitttiefe stapelt mm für mm Kräfte auf, bis Leistung und Steifigkeit erschöpft sind. Nach unten wird es interessanter: Ein zu kleiner Vorschub lässt die Schneide aufhören zu schneiden und anfangen zu quetschen. Die Katalog-Faustregel: Der Drehvorschub nicht kleiner als der halbe Verrundungsradius der Schneidkante, und beim Schlichten über 0,05 mm/U. Auch die Plattengeometrie stellt Bedingungen - die Geometrie der Wendeschneidplatte, nicht der Wunsch des Technologen, definiert das Vorschubfenster: Der Spanbrecher hat sein eigenes Fenster aus Vorschüben und Tiefen, außerhalb dessen der Span nicht mehr bricht - ein ums Werkstück gewickeltes Band ist fast immer das Zeichen, dass unter das Spanbrecherfenster gefallen ist. Kinematik und Werkzeuge des Drehens vertiefen wir im Leitfaden zum Längsdrehen.
Tischvorschub beim Fräsen: Zähnezahl und Spanungsdicke
Beim Fräsen dreht sich alles um den Zahnvorschub - er sagt, wie viel Material ein einzelner Zahn in einem Eingriff nimmt. Der Zahnvorschub wird aus dem Katalog für Fräserdurchmesser und Werkstoff gewählt: Für einen VHM-Schaftfräser mit 10 mm in Stahl liegt typisch bei 0,04-0,1 mm, in Aluminium bei 0,08-0,15 mm.
Dann wird er über Drehzahl und Zähnezahl in den Minutenwert umgerechnet - und hier taucht eine Feinheit auf, die Rechnungen öfter verdirbt, als man denkt.
z, zc und die effektive Zähnezahl
Ein Fräser hat nominal Zähne, aber nicht alle müssen gleichzeitig arbeiten. Die effektive Zähnezahl ist mitunter kleiner als die nominale: ein Messerkopf mit jedem zweiten Zahn im Eingriff, ein Fasfräser, bei dem nur ein Teil des Kegels arbeitet, oder Wendeplatten auf verschiedenen Höhen. In die Tischvorschub-Formel geht die effektive Zahl ein, nicht die nominale: . Wer die Umrechnung mit der vollen Zähnezahl durchführt, während real die Hälfte schneidet, bekommt ein doppelt so großes wie beabsichtigt - und damit höhere Kräfte und eine schlechtere Kante. Fräserkataloge führen die Zähnezahl als Nominalwert und die effektive Zähnezahl separat - es lohnt sich zu prüfen, welche davon der verwendete Rechner annimmt.
Mittlere und maximale Spanungsdicke: hm und Chip Thinning
Der Zahnvorschub ist der Weg des Zahns - aber der Span, den der Zahn tatsächlich schneidet, hat eine andere Dicke, abhängig von der Eingriffsgeometrie. Der Zahnvorschub beschreibt die Absicht, die Spanungsdicke die Realität. Bei kleiner Fräsbreite taucht der Zahn "tangential" ins Material ein, und die maximale Spanungsdicke ist deutlich kleiner als ; dasselbe bewirkt ein Einstellwinkel unter 90 Grad, der denselben Querschnitt auf eine längere Kante verteilt. Die mittlere Spanungsdicke (mm) - nicht der Vorschub selbst - entscheidet, ob die Schneide schneidet oder reibt.
Daher die Technik namens Chip Thinning: Fällt unter die Schwelle (grob 0,02-0,04 mm für Hartmetall), muss der Zahnvorschub ERHÖHT werden, um eine gesunde Spanungsdicke wiederherzustellen. Ein Fräser, der umfangsseitig bei des Durchmessers arbeitet, verträgt ein bis zum Doppelten des Katalogwerts - und verkürzt die Zeit, statt die Schneide zu zerstören. Es ist die am meisten unterschätzte Produktivitätsreserve beim Fräsen: gratis, weil in der Geometrie versteckt. Die maximale Spanungsdicke wacht ihrerseits über die Obergrenze: Sie, nicht , bestimmt die Kantenbelastung beim Vollnutfräsen, wo der Umschlingungswinkel am größten ist.
Frästechniken und Vorschub
Frästechniken unterscheiden sich genau darin, was sie mit Spanungsdicke und Vorschub anstellen. Lineares Fräsen (gerade Bahnen) hält konstante Bedingungen und ist die Referenz für Katalog-. Das Kantenfräsen mit dem Fräserumfang arbeitet mit kleinem - ein klassischer Kandidat für die Chip-Thinning-Korrektur.
Das Punktfräsen mit dem Kugelfräser bei geringer Tiefe hat einen effektiven Durchmesser weit unter dem nominalen: Die reale Schnittgeschwindigkeit im Kontaktpunkt sinkt - die effektive Schnittgeschwindigkeit ist dort ein Bruchteil der nominalen - also müssen die Drehzahl und mit ihr steigen. Das Zirkularfräsen schließlich - die Bewegung auf der Kreisbahn - verdient ein eigenes Unterkapitel, denn hier verlangt der Vorschub eine explizite Korrektur.
Zirkularfräsen: Vorschubkorrektur auf dem Bogen
Bei der Kreisinterpolation bewegen sich Fräsermitte und Schneide auf Kreisen mit verschiedenen Radien - und die Steuerung führt mit dem programmierten F die Werkzeugmitte. Zirkularfräsen einer Tasche (Innenbogen) bedeutet: Die Schneide am Umfang fährt SCHNELLER als die Mitte - die effektive Vorschubgeschwindigkeit (mm/min) an der Kante steigt, eine andere Vorschubgeschwindigkeit als die in F programmierte - im Verhältnis , wobei der Bohrungsdurchmesser und der Werkzeugdurchmesser ist. Zirkularfräsen eines Zapfens (Außenbogen) wirkt umgekehrt: Die Kante wird langsamer. In der Praxis: Ein 10-mm-Fräser, der eine 12-mm-Bohrung zirkular fräst, hat eine Kante, die sechsmal schneller rast als die Mitte - ohne F-Reduktion nimmt der Zahn den sechsfachen Zahnvorschub und bricht. Deshalb kontrolliert man bei der Interpolation den Zahnvorschub an der Kante, nicht an der Werkzeugachse.
Die Regel: Bei Innenbögen F um den Faktor senken, bei Außenbögen darf man erhöhen. Moderne CAM-Systeme erledigen das selbst, aber von Hand programmiertes Zirkularfräsen - typisch Gewinde- oder Bohrungsinterpolation - braucht die Korrektur explizit. Das ist auch der Grund, warum das Zirkularfräsen kleiner Bohrungen mit großem Fräser unabhängig vom Vorschub eine schlechte Idee ist: Je kleiner die Durchmesserdifferenz, desto heftiger die Korrektur.
Vorschub, Oberflächengüte, Kräfte und Standzeit
Der Vorschub ist der Parameter, der die Güte der bearbeiteten Oberfläche am stärksten prägt. Beim Drehen wächst die theoretische Rautiefe mit dem Quadrat des Vorschubs: . Die Halbierung des Vorschubs verbessert das theoretische Profil um das Vierfache - kein anderer Parameter hat solchen Hebel auf die Glätte.
Wie sich - und -Angaben auf die Zeichnung übersetzen, erklärt der Leitfaden zur Oberflächenrauheit; hier bleiben wir praktisch: Erfüllt die gedrehte Oberfläche die Anforderung nicht, prüfe zuerst Vorschub und Eckenradius, dann erst den Rest.
Bei den Kräften ist es umgekehrt zur Glätte: Die Schnittkraft wächst fast proportional mit dem Vorschub, weil der Spanquerschnitt wächst. Zur Abschätzung dient die spezifische Schnittkraft (N/mm2) - die rechnerische Kraft, um 1 mm2 Spanquerschnitt abzutrennen: Stahl ~2.000-2.500, Aluminium ~700-900, rostfrei ~2.400-3.000. Die Schnittkraft ist vereinfacht - sie steigt also linear mit jedem der drei Faktoren - und aus ihr folgen das Drehmoment (Nm) an der Spindel und die Schnittleistung (kW). Ein großer Vorschub mit großer Schnitttiefe kann die Spindel zum Stehen bringen - nicht weil die "Maschine schwach" ist, sondern weil das Drehmoment die Antriebskennlinie bei niedriger Drehzahl überschritten hat. Das Zeitspanvolumen beschreibt die vierte Größe dieser Familie: (cm3/min), das pro Minute abgetragene Materialvolumen - und darum dreht sich beim Schruppen das ganze Spiel, denn es wächst direkt mit Vorschub, Tiefe und Geschwindigkeit. Wer Maschinen oder Strategien vergleicht, sollte genau das vergleichen, nicht einzelne Parameter.
Die Standzeit reagiert auf den Vorschub milder als auf die Geschwindigkeit - und das ist die wichtigste Asymmetrie der ganzen Datenwahl. Zu hohe Schnittgeschwindigkeit wirkt exponentiell: 20% mehr können die Standzeit halbieren; 20% mehr Vorschub kosten typisch nur gut ein Zehntel bis Siebtel der Standzeit, verkürzen die Zeit aber um volle 17%. Die Lehrbuch-Folgerung lautet daher: Produktivität zuerst über die Tiefe steigern, dann über den Vorschub, die Schnittgeschwindigkeit zuletzt. Der Werkzeugverschleiß beschleunigt erst an den Rändern drastisch: Zu hoher Vorschub bricht die Kante mechanisch aus, zu niedriger zerstört sie - paradoxerweise - ebenfalls, weil Reibung und Kaltverfestigung eine harte Randschicht erzeugen, über die der nächste Schnitt rutscht. Niedrige Schnittgeschwindigkeit plus zu kleiner Vorschub ist das Rezept für Aufbauschneiden; hohe Schnittgeschwindigkeit plus zu großer Vorschub - für eine ausgeglühte Kante. Hohe Schnittgeschwindigkeit erhöht zudem die Anforderungen an die Gleichmäßigkeit des Vorschubs, denn jedes Zögern hinterlässt eine Spur. Das gesunde Fenster liegt in der Mitte und ist breiter, als die Vorsicht der Anfänger vermuten lässt: Im Zweifel den Katalogvorschub als Untergrenze behandeln, nicht als Obergrenze.
Der Einfluss des Vorschubs auf die Bearbeitungsqualität zeigt sich auch indirekt: Ein stabiler, entschlossener Vorschub dämpft Schwingungen, weil die Schneide ständig belastet ist - und das spürt die Oberflächengüte zuerst. Der Prozess erlebt es als Paradox: rattriges Finish bei vorsichtigem Vorschub - die Qualität verbessert sich nach dem ERHÖHEN von , entgegen der Intuition des Bedieners. Ähnlich der Verschleiß in Rostfrei: Ein zu zarter Vorschub lässt die Schneide das Material "bügeln", das sich kaltverfestigt, und jede folgende Schneide arbeitet in einer härteren Haut.
Symbole und Formeln: der Einheiten-Spickzettel
Die Tabelle bündelt die Symbole und Einheiten der Werkzeugkataloge: in m/min, in 1/min, in mm/U, in mm und in mm/min, dazu , , , , , und . Darunter stehen die Grundformeln, die diese Größen von der Drehzahl bis zu Leistung und Drehmoment verbinden.
Alle Größen dieses Artikels an einem Ort - in der Notation der Werkzeugkataloge:
| Symbol und Einheit | Bedeutung |
|---|---|
| (m/min) | Schnittgeschwindigkeit, m/min |
| (U/min) | Spindeldrehzahl |
| (mm/U) | Vorschub pro Umdrehung |
| (mm) | Zahnvorschub |
| (mm/min) | Minutenvorschub (Tischvorschub) |
| (mm/min) | effektive Vorschubgeschwindigkeit an der Kante |
| , | nominale und effektive Zähnezahl |
| (mm) | Schnitttiefe, mm |
| (mm) | Fräsbreite |
| (mm) | mittlere Spanungsdicke |
| (Grad) | Einstellwinkel |
| (N/mm2) | spezifische Schnittkraft |
| (kW) | Schnittleistung |
| (Nm) | Drehmoment |
| (cm3/min) | Zeitspanvolumen |
| , (mm) | Werkzeugdurchmesser und wirksamer Durchmesser, mm (Werkstück oder Kontaktpunkt) |
Fundament-Formeln: ; ; ; die Werte dieses Spickzettels sind ein Wörterbuch, keine Einstellwerte; hängt von , und ab; (Fräsen) oder (Drehen); ; . Der wirksame Durchmesser beim Kugel- und Fasfräsen ist der Durchmesser im Kontaktpunkt, nicht der Nennwert - daher stammen die Drehzahlkorrekturen beim Punktfräsen.
Ein Vorschubrechner in der Praxis
Alle Umrechnungen dieses Artikels erledigt unser kostenloser Schnittdaten-Rechner: Werkstoff, Werkzeug und Durchmesser eingeben - und Drehzahl, Minutenwert und Bearbeitungszeit kommen mit eingesetzten Zahlen zurück. Die Vorschubwahl aus den Katalogtabellen von Dormer Pramet, Walter und Kennametal ist als Startwerte hinterlegt.
Schnittdaten und Drehzahl in einem Werkzeug
Moderne Zerspanungswerkzeuge tragen ihre Vorschubfenster in Spanbrechergeometrie und Hartmetallsorte eingeschrieben, deshalb startet der Rechner bei Katalogdaten: Drehen, Fräsen, Bohren und Gewinden, samt Leistung, Moment und Standzeit - und die Drehzahlprüfung wacht über das Spindellimit und rechnet den Minutenwert aus der realen Drehzahl neu, wenn die gewünschte (m/min) unerreichbar ist. Und wer öfter Teilepreise als Parameter rechnet: Die Sofortkalkulation CNC macht aus derselben Geometrie eine vollständige Kostenkalkulation.
Häufige Fragen zum Vorschub
Worin unterscheiden sich nominale und effektive Zähnezahl?
ist die nominale Zähnezahl, die effektive Zahl umfasst die wirklich schneidenden Zähne. In die Minutenformel geht die effektive Zahl ein; beim normalen Schaftfräser sind beide gleich, aber bei Messerköpfen mit Platten auf verschiedenen Höhen oder bei Fasfräsern greifen weniger Zähne ein, sodass ein mit vollem gerechneter Tischvorschub zu hoch ausfällt.
Welchen Vorschub wähle ich ohne Katalogdaten?
Ein sicherer Startpunkt für Hartmetall ist: Stahldrehen beim Schruppen und 0,12 beim Schlichten; Fräsen des Fräserdurchmessers; Bohren des Bohrerdurchmessers. Es hängt auch vom Werkstück ab. Danach die Korrektur nach dem ersten Teil: Span, Klang, Finish. Das sind vorsichtige Werte - als Untergrenze verstehen, nicht als Ziel.
Hängen Vorschübe von Vorrichtung und Spannung ab?
Ja, und zwar stark: Katalogwerte setzen ein steifes System voraus und einen für Idealbedingungen gerechneten Zahnvorschub. Ein Teil auf Parallelunterlagen im Schraubstock, ein langer Fräserüberhang oder eine dünnwandige Hülse im Dreibackenfutter verlangen 20-40% Vorschubreduktion, weil Schwingungen die Kante schneller zerstören als eine überschrittene Last. Solide Vorrichtungen sind die stille Voraussetzung jeder Vorschubtabelle.
Wie wähle ich Vorschübe für neue Werkzeuge?
Aus dem Herstellerkatalog - für genau diese Hartmetallsorte und diese Geometrie, nicht "für einen ähnlichen Fräser". Moderne Zerspanungswerkzeuge haben ihre Parameterfenster deutlich nach oben verschoben; neue Werkzeuge mit alten Gewohnheiten zu fahren verschenkt ihr Potenzial und verkürzt kurioserweise oft die Standzeit, weil sie unterhalb der gesunden Spanungsdicke arbeiten.
Wie baut der Vorschub einen effizienten Prozess?
Über die Hauptzeit: Die Verdopplung des Vorschubs halbiert die Schnittzeit bei fast gleicher Standzeit - ein weit besserer Tausch als über die Geschwindigkeit. Ein effizienter Prozess entsteht - ohne Qualitätsverlust - in dieser Reihenfolge: zuerst Schnitttiefe, dann Vorschub, zuletzt Geschwindigkeit. Die umgekehrte Reihenfolge - zuerst Drehzahl - ist die teuerste, denn bezahlt wird mit Wendeplatten.
Welche Schnittdaten folgen aus dem Vorschub, welche müssen vorher feststehen?
Vorher: Werkstoff, Werkzeug, Schnittgeschwindigkeit aus dem Katalog und Tiefe aus dem Aufmaß. Aus dem Vorschub folgen: Tischvorschub (über Drehzahl und Zahl der arbeitenden Schneiden), Kräfte und Leistung, Bearbeitungszeit und die theoretische Rauheit. Deshalb steht der Vorschub im Arbeitsplan in der Mitte der Kette - und deshalb notiert man Schnittwerte immer als kompletten Satz, nie einzeln.
Quellen
- 1.D.A. Stephenson, J.S. Agapiou, "Metal Cutting Theory and Practice", 3. Aufl., CRC Press, 2016 (Vorschub, Spanungsdicke, Kräfte und Leistung)
- 2.W. Grzesik, "Advanced Machining Processes of Metallic Materials", 2. Aufl., Elsevier, 2017 (Vorschubkinematik und Spanungsquerschnitt)
- 3.K. Jemielniak, "Obróbka skrawaniem. Podstawy, dynamika, diagnostyka", Verlag der TU Warschau, 2018 (Spanungsquerschnitt, Schwingungen und Vorschub)
- 4.Sandvik Coromant, "Training Handbook: Metal Cutting Technology", 2017 (vf- und hm-Formeln, Chip Thinning, Zirkularfräsen)
- 5.technische Kataloge Dormer Pramet 2026, Walter und Kennametal (fn- und fz-Bereiche für Werkstoffgruppen)
Weiterlesen
Automatische CNC-Kalkulation
Preis aus dem 3D-Modell oder der Zeichnung, nach Ihren Maschinen und Sätzen. Sie geben ihn nur frei. 14 Tage kostenlos, ohne Karte.
Kostenloses Konto anlegen