
Poradnik
Prędkość skrawania: definicja, dobór i praktyka
· 18 min czytania
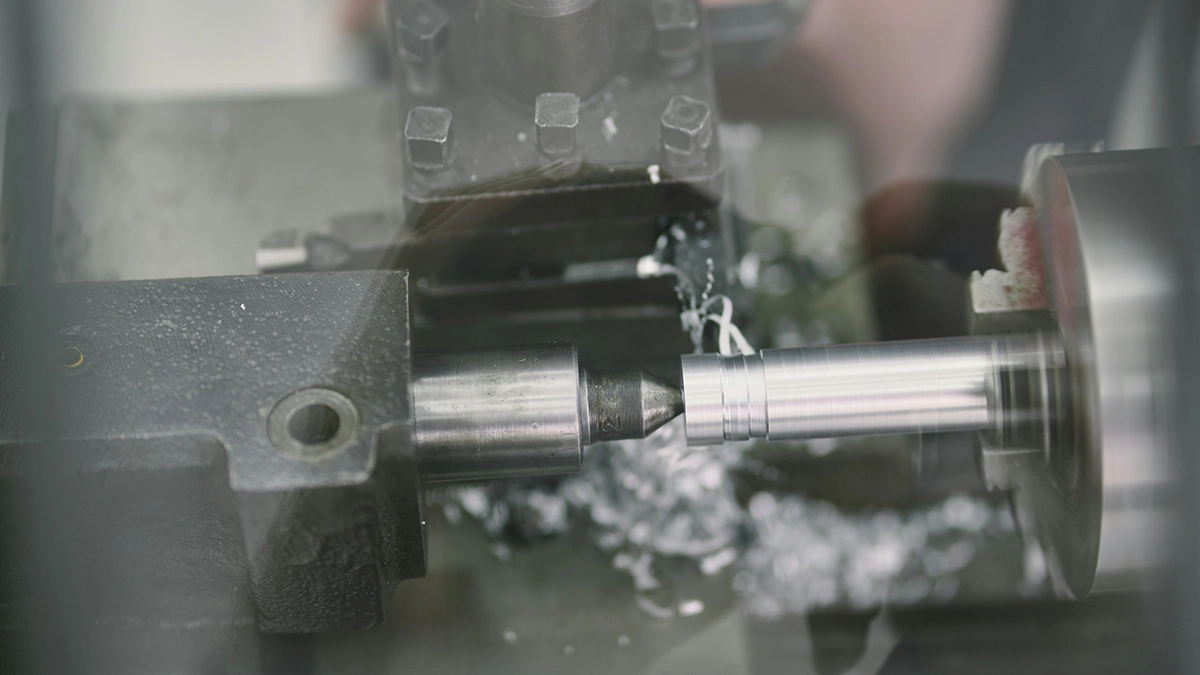
Ze wszystkich liczb, które opisują obróbkę, ta jedna robi najwięcej: prędkość skrawania decyduje o temperaturze w strefie skrawania, tempie zużycia ostrza i o tym, czy obróbka w ogóle jest opłacalna. W tym przewodniku wyjaśniamy, czym jest prędkość cięcia, czym różni się od obrotów wrzeciona i posuwu, jak wpływa na trwałość narzędzia i wykończenie powierzchni oraz skąd wziąć właściwą wartość dla swojego materiału.
Czym jest prędkość skrawania
Prędkość skrawania (oznaczana Vc) to prędkość, z jaką krawędź skrawająca przesuwa się względem powierzchni przedmiotu obrabianego - a mówiąc obrazowo: jak szybko ostrze "przejeżdża" po materiale. Wyraża się ją w metrach na minutę. Katalog narzędzi podaje więc prędkość skrawania m/min, a nie w obrotach: to celowe, bo obroty zależą od średnicy, a prędkość skrawania określa warunki na samej krawędzi, niezależnie od tego, czy toczymy wałek o średnicy 20 mm, czy 200 mm.
Tu leży najczęstsze nieporozumienie: prędkość skrawania to nie to samo co prędkość obrotowa wrzeciona. Obroty (n, obr/min) mówią, jak szybko kręci się wrzeciono; prędkość skrawania określa, jak szybko materiał przepływa przez krawędź skrawającą. Przy tych samych obrotach duża średnica oznacza wysoką prędkość skrawania, a mała - niską. Dlatego przy planowaniu obróbki najpierw ustala się prędkość skrawania dla pary materiał-narzędzie, a dopiero z niej wynikają obroty dla konkretnej średnicy. W skrawaniu określa prędkość ruch główny: przy toczeniu obraca się przedmiot obrabiany, przy frezowaniu i wierceniu - narzędzie, więc mówimy wtedy o prędkości obwodowej freza, na którą składa się prędkość obrotowa narzędzia i jego średnica.
Prędkość cięcia, szybkość skrawania: jedno zjawisko, kilka nazw
W literaturze i katalogach te same wielkości bywają nazywane różnie: prędkość cięcia, szybkość skrawania (tak mówi starsza literatura, m.in. tablice Wołka z 1972 roku), po angielsku cutting speed lub surface speed. Wszystkie oznaczają dokładnie to samo Vc. Warto o tym pamiętać przy czytaniu dokumentacji: "szybkość skrawania 25 m/min" w starym poradniku dla narzędzi ze stali szybkotnącej i "Vc 250" w karcie płytki węglikowej to ta sama fizyczna wielkość - różnica wartości bierze się z materiału ostrza, nie z definicji.
Parametry skrawania: prędkość, posuw narzędzia i głębokość
Prędkość skrawania stanowi pierwszy z trzech parametrów, które trzeba ustalić przed każdą operacją. Pozostałe dwa to posuw narzędzia i głębokość skrawania - i każdy z tej trójki odpowiada za coś innego. Dobór parametrów skrawania zaczyna się od prędkości, bo to ona ustawia temperaturę procesu; posuw i głębokość dokłada się do niej. Ten sam schemat - dobór parametrów obróbki od strony cieplnej do mechanicznej - wróci w każdej sekcji tego tekstu.
Posuw narzędzia i prędkość posuwu
Posuw narzędzia (f) to droga, jaką narzędzie pokonuje względem przedmiotu na jeden obrót lub na jedno ostrze - to on decyduje, jak gruby wiór zbiera każda krawędź skrawająca. Z posuwu na obrót i obrotów wynika prędkość posuwu (vf, mm/min), czyli tempo, w jakim narzędzie faktycznie przemieszcza się wzdłuż przedmiotu. Rozróżnienie jest ważne: katalog podaje posuw na obrót lub na ostrze, a sterownik maszyny wykonuje prędkość posuwu. Obliczanie prędkości posuwu to proste mnożenie, ale trzeba je wykonać świadomie - ten sam posuw na ostrze przy dwukrotnie wyższych obrotach daje dwukrotnie wyższą prędkość posuwu, a wyższa prędkość posuwu oznacza proporcjonalnie krótszy czas przejścia. Obliczanie prędkości posuwu wraca zresztą przy każdej zmianie obrotów: sterownik wykonuje mm/min, więc po korekcie obrotów posuw narzędzia w mm/min trzeba przeliczyć na nowo. Stabilna prędkość posuwu zapewnia równomierny przekrój wióra, a to z kolei przewidywalne siły skrawania i powtarzalne wymiary; dobrana do ostrza prędkość posuwu zapewnia też przewidywalne obciążenie narzędzia. Posuw wpływa wreszcie bezpośrednio na chropowatość, o czym dalej.
Głębokość skrawania i szerokość cięcia
Głębokość skrawania (ap) mówi, jak głęboko ostrze zanurza się w materiale w jednym przejściu; przy frezowaniu dochodzi jeszcze szerokość cięcia (ae), czyli jak szeroki pas materiału zbiera frez. Typowa głębokość skrawania (mm) przy toczeniu zgrubnym to 2-5, przy wykańczaniu 0,2-0,5. Razem z posuwem narzędzia głębokość buduje przekrój warstwy skrawanej - a więc mechaniczne obciążenie narzędzia. Większe prędkości posuwu przy tej samej głębokości podnoszą wydajność, ale kosztem obciążenia krawędzi.
Prędkość skrawania a posuw: co odpowiada za co
Najkrócej: prędkość cięcia rządzi temperaturą, posuw i głębokość - siłami. Zbyt duży posuw podnosi obciążenie narzędzia ponad wytrzymałość krawędzi (wyłamania), zbyt wysoka prędkość skrawania przegrzewa ją (szybkie starcie). To rozdzielenie ról jest podstawą diagnostyki: gdy ostrze się wykrusza, patrz na posuw i przekrój wióra; gdy błyskawicznie się ściera lub płynie plastycznie - na prędkość skrawania. Podręcznik Grzesika ujmuje to wprost: temperatura w strefie skrawania rośnie przede wszystkim z prędkością, a obciążenie narzędzia - z przekrojem warstwy skrawanej. Prędkość skrawania wpływa przy tym nie tylko na ciepło: od niej zależy też charakter tworzenia wiórów i stabilność całego procesu.
Cechy prędkości cięcia: co się dzieje w strefie skrawania
Proces obróbki skrawaniem to kontrolowane odkształcanie: ostrze narzędzia wciska się w materiał, a ten ścina się wzdłuż wąskiej płaszczyzny i spływa jako wiór. Niemal cała praca tego ścinania zamienia się w ciepło, a tempo nagrzewania w skrawaniu określa prędkość, z jaką materiał przepływa przez strefę ścinania. Stąd pierwsza cecha: prędkość skrawania wpływa na temperaturę silniej niż jakikolwiek inny parametr. Przy niskich prędkościach ciepła jest mało, ale pojawia się inny problem - tworzenie wiórów przebiega niestabilnie i na ostrzu osadza się narost, czyli przyklejone, utwardzone cząstki materiału, które cyklicznie odrywają się, niszcząc wykończenie powierzchni i mikrokrusząc krawędź. Niska prędkość skrawania bywa więc równie szkodliwa jak nadmierna. Druga cecha: wraz z prędkością zmienia się charakter wióra - od wióra odrywanego, przez strefę narostu, po płynny wiór wstęgowy przy prędkościach właściwych dla węglika; to dlatego procesy skrawania z różnych epok narzędzi tak bardzo się od siebie różnią. Trzecia: powyżej pewnego progu wyższe prędkości cięcia przestają poprawiać cokolwiek i zaczynają tylko skracać życie ostrza.
Co widzi krawędź skrawająca
Mechanikę skrawania ostrza narzędzia opisuje się właśnie przez te zjawiska - i one tłumaczą, czemu nie istnieje jedna "najlepsza" wartość: optymalne prędkości skrawania to zawsze kompromis między czasem obróbki a zużyciem ostrza, inny dla każdej pary materiał-narzędzie. Prędkość skrawania stanowi w tym układzie zmienną nadrzędną: od niej zaczyna się każda tabela doboru, a dalsza część tekstu pokazuje, jak wyznacza się optymalne prędkości skrawania dla własnego procesu.
Prędkość skrawania i wpływ na trwałość narzędzia
Związek prędkości z trwałością ostrza opisał ilościowo już w 1907 roku F.W. Taylor: jego równanie mówi, że żywotność narzędzia spada wykładniczo ze wzrostem prędkości - wysoka prędkość skrawania określa więc żywotność narzędzia mocniej niż posuw i głębokość razem wzięte. W praktyce warsztatowej działa reguła kciuka z podręczników skrawania: podniesienie prędkości cięcia o 20% potrafi skrócić żywotność narzędzia o połowę; podniesienie o 50% - do jednej piątej. Ten sam ruch w drugą stronę wydłuża pracę ostrza, ale kosztem czasu obróbki. Dlatego zbyt wysoka prędkość skrawania prowadzi do lawinowego zużycia ostrza na starciu, a zbyt niska prędkość skrawania prowadzi do narostu, złej jakości powierzchni i marnowania potencjału maszyny. Między tymi skrajnościami leży szeroki, bezpieczny środek: odpowiednia prędkość skrawania to taka, przy której zużycie płytki jest równomierne i przewidywalne, a wymiany wypadają w naturalnym rytmie pracy.
Na wykres zużycia prędkość skrawania wpływa dwiema drogami naraz: przez temperaturę i przez drogę tarcia. Objawy widać na płytce gołym okiem. Równomierne starcie powierzchni przyłożenia to naturalne zużycie narzędzia i znak dobrze dobranych warunków. Kraterek na powierzchni natarcia - za wysoka temperatura, czyli zwykle za duża prędkość skrawania; w skrajnych przypadkach nadmierna prędkość skrawania prowadzi do plastycznej deformacji naroża. Wyłamania i wykruszenia - nadmierne obciążenie narzędzia od posuwu lub przerywanego przejścia. Narost - za niska prędkość skrawania. Szybsze zużycie narzędzia niż podaje katalog prawie nigdy nie jest wadą płytki; to sygnał, że któryś z parametrów odbiega od warunków, dla których producent narzędzia wyznaczał swoje tabele. Nadmierne zużycie narzędzia zawsze warto zdiagnozować przed wymianą płytki na "lepszą" - bez tego nowa płytka umrze tak samo.
Dobór prędkości skrawania: od czego zacząć
Dobór prędkości zaczyna się nie od maszyny, lecz od dwóch materiałów: obrabianego i ostrza. Dopiero potem koryguje się wartość pod operację, stabilność mocowania i żądaną jakość obróbki. Dobrze poprowadzony dobór parametrów skrawania wygląda jak lejek: od materiału, przez ostrze, po operację.
Rodzaj materiału obrabianego
Rodzaj materiału obrabianego to pierwszy filtr. Miękkie aluminium można skrawać kilkanaście razy szybciej niż żaroodporny stop niklu; twardość materiału i jego skłonność do umocnienia decydują o cieple i tarciu przy krawędzi. Powierzchnia obrabianego materiału też ma znaczenie: twardy naskórek odlewu czy zgorzelina po walcowaniu wymagają wejścia z obniżoną prędkością, bo powierzchnia obrabianego materiału bywa twardsza niż jego rdzeń. W stalach austenitycznych z kolei zbyt ostrożna prędkość skrawania prowadzi do zgniotu warstwy wierzchniej, którą następne przejście musi dopiero przebić. Przemysł porządkuje to grupami ISO: P (stale), M (stale nierdzewne), K (żeliwa), N (metale nieżelazne), S (stopy żaroodporne i tytan), H (materiały twarde). Obrabiany materiał z grupy S wybacza najmniej - stopy tytanu słabo odprowadzają ciepło, więc pracują przy prędkościach rzędu 30-60 m/min, podczas gdy aluminium z grupy N znosi 300-1000 m/min i więcej. To materiały wymagające różnych prędkości w dosłownym sensie: różnica jest dwudziestokrotna przy identycznej geometrii ostrza.
Materiał narzędzia skrawającego
Drugi filtr to materiał narzędzia skrawającego. Stal szybkotnąca (HSS) traci twardość powyżej ok. 600°C, więc jej żywioł to niskie zakresy: dla stali konstrukcyjnej 25-40 m/min. Węglik spiekany pracuje przy 150-300 m/min, ceramika i CBN jeszcze wyżej. Dlatego pytanie "jaka prędkość cięcia dla stali?" bez podania ostrza nie ma odpowiedzi - między HSS a węglikiem leży rząd wielkości. Starsze normatywy podają szybkość skrawania właśnie dla HSS - stąd wartości kilkukrotnie niższe niż dzisiejsze węglikowe; z tego samego powodu wymagana prędkość skrawania w karcie narzędzia zawsze odnosi się do konkretnej pary grupa materiałowa-gatunek płytki. Osobną rolę gra powłoka: te same płytki z powłoką PVD/CVD znoszą wyraźnie wyższe prędkości cięcia, bo powłoka izoluje termicznie i zmniejsza tarcie. Który typ ostrza pasuje do jakiej roboty, opisujemy szerzej w przeglądzie rodzajów narzędzi skrawających.
Obróbka zgrubna i obróbka wykańczająca: obrabiany materiał ten sam, parametry inne
Trzeci filtr to cel przejścia. Obróbka zgrubna maksymalizuje usuwanie materiału w jednostce czasu: pracuje dużym posuwem narzędzia i głębokością, a prędkość cięcia ustawia umiarkowanie, bo przekrój wióra i tak buduje wysokie obciążenie narzędzia. Obróbka wykańczająca odwrotnie: mały posuw, mała głębokość, a szybkość skrawania wyższa - bo to ona, przy małym przekroju wióra, daje czyste ścinanie i dobrą jakość obrabianej powierzchni. Stąd typowy układ w tabelach: dla jednego gatunku stali obróbka zgrubna 180-220 m/min przy posuwie 0,3-0,4 mm/obr, obróbka wykańczająca 240-280 m/min przy 0,1-0,15 mm/obr. Dobrane parametry skrawania zawsze chodzą parami: prędkość razem z posuwem, nigdy osobno. Źle dobrane parametry skrawania najczęściej są właśnie "rozjechane": prędkość z jednej tabeli, posuw z innej; poprawnie dobrane parametry skrawania pochodzą z jednego wiersza katalogu. Dobór parametrów skrawania dla zgrubnej i wykańczającej to w praktyce dwa sąsiednie wiersze tej samej tabeli.
Typowe wartości: tabela orientacyjna dla toczenia węglikiem
| Materiał obrabiany | Prędkość skrawania [m/min] | Posuw [mm/obr] | Głębokość skrawania [mm] |
|---|---|---|---|
| Stal konstrukcyjna | 180-280 | 0,15-0,4 | 0,5-4 |
| Stal nierdzewna | 120-200 | 0,1-0,3 | 0,5-3 |
| Żeliwo szare | 150-250 | 0,2-0,5 | 1-5 |
| Aluminium i stopy | 300-1000 | 0,1-0,4 | 0,5-5 |
| Tytan i stopy żaroodporne | 30-60 | 0,1-0,25 | 0,5-2 |
| Stale hartowane (CBN) | 100-180 | 0,05-0,15 | 0,1-0,5 |
Wartości są orientacyjne, według podręczników Sandvik Coromant i Grzesika; wiążącą wartość podaje zawsze katalog konkretnej płytki dla konkretnej grupy materiałowej.
Określanie prędkości skrawania w praktyce: katalog, korekta, kalkulator
W realnym warsztacie określanie prędkości skrawania przebiega w trzech krokach. Krok pierwszy: katalogowa prędkość skrawania z karty narzędzia - producent narzędzia podaje prędkość skrawania m/min dla każdej płytki i grupy materiałowej, zwykle jako zakres z wartością startową. Krok drugi: korekta pod własne warunki. Katalogowa prędkość skrawania zakłada sztywne mocowanie, stabilny naddatek i ciągłe cięcie; smukły przedmiot obrabiany, przerywane przejście, długie wysięgi czy sucha obróbka to powody, by zejść 10-30% niżej; dobrana prędkość skrawania musi uwzględniać realia stanowiska, nie tylko tabelę. Wymagana prędkość skrawania dla nietypowych warunków (twarde naskórki odlewów, skórki po cięciu laserem) też bywa niższa niż tabelaryczna. Krok trzeci: przeliczenie na nastawy maszyny - z prędkości cięcia i średnicy wynika prędkość obrotowa, z posuwu i obrotów prędkość posuwu. Notatka technologiczna powinna wiązać posuw, prędkość skrawania i głębokość w jeden zestaw - rozdzielone, przestają do siebie pasować. Warto też pilnować limitu obrotów wrzeciona: przy małej średnicy i wysokim vc wynik przelicznika potrafi przekroczyć obroty, których maszyna fizycznie nie ma - nasz kalkulator parametrów skrawania sprawdza to automatycznie i pokazuje, jaka prędkość realnie pracuje przy maksymalnych obrotach.
Jak przeliczyć prędkość skrawania na obroty i posuw
I tu wchodzą narzędzia: kalkulator prędkości skrawania zamienia Vc i średnicę na obroty, kalkulator prędkości obrotowej działa w drugą stronę, a kalkulator posuwu narzędzia przelicza posuw na obrót na milimetry na minutę; kalkulator posuwu przydaje się też przy zmianie liczby ostrzy freza. Dobry kalkulator prędkości skrawania nie zwalnia jednak z myślenia: wartość wejściową nadal trzeba wziąć z katalogu, a obliczanie prędkości posuwu i obrotów to dokładnie ten poziom, na którym kalkulatory wyręczają człowieka najlepiej. Jak wygląda obliczanie prędkości skrawania krok po kroku - ze wzorami, przykładami liczbowymi i tabelą prędkości - pokazuje nasz poradnik o tym, jak obliczyć parametry skrawania. Więksi producenci narzędzi mają własne aplikacje doborowe, jak CoroPlus ToolGuide Sandvika, które poza obliczeniem prędkości skrawania rekomendują też płytkę i geometrię do operacji. Obliczenie prędkości skrawania to jednak zawsze finał, nie początek: najpierw materiał i ostrze, potem liczby.
Dlaczego akcent kładziemy na źródło, a nie na wzór? Bo obliczyć prędkość skrawania jest trywialnie łatwo, natomiast wybrać właściwą wartość startową - nie. Żeby obliczyć prędkość skrawania, wystarczy średnica i obroty; żeby wybrać dobrze, trzeba znać materiał, ostrze i operację. Kto pyta, jak obliczyć prędkość skrawania dla frezowania albo jak obliczyć prędkość skrawania przy toczeniu, pyta tak naprawdę o dwie rzeczy naraz: o przeliczenie jednostek i o wartość bazową - a tylko ta druga wymaga wiedzy. Ta sama frezowana kieszeń może mieć poprawnie policzone obroty z błędnej wartości bazowej: rachunek się zgadza, a płytki sypią się co dziesięć minut. Odpowiednia prędkość skrawania pochodzi z katalogu i doświadczenia; kalkulator tylko przelicza jednostki i dopiero odpowiednia prędkość skrawania na wejściu sprawia, że wynik ma jakąkolwiek wartość.
Parametry toczenia i frezowania: obrabiany przedmiot dyktuje warunki
Parametry toczenia mają jedną wygodną cechę: średnica w miejscu cięcia jest znana wprost, więc sterownik może utrzymywać stałą prędkość cięcia funkcją G96 - obroty rosną, gdy nóż schodzi do mniejszej średnicy, dzięki czemu powierzchnia przedmiotu obrabianego widzi cały czas te same warunki. Taka stabilizacja prędkości skrawania pozwala utrzymać jednakową strukturę na całym czole i przewidywalne zużycie ostrza. Bez G96, przy stałych obrotach, czoło wałka toczy się od zewnątrz do środka z malejącą prędkością - w osi spada ona do zera, co na powierzchni obrabianej widać jako pogorszenie struktury przy środku.
Przy frezowaniu prędkość skrawania odnosi się do obwodu freza, więc kluczowa jest średnica narzędzia - i to efektywna: frez kulisty pracujący samym wierzchołkiem ma tam prędkość obwodową bliską zeru, choć obroty są wysokie. Stąd w obróbce kopiowej podnosi się obroty ponad wynik z nominalnej średnicy narzędzia. Druga specyfika frezowania: krawędź wchodzi i wychodzi z materiału przy każdym obrocie, więc obciążenie narzędzia pulsuje, a posuw narzędzia liczy się na ostrze. Niska prędkość obrotowa przy dużej średnicy freza to normalny stan, nie błąd - liczy się prędkość na obwodzie. Wreszcie wiercenie: wiertło ma prędkość skrawania zmienną wzdłuż krawędzi skrawającej (maksymalną na obwodzie, zerową w osi), dlatego znosi niższe wartości niż płytka tokarska z tego samego węglika. Ile realnie wynosi typowa prędkość skrawania w Twoim procesie, warto wiedzieć także przy zlecaniu obróbki - automatyczna wycena CNC liczy czas obróbki z realistycznych parametrów, więc detal ze stopu tytanu wyceni inaczej niż ten sam kształt z aluminium.
Wydajność obróbki a parametry obróbki: ekonomia skrawania
Wydajność obróbki mierzy się objętością zebranego materiału na minutę: szybkość usuwania materiału to iloczyn prędkości skrawania, posuwu i głębokości. Usuwanie materiału rośnie liniowo z każdym z trzech parametrów - koszty nie. Ta sama szybkość usuwania materiału może więc powstać na różne sposoby - i tu tkwi praktyczna mądrość podręczników: jeśli chcesz przyspieszyć usuwanie materiału, podnoś najpierw głębokość, potem posuw narzędzia, a prędkość na końcu. Głębokość prawie nie skraca życia płytki, posuw skraca je umiarkowanie, a prędkość - wykładniczo. Odwrotna kolejność, choć intuicyjna ("przyspieszmy!"), jest najdroższa: większa prędkość to krótsze życie ostrza, częstsze przestoje na wymianę i wyższy koszt narzędzi na sztukę.
Jest i drugi koniec tej ekonomii: zaniżone parametry prędkości skrawania i posuwu to czas maszyny płynący na darmo. Tabele normatywne nie bez powodu podają parametry prędkości skrawania osobno dla obróbki zgrubnej i wykańczającej. Wołk w tablicach z 1972 roku i współczesne podręczniki SME liczą to identycznie: istnieje ekonomiczna żywotność narzędzia, dla której suma kosztu czasu maszyny i kosztu narzędzi jest najmniejsza - i jej odpowiada ekonomiczna, a nie maksymalna, prędkość; pilnowanie tej prędkości skrawania pozwala ściąć koszt narzędzi na sztukę bez dotykania czasu cyklu. Tak wyznaczone optymalne prędkości skrawania bywają o 20-30% niższe od katalogowego maksimum. W praktyce dobrana prędkość skrawania leży zwykle nieco poniżej technicznego maksimum: duże prędkości skrawania kupują sekundy, a płacą minutami przestoju; w tym rachunku prędkość skrawania stanowi najdroższą zmienną do pomylenia. Dobre parametry obróbki poznaje się więc nie po tym, że maszyna "śpiewa", tylko po koszcie sztuki.
Jakość obróbki skrawaniem: jak posuw wpływa na wykończenie powierzchni
Do pełnego rachunku dochodzi jeszcze jakość obróbki skrawaniem: wyższe prędkości cięcia zwykle poprawiają wykończenie powierzchni (mniej narostu, czystsze ścinanie), ale lepszą jakościowo powierzchnię wyższe prędkości dają tylko do progu drgań. Gdy układ zaczyna drgać, powierzchnia obrabiana dostaje charakterystyczne ślady wibracji i jakość obróbki skrawaniem spada mimo "lepszych" parametrów. Wtedy ratunkiem bywa paradoksalnie korekta w dół albo zmiana posuwu - bo to posuw wpływa najsilniej na wysokość mikronierówności i to jego korekta jest pierwszym ruchem. Wyższa prędkość posuwu to najtańszy zysk czasu na przejściach wykańczających, o ile chropowatość na to pozwala - o tym, jak jakość obróbki skrawaniem opisuje się liczbowo, piszemy w artykule o parametrach chropowatości.
Obróbka CNC: co steruje prędkością na maszynie
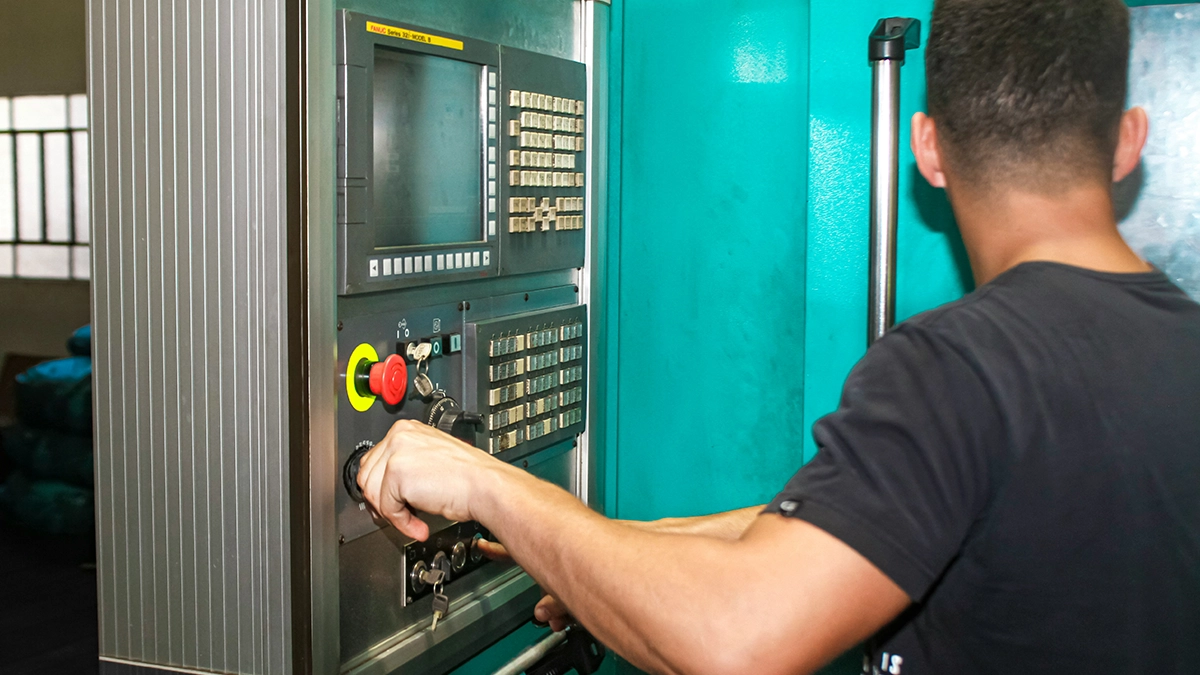
Obróbka CNC domyka temat od strony wykonania: wartości, które dobraliśmy, trafiają do programu jako adresy S i F. Przy toczeniu G96 S250 oznacza stałą prędkość skrawania 250 m/min - prędkość skrawania stanowi tu wielkość zadaną wprost, a sterownik sam przelicza obroty ze średnicy i tak dobrana prędkość skrawania obowiązuje na każdej średnicy; G97 oznacza z kolei stałe obroty. Przy frezowaniu S to zawsze obroty wrzeciona, a F - prędkość posuwu w mm/min. Nowoczesna obróbka CNC pozwala też korygować parametry pokrętłami override, którymi w locie zadaje się większe prędkości posuwu albo je ścina: to standardowy sposób docierania procesu, dopóki wybrana prędkość skrawania i posuw nie okażą się stabilne. Zgrane parametry prędkości skrawania i posuwu warto potem przenieść do programu - override ustawiony "na stałe" to proszenie się o niepowtarzalność. A czy proces faktycznie trzyma wymiary, weryfikują narzędzia pomiarowe CNC: sondy przedmiotowe i narzędziowe na maszynie oraz pomiary na sztukach, bo określona prędkość skrawania i posuw mają sens tylko wtedy, gdy wyniki da się powtórzyć. Zadana w programie prędkość posuwu zapewnia powtarzalność, której nie da ręczne pokrętło, a utrzymanie zaplanowanej prędkości skrawania pozwala porównywać trwałość płytek między partiami.
Najczęstsze pytania o prędkość skrawania
Czym jest prędkość skrawania i w czym się ją podaje? To prędkość względna krawędzi ostrza i powierzchni przedmiotu obrabianego, podawana w m/min. Prędkość skrawania określa warunki pracy samej krawędzi, niezależnie od średnicy - dlatego katalogi podają właśnie ją, a nie obroty.
Czym różni się prędkość cięcia od prędkości obrotowej? Prędkość cięcia (m/min) opisuje ruch materiału względem krawędzi, prędkość obrotowa wrzeciona (obr/min) - ruch wrzeciona. Łączy je średnica: przy tej samej prędkości cięcia mniejsza średnica wymaga wyższych obrotów.
Jak dobrać odpowiednie parametry skrawania do obróbki zgrubnej? Duża głębokość i posuw, umiarkowana prędkość: przekrój wióra i tak mocno obciąża ostrze. Wartości startowe daje katalog płytki dla grupy materiałowej; przy niestabilnym mocowaniu schodzi się 10-30% niżej, a tak dobrane parametry skrawania wystarczy przeliczyć na obroty i posuw minutowy.
Jak zmiana posuwu wpływa na wykończenie powierzchni? Najsilniej ze wszystkich parametrów: wysokość mikronierówności rośnie z kwadratem posuwu narzędzia na obrót, a równomierna prędkość posuwu zapewnia stały odstęp śladów obróbki. Chcąc poprawić wykończenie powierzchni, najpierw zmniejsza się posuw lub zwiększa promień naroża, a dopiero potem rusza prędkość.
Dlaczego dobór parametrów zależy od rodzaju materiału obrabianego? Bo twardość, przewodność cieplna i skłonność do umocnienia decydują o temperaturze i siłach w strefie skrawania. Grupy ISO (P, M, K, N, S, H) porządkują materiały właśnie pod dobór parametrów skrawania.
Jak parametry skrawania wpływają na trwałość narzędzia? Prędkość skrawania wpływa wykładniczo (20% szybciej potrafi skrócić trwałość narzędzia o połowę), posuw umiarkowanie, głębokość najsłabiej. Stąd kolejność optymalizacji: głębokość, posuw, prędkość - optymalne prędkości skrawania leżą zawsze poniżej technicznego maksimum ostrza.
Jakie parametry toczenia ustawić przy zmiennej średnicy? Stałą prędkość cięcia (G96) z limitem obrotów: sterownik utrzymuje te same warunki na krawędzi niezależnie od średnicy. Przy stałych obrotach (G97) warunki zmieniają się z każdym przejściem na inną średnicę.
Co robi narzędzie skrawające, gdy prędkość jest za niska? Buduje narost: materiał przykleja się do krawędzi, cyklicznie odrywa i psuje powierzchnię oraz mikrokruszy ostrze. To typowy problem HSS-owych prędkości ustawionych na płytce węglikowej; odpowiednia prędkość skrawania dla węglika zaczyna się tam, gdzie narost znika.
Czym są narzędzia pomiarowe CNC i po co przy doborze parametrów? To sondy przedmiotowe i narzędziowe na maszynie oraz przyrządy w izbie pomiarowej. Zamykają pętlę doboru: potwierdzają, że przy ustawionych parametrach wymiary i chropowatość są powtarzalne na sztukach.
Jak obliczyć prędkość skrawania z obrotów i średnicy? Mnożąc obwód w miejscu cięcia przez obroty; wynik wychodzi w m/min. Wzory z przykładami liczbowymi znajdziesz w artykule o kalkulatorze - a obliczanie prędkości posuwu działa analogicznie: posuw na obrót razy obroty.
Czy duże prędkości skrawania zawsze się opłacają? Nie - powyżej ekonomicznego optimum każdy procent prędkości kosztuje w płytkach i przestojach więcej, niż oddaje w czasie. Duże prędkości skrawania mają sens tam, gdzie godzina maszyny jest bardzo droga, a wymiana ostrza szybka.
Które parametry obróbki koryguje się najpierw: głębokość skrawania, prędkość posuwu czy prędkość skrawania? Zależy od problemu: przy krótkiej trwałości ostrza - prędkość w dół, przy złej chropowatości - posuw, przy drganiach - głębokość i mocowanie. Przy optymalizacji wydajności kolejność jest odwrotna: najpierw głębokość, potem posuw, prędkość na końcu.
Jak twardość obrabianego materiału zmienia prędkość cięcia? Z grubsza: twardość materiału i jego przewodność cieplna działają w jedną stronę - im twardszy i gorzej przewodzący ciepło materiał, tym niższa prędkość. Stal hartowana wymaga innych ostrzy (CBN) i innych wartości niż ta sama stal w stanie miękkim - różnice sięgają kilku razy.
Tematyprędkość skrawaniaobróbka skrawaniemtechnologia
Źródła
- 1.W. Grzesik, "Podstawy skrawania materiałów konstrukcyjnych", WNT (mechanika strefy skrawania, wpływ parametrów)
- 2.R. Wołk, "Normowanie czasu pracy na obrabiarkach do obróbki skrawaniem", WNT, Warszawa 1972 (dobór warunków skrawania, ekonomiczna trwałość ostrza)
- 3.F.W. Taylor, "On the Art of Cutting Metals", ASME, 1907 (równanie trwałości ostrza)
- 4.Sandvik Coromant, "Training Handbook: Metal Cutting Technology" (zakresy prędkości dla grup ISO, zalecenia doborowe)
- 5.M. Lembersky (red.), "Realistic Cost Estimating for Manufacturing", 3rd ed., SME, 2016 (koszt narzędzi i czasu w rachunku sztuki).
Przeczytaj też
- Obróbka wykańczająca: rodzaje, etapy i jakość powierzchniObróbka wykańczająca zamienia surowy kształt w gotową część: nadaje wymiar, gładkość i wygląd. Wyjaśniamy jej rodzaje i to, dlaczego proces dzieli się na etapy.
- Rozwiercanie otworów - precyzyjna obróbka otworówWiertło zostawia otwór za mało dokładny dla pasowań. Wyjaśniamy, jak rozwiercanie nadaje otworom ostateczny wymiar i gładkość: rozwiertaki, naddatki, parametry.
- Programy CNC: przegląd oprogramowania CAD, CAM i sterującegoZa każdym detalem stoją trzy programy: CAD, CAM i sterowanie. Porządkujemy programy CNC, przeglądamy narzędzia od darmowych po przemysłowe i podpowiadamy, jak dobrać software do maszyny i budżetu.
Wypróbuj na swoim detalu
Załóż konto, wgraj swoje pliki STEP i porównaj wyceny z własnymi. Pierwsze 14 dni za darmo, bez karty.
Załóż konto za darmo