数控铣削:类型、方法与参数
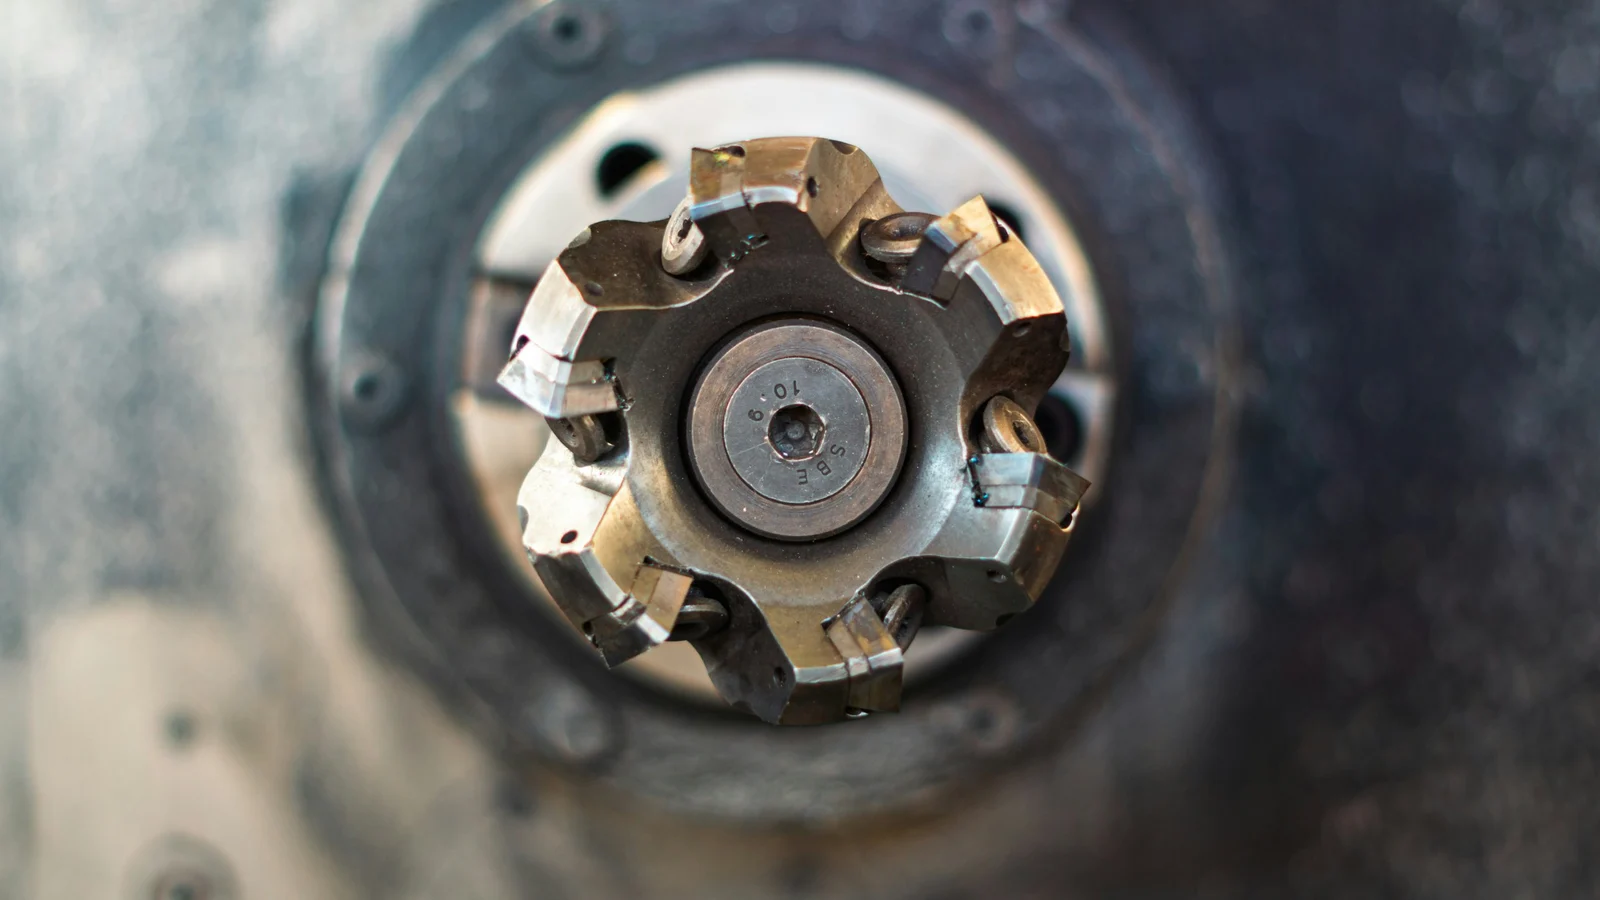
数控铣削是一种切削加工方法:旋转的多刃刀具(铣刀)从工件上去除材料,进给运动由程序控制的机床完成。平面、台阶、槽、型腔、轮廓和三维曲面都靠铣削加工,大多数棱柱形零件也由此成形。加工方法、铣削方向和装夹次数决定零件的质量、工时和价格。
铣削的原理
铣削用旋转的多刃刀具去除材料,刀具旋转是主运动,工件或主轴移动是进给运动。每个刀齿只在一转中的一部分时间内切削:切入材料、切下切屑、再切出。这是断续切削,与车削的连续切削不同,也决定了铣削的许多特点。
这主要体现在两个方面。刀齿每次切入材料都会受到冲击,因此刀具寿命不仅取决于切削速度和进给,还取决于刀刃如何切入和切出。同时,多个刀齿分担切削工作,所以铣刀能以较小的单刃负荷去除大量材料。
根据Swift和Booker的手册,所有金属以及部分塑料和陶瓷都可以铣削。该工艺灵活,几乎不需要专用工装,因此主要适用于单件和小批量。它的弱点是材料利用率低:毛坯大部分变成切屑,材料费按整块毛坯计算,而不是按成品零件计算。
铣削还是车削
选择铣削还是车削取决于零件形状。轴、套和盘等回转体零件用车削,因为工件绕自身轴线旋转,单个刀刃就能形成圆柱面。壳体、板和支架等棱柱形零件用铣削,因为它们的表面是平面或自由曲面。
很多零件同时具有两种形状,例如带键槽的轴或分布圆上有孔的盘。这类零件在带动力刀具的车床或车铣复合中心上加工,可以在一次装夹中完成。车削的参数和刀具见我们关于纵向车削的文章。
周铣和端铣
按照由铣刀哪一部分形成加工表面,铣削分为周铣和端铣。周铣时铣刀轴线平行于加工表面,由圆周上的刀齿切削;端铣时轴线垂直于加工表面,由刀具端面上的刀齿形成表面。实际生产中,两种方式常常在同一把刀上同时出现。
Swift和Booker把这两类加工与机床类型对应起来。卧式铣床用于平面周铣、成形铣、铣槽、组合铣刀铣削和切断。立式铣床用于端铣、铣槽、燕尾槽和半圆键槽。
实际上,立铣刀经常同时用圆周和端面切削。铣削90度台阶时,圆周刀刃形成侧壁,端面刀刃形成底面。因此在图纸上重要的不是工序名称,而是刀具必须加工哪些表面以及能否到达这些表面。
顺铣和逆铣
顺铣和逆铣的区别在于进给方向与铣刀旋转方向的关系。顺铣时,工件在切削区内的移动方向与刀齿运动方向相同;逆铣时方向相反。这个看似微小的差别会改变切屑厚度、切削力方向、刀具寿命和表面质量,是铣削工艺中最重要的选择之一。
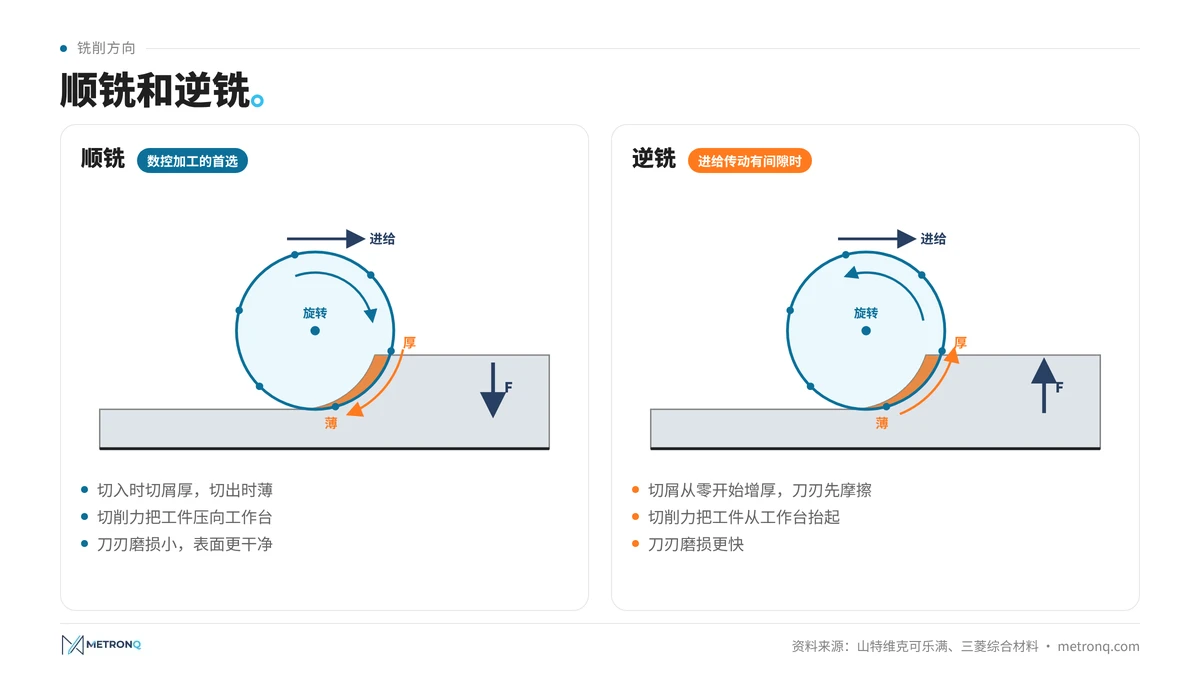
顺铣时,刀刃以最大切屑厚度切入,以接近零的厚度切出。山特维克可乐满称之为铣削的黄金法则:切入厚、切出薄。刀刃立即开始切削而不是打滑,切削力把工件拉向铣刀并压在工作台上。
逆铣时,切屑厚度从零增加到最大值。开始时刀刃无法切入材料,只能摩擦和挤压表面,而这层表面往往已被前一个刀齿加工硬化。三菱综合材料把这一段称为摩擦区,后刀面上的力急剧增大,刀刃磨损加快。
为什么首选顺铣
山特维克可乐满指出,只要机床、夹具和工件允许,就应优先采用顺铣。刀刃磨损较小,热量随厚切屑带走,切屑落在刀具后方,不会被再次切削。圣路易斯华盛顿大学工程学院实训车间的资料也指出,顺铣表面更干净,刀具寿命更长。
前提是进给传动没有间隙。顺铣时切削力把工件拉到铣刀下方。在丝杠与螺母之间有间隙的旧式普通铣床上,工作台可能向前窜动,每齿进给瞬间增大,刀片可能崩刃。数控机床通常采用预紧的滚珠丝杠,几乎没有间隙,所以顺铣在数控加工中是标准做法。
什么时候采用逆铣
逆铣在少数特定情况下是合理的。山特维克可乐满建议在以下情况采用逆铣:机床没有消除间隙的装置;加工余量变化很大;在耐热合金中使用陶瓷刀片,因为陶瓷对厚切屑切入时的冲击很敏感。
铣削方向也会改变对夹具的要求。逆铣时径向力倾向于把工件从工作台上抬起,夹具必须防止抬起;顺铣时夹具必须承受拉力。只在边缘夹紧的薄板,在不同进给方向下的表现可能完全不同。
铣削类型和数控铣床上的工序
数控铣床上有十几种典型工序,每种都有相应的刀具类型。最常见的是平面铣削、台阶铣削、铣槽、型腔铣削和轮廓铣削,此外还有三维曲面加工、倒角以及用圆弧插补铣孔和铣螺纹。下表列出各工序通常使用的刀具和需要注意的问题。
| 工序 | 典型刀具 | 注意事项 |
|---|---|---|
| 平面铣削 | 可转位面铣刀,主偏角45° | 直径比宽度大20-50%,偏离中心切入 |
| 90°台阶 | 立铣刀、90°方肩铣刀 | 侧壁与底面的垂直度 |
| 槽 | 立铣刀、三面刃铣刀 | 全齿接触,排屑 |
| 型腔 | 立铣刀 | 内角半径 ≥ 铣刀半径 |
| 外轮廓 | 立铣刀 | 长铣刀的挠曲 |
| 三维曲面 | 球头铣刀、圆角铣刀 | 刀路之间的残留高度 |
| 倒角 | 倒角铣刀 | 锥面上切削直径不同 |
| 圆弧插补铣孔或铣螺纹 | 立铣刀、螺纹铣刀 | 圆弧上的进给修正 |
平面铣削
平面铣削,即端铣平面,是最常见的铣削工序。山特维克可乐满把45度主偏角的面铣刀列为通用加工的首选:它能在长悬伸时减少振动,并借助切屑变薄效应提高进给。90度铣刀用于薄壁零件,因为它把切削力导向径向而不是轴向。
同一厂商还给出了铣刀定位的几条规则。铣刀直径应比加工表面宽度大20-50%,铣刀应偏离工件中心,使切出时的切屑尽可能薄。最好用圆弧方式编程切入,尽量避免从孔和槽上方经过;如果无法避免,在断续区域把进给降低一半。
槽、型腔和轮廓
槽、型腔和轮廓通常用立铣刀加工。按全宽铣槽意味着铣刀全齿接触,负荷最大,排屑也最困难。因此,较宽的槽和型腔常用比其宽度小的铣刀加工,并采用保持刀具接触量恒定的刀路。
轴向切深和径向切宽如何改变切屑厚度,见我们关于切削深度的文章;圆弧插补时的进给修正见关于进给量的文章。立铣刀、面铣刀和刀柄的概况见关于切削刀具的文章。
数控铣床和加工中心:三轴、四轴和五轴
数控铣床按程序控制运动的轴数来区分。按照ISO 841,Z轴平行于主轴,X轴和Y轴构成右手坐标系,A、B、C分别是绕X、Y、Z轴的旋转轴。三轴机床在X、Y、Z方向移动,四轴和五轴机床再增加一个或两个旋转轴。
立式铣床的主轴垂直于工作台,卧式铣床的主轴平行于工作台。加工中心是带自动换刀装置的数控铣床,常常还配有交换工作台。带回转工作台的卧式加工中心可以在一次装夹中加工壳体的多个面,交换工作台则缩短装夹下一个工件时机床的停机时间。
五轴加工要区分两种方式。在3+2加工中,旋转轴把工件转到一定角度后锁定,切削在三个直线轴上进行。在五轴联动加工中,所有轴同时运动,叶片、叶轮和模具需要这种方式。对大多数棱柱形零件来说,第五轴的主要好处是减少装夹次数,从而减少准备时间和找正误差。
装夹次数是零件成本的主要组成部分之一,我们在关于工艺规程的文章中做过说明。能从一侧加工完成的零件,比需要三次装夹的零件便宜,无论机床是三轴还是五轴。
铣削参数:切削速度、进给和切深
铣削参数包括切削速度、主轴转速、每齿进给、进给速度以及轴向切深和径向切宽。切削速度和每齿进给根据材料从刀具样本中选取,其余数值由公式算出。只要掌握几个基本公式,就能核对样本数据并估算工时。
山特维克可乐满和SME手册《Realistic Cost Estimating for Manufacturing》给出相同的关系。主轴转速按下式计算:
进给速度按下式计算:
其中:
- - 切削速度 [m/min],
- - 铣刀直径 [mm],
- - 主轴转速 [r/min],
- - 每齿进给 [mm],
- - 有效齿数,
- - 进给速度 [mm/min]。
金属去除率为,单位cm3/min;按照山特维克可乐满,净切削功率为,单位kW,其中是单位切削力,单位N/mm2。各参数的选择见关于切削速度和切削参数的文章,也可以用切削参数计算器进行计算。
铣削时间和工序成本
铣削的机动时间等于刀具行程除以进给速度。SME手册写作,其中是每转进给,是主轴转速,所以分母就是。关键在于:它不是表面长度,而是表面长度加上刀具的切入和切出距离。忽略这一点,工时和报价都会偏低。
用面铣刀完整走过加工表面时,铣刀中心必须走过工件长度、整个刀具直径和两段安全距离:
其中:
- - 加工表面长度 [mm],
- - 面铣刀直径 [mm],
- - 切入和切出的安全距离 [mm]。
示例(示例数值):用装有6个刀片的Ø100面铣刀铣削C45钢上200 × 80 mm的平面。铣刀比表面宽25%,符合20-50%的规则。取、、。则,,。
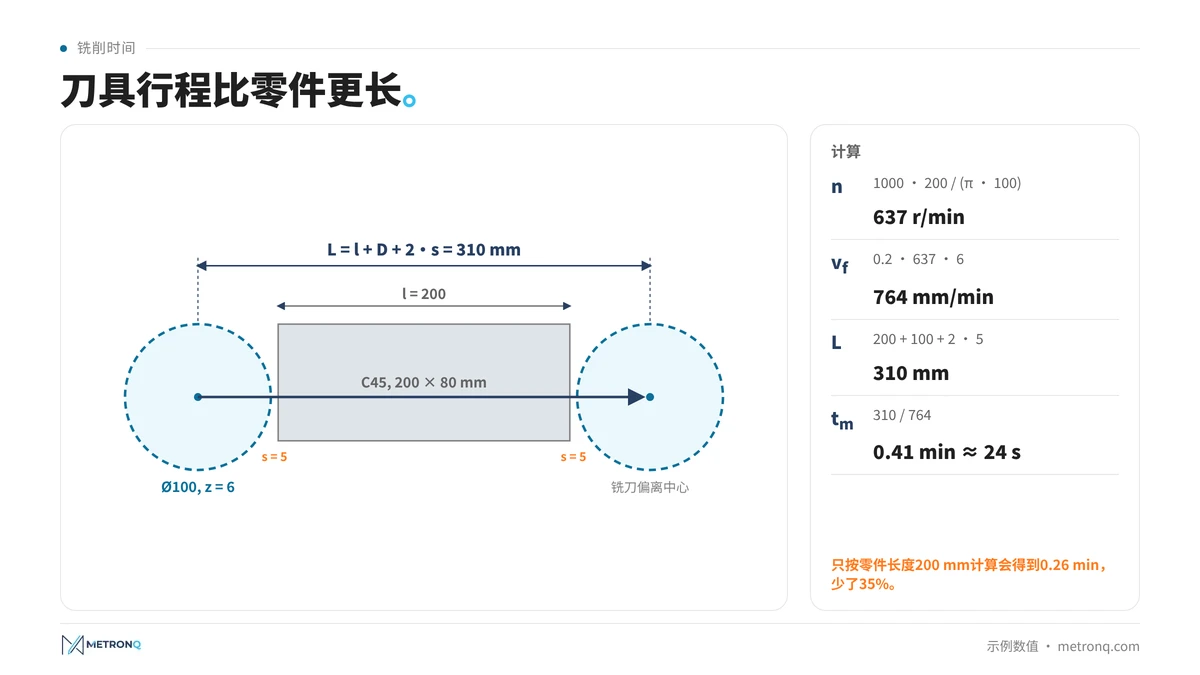
一次走刀需要,约24秒,而表面本身只有200 mm长。如果只按工件长度计算时间,结果会短三分之一以上。切深时,金属去除率为。
对于周铣,SME手册给出了切入距离的单独公式,即铣刀达到全切深之前必须走过的距离:,其中是铣刀半径,是切深。手册示例中,半径101.6 mm的三面刃铣刀在切深35.6 mm时切入距离为77.2 mm,比加工表面本身的长度(60.3 mm)还长。
SME手册把工序成本计算为人工费率、机床费率和其他费用之和乘以时间。按每小时150元(示例数值)计算,示例中的一次走刀成本为1.01元。30分钟的机床调整按同一费率为75元:单件时这几乎就是零件的全部成本,50件时每件1.50元。因此在铣削报价中,调整时间往往比切削时间更重要,见关于数控加工中最贵的一分钟的文章。MetronQ的数控报价软件会按工厂自己的费率和机床,自动完成每道工序的这类计算。
铣削后的精度和表面粗糙度
铣削精度取决于加工阶段、工艺系统刚性和材料。粗铣通常达到IT12-IT14,精铣达到IT8-IT9,详见关于IT公差等级的文章。更严的公差需要增加走刀、铰削或磨削,成本也随之上升,因此只有功能需要时才应规定。
Swift和Booker给出铣削的表面粗糙度为Ra 0.2至25 µm,取决于刀具、参数和走刀。典型精铣通常达到Ra 1.6-3.2。结果取决于每齿进给、刀齿跳动和铣削方向,修光刃刀片可以在提高进给的同时不降低表面质量。Ra和Rz的更多内容见关于表面粗糙度的文章。
对于数控铣削中心上孔的位置精度,同一手册给出了工艺能力图。在100 mm尺寸处,正常范围约为±0.015-0.05 mm(从图中读取)。作者指出,影响精度的主要因素是材料的切削加工性以及铣刀、工件和机床的刚性。位置度公差的标注方法见关于形状和位置公差的文章。
如何设计更便宜的铣削零件
刀具容易到达、悬伸短、装夹次数少的铣削零件更便宜。这些规则大多直接来自铣削的几何关系。了解这些规则的设计人员可以在不改变零件功能的前提下降低价格,甚至在询价送到工厂之前就能做到。
第一条规则涉及内角。铣刀是圆柱体,因此无法加工出半径小于自身半径的竖直型腔内角。尖锐内角需要电火花加工或其他附加工序,而很小的半径意味着小铣刀和低效率。内角半径略大于铣刀半径,刀具就能沿圆弧移动,而不会使接触量突然增大。
第二条规则涉及深度。深而窄的型腔需要细长的铣刀,而悬臂梁的挠度与长度的三次方成正比,即。悬伸加倍,在相同力作用下挠度变为八倍,因此必须减小切深或进给,加工时间随之延长。
Swift和Booker还补充了关于棱边和刀具的规则:外棱边宜用倒角而不是圆角,尺寸和形状最好与标准铣刀相匹配。此外还有一些通用规则:特征尽量从一侧可达,全零件采用统一的圆角半径,只在功能需要的地方规定公差。公差对价格的影响见关于公差与数控加工成本的文章。
关于数控铣削的常见问题
数控铣削的原理是什么?
数控铣削用旋转的多刃刀具(铣刀)去除材料,由程序控制的进给运动使刀具与工件产生相对移动。每个刀齿只在一转中的一部分时间内切削,所以是断续切削。它可以加工平面、台阶、槽、型腔、轮廓和三维曲面,主要用于壳体、板和支架等棱柱形零件。
顺铣和逆铣有什么区别?
顺铣时,进给方向与切削区内刀齿的运动方向相同,切屑由厚变薄。逆铣时切屑从零开始增厚,刀刃先摩擦,切削力会把工件抬起。顺铣通常刀具寿命更长、表面质量更好,但要求进给传动没有间隙,因此在数控机床上更常用。
什么时候应采用逆铣?
当机床进给传动存在间隙时采用逆铣,例如旧式普通铣床。山特维克可乐满指出,在加工余量变化很大以及在耐热合金中使用陶瓷刀片时,也值得考虑逆铣。在进给传动没有间隙的现代数控机床上,顺铣仍然是首选,逆铣只用于上述特殊情况。
铣削能达到什么样的表面粗糙度和精度?
根据Swift和Booker的手册,铣削的表面粗糙度为Ra 0.2至25 µm,典型精铣达到Ra 1.6-3.2。粗铣通常达到IT12-IT14,精铣达到IT8-IT9。更严的公差需要增加走刀或改用其他方法,例如铰削或磨削,这会增加工序和成本。
如何计算铣削时间?
铣削时间等于刀具行程除以进给速度,而是每齿进给、主轴转速和齿数的乘积。行程要包括切入和切出距离。用面铣刀完整走过表面时,行程等于工件长度加铣刀直径再加两段安全距离,只按工件长度计算会使时间明显偏短。
三轴铣床和五轴铣床有什么区别?
三轴铣床使刀具相对工件在X、Y、Z三个直线轴上移动。五轴机床增加两个旋转轴,使工件或主轴倾斜。这样零件可以在一次装夹中从多个方向加工,叶片和模具等复杂曲面还可以在所有轴同时运动的情况下铣削,从而减少装夹和找正误差。
参考来源
- 1.K. G. Swift, J. D. Booker, "Manufacturing Process Selection Handbook", Butterworth-Heinemann 2013, chapter 6.2 Milling
- 2.Society of Manufacturing Engineers, "Realistic Cost Estimating for Manufacturing", 3rd edition, SME 2016, chapter 6: Cost Estimating for Machining
- 3.Sandvik Coromant, "Formulas and definitions for milling" and Metal cutting knowledge: "Down milling vs. up milling", "Face milling"
- 4.Mitsubishi Materials, Technical course: "Up cut and down cut milling"
- 5.Washington University in St. Louis, McKelvey School of Engineering Student Machine Shops, "Climb milling vs conventional milling"
- 6.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature