激光切割成本:每个零件的价格如何计算
激光切割零件的价格由机时、材料、准备、编程和加价构成。价格高低取决于切割长度、穿孔数量、材料与厚度、辅助气体和批量。
激光切割每个零件要多少钱?
激光切割的价格无法用一个数字回答,因为每个零件的价格来自五项:机时、材料、准备、编程和加价。按米或按小时的价格只是中间值,不加核对地直接套用,会让孔多的零件和小批量订单的报价偏低。
机时和材料每个零件都会产生,准备和编程则每批只发生一次。因此单价随数量下降,数量必须进入每一次计算。单价按下面的公式计算,也可以当作电子表格里的简易激光切割成本计算器:
其中:
- - 单价 [元/件],
- - 每个零件的机器成本 [元],
- - 每个零件的材料成本 [元],
- - 每批的准备与编程成本 [元],
- - 批量(件数),
- - 管理费用、风险与利润的加价,按比例计(例如 0.2)。
机时
激光切割零件的机时由三部分组成:沿轮廓切割、每条轮廓起点的穿孔,以及切割头在轮廓之间的空行程。只算切割长度的人,在小孔很多的零件上会漏掉一半以上的时间,也就漏掉了一部分加工成本。
其中:
- - 每个零件的激光运行时间 [s],
- - 所有轮廓的切割长度 [mm],
- - 切割参数表中的切割速度 [mm/s],
- - 穿孔次数,每条轮廓一次,
- - 每次穿孔的时间 [s],
- - 轮廓之间空行程的时间 [s]。
关于工时定额,另见:从工时定额表到算法:为什么CNC报价还停留在半个世纪前。
切割时间
切割时间等于所有轮廓的总长度除以机床切割参数表中的速度。速度取决于材料、厚度、激光功率和气体,在圆弧、拐角和小孔处会下降,因为切割头必须减速。
示例(示例数值):一块160 × 80 mm、3 mm厚的S235连接板有六个Ø 8 mm的孔。切割长度为630.8 mm,穿孔七次。用氧气以6 m/min切割(切割参数表中的示例值),切割用时6.3 s,穿孔用时7 × 0.5 s = 3.5 s,空行程2.0 s。因此每个零件激光运行11.8 s。
按小时和按米计算的激光切割价格
一小时激光切割按机时费率计价,用这个费率除以速度,就得到每米的切割价格。两个数字本身都没错,但只覆盖纯切割时间,穿孔和空行程不在其中,而在孔多的零件上,它们占去了时间的大部分。
按每小时210元和6 m/min计算,纯切割每米0.58元。示例中的连接板每米1.09元,因为穿孔和空行程占了47 %的时间。同样的板上加工40个Ø 4 mm的孔,切割长度只多56 %(983 mm对631 mm),用时却从11.8 s增至34.3 s,每米2.04元。统一的每米单价会让它的报价低将近一半。
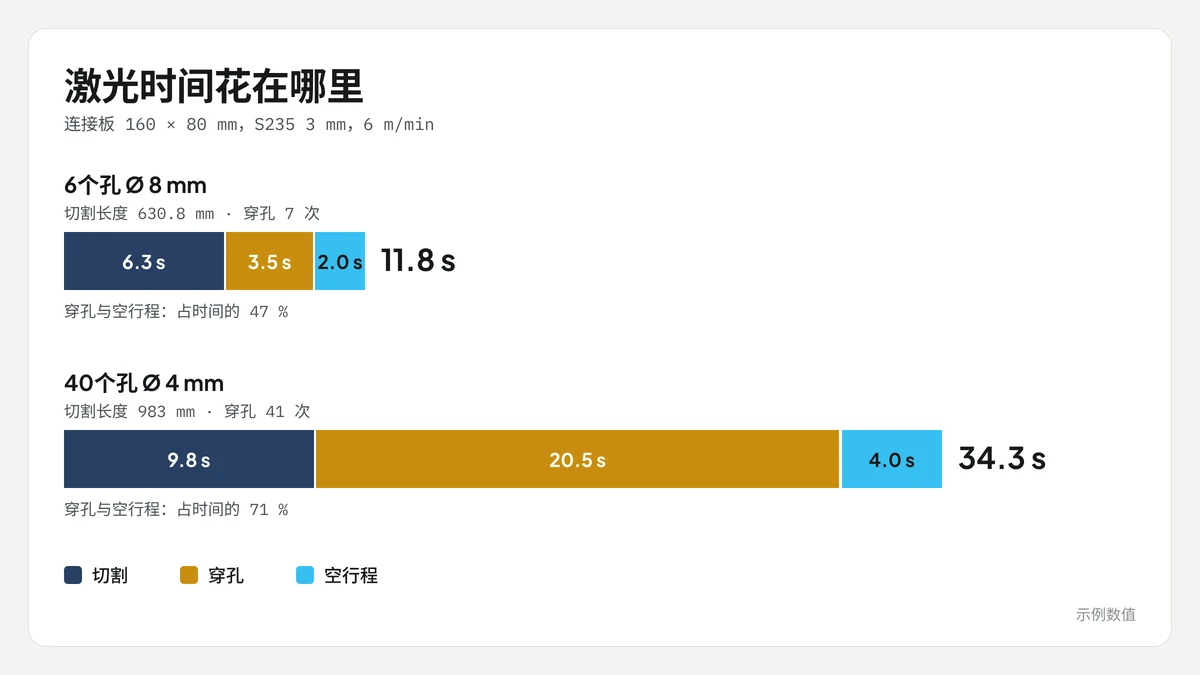
图:MetronQ
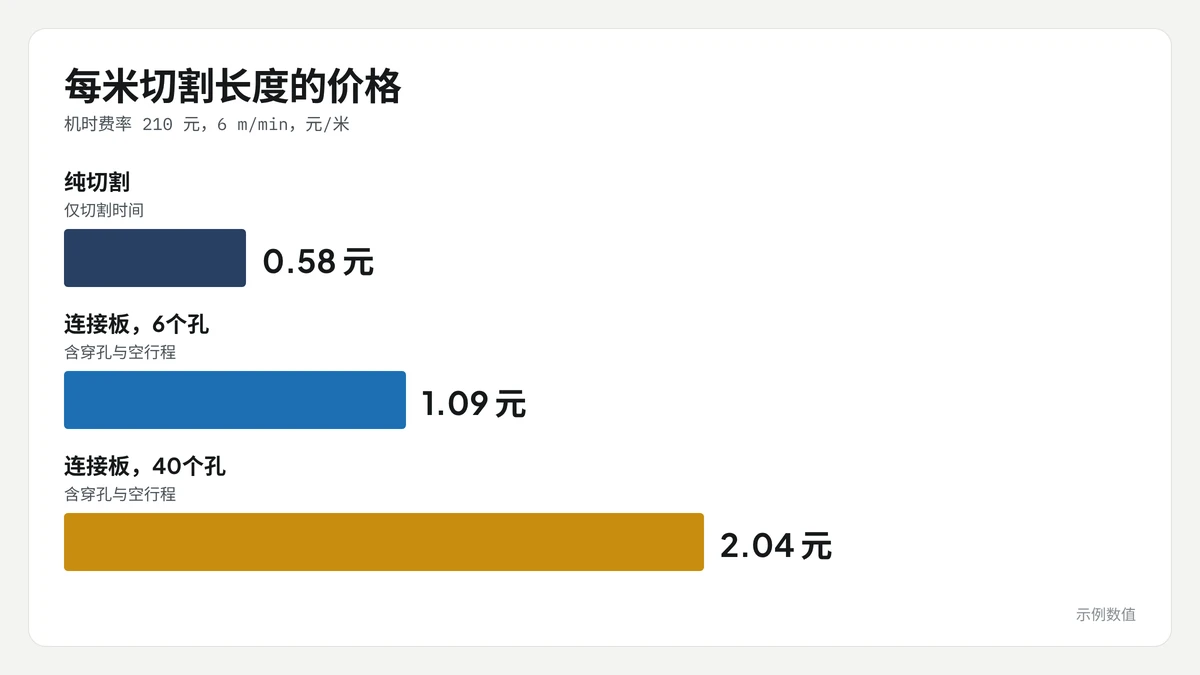
图:MetronQ
激光切割机多少钱?
激光切割机的价格取决于激光功率、台面尺寸、自动上下料和新旧程度,没有可靠的统一数字。对报价来说,由购置价推出的机时费率比价格本身更重要:它把折旧、利息、场地、能耗、维护和耗材,分摊到机床实际运转的小时上。
每小时折旧等于重置成本除以使用年限和每年运行小时数(参见 Lexware,德语)。
示例(示例数值,不是市场价格):一台价值1,200,000元的设备,使用年限10年,每年运行3,000小时,得出如下费率:
| 项目 | 元/小时 |
|---|---|
| 折旧 | 40.00 |
| 利息(按购置价一半的5 %计) | 10.00 |
| 场地费用 | 4.80 |
| 能耗 | 20.00 |
| 维护 | 16.00 |
| 耗材(喷嘴、镜片、气体) | 30.00 |
| 与机器相关的成本 | 120.80 |
| 操作员 | 60.00 |
| 小计 | 180.80 |
| 管理费用 15 % | 27.12 |
| 机时费率 | 207.92,取整为210 |
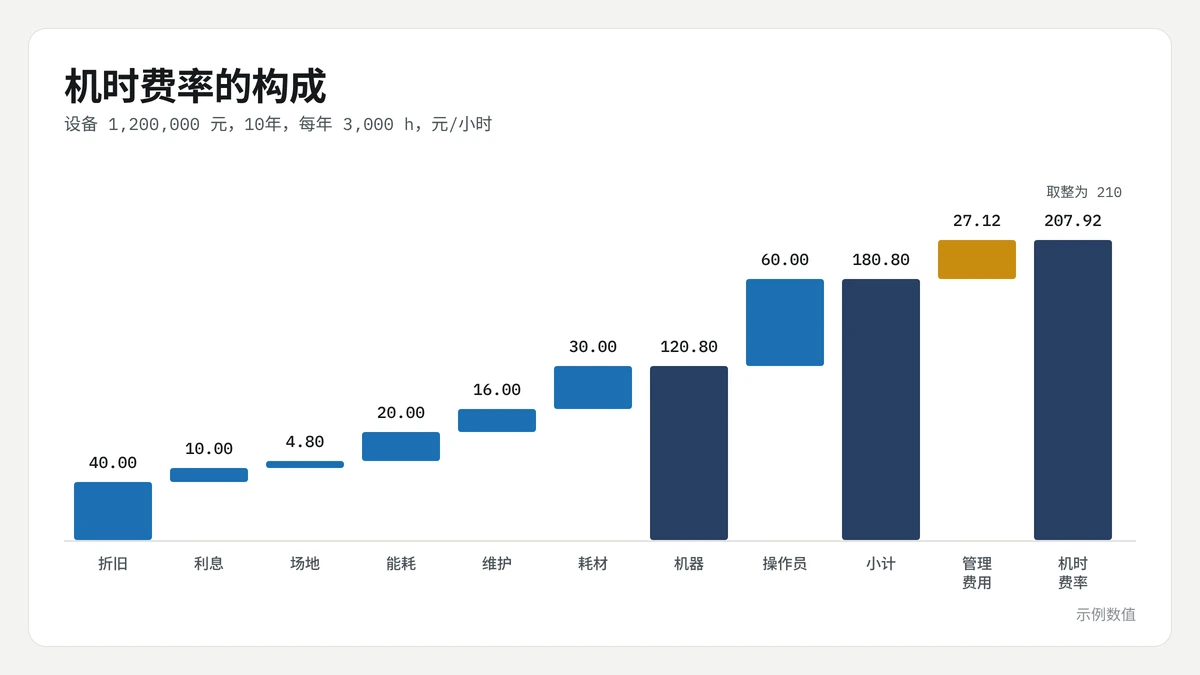
图:MetronQ
利用率比购置价更重要:每年运行4,000小时而不是3,000小时,仅折旧一项就从每小时40.00元降到30.00元。机床只有一半时间在运转时,小时费率会明显上升,切割本身没有任何变化,每个零件却更贵了。二手机床的信息里往往只有拍卖或面议。
板材价格:材料价格与板材占用比例
材料价格上,车间买的是整张板材,而不是零件本身。因此每个零件的板材价格计算,应当包含零件连同与相邻零件的间距及废料所占的板材份额,而不只是它的质量。板材利用得越好,每个零件的板材价格就越低。
一张3,000 × 1,500 mm、3 mm厚的S235板材重约106 kg,按每公斤4.20元计,价格为445.10元。零件质量为0.294 kg,但留5 mm间距后占用140.3 cm²,相当于0.330 kg。于是每个零件的板材成本是1.39元,而按零件质量计只有1.24元。
套料是零件在板材上的排布。零件之间的间距必须大于切缝,也就是激光束去除的那一条材料。留10 mm边距和5 mm间距时,板材上可以按网格排布 18 × 17 = 306 块连接板。CAM软件的套料通常能排得更多,更好的套料可以降低板材价格,机床上也不用多做任何工作。
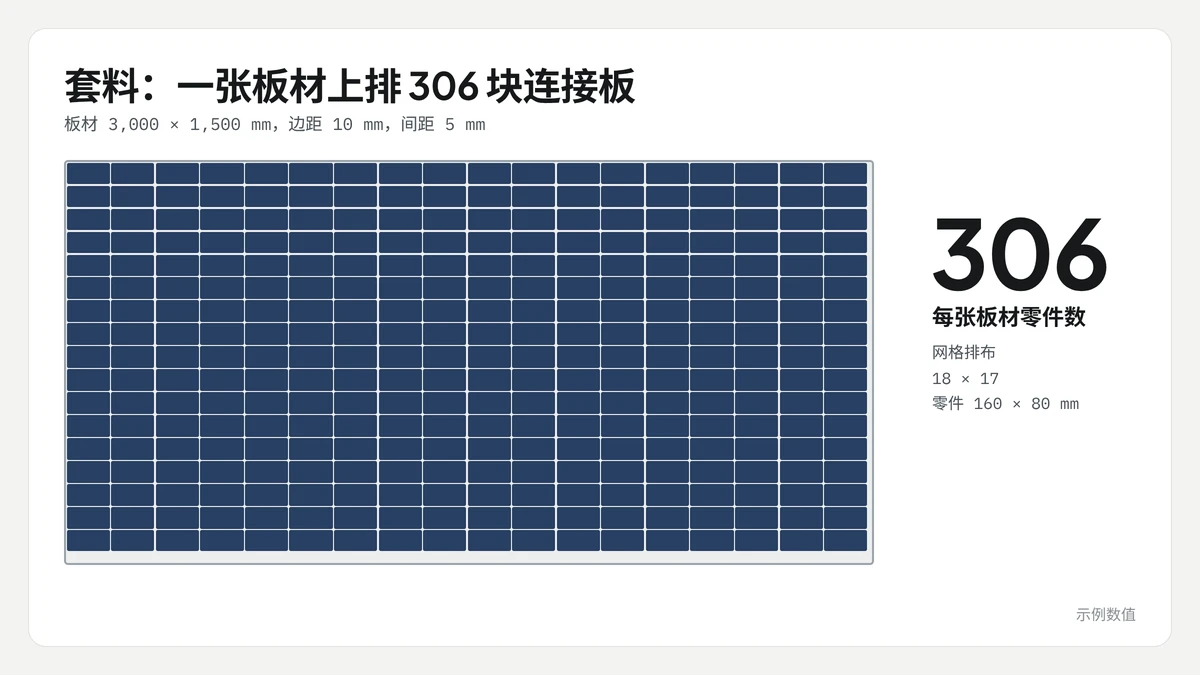
图:MetronQ
钢与不锈钢
对于钢和不锈钢,牌号、厚度和辅助气体决定速度与材料价格。S235这类结构钢是最便宜、最快的情形,通常用作基准。不锈钢1.4301(也称304或V2A)和316(V4A,1.4401)作为材料更贵,通常用氮气切割,以保持切口光亮。
对于V2A和V4A不锈钢的材料价格,关键是供应商针对这一牌号、厚度和板幅的报价,包括下料和最小起订量,而不是表格里的每公斤价格。
耐候钢
耐候钢(Corten)是一种耐大气腐蚀的结构钢,例如符合EN 10025-5的S355J2W。切割时它与结构钢一样按厚度和气体报价,只有材料价格不同:请填入供应商针对这一牌号的报价。
铝
铝和不锈钢通常用氮气切割,因为切口上的氧化层不受欢迎。铝的密度为2.7 kg/dm³,明显比钢轻:同样的3,000 × 1,500 × 3 mm板材重36.5 kg,钢板为106 kg。因此要比较的是整张板材的价格,而不是每公斤的价格。
价目表里除了平板,往往还有铝花纹板、铝U型材和铝角材。花纹板要先确认所标厚度是否含花纹。U型材和角材不属于平板切割:它们通常在管材和型材设备上或用锯床下料。
粉末喷涂铝板是特殊情形:切口处没有涂层,热量还可能损伤边缘的涂层。这一点应当作为说明写进报价,而不是等到投诉时才提。
辅助气体
辅助气体影响速度、切口外观和成本。氧气与结构钢发生放热反应,提供额外能量;氮气是惰性的,能让不锈钢和铝的切口保持光亮,但需要更高的压力和更多的气体。两种气体要么计入小时费率,要么在报价中单列一项。
据 Linde(德语)所述,用氮气切割3到4 mm以下的薄结构钢,速度可达每分钟20或30米,厚板的理想压力在10到15 bar或更高。用氧气切割20 mm以上的厚板,压力只需略高于1 bar。
承诺ISO 9013切割质量的人,要用速度来换:切口更好,往往意味着切得更慢。该标准规定了热切割边缘的尺寸公差、垂直度和粗糙度;2017年版涵盖0.5至32 mm厚度的激光切割,较新的版本是 DIN EN ISO 9013:2025-04。它不规定板材的平面度,参见 平面度公差:符号、公差带与测量。
激光切割木材
切割木材与切割钣金是不同的工艺:木材是燃烧而不是熔化,通常使用CO2激光或二极管激光,而不是为金属设计的光纤激光。因此配有光纤激光的车间,不会用钣金的切割参数表来给木材报价。
算例:3 mm厚S235连接板
这个算例把所有项目合在一起:一块160 × 80 mm、3 mm厚的S235连接板,带六个Ø 8 mm的孔,分别按20件和500件的批量计算。示例数值:激光切割每小时210元,板材每公斤4.20元,编程每小时150元,加价20 %。
| 项目 | 20件 | 500件 |
|---|---|---|
| 机器(每件11.8 s) | 13.78 元 | 344.40 元 |
| 材料(每件0.330 kg) | 27.74 元 | 693.61 元 |
| 准备(10 min) | 35.00 元 | 35.00 元 |
| 编程(15 min) | 37.50 元 | 37.50 元 |
| 小计 | 114.02 元 | 1,110.51 元 |
| 加价 20 % | 22.80 元 | 222.10 元 |
| 不含税总价 | 136.82 元 | 1,332.61 元 |
| 单价 | 6.84 元 | 2.67 元 |
20件时,准备和编程占加价前总额的64 %,500件时只占7 %。尽管每个零件的加工成本不变,单价仍从6.84元降到2.67元。关于这一效应,另见 最贵的一分钟,是机床停着的那一分钟。
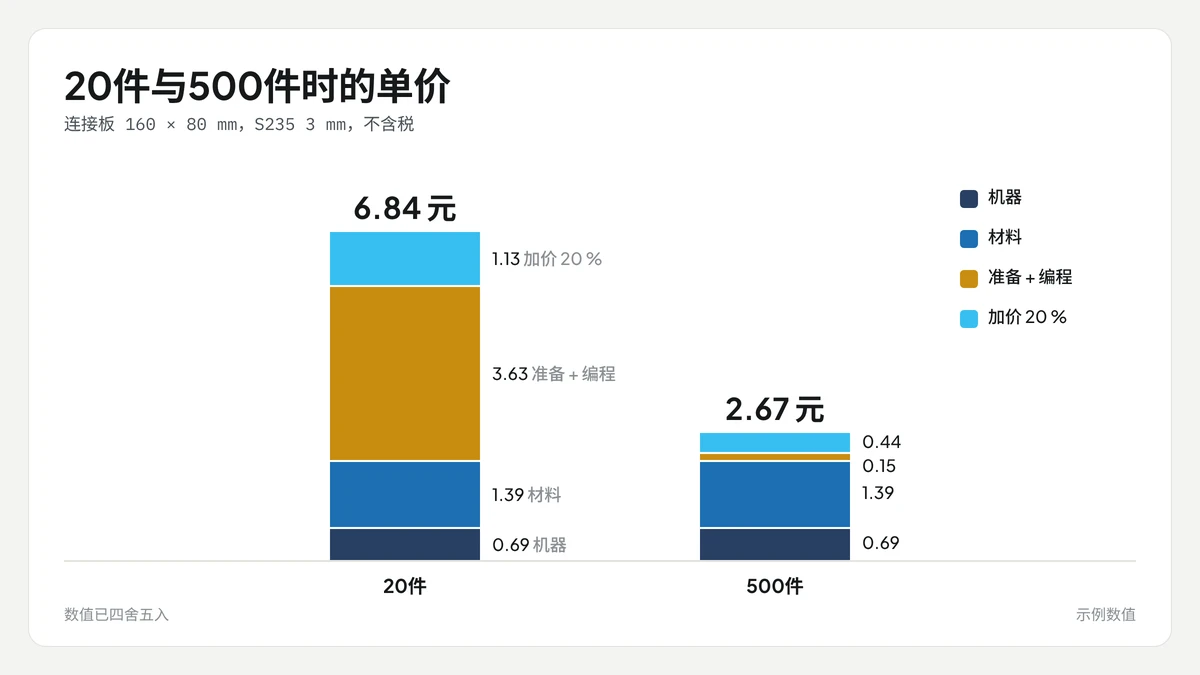
图:MetronQ
在线激光零件报价:从文件直接报价
在线销售激光零件,或者必须按询价快速报出价格的人,对每个文件都需要同一套计算:切割长度、穿孔、空行程、板材和批量。标准零件靠手工可以完成,面对有数百条轮廓的文件就很费时间,错误往往到利润里才暴露。
在电子表格里怎么做,见 用Excel做CNC报价:表格搭建与局限。MetronQ根据DXF计算这些项目:车间录入激光器、切割参数表、费率和板材价格,引擎读取轮廓,工艺人员确认价格或加以修改。这就是 激光切割报价 的做法,不必每个零件都靠人脑估算。对于铣削零件,请参见 机加工报价指南:什么决定价格 和 一位小数点的价格:公差如何决定CNC零件的成本。
关于激光切割的常见问题
激光切割多少钱?
没有固定的数字,因为价格来自机时、材料、准备、编程和加价。在示例中,3 mm厚钢制连接板每件的价格是:20件一批为6.84元,500件一批为2.67元。决定价格的是切割长度、穿孔数量、材料和批量。
激光切割每米多少钱?
示例中,按每小时210元和6 m/min计算,纯切割每米0.58元。算上穿孔和空行程,有六个孔的连接板每米1.09元,有四十个小孔的则为2.04元。因此统一的每米单价只适用于轮廓很少的零件。
激光切割每小时多少钱?
示例中,一小时激光切割就是210元的机时费率,已包含操作员和15 %的管理费用。实际数值取决于设备价值、利用率、能耗、工资和维护。加工服务商的价格还包含加价、风险和利润,因此不等于机时费率。
激光切割机多少钱?
给出统一价格会产生误导,因为价格取决于激光功率、台面尺寸、自动上下料和新旧程度。对报价来说,应通过使用年限和运行时间,把购置价折算成机时费率,示例中是把1,200,000元折算成每小时210元。
切割时间怎么计算?
切割时间是切割长度除以切割参数表中的速度。机时还包括穿孔(每条轮廓一次)和切割头在轮廓之间的空行程。示例中的连接板是切割6.3 s、穿孔3.5 s、空行程2.0 s,合计11.8 s。
钢和铝对价格有什么影响?
钢、不锈钢和铝在密度、材料价格、气体和速度上各不相同。同样的3,000 × 1,500 × 3 mm板材,钢板重约106 kg,铝板重36.5 kg。要比较的是整张板材的价格,不锈钢和铝通常用氮气而不是氧气切割。
激光可以切割木材吗?
可以,但用的机床与切割钣金不同:木材通常用CO2激光或二极管激光切割,光纤激光是为金属设计的。因此费率和价格不同于钣金报价,金属的切割参数表也不适用于木材,车间需要为木材单独准备参数。
参考来源
- 1.DIN EN ISO 9013 (thermisches Schneiden, Güte der Schnittflächen)
- 2.Linde: Der Laserschneidprozess (LASERLINE)
- 3.Lexware: Maschinenstundensatz berechnen
- 4.EN 10025-5 (wetterfeste Baustähle, z. B. S355J2W)