五轴铣削:3+2、联动加工与零件价格
五轴铣削分为两种方式。3+2定位加工由两个旋转轴把工件或刀具转到固定姿态,随后只用三个直线轴切削。五轴联动加工时,五个轴同时运动。决定零件价格的主要因素,是能省掉多少次装夹,以及一个机时的费用是多少。
在五轴加工中心上加工的零件,按比三轴机床更高的费率计价。零件因此变贵还是变便宜,要由核算来决定。本文比较三轴和五轴加工中心,演算一个示例,并说明哪种方式适合哪类零件。
五轴加工:3+2还是联动加工
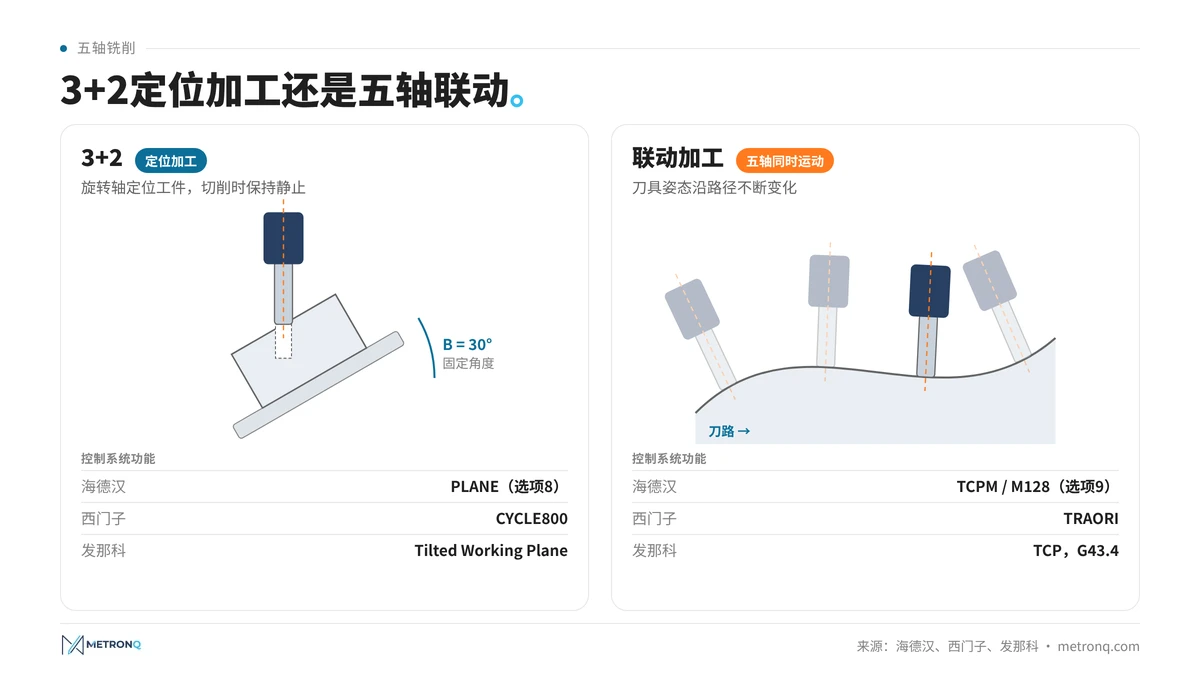
五轴加工使用直线轴X、Y、Z和两个旋转轴,按照ISO 841称为A、B或C轴。关键在于旋转轴何时运动:3+2只在两次切削之间运动,联动加工则在切削过程中运动。控制系统功能、编程和价格都取决于这一点。
3+2加工时,旋转轴先把零件转到固定姿态,随后像在三轴机床上一样铣削和钻孔。海德汉为此使用PLANE功能,西门子使用CYCLE800循环,发那科使用倾斜工作平面(Tilted Working Plane)功能。
联动加工时,主轴头或工作台在转动,控制系统仍要让刀尖保持在路径上:海德汉使用TCPM,西门子使用TRAORI,发那科使用G43.4。在海德汉TNC选项说明中,这两个层级是分开的:用PLANE倾斜加工面是选项8,带TCPM的五轴插补是选项9。因此,一台机床可能支持3+2,却不能联动铣削。
联动铣削用于自由曲面、叶片和模具等复杂几何形状,但并不因此更快。根据Autodesk的培训资料,3+2往往更快,因为省去了短距离上的大幅旋转运动。
选择运动学结构:哪种加工中心适合哪类零件
五轴加工中心的旋转轴可以都在工作台上、都在主轴头上,或者各占一个。结构决定了零件可以有多大多重,以及倒扣部位是否容易加工。因此,并非每个零件都适合车间里的每台机床:小型医疗器械零件和叶轮适合摇篮式转台,重型零件更适合摆头机床。
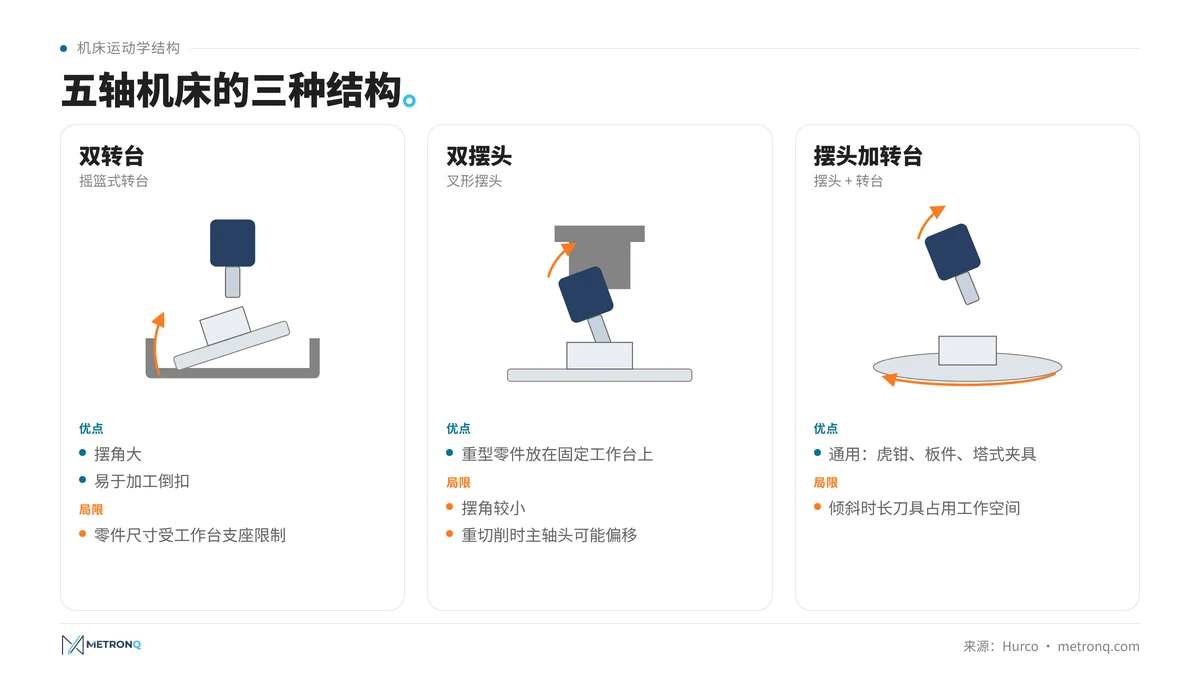
上图汇总了Hurco对三种结构列出的优缺点。
数控铣床制造商常用最新技术、创新机床和最高可靠性等说法做宣传。每家加工中心制造商都有自己的方案:摇篮式转台、叉形摆头、托盘交换装置和其他自动化装置。但从核算角度比较机床时,重要的是另一些问题:开通了哪些控制系统选项?倾斜时还剩多少工作空间?是否配有测头和测量旋转轴的循环?
最新技术本身不是目的。对于超大批量,制造商可以为某一零件族专门定制加工中心。订单多变的加工服务商使用通用数控机床更合适,创新机床也只有在充分利用时才能盈利。
加工服务中的五轴加工:价格取决于什么
铣削零件的价格由每个订单的一次性成本(编程和准备)和每件成本(切削时间、重新装夹和刀具磨损)组成。五轴加工同时改变这两部分:装夹减少,费率升高。报价的构成请参阅切削加工报价一文。
缩短准备时间。 每次装夹都会产生每个订单的准备时间和每件的重新装夹时间,每次重新装夹还会带来新的基准。据Modern Machine Shop介绍,一次装夹就能加工五个面,可以保证更严的公差。对棱柱形零件来说,这通常是五轴的主要优势。准备时间的一分钟值多少钱,可参阅数控加工中最昂贵的一分钟;严格公差的成本,可参阅公差与数控加工成本。
更短的刀具。 倾斜后,主轴更靠近加工部位,用更短、更刚性的刀具就够了。据三菱综合材料介绍,挠度与悬伸长度的三次方成正比:悬伸加倍,挠度变为八倍。刚性好的刀具不易颤振,有利于表面质量和刀具寿命。这对钛合金尤其重要,因为钛的导热性差,热量会进入切削刃(Makino)。球头铣刀刀尖处的有效直径为零,按,切削速度也为零;刀具倾斜后,由更大的直径进行切削。
费率与编程。 五轴加工中心比尺寸相近的三轴机床更贵,标价之外还有控制系统选项和测头。更高的费率适用于每一分钟,包括简单的钻孔。复杂几何形状的联动刀路还需要具有五轴策略的CAM系统、碰撞检查和匹配的后处理器,详见CAM软件。编程人员把图纸要求转化为刀路,对于单件和精密原型,这些工时全部落在一件零件上。
哪台机床空闲。 在加工服务中,报价应按零件实际加工所用的机床计算。如果一个3+2零件因为没有其他机床空闲而放到联动机床上,它就要承担那台机床更高的费率。托盘库等自动化装置会进一步提高费率,只有当机床因此能够无人值守持续运行时才能收回投资。
示例:带斜孔的液压阀块
一个铝制液压阀块的五个面上都有接口,另有两个斜孔。三轴机床需要五次装夹,其中两次要用角度夹具。在五轴机床上以3+2方式加工只需两次装夹:第一次加工五个面,第二次加工第六个面。所有数字均为示例值。
| 示例值 | 三轴机床 | 五轴机床,3+2 |
|---|---|---|
| 装夹次数 | 5 | 2 |
| 每个订单的准备时间 | 5 · 20 = 100 min | 2 · 30 = 60 min |
| 每件切削时间 + 重新装夹时间 | 32 + 5 · 4 = 52 min | 26 + 2 · 3 = 32 min |
| 机时费率 | 150 元/h | 220 元/h |
| CAM编程,160 元/h | 1.0 h | 1.5 h |
| 每个订单的一次性成本 | 410.00 元 | 460.00 元 |
| 每件成本 | 130.00 元 | 117.33 元 |
批量为件时,每个零件的成本为,其中为一次性成本,为每件成本。单件时,阀块在三轴机床上的成本为540.00 元,以3+2方式为577.33 元;批量为50件时分别为138.20 元和126.53 元。两条曲线在(460.00 - 410.00)/(130.00 - 117.33) ≈ 3.9件处相交。角度夹具和重新装夹误差都没有计入,这两点也都支持3+2加工。
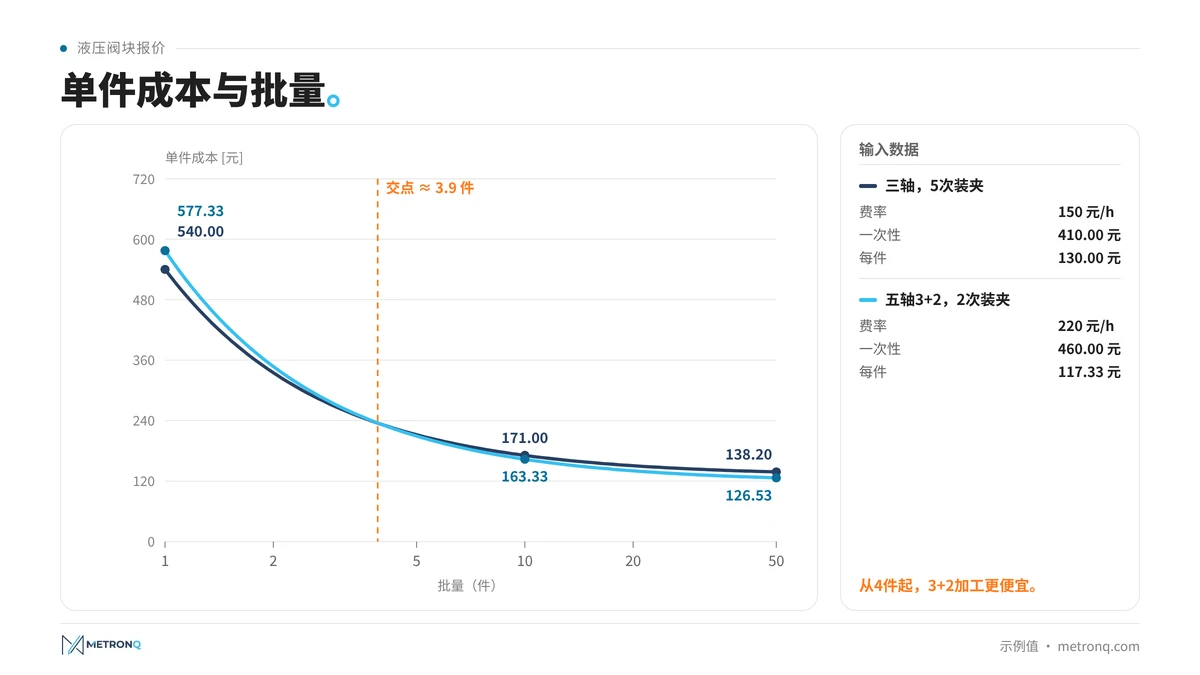
与用Excel做数控报价一样,结果取决于车间自己的费率和时间。在MetronQ中,车间录入自己的机床和费率,工艺人员可以在报价中看到每道工序的价格,详见车间面板。
五轴铣削零件:哪种方式合适
多个面上有特征的棱柱形零件是典型的3+2零件,自由曲面采用联动铣削,回转体零件在数控车床上加工更便宜。没有一种技术能适合所有零件。哪种技术适合哪类零件?下图汇总了选择结果,下面各节说明原因。
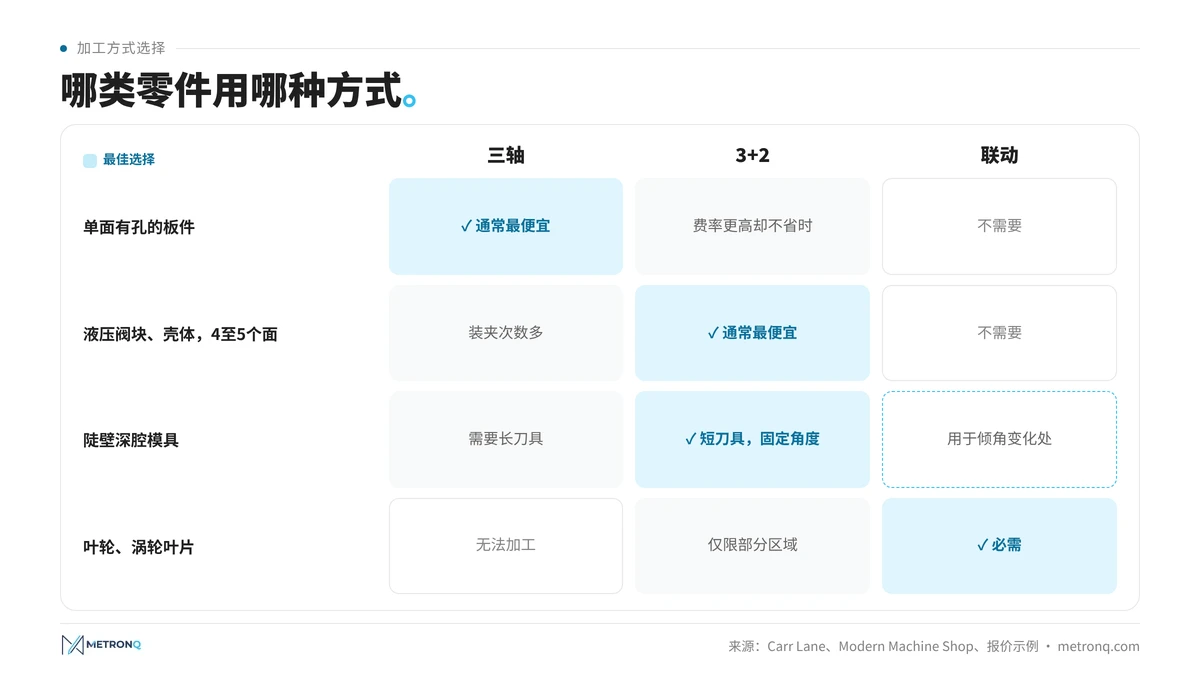
因此,复杂几何形状的加工并不一定昂贵。零件之所以变贵,是因为放到了无法发挥其能力的机床上。轴和套未列入图中,因为它们适合数控车床。铣削方式和切削参数的基础知识,请参阅数控铣削一文。
叶轮与涡轮叶片
叶轮的叶片是扭曲的,叶片之间的流道很窄。刀具必须不断改变倾角,才能加工到叶片而不碰到相邻叶片。因此采用联动铣削,可以侧铣,也可以点铣,Zhou等人(2024)的综述对此做了介绍。编程人员要把叶片型面和无碰撞要求转化为刀具姿态不断变化的刀路。
模具制造
在模具制造中,倾斜的短铣刀就能到达深腔底部,而三轴机床只有用长铣刀才能到达。模具的许多区域都可以从固定倾角进行精加工,只有在倾角必须沿曲面变化的地方才需要联动铣削。
机械零部件与非标设备制造
轴承座、法兰、铝合金壳体和液压阀块都是典型的3+2零件。收益最大的是多个面上有孔的铝合金壳体,因为铝的切削时间短,准备和重新装夹所占比重大。轴和销则适合数控车床,可以用动力刀具在同一次装夹中加工横孔。在非标设备制造中,单件的成本往往取决于编程时间。配备固定夹具和自动化装置的定制加工中心,只对稳定的零件族才划算,面对多变的订单则不够灵活。
原型、功能样件与小批量
在原型制作中,每一小时编程都全额计入。尽管如此,多个面上有特征的精密原型在3+2机床上往往更便宜,因为省去了角度夹具。只有在几何形状必须使用时,联动加工才值得用于原型。在小批量生产中,示例表明只要几件起,装夹次数少的方案就更便宜。钛合金和不锈钢价格昂贵,因此在医疗器械零件上,每一次重新装夹的失误都代价不菲。
五轴加工的工艺可靠性
五轴加工的工艺可靠性是指控制系统知道旋转轴的真实位置,程序也不会发生碰撞。在海德汉控制系统中,KinematicsOpt选项用测头在标定球上测量旋转轴。发那科也指出,运动学标定常被忽视,但能明显提高精度。
如果批量生产需要稳定的高可靠性,例如加工不锈钢或钛合金,就应把这类测量作为固定流程,并在加工首件前用完整的机床模型仿真程序。有些数控机床的控制系统还带有碰撞监控,它是CAM仿真的补充,但不能取而代之。因此,无论是新机床还是二手机床,询价时都应包括测头和标定球。
关于五轴铣削的常见问题
3+2加工和联动加工有什么区别?
3+2加工时,旋转轴把工件或主轴头转到固定姿态,在切削过程中保持静止,由三个直线轴完成铣削。联动加工时,五个轴同时运动,控制系统通过TCPM、TRAORI或G43.4让刀尖保持在路径上。
什么情况下五轴加工划算?
当零件的多个面上或斜向上有特征、可以因此减少装夹次数时,五轴加工就划算。在液压阀块示例中,从约4件起,3+2加工比三轴机床更便宜。对于只需从一个面加工的简单零件,三轴机床凭借较低的费率仍是最便宜的选择。
五轴加工中心一小时的费用是多少?
这取决于各车间的情况:购置价格、折旧、控制系统选项、占地面积、能源、人员和设备利用率共同决定机时费率。它高于尺寸相近的三轴加工中心。示例中比较的是220 元/h和150 元/h,但这只是示例值,不是市场价格,报价时应以自己的费率为准。
购买二手五轴加工中心值得吗?
如果控制系统、选项和运动学结构适合所加工的零件,二手加工中心可能是划算的。需要检查开通的只是倾斜加工面功能,还是也包括联动插补;是否配有测头和测量旋转轴的循环;以及倾斜时还剩多少工作空间。
如果只加工3+2零件,未必需要最新技术。选项的详细信息可以在机床制造商和控制系统制造商的文档中查到。
哪些零件需要五轴联动加工?
刀具倾角必须沿曲面变化的零件需要五轴联动加工,例如叶轮、涡轮叶片、自由曲面以及模具中带倒扣的区域。带孔和固定角度平面的棱柱形零件通常可以用3+2加工完成,这样能简化编程和仿真。
参考来源
- 1.HEIDENHAIN, "Optionen und Zubehör für TNC-Steuerungen" (ID 827222): Software-Optionen 8 (PLANE), 9 (5-Achs-Interpolation, TCPM) und 48 (KinematicsOpt), https://www.heidenhain.us/wp-content/uploads/2023/05/PR_TNC_Optionen_Zubehoer_ID827222_de.pdf
- 2.Siemens, "SINUMERIK live: Multi-face milling" (CYCLE800, TRAORI), https://static.dc.siemens.com/cnc4you/tips-n-tricks/SINUMERIK-live/sinumerik+live-multi-face-milling-cnc4you-en.pdf
- 3.FANUC Europe, "Tilted Working Plane", https://fanuc.eu/eu-en/accessory/software/tilted-working-plane
- 4.FANUC America, "5-Axis Machining: Advanced Tips & Tricks" (TCP G43.4, kinematics calibration), https://www.fanucamerica.com/products/cnc/5-axis-cnc-machining/advanced-machining-tips-tricks
- 5.Hurco, "5-Axis CNC Machine Configurations: The Pros and Cons", https://www.hurco.com/resources/blog/5-axis-cnc-machine-configurations-the-pros-and-cons
- 6.Modern Machine Shop, "An Overview of 3+2 Machining", https://mmsonline.com/articles/an-overview-of-3-2-machining
- 7.Modern Machine Shop, "Machining 101: What Is Five-Axis Machining?", https://mmsonline.com/articles/machining-101-what-is-five-axis-machining
- 8.Carr Lane Manufacturing, "3+1, 3+2, and Simultaneous 5-Axis Machining", https://www.carrlane.com/engineering-resources/technical-information/machining-systems/3-1-3-2-and-simultaneous-5-axis-machining
- 9.Okuma, "3+2 vs. 5-Axis: What's the Difference?", https://www.okuma.com/blog/3-plus-2-versus-5-axis
- 10.C. Chester, Autodesk University MFG225493, "Improving the Performance of Your 5-Axis Milling Machine", class handout, https://static.au-uw2-stg.autodesk.com/Class_Handout_MFG225493_Improving_the_Performance_of_Your_5Axis_Milling_Machine_Craig_Chester.pdf
- 11.Mitsubishi Materials, Technical course: "Flute length and overhang", https://www.mmc-carbide.com/permanent/courses/70/length-of-cut.html
- 12.Makino, "Machining Titanium, Part 1: Things to Consider When Machining Titanium" (2021), https://www.makino.com/getmedia/42404176-940c-43b9-90f4-708d1d37cc73/Machining-Titanium-Part-1-Things-to-Consider-When-Machining-Titanium-(2021).pdf
- 13.Y. Zhou et al., "A review of 5-axis milling techniques for centrifugal impellers: Tool-path generation and deformation control", Journal of Manufacturing Processes (2024) 160-186, https://doi.org/10.1016/j.jmapro.2024.08.049
- 14.ISO 841:2001, Industrial automation systems and integration - Numerical control of machines - Coordinate system and motion nomenclature